
Prüfvorrichtungen für Brennstoffzellen umfassen häufig Aluminiumsockel, Kupferkontakte, Isolatoren, Positionierungsstifte und Dichtungsstrukturen. Die Schwierigkeit liegt nicht in der Einzelstückverarbeitung, sondern darin, ob jede Schnittstelle in der gleichen Montagereihenfolge funktionieren kann. OEMach trennt die Positionierungs-, Klemm-, Leit- und Dichtungsfunktionen vor der Fünf-Achsen-Bearbeitung, um die Referenzübertragung zwischen den einzelnen Teilen zu klären.
Der Aufbau von Brennstoffzellen-Prüfvorrichtungen ist oft nicht so einfach wie eine Standardvorrichtung: Er ermöglicht nicht nur die wiederholte Platzierung der geprüften Teile, sondern lässt auch ausreichend Platz für leitende Teile, isolierende Teile und Dichtungsbereiche. Sobald die Größe, Kontaktposition oder Rohrleitungsrichtung des zu prüfenden Teils während der Forschungs- und Entwicklungsphase angepasst wird, können sich gleichzeitig die Basis, die Druckplatte, die Positionierungsstifte und die Kupferteile ändern. Wenn die Verarbeitung nur in einzelne Teile zerlegt wird, übersieht man am häufigsten die Dimensionskette zwischen Multimaterialschnittstellen.
Konstruktionsangaben, Bearbeitungskontrollen und Lieferauswirkung
| Funktionsbereich | Sollte im Voraus bestätigt werden | Es kann leicht zu Nacharbeiten kommen |
|---|---|---|
| Positionierungsstifte und Positionierungslöcher | Passung des Stiftdurchmessers, Stifthöhe und Hauptbezugspunkt | Wiederholte Platzierung des getesteten Teils ist instabil |
| Dichtfläche und Dichtnut | Dichtungstyp, Kontaktfläche und Oberflächenanforderungen | Teilweise Spannung oder unzuverlässige Abdichtung nach dem Pressen |
| Kupferleitende Schnittstelle | Kontaktflächenschutz, Verbindungsmethoden sowie Demontage- und Montageanweisungen | Schlechter Kontakt oder Montagestörung |
| Isolationsschnittstelle | Materialien, Wandstärke, Gewindeschema und Isolationsabstand | Verformung oder Interferenz zwischen benachbarten Teilen nach dem Anziehen |
Unterscheiden Sie zunächst die Verantwortlichkeiten für Positionierung, Klemmung, Abdichtung und Leitung
Der Positionierungsstift ist für die wiederholte Positionierung zuständig, der Bolzen bzw. die Druckplatte für die Klemmung, die Dichtfläche für Kontakt- und Dichtverhältnisse und die Kupferteile dienen für leitende oder signaltechnische Verbindungen. Sie ersetzen einander nicht. Bei der Verarbeitungsprüfung sollte geklärt werden, wer die Hauptpositionierungsfläche ist, welche Löcher Durchgangslöcher sind, ob eine Oberflächenbehandlung im Dichtungsbereich zulässig ist und wie Montage- und Austauschraum zwischen Kupferteilen, Aluminiumteilen und Isolationsteilen gelassen werden soll.
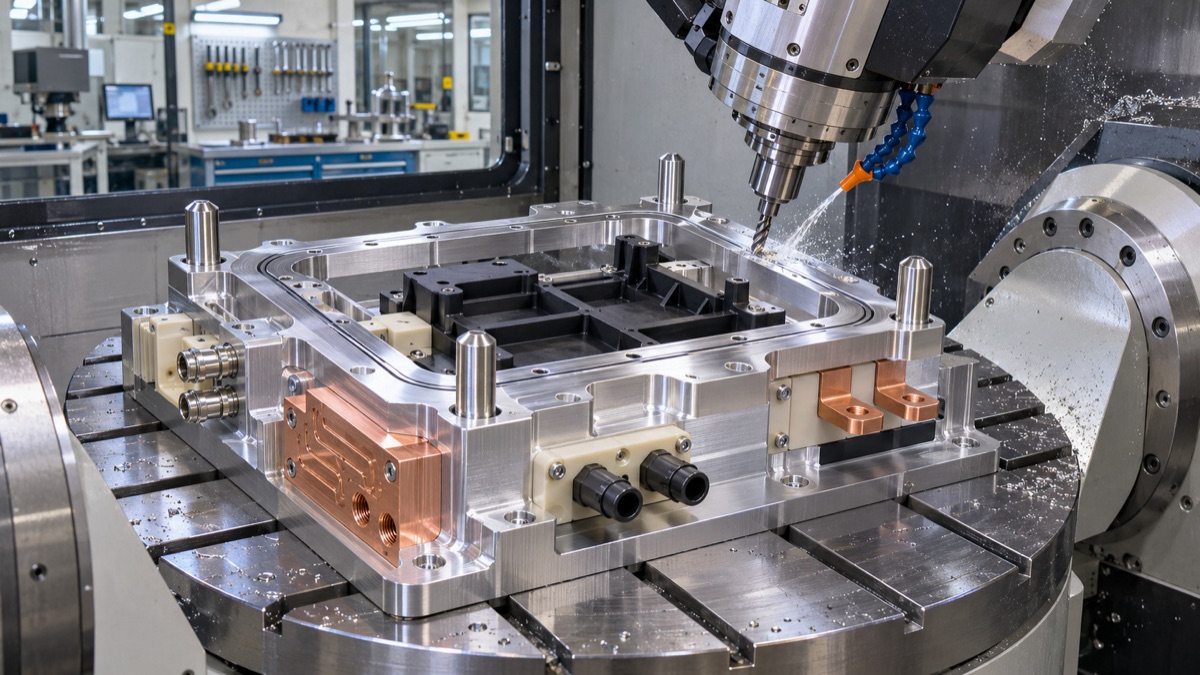
Abbildung 1: Aluminiumbasis, Kupferteile und isolierende Schnittstelle in einer fünfachsig bearbeiteten Brennstoffzellen-Testvorrichtung.
Die Mehrwinkelschnittstelle eignet sich für die Verarbeitung mit demselben Koordinatensystem
Wenn seitliche Schnittstellen, geneigte Montagepositionen, Dichtungsnuten und mehrere Lochsysteme an der Vorrichtung vorhanden sind, kann die 5-Achsen-Bearbeitung dabei helfen, wichtige Merkmale in einheitliche Koordinaten zu integrieren und Fehler durch wiederholtes Spannen zu reduzieren. Aber die Fünf-Achsen-Lösung ist keine automatische Lösung, und die Voraussetzung ist immer noch, dass der Bezugspunkt, die kritischen Dichtungsbereiche und die Montagereihenfolge in den Zeichnungen klar definiert sind. Bei herausnehmbaren Modulen sollten Sie außerdem prüfen, ob genügend Arbeitsraum für Werkzeuge vorhanden ist.
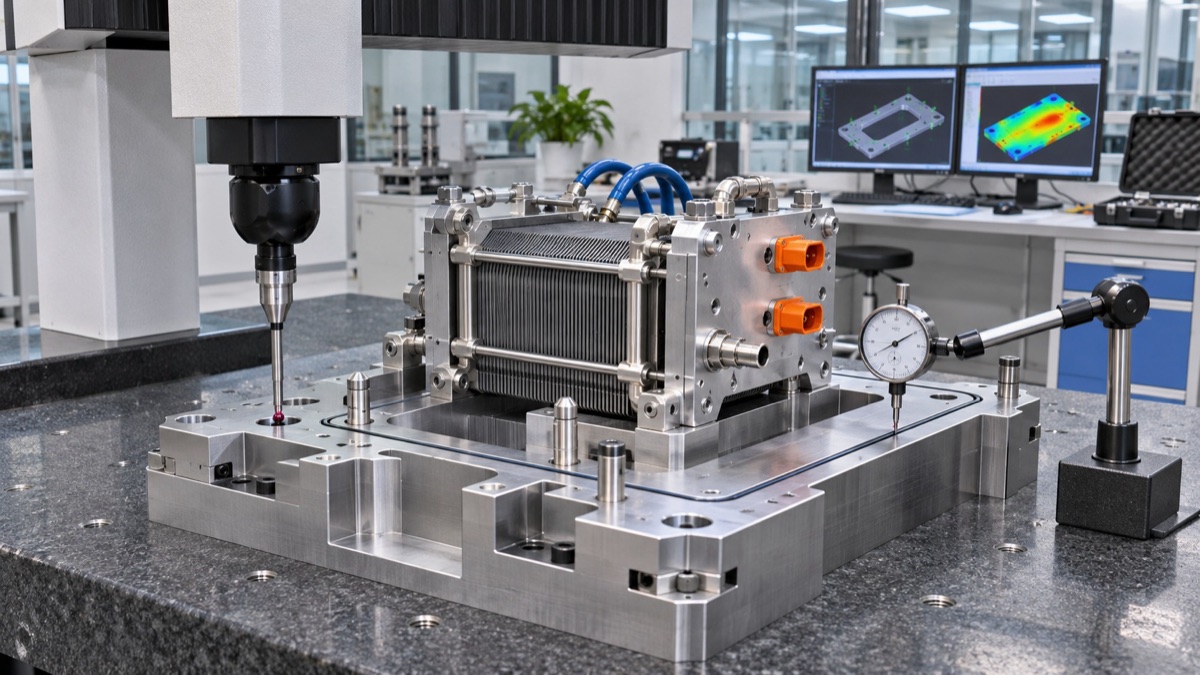
Abbildung 2: Bestätigen Sie die Positionierung der Vorrichtung, die Abdichtung und die Schnittstelleneigenschaften mithilfe dreidimensionaler Koordinaten und Messwerkzeuge.
Gemischte Materialien können nicht Stück für Stück nur auf der Grundlage der Stückliste bestellt werden.
Aluminiumlegierungen, Kupferlegierungen und technische Kunststoffe weisen unterschiedliche Verarbeitungs- und Oberflächenbedingungen auf. Bei Kupferteilen muss mehr auf Grate und Kontaktflächenschutz geachtet werden, bei Aluminiumteilen müssen Referenz- und Lochpositionen bearbeitet werden und bei Isolierteilen müssen Materialgüte, Einsätze und Mindestwandstärke bestätigt werden. Wenn diese Teile letztendlich auf derselben Vorrichtung montiert werden, ist eine Montagezeichnung erforderlich, die die Schnittstellenbeziehung widerspiegelt, und nicht nur die jeweiligen Teilelisten.
Schließen Sie als Lieferbedingung die Erstmontage des Artikels ein
OEMach empfiehlt, die Erststück-Testbaugruppe als Schlüsselüberprüfung in der Kleinserienphase zu verwenden: Überprüfen Sie die Platzierung des getesteten Teils, das Einsetzen und Herausziehen von Positionierungsstiften, den Druckplattenweg, den Kontakt von Kupferteilen und die Vermeidung von Isolierteilen. Auf diese Weise können die tatsächlichen Einsatzbedingungen der Prüfvorrichtung vorab in die Bearbeitungsabnahme geladen werden, anstatt auf intensive Nacharbeiten bis zum Prüfstand zu warten.
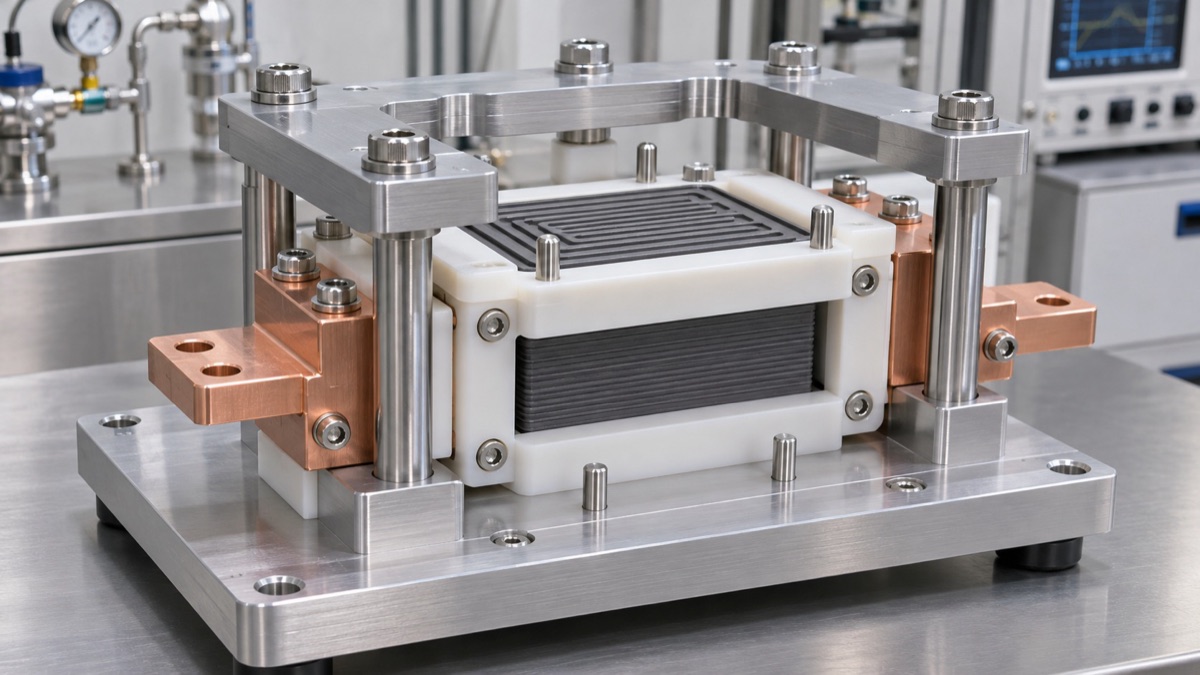
Abbildung 3: Schematische Darstellung der zusammengebauten Brennstoffzellen-Testvorrichtung.
Zusammenfassung
Wenn das Projekt Multimaterialschnittstellen enthält, reichen Sie bitte die Stückliste, die Explosionsansicht, die Form der zu prüfenden Komponente, den Dichtungsplan und die wichtige Montagereihenfolge zusammen ein. Je früher sich die Überprüfung der 5-Achsen-Bearbeitung auf den tatsächlichen Nutzungsstatus konzentriert, desto einfacher ist es, dass das erste Teil direkt zur Überprüfung gelangt.
FAQ
1. Warum erfordert die Prüfvorrichtung eine 5-Achsen-Bearbeitung?
Montageflächen mit mehreren Winkeln, seitliche Schnittstellen, komplexe Hohlräume oder Lochsysteme, die räumliche Beziehungen aufrechterhalten müssen, eignen sich möglicherweise besser für die Fünf-Achsen-Bearbeitung. Das eigentliche Urteil muss immer noch auf der Struktur basieren.
2. Welche Oberflächenbehandlung ist für die Dichtfläche erforderlich?
Die Entscheidung muss auf der Grundlage des Dichtungstyps, des Kontaktmediums und der Montagemethode getroffen werden. Der Schlüssel besteht darin, zunächst die funktionalen Anforderungen zu klären und dann den entsprechenden Prozess auszuwählen.
3. Können Kupfer-, Aluminium- und Isolierteile von derselben Verarbeitungsanlage koordiniert werden?
Ja, aber es sollte bestätigt werden, dass der Lieferant unterschiedliche Materialien separat verarbeiten und die Basis, den Schutz und die Lieferung entsprechend der Endmontagebeziehung verwalten kann.
4. Wie unterscheidet man Passstiftlöcher von Bolzenlöchern?
Die Positionierungsstiftlöcher werden für die wiederholte Positionierung verwendet, und die Bolzenlöcher dienen hauptsächlich der Klemmung oder Einstellung. Die Größe und Montagereihenfolge beider sollte aus den Zeichnungen ersichtlich sein.
5. Wie können nachträgliche Änderungen an Kleinserien-Testvorrichtungen reduziert werden?
Geben Sie so früh wie möglich das Aussehen, die Schnittstelle, die Montagereihenfolge und die Modulaustauschanforderungen des zu testenden Geräts an und vereinbaren Sie die erste Probemontage.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.