
Die Schaffung einer Montagefläche mit mehreren Winkeln bedeutet nicht, dass der Scanspiegel nach der Installation am Gerät schnell ausgerichtet werden kann; Die Spiegeloberfläche, die Anpassungsstruktur und die Basisschnittstelle müssen anhand derselben Benchmarks gesteuert werden. OEMach kann den Fünf-Achsen-Bearbeitungs- und Prüfplan auf der Grundlage der Montagebeziehung bewerten und die Montage- und Anpassungsrisiken an die Zeichnungsprüfungsphase weiterleiten.
Auf den Zeichnungen der Montagehalterung für Laserscanning-Spiegel fallen oft mehrere geneigte Flächen, Winkellöcher und Linsenmontagelöcher am meisten ins Auge. Aber was die Effizienz der Montage und Einstellung wirklich bestimmt, ist nicht die individuelle Verarbeitung dieser Winkel, sondern ob sie unter denselben Benchmarks eine Beziehung aufrechterhalten können. Wenn die Spiegelmontagefläche, die Einstellgewinde und die äußere Montagefläche nach unterschiedlichen Standards verarbeitet werden, müssen die Teile bei der Installation am Gerät möglicherweise immer noch wiederholt ausgerichtet werden, selbst wenn sie eine akzeptable Größe haben.
Diese Art von Struktur eignet sich für die Erörterung der Fünf-Achsen-Bearbeitung, nicht weil die Fünf-Achsen selbst „fortschrittlicher“ ist, sondern weil Mehrwinkelmerkmale, seitliche Löcher und räumliche Beziehungen in einer oder weniger Aufspannungen hergestellt werden müssen. Ob Fünfachsen verwendet werden müssen, sollte durch die Teilestruktur, kritische Winkelbeziehungen, Losgröße und Prüfanforderungen bestimmt werden.
Konstruktionsangaben, Bearbeitungskontrollen und Lieferauswirkung
| Strukturmerkmale | Bearbeitung von Bedenken | Zusammenhang mit Dekoration |
|---|---|---|
| Mehrwinkel-Montagefläche | Spannzeiten und Winkelbezug | Beeinflusst die anfängliche Haltung des Spiegels |
| Seitliches Gewinde- oder Lochsystem | Werkzeugzugänglichkeit und Lochachsenrichtung | Beeinflusst den Einbau von Einstellteilen und Verriegelungsteilen |
| Linsen- oder Spiegelhalter | Auflagefläche, Zentralbeziehung und Oberflächenschutz | Beeinflusst die Positionierung optischer Komponenten |
| Externe Basisschnittstelle | Positionierungsfläche, Lochposition und wiederholte Installationsbeziehung | Beeinflusst die Genauigkeit des Zusammenbaus der Ausrüstung |
Die langsame Installation und Anpassung liegt oft daran, dass der Benchmark nicht als Linie konzipiert ist.
Scanspiegel-Montagehalterungen stellen in der Regel Anforderungen in drei Richtungen gleichzeitig: Die Spiegelstellung bestimmt die Richtung des Lichtwegs, der Einstellmechanismus bestimmt den Feinabstimmungsbereich und die Installationsschnittstelle an der Unterseite oder Seite bestimmt, wie er zu den Gerätekoordinaten zurückkehrt. Wenn diesen drei Teilen ein gemeinsamer Bezugspunkt fehlt, kann das Montagepersonal nur auf Unterlegscheiben, wiederholte Anpassungen oder Reparaturen vor Ort zurückgreifen, um die Position zu finden.
Ein sinnvollerer Ansatz besteht darin, zunächst die Hauptmontagefläche, die Spiegelbezugsfläche und die Einstellrichtung auf Montageebene zu bestimmen und diese Beziehungen dann in bearbeitbare und erkennbare Größen- und Formanforderungen für die Teile umzuwandeln.
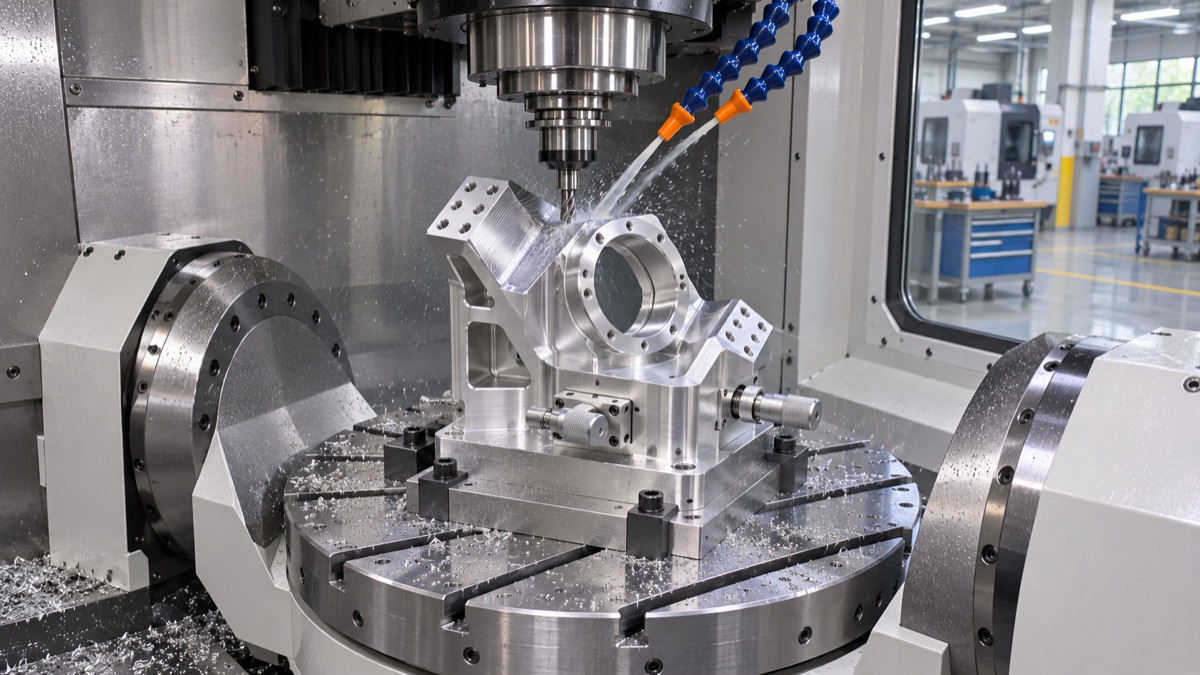
Fünf-Achsen-Werkzeugmaschinenbearbeitungs-Mehrwinkel-Laser-Scanning-Spiegel-Montagerahmen
Die Fünf-Achsen-Bearbeitung löst räumliche Beziehungen, nicht alle Dimensionen
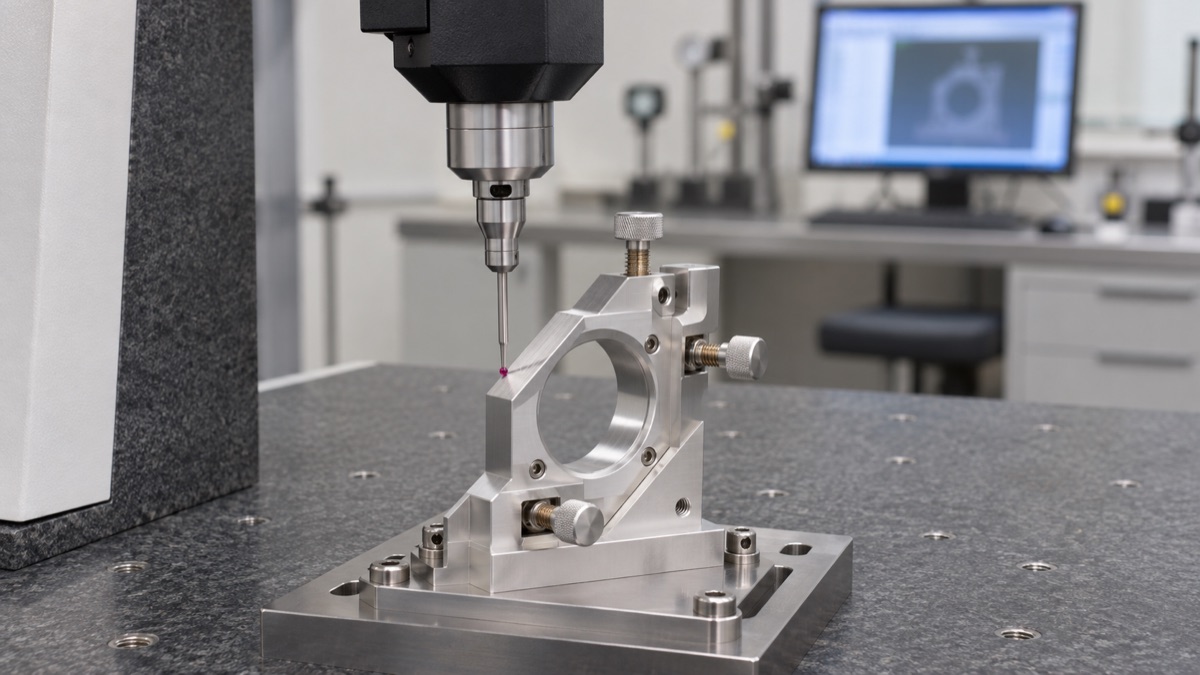
Dreidimensionale Koordinatenüberprüfung der Winkelreferenz der Montagehalterung und der optischen Schnittstelle
Ein einmaliges Spannen ist nicht das Ziel. Der Schlüssel besteht darin, ungültige Referenzkonvertierungen zu reduzieren.
Selbst bei fünfachsigen Geräten kann es vorkommen, dass einige Teile aufgrund von Werkzeuglänge, Vorrichtungsbehinderung oder Anforderungen an die Oberflächenbehandlung umgedreht werden. Der Schlüssel liegt nicht darin, mechanisch „eine Klemmung“ zu verfolgen, sondern nach jeder Änderung zum definierten Benchmark zurückkehren zu können und ausreichende Erkennungs- und Kompensationsbedingungen beizubehalten.
Daher muss in der Phase der Prozessüberprüfung zunächst ermittelt werden, welche Oberflächen die endgültigen Montageoberflächen sind, welche Löcher zur Positionierung verwendet werden und welche Stellen als Prozessklemmbereiche verwendet werden dürfen. Wenn alle Oberflächen als Erscheinungs- oder Funktionsflächen definiert werden, neigen Vorrichtungen und Prozesse dazu, passiv zu werden.
Die Inspektion sollte mit der Montagehaltung enden
Bei Mehrwinkel-Montagehalterungen kann der Test nicht nur ermitteln, ob ein bestimmter Winkel geeignet ist, sondern auch prüfen, ob der Spiegelsitz, die Einstellachse und die Basisschnittstelle um die gleiche Referenzbeziehung herum festgelegt sind. Bei Bedarf kann der Baugruppenbezug zur Festlegung von Prüfkoordinaten verwendet werden, anstatt jedes lokale Merkmal einzeln zu erfassen.
Wenn OEMach eine Anfrage für solche optischen Strukturteile erhält, kann es zunächst die Schlüsselwinkel, Spiegelhalterungsbeziehungen, Einstellmechanismen und externen Schnittstellen basierend auf dem Montagemodell bestätigen und dann einen Fünf-Achsen- oder Mehrprozess-Bearbeitungs- und Inspektionsplan formulieren. Auf diese Weise können Installations- und Anpassungsrisiken bereits im Vorfeld der Zeichnungsprüfung berücksichtigt werden, anstatt sie der Installation vor Ort zu überlassen.
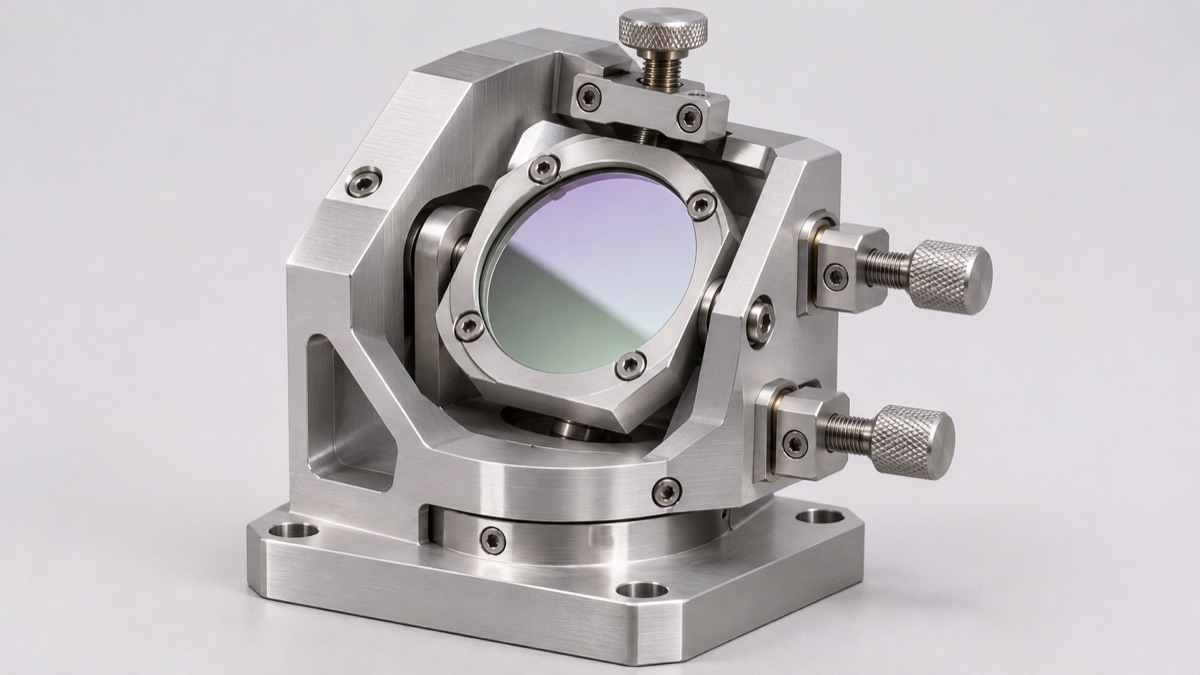
Schematische Darstellung der fertigen Laser-Scanning-Spiegelhalterung mit Justierstruktur
Zusammenfassung
Der Wert der Mehrwinkel-Laserscanspiegel-Montagehalterung liegt in ihrer Fähigkeit, sich nach der Installation des Geräts schnell auszurichten und stabil zu arbeiten. Nach der Bereitstellung von Teilezeichnungen, Spiegelparametern, Anpassungsstrukturen und Geräteschnittstellen kann OEMach bei der Bewertung von DFM-, Fünf-Achsen-Bearbeitungs- und Inspektionslösungen behilflich sein.
FAQ
Muss die Montagehalterung des Scanspiegels im 5-Achs-Verfahren bearbeitet werden?
Nicht unbedingt. Wenn die Hauptmerkmale auf wenige Ebenen konzentriert sind, können drei oder vier Achsen mit angemessenen Vorrichtungen ausreichend sein. Wenn Mehrwinkelbeziehungen komplex sind, eignet sich die Fünf-Achsen-Beziehung besser zur Reduzierung der Datumsumwandlung.
Die Zeichnung zeigt nur Winkel und keine Referenz. Kann es direkt verarbeitet werden?
Eine vorläufige Einschätzung ist möglich, allerdings sollte zunächst geklärt werden, auf welche Montagefläche bzw. Achse sich der Winkel bezieht, da es sonst keine einheitliche Referenz zur Prüfung und Montage gibt.
Beeinflusst die Anpassung der Genauigkeit des Gewindes den optischen Pfad?
Dies beeinträchtigt das Einstellgefühl, die Wiederholbarkeit und die Stabilität nach dem Verriegeln. Auch das Gewinde, die Führungsbeziehung und die Spiegelsitzreferenz sollten berücksichtigt werden.
Welche Prüfungen sind für die Spiegelmontagefläche erforderlich?
Normalerweise ist es notwendig, die Auflagefläche, die Mittenbeziehung, den Winkel und die zugehörigen Lochpositionen basierend auf der Spiegelgröße und der Montagemethode zu bestätigen; Das spezifische Projekt sollte auf der Designfunktion basieren.
Können kleine Batch-Projekte zunächst eine Überprüfung durchführen?
Ja. Es wird empfohlen, gleichzeitig die Abmessungen, den Einbau der wichtigsten Passteile und den tatsächlichen Verstellweg des ersten Teils zu überprüfen, bevor über weitere Serienpläne entschieden wird.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.