
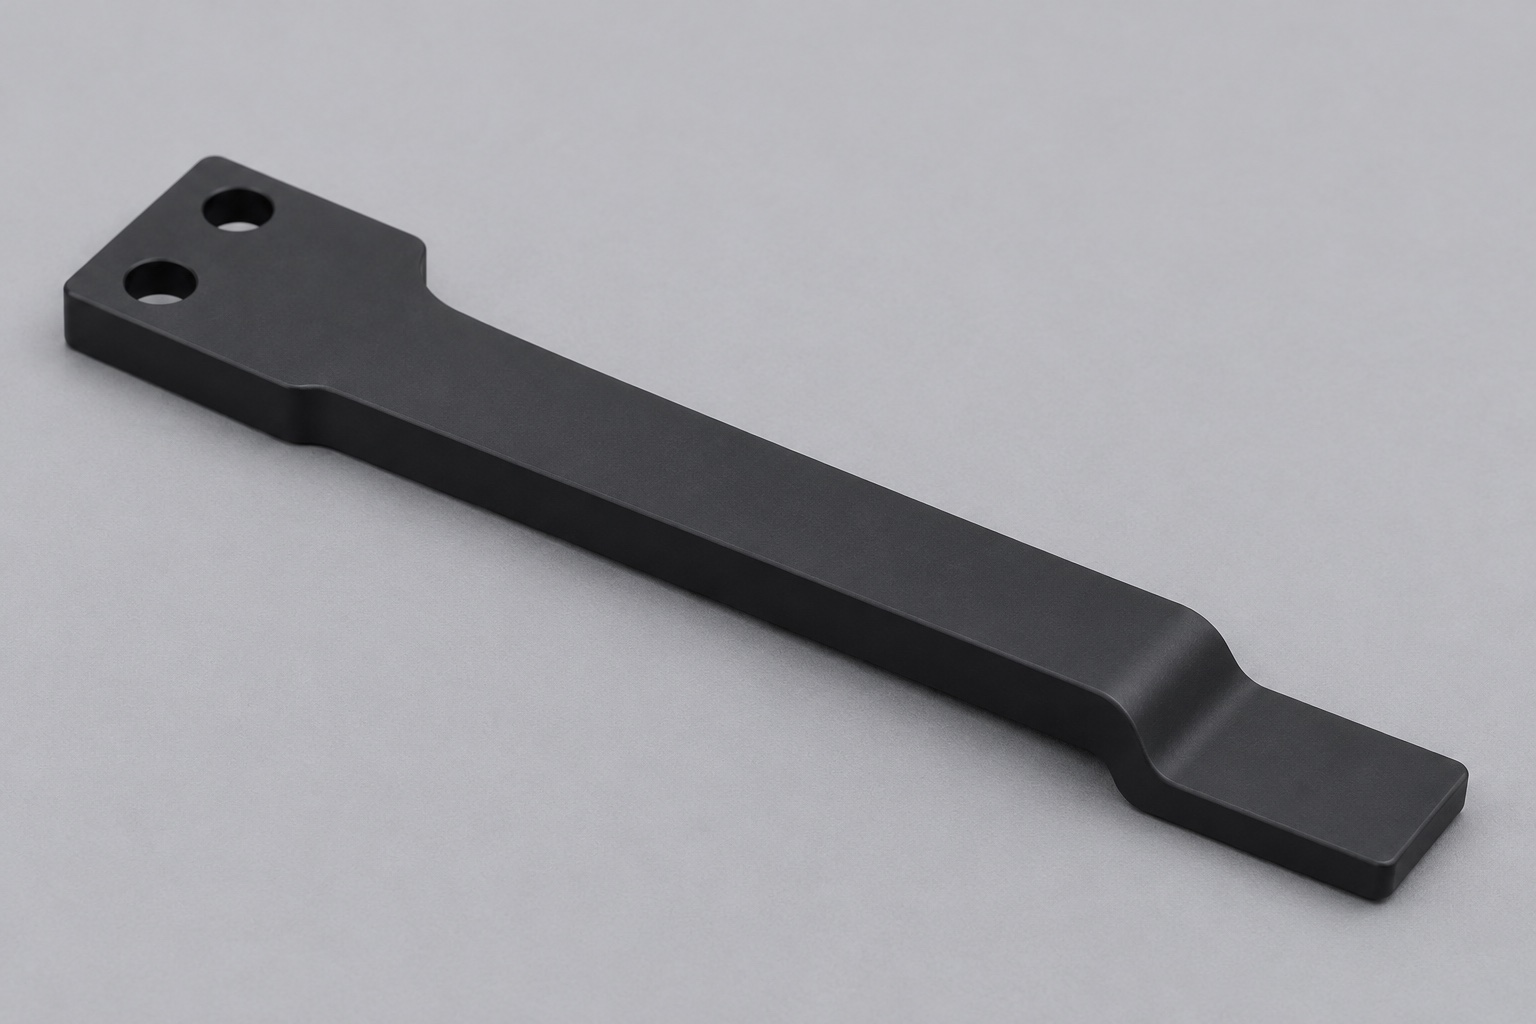
Anhalten und Freigeben des Objektträgers
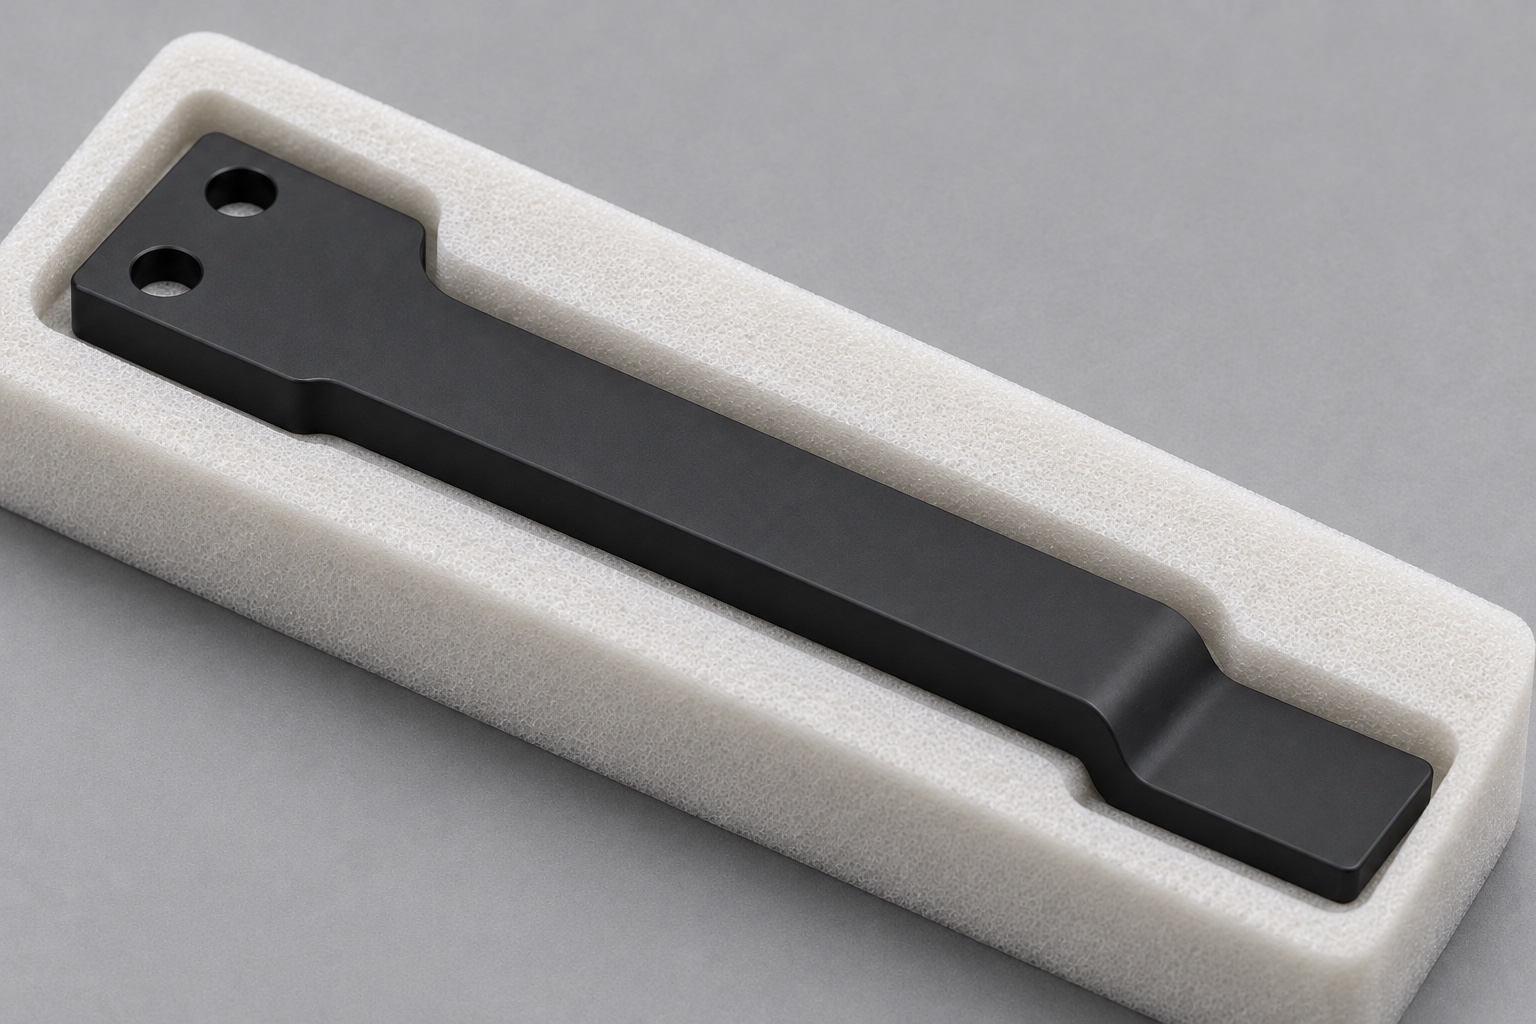
Ein Objektträgerzuführung in der Pathologie kann einen schlanken Anschlagfinger verwenden, um einen Glasobjektträger an einer definierten Kante zu halten, bis der Mechanismus ihn freigibt. In diesem Beispiel befestigen zwei Löcher ein breiteres hinteres Polster; ein schmaler Schaft reicht nach vorne zu einer abgestuften Anschlagnase. Das Teil gehört zum Objektträger-Handhabungsmechanismus, nicht zur Optik oder zum Diagnose-Workflow. Als Kontaktstelle ist die Glaskante vorgesehen. Die Deckglas-, Proben- und Etikettenbereiche müssen entsprechend der Gerätekonstruktion frei bleiben. Präzisions-POM-C-CNC-Fräsen beginnt mit der Definition dieser Abstände an den installierten Positionen und nicht damit, jeder Oberfläche des Fingers die gleiche Toleranz zuzuweisen.
Anschlagnase von der Montageauflage aus bemaßen
Verwenden Sie die Montageplatte als primäre Referenz, wenn der Aktuator den Finger auf diese Weise stützt. Identifizieren Sie, ob eine Führungskante, ein Fixierstift oder eine Vorrichtung die Drehung herbeiführt. Zwei Durchgangslöcher sind nicht unbedingt Positionsgeber. Definieren Sie die Nasenhöhe und den seitlichen Versatz zu den Montagereferenzen und berücksichtigen Sie die erforderliche Kontaktbreite. Zeigen Sie den relevanten Querschnitt an, damit die angegebene Stufe nicht von einer unabhängigen Außenfläche gemessen wird. Wenn der Aktuator eine Einstellung verwendet, dokumentieren Sie den verfügbaren Bereich getrennt von den Teiletoleranzen. Wenn Sie die Nase überdimensionieren und jede Installation manuell anpassen, kann dies ein Wiederholbarkeitsproblem eher verbergen als lösen.
Bauteilgeometrie und Objektträgervarianten trennen
Der Mechanismus erkennt möglicherweise Objektträger mit unterschiedlichen Kantenbrüchen, Dicken oder angebrachten Etiketten innerhalb seines spezifizierten Abmessungsbereichs. Geben Sie die zulässigen Bereiche an und legen Sie fest, welcher Bereich des Objektträgers die Nase berühren darf. Die schmalste Kontaktkante im Umschlag kann aussagekräftiger sein als ein Dummy mit Nennbreite. Eine Nase kann in einer statischen Ansicht korrekt positioniert erscheinen, während sie auf ihrem Rückweg eine benachbarte Folie berührt. Zur Prüfung des Ausrückspiels ein Montagemodell und kontrollierte Prüflehren verwenden. Halten Sie den Teilebericht unabhängig von Behauptungen über die Staurate, die Scangenauigkeit oder anderes Verhalten, das nur der Gerätebesitzer validieren kann.
Montageauflage und Schaft beim Schruppen abstützen
Verwenden Sie die angegebene Qualität und Ausgangsform von POM-C-Acetal. Bearbeiten Sie bei einem Prototyp ein Flachmaterial mit einem steifen Opferrand oder einer Vorrichtung, die den größten Teil der Länge trägt. Bereiten Sie die beiden Flächen vor, ohne das gebogene Material flach auf einen Teller zu drücken. Entfernen Sie das Material in einer ausgewogenen Reihenfolge, wenn die Probestücke Bewegungen durch einseitiges Entfernen zeigen. Halten Sie den Rohschaft breiter als sein fertiges Profil, bis die Hauptstufe und das Montageauflage definiert sind. Ein scharfes Werkzeug mit guter Spanabfuhr hilft, Reibung und Hitzestau zu vermeiden. Beschränken Sie die nicht unterstützte Reichweite, damit die Schnittkräfte den schmalen Arm nicht einfach vom Fräser wegdrücken.
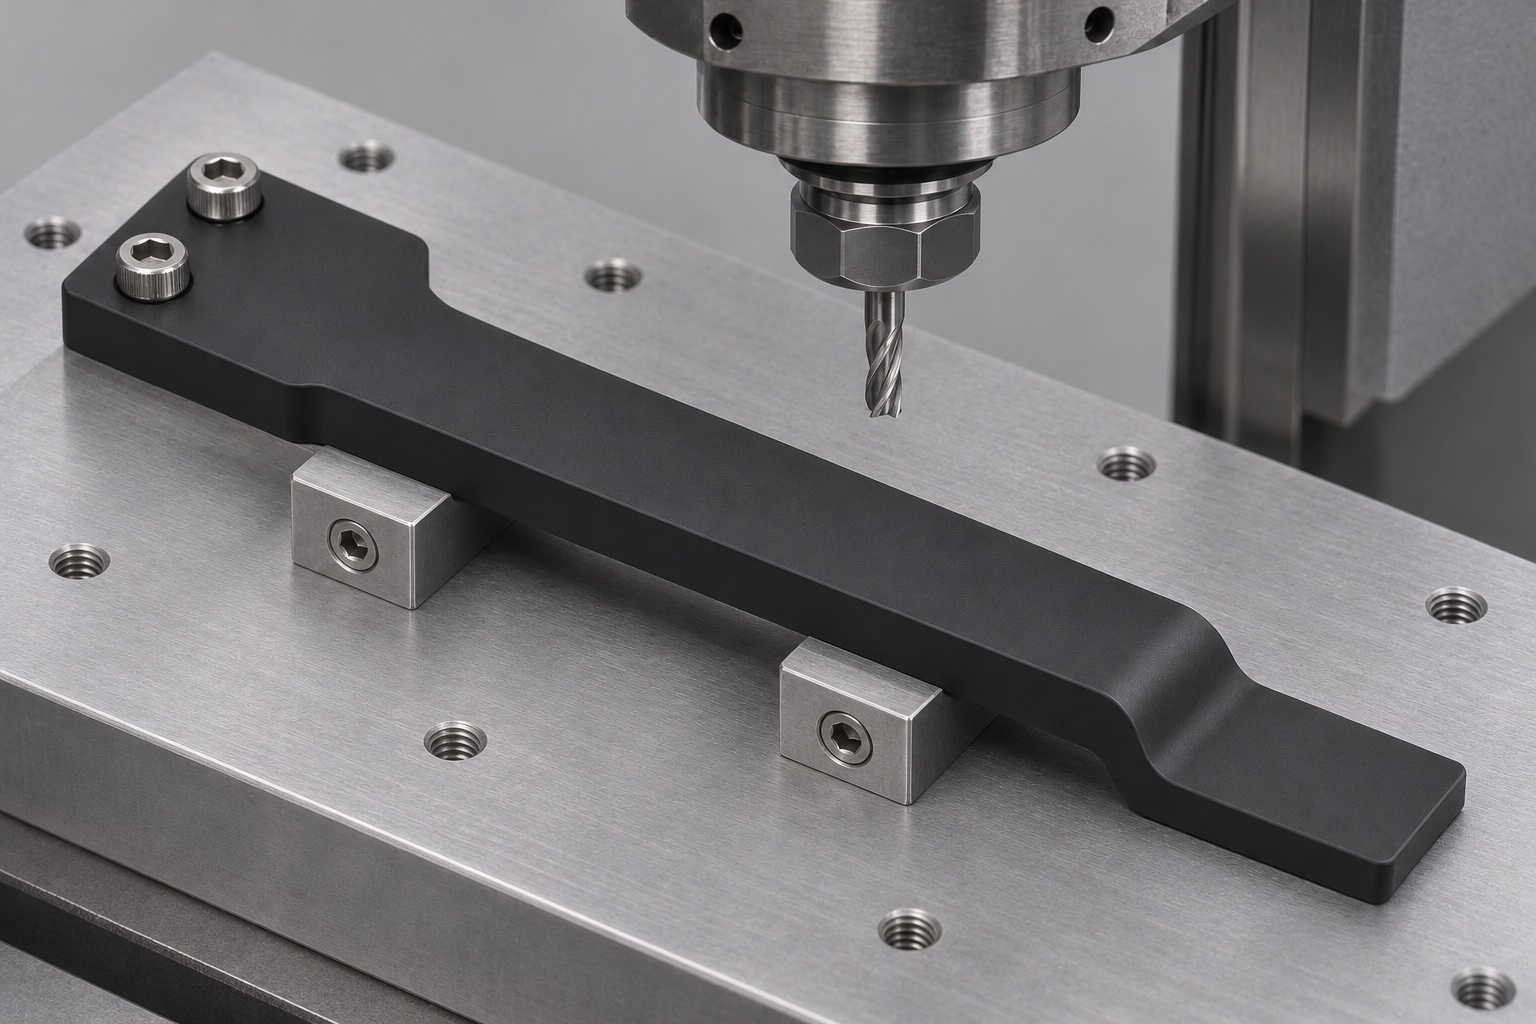
Anschlagnase mit Abstützung fertigstellen
Die Stufe bildet eher eine breite Anschlagfläche als eine scharfe Spitze. Wählen Sie eine Endbearbeitungssequenz, die die Nase stützt, bis das kritische Kontaktprofil geschnitten ist. Programmieren Sie den Übergangsradius und den endgültigen Kantenbruch, anstatt sich bei der Erstellung auf manuelles Schleifen zu verlassen. Ein schwerer letzter Schnitt an einem dünnen, nicht unterstützten Ende kann zu einem konischen oder welligen Kontaktband führen. Planen Sie, wo der Fräser ein- und austritt, damit keine Markierung auf der Glaskontaktfläche zurückbleibt. Bei der Bearbeitung der Unterseite die Stufenhöhe einhalten. Überprüfen Sie das Profil nach dem Entfernen der provisorischen Stütze, da sich die Nase bewegen kann, wenn das verbleibende Material freigegeben wird.
Temperatur und Spannkräfte bei der Prüfung beachten
POM-C ist ein Thermoplast; Lassen Sie für enge Abmessungen ein frisch bearbeitetes Teil bei den vereinbarten Messbedingungen stabilisieren. Notieren Sie die Temperatur- oder Konditionierungsanforderungen, wenn diese für die Akzeptanz wichtig sind. Eine Vorrichtung, die den gesamten Schaft festhält, kann eine Biegung außerhalb der Ebene abflachen, solange die Klemmen geschlossen sind. Überprüfen Sie das Freizustandsprofil auf wiederholbaren Stützen unter dem Montagebereich und vergleichen Sie es nur dann mit dem erforderlichen Einbauzustand, wenn beide Zustände definiert sind. Drücken Sie die Nase niemals mit Gewalt gegen eine Prüfebene, nur um die Wiederholbarkeit zu verbessern. Wenn die Messwerte je nach Halterung variieren, überarbeiten Sie die Messeinrichtung, bevor Sie den Werkzeugversatz ändern.
Entgraten ohne Änderung der Kontakthöhe
Sehen Sie sich die Anschlagfläche, den Übergang und die Austrittsöffnungen der Montagebohrungen unter geeigneter Vergrößerung an. Nach dem Fräsen können lose Kunststofffäden haften bleiben; Entfernen Sie sie mit einem zugelassenen Werkzeug und vermeiden Sie es, eine Funktionskante nach Augenmaß zurückzuschneiden. Eine breite Abrundung der Nase kann das Kontaktband verringern oder die effektive Stoppposition verändern. Identifizieren Sie Kanten, die einen bewussten Radius benötigen, getrennt von Kanten, bei denen nur loses Material entfernt werden muss. Halten Sie das Teil frei von Sand und gemischten Spänen, während es zur Inspektion transportiert wird. Wenn ein zugelassenes Reinigungsmittel angegeben ist, überprüfen Sie die Kompatibilität und befolgen Sie die Anforderungen des Gerätebesitzers an die Handhabung der Komponenten.
Kanten von Schatten unterscheiden
Ein optischer Profilprojektor oder ein kalibriertes Bildverarbeitungssystem kann das Schaftprofil und die Nasenkontur erfassen, ohne auf ein schlankes Teil zu drücken. Überprüfen Sie die Beleuchtung und konzentrieren Sie sich auf die tatsächliche Inspektionsebene, insbesondere bei dunklem Material und einer gestuften Form. Verwenden Sie wiederholbare Stützen und überprüfen Sie die Skalierung anhand eines geeigneten Artefakts. Verwenden Sie für die Stufenhöhe eine Methode, die die Höhe von der Montageplatte aus misst, anstatt sie aus einer einzelnen Draufsicht abzuleiten. Wenn eine Kontaktmethode erforderlich ist, dokumentieren Sie die Sondenbelastung und stellen Sie sicher, dass eine wiederholte Annäherung den Arm nicht bewegt. Bewahren Sie Bilder oder numerische Ergebnisse im angeforderten Erstartikeldatensatz auf.
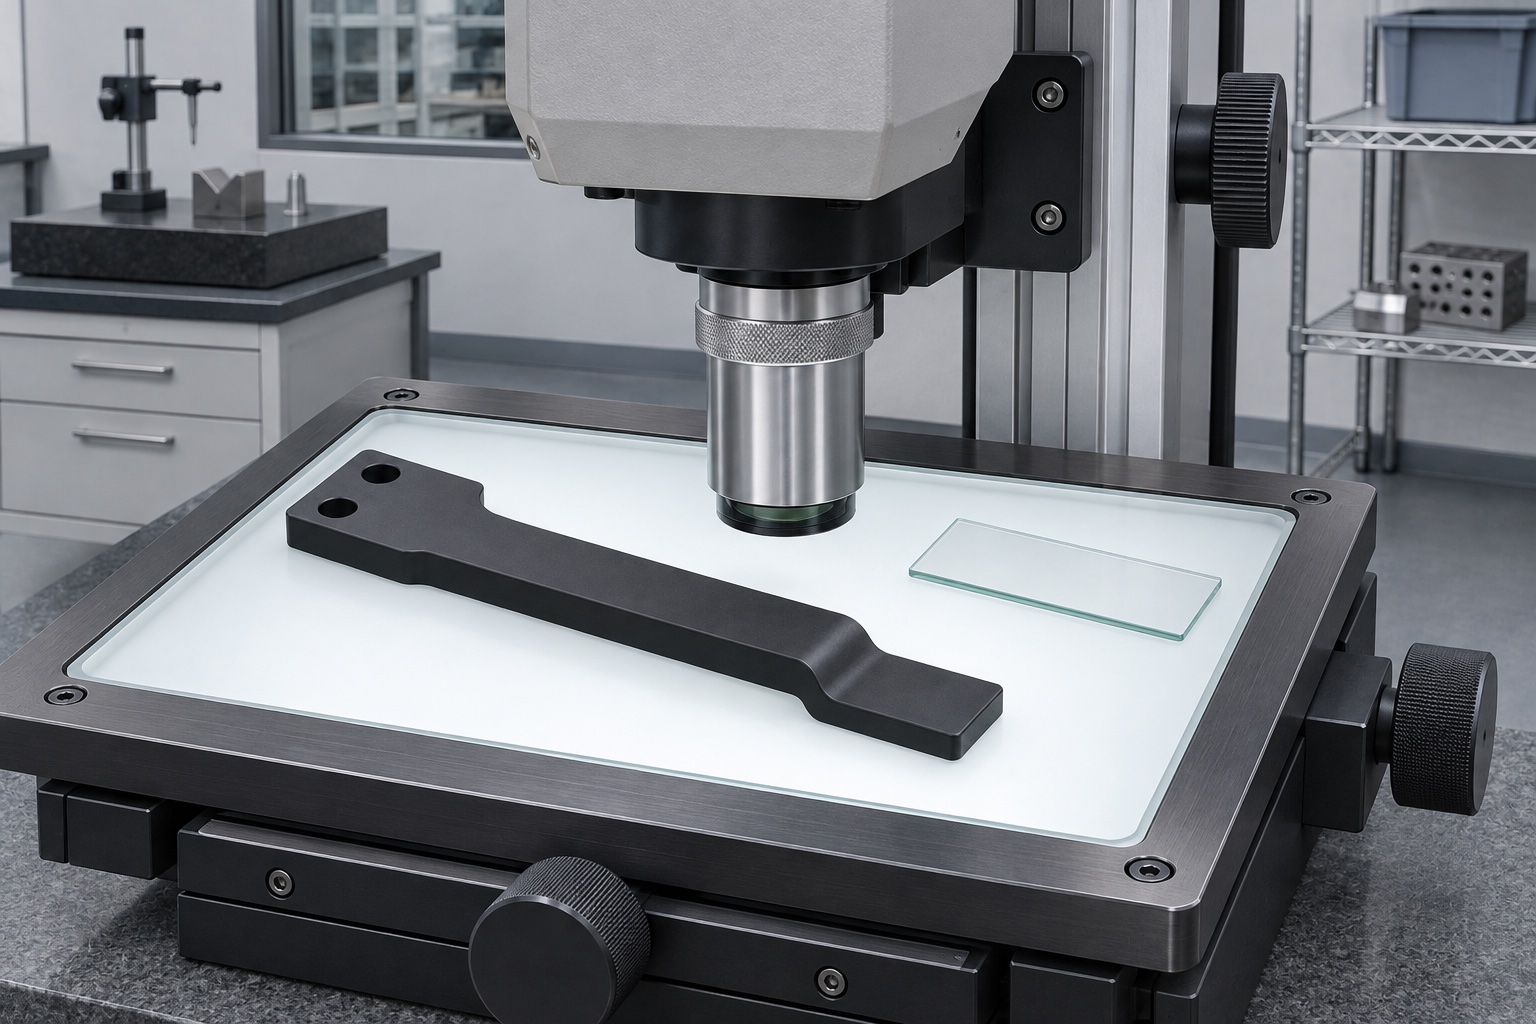
Bewegungsweg mit Prüfkörpern kontrollieren
Verwenden Sie definierte Prüfobjektträger oder Maßlehren, die den vereinbarten zulässigen Abmessungen der Objektträger darstellen. Stellen Sie sicher, dass die Nase die vorgesehene Kante stoppt und während der gesamten Bewegung den angrenzenden Schlitten und die benachbarten Führungen freigibt. Stellen Sie vor dem Testen das angegebene Montagedrehmoment, die Stütz- und Antriebspositionen ein. Wenn es in der Ruheposition ordnungsgemäß stoppt, beim Loslassen jedoch einrastet, überprüfen Sie den Schritt und den Bewegungspfad, bevor Sie die Kontaktbreite ändern. Hierbei handelt es sich um eine Laborbewertung der mechanischen Freigabe, nicht um eine Gerätequalifizierung oder eine Studie mit Patientenproben. Legen Sie alle Objektträgerattrappen mit Spänen oder Schmutz beiseite, damit sie das scheinbare Ergebnis nicht verändern können.
Fehler nach ihrem Entstehungsschritt untersuchen
Eine Verbiegung, die nach dem Lösen der Klemme entsteht, deutet auf ein Problem mit der Stützung oder dem Spannungsabbau hin. Eine korrekt profilierte, aber zu niedrige Nase zeigt erst nach dem Einbau in Richtung des Gegenpads oder Montagezustands. Ein Anschlag, der das Glas zerkratzt, erfordert eine Kanten- und Schmutzprüfung, bevor der Abstand vergrößert wird. Messen Sie das tatsächliche Symptom und korrelieren Sie es mit dem Prozessschritt, bei dem es auftritt. Dokumentieren Sie bei der kundenspezifischen Bearbeitung kleiner Stückzahlen die Materialausrichtung, die Schruppreihenfolge und das Konditionierungsintervall, damit die nächste Charge eine bewährte Sequenz wiederholen kann. Vermeiden Sie es, jede Zeichnungstoleranz als Reaktion auf einen einzigen unklaren Fehlermodus zu verschärfen.
Prüfnachweise für eine Pilotbestellung
Eine Ausschreibung für die Acetal-CNC-Bearbeitung sollte die Zeichnung, das CAD-Modell, die erforderliche POM-C-Sorte, den zulässigen Abmessungen der Objektträger, die vorgesehene Kontaktfläche und die Messbedingungen umfassen. Identifizieren Sie kritische Abmessungen wie die Höhe vom Pad bis zur Nase und das Funktionsprofil und geben Sie an, ob ein optisches Bild oder ein tabellarischer Bericht erforderlich ist. Legen Sie einen Montagecoupon oder eine Blindfolie bei, wenn ein Montagebildschirm Teil des Angebots ist. Halten Sie optionale Tests vom Preis der bearbeiteten Teile getrennt. Fragen Sie in der Werkstatt nach, wie der Schaft gestützt wird, und überprüfen Sie den entspannten Teil. Diese Details sind oft nützlicher, als für jedes Merkmal die engstmögliche Maßtoleranz zu fordern.
Anschlagfinger ohne Biegebelastung verpacken
Verwenden Sie ein flaches Tablett mit einem speziellen Hohlraum, der die Montageauflage und den Schaft stützt, während die Anschlagfläche druckfrei bleibt. Vermeiden Sie ein schmales Spannband, lose Befestigungsteile oder einen Stapel, der die Nase belastet. Halten Sie die Teile getrennt und geben Sie die Revision und die Materialcharge auf der Verpackung oder dem Transportband an. Verwenden Sie nur die für das Bauteil vereinbarten Reinigungs- und Schutzanforderungen und bezeichnen Sie diese gewöhnliche Schutzverpackung nicht als steril. Lassen Sie die Teile beim Empfang ggf. im Messbereich ausgleichen. Untersuchen Sie die Nase auf Kantenschäden und wiederholen Sie die Bezugspunktprüfung, wenn das Paket Anzeichen einer Belastung oder eines Aufpralls aufweist.
FAQ
Warum das Kontaktband an der Nase spezifizieren?
Die Nase darf nur die vereinbarte Gleitkante treffen und den Rest der Baugruppe freihalten. Eine vage abgerundete Spitze ermöglicht keine wiederholbare Stoppposition oder Kontaktbreite.
Warum den Verzug im freien Zustand getrennt vom installierten Abstand prüfen?
Ein installiertes Teil kann durch den Aktuator und die Befestigungselemente eingeschränkt werden. Eine Freizustandsprüfung identifiziert Bewegungen, die durch Bearbeitung oder Handhabung entstehen, ohne sie mit der Baugruppenlast zu verwechseln.
Reicht ein optisches Profil aus, um die Stufenhöhe zu überprüfen?
Nicht von alleine, wenn die Draufsicht nur den Umriss zeigt. Verwenden Sie eine geeignete Höhen- oder Tiefenmessung bezogen auf die Montageunterlage.
Können verschiedene Acetalqualitäten ersetzt werden?
Nur nach Genehmigung. Bestätigen Sie die angegebene Qualität, den Lieferzustand und das erforderliche Verhalten, anstatt davon auszugehen, dass alle als Acetal verkauften Materialien austauschbar sind.
Ist das Bestehen einer Dummy-Objektträgerprüfung ein Beweis für die Leistung des Scanners?
Nein. Es handelt sich um eine eingeschränkte Prüfung der spezifizierten mechanischen Schnittstellen. Es überprüft nicht die Bildqualität, die Diagnoseleistung, den langfristigen Verschleiß oder die vollständige Gerätezuverlässigkeit.
Was ist nach dem Versand zu prüfen?
Überprüfen Sie die Anschlagkante, das Polster und den Schaft auf Markierungen oder Verformungen. Bei belasteter oder beschädigter Verpackung wiederholen Sie vor der Montage die vereinbarten Geometrieprüfungen.
tanghangyun@oemach.com