
DFM wandelt komplexe Konstruktionen nicht in einfache Konstruktionen um, sondern deckt Herstellungs- und Prüfrisiken im Voraus auf, während die gleichen Funktionen erhalten bleiben, und wandelt Anforderungen, die nicht geändert werden können, in klare Prozesspläne um.
Effektives DFM muss Gründe, Wirkungen und Alternativen angeben, die gemeinsam durch Design, Herstellung und Qualität bestätigt werden; Etwaige Toleranzen oder bauliche Veränderungen sollten auf die Funktions- und Montageerfordernisse zurückzuführen sein und nicht allein durch den Verarbeiter bestimmt werden. Der spezifische Prozess muss noch bestätigt werden, indem funktionale Benchmarks, Toleranznotwendigkeit, Werkzeugzugänglichkeit, tiefe Hohlräume und dünne Wände, Innenrundungen, Spannraum, Inspektionszugänglichkeit, Materialstatus und Maßkette der Oberflächenbehandlung kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Hoher Preis und lange Lieferzeit | Tiefe Hohlräume, lange Messer, dünne Wände und enge Toleranzen erfordern spezielle Werkzeuge und ineffiziente Prozesse | Eine Feature-für-Feature-Überprüfung von Seitenverhältnissen, Verrundungen, Wandstärken und Toleranzen, um herstellbare Alternativen bereitzustellen | DFM-Problemliste, Kostenauswirkungen, Genehmigungsschlussfolgerungen und Designversionen |
| Teile können bearbeitet, aber nicht zuverlässig geprüft werden | Der Bezugspunkt ist zu klein, der Taster ist nicht erreichbar oder das Merkmal ist unvollständig definiert | Planen Sie die Vorrichtung und den Messbezug gleichzeitig während der Entwurfsphase, um die Zugänglichkeit von Messwerkzeugen zu gewährleisten. | Messprotokolle, Sondensimulationen, Benchmark-Wiederholbarkeit und Akzeptanzmethoden |
| Schlechte Passform nach Oberflächenbehandlung | Beschichtungs-, Maskierungs- oder Wärmebehandlungsverzug geht nicht in die Maßkette ein | Tragen Sie die Nachbearbeitungsart und das Aufmaß in die Zeichnungen und Prozesse ein und überprüfen Sie die Schlüsselabmessungen nach der Bearbeitung erneut | Verarbeitungsspezifikationen, Maskierungsdiagramme, Vorder- und Rückseitenmaße und Chargenzertifizierung |
DFM bestätigt zunächst, dass die Funktion nicht verloren gehen kann
Die Überprüfung sollte mit der Festlegung der Kraftübertragungswege, Lager- und Reduzierstückschnittstellen, Dichtungen, Sensormontage, Kabelraum und Wartungsanforderungen beginnen. Fertigungsempfehlungen müssen die Auswirkungen auf diese Funktionen beschreiben. Wenn ein dünnwandiger oder tiefer Hohlraum eine notwendige Funktion erfüllt, sollte er beibehalten und mit einem speziellen Prozess gestaltet werden, anstatt ihn aus Gründen der besseren Verarbeitung direkt zu löschen.
Toleranzen sollten an Montage- und Maßdefinitionen gebunden sein
Jede enge Toleranz sollte angeben, welcher Fehlermodus kontrolliert wird, auf welches Datum Bezug genommen wird und in welchem Zustand es gemessen wird. Maßtoleranzen, geometrische Toleranzen und Oberflächenrauheiten ersetzen einander nicht. Das einfache Schreiben einheitlicher enger Toleranzen in das Schriftfeld erhöht die Verarbeitungs- und Prüfkosten und kann auch dazu führen, dass nicht funktionale Funktionen Prozesskapazität beanspruchen. Zur Vereinheitlichung der Zeichnungsdarstellung können ISO-GPS-Regeln verwendet werden.
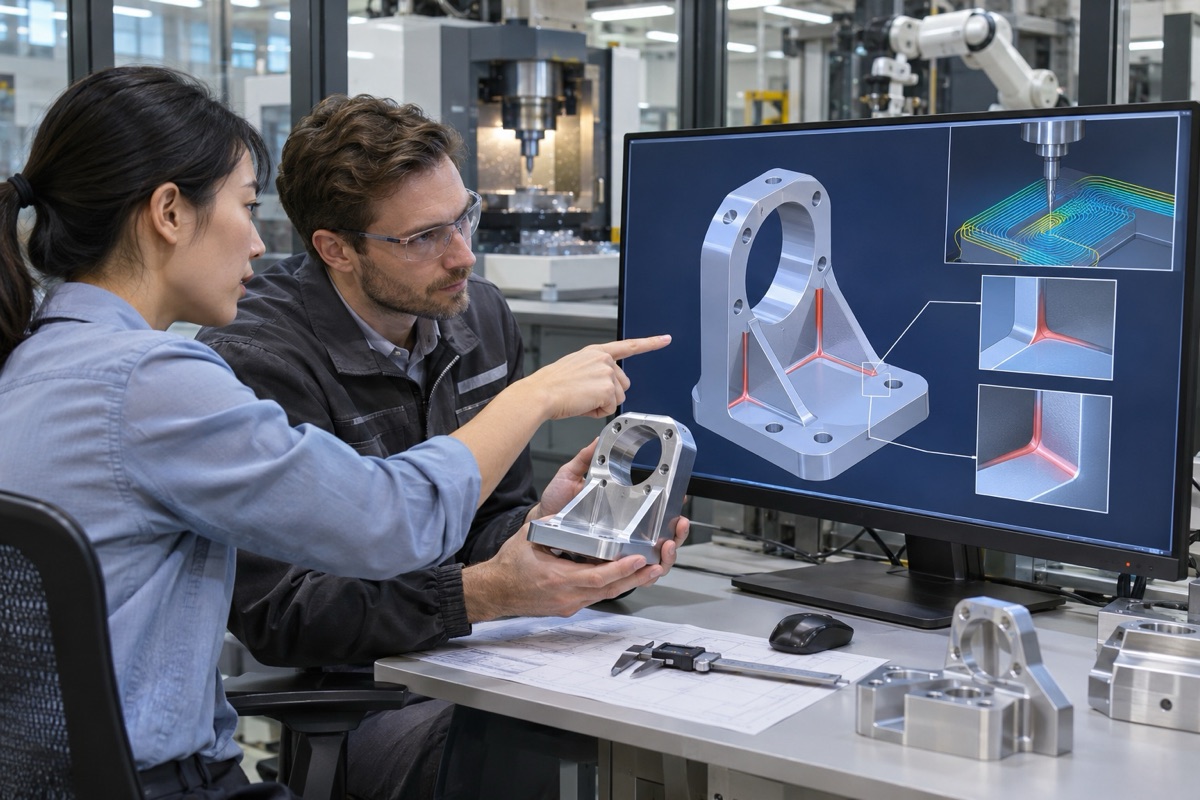
DFM sollte Funktion, Verarbeitung und Inspektion im selben Modell besprechen.
Die Zugänglichkeit des Werkzeugs bestimmt die Kosten für tiefe Kavitäten und Verrundungen
Tiefe, schmale Hohlräume erfordern lange Werkzeuge, die die Steifigkeit verringern und die Vibration erhöhen. Scharfe Innenecken erfordern extrem kleine Werkzeuge oder alternative Verfahren wie die Entladung beim Fräsen. DFM kann die Wirkung abgerundeter Ecken, offener Werkzeugwege, geteilter Baugruppen oder die Beibehaltung spezieller Prozesse verstärken. Anbieterhandbücher wie Protolabs können verwendet werden, um allgemeine Designbeschränkungen zu verstehen, ihre Dimensionsgrenzen stellen jedoch nur spezifische Servicefunktionen dar.
Spann- und Messraum müssen im Modell erhalten bleiben
Teile erfordern stabile Positionierungsflächen, Spannbereiche und Werkzeugrückstände, und für die Inspektion müssen auch Tastköpfe oder Messwerkzeuge zugänglich sein. Wenn auf der Konstruktionsseite alle Flächen als Funktionsflächen definiert sind, es aber keinen Bereich gibt, der eine Klemmung und Bezugsfestlegung ermöglicht, ist die Fertigung auf temporäre Druckplatten und mehrere Ausrichtungen angewiesen. Vorrichtungs-, Werkzeug- und Tasterpfade können während der Modellüberprüfung gleichzeitig simuliert werden.
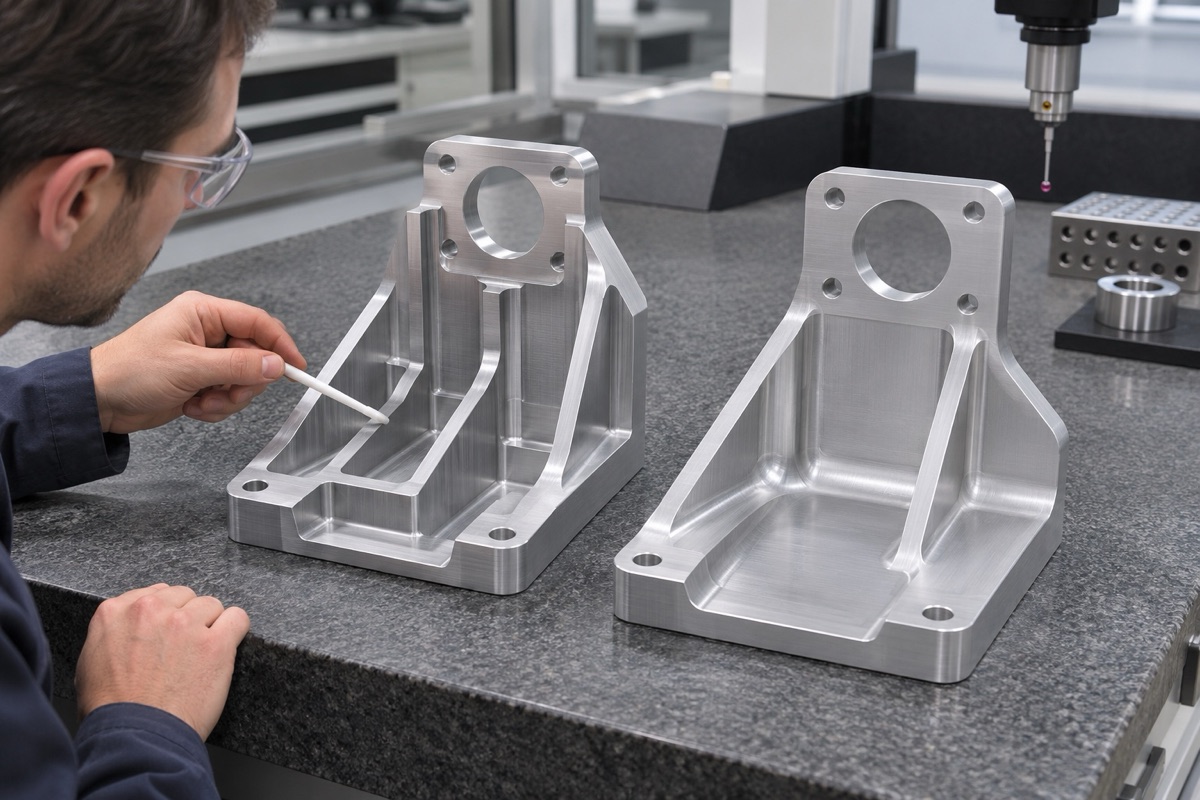
Optimierungslösungen sollten Herstellungsgewinne berücksichtigen und gleichzeitig die Funktionalität aufrechterhalten.
Material und Nachbearbeitung gehen in die gleiche Größenkette ein
Der Materialzustand beeinflusst Eigenspannungen und die Werkzeugauswahl, und Wärmebehandlung, Eloxierung, Galvanisierung oder Passivierung können Abmessungen und Oberfläche verändern. DFM sollte den Status, die Maskierung, den Rand und die erneute Nachbearbeitungsprüfung vor und nach der Bearbeitung klären, anstatt die Nachbearbeitung den Kaufnotizen zu überlassen. Unterschiedliche Chargen erfordern möglicherweise auch unterschiedliche Rohlinge und Werkzeuglösungen.
Die Überprüfungsausgabe sollte das Problem beheben können
In jeder Ausgabe sollten das ursprüngliche Design, Risiken, vorgeschlagene Lösungen, Kosten- oder Zyklusauswirkungen, verantwortliche Personen und genehmigte Schlussfolgerungen aufgeführt sein. Die Prozessvorschläge von OEMach sollten in drei Kategorien unterteilt werden: solche, die geändert werden müssen, solche, deren Optimierung empfohlen wird, und solche, die gemäß den Originalzeichnungen verarbeitet werden können und die Grundlage für Spezialwerkzeuge, Schneidwerkzeuge und Prüfanforderungen bilden, die gemäß den Originalzeichnungen ausgeführt werden. Die endgültige Version muss erneut bestätigt werden, um zu verhindern, dass alte Vorschläge weiterhin in die Produktion einfließen.
Zusammenfassung
Effektives DFM muss Gründe, Wirkungen und Alternativen angeben, die gemeinsam durch Design, Herstellung und Qualität bestätigt werden; Etwaige Toleranzen oder bauliche Veränderungen sollten auf die Funktions- und Montageerfordernisse zurückzuführen sein und nicht allein durch den Verarbeiter bestimmt werden. Der spezifische Prozess muss noch bestätigt werden, indem funktionale Benchmarks, Toleranznotwendigkeit, Werkzeugzugänglichkeit, tiefe Hohlräume und dünne Wände, Innenrundungen, Spannraum, Inspektionszugänglichkeit, Materialstatus und Maßkette der Oberflächenbehandlung kombiniert werden.
FAQ
Bedeutet DFM, dass die Toleranzen gelockert werden müssen?
Nein. Die für die Funktion erforderlichen Toleranzen sollten beibehalten werden, und DFM hilft bei der Bestätigung, ob ihre Definition, ihr Prozess und ihre Tests angemessen sind.
Kann die vom Lieferanten angegebene Mindestwandstärke universell sein?
Nein. Es bezieht sich auf Materialien, Abmessungen, Konstruktion, Einrichtung, Werkzeuge und Ausrüstung und sollte für bestimmte Teile überprüft werden.
Ist es zu spät, DFM durchzuführen, nachdem das Modell fertiggestellt ist?
Dies ist möglich, aber die Vorteile werden größer sein, bevor das Design eingefroren wird. Je später es geändert wird, desto höher sind die Kosten für Version, Testproduktion und Zertifizierung.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.