
Modellauflage und Scannermessung trennen
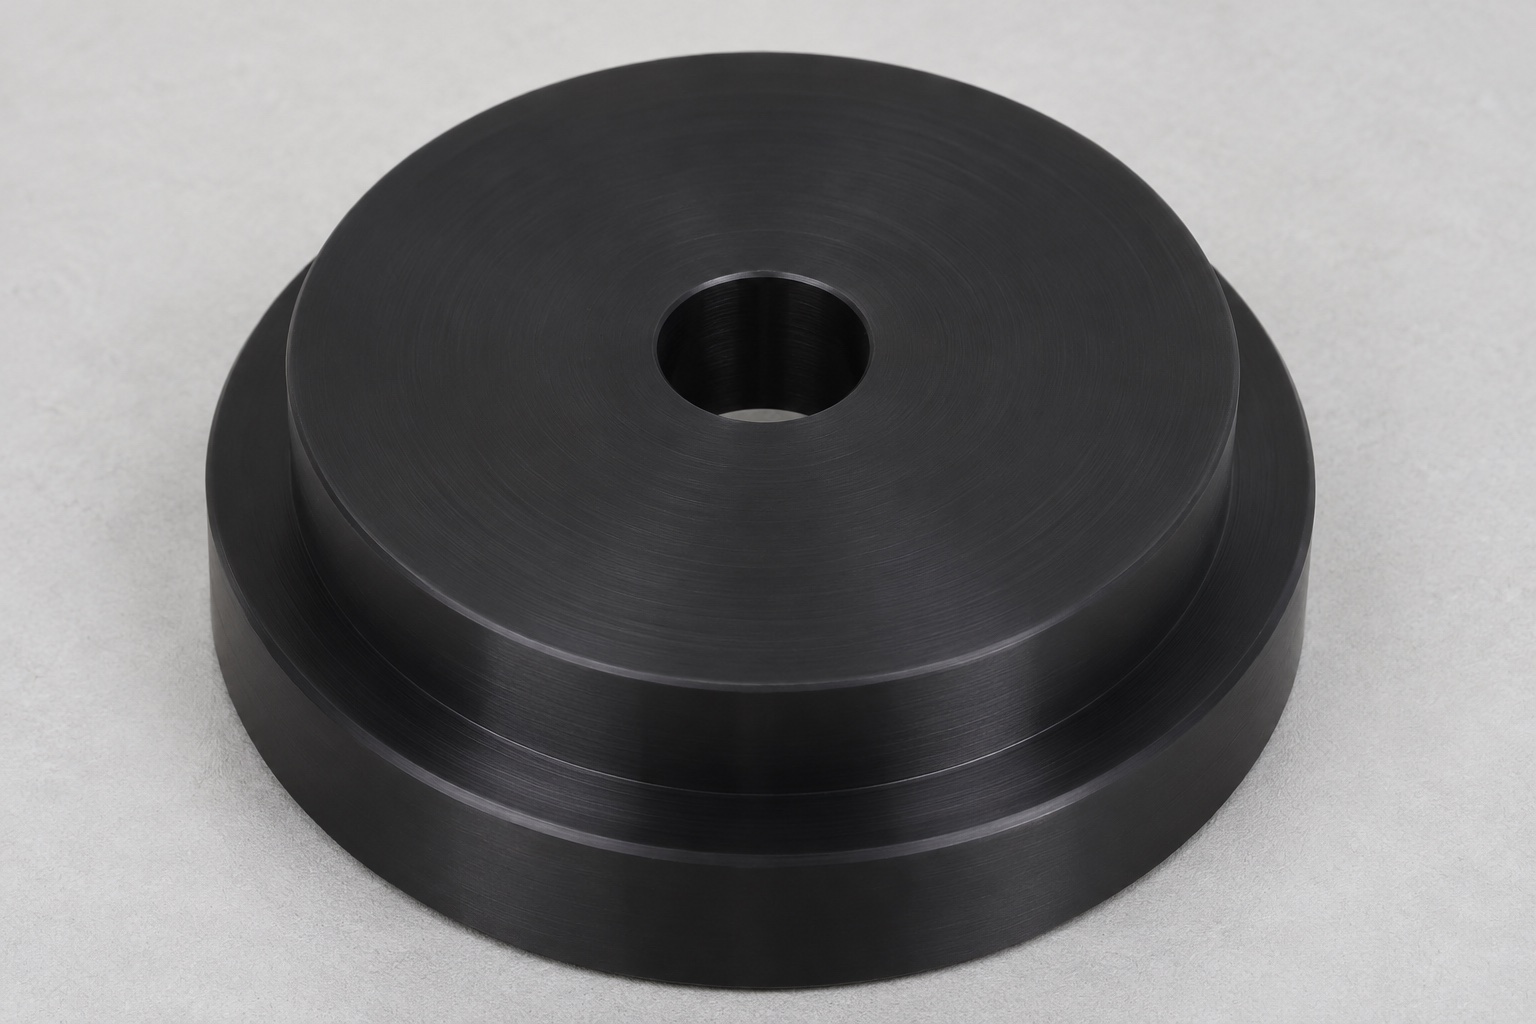
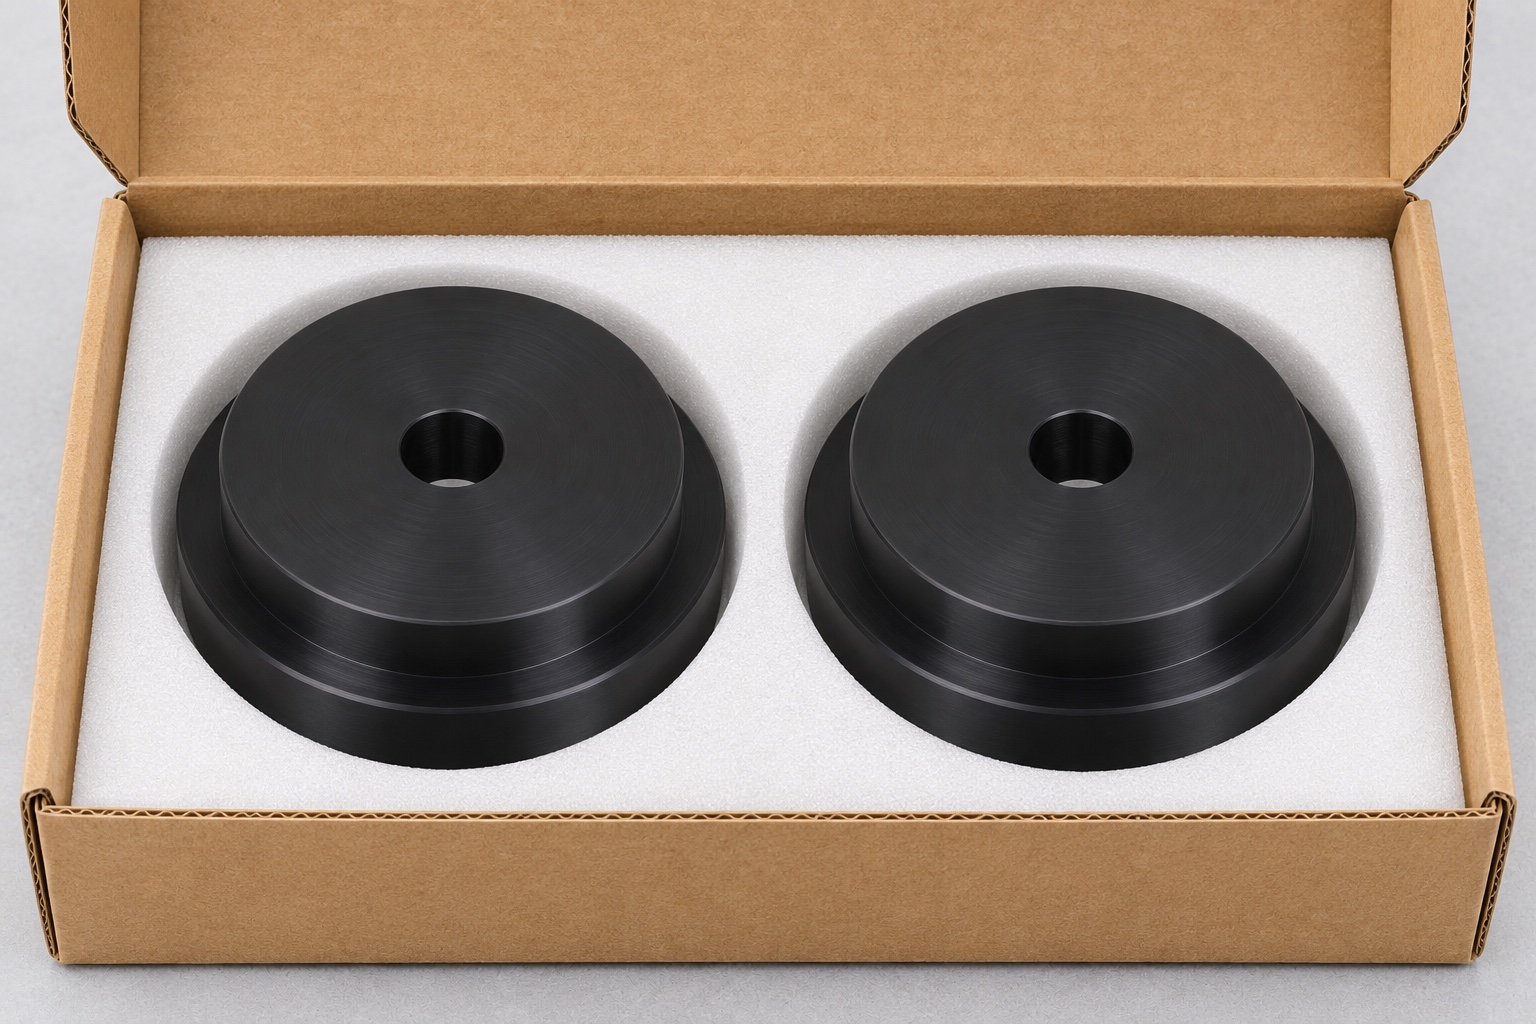
Einige Dentallaborscanner nehmen ein Modell auf einem Träger in der Scankammer auf. Im hier beschriebenen Entwicklungsprüfstand dient eine kurze gedrehte Scheibe als reproduzierbare mechanische Auflage für einen Modellträger. Das Bauteil aus schwarzem POM-C hat zwei Außendurchmesser, eine ebene Oberseite und eine mittige Durchgangsbohrung. Es ist kein kalibriertes Normal, kein klinisches Gerät und kein Ersatz für einen handelsüblichen Modellhalter. Die Zeichnung legt fest, welche Fläche die Last des Prüfkörpers aufnimmt und welches Merkmal die seitliche Lage bestimmt. Daraus lässt sich keine optische Genauigkeit ableiten.
Aufgaben von Bohrung, Absatz und Stirnfläche
Im Beispiel lokalisiert ein Stift die Mittelbohrung und eine flache Unterseite ruht auf einer Befestigungsebene. Die Oberseite bestimmt die Höhe des Modellträger für die Passprobes. Die kleinere Außenstufe kann lediglich ein umgebendes Merkmal freimachen. Wenn sich das Design stattdessen auf einem Außendurchmesser befindet, geben Sie dies explizit an. Der Versuch, sowohl auf einem Stift als auch auf einer externen Stufe zu lokalisieren, kann die Passung überbeanspruchen. Identifizieren Sie die aktiven Bezüge und den zulässigen Abstand an den anderen Features. Eine gute Schnittzeichnung macht deutlich, was zuerst in Kontakt kommen muss und was frei bleiben muss, wenn die Positionierscheibe sitzt.
Einführen als Maßanforderung beschreiben
Ermitteln Sie den Grenzstiftdurchmesser, die Spitzengeometrie, die nutzbare Stiftlänge und den beabsichtigten Ansatz. Wenn die Stiftschulter einen Radius aufweist, stellen Sie sicher, dass der Bohrungseintritt diesen durchqueren kann, ohne die effektive Positionierungslänge zu verkürzen. Eine einfache Anpassung an eine kleine Probe zeigt nicht, dass die Positionierscheibe auf den größten zulässigen Passstift passt oder sich am kleinsten wiederholt. Stellen Sie fest, wie viel seitliches Spiel für den Zweck der Vorrichtung akzeptabel ist. Eine gute Passform ist keine technische Spezifikation. Definieren Sie Toleranzen und führen Sie bei Bedarf einen separaten kontrollierten Passungsversuch mit angegebenen Referenzen, Probengeometrie und Grenzwerten für die Einfügekraft durch.
Drehfolge auf die Bezugsflächen abstimmen
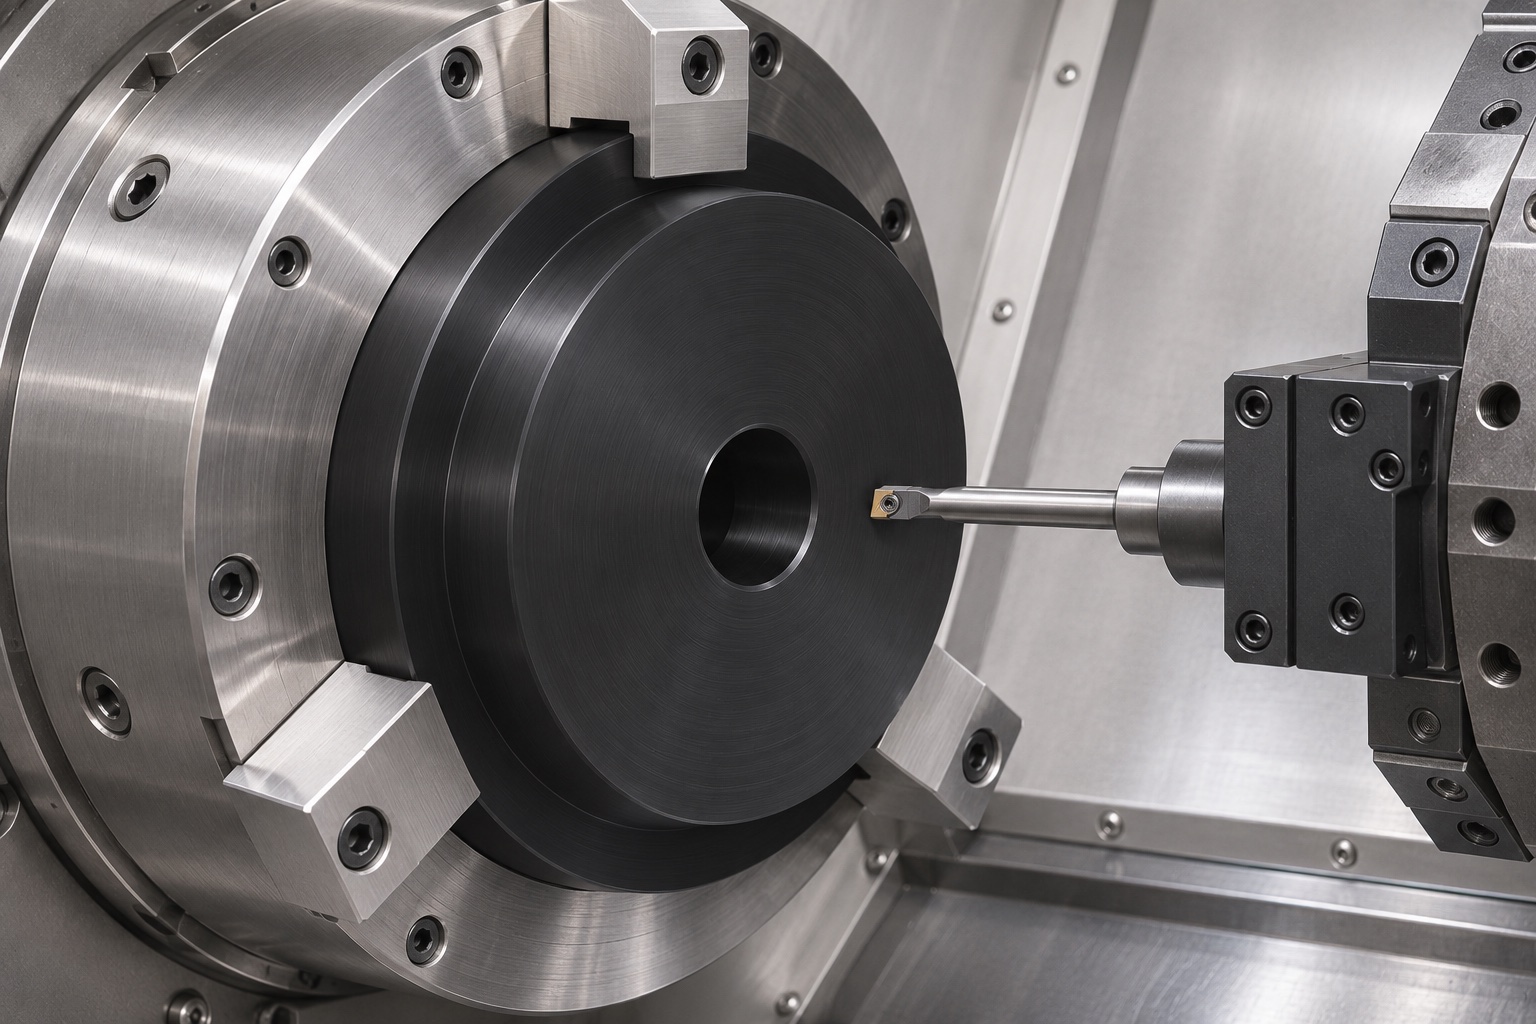
Beginnen Sie mit zugelassenem Rundmaterial, richten Sie das erste Ende aus, bohren Sie dann und stellen Sie die Bohrung fertig. Wenn die Konstruktion die Stufe und die obere Fläche auf die Bohrung bezieht, kann durch deren Bearbeitung in einer Aufspannung eine Bezugspunktübertragung zwischen diesen Merkmalen vermieden werden. Lassen Sie genügend Material übrig, um die Unterseite fertigzustellen, falls ein zweiter Aufbau erforderlich ist. Wählen Sie eine Stütze und Klemmung, die die Scheibe nicht verformt oder die fertigen Arbeitsflächen markiert. Bestätigen Sie nach dem Umdrehen des Teils den vorgesehenen Sitz, anstatt eine beliebige Außenseite abzustreifen. Messen Sie das freigegebene Teil nach beiden Vorgängen, insbesondere wenn die Montagefläche zur primären Montagereferenz wird.
Mittelbohrung gratfrei halten
Überprüfen Sie beide Bohrungsöffnungen nach dem Drehen und achten Sie auf eine erhabene Lippe, die den vollständigen Sitz verhindern kann. Eine großzügige Einführung kann das Einführen erleichtern, reduziert aber auch die vorgesehene Kontaktlänge. Definieren Sie einen Kantenbruch, der den Passradius freigibt, ohne den zylindrischen Positionierungsbereich zu verändern. Entfernen Sie loses Material, ohne die Bohrung abzukratzen oder ein Werkzeug gegen die Stirnfläche zu bewegen. Überprüfen Sie alle angegebenen flachen ringförmigen Stützstege getrennt von kosmetischen Fasen. Wenn das Teil unmittelbar nach dem Schneiden gemessen wird, stellen Sie sicher, dass Späne und vorübergehende Hitze die Entscheidung über den Endzustand nicht beeinflussen.
Kunststoffqualität und Prüfzustand festlegen
Das schwarze Erscheinungsbild identifiziert keinen bestimmten POM-C-Typ oder seine Zusatzstoffe. Geben Sie beim Kauf Bestand, Zustand und Rückverfolgbarkeit an. Unterstützung, Klemmlast und Temperatur können die gemessenen Abmessungen beeinflussen, insbesondere wenn das Teil leicht in einer Vorrichtung gehalten wird. Vereinbaren Sie, wie das Teil vor der Endkontrolle konditioniert wird, wenn diese Auswirkungen von Bedeutung sind. Lassen Sie sich vom Namen oder der Farbe des Rohmaterials nicht auf die optische Absorption, die Lebensdauer oder die chemische Beständigkeit schließen. Wenn das Design des Scanners ein bestimmtes Oberflächenverhalten erfordert, definiert der Gerätebesitzer die Anforderung und bewertet sie unabhängig von der mechanischen Akzeptanz der Positionierscheibe.
Höhe und Rechtwinkligkeit getrennt prüfen
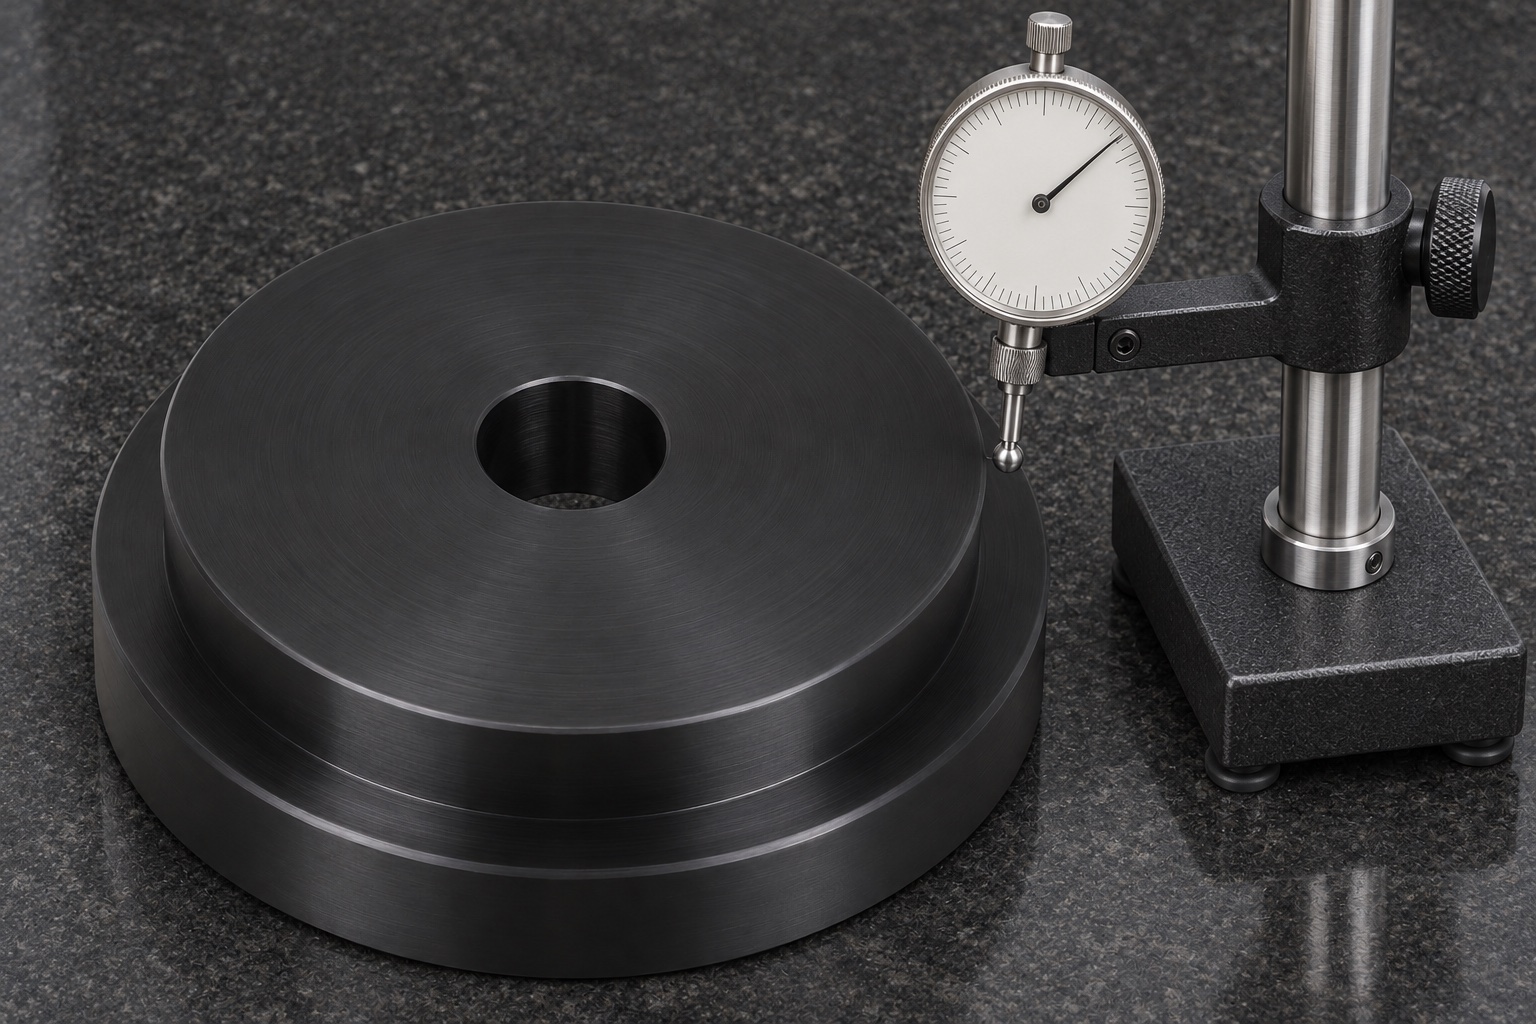
Bei einer Gesamtdickenmessung kann eine geneigte Oberseite übersehen werden. Stellen Sie die Positionierscheibe auf die vorgegebenen Stützen und messen Sie die Höhe an mehreren Stellen im tatsächlichen Kontaktbereich. Wenn die Zeichnung die obere Fläche mit der Stiftachse in Beziehung setzt, verwenden Sie eine Methode, die diese Achse festlegt, anstatt davon auszugehen, dass die flache Platte sie definiert. Ebenso wird der Rundlauffehler der Stufe relativ zur Bohrung nicht durch den Vergleich der beiden Nenndurchmesser ermittelt. Notieren Sie, welche Beziehung erforderlich ist, den Sondenpfad und die Unterstützungsbedingungen. Verwenden Sie eine ausreichend geringe Messkraft, um ein Verschieben oder Verformen des Teils zu vermeiden.
Wiederholtes Aufsetzen zur Fehlersuche nutzen
Eine Tischbefestigung kann einen kontrollierten Stift und eine Referenzebene halten. Setzen Sie die Positionierscheibe ein, entfernen Sie ihn und wiederholen Sie den Vorgang unter den vereinbarten Bedingungen. Beobachten Sie, ob es wackelt, klemmt oder seine Höhe ändert, und stellen Sie fest, ob der Kontakt am Bohrungseintritt, an der Unterseite oder an einer anderen Stufe auftritt. Überprüfen Sie das Gerät selbst auf Beschädigungen und Ablagerungen. Notieren Sie die im Plan festgelegte Anzahl und Bedingungen der Neubesetzungen. Die Wiederholbarkeit auf einer Tischhalterung führt nicht zu einer Austauschbarkeit über mehrere Scannerversionen hinweg. Es ersetzt auch nicht Messungen der Bohrung, der Oberseite oder des Gegenstifts, wenn die Zeichnung dies erfordert.
Passprobe und Kalibrierung getrennt bewerten
Ein inerter Modellträger oder eine Rohlingshalterung kann dabei helfen, zu bestätigen, dass die Oberseite die beabsichtigte Geometrie unterstützt. Notieren Sie den Zeichnungs- und Ladezustand und halten Sie es von kalibrierten Referenzartefakten getrennt. Ein erfolgreicher Versuch ist nur ein Beweis für die mechanische Auflage. Die Genauigkeit des Scanners hängt vom tatsächlichen Scanner, der Optik, der Bewegung und der Auswertemethode ab. Diese Tests bleiben außerhalb der Komponentenreihenfolge. Präsentieren Sie kein schwarzes Material oder eine zentrierte Bohrung als Beweis für verbesserte Scans. Der Gerätebesitzer entscheidet, ob ein vorgeschlagenes Teil für die Installation geeignet ist und wie die fertige Scannerkonfiguration überprüft werden muss.
Schnittstellen in der Anfrage beschreiben
Geben Sie die freigegebene Zeichnung, das Modell, den passenden Stift und die Basishülle, die Menge und die Polymerspezifikation an. Identifizieren Sie die Funktionsfläche, die Bohrung, die Positionierungsstufe und die erforderlichen Nachweise. Markieren Sie alle Inspektionsbedingungen, die von normalen Werkstattmessungen abweichen, einschließlich Unterstützung, Temperatur und ob das Teil frei oder auf einer vereinbarten Vorrichtung geprüft wird. Wenn ein Prüfmodellträger oder ein spezielles Messgerät Teil des Angebots ist, geben Sie dessen Zweck an und erteilen Sie eine gesonderte Genehmigung. Ein individuelles POM-C-CNC-Drehangebot ist nützlicher, wenn es die Teilegeometrie von Passungstests und optischer oder gerätebezogener Validierung unterscheidet.
Änderungen bei Wiederhollosen kontrollieren
Erfassen Sie die Lagercharge, die Schnitteinrichtung, die Zeichnungsüberarbeitung und die Messmethode. Vergleichen Sie das erste Teil nach einem Werkzeug-, Material- oder Vorrichtungswechsel, wenn sich diese Änderung auf die Bohrung oder Sitzhöhe auswirken könnte. Wenn sich die Revision des Stifts oder der Stütze ändert, überprüfen Sie die Passung der Baugruppe, bevor Sie davon ausgehen, dass dieselbe Positionierscheibe weiterhin akzeptabel ist. Trennen Sie alle verdächtigen Teile und verwenden Sie eine genehmigte Vorgehensweise, anstatt eine enge Bohrung von Hand zu öffnen. Tatsächliche Messungen und Referenzbedingungen helfen dabei, festzustellen, ob ein Unterschied auf das Teil, die Vorrichtung oder die Prüfung zurückzuführen ist. Verallgemeinern Sie einen Prototypversuch nicht ohne zusätzliche Beweise auf die langfristige Prozessfähigkeit.
Auflageflächen und Bohrung schützen
Verwenden Sie einzelne Fächer oder eine nicht scheuernde Umhüllung, die die Sitzflächen schützt und verhindert, dass Positionierscheiben direkt aneinander gestapelt werden. Halten Sie loses Füllmaterial und Klebeband von der Bohrung fern. Markieren Sie die Zeichnungsrevision und das Los auf der Verpackung und bewahren Sie den Link zum Prüfprotokoll auf. Wenn besondere Sauberkeit erforderlich ist, definieren Sie deren Handhabung und Abnahme gesondert. Eine gewöhnliche Schutzverpackung bewahrt den Oberflächenzustand während des Transports und nicht die Sterilität oder optische Sauberkeit. Überprüfen Sie die Positionierscheibe und die Vorrichtung bei Erhalt, bevor Sie sie verwenden, um die Passform zu beurteilen. Eine Transportmarkierung kann die Wiederholgenauigkeit beeinträchtigen, selbst wenn das Teil von oben noch akzeptabel aussieht.
FAQ
Ist die Positionierscheibe ein Scanner-Kalibrierungsstandard?
Nein. Es handelt sich um ein repräsentatives mechanisches Einrichtungsteil. Die genehmigten Kalibrierungsartefakte und -verfahren sind separat und müssen vom verantwortlichen Gerätebesitzer stammen.
Welches Merkmal sollte die Positionierscheibe seitlich positionieren?
Verwenden Sie das definierte Datum der Zeichnung. In diesem Beispiel handelt es sich um die Mittelbohrung eines passenden Stifts, nicht um die Bohrung und eine unkontrollierte Außenstufe.
Warum mehr als einen Punkt auf der Oberseite prüfen?
Mehrere Punkte können Neigungen oder örtlich hohe Bereiche aufdecken, die bei einer einzelnen Dickenablesung übersehen werden. Verwenden Sie die angegebene Unterstützung und testen Sie den tatsächlichen Arbeitsbereich.
Verbessert eine große Eingangsfase die Wiederholgenauigkeit?
Nicht automatisch. Dadurch kann die effektive Positionierungslänge verringert werden. Verwenden Sie die angegebene Kantengeometrie und überprüfen Sie die Passung mit der zugelassenen Stifthülle.
Was kann ein wiederholter Sitzversuch feststellen?
Es kann zeigen, wie ein Teil unter den angegebenen Bedingungen in der definierten Werkbankhalterung sitzt. Es stellt nicht die Genauigkeit oder Austauschbarkeit des Scanners bei jeder Konfiguration sicher.
Ist POM-C für alle Scannerumgebungen akzeptabel?
Nein. Geben Sie die genaue Qualität und die Anforderungen für die vorgesehene Umgebung an. Materialidentität und Maßhaltigkeit begründen nicht die Eignung der Ausrüstung.
tanghangyun@oemach.com