
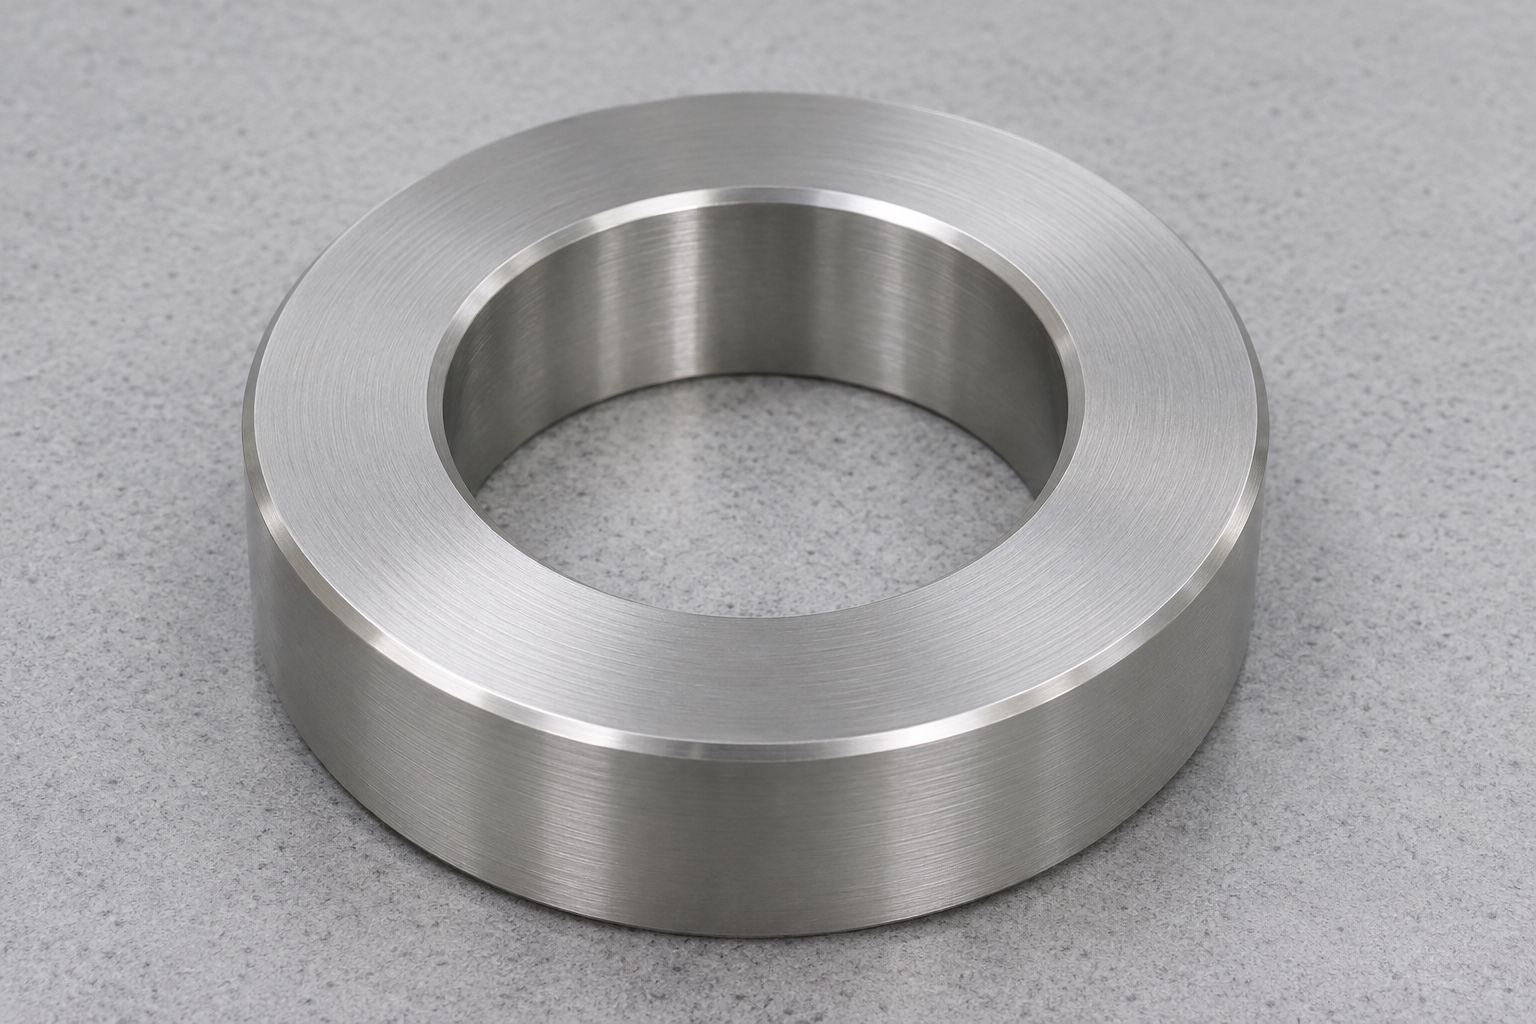
Der Ring ist ein Prüfmittel
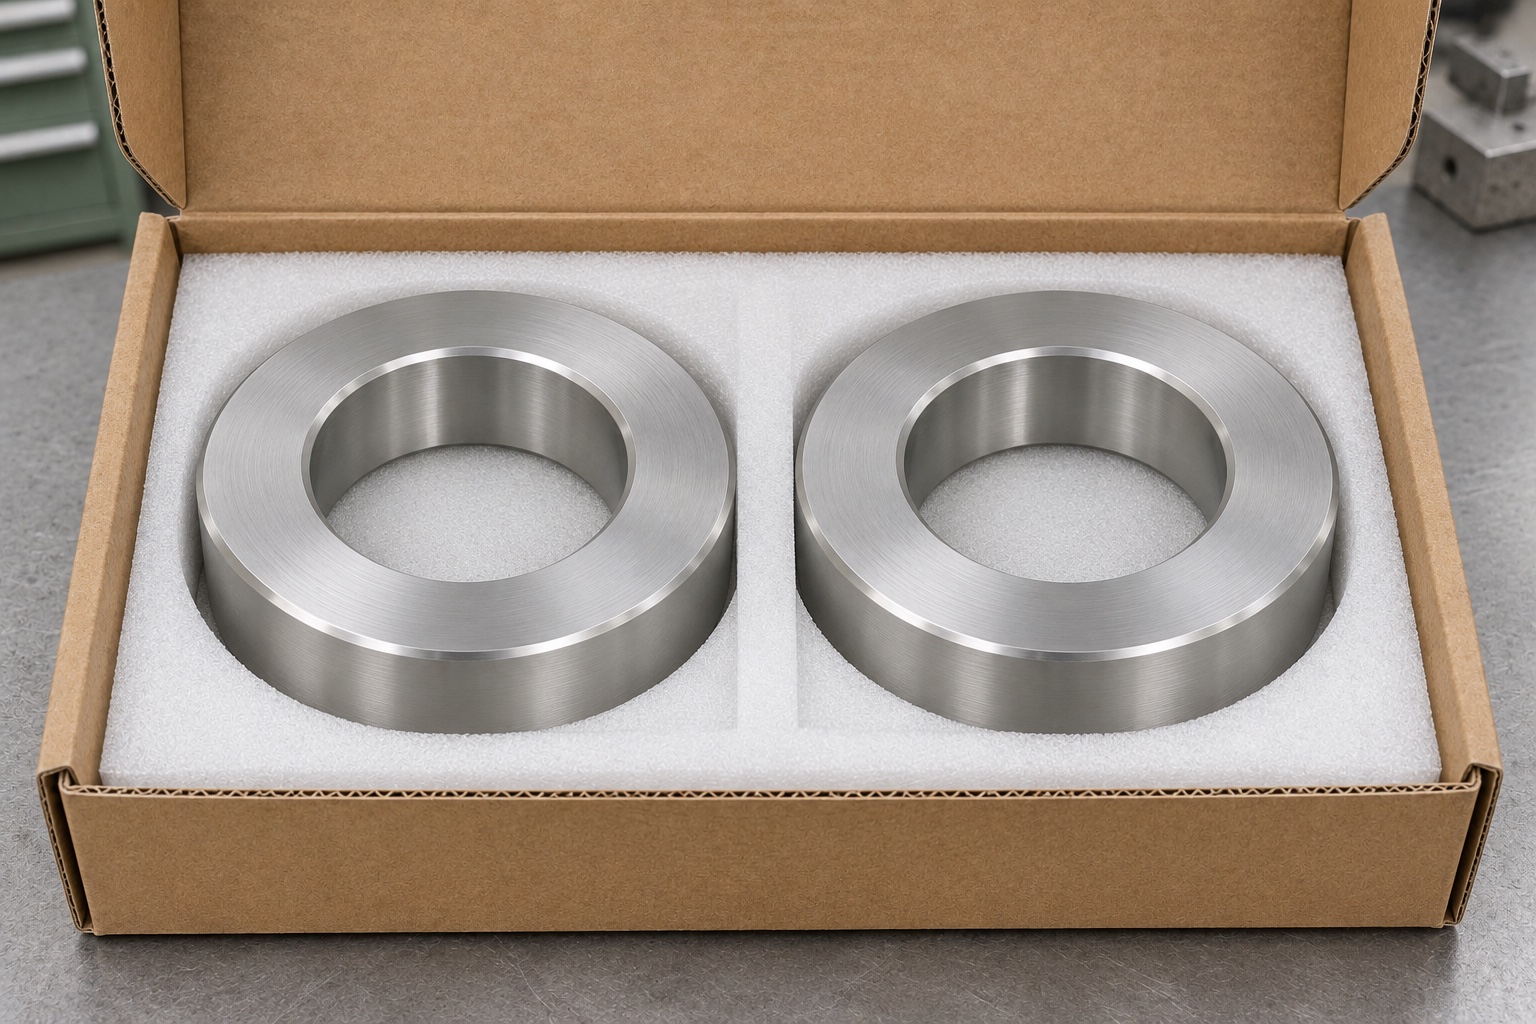
Ein abnehmbarer Griff ist eine mechanische Schnittstelle einiger Operationsleuchten. Für eine zeichnungsgesteuerte Griffkonstruktion kann eine Werkstatt mithilfe eines Prüfrings prüfen, ob ein bestimmter zylindrischer Abschnitt in eine definierte Bohrung passt. Das Beispiel ist ein einfacher Ring aus Edelstahl 316L mit flachen Ringflächen und einer kleinen Eingangsfase. Es handelt sich um ein Tischgerät, nicht Teil der Leuchte und kein klinisches Zubehör. Geben Sie den genauen Griffabschnitt, die Anfahrrichtung und die geprüfte Tiefe an. Eine Annahmeentscheidung für diesen Umschlag kann keine Aufbewahrung, Belastbarkeit, Sterilisationskompatibilität oder sichere Verwendung der gesamten Ausrüstung belegen.
Griffzeichnung statt beliebiges Muster
Besorgen Sie sich die Zeichnung des gelösten Griffs und identifizieren Sie die äußere Hülle am Arbeitsabschnitt. Ein glatter Griff kann außerhalb des für den Durchgang vorgesehenen Bereichs noch Rippen, Keile, eine Verjüngung oder eine axiale Stufe aufweisen. Entscheiden Sie, ob der Ring ein einzelnes zylindrisches Segment prüft oder ob für nicht kreisförmige Merkmale ein anderes Werkzeug erforderlich ist. Ein Beispiel kann dabei helfen, die Einfügungsgeometrie zu verdeutlichen, sollte aber nicht stillschweigend Grenzen definieren. Wenn sich die Griffzeichnung ändert, überprüfen Sie den Ring, bevor Sie ihn erneut verwenden. Der Messgerätedatensatz sollte die Zeichnungsrevision und den Umfang der abgedeckten Funktionen angeben, nicht nur einen Teilenamen.
Aussage einer Gutprüfung festlegen
Dokumentieren Sie die vorgeschriebene Einführrichtung, Tiefe, Handhabungsbedingungen und zulässige Kraft. Wenn es sich um eine Go-Prüfung handelt, zeigt das Bestehen an, dass das Handle unter dieser Methode in den Ring eintritt. Es handelt sich nicht um eine numerische Größenmessung und es wird kein minimaler Außendurchmesser überprüft. Wenn ein anderer Grenzwert oder ein separater Maßbericht erforderlich ist, definieren Sie dies im Prüfplan, anstatt einen Prüfring als zwei Prüfungen zu interpretieren. Berücksichtigen Sie bei der Auswahl der Bohrungsgrenze die Dickentoleranz, die Verschleißrichtlinien und die Messunsicherheit. Die für die Abnahme verantwortliche Partei sollte den Lehrenentwurf und die Entscheidungsregel genehmigen, bevor ein Bearbeitungsauftrag freigegeben wird.
Bohrung von einem stabilen Bezug aus drehen
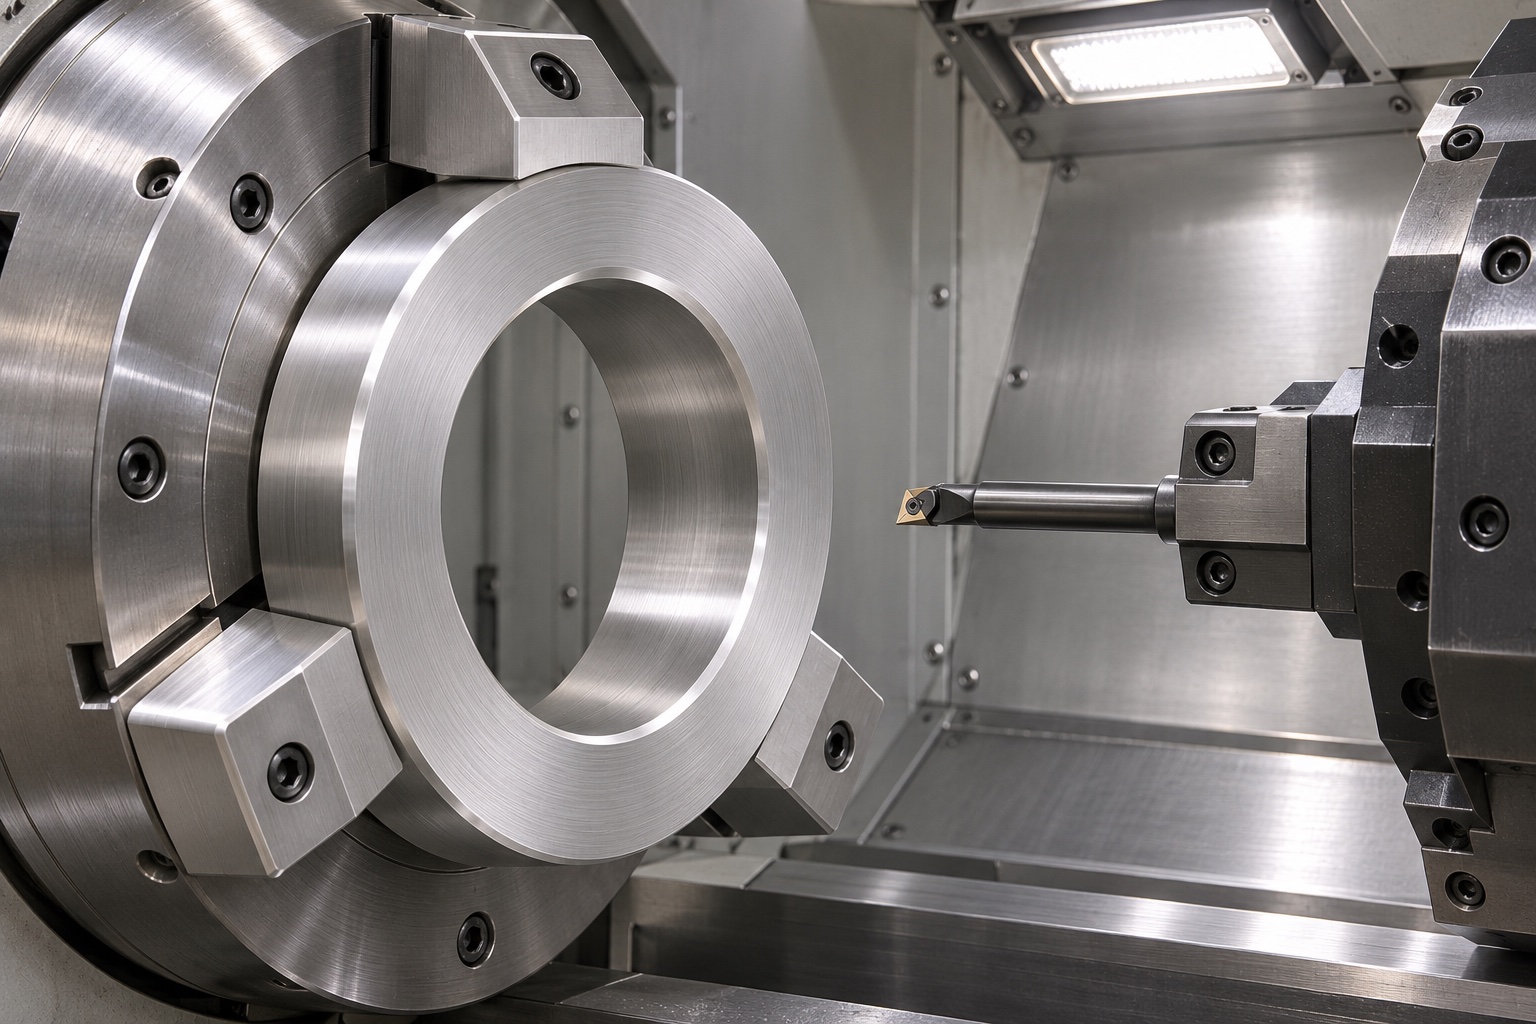
Der Ring kann als geeignetes Rundmaterial oder als vorgeformter Rohling beginnen, vorausgesetzt, dass die Materialidentität und die Reinigungszugabe eingehalten werden. Richten Sie sich auf die erste Arbeitsfläche aus und rauhen Sie die Bohrung auf. Schlichten Sie sie dann mit geeigneter Werkzeugreichweite und Unterstützung. Wenn die Zeichnung die Bohrung einer Fläche zuordnet, beenden Sie beide, wenn möglich, in der gleichen Anordnung. Der Spanndruck kann die Bohrungsform vorübergehend verändern, insbesondere wenn die Wandstärke abnimmt. Überprüfen Sie die Geometrie nach der Freigabe und erneut nach einer erforderlichen Nachbearbeitung. Wenn eine zweite Einstellung für die Dicke oder die Rückseite erforderlich ist, verwenden Sie eine Stütze, die die fertige Bohrung und die ringförmige Sitzfläche schützt.
Einführfase von der Messzone trennen
Eine kleine Eingangsfase hilft beim Ausrichten des Griffs und schützt die Kante. Es sollte nicht in den zylindrischen Bereich hineinragen, der für die Annahmeentscheidung verwendet wird. Stellen Sie die Fasengrenze, die Länge der Messbohrung und die vorgesehene Einstecktiefe separat in der Zeichnung dar. Eine vergrößerte Einführung kann dazu führen, dass ein Griff scheinbar eindringt, obwohl er nie die Kontrollfläche erreicht. Überprüfen Sie beide Enden auf Grate und prüfen Sie den Übergang, ohne ihn von Hand abzurunden. Wenn der Ring von beiden Seiten aus verwendet werden kann, sollte der Inspektionsplan beide Eingänge berücksichtigen, anstatt sich auf eine visuelle Symmetrieannahme zu verlassen.
Werkstoff und Oberflächenzustand auswählen
316L ist ein mögliches Material für einen geschützten Bankring. Geben Sie die Materialidentität, den Oberflächenzustand und alle Endbearbeitungsvorgänge separat an. Berücksichtigen Sie bei wiederholtem Kontakt Verschleiß, Oberflächenschäden und die Möglichkeit einer Materialübertragung vom geprüften Teil. Ob Material und Verfahren für die vorgesehene Aufgabe geeignet sind, entscheidet der zuständige Messtechnik-Inhaber. Gehen Sie nicht davon aus, dass ein Edelstahlring eine unbegrenzte Lebensdauer oder eine bestimmte Härte hat. Wenn nach der Endbearbeitung Abmessungsgrenzen gelten, überprüfen Sie die endgültige Bohrung und die Flächen. Eine dokumentierte Materialqualität ersetzt nicht die Inspektion der Arbeitsflächen oder die Kontrolle des verwendeten Messgeräts.
Bohrungsmaß und Form getrennt prüfen
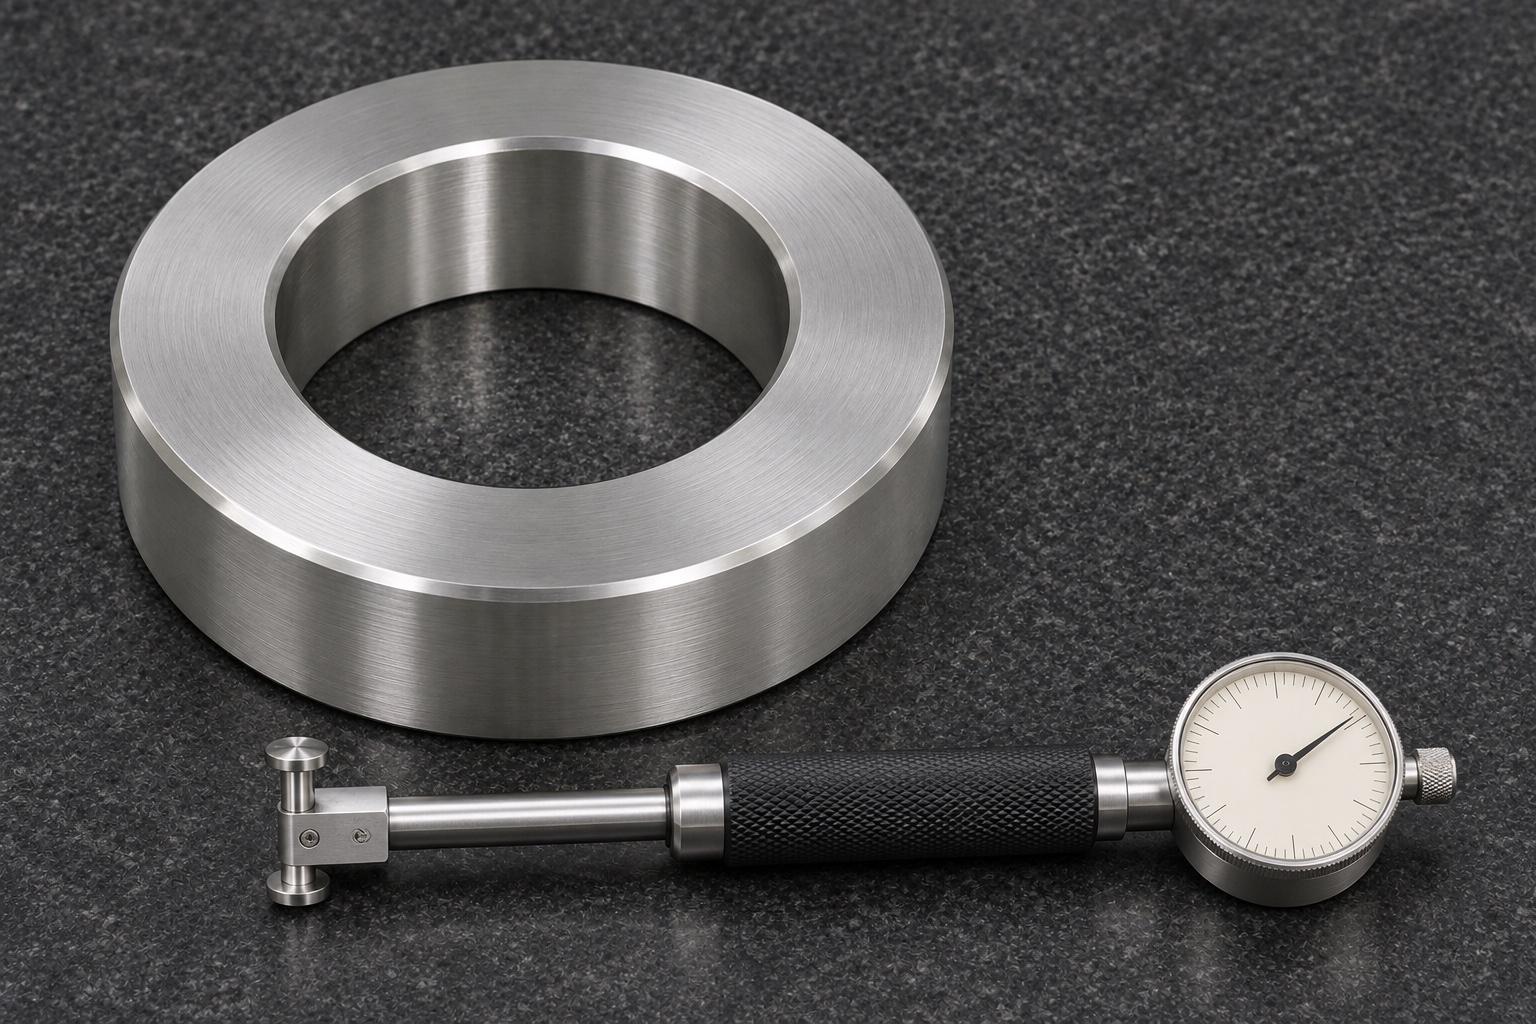
Verwenden Sie ein internes Instrument, das für die Zieltoleranz und Ringgröße geeignet ist, mit dem entsprechenden Referenzstandard. Lesen Sie in bestimmten Tiefen und Winkelpositionen abseits der Fase ab. Vergleichen Sie die Maße, um Konizität oder mögliche Ovalität zu ermitteln, und verwenden Sie dann eine spezielle Formmethode, wenn die Zeichnung ein Formergebnis erfordert. Eine Durchmessermessung kann nicht die gesamte Hülle abbilden. Notieren Sie gegebenenfalls Temperatur, Unterstützung und Geräteunsicherheit. Wenn die gewählte Methode die Entscheidungsgrenze nicht auflösen kann, qualifizieren Sie eine bessere Messroute oder senden Sie den Ring zur externen Überprüfung. Machen Sie keinen Anspruch auf Akzeptanz aufgrund eines Geräts, das nur mehr Ziffern anzeigt.
Lehre unabhängig vom Werkstück prüfen
Verwenden Sie geeignete Referenzmaster oder eine zugelassene Messroute, um den Ring zu überprüfen. Ein Seriengriff allein kann nicht beweisen, dass das Messgerät die richtige Bohrung hat. Vergleichen Sie beim Testen der Methode das Verhalten der Referenz mit der erwarteten Anpassung und dokumentieren Sie das Verfahren. Ein bekannter Master kann eine laufende Zustandsprüfung unterstützen, der periodische Überprüfungsplan sollte jedoch die erforderlichen gemessenen Merkmale und Intervalle angeben. Halten Sie die Ring-ID, die Zeichnungsrevision und den Prüfstatus auf dem Container sichtbar. Wenn eine direkte Markierung erforderlich ist, verwenden Sie einen von der Zeichnung genehmigten Ort, der die Arbeitsfläche oder Bohrung nicht beeinträchtigen kann.
Grenzfälle einheitlich behandeln
Wenn ein Griff vor der vorgesehenen Tiefe stoppt, überprüfen Sie Sauberkeit, Ausrichtung und den Kontaktbereich, bevor Sie eine Entscheidung erzwingen. Notieren Sie, ob das Problem am Eingang, in der Messbohrung oder außerhalb der vom Messgerät definierten Spanne liegt. Wenden Sie keine zusätzliche Kraft an, um einen Pass zu erhalten. Verwenden Sie bei mehrdeutigen Ergebnissen die genehmigte Eskalationsmethode, z. B. eine andere Dimensionsmethode oder ein verifiziertes Ersatzmessgerät. Ein Teil sollte nicht akzeptiert werden, nur weil es in einer unkontrollierten Ausrichtung passiert. Notieren Sie die Entsorgung und bewahren Sie die Verbindung zum verwendeten Messgerät auf, insbesondere wenn sich später herausstellt, dass das Messgerät abgenutzt oder beschädigt ist.
Prüfnachweise im Auftrag festlegen
In einem Angebot für einen kundenspezifischen Prüfring für chirurgische Lampengriffe sollten die Lehrenzeichnung, die Bohrungsgeometrie, die Messanforderungen und die beabsichtigte Handhabung angegeben werden. Geben Sie an, ob der Lieferant einen bearbeiteten Ring, eine maßverifizierte Lehre oder eine Lehre mit zusätzlicher Kalibrierungsdokumentation liefert. Das sind unterschiedliche Ergebnisse. Identifizieren Sie alle Anforderungen an Referenzmaster, Kennzeichnung und Schutzlagerung. Trennen Sie die Ringabmessungen von den Werkstückabmessungen, damit die beiden Grenzwerte nicht verwechselt werden können. Wenn das Messgerät in einer Inspektionslinie verwendet wird, schließen Sie die bei der Übergabe erwarteten Zustandsprüfungen und den Eskalationsprozess ein, anstatt sie der informellen Werkstattpraxis zu überlassen.
Messbohrung zwischen Einsätzen schützen
Bewahren Sie den Ring in einer dafür vorgesehenen Tasche auf, fern von losen Werkzeugen und anderen Ringen. Vermeiden Sie es, beim Packen abrasives Material in die Bohrung einzuführen. Wenn der Ring häufig berührt wird, legen Sie eine geeignete Pflegemethode und Entnahmekriterien für Kerben, Korrosion oder unerklärliche Messabweichungen fest. Bei Verwendung einer Abdeckung ist darauf zu achten, dass diese nicht an der Messoberfläche reibt. Identifizieren Sie das Messgerät an seinem Behälter und bewahren Sie den Link zu seinem Überprüfungsprotokoll auf. Eine gewöhnliche Schutzverpackung ist keine Sterilverpackung. Der Ring gehört in den dafür vorgesehenen Inspektionsbereich und sollte nicht an Geräten installiert oder als klinisches Werkzeug verwendet werden.
Verschleiß vor weiteren Prüfungen beurteilen
Ein Ring kann sich nach einem Sturz, wiederholtem Gebrauch oder unbefugtem Polieren verändern. Überprüfen Sie es im vereinbarten Intervall und nach Ereignissen, die sich auf die Bohrung auswirken könnten. Wenn es außerhalb der Grenzwerte liegt, stellen Sie es unter Quarantäne und überprüfen Sie die Entscheidungen, die seit der letzten akzeptablen Prüfung gemäß dem Qualitätsplan getroffen wurden. Ohne eine dokumentierte Entscheidung darf ein abgenutzter Ring nicht als akzeptables Maß eingestuft werden. Bestätigen Sie bei Nachbestellungen, dass weiterhin die gleichen Werkstückzeichnungs- und Lehrenentscheidungsregeln gelten. Ein neuer Ring mit einer vertrauten Form ist nicht austauschbar, es sei denn, seine Identität, Grenzen und Verifizierungsnachweise stützen diese Schlussfolgerung.
FAQ
Verifiziert ein Durchgang im Ring die Griffverriegelung?
Nein. Es adressiert einen definierten externen Umschlag. Verriegelung, Festigkeit und Wiederaufbereitung erfordern gesonderte Prüfungen der tatsächlichen Ausrüstung und Konfiguration.
Kann eine Bohrungsprüfung beide Griffgrößengrenzen überprüfen?
Nicht mit einem einzigen Go-Ring. Definieren Sie die komplementäre Grenzwert- oder Variablenmessmethode separat, wenn der Prüfplan dies erfordert.
Warum die Eingangsfase kontrollieren?
Er richtet das Werkstück aus, dient aber nicht als Messzylinder. Eine übermäßige Entlastung kann die effektive Kontaktlänge verkürzen oder zu einer irreführenden teilweisen Eingabe führen.
Ist ein Seriengriff ein akzeptabler Kalibrierungsmaster?
Nicht standardmäßig. Verwenden Sie den zugelassenen Referenzstandard oder die zugelassene Messmethode. Ein Produktionsmuster ist nicht nur deshalb ein Meisterwerk, weil es passt.
Kann das Messgerät poliert werden, wenn es sich rau anfühlt?
Nicht ohne Zustimmung. Durch Polieren kann sich die Messbohrung oder -kante verändern. Nehmen Sie den Ring heraus und überprüfen Sie ihn anhand der dokumentierten Kriterien.
Was sollte dem Ring bei Erhalt beiliegen?
Die Zeichnungsüberarbeitung, die Identität des Messgeräts, die Materialaufzeichnung (falls angefordert), die gemessene Geometrie und alle vertraglich vereinbarten Verifizierungs- oder Kalibrierungsdokumentationen.
tanghangyun@oemach.com