
Träger und Höhenreferenz getrennt betrachten
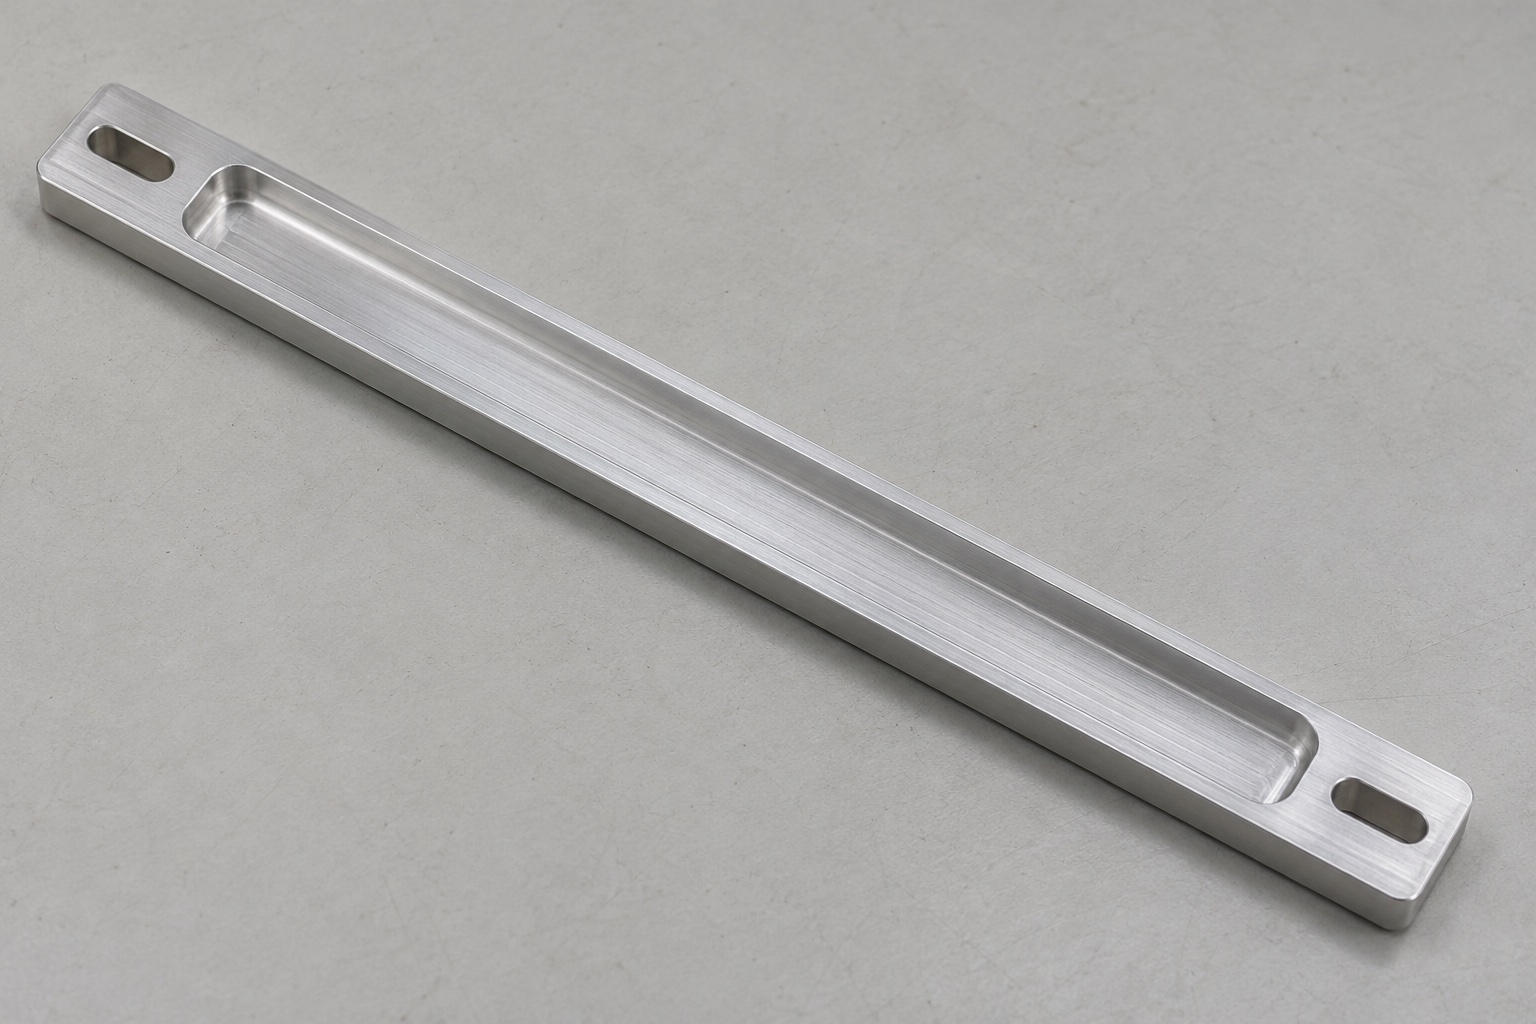
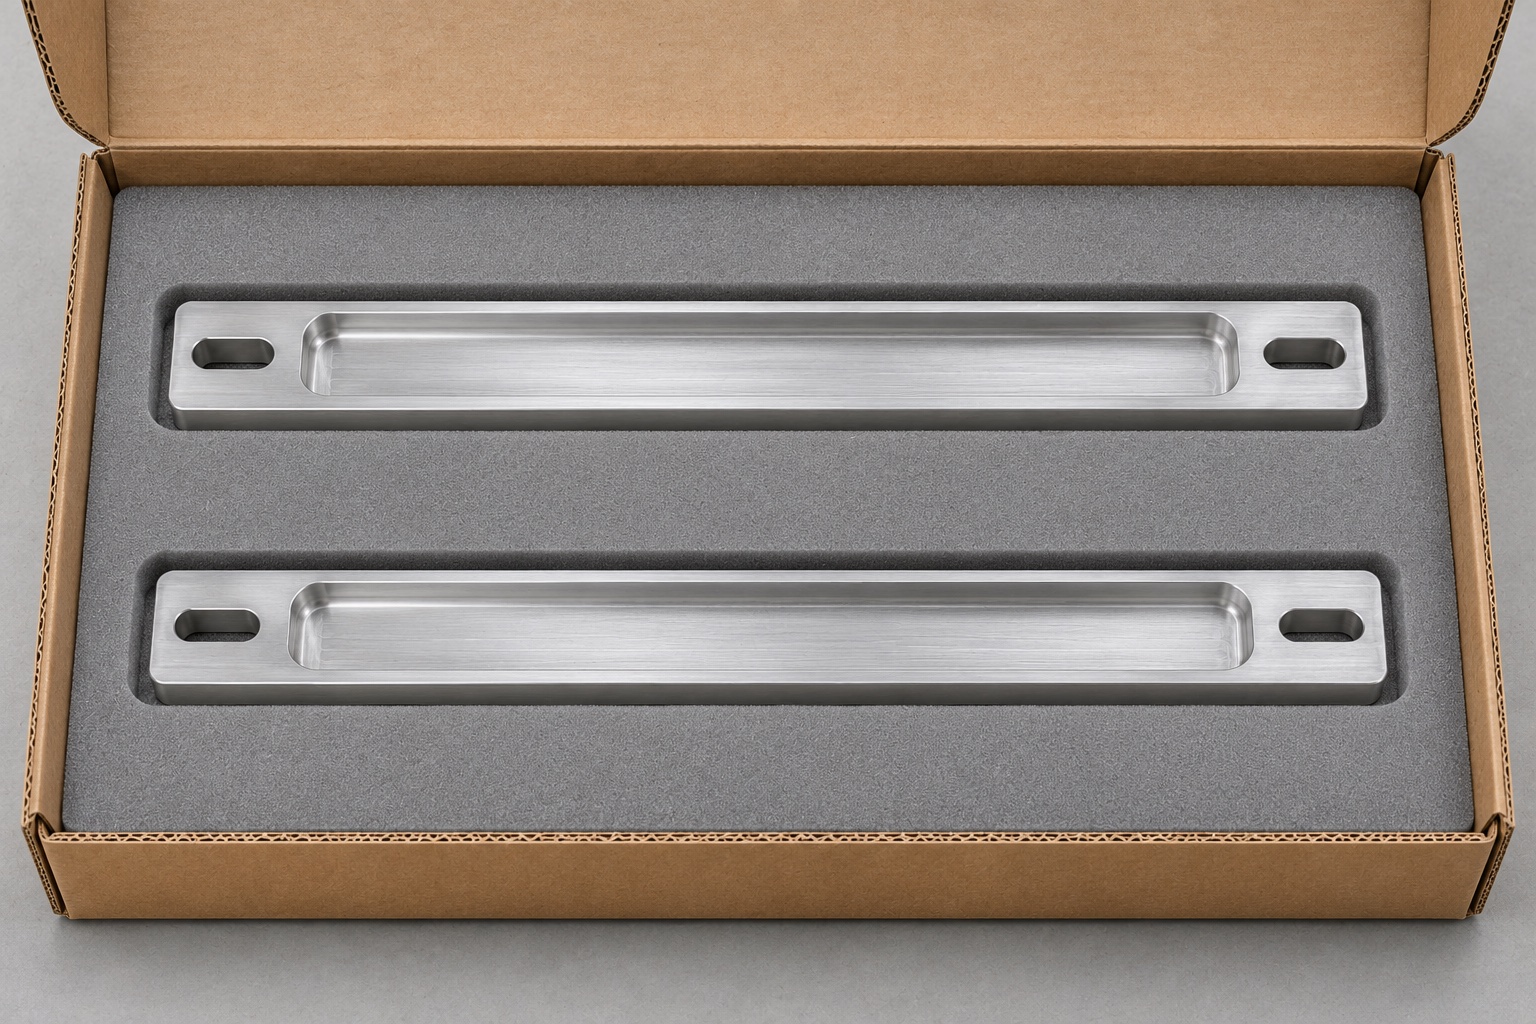
Eine Kopfstütze einer Spaltlampe kann eine Höhenreferenz haben. In diesem Beispiel trägt ein schmaler Aluminiumträger einen separaten Referenzstreifen auf einem Ständer. Seine lange, flache Tasche positioniert den Streifen und zwei Langlöcher ermöglichen die Montagejustierung. Der Träger selbst ist keine Skala, kein Kalibriergerät oder keine Patientenliege. Eine nützliche Zeichnung zeigt, auf welchen mechanischen Oberflächen der Streifen sitzt und wie die Baugruppe den Höhenbezug herstellt. Ein Teil kann alle Maßvorgaben erfüllen, ohne dass sichergestellt werden muss, dass die angebrachte Markierung die beabsichtigte Beziehung zum optischen System aufweist.
Skalenstreifen in der Aussparung positionieren
Identifizieren Sie, ob der Streifen an einer langen Seite anliegt, an einem Ende anliegt oder bis zu einem Ausrichtungsschritt schwimmt. Zeigen Sie die nutzbare Auflagefläche und Eckentlastung getrennt vom Gesamttaschenmaß an. Wenn ein Klebstoff oder eine Folie Platz unter dem Streifen einnimmt, berücksichtigen Sie die zulässige Dicke im Stapel. Ein schmaler Streifen kann eine hohe Stelle im Boden überbrücken und an anderer Stelle anheben. Wenn die Unterstützung wichtig ist, geben Sie das Bodenprofil oder die Ebenheit sowie die Bereiche an, die entlastet bleiben dürfen. Fordern Sie den begrenzenden Umriss des Streifens an, anstatt nur anhand einer nominellen rechteckigen Skizze zu entwerfen.
Verstellweg mit vorgesehenen Schrauben definieren
Die beiden Endschlitze haben Anforderungen an Breite, Endradien, Länge und relative Position. Ihr Nutzweg hängt auch vom Durchmesser und der Ausrichtung der Befestigungselemente ab. Legen Sie die vorgesehene Unterlegscheiben- oder Schraubenkopfhülle bei, damit sie an benachbarten Kanten und dem Streifen überprüft werden kann. Wenn die Schlitze eine Bewegung entlang des Pfostens ermöglichen, legen Sie fest, wie unerwünschte seitliche Drehungen während der Montage kontrolliert werden. Vermeiden Sie es, die Schlitzlänge allein als Versprechen für die installierte Reichweite zu verwenden. Eine Vorrichtung kann die verfügbare Bewegung mit der angegebenen Befestigungsmittel überprüfen, das vollständige Instrument kann jedoch Einschränkungen hinzufügen, die die Prüfvorrichtung nicht darstellt.
Schmalen Rohling beim Fräsen abstützen
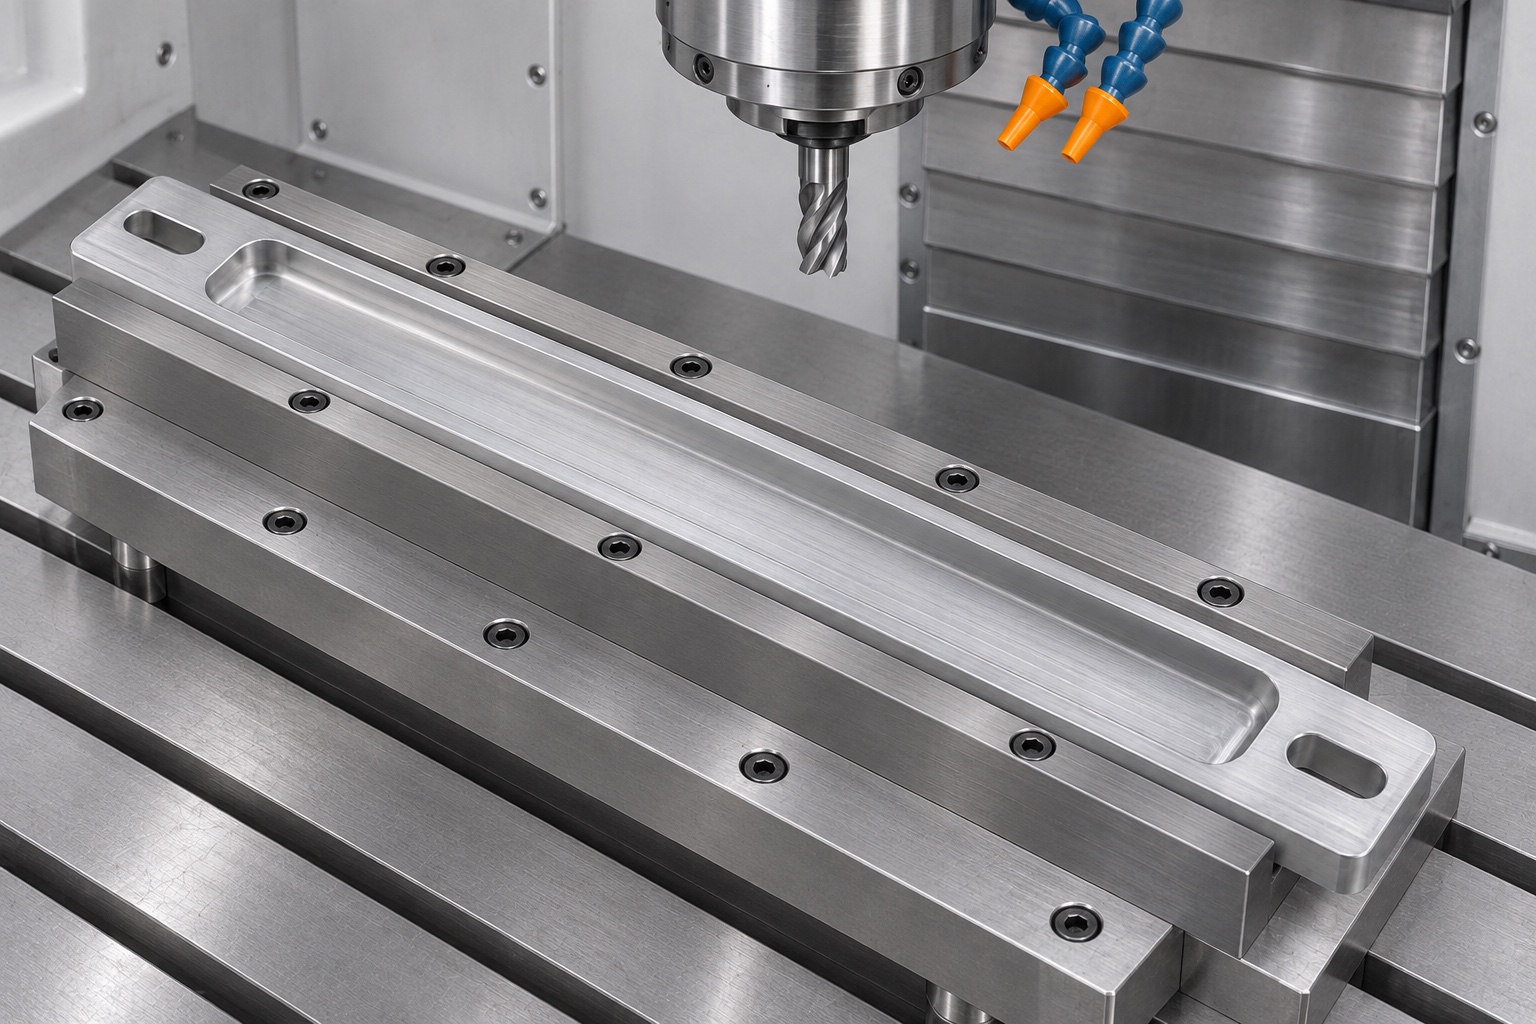
Verwenden Sie eine Vorrichtung, die den Schaft entlang seiner Länge stützt und die Tasche und Endschlitze zugänglich lässt. Legen Sie die hintere Montagefläche und die lange Seite fest, die als Referenz dienen, bevor Sie Elemente schneiden, die die Steifigkeit beseitigen. Schruppen Sie die Aussparung mit einem kontrollierten Aufmaß und überprüfen Sie dann den Zustand vor der Endbearbeitung, wenn der Rohling dazu neigt, sich zu bewegen. Vermeiden Sie es, einen gebogenen Streifen flach zu drücken und das eingespannte Maß als freigegebene Geometrie zu behandeln. Markieren Sie die vorgesehenen Freistaatsinspektionsstützen im Plan. Eine kurze, nicht unterstützte Spannweite in der Nähe eines Schlitzes erfordert möglicherweise eine Unterlage oder eine andere Einrichtung, um Kantenschäden zu verhindern.
Aussparungstiefe und Streifenhöhe
Die Bodentiefe von der Oberseite beschreibt eine Beziehung, während die Höhe von der Montagefläche bis zum Boden eine andere beschreibt. Wenn der Streifenüberstand im Verhältnis zum Pfosten wichtig ist, schließen Sie den gesamten Stapel mit Plattendicke, Streifendicke und etwaiger Befestigungsschicht ein. Verwenden Sie einen Messplan, der den tatsächlichen Kontaktbereich erreicht, anstatt einen Eckenradius abzutasten. Nehmen Sie Messungen an mehreren Stellen entlang der Länge des Streifens vor. Eine einzelne mittlere Messung kann einen konischen Boden oder eine gebogene Basis übersehen, insbesondere wenn die Vorrichtung das Teil während des Schnitts flach macht.
Auflageflächen beim Entgraten schützen
Entgraten Sie beide Seiten der Endschlitze, damit das Befestigungselement und die Unterlegscheibe sitzen können und die Rückseite ihren Träger berühren kann. Vermeiden Sie an der Tasche ein zu starkes Verrunden, das eine Positionierungswand verringert oder Material von der Stützfläche entfernt. Definieren Sie Kantenbrüche in der Nähe des Streifens und der Verbindungselemente explizit, wenn der allgemeine Hinweis nicht ausreicht. Verwenden Sie vereinbarte visuelle Kriterien für jede Oberfläche, die der Bediener sehen kann. Überprüfen Sie vor der Probemontage, ob eingebettete Späne und erhabene Kanten vorhanden sind. Eine kosmetische Politur kann eine Tasche oder einen Schlitz, der nach der Handbearbeitung nicht mehr der Zeichnung entspricht, nicht ausgleichen.
Eloxierung und Aussehen getrennt festlegen
Geben Sie den Lagerzustand des 6061, die erforderliche Endbearbeitung an und geben Sie an, ob jede kritische Abmessung vor oder nach der Endbearbeitung gilt. Wenn eine Eloxierung erforderlich ist, identifizieren Sie alle abgedeckten Bereiche oder akzeptablen Befestigungsmarkierungen. Überprüfen Sie den Abstand, wo eine Beschichtung die Tasche, die Schlitze oder die Montagefläche beeinträchtigen kann. Gehen Sie nicht davon aus, dass eine bestimmte Legierung oder Farbe die Haltbarkeit bei einem nicht spezifizierten Reinigungsverfahren gewährleistet. Wenn die Konstruktion eine Beständigkeit gegenüber Verschleiß, Reinigung oder Lichteinflüssen erfordert, legt der Eigentümer der Ausrüstung die anzuwendenden Prüfungen fest. Die Bearbeitungsabnahme kann sich auf die Abmessungen und die vereinbarte Endbearbeitung erstrecken, ohne Anspruch auf die Leistungsfähigkeit des fertigen ophthalmologischen Instruments zu erheben.
Vorgegebenen Auflagezustand bei der Messung einhalten
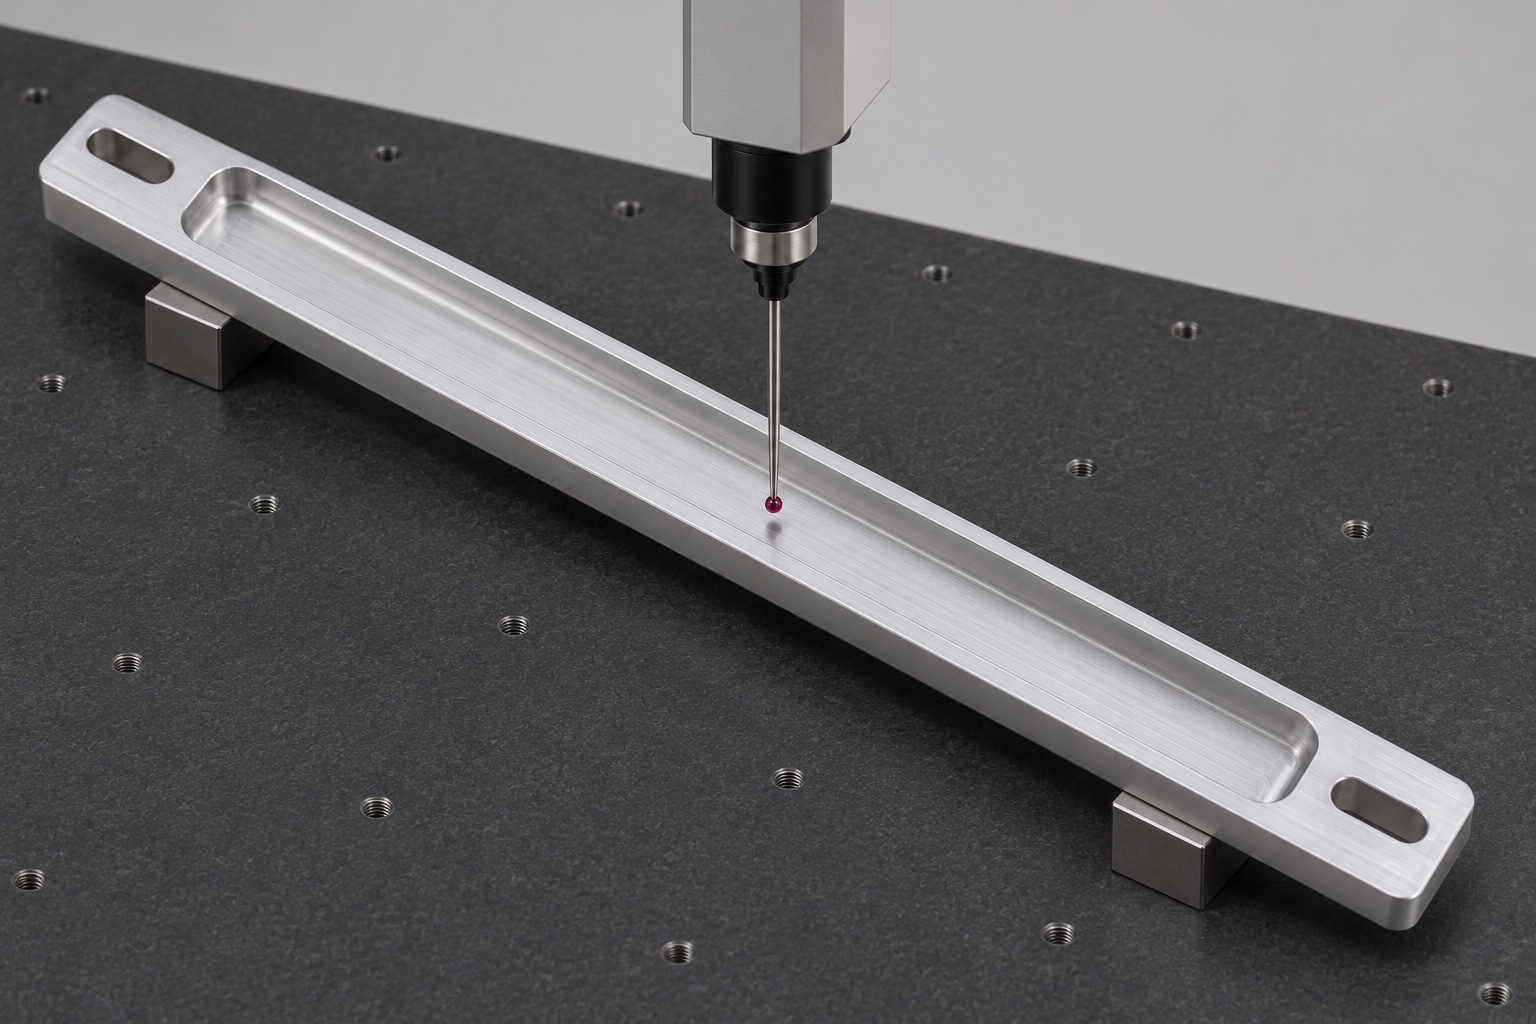
Für eine Ebenheitsprüfung im freien Zustand verwenden Sie die vereinbarten Stützpunkte, Ausrichtung und Methode. Bei einer Montageprüfung können stattdessen eine kontrollierte gerade Referenz und die vorgesehene Befestigungsmittel verwendet werden. Sorgen Sie dafür, dass diese Ergebnisse eindeutig sind. Verwenden Sie je nach erforderlichem Merkmal und erforderlicher Unsicherheit ein Koordinatenmesssystem, eine Tiefenmessung oder eine geeignete optische Methode. Überprüfen Sie die Aussparung an zugänglichen Stellen und messen Sie die Langlöcher mit Abstand zu den Fasen. Dokumentieren Sie, welche Seite die Montagefläche ist und wie die Längsposition ermittelt wird. Ein auf einer unebenen Vorrichtung platziertes Teil kann eine offensichtliche Verdrehung aufweisen, die nichts mit dem Bearbeitungsprozess zu tun hat.
Passprobe mit unmarkiertem Streifen
Ein kontrollierter, unmarkierter Streifen kann bei der Beurteilung des Einsetzens, des Sitzes und etwaiger Überstände über dem Träger helfen. Überprüfen Sie mit der vorgesehenen Befestigungsmittel und einer nachgebildeten Montagestütze den zulässigen Schiebebereich und ob der Streifen die Köpfe behindert. Definieren Sie die Testbedingung und zeichnen Sie die Streifen- und Vorrichtungsrevisionen auf. Dadurch können Montageprobleme identifiziert werden, ohne dass gekennzeichnete Produktionsteile verwendet werden müssen. Es kann weder die Genauigkeit der Höhenreferenz noch die Positionierungsleistung des Patienten nachweisen. Der Gerätehersteller muss die Skala, die installierte Ausrichtung und das fertige System mithilfe der zugelassenen Methode überprüfen. Geben Sie keine Ersatzkomponente für ein benanntes Instrument heraus, die auf einer Werkbankanpassung basiert.
Erststückprüfung für Kleinserien
Vereinbaren Sie, welche Messungen nach dem Fräsen, nach jeder Endbearbeitung und bei der Endkontrolle durchgeführt werden. Erfassen Sie Materialidentität, Zeichnungsrevision, Vorrichtung und Messeinrichtung. Wenn sich ein langes Teil nach der Fertigstellung krümmt, vergleichen Sie den ungespannten Zustand im früheren Stadium, bevor Sie die Zeichnung ändern. Entscheiden Sie, welche Änderungen an Fräser, Material, Aufspannung oder Finish eine erneute Erststückkontrolle erfordern. Eine kleine Charge kann bei Bedarf Merkmal für Merkmal geprüft werden, aber jede Probenahmeentscheidung sollte vereinbart und nicht durch eine Standardphrase impliziert werden. Halten Sie Fit-Test-Beobachtungen getrennt von Maßmessungen und Abschlussaufzeichnungen.
Gegenstücke und Montagebedingungen für die Anfrage
Geben Sie die Zeichnung, das Modell, die hintere Schnittstelle, die Streifenhülle, die Befestigungsmittel und die Einstellrichtung an. Geben Sie die erforderliche Menge, das Material, die Verarbeitung, die Prüfdokumentation und die Verpackung an. Markieren Sie, welche Eigenschaften der Maschinist beherrschen soll und welche zum zusammengebauten System gehören. Bitten Sie den Lieferanten, alle erforderlichen Vorrichtungen oder speziellen Tiefenmessungen sowie alle offenen Anforderungen zu ermitteln. Dadurch ist ein individuelles Präzisions-CNC-Fräsangebot sinnvoller als ein Preis für eine generische Schlitzstange. Wenn die Installation einer Gravur oder eines Maßstabs separat erforderlich ist, geben Sie eigene Zeichnungs- und Akzeptanzkriterien an, anstatt davon auszugehen, dass diese enthalten sind.
Träger vor Verbiegen und Abrieb schützen
Verwenden Sie einen geraden Schutzeinsatz oder eine geteilte Schale, die die Platte entlang ihrer Länge stützt und benachbarte Teile isoliert. Vermeiden Sie es, die lange Tasche mit Packdruck zu belasten oder Klebstoff auf die Montagefläche aufzubringen. Bringen Sie Teilebezeichnung, Revision und Charge auf der Außenverpackung an. Wenn das Erscheinungsbild der Oberfläche von entscheidender Bedeutung ist, vereinbaren Sie beim Empfang die Kontaktbereiche der Verpackung und den Prüfzustand. Verwenden Sie das Paket nicht als Vorrichtung zum Biegen eines Teils entsprechend der Spezifikation. Hierbei handelt es sich um eine gewöhnliche Schutzverpackung; kontrollierte Sauberkeit oder sterile Verpackung würden eine gesondert definierte Handhabung und Validierung erfordern.
FAQ
Handelt es sich bei dem Träger um eine geeichte Maßverkörperung?
Nein. Es handelt sich um die mechanische Montageplatte für einen separaten Streifen. Der Geräteeigentümer legt fest, wie der Streifen im fertigen System markiert, installiert und überprüft wird.
Warum Schlitze statt runder Löcher verwenden?
Schlitze können eine Einstellung entlang einer definierten Richtung ermöglichen. Der nutzbare Bereich hängt von der Langlochgeometrie, der Befestigungsmittel und anderen Montagebeschränkungen ab. Geben Sie daher die tatsächliche Schnittstelle an und überprüfen Sie sie.
Sollte die Taschentiefe von oben oder von hinten überprüft werden?
Verwenden Sie die Zeichnungsreferenz. Die Tiefe von oben hilft bei der Kontrolle des Streifenvorsprungs, während die Höhe von der Rückseite dabei hilft, die Installationsposition zu kontrollieren. Einige Designs erfordern beide Beziehungen.
Was führt dazu, dass sich eine schmale Platte nach dem Fräsen durchbiegt?
Lagerzustand, Materialabtrag, Unterstützung und Klemmung können alle dazu beitragen. Vergleichen Sie das Teil vor und nach dem Lösen der Vorrichtung und überprüfen Sie den Vorgang, bevor Sie die Offsets anpassen.
Beweist die Passung eines Leerstreifens, dass die Höhenreferenz korrekt ist?
Nein. Es prüft die physische Passform unter den angegebenen Bedingungen. Markierungsposition und Systemausrichtung sind separate Installations- oder Qualifikationsprüfungen.
Welche Dokumente helfen bei der Wiederholung des Bearbeitungsauftrags?
Geben Sie die aktuelle Zeichnung, Überarbeitungen der Streifen- und Ständerschnittstellen, die erforderliche Endbearbeitung, Maßaufzeichnungen und den Zustand der Inspektionsunterstützung an. Identifizieren Sie alle Änderungen, die eine erneute Erstgenehmigung erfordern.
tanghangyun@oemach.com