
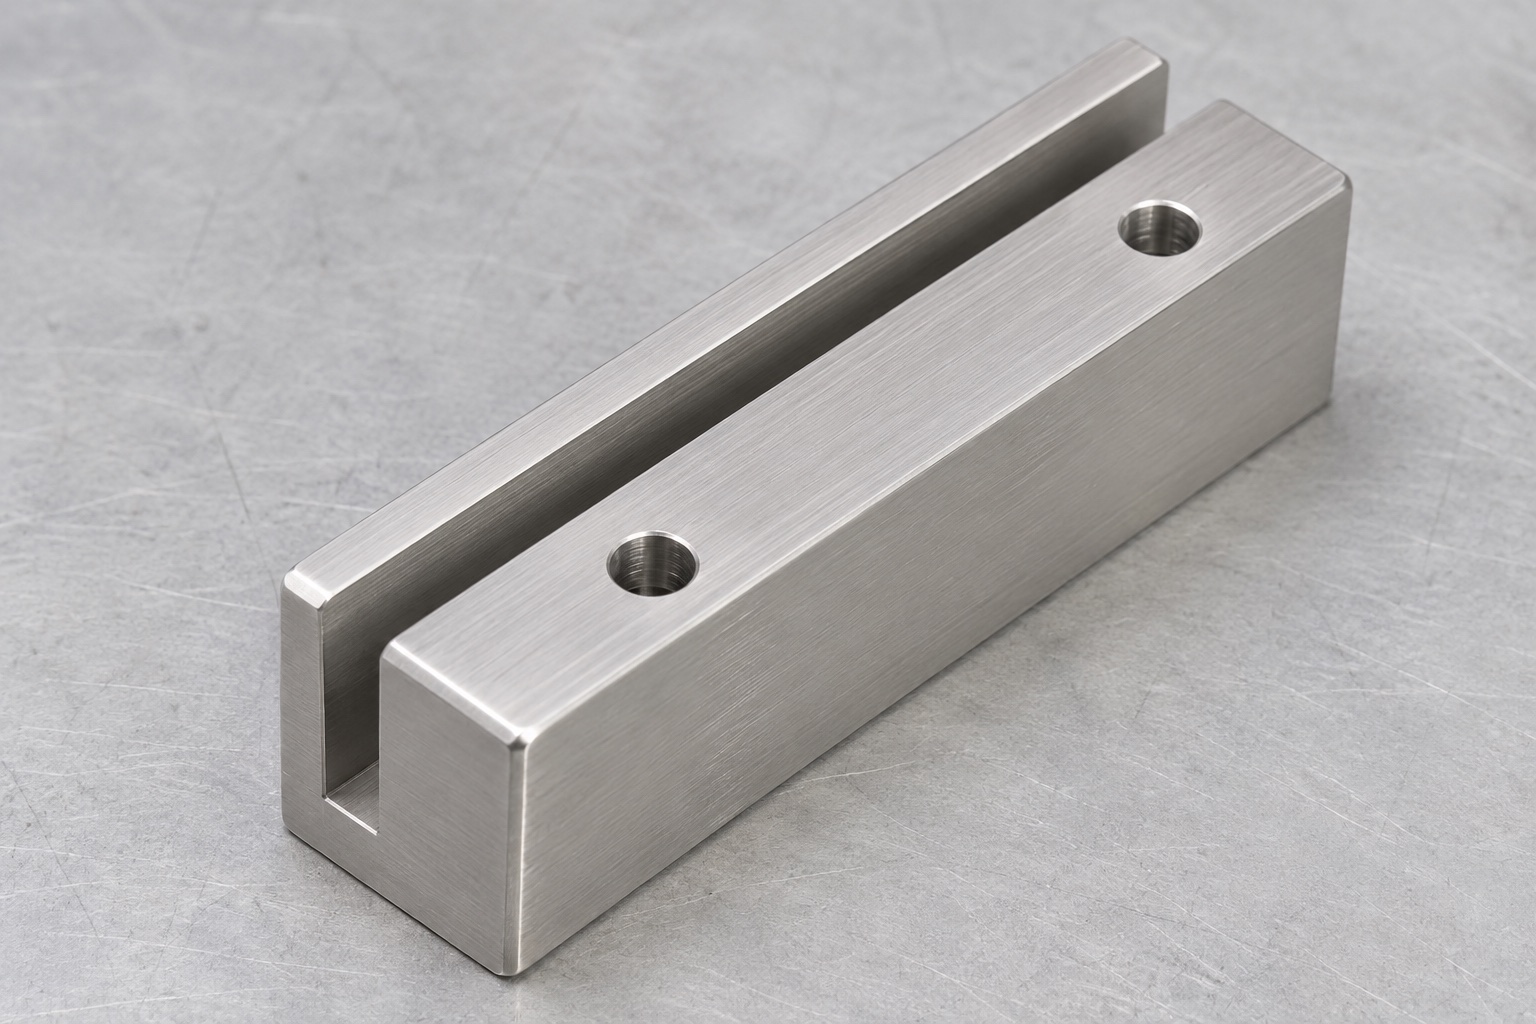
Funktion des Halters
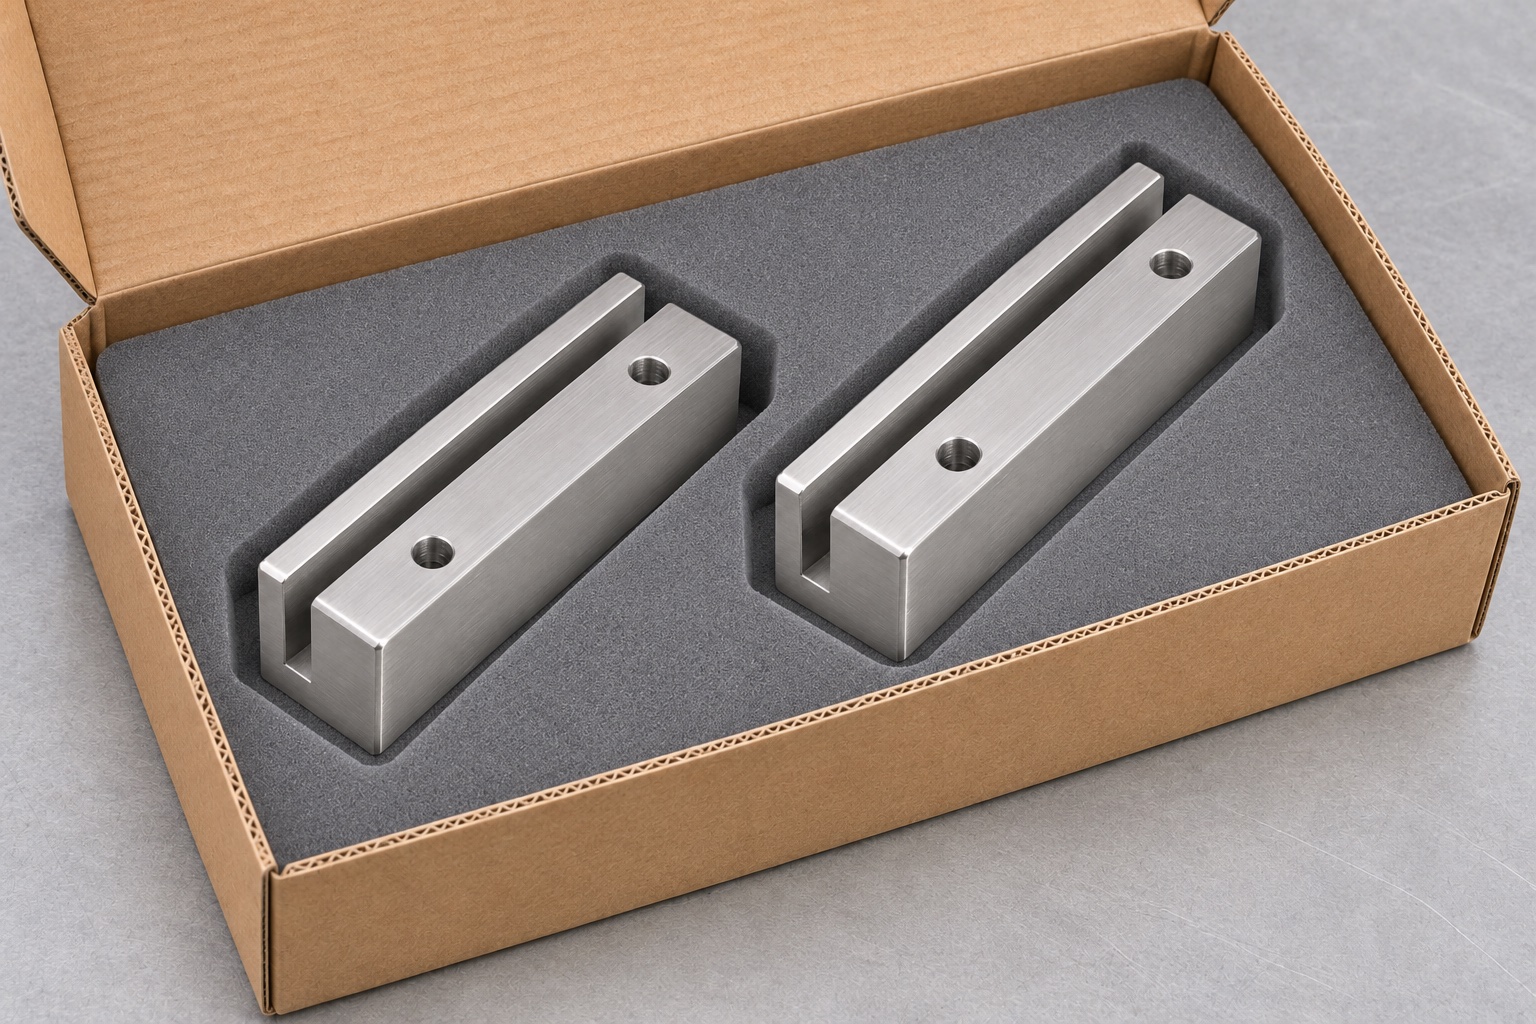
Einige Pathologie-Einspielstationen verwenden Schutzschilde als Zubehör. Eine repräsentative Kantenbefestigung kann als kurzer Block mit einem geraden Schlitz mit offenem Ende und zwei vertikalen Befestigungslöchern entlang der breiteren Seite bearbeitet werden. Der Schlitz nimmt die Unterkante einer zeichnungsgesteuerten Platte oder Randeinlage auf. Durch die Löcher wird der Block an der Workstation befestigt, nicht an der Platte. Das Teil ist ein Element einer Baugruppe und kein vollständiges Schutz- oder Haltesystem. Eine geeignete Bearbeitungsspezifikation unterscheidet die Oberflächen, die die Platte positionieren, von den Merkmalen, die den Block am Träger befestigen.
Grenzmaße der Plattenkante
Verwenden Sie die minimalen und maximalen Plattenkantenabmessungen, einschließlich jeglicher Auskleidung, Kantenschutz oder Oberfläche, die den Kanal einnimmt. Ein in der Mitte gemessenes Blatt kann von seiner Kante abweichen, wenn diese Kante abgerundet, spitz zulaufend oder umwickelt ist. Überprüfen Sie, wie weit das Paneel eindringt und ob es auf dem Boden, auf einer Unterlage oder an einem anderen Anschlag aufliegt. Bestimmen Sie, ob der Block für die gleitende Installation oder die statische Platzierung vorgesehen ist. Eine Zeichnung, die nur die nominale Schlitzbreite angibt, lässt diese Fragen offen. Der Designinhaber definiert die zulässige Bewegung und die Merkmale, die das Paneel halten.
Nut auf die Montagefläche beziehen
Die Unterseite des Blocks kann bestimmen, wie der Kanal relativ zur Workstation sitzt. Verwenden Sie die tatsächliche Passfläche als primäre Referenz und legen Sie dann die seitliche Position und die Endreferenz fest, wie in der Zeichnung erforderlich. Bemaßen Sie die Position des Schlitzes und seine Höhe über der Basis getrennt von der Gesamtdicke des Blocks. Wenn eine breite Außenfläche das Teil nicht lokalisiert, verwenden Sie es nicht ohne Zustimmung als Ersatzbezugspunkt. Ein scheinbar zentrierter Kanal kann immer noch auf der falschen Höhe relativ zu einem anderen Block sitzen, wenn die Montage- und Bearbeitungsreferenzen inkonsistent sind.
Fräsfolge und Wandsteifigkeit
Stützen Sie den Rohling auf sauberen, stabilen Oberflächen ab. Legen Sie zunächst die Basis und eine Seitenreferenz fest und rauhen Sie dann den Kanal auf, um Platz für einen kontrollierten Schlichtdurchgang zu schaffen. Berücksichtigen Sie die sich ändernde Steifheit der beiden Wangen, wenn das Material entfernt wird. Das Ergreifen der dünnen Wange nach dem Schlitzen kann den Kanal vorübergehend verengen oder seine Außenseite markieren. Halten Sie den Spanndruck auf das unterstützte Material aufrecht, soweit möglich, und überprüfen Sie das Teil, nachdem es gelöst wurde. Nutzen Sie bei einem Prototyp den ersten Schnitt, um die Spanabfuhr und die Werkzeugreichweite zu überprüfen, bevor Sie sich für ein komplettes Los entscheiden. Ein verschlissener Fräser kann gleichzeitig einen Grat und einen Größenfehler hinterlassen.
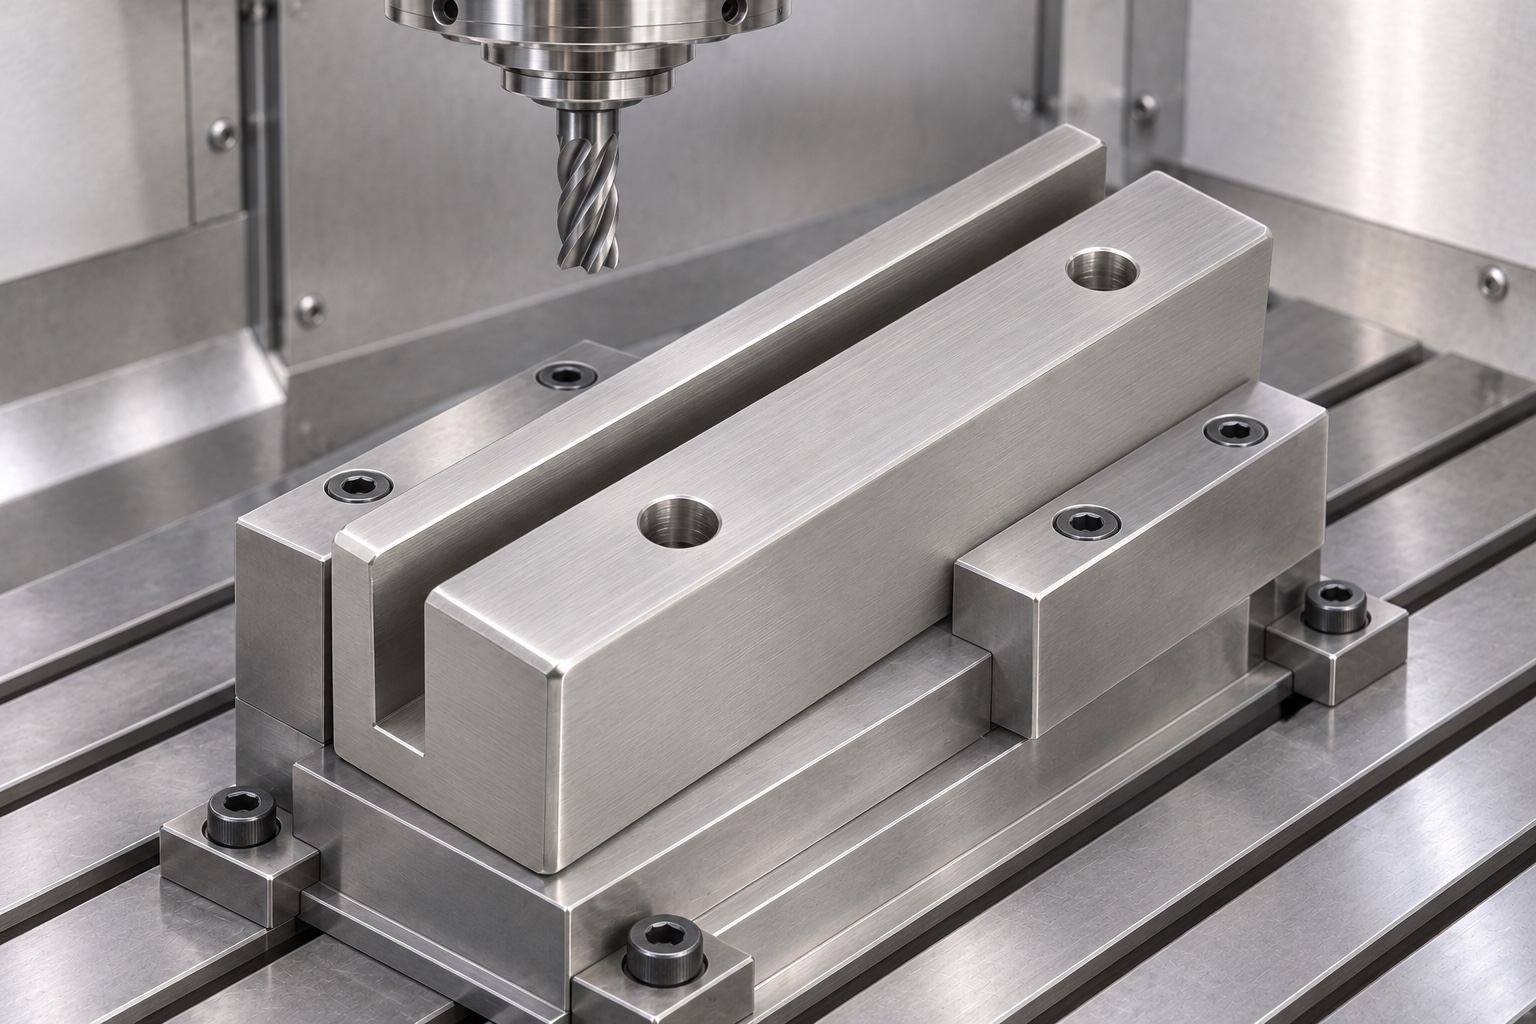
Nutbreite, Konizität und Nutgrund getrennt prüfen
Ein Stift oder eine rechteckige Lehre kann an einem Ende eingeführt werden, bleibt jedoch in der Nähe der Mitte hängen. Messen Sie die Breite an Stellen und Tiefen, die den Arbeitsabschnitt der Plattenkante darstellen, entfernt von den Eingangsfasen. Wenn der Boden das Paneel trägt, geben Sie dessen Tiefe anhand der entsprechenden Montagereferenz an und stellen Sie sicher, dass Fremdkörper oder ein unbeabsichtigter Radius den Sitz nicht verhindern. Wenn der Boden bewusst entlastet wird, bewerten Sie stattdessen die Schultern, die tatsächlich Unterstützung bieten. Definieren Sie die Geradheits- oder Profilanforderungen, wenn eine lange Verbindungskante sie wichtig macht. Gehen Sie nicht davon aus, dass ein Breitenwert den gesamten Kanal beschreibt.
Kanten schonend entgraten
Die Mündung benötigt eine Eintrittsform, die nicht an der Platte oder ihrer Auskleidung hängenbleibt. Verwenden Sie eine kontrollierte Fase oder einen kontrollierten Radius, wenn die Zeichnung dies zulässt, und unterscheiden Sie ihn von der Kanalbreite, die unterhalb der Einführfase verbleibt. Überprüfen Sie offene Enden, die Basis jeder Wand und die Unterseite der Befestigungslöcher auf Grate. Eine erhöhte Kante unter dem Block kann den Sitz beeinträchtigen, selbst wenn der Kanal sauber aussieht. Überprüfen Sie die Öffnung ggf. mit geeignetem Licht und Vergrößerung. Polieren Sie keine definierte Kontaktfläche weg, um kosmetische Flecken zu beseitigen.
Werkstoff und Oberfläche getrennt spezifizieren
Fordern Sie die Werkstoffbezeichnung für Edelstahl 316L, den Zustand und die Rückverfolgbarkeit entsprechend der Bestellung an. Identifizieren Sie die gewünschte Oberfläche und die Oberflächen, auf die sie angewendet werden soll. Wenn der Entwurf eine Behandlung nach der Bearbeitung vorsieht, definieren Sie den akzeptablen Zustand und die für diesen Vorgang erforderlichen Nachweise. Die Legierung allein begründet keine Kompatibilität mit einem Belichtungs- oder Reinigungsverfahren. Lassen Sie sich vom Aussehen eines rostfreien Teils nicht auf chemische Beständigkeit, Reinigungswirkung oder Sterilität schließen. Die maßliche Akzeptanz nach der Fertigstellung und die Eignung in der installierten Umgebung sind unterschiedliche Fragen, und der verantwortliche Geräteeigentümer legt Letzteres fest.
Freie und montierte Geometrie prüfen
Grund- und Arbeitskanal im in der Zeichnung angegebenen Prüfzustand vermessen. Eine Vorrichtung kann eine inkonsistente Unterseite stabil erscheinen lassen, wenn ihre Klemmkraft den Block flach zieht. Erfassen Sie bei Bedarf sowohl den Grundzustand im ungespannten Zustand als auch eine separate Prüfung bei einem vereinbarten Montagezustand. Um die vorgegebenen Oberflächen zu erreichen, kann ein Tiefenmesser, ein geeignetes internes Messgerät oder ein Koordinatenmesssystem ausgewählt werden. Notieren Sie die zugänglichen Punkte, die Sonden- oder Messgeräte- und Referenzeinstellungen. Überprüfen Sie bei einem schmalen Nut den Instrumentenzugang, bevor Sie einen Plan akzeptieren, der von einem nicht verfügbaren Stift abhängt.
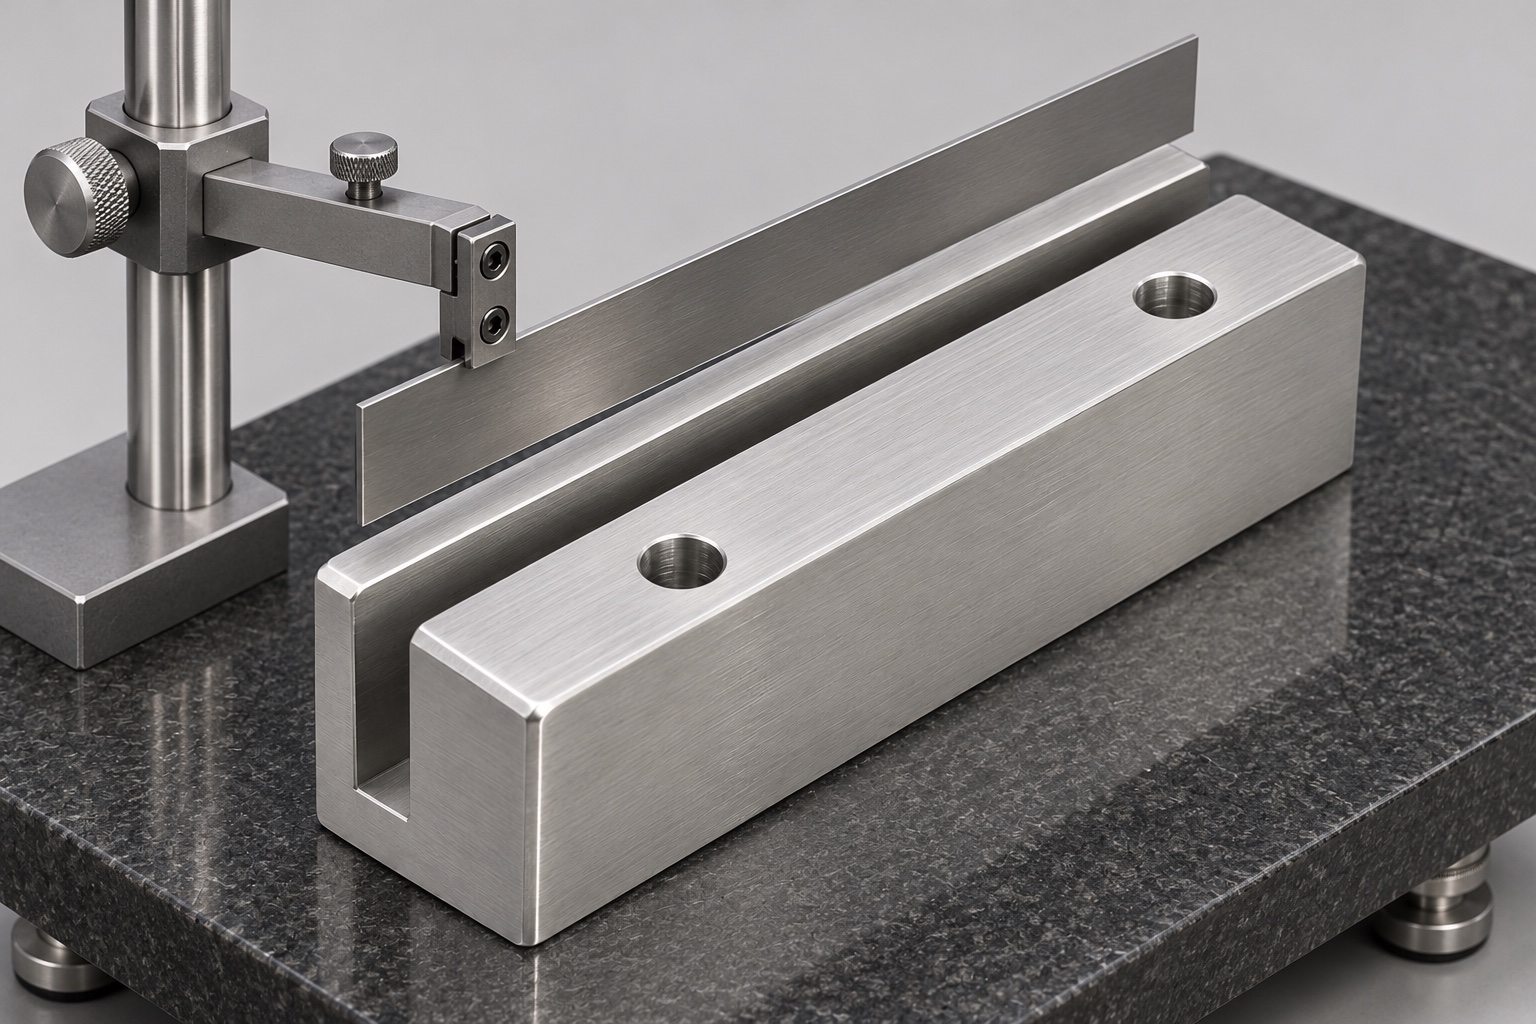
Einsetzen mit einem Prüfmuster untersuchen
Ein sauberes Probestück, das die angegebene Kante darstellt, kann dabei helfen, das Einführen und den Sitz zu überprüfen, bevor eine fertige Platte verwendet wird. Behalten Sie die Dicke, den Kantenzustand und die Revision des Prüfmusters unter Kontrolle. Beobachten Sie, wo es zum ersten Mal aufsetzt und ob es die vorgesehene Stütze ohne Kraftaufwand erreichen kann. Definieren Sie für zwei Halterungen deren Abstand und Ausrichtung in der Vorrichtung, sodass ein durch einen Block verursachtes Problem von einem durch den Installationsstapel verursachten Problem getrennt werden kann. Eine Passprobe mit einem Prüfmuster ist kein Beweis für die Haltekraft der Schutzplatte, die chemische Verträglichkeit oder die Schutzwirkung. Jegliche Sicherheits- oder Ausrüstungsvalidierung bleibt außerhalb des Teilversuchs.
Zeichnungsunterlagen für eine Anfrage
Teilen Sie eine Zeichnung, ein Modell, einen Grenzmaße der Plattenkante, eine Montageunterstützung und relevante Informationen zu Befestigungselementen. Identifizieren Sie den beabsichtigten Prototyp und wiederholen Sie die Mengen separat. Geben Sie an, welche Schlitzabmessungen, Gratkriterien, Endbearbeitungsprotokolle und Prüfergebnisse erforderlich sind. Bitten Sie den Lieferanten, einen Konflikt zwischen dem Modell und der freigegebenen Zeichnung zu melden, anstatt stillschweigend die einfachere Bemaßung zu wählen. Wenn der Kunde ein Prüfmuster oder ein passendes Muster liefert, legen Sie fest, wie dessen Zustand aufgezeichnet wird und ob er als Referenz oder zur Annahme dient. Dadurch ist es einfacher, maßgeschneiderte Edelstahl-CNC-Bearbeitungen in verschiedenen Angeboten zu vergleichen.
Prüfungen wiederholbar dokumentieren
Identifizieren Sie die Teilerevision, das Lagerlos, die Vorrichtung und die Prüfeinrichtung im Erststückbericht. Beachten Sie, welche Messungen vor oder nach einer abschließenden Oberflächenbehandlung durchgeführt wurden. Wenn sich ein Fräser oder eine Vorrichtung ändert, überprüfen Sie die betroffenen Eigenschaften und nicht nur die Gesamtlänge. Eine Breitenänderung nahe der Unterseite des Schlitzes kann auf eine Werkzeugablenkung hinweisen; Eine Verschiebung im gesamten Kanal kann auf ein anderes Datumsproblem hinweisen. Trennen Sie fragwürdige Teile, bis der Zeichnungseigentümer die Disposition genehmigt. Achten Sie darauf, dass sich alle Ergebnisse der Bench-Fit-Anpassung von den tatsächlichen Maßdaten unterscheiden.
Geprüfte Oberflächen schützen
Separate Halterungen, damit eine Schlitzwand nicht an die Basis eines anderen Teils stößt. Verwenden Sie eine nicht scheuernde Schale oder Umhüllung, die unter den vereinbarten Versandbedingungen kein Material in den Schlitz abgibt. Halten Sie Klebeetiketten von Arbeitsflächen fern und geben Sie die Charge und Revision auf der Außenverpackung an. Wenn ein bestimmter Sauberkeitsgrad erforderlich ist, definieren Sie die Handhabungs- und Abnahmeanforderungen, bevor Sie den Auftrag freigeben. Eine gewöhnliche Schutzverpackung bewahrt den Oberflächenzustand und die Identität während des Transports. Es ist kein Beweis für eine Sterilbarriere oder einen qualifizierten Reinigungsprozess.
FAQ
Ist der Schlitz eine Klemme für den Schirm?
Nicht in dieser Geometrie. Es lokalisiert und unterstützt die angegebene Kante. Die Retention wird durch die Gesamtmontage definiert und darf nicht aus einer engen Passung abgeleitet werden.
Kann ein einzelner Dickenmesswert den Plattenabstand definieren?
Nicht zuverlässig. Berücksichtigen Sie die zulässige Kantenumhüllung und etwaige Einfügungen oder Endbearbeitungen. Überprüfen Sie dann den Kanal, an dem das Paneel in ihn eingreift, und nicht nur an seiner Öffnung.
Warum einen bearbeiteten Block nach dem Ausspannen messen?
Durch das Klemmen kann ein geschlitzter Block vorübergehend durchgebogen werden. Eine Prüfung im ungespannten Zustand kann diese Änderung aufdecken, während möglicherweise eine separate installierte Prüfung erforderlich ist, wenn die Zeichnung dies erfordert.
Was stellt ein Testcoupon dar?
Es zeigt das Einführen oder Aufliegen unter den spezifischen Bedingungen, die durch das Prüfmuster und die Vorrichtung dargestellt werden. Es stellt keine Beibehaltung oder Leistung eines vollständigen Workstation-Schutzes dar.
Stellt 316L eine Kompatibilität mit Reinigungschemikalien her?
Nein. Legierung, Oberflächenzustand, Belichtung und das eigentliche Reinigungsverfahren sind alle wichtig. Der Geräteeigentümer definiert und überprüft die Kompatibilität unabhängig von der Maßabnahme.
Welche Informationen verbessern eine Angebotsanfrage?
Stellen Sie die freigegebene Zeichnung, die Platten- und Stützumschläge, Mengen, Material und Verarbeitung, kritische Prüfkriterien und Verpackungsanforderungen bereit. Identifizieren Sie alle offenen Designentscheidungen explizit.
tanghangyun@oemach.com