
Die Hülse in der axialen Maßkette
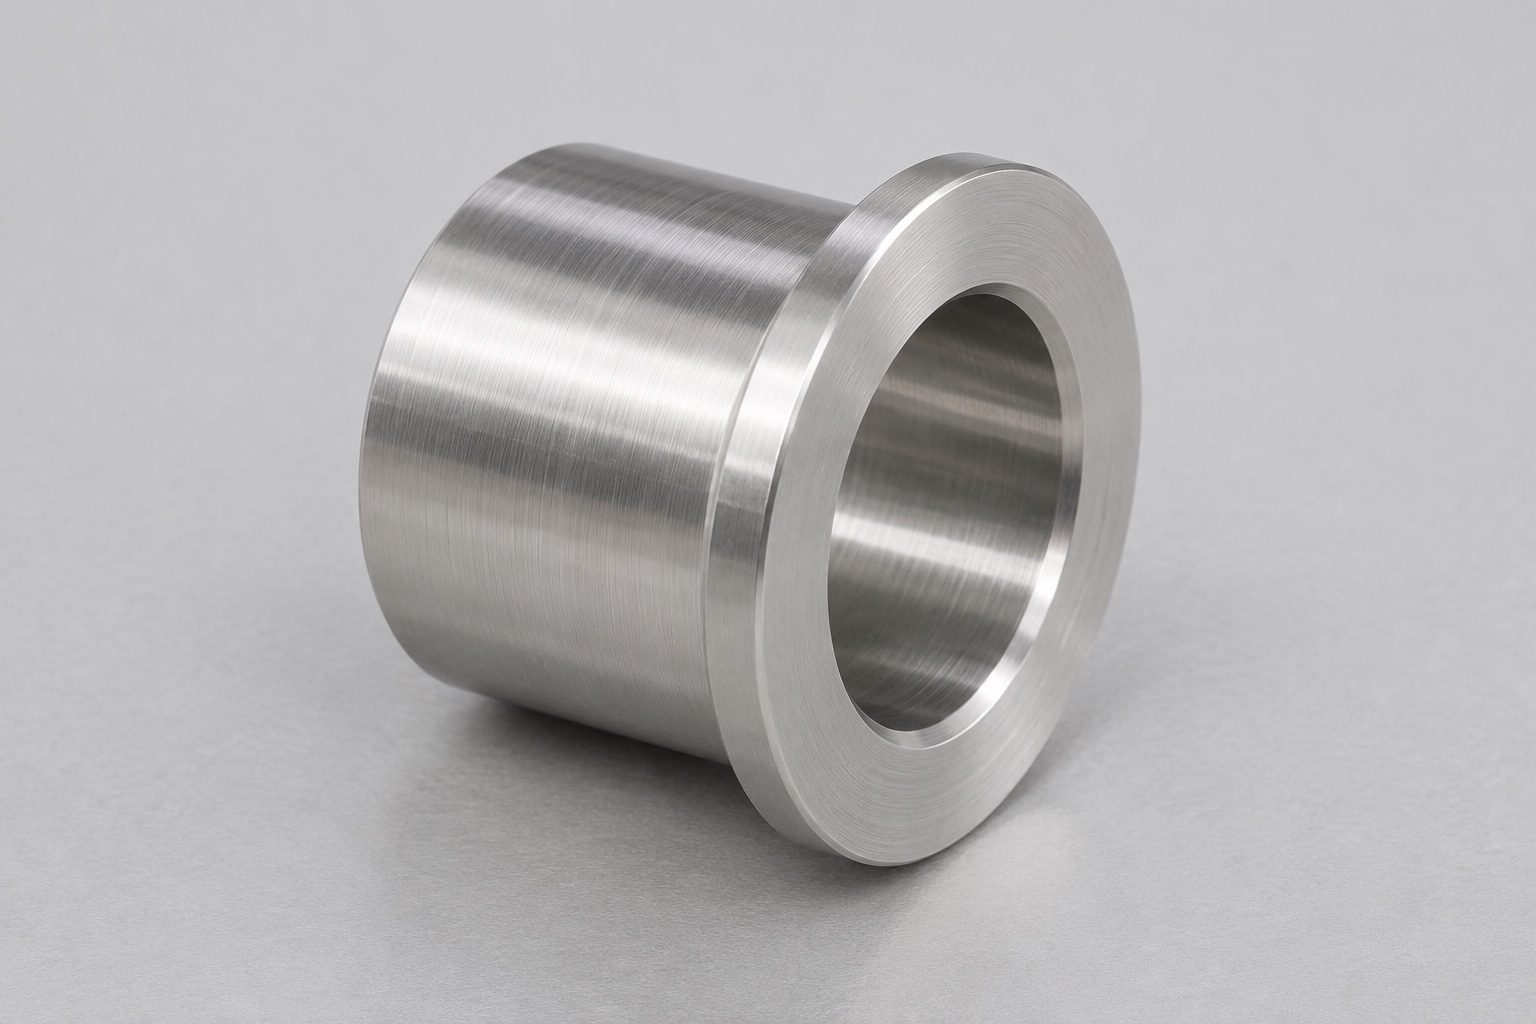
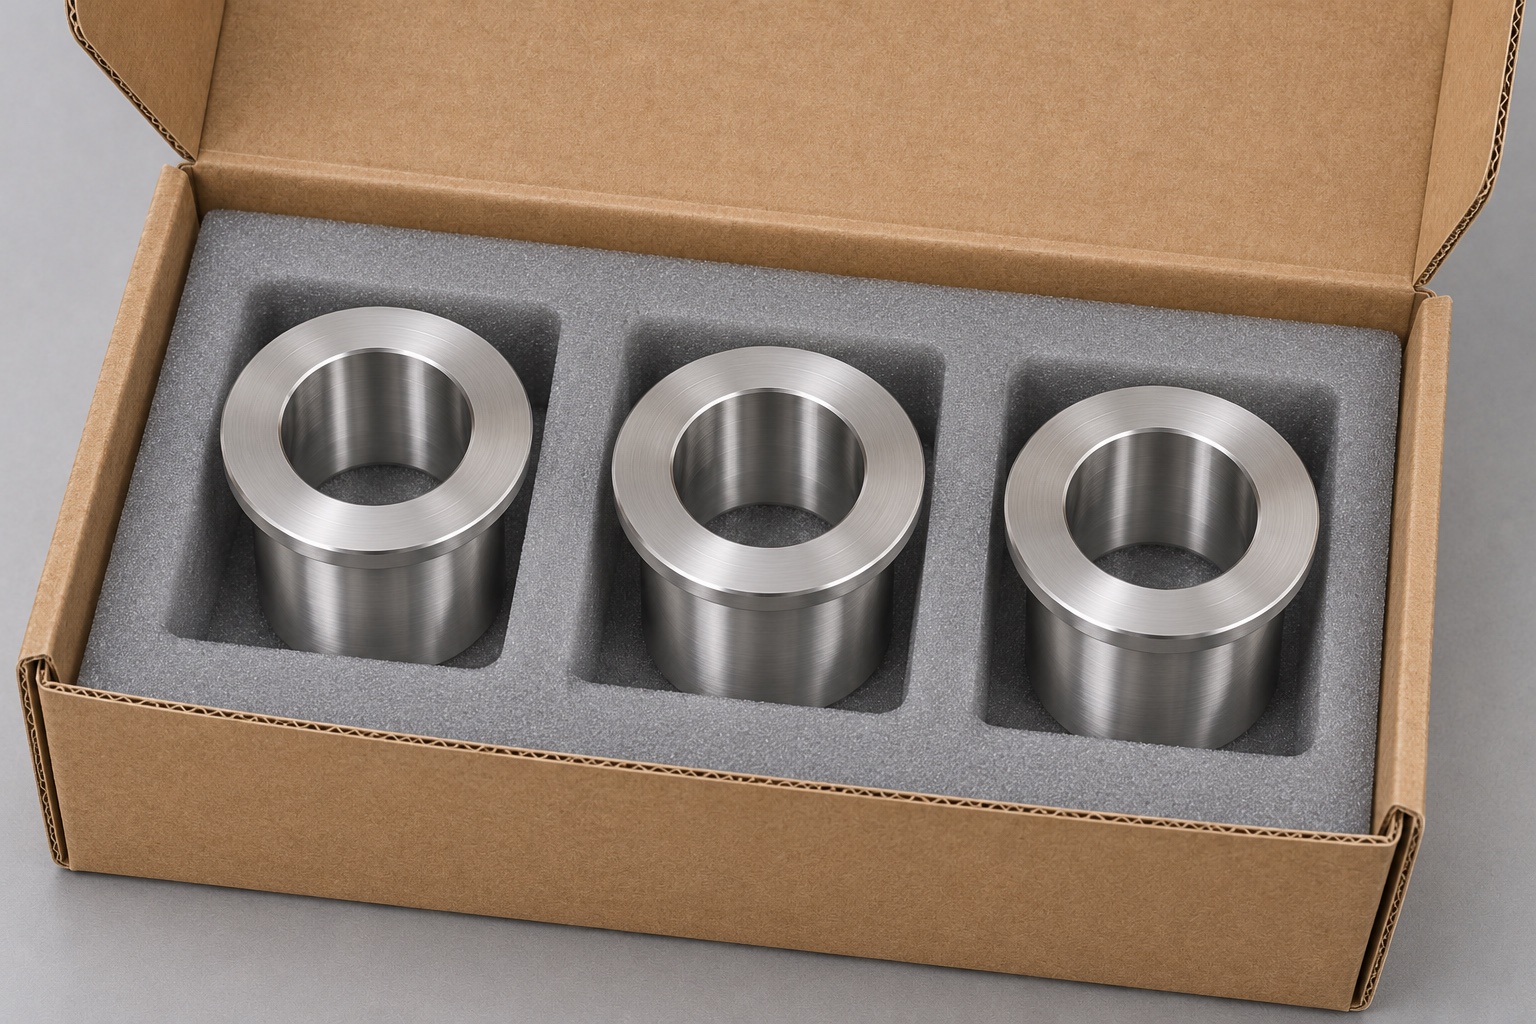
Ein Reinigungs- und Desinfektionsgerät für Instrumente kann rotierende Sprüharme verwenden. Ein nach Zeichnung gefertigter Abstandshalter in der Lageranordnung kann einen beweglichen Arm von einer benachbarten Halterung fernhalten oder den Abstand zwischen zwei stationären Schultern festlegen. Das sind unterschiedliche Berufe. Im vorliegenden Beispiel stellt die Hülse den axialen Abstand her und verfügt über eine Durchgangsbohrung; Es ersetzt kein Lager, keine Dichtung oder keinen Flüssigkeitsdurchgang. Das Teil ist ein kurzer Zylinder mit einer Durchgangsbohrung und einem Außenflansch. Präzisions-CNC-Drehen ist ein sinnvoller Ausgangspunkt, da Bohrung, Flanschfläche und runder Körper eine gemeinsame Spindelreferenz haben können.
Axialspiel als Zeichnungsanforderung
Beginnen Sie mit der Montagezeichnung und zeichnen Sie die axiale Maßkette zwischen den Flächen nach, die die Bewegung stoppen. Eine kürzere Hülse kann den Spielraum in einer Anordnung vergrößern und in einer anderen verringern; Dokumentieren Sie die Maßkette ausdrücklich, anstatt eine allgemeine Regel zu verwenden. Verwenden Sie den Abstand zwischen den beiden Funktionsflächen und nicht die Gesamtlänge, die über einen unabhängigen Rand oder Radius gemessen wird. Fragen Sie, welche anderen Teile zum Axialspiel beitragen, einschließlich Unterlegscheiben, Schultern und allen nachgiebigen Komponenten. Die Bearbeitungszeichnung kann dann unabhängig vom Außendurchmesser das Baulängenmaß und die erforderliche Parallelität ermitteln.
Funktion und Bezug der Bohrung
Eine Hülse, die eine Welle freigibt, sollte einen dokumentierten maximalen Wellenumfang haben, einschließlich etwaiger Oberflächenbeschaffenheit, Gratzugabe oder lokaler Stufe, die sie während der Montage passieren muss. Eine Hülse, die auf der Welle sitzt, erfordert eine andere Passung und möglicherweise eine andere Überprüfungsmethode. Entscheiden Sie, welcher Fall zutrifft, bevor Sie die Durchmessergrenzen festlegen. Ermitteln Sie den Prüfbezugswert anhand der Geometrie, die das verwendete Teil positioniert. Die Prüfung der Bohrung anhand eines unabhängigen kosmetischen Durchmessers kann ein beeindruckendes Ergebnis liefern, bei dem es kaum Hinweise darauf gibt, dass der Abstandshalter richtig sitzt.
Aufspannung für das Präzisions-CNC-Drehen
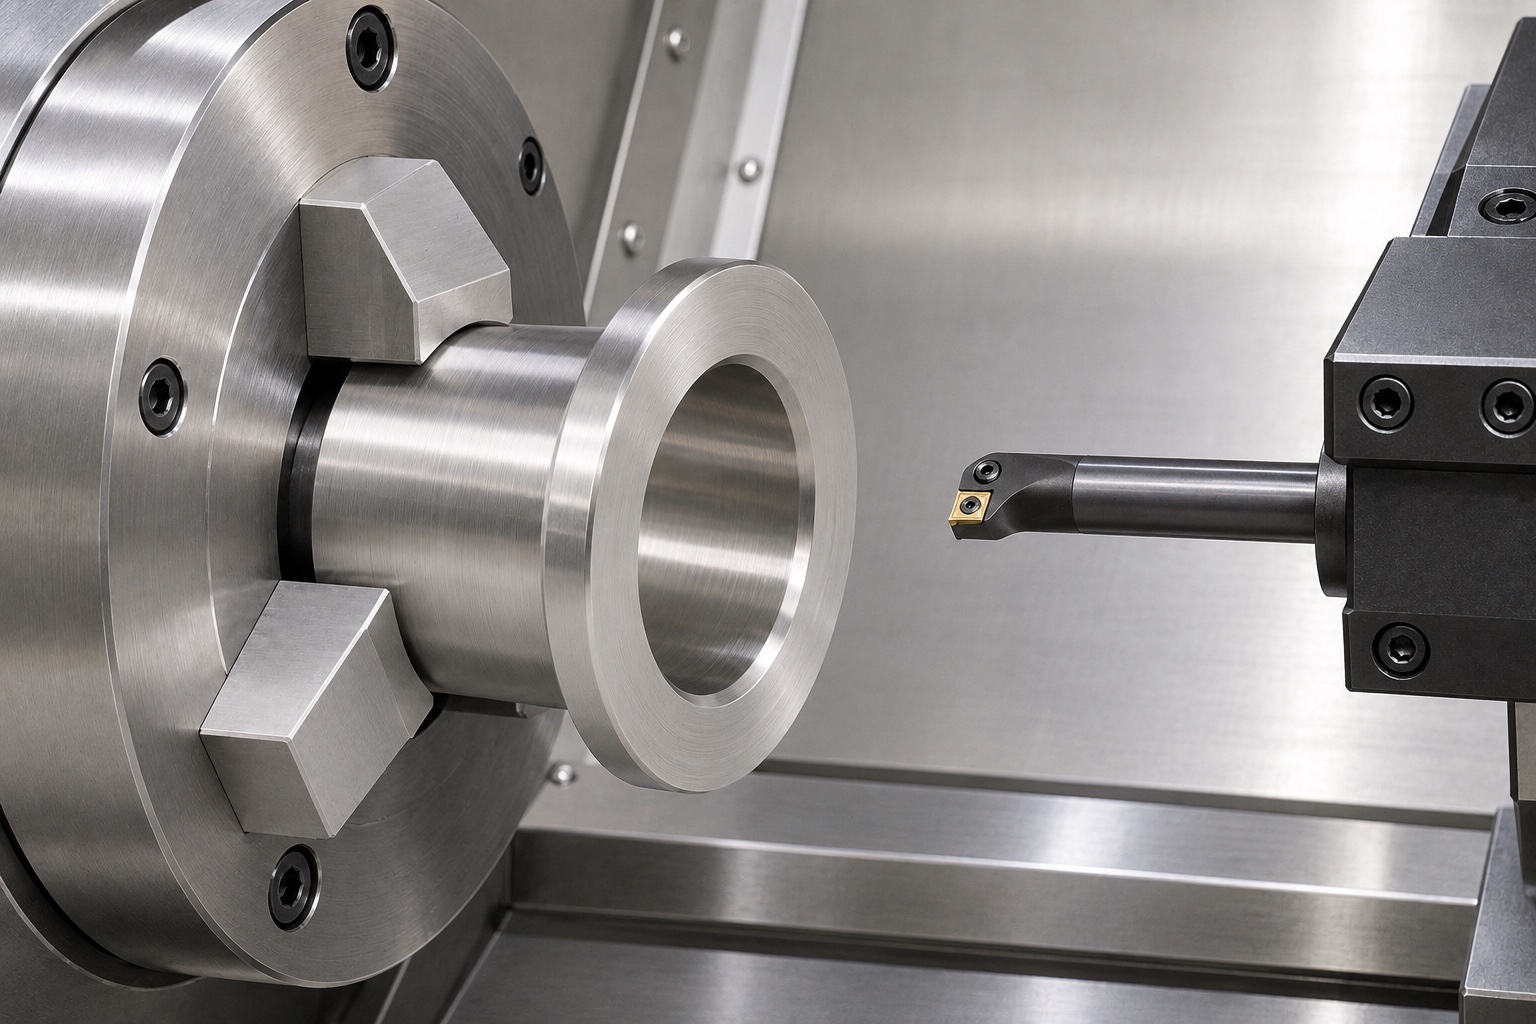
Stellen Sie sich auf das Flanschende, bohren Sie auf Untermaß, bohren Sie bis zur angegebenen Hüllkurve und drehen Sie den Referenzaußendurchmesser, während das Werkstück auf einer Spindel verbleibt. Diese Reihenfolge kann Fehler beim erneuten Spannen zwischen Bohrung und Stirnfläche reduzieren, vorausgesetzt, das Werkzeug hat eine stabile Reichweite und das Werkstück bleibt abgestützt. Überprüfen Sie den Werkzeugspielraum dort, wo der Flansch auf das Gehäuse trifft. Wenn das zweite Ende nach dem Trennen fertiggestellt werden muss, positionieren Sie das Teil an einem sauberen Anschlag in weichen Backen oder einer Spannzange. Stellen Sie sicher, dass die Vorrichtung weder den dünnen Flanschrand noch eine Oberfläche einspannt, von der gemäß der Zeichnung erwartet wird, dass sie frei von Markierungen bleibt.
Kantenbearbeitung und Auflagebreite
Der Bohrungseintritt benötigt genügend Entlastung, um die vorgesehene Passecke freizugeben; Das bedeutet nicht, dass an jeder Kante eine große Fase vorhanden sein muss. Bei einem schmalen Flansch kann ein großzügiger Kantenbearbeitung die tatsächliche Kontaktfläche verkleinern. Umgekehrt kann ein an der Bohrung verbleibender Grat störend sein, selbst wenn der gemessene Durchmesser innerhalb der Toleranz liegt. Bemaßen Sie die an die Auflagefläche angrenzende Kante und stellen Sie eine separate Anleitung für nicht funktionale Kanten bereit. Wenn in der Bearbeitungszeichnung eine allgemeine Entgratungsnotiz verwendet wird, markieren Sie die Stellen, an denen diese Notiz nicht als Erlaubnis zum Wegschleifen einer Arbeitsschulter interpretiert werden darf.
Werkstoff und Oberflächenbehandlung
Identifizieren Sie für die kundenspezifische Bearbeitung von 316L-Edelstahl die Lagerspezifikation und die Rückverfolgbarkeitsanforderungen, anstatt einen Sortennamen als vollständige Kaufbeschreibung zu behandeln. Eine Endbearbeitungsanforderung sollte die Zieloberfläche, ihre Akzeptanzmethode und angeben, ob die Bemaßung vor oder nach der Endbearbeitung gilt. Wenn der Geräteeigentümer eine Passivierung fordert, definieren Sie den genehmigten Prozess und die Aufzeichnungen separat. Materialidentität und Passivierung begründen nicht die Eignung für ein bestimmtes Reinigungsmittel, eine bestimmte Temperatur oder Einwirkungsdauer. Diese Entscheidungen obliegen dem Geräteeigentümer auf der Grundlage der tatsächlichen Betriebsumgebung und des Validierungsplans.
Geeignete Bohrungsprüfung
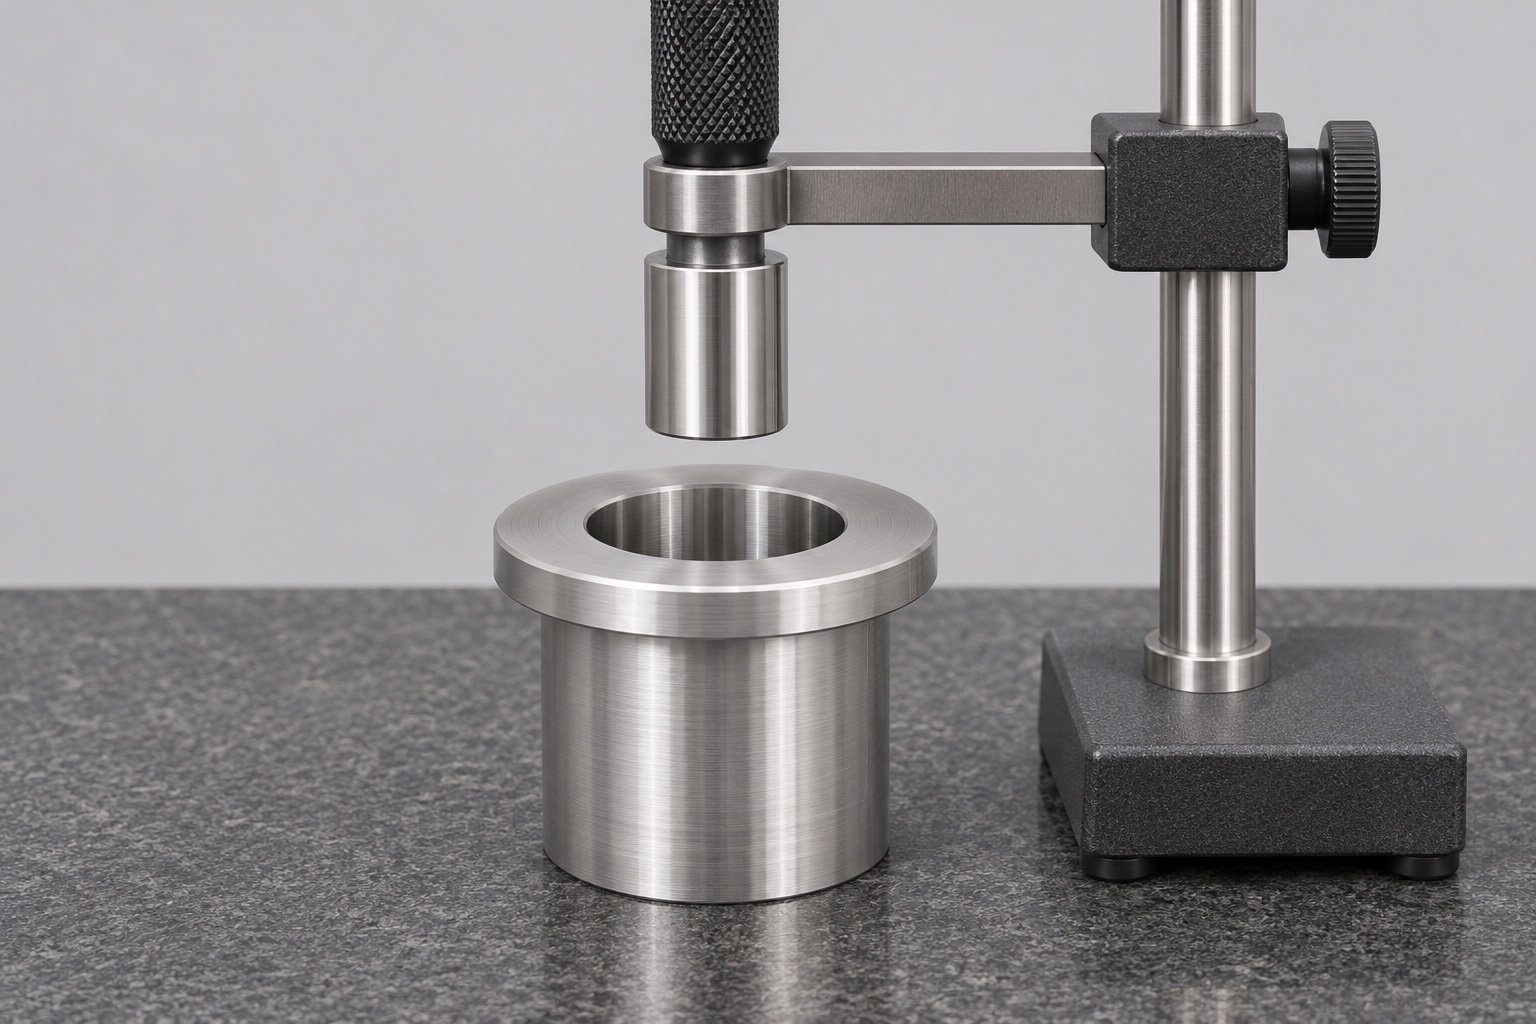
Ein Lehrdorn kann für eine bestimmte Passungsentscheidung effizient sein, aber ein erfolgreicher Einsatz zeigt keine Konizität, Unrundheit oder Ausrichtung zur Arbeitsfläche an. Bei einer kurzen Bohrung kann ein geeignetes internes Instrument die Messwerte in mehreren Tiefen und Winkelpositionen vergleichen. Notieren Sie, wo die Messwerte gemessen wurden, frei von der Fase. Wenn die Geometrie Formdaten erfordert, verwenden Sie eine Methode mit dem Zugriff und der Unsicherheit, um diese zu erhalten. Halten Sie die Ergebnisse des Fit-Messgeräts von den variablen Messungen getrennt, damit der Bericht nicht mehr aussagt, als das Gerät ermitteln soll.
Stirnflächen und Achsbezug prüfen
Die Parallelität zwischen zwei Abstandsflächen und die Rechtwinkligkeit zur Bohrungsachse sind nicht austauschbar. Eine flache Platte und ein Indikator können ausreichen, um zugängliche Flächen zu vergleichen, wenn der Träger die Zeichnungsreferenz wiedergibt; Der gleiche Aufbau sagt möglicherweise nichts über die Bohrungsachse aus. Wenn die Achse wichtig ist, qualifizieren Sie eine Messvorrichtung oder eine Messtasterstrategie dafür. Reinigen Sie die Halterung zwischen den Messungen und prüfen Sie, ob sie wackelt, bevor Sie ein Ergebnis aufzeichnen. Ein Chip unter dem Flansch kann einen kurzen Ärmel so weit neigen, dass er die Gesichtserkennung dominiert.
Passprobe und Gerätequalifizierung trennen
Überprüfen Sie anhand eines Gegenstücks nach Zeichnung oder einer speziellen Vorrichtung, wie die Hülse sitzt, ob die Kante den Radius des Gegenstücks freigibt und ob die Baugruppe ohne Kraftaufwand zusammengesetzt werden kann. Notieren Sie die Revision der Vorrichtung, die Beobachtungen und etwaige Messgrenzen. Ein reibungsloser Prüfstandsversuch zeigt nicht, wie sich ein komplettes Sprühsystem über seinen Betriebsbereich verhält. Es kann keine Reinigungswirksamkeit feststellen oder einen Ersatz in einem Reinigungs- und Desinfektionsgerät zulassen. Der Anlageneigentümer definiert und führt alle Auswertungen auf Baugruppen- oder Prozessebene durch.
Los- und Prozessänderungen dokumentieren
Verknüpfen Sie jede Distanzstückcharge mit der Bestandsidentifizierung, der Zeichnungsüberarbeitung und dem Herstellungsweg. Sammeln Sie bei medizinischen Geräten in Kleinserien Teile des ersten Stücks nach einer Bestands-, Werkzeug-, Vorrichtungs- oder Programmänderung, wenn diese sich auf die Arbeitsabmessungen auswirken könnte. Überprüfen Sie Trends nach Merkmal: Eine abweichende Bohrungsgröße deutet auf eine andere Prüfung hin als eine variable Baulänge oder gelegentliche Druckstellen am Flanschrand. Genehmigte Abweichungen gesondert dokumentieren. Wiederholte Größenkorrekturen können beschädigte Backen oder einen falsch platzierten Anschlag verbergen. Untersuchen Sie daher ein Muster, bevor Sie den Versatz als Produktionskorrektur behandeln.
Unterlagen für eine belastbare Anfrage
Liefern Sie eine Maßzeichnung, ggf. ein Modell, eine Materialspezifikation, die benötigte Menge und die vorgesehene Nachbearbeitung. Identifizieren Sie, welche Flächen in der Baugruppe anliegen und was die Montageprobe nachweisen soll. Geben Sie an, ob für die Bestellung ein Maßbericht, eine Materialdokumentation, ein Fertigstellungsprotokoll oder eine andere vereinbarte Lieferung erforderlich ist. Bei einer kundenspezifischen Sprüharm-Abstandshülse helfen diese Informationen dabei, eine einfache Dreharbeit von einem Teil zu unterscheiden, das eine zusätzliche Vorrichtung oder Formprüfung erfordert. Bitten Sie darum, dass alle Annahmen im Angebot aufgeführt werden, bevor Sie einen Prototyp bestellen.
Bohrung und Auflageflächen schützen
Verwenden Sie separate Taschen oder reinigen Sie einzelne Wickel, um einen Kontakt zwischen den Ärmeln zu vermeiden. Befestigen Sie die Etiketten am Außenbehälter, damit der Klebstoff nicht mit der Bohrung oder dem Lagersteg in Berührung kommt. Machen Sie den geforderten Zustand beim Empfang deutlich: normale Schutzverpackung, kontrollierte Sauberkeit oder ein anderer vereinbarter Zustand. Schließen Sie nicht von einem versiegelten Beutel oder einem sauberen Erscheinungsbild auf eine sterile Verpackung ab. Kombinieren Sie das Verpackungsetikett mit denselben Revisions- und Chargenreferenzen, die im Inspektionsbericht verwendet werden, und behalten Sie diese Verknüpfung bei, wenn eine Probe vom Rest der Charge getrennt wird.
FAQ
Kann die Gesamtlänge den Funktionsflächenabstand ersetzen?
Nur wenn die gleichen zwei Flächen beide Dimensionen definieren. Wenn ein Rand, ein Relief oder eine sekundäre Stufe weiter hervorsteht, sollte die Zeichnung die tatsächlichen Passflächen angeben und angeben, wie der Abstand zwischen ihnen überprüft wird.
Ist eine glatte Bohrung ein Beweis dafür, dass die Welle passt?
Nein. Das Aussehen der Oberfläche unterscheidet sich von Größe, Form und Ausrichtung. Überprüfen Sie den in der Zeichnung definierten Bohrungsbereich und verwenden Sie eine Passungsprüfung nur für den Passungszustand, den die Prüfung reproduzieren soll.
Warum das Teil prüfen, nachdem es aus dem Spannfutter gelöst wurde?
Die Spannkraft kann die Form einer dünnen Hülse vorübergehend verändern. Bei einer Messung im freien Zustand wird die gelieferte Geometrie überprüft, es sei denn, in der Zeichnung ist ausdrücklich ein kontrollierter Zwangszustand angegeben.
Können Flansch und Bohrung in einem Arbeitsgang gedreht werden?
Oft ist dies möglich, wenn der Werkzeugzugang und die Lagerunterstützung dies zulassen. Das zweite Ende erfordert möglicherweise noch eine separate Operation. Die Abnahmeprüfungen müssen bestätigen, dass beim zweiten Setup die kritischen Beziehungen erhalten blieben.
Ist eine Passivierung für jeden 316L-Abstandshalter obligatorisch?
Aus dem Legierungsnamen ergibt sich keine einheitliche Endbearbeitungsregel. Geben Sie die Ausführung, die Prozessanforderungen und die Nachweise in der Zeichnung oder Kaufspezifikation an und lassen Sie sich vom Eigentümer der Ausrüstung die Eignung für die vorgesehene Umgebung bestätigen.
Was bewirkt eine Schutzverpackung?
Es kann dazu beitragen, den geprüften Zustand zu schützen und die Chargenidentität zu bewahren. Es stellt keine validierte Sauberkeit, einen sterilen Zustand oder eine Kompatibilität mit einem Reinigungs- und Desinfektionszyklus dar.
tanghangyun@oemach.com