
Bauteil und Gerät getrennt bewerten
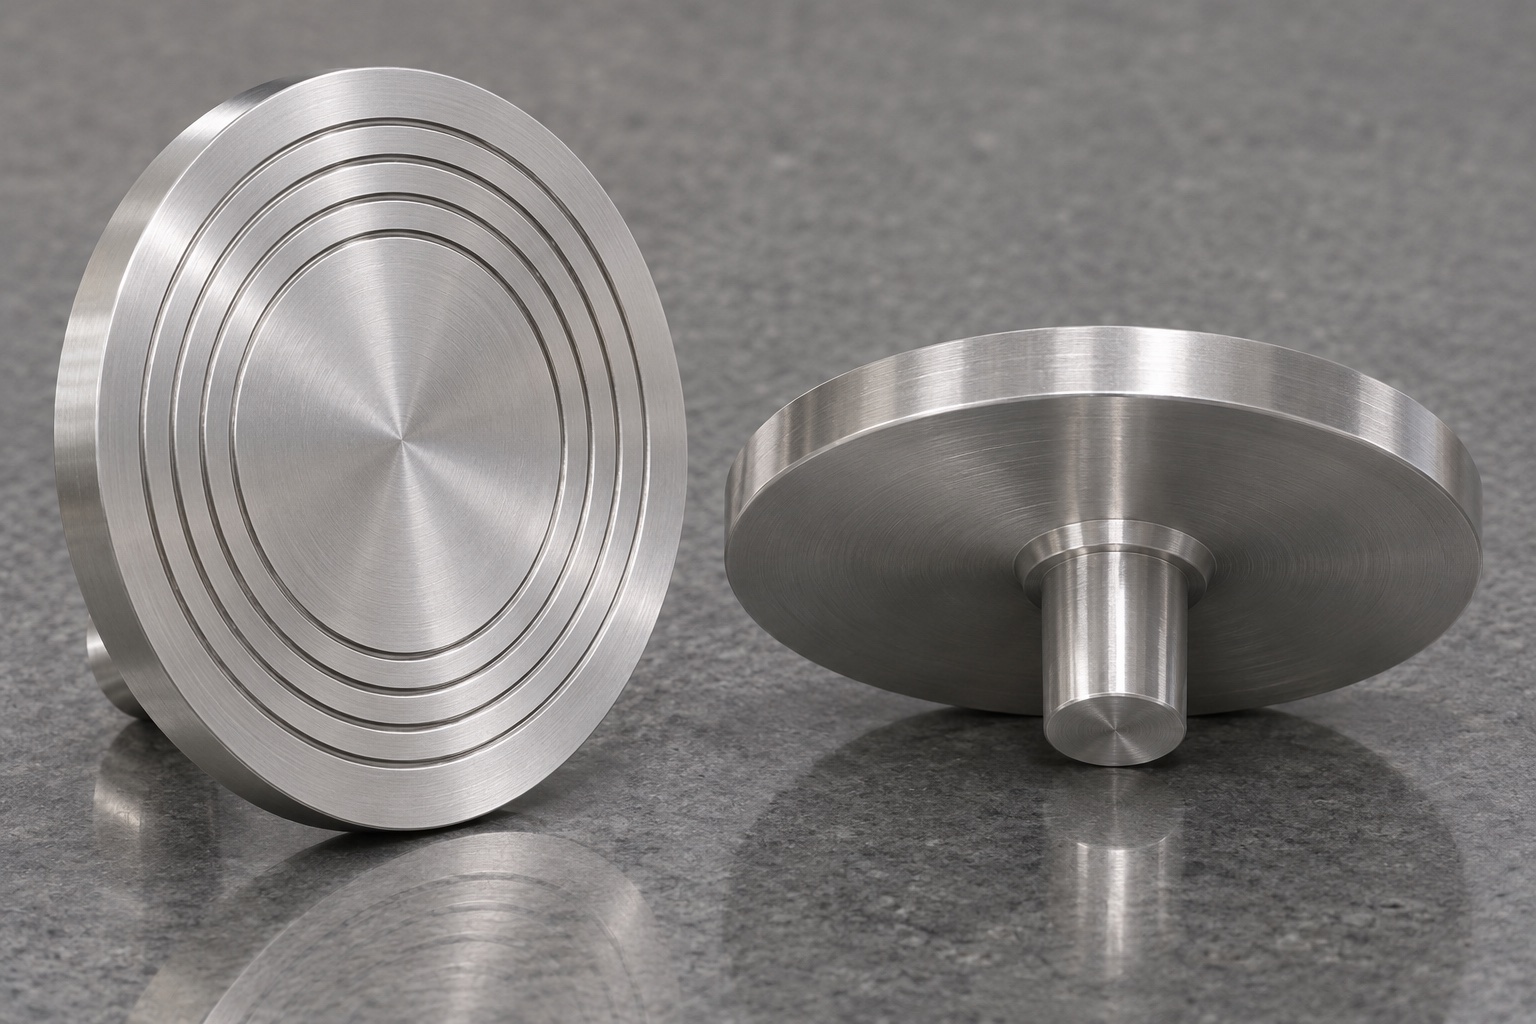
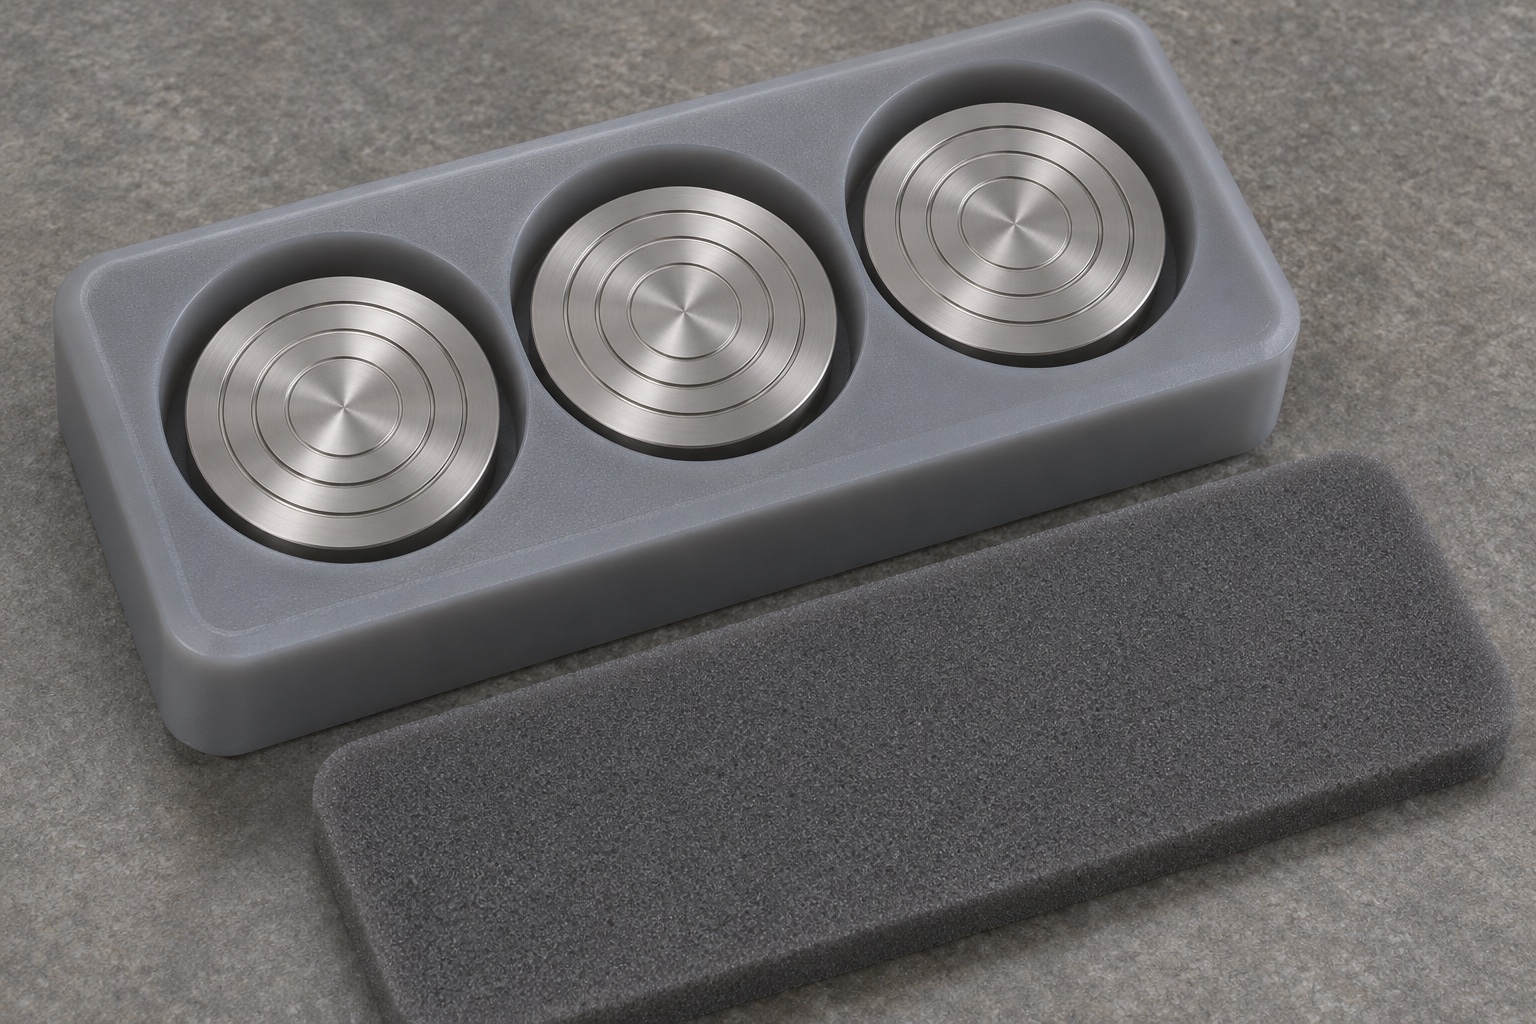
Eine Kryostat-Probenteller hat eine vordere Oberfläche, die dazu bestimmt ist, Material zu halten, und eine hintere Schnittstelle, die in einem passenden Halter sitzt. In diesem Leitfaden geht es um eine repräsentative Metallscheibe mit konzentrischen flachen Rillen und einem zentralen zylindrischen Schaft. Es wird kein Ersatz für ein Instrumentenmodell angegeben. Eine Zeichnungsüberprüfung beginnt mit dem genehmigten Bauraum der Aufnahme und den tatsächlichen Sitzkontakten, nicht mit einem Foto einer ähnlichen Scheibe. Hersteller und Gerätebesitzer müssen die Eignung für den vorgesehenen Verwendungszweck feststellen. Die Bearbeitungsüberprüfung stellt eine engere Frage: Kann die gewählte Geometrie hergestellt, gemessen und geliefert werden, ohne dass eine Schnittstelle mit einer anderen verwechselt wird?
Hintere Bezugsflächen bestimmen
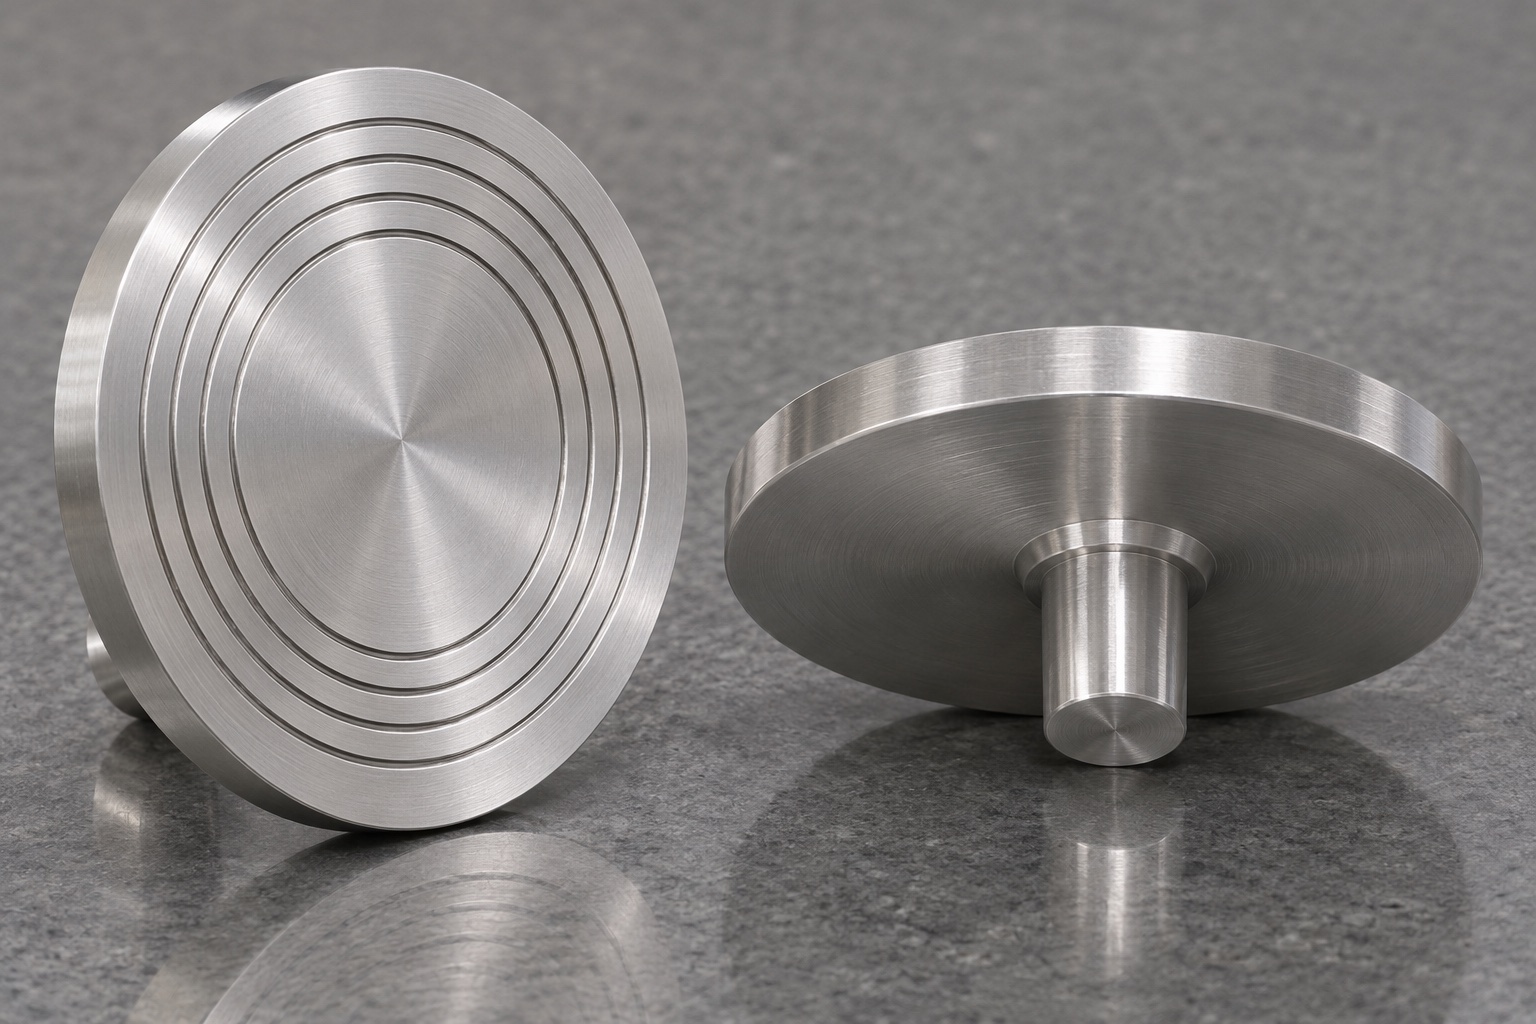
Der Positionierungsschaft kann eine Achse festlegen, während eine Schulter gegen einen passenden Sitz die axiale Position festlegen kann. Diese Beschreibung gilt nur, wenn sich diese Oberflächen in der Baugruppe tatsächlich berühren. Fragen Sie, welcher Teil des Schafts die Passung trägt und wo die passende Bohrung endet. Eine kurze Aussparung in der Nähe der Schulter verhindert möglicherweise, dass ein Radius an einer scharfen Kante anliegt, verändert aber auch die verfügbare Kontaktlänge. Zeichnen Sie den Kontaktteil und das Relief in der Zeichnung auf, anstatt beides vom Programmierer aus einem Volumenmodell ableiten zu lassen. Eine vereinbarte Schnittansicht kann diese Unklarheit beseitigen, bevor mit der Einrichtung begonnen wird.
Auflagestege und Nuten getrennt messen
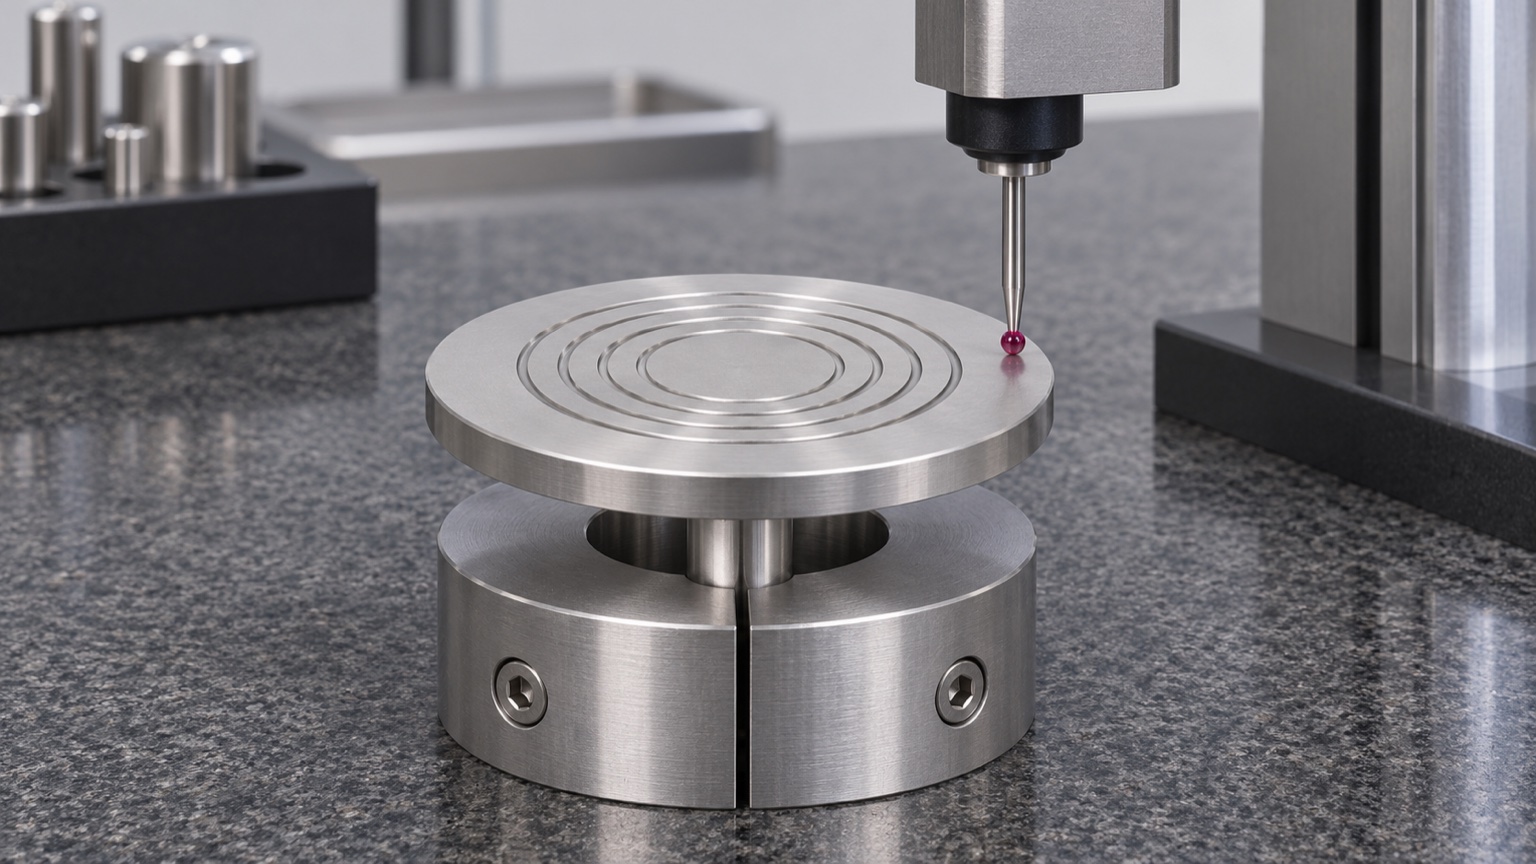
Die Vorderseite umfasst Stege und absichtlich vertiefte Kanäle. Eine Ebenheitsanforderung muss die in die Bewertung einbezogenen Stege benennen, ob sie zusammen bewertet werden und welche Rillen oder Unterbrechungen ausgeschlossen werden müssen. Ein Sondenpfad, der sowohl die Stege als auch die Rillenböden kreuzt, meldet einen Höhenbereich, nicht die Ebenheit der beabsichtigten Oberfläche. Umgekehrt können Punkte auf einer kleinen Fläche nicht zeigen, dass die gesamte Fläche koplanar ist. Definieren Sie die relevanten radialen Zonen und genügend Proben, um Unebenheiten zu erkennen. Zeichnen Sie die Messstrategie auf, damit ein anderer Prüfer sie reproduzieren kann, ohne sich nur auf die Fotos der Vorrichtung verlassen zu müssen.
Ebenheit und Planlauf unterscheiden
Eine Fläche kann flach und dennoch relativ zum Stiel geneigt sein. Ebenheit beschreibt eine Form ohne Bezugspunkt. Der Axialschlag misst die Abweichung während der Drehung relativ zu einer definierten Bezugsachse. Bei einer Rillenscheibe kommt es auf den Spurradius und die Kontaktpunkte an. Eine Messung an einer Außenfläche kann einen Zustand erkennen, der bei einer Messung in der Nähe der Mitte nicht möglich ist. Wenn Neigung oder axiale Abweichung von Bedeutung sind, geben Sie die Anforderung an, die sie beschreibt, und die Referenz, die zur Festlegung der Achse verwendet wird. Ersetzen Sie getrennte Form-, Größen- und Ausrichtungsanforderungen nicht durch einen einzelnen Indikatorwert, es sei denn, die Zeichnung akzeptiert diesen Ansatz ausdrücklich.
Drehfolge nach Zugänglichkeit planen
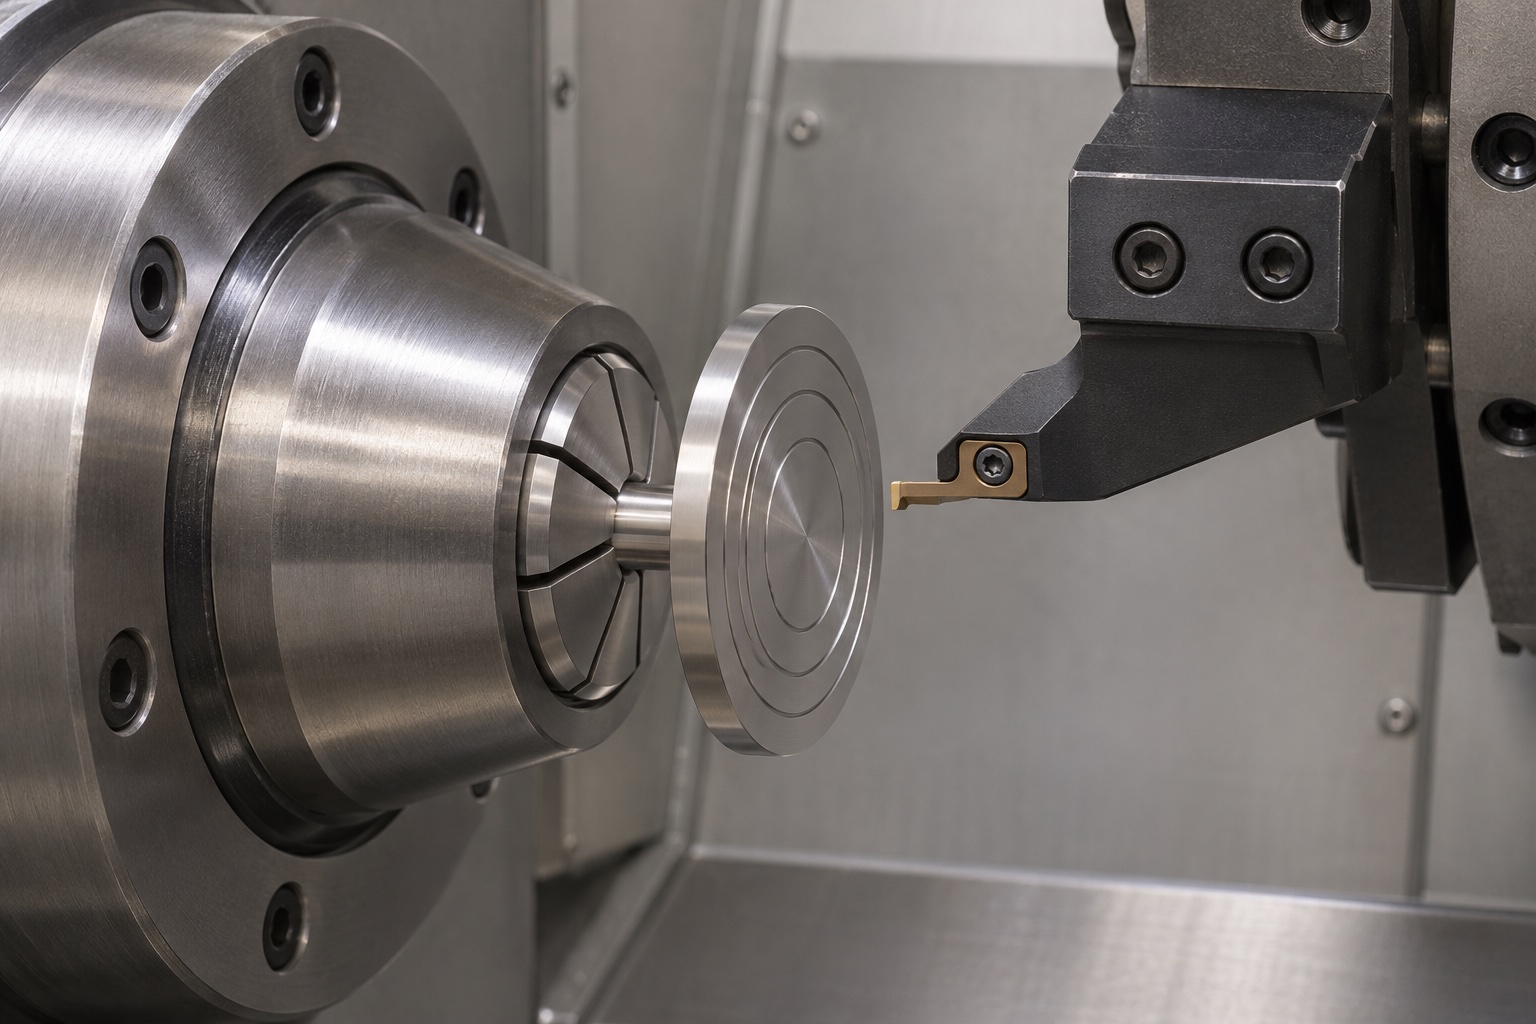
Durch Drehen des Schafts und der Schulter in einer Einstellung kann ihre Beziehung an eine Spindelachse gebunden bleiben. Der Zugriff auf die Vorderseite erfordert möglicherweise die Übertragung auf eine Spannzange, weiche Backen oder eine Vorrichtung, die auf den zugelassenen Schaft und die zugelassene Schulter ausgerichtet ist. Mit jeder Übertragung werden eine andere Lage und Spannbedingung eingeführt. Überprüfen Sie die Kontaktlänge, die Sauberkeit des Anschlags und die Werkzeugreichweite, bevor Sie eine Arbeitsreihenfolge auswählen. Ein dünner Flansch kann sich unter Schnitt- oder Vorrichtungslast bewegen, selbst wenn der Schaft zentriert bleibt. Lassen Sie gegebenenfalls eine kontrollierte Schlichtzugabe und vergleichen Sie die Scheibe nach dem Lösen, anstatt sich nur auf einen Messwert zu verlassen, der unter Spanndruck ermittelt wurde.
Stirnnuten eindeutig definieren
Geben Sie den Nutdurchmesser oder die radiale Position, Breite, Tiefe und alle erforderlichen Wurzel- oder Eintrittsradien an. Diese Eigenschaften sind nicht mit einem Oberflächenrauheitswert austauschbar. Bestätigen Sie den Werkzeugabstand an beiden Flanken, insbesondere wenn Sie eine Wendeschneidplatte zum Planstechen verwenden, die nur einen begrenzten Durchmesserbereich unterstützt. Der Radius und die Annäherung der Werkzeugschneide können die Form am Boden einer flachen Nut beeinflussen. Wenn der Prozess nach der Wartung einen anderen Einsatz verwendet, vergleichen Sie kritische Querschnitte und etwaige Kanteneffekte vor der Freigabe. Der Inspektionszugang ist Teil der Herstellbarkeit: Eine Nut ohne erreichbare Oberfläche erfordert möglicherweise eine optische oder Profilmessung anstelle eines herkömmlichen Stifts.
Werkstoff und Oberfläche getrennt festlegen
Wenn 316L ausgewählt wird, identifizieren Sie die entsprechende Materialbezeichnung, den Lagerzustand und die erforderliche Rückverfolgbarkeit. Eine nominale Güteklasse bestimmt nicht die thermische Reaktion, das Korrosionsverhalten in einer bestimmten Chemikalie oder die Eignung für einen klinischen Prozess. Trennen Sie jede genehmigte Oberflächenbehandlung von der Maßannahme. Eine Behandlungsroute kann zu Bearbeitungsspuren führen, das Erscheinungsbild der Oberfläche verändern oder eine wiederholte Überprüfung kritischer Schnittstellen erfordern. Legen Sie fest, wer Ersetzungen genehmigt und wann die Abmessungen überprüft werden. Wenn aus thermischen Gründen ein anderes Material vorgeschlagen wird, bewerten Sie dies als eine Designänderung und nicht als eine Abkürzung bei der Bearbeitung; Dichte, Leitfähigkeit und kompatible Verarbeitung sollten vom verantwortlichen Ingenieur berücksichtigt werden.
Schaft und Schulter beim Entgraten schützen
Ein Grat an der Sitzschulter kann verhindern, dass eine ansonsten korrekte Bandscheibe flach sitzt. Eine breite Fase kann jedoch den vom Halter benötigten Steg entfernen. Definieren Sie Kantengrenzen am Schafteintritt, am Schulterübergang, am Rand und an den Rillenlippen. Verwenden Sie eine Methode, die die gewünschten Kanten erreicht, ohne Metall in Rillen zu rollen oder Referenzflächen abzurunden. Überprüfen Sie dann unter Beleuchtung, ob erhabenes Material und festsitzende Späne sichtbar sind. Eine visuelle Kontrolle unterstützt die Kantenbeurteilung, ersetzt jedoch nicht die Maßmessung. Eine dokumentierte Grenze zwischen zulässigem Kantenbruch und funktionaler Geometrie lässt sich leichter durchsetzen als eine allgemeine Anweisung, das Teil glatt zu machen.
Passung mit einer inerten Referenz prüfen
Wenn der Eigentümer des Geräts ein zugelassenes Messgerät oder eine passende Referenz bereitstellt, verwenden Sie es bei einer Prüfung der Passgenauigkeit auf dem Prüfstand ohne biologisches Material oder einen funktionierenden Kryostat. Notieren Sie die Revision, die Ausrichtung, den Sitzzustand und alle Hinweise auf Störungen. Ein Messgerät, das nur den Schaft akzeptiert, überprüft nicht den Sitz der Schulter oder die Ausrichtung der Vorderseite. Überprüfen Sie die Referenz auf Abnutzung und Verschmutzung, bevor Sie inkonsistente Ergebnisse interpretieren. Der nützlichste Bericht identifiziert, welcher Kontakt fehlgeschlagen ist und ob die Dimensionsergebnisse damit übereinstimmen. Das gewaltsame Einpassen oder wiederholte Polieren des Schafts, bis eine Probe sitzt, kann ein Prozessproblem verbergen und die vereinbarte Schnittstelle verändern.
Messunsicherheit und Messzustand dokumentieren
Erfassen Sie die Messausrüstung, den Kalibrierungsstatus, die Teiletemperatur oder den Gleichgewichtszustand nach Bedarf, die Vorrichtung und die Datenstrategie. Wenn sich eine Funktion einer Grenze nähert, prüfen Sie, ob die Ausrüstung und der Aufbau den Unterschied beheben können, und verwenden Sie die vereinbarte Entscheidungsregel. Raumtemperaturmaße sind kein Hinweis auf das Kaltmontageverhalten. Wenn Kaltpassung, Gefrierverhalten oder wiederholte Einwirkung eine Rolle spielen, muss der Eigentümer der Ausrüstung die Bedingungen und die Validierung festlegen. Bewahren Sie diese Ergebnisse getrennt vom Zeichnungskonformitätsbericht des Lieferanten auf. Eine explizite Begrenzung der gemessenen Werte macht das Dokument nützlich, ohne dass dies bedeutet, dass die CD für ein bestimmtes Instrument freigegeben wurde.
Rückstände und Kontakt beim Verpacken vermeiden
Nutwurzeln können nach dem Drehen und Schlichten Partikel zurückhalten. Wenden Sie den dokumentierten Reinigungsprozess entsprechend dem Material und dem spezifizierten Lieferzustand an und überprüfen Sie dann zugängliche Aussparungen und die Sitzschnittstelle. Vereinbaren Sie, welche Nachweise für Sauberkeit erforderlich sind und welche Methoden ausgeschlossen sind. Verwenden Sie separate Taschen oder Trennelemente, damit Scheibenflächen und Stiele während des Transports nicht aneinander stoßen können. Vermeiden Sie den Kontakt der Verpackung auf kritischen Flächen, es sei denn, dies wurde genehmigt. Eine geschützte Verpackung ist nicht nur deshalb eine sterile Barriere, weil sie sauber aussieht. Das Etikett und die Aufzeichnungen sollten das Teil mit der Zeichnungsrevision und dem Materiallos verknüpfen, wenn eine Rückverfolgbarkeit erforderlich ist.
Eine vollständige Fertigungsanfrage vorbereiten
Senden Sie eine revisionskontrollierte Zeichnung und ein Modell mit dem genehmigten Bezugsschema, dem passenden Abschnitt, der Nutdefinition und den Kantengrenzen. Geben Sie Material, Verarbeitung, voraussichtliche Menge, Prüfnachweise und Verpackungsbedingungen an. Identifizieren Sie alle Merkmale, die der Lieferant nicht aus der Nenngeometrie ableiten kann, z. B. den zulässigen Kontakt an einer Schulterverrundung oder eine bestimmte Auslaufspur. Fordern Sie einen vorgeschlagenen Einrichtungs- und Inspektionsplan an, bevor Sie einer Toleranz zustimmen, die von der Übertragung zwischen den Vorgängen abhängt. Trennen Sie die mechanische Akzeptanz von der thermischen oder klinischen Validierung. Diese Aufteilung macht Angebote vergleichbar und gibt beiden Seiten eine Reihe konkreter Fragen an die Hand, die vor der Erstellung repräsentativer Stichproben geklärt werden müssen.
FAQ
Begrenzt die Ebenheit der Stirnfläche ihre Neigung zum Schaft?
Nein. Die Ebenheit steuert die Form der identifizierten Oberfläche, nicht ihre Ausrichtung zu einem Bezugspunkt. Wenn Neigung oder Axialschlag eine Rolle spielen, geben Sie die erforderliche Beziehung an und ermitteln Sie, wie die Stammachse festgelegt wird.
Können die Nutböden in die Ebenheit der Fläche einbezogen werden?
Nur wenn die Spezifikation eine solche Oberflächenbewertung bewusst vorsieht. Normalerweise sind die erhabenen Stege und die vertiefte Rillengeometrie separate Kontrollen. Definieren Sie Probenahmezonen, damit die Messwerte nicht über unabhängige Tiefen hinweg erfasst werden.
Ist eine 316L-Scheibe mit jedem Kryostat kompatibel?
Nein. Die Materialbezeichnung stellt keine mechanische Kompatibilität, thermisches Verhalten oder Eignung für ein Verfahren dar. Überprüfen Sie die zugelassene Schnittstelle und überweisen Sie die Gerätevalidierung an den Gerätebesitzer.
Wie beeinflusst ein Grat an der Sitzschulter die Passung?
Ein erhabener Grat kann zu einem unbeabsichtigten Kontakt führen und den Sitz der Schulter verhindern. Überprüfen Sie den tatsächlichen Kontaktbereich und befolgen Sie die angegebenen Kantengrenzen, anstatt die Fase ohne Genehmigung zu vergrößern.
Ist eine Kaltprüfung Teil der Maßprüfung?
Nicht, es sei denn, es wird ausdrücklich angegeben. Ein Raumtemperatur-Konformitätsbericht gibt die Messbedingungen an. Für jede Prüfung im Kaltzustand ist eine gesonderte, vereinbarte Prüfmethode und ein gesonderter Abnahmeumfang erforderlich.
Was sollte beim Transport geschützt werden?
Vermeiden Sie den Kontakt zwischen den vorderen Stegen, Rillen, dem Positionierungsschaft und anderen losen Teilen. Separate Aufbewahrungstaschen und revisionsbezogene Kennzeichnung können den Geburtsschutz unterstützen, ohne Anspruch auf Sterilität zu erheben.
tanghangyun@oemach.com