
In diesem Artikel wird erläutert, wie das Seitenverhältnis-Lochsystem eine stabile mechanische Achse herstellt und warum es immer noch notwendig ist, die Autokollimation oder den tatsächlichen optischen Pfad zum erneuten Testen zu verwenden, nachdem das Objektiv und die Zielplatte installiert wurden.
Mechanische Koaxialität ist eine notwendige Bedingung, aber nicht die endgültige Schlussfolgerung; Das Schlüsselloch und die Endfläche sollten auf der gleichen Basis bearbeitet werden, und die wahre optische Achse sollte nach der Montage mit optischen Methoden überprüft werden. Der spezifische Prozess muss noch bestätigt werden, indem die Achse des Kollimatorrohrs, der Anschlag des Spiegelhalters, der Bezugspunkt der Zielplatte, die Vertikalität der Endfläche, der Stufenunterschied des Innenlochs, die Montage- und Einstellzugabe sowie eine erneute optische Prüfung kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Die mechanische Koaxialität ist qualifiziert, aber der Lichtfleck ist versetzt | Die optische Achse des Objektivs, die Montagespannung oder die Ausrichtung der Zieltafel werden nicht durch den mechanischen Bericht abgedeckt | Zusätzliche Selbstkollimation/Verifizierung des tatsächlichen Strahlengangs nach mechanischer Inspektion | Daten zur Koaxialität des Lochsystems, zur Ziellage und zum Lichtpunkt |
| Der Innenlochschrittunterschied nach dem Umdrehen | Die Datumsumwandlung und die Bearbeitung des Seitenverhältnisses führen zu einem Achsversatz | Versuchen Sie, die Schlüssellöcher fertigzustellen und mit der Klemmung den wiederherstellbaren Bezugspunkt festzulegen | Berichte zur Bohrungs- und Endrechtwinkligkeit mehrerer Abschnitte |
| Die Kollimation ändert sich nach dem Sperren der Linsengruppe | Ungleichmäßiger Druck oder Verschmutzung der Kontaktfläche führen dazu, dass sich die Linsenbaugruppe neigt. | Begrenzen Sie den Halt und fixieren Sie die Reinigungs- und Verriegelungsreihenfolge | Optische Nachprüfung und Montageprotokolle vor und nach der Verriegelung |
Stellen Sie zunächst die Zuordnung zwischen der mechanischen Achse und der optischen Achse her
Die Funktionsachse des Kollimators wird durch Objektivlinse, Kollimationsrohr, Strichplatte oder Zielplatte gebildet. Mechanische Zeichnungen sollten die Beziehung zwischen Objektivbefestigungsanschlag, Bohrung, Endfläche und äußerer Montagefläche definieren und angeben, welche Merkmale das optische Zentrum darstellen. Mehrere Löcher erhalten nur ihre eigenen Größen ohne einen gemeinsamen Maßstab. Die Fertigungsseite kann nicht bestimmen, welche Achse die wichtigste ist, und kann sich bei der Montage und Einstellung nur auf eine umfassende Kompensation verlassen.
Bei der Bearbeitung von Langlöchern kann es zu Konizitäts- und Stufenunterschieden kommen
Das Kollimationsrohr hat normalerweise ein großes Verhältnis von Länge zu Durchmesser, und die Durchbiegung der Werkzeugstange, die thermische Dehnung, das Entfernen von Spänen und das Umdrehen zur Ausrichtung führen zu einem Bruch der Konizität, der Trommelform oder der Achse. Dies kann durch stabile Unterstützung, schrittweises Bohren oder Honen kontrolliert werden, und der Spiegelbasisanschlag und das Schlüsselinnenloch können in einer Aufspannung fertiggestellt werden. Wenn beide Enden bearbeitet werden müssen, muss ein wiederherstellbarer Bezugspunkt entworfen und die Mehrabschnittsachse gemessen werden.
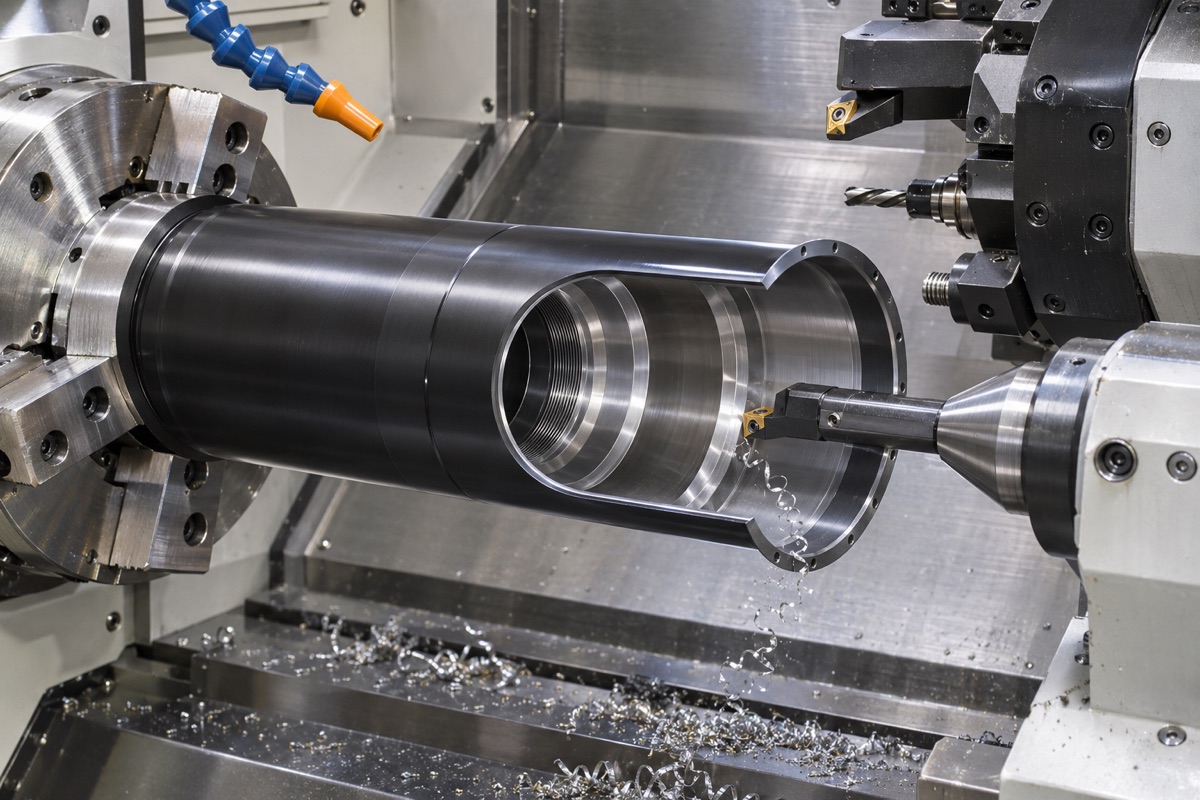
Langloch, Anschlag und Stirnfläche sollten um die gemeinsame mechanische Achse herum ausgeführt werden.
Endfläche und Anschlag bestimmen die Linsenhaltung
Die axiale Position der Linse wird durch die Stufenendfläche gesteuert, und die radiale Position wird durch den Anschlag oder Linsenhalter gesteuert. Die Vertikalität der Endfläche, die Kontaktbreite, die Fasen und das Druckringgewinde beeinflussen alle die Neigung nach der Installation. Oberflächenbehandlungen oder Mattbeschichtungen dürfen nicht auf funktionelle Kontaktflächen aufgebracht werden. Überprüfen Sie vor dem Zusammenbau die Teile auf Grate, Partikel und Sauberkeit, um zu vermeiden, dass zur Korrektur eines schlechten Kontakts Presskraft angewendet wird.
Die Zieltafelhalterung sollte gleichzeitig die Position und den Winkel steuern
Auch wenn die Mitte der Zielplatte in die Nähe der Röhrenachse fällt, verändert die Plattenneigung die Bildgebungs- und Kollimationsergebnisse. Die Montagefläche, die Positionierungslöcher und der Einstellmechanismus der Halterung sollten um denselben Bezugspunkt herum gestaltet sein und einen überprüfbaren Einstellspielraum lassen. Überprüfen Sie nach dem Verriegeln erneut die Position und Einstellung, um einen Rückprall durch die Einstellschraube und die Federvorspannung zu verhindern.
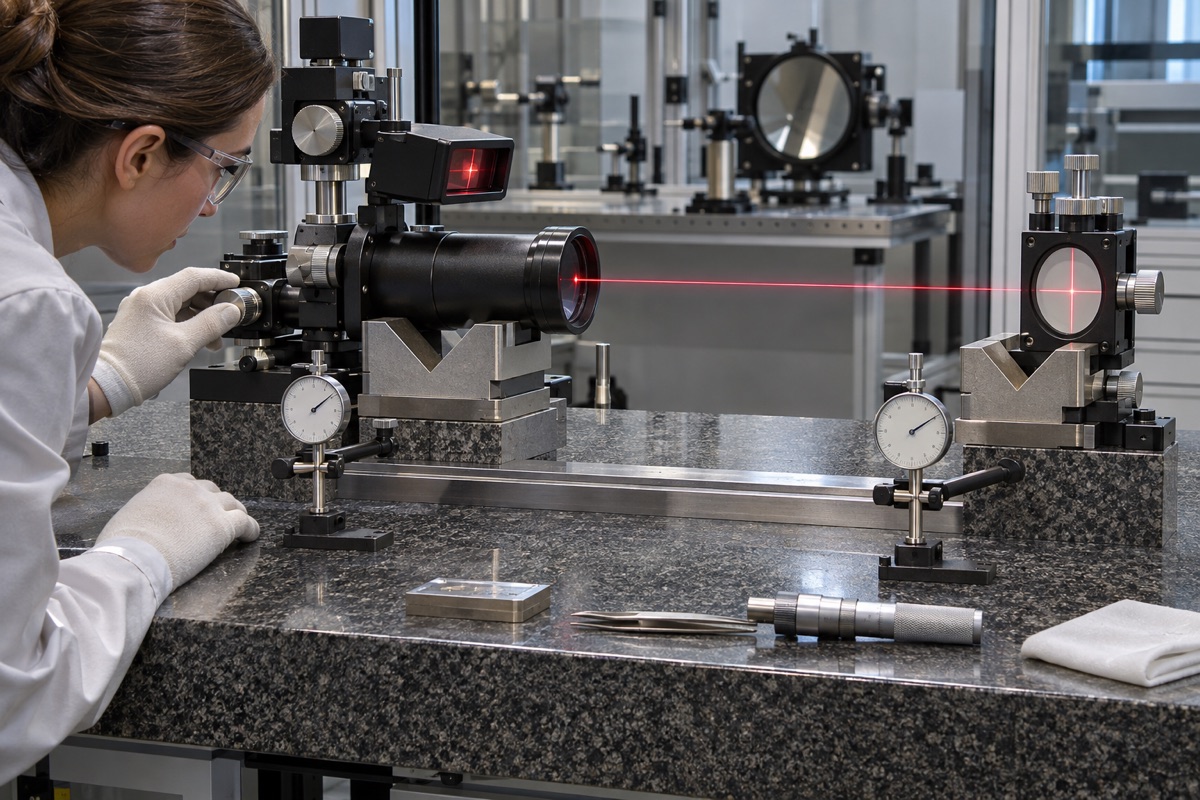
Die endgültige optische Achse muss nach dem Zusammenbau der Linsenbaugruppe und der Zieltafel erneut gemessen werden.
Materialien und Temperatur beeinflussen die lange Rohrachse
Aluminiumlegierungen eignen sich gut zur Gewichtsreduzierung, haben aber eine größere Wärmeausdehnung; Stahl oder Werkstoffe mit geringer Ausdehnung weisen unterschiedliche Qualitäts-, Kosten- und Verarbeitungseigenschaften auf. Die Materialauswahl sollte durch Betriebstemperaturzone, Länge, Einschwingzeit und Systemfehlerbudget bestimmt werden. Die Temperatur muss während der Verarbeitung und Kontrolle aufgezeichnet werden. Lange Teile können aufgrund ihres Eigengewichts bei unterschiedlichen Auflagerichtungen auch Formunterschiede aufweisen.
Abschließend wurde ein optischer erneuter Test durchgeführt, um das System zu bestätigen
Mechanische Berichte können die geometrische Beziehung von Bohrungsachsen, Endflächen und Bezugspunkten der Zielplatte veranschaulichen, können jedoch keine Linsenkeilwinkel, Montagespannungen und tatsächliche optische Zentren abdecken. Die Überprüfung nach dem Zusammenbau sollte mithilfe von Autokollimator, Interferometrie oder vom Projekt genehmigten optischen Methoden durchgeführt werden. Wenn die mechanischen und optischen Ergebnisse inkonsistent sind, sollte die Ursache entlang der Bezugskette lokalisiert werden, anstatt die mechanische Toleranz willkürlich zu erweitern.
Zusammenfassung
Mechanische Koaxialität ist eine notwendige Bedingung, aber nicht die endgültige Schlussfolgerung; Das Schlüsselloch und die Endfläche sollten auf der gleichen Basis bearbeitet werden, und die wahre optische Achse sollte nach der Montage mit optischen Methoden überprüft werden. Der spezifische Prozess muss noch bestätigt werden, indem die Achse des Kollimatorrohrs, der Anschlag des Spiegelhalters, der Bezugspunkt der Zielplatte, die Vertikalität der Endfläche, der Stufenunterschied des Innenlochs, die Montage- und Einstellzugabe sowie eine erneute optische Prüfung kombiniert werden.
FAQ
Ob die mechanische Koaxialität qualifiziert ist, muss abgeglichen werden
Nicht unbedingt. Die optische Achse wird auch durch das Objektiv selbst, den Halt und die Ausrichtung der Zieltafel beeinflusst.
Können lange Rohre an beiden Enden separat verarbeitet werden?
Ja, aber Sie benötigen einen wiederherstellbaren Bezugspunkt und müssen die Beziehung zwischen den beiden Achsenlinien und den Endflächen überprüfen.
Kann die schwarze Mattbehandlung die innere Lochreferenz abdecken?
Es sollte entsprechend dem Design abgedeckt und erneut überprüft werden, und die Behandlungsschicht darf den Linsenhalteranschlag und die funktionelle Kontaktfläche nicht beschädigen.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.