
Beginne mit den mechanischen Schnittstellen des Düsenhalters
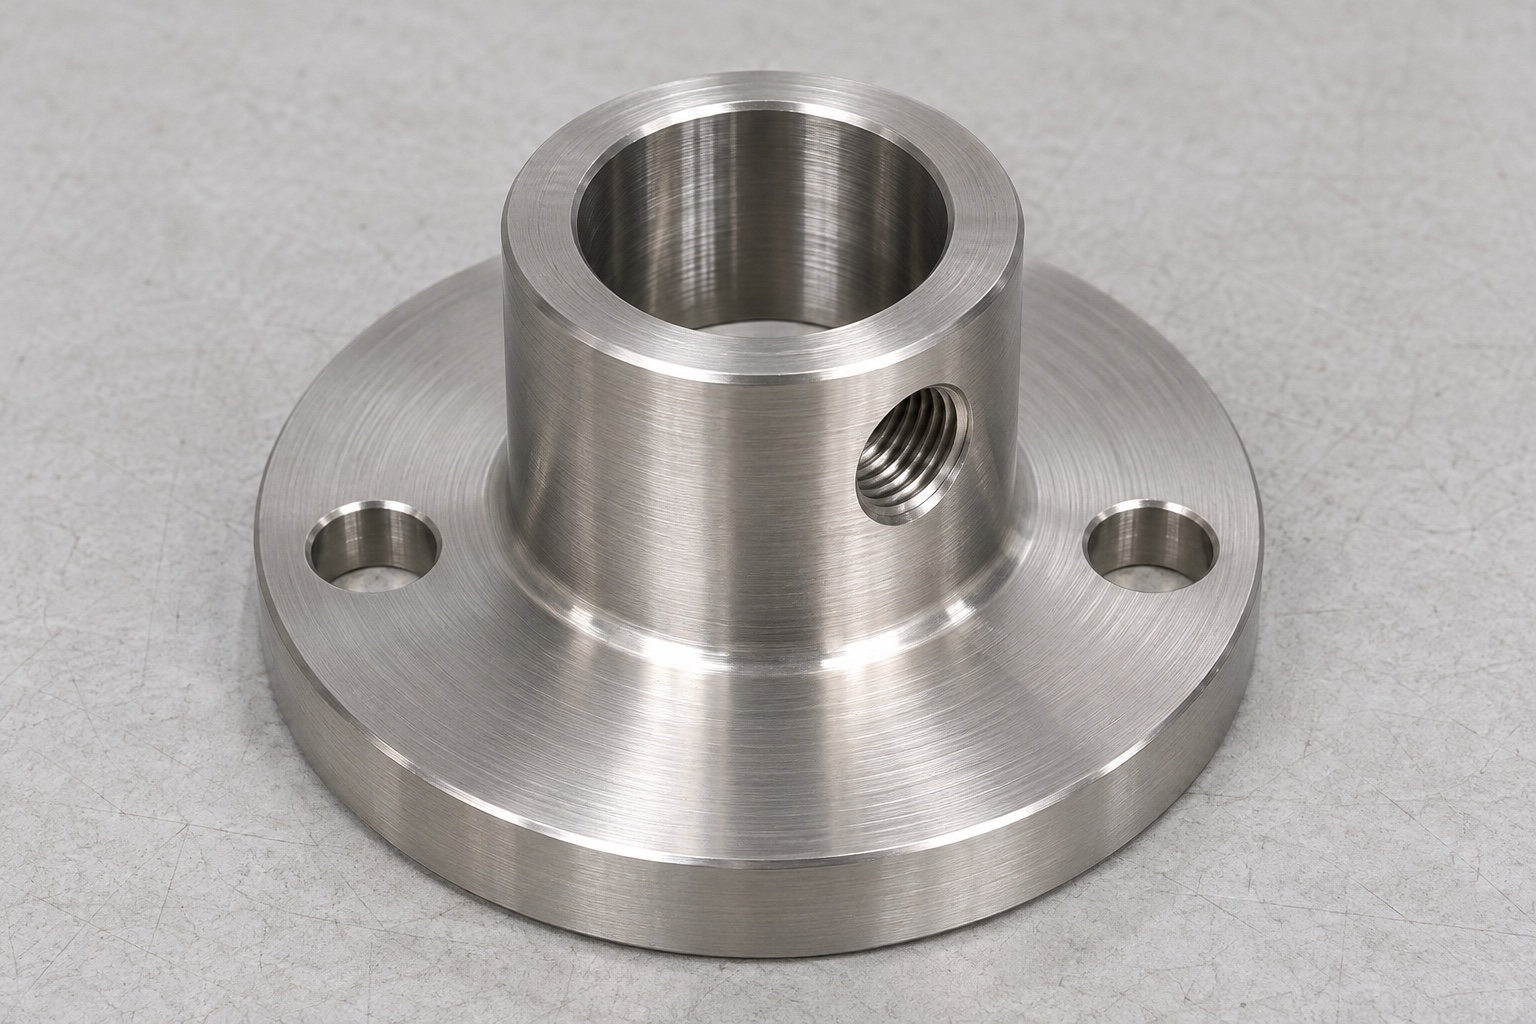
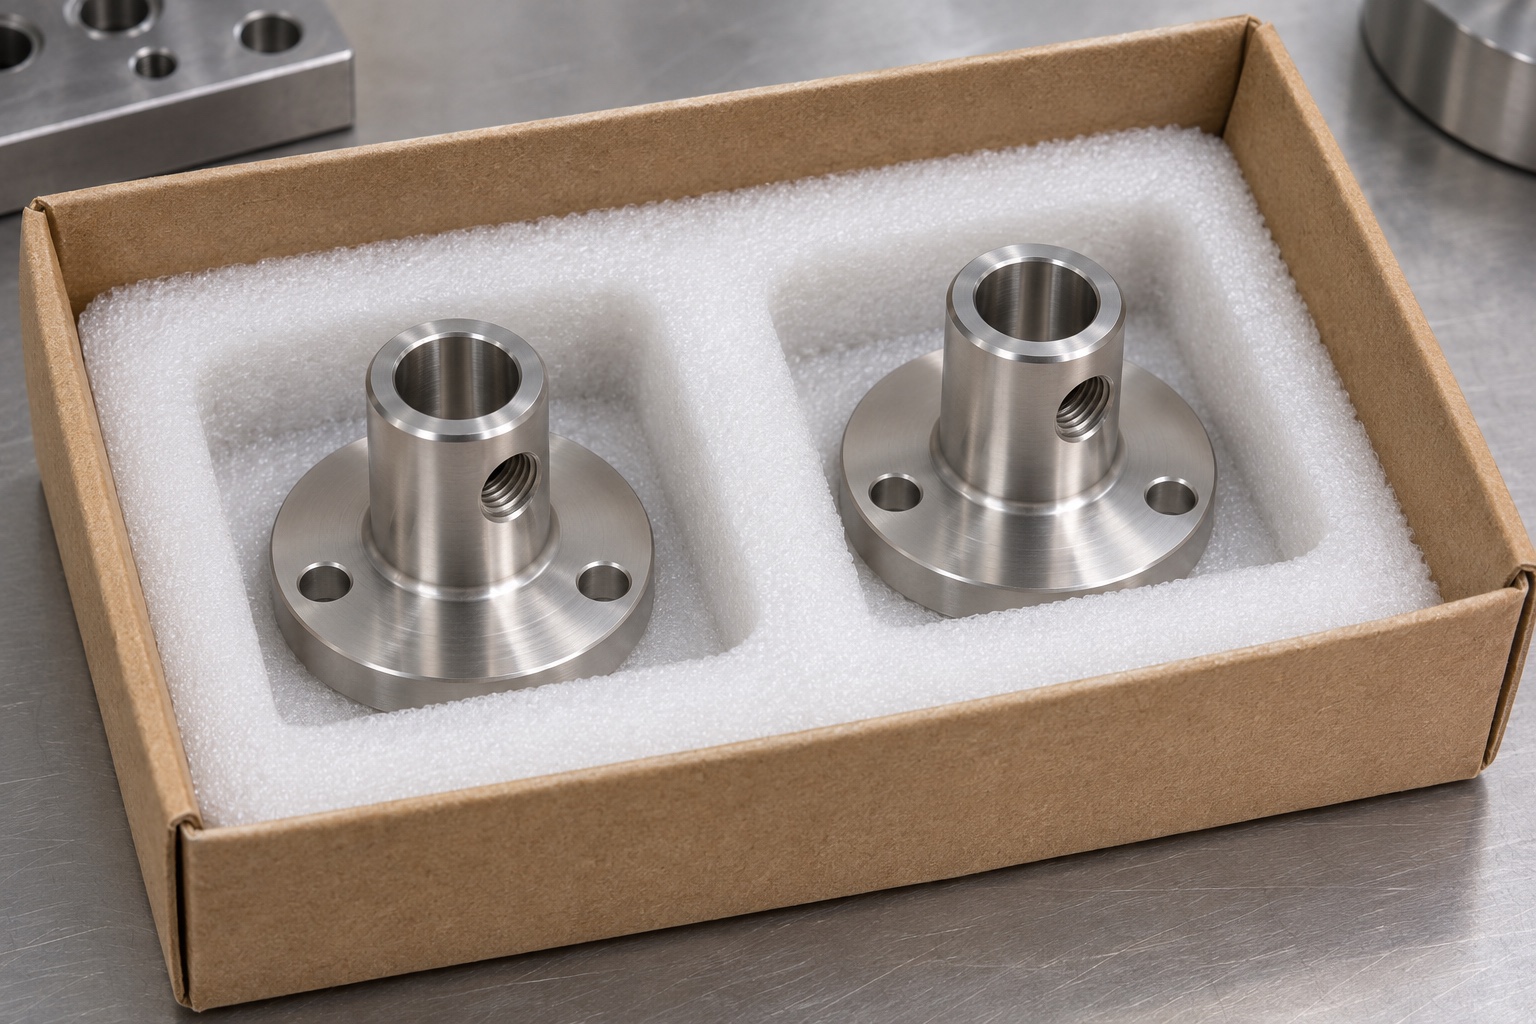
Ein Kühlmitteldüsenhalter für eine Dentalfräse kann trotz einfacher Form mehrere Positionierfunktionen verbinden. Die hier betrachtete Geometrie besteht aus einem kurzen zylindrischen Ansatz auf einem runden Flansch, einer glatten axialen Durchgangsbohrung, einem radialen Arretiergewinde und zwei Flanschbefestigungsbohrungen. Die Präzisionsbearbeitung muss diese Merkmale auf die vorgesehenen Montagebezüge beziehen. Dieser Leitfaden behandelt ein mechanisches Gerätebauteil, kein fertiges Dentalgerät. Er belegt weder Kühlmittelförderleistung noch Druckbeständigkeit, klinische Eignung oder Kompatibilität mit einer bestimmten Fräsmaschine. Dafür sind gesonderte Konstruktionsnachweise erforderlich.
Montageabsicht in Zeichnungsanforderungen umsetzen
Bevor du kundenspezifische Edelstahlteile anforderst, identifiziere, welche Fläche den Halter trägt und welches Merkmal die Düse positioniert. Die Unterseite eines Flanschs kann als Montagebezug dienen, während das axiale Bohrloch ein passendes zylindrisches Merkmal lokalisiert. Das radiale Gewinde kann dieses Merkmal halten, ohne seine endgültige Achse festzulegen. Diese Funktionen sollten eindeutig sein, anstatt aus einem gerenderten Modell abgeleitet zu werden. Bitte den Konstrukteur, die Auflageflächen, Freiflächen und Funktionskanten zu unterscheiden. Füge, falls verfügbar, das Hüllkontur des Gegenstücks ein, aber wandle eine nicht spezifizierte Baugruppenpräferenz während der Angebotsphase nicht in eine erfundene Bearbeitungstoleranz um.
Gib den tatsächlichen Lieferzustand von 316L an
Die Bezeichnung 316L ist nur der Anfang einer Materialanforderung. Ein Beschaffungspaket sollte die zutreffende Materialspezifikation, den benötigten Lieferzustand, die Erwartungen an die Rückverfolgbarkeit und alle Einschränkungen, die für die spätere Verarbeitung relevant sind, angeben. Rundmaterial, ein nahezu fertiges Rohteil und eine andere zugelassene Ausgangsform können zu unterschiedlichen Bearbeitungsplänen führen. Ein Lieferant sollte nicht davon ausgehen, dass ein gebräuchlicher Materialname die Eignung für ein unbekanntes Kühlmittel oder eine unbekannte Reinigungschemie beweist. Materialidentität, Prozessrückstände und Betriebseinflüsse sind separate Themen. Besprechen Sie sie mit dem Anlagenbesitzer, bevor Sie Substitutionen genehmigen oder Korrosionsleistung behaupten.
Verwenden Sie Drehen, um die axiale Beziehung herzustellen.
Für dieses Rundteil ist CNC-Drehen eine praktische Methode, um den zylindrischen Ansatz, den Flanschdurchmesser, das Axialloch und die Auflagefläche aus koordinierten Referenzen herzustellen. Die Reihenfolge sollte genügend Unterstützung um das Loch herum bewahren und übermäßigen Überstand vom Spannmittel vermeiden. Ob das Loch gebohrt, ausgedreht oder auf andere Weise gefertigt wird, hängt von der angegebenen Geometrie und den verfügbaren Werkzeugen ab. Eine glatte Oberfläche garantiert weder Geradheit noch Maßhaltigkeit. Notiere, wie die fertigen axialen Merkmale gemessen werden sollen, und entscheide, wann das Teil aus der Anfangsaufspannung gelöst werden kann, ohne die erforderliche Beziehung zu verlieren.
Orientierung kontrollieren, wenn gefräste Merkmale hinzugefügt werden
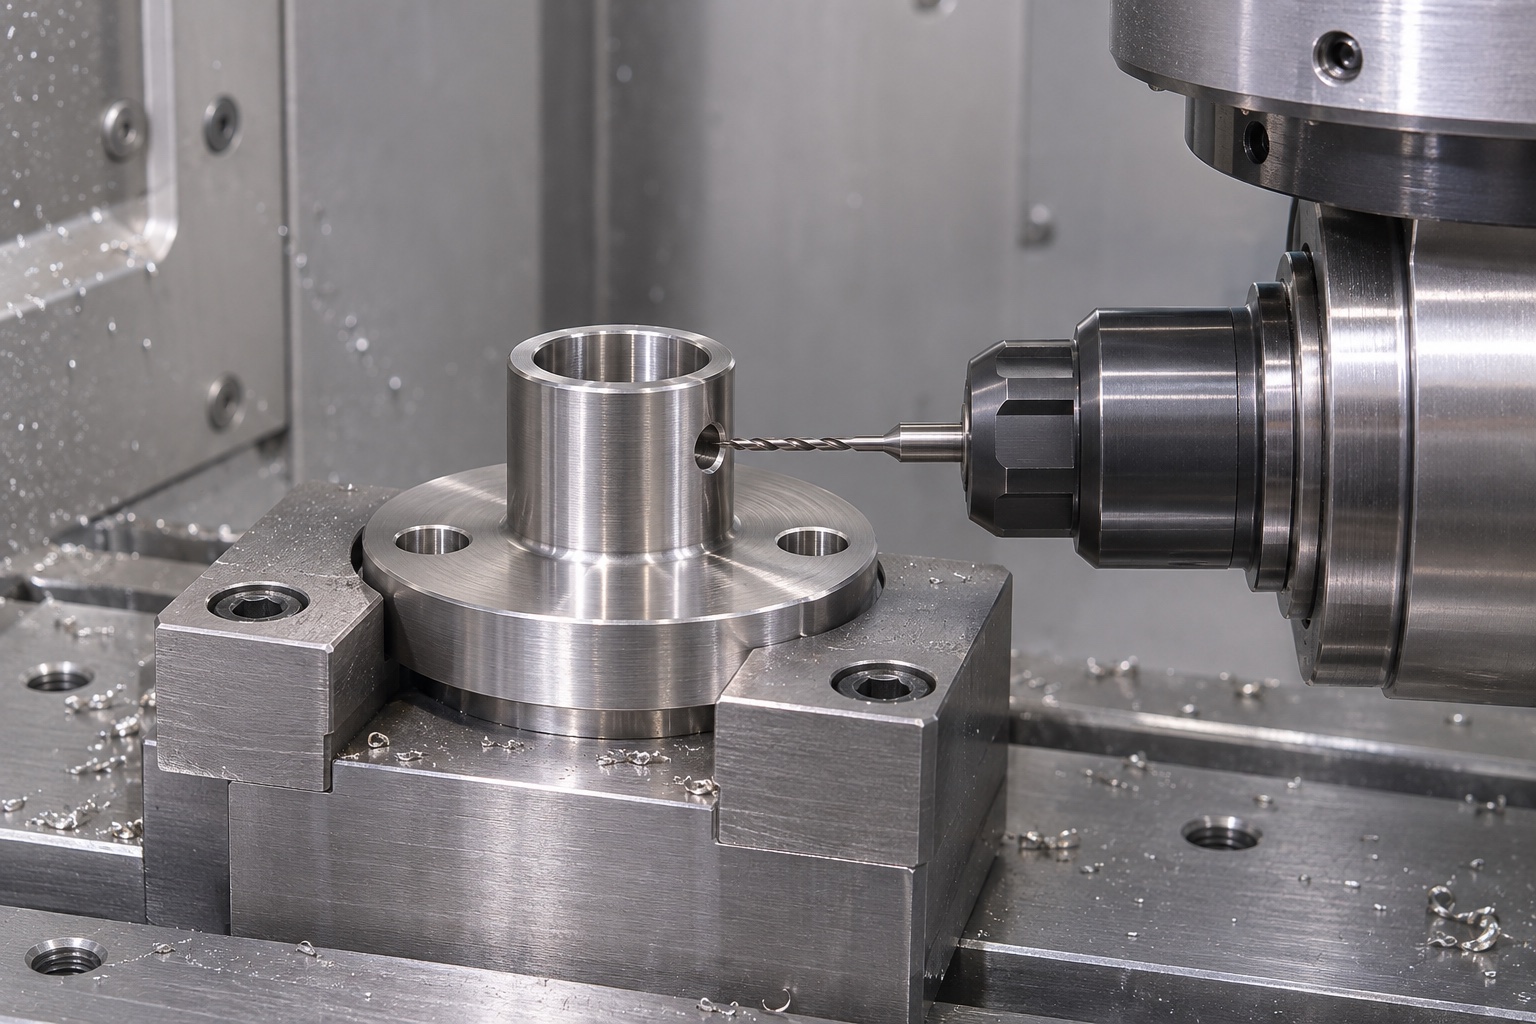
Die beiden Flanschbefestigungslöcher und das radiale Loch zum Arretieren schaffen Winkel- und Positionsbeziehungen, die durch einfaches Drehen allein möglicherweise nicht entstehen. Eine Fräs-Dreh-Kombination oder eine dokumentierte sekundäre Vorrichtung kann diese Merkmale mit der Montagefläche und dem Bohrloch verbinden. Die eigentliche Frage ist nicht, ob die Maschine mehr Achsen hat, sondern ob die Einrichtung Zugriff und wiederholbare Referenzübertragung ermöglicht. Kläre die Winkelorientierung des radialen Lochs im Verhältnis zu den Flanschlöchern. Wenn die Zeichnung diese Orientierung offenlässt, bewahre diese Freiheit, anstatt unnötige Prüf- und Bearbeitungskosten hinzuzufügen.
Plane das radiale Gewinde und den Schnittpunkt mit dem Bohrloch
Ein radialer Sperrgewindegang, der in das axiale Bohrloch übergeht, erzeugt eine unterbrochene innere Grenze. Werkzeugweg, Durchbruchstelle und verbleibende Wandstärke verdienen Aufmerksamkeit vor dem Schneiden. Die Gewindespezifikation sollte die erforderliche Form und die nutzbare Eingriffstiefe angeben; die Anforderung an die Bohrungsseite sollte verhindern, dass ein hervorstehender Grat das Gegenstück stört. Die Gewindestrategie hängt vom Zugang und dem genehmigten Design ab. Die Haltekraft darf nicht allein aus dem Vorhandensein des Gewindes abgeleitet werden. Eine abgeschlossene Gewindeprüfung und ein sauberer Schnittpunkt sind gesonderte Abnahmepunkte, und keiner von beiden ersetzt eine Haltekraftbewertung auf Baugruppenniveau.
Behandle das Entgraten von Querbohrungen als definierten Arbeitsschritt.
Das Entgraten der Bohrungsverschneidung bei einem Düsenhalter für eine Zahnfräse sollte einen klaren Zugangsweg und einen definierten Kantenzustand haben. Ein Bediener könnte eine Vergrößerung, ein geeignetes Finishing-Werkzeug und eine Methode zum Entfernen abgelöster Partikel benötigen, ohne das Bohrloch zu beschädigen. Vermeide allgemeine Anweisungen wie „alle Oberflächen polieren“, wenn nur bestimmte Schnittpunkte bearbeitet werden müssen. Zu starkes Entfernen von Kanten kann die nützliche Auflagefläche oder den Gewindeeingang verändern. Der Prozessplan sollte festlegen, wo eine Kantenverrundung erlaubt ist, wo Material erhalten bleiben muss und wie der fertig bearbeitete Schnittpunkt überprüft wird, bevor das Bauteil zur Reinigung geht.
Den Oberflächenzustand der Sitzflächen vom optischen Erscheinungsbild getrennt halten
Die Montagefläche, das Bohrloch und die sichtbare Außenseite müssen nicht unbedingt denselben Oberflächenzustand haben. Geben Sie die funktionale Textur an, sofern sie die Passung oder Verbindung beeinflusst, und halten Sie kosmetische Präferenzen von messbaren Akzeptanzkriterien getrennt. Eine hellere Oberfläche kann trotzdem einen erhabenen Defekt an einem Montageloch enthalten. Andererseits sind gewöhnliche Bearbeitungsspuren an einer nichtfunktionalen Außenseite akzeptabel, wenn die Zeichnung dies zulässt. Wenn Passivierung oder eine andere Sekundärbehandlung verlangt wird, definieren Sie den entsprechenden Prozess und die Inspektionsverantwortung in den Kaufanforderungen. Es sollte nicht impliziert werden, dass eine nicht angegebene Behandlung automatisch die Eignung der fertigen Komponente für den medizinischen Gebrauch bestätigt.
Bauen Sie die Inspektion um die Referenzstruktur herum auf.
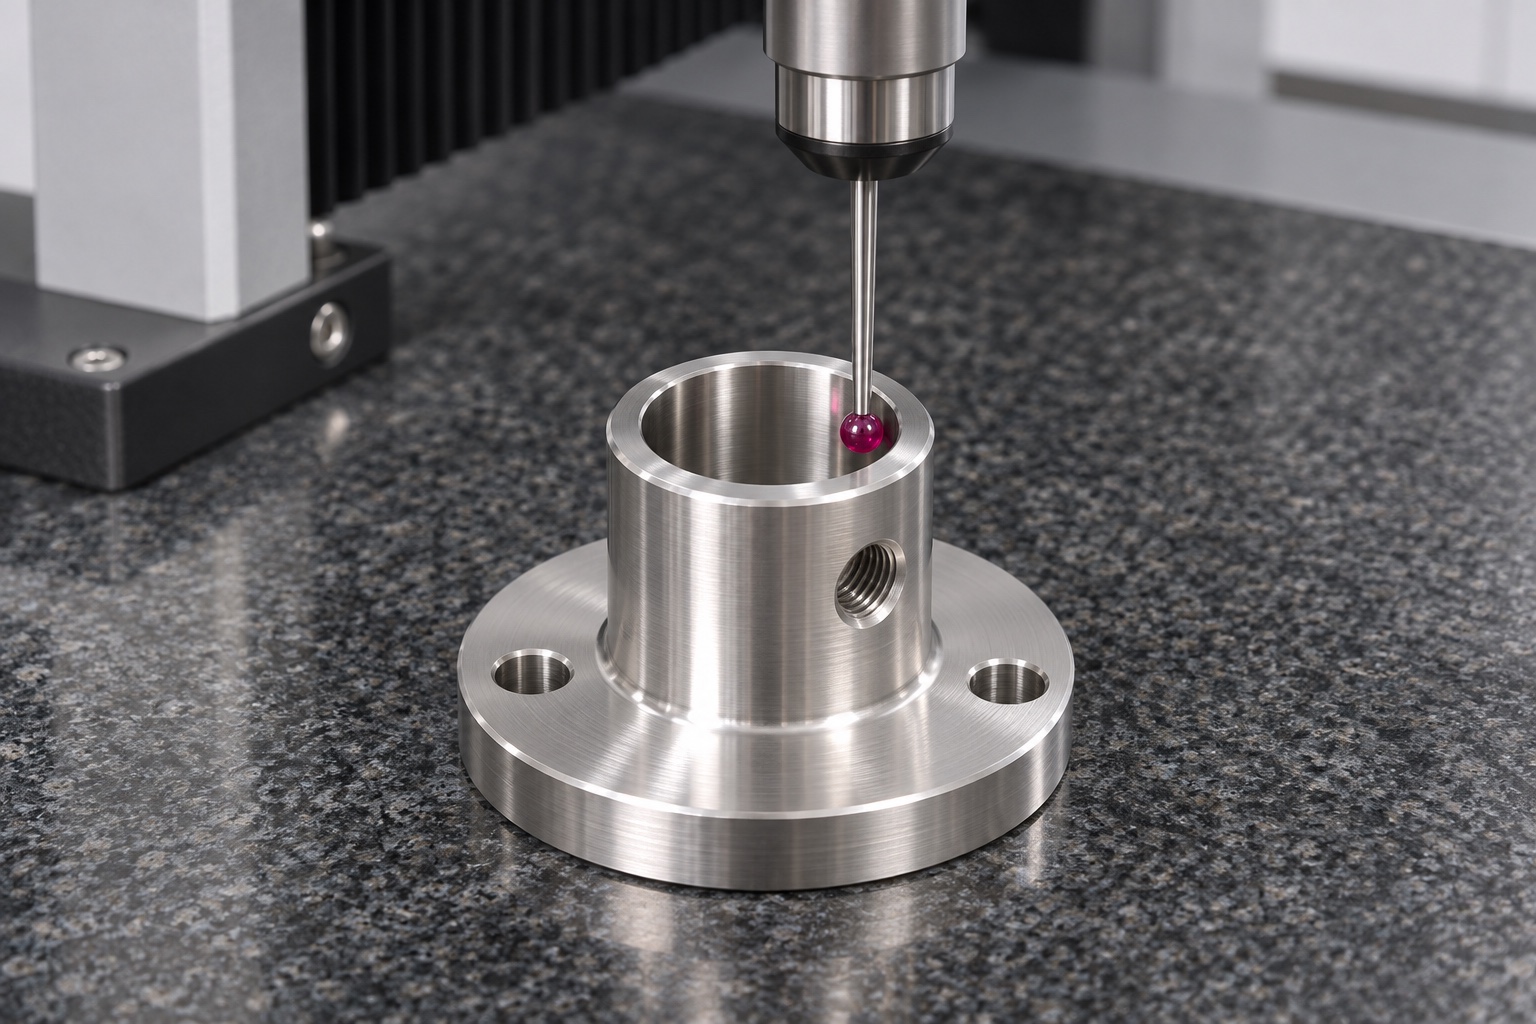
Ein Prüfplan sollte jedes Ergebnis mit dem Merkmal verbinden, das für die Montage wichtig ist. Mögliche Überprüfungen umfassen die Flanschauflageebene, Bohrungsgröße, relevante Ansatzabmessungen, Befestigungslochpositionen und das radiale Gewinde. Wählen Sie Geräte aus, die die tatsächlichen Oberflächen erreichen können, ohne sie zu verdecken oder zu verformen. Eine Koordinatenmessmaschine kann die geometrische Prüfung unterstützen, wenn ihr Aufbau und die Reichweite der Sonde geeignet sind; sie ist keine universelle Lösung für jede kleine interne Kante. Dokumentieren Sie alternative Prüfungen für die Bohrungskreuzung und das Gewinde und legen Sie fest, welche Merkmale ein aufgezeichnetes Ergebnis benötigen, anstatt nur eine einfache visuelle Bestätigung.
Sauberkeit der Komponenten von der Sterilisation trennen
Nach dem Bearbeiten und Fertigstellen Rückstände mit einer für das Material und die nachgelagerte Verwendung geeigneten Methode entfernen. Die Zeichnung oder Bestellung sollte definieren, welche Sauberkeit akzeptabel ist, wenn das wichtig ist; eine unqualifizierte Anweisung, es medizinisch sauber zu machen, reicht nicht aus. Vor dem Verpacken Bohrungen und Schnittpunkte auf verbleibende Partikel prüfen. Dies ist eine Aufgabe zur Vorbereitung der Bauteile und stellt keine Sterilität, Biokompatibilität oder einen genehmigten Reinigungsprozess für ein vollständiges Zahnsystem sicher. Solche Angaben erfordern einen eigenen Umfang, Validierung und verantwortliche Organisation, anstatt implizit an das Bearbeitungsangebot gebunden zu sein.
Bohrung und Montagefläche während des Transports schützen
Die Schutzverpackung sollte verhindern, dass lose Teile gegen die Flansch-Auflagefläche stoßen oder in das Axialloch gelangen. Separate Fächer, kompatibles Schutzmaterial und eine kontrollierte Handhabungsreihenfolge können helfen, den akzeptierten Zustand zu erhalten. Halten Sie die Kennzeichnung dem Los zugeordnet, ohne ein Klebeetikett über die Funktionsfläche zu kleben. Wenn der Kunde individuelle Verpackungen oder ein bestimmtes Verpackungsmaterial vorschreibt, bestätigen Sie diese Anforderung vor der Produktion. Verpackungsfotos sind nützlich, um die Anordnung zu überprüfen, aber sie belegen keine Sauberkeitsklassifizierung. Der gelieferte Verpackungsnachweis sollte beschreiben, was tatsächlich verwendet wurde, und alle mit dem Käufer vereinbarten Handhabungseinschränkungen enthalten.
Machen Sie die Anfrage umfassend genug, um einen Vergleich zu ermöglichen.
Eine nützliche RFQ für präzises CNC-Drehen von 316L-Düsenhaltern enthält die kontrollierte Zeichnung, Modellrevision, Materialanforderungen, Mengenbereich, Anschlussinformationen und Prüfunterlagen. Bitten Sie den Lieferanten, Annahmen zum Bohrungsfinish, Radialgewinde, Querbohrung und sekundären Behandlungen zu identifizieren. Vergleichen Sie Angebote anhand desselben Abnahmeumfangs, anstatt nur eine Haupttoleranz als Auswahlkriterium zu verwenden. Prototypenmengen können genutzt werden, um Zugänglichkeit und Montagepassung vor einer regelmäßigen Bestellung zu bewerten, vorausgesetzt, ihr Zweck ist klar definiert. Genehmigte Änderungen sollten die kontrollierten Anforderungen aktualisieren, statt nur in einer E-Mail-Konversation zu verbleiben.
FAQ
Kann 316L allein die Kühlmittelkompatibilität sicherstellen?
Nein. Die Materialidentität bestimmt nicht das Verhalten in einem bestimmten Kühlmittel- oder Reinigungsprozess. Überprüfen Sie den angegebenen Materialzustand, die tatsächliche Belastung und die erforderlichen Nachweise mit dem Geräteentwickler, bevor Sie Kompatibilitätsaussagen treffen.
Beweist ein Radialgewinde die Haltekraft der Düse?
Nein. Gewindeform und nutzbare Eingriffstiefe sind Eigenschaften der Komponente. Die Haltekraft hängt vom genehmigten Montageentwurf und den Betriebsbedingungen ab, die eine eigene Bewertung erfordern, anstatt aus einer Bearbeitungsinspektion abgeleitet zu werden.
Warum die Bohrungsverschneidung separat prüfen?
Ein Gewinde kann seine spezifizierte Prüfung bestehen, während ein Grat an der Bohrungsöffnung verbleibt. Eine separate Untersuchung hilft, die interne Kanten- und Partikelbedingung zu beurteilen, ohne sie mit der Gewindeakzeptanz zu verwechseln.
Ist Fünf-Achsen-Bearbeitung für diesen Halter notwendig?
Nicht unbedingt. Drehen mit geeignetem angetriebenen Werkzeugen oder einer kontrollierten Sekundärbearbeitung kann Zugang verschaffen. Wählen Sie das Verfahren basierend auf Geometrie, Referenzübertragung, Mengen und Prüfbedarf und nicht nur nach einem Geräteetikett.
Sollen alle Flächen die gleiche Oberflächenqualität erhalten?
Nur wenn die genehmigten Anforderungen dies vorsehen. Die Sitzfläche, Bohrung und Außenseite können unterschiedliche Funktionen haben. Die Unterscheidung zwischen funktionaler Textur und kosmetischer Präferenz macht Angebot und Annahme klarer.
Was sollte einer Erstmuster-Einreichung beiliegen?
Legen Sie die vereinbarten Maßergebnisse, Materialrückverfolgbarkeit und relevanten Prozessunterlagen gemäß der richtigen Zeichnungsversion vor. Geben Sie ausdrücklich alle ungeprüften Montage- oder Sauberkeitsanforderungen an, damit die Komponentenprüfung nicht mit der Gerätevalidierung verwechselt wird.
tanghangyun@oemach.com