
Die mechanische Führung zuerst definieren
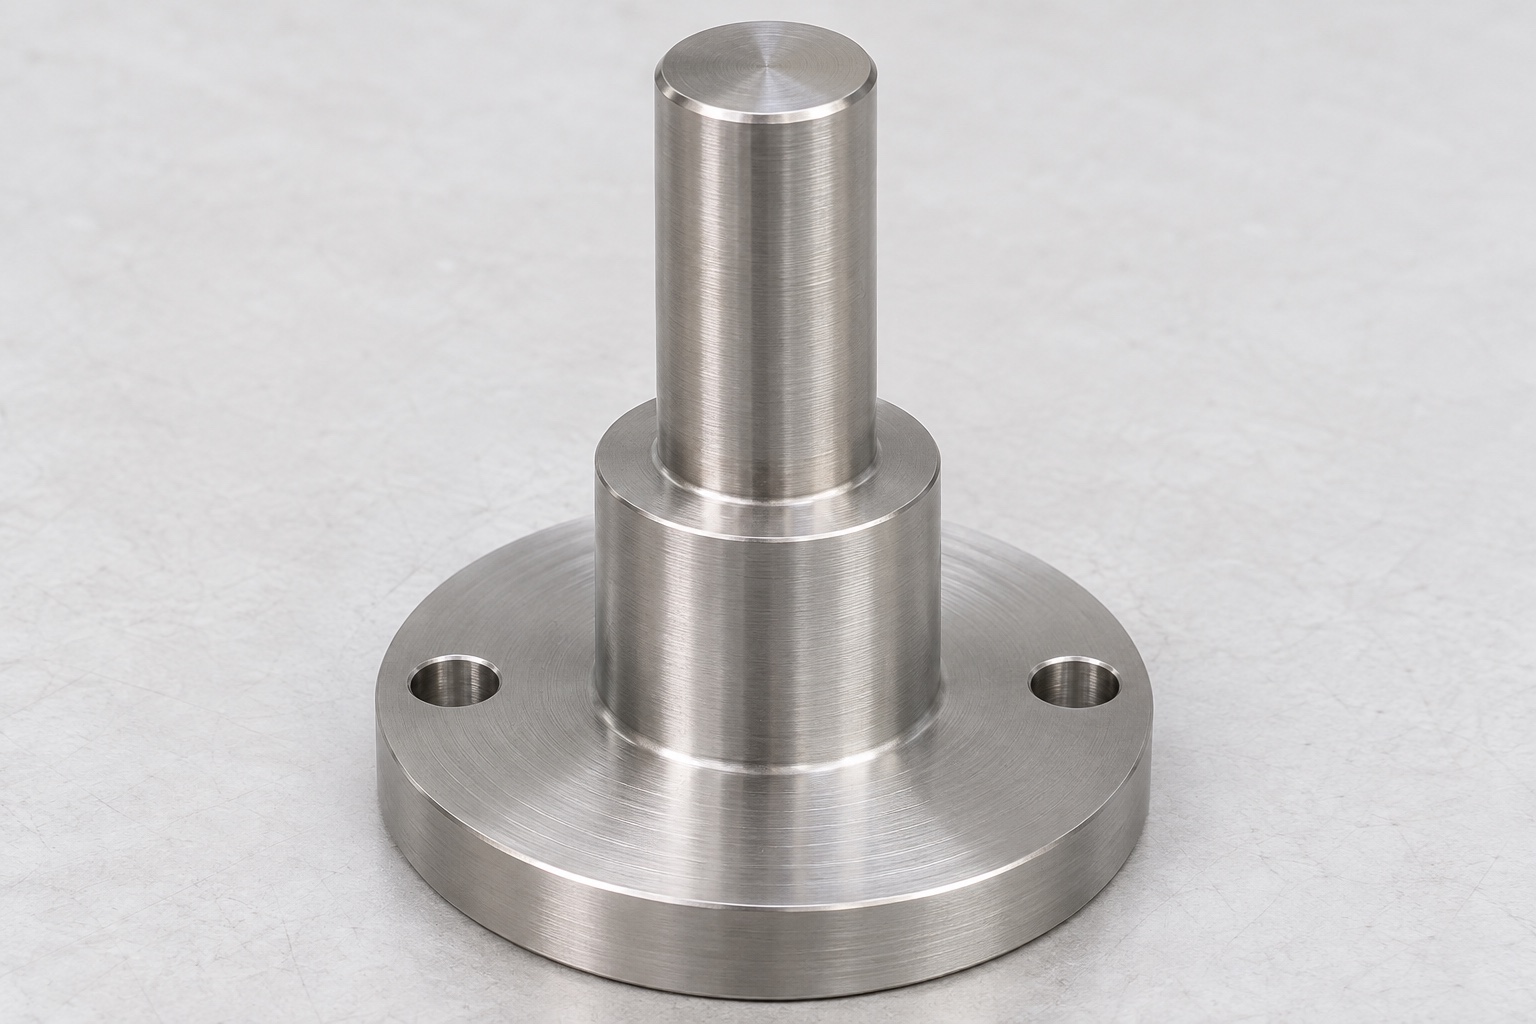
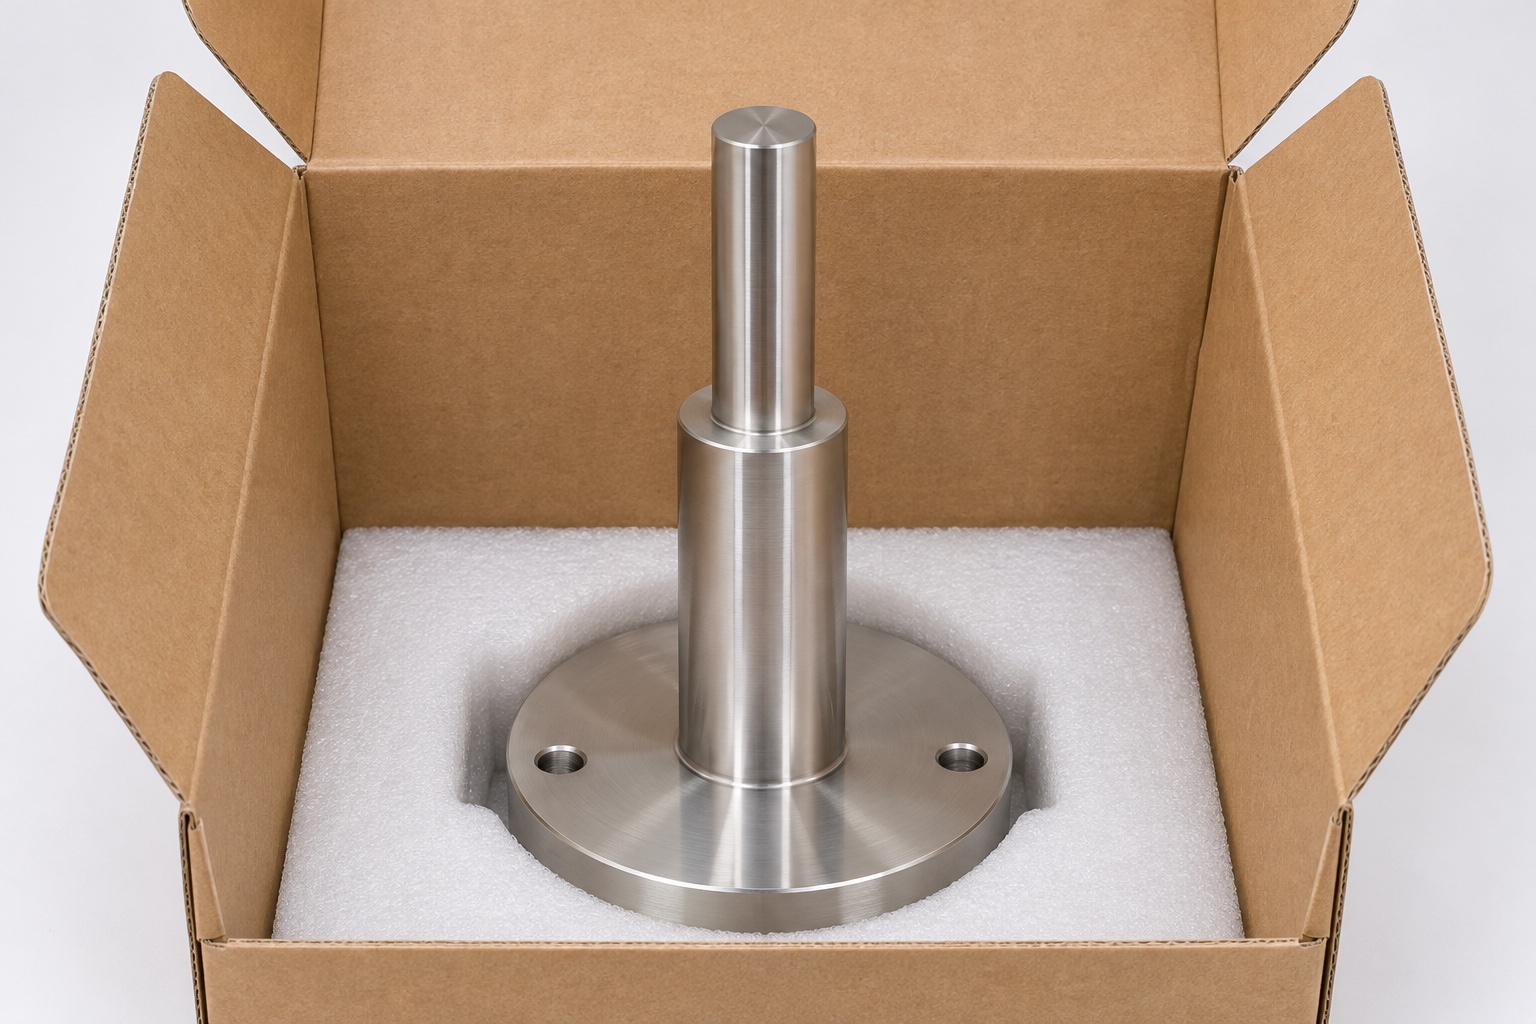
Beim 316L-CNC-Drehen eines Führungsbolzens für einen Küvettenheber steht die freigegebene mechanische Zeichnung im Mittelpunkt. Das repräsentative Bauteil ist eine abgestufte Welle mit ringförmiger Schulter und ebenem Montageflansch. Die Führungsfläche begrenzt ein separat definiertes Gegenstück; sie bestätigt weder genaue Küvettenbewegung noch ein Analysenergebnis. Dieser Leitfaden behandelt Fertigung, Bezüge und Maßprüfung. Er enthält keine Betriebseinstellung und keine Ersatzteilfreigabe für einen handelsüblichen Blutanalysator. Der Geräteverantwortliche muss Schnittstelle, Abnahmegrenzen und Endzustand vorgeben. Erst damit kann der Lieferant ein überprüfbares kundenspezifisches Bauteil anbieten, anstatt aus einer Anwendungsbezeichnung einen vollständigen Mechanismus abzuleiten und dessen Anforderungen selbst zu bestimmen.
Nutzbare Führung und Gesamtlänge unterscheiden
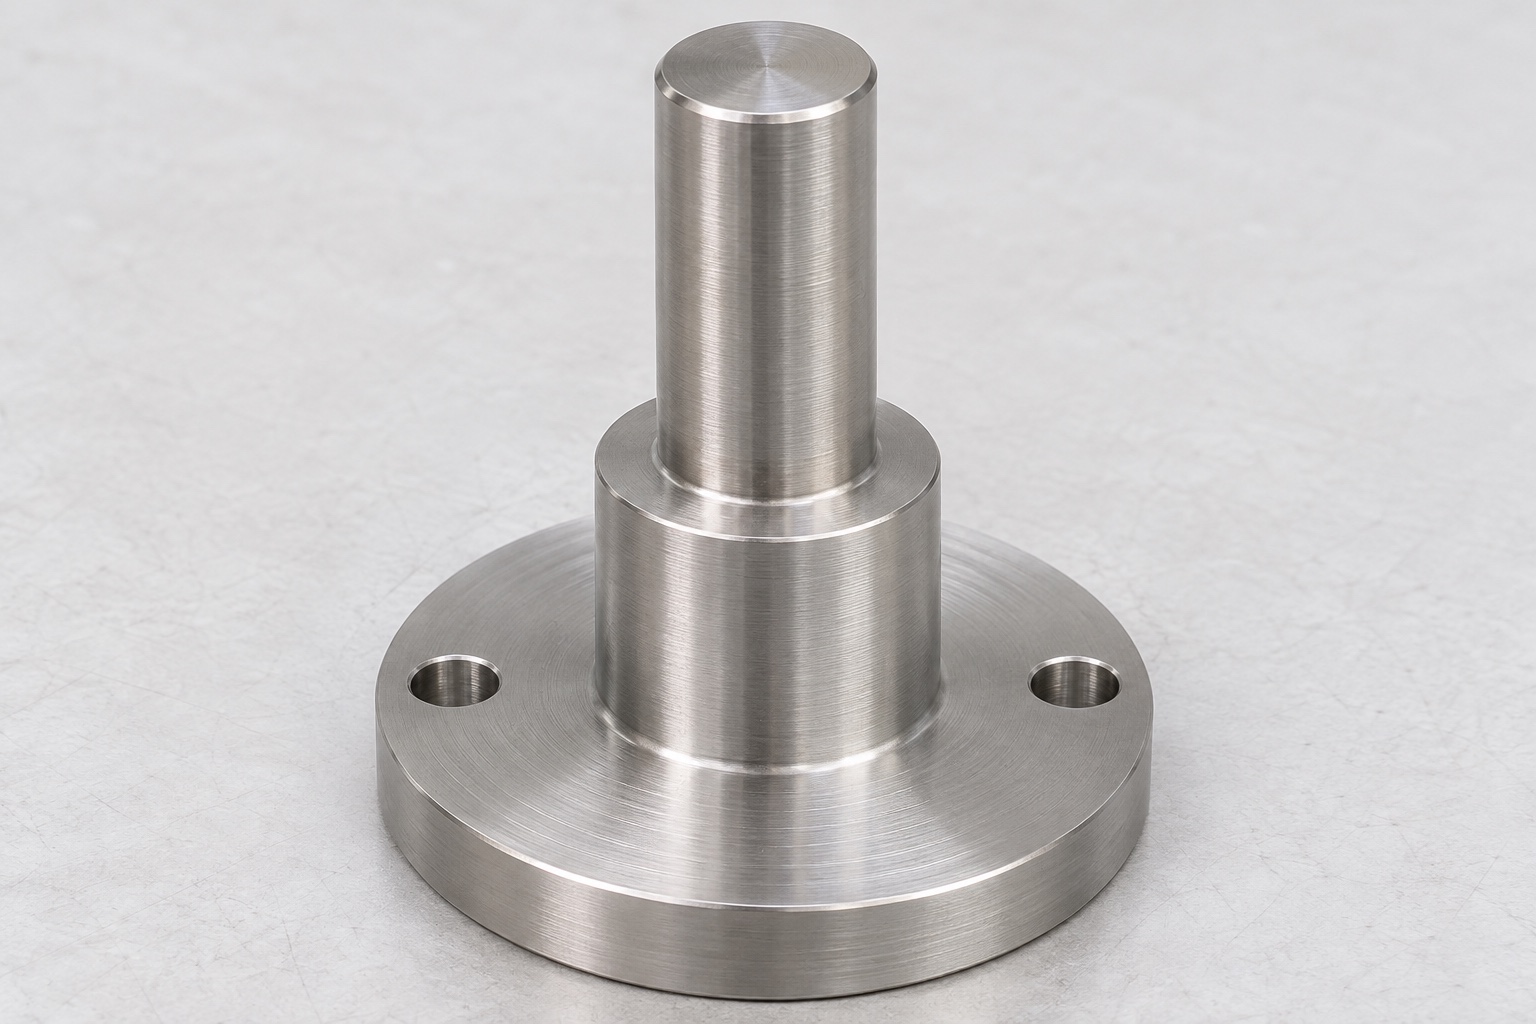
Kennzeichnen Sie den tatsächlich führenden Zylinderbereich und unterscheiden Sie ihn von Eintritten, Freistellungen und nicht tragenden Verlängerungen. Die Gesamtlänge beschreibt nicht, wie viel Führungsfläche ein Gegenstück unterstützen soll. Anfang, Ende und ausgeschlossene Übergangsbereiche gehören in die kontrollierte Definition. Eine Durchmesserablesung nahe dem Ende prüft nicht die gesamte Führung. Größe und Form sind dort festzulegen, wo sie funktionell erforderlich sind. Nicht jede gedrehte Fläche hat dieselbe Aufgabe. Dadurch kann der Einkauf passende Nachweise verlangen, statt Angebote nur anhand eines Nenndurchmessers zu vergleichen. Eine unbestimmte Führungslänge bleibt auch dann unbestimmt, wenn ein einzelner Größenwert gut dokumentiert wurde und auf den ersten Blick plausibel erscheint.
Arbeitsachse und Montagebezüge festlegen
Bestimmen Sie, welche Fläche die Funktionsachse definiert und wie sie zu Flansch und Montage liegt. Halbzeugachse oder eine bequem zugängliche Kante dürfen nicht automatisch zum Abnahmebezug werden. Wenn der Führungszylinder die Position bestimmt, muss die Prüfung diesen Bezug reproduzierbar wiederherstellen. Durchmesser und Achsorientierung zur Montagefläche sind getrennte Anforderungen. Freigegebene Gegenkonturen sind beizulegen, wenn sie den Kontakt bestimmen. Ein klares Bezugssystem verbindet Drehen, nachfolgende Montagebearbeitung und Endprüfung. Es verhindert, dass jede Arbeitsstufe eine andere Interpretation desselben Bolzens bewertet. Die Prüfdokumentation muss deshalb nicht nur ein Ergebnis nennen, sondern auch erklären, auf welche festgelegten Flächen dieses Ergebnis tatsächlich bezogen wurde.
Schulterkontakt und Übergang beschreiben
Die Ringschulter benötigt Position, nutzbares Kontaktband und Beziehung zur Führungsachse. Ihr Außenumriss allein beschreibt keinen vollständigen axialen Sitz. Zulässiger Radius oder Freistich am Durchmesserwechsel sind mit der freigegebenen Gegenkontur abzugleichen. Ein Übergang kann vor dem vorgesehenen Kontaktband anliegen und das vollständige Sitzen verhindern. Gesamtlänge, Schulterposition und Flanschdicke bleiben getrennte Merkmale, wenn sie unterschiedliche Funktionen erfüllen. Eine Schulterkante darf nicht ohne Freigabe entfernt werden, nur damit eine einzelne Referenz passt. Nutzkontakt und erlaubte Kantenbearbeitung gehören zur kontrollierten Schnittstelle. Die Fertigung muss diese Informationen vor der Werkzeugwahl erhalten und darf sie nicht erst aus einem späteren Anpassungsversuch erschließen müssen.
Werkstoff und Abnahmezustand spezifizieren
Die Anfrage nennt die erforderliche 316L-Spezifikation, Halbzeugform und Werkstoffunterlagen. Freigegebene Behandlung, Kennzeichnung oder besondere Reinigung müssen erkennen lassen, welche Maße und Oberflächen danach gelten. Eine glänzende Welle bestätigt weder Legierungsidentität noch Verschleißverhalten, biologische Bewertung oder validierte Reinigung. Ist Oberflächentextur für die Führung wichtig, ist sie ausdrücklich zu definieren, statt lediglich eine polierte Erscheinung zu verlangen. Der Fertigungsnachweis verbindet Werkstoff, Zeichnungsrevision und Endzustand. Eine Messung vor einem späteren Arbeitsschritt darf nicht stillschweigend als Nachweis für das fertige Bauteil dienen. Abweichende Zustände müssen für Fertigung, Prüfung und Abnahme erkennbar bleiben, damit tatsächlich vergleichbare Ergebnisse beurteilt werden und keine unzutreffenden Schlussfolgerungen entstehen.
Die Drehfolge an der Führung ausrichten
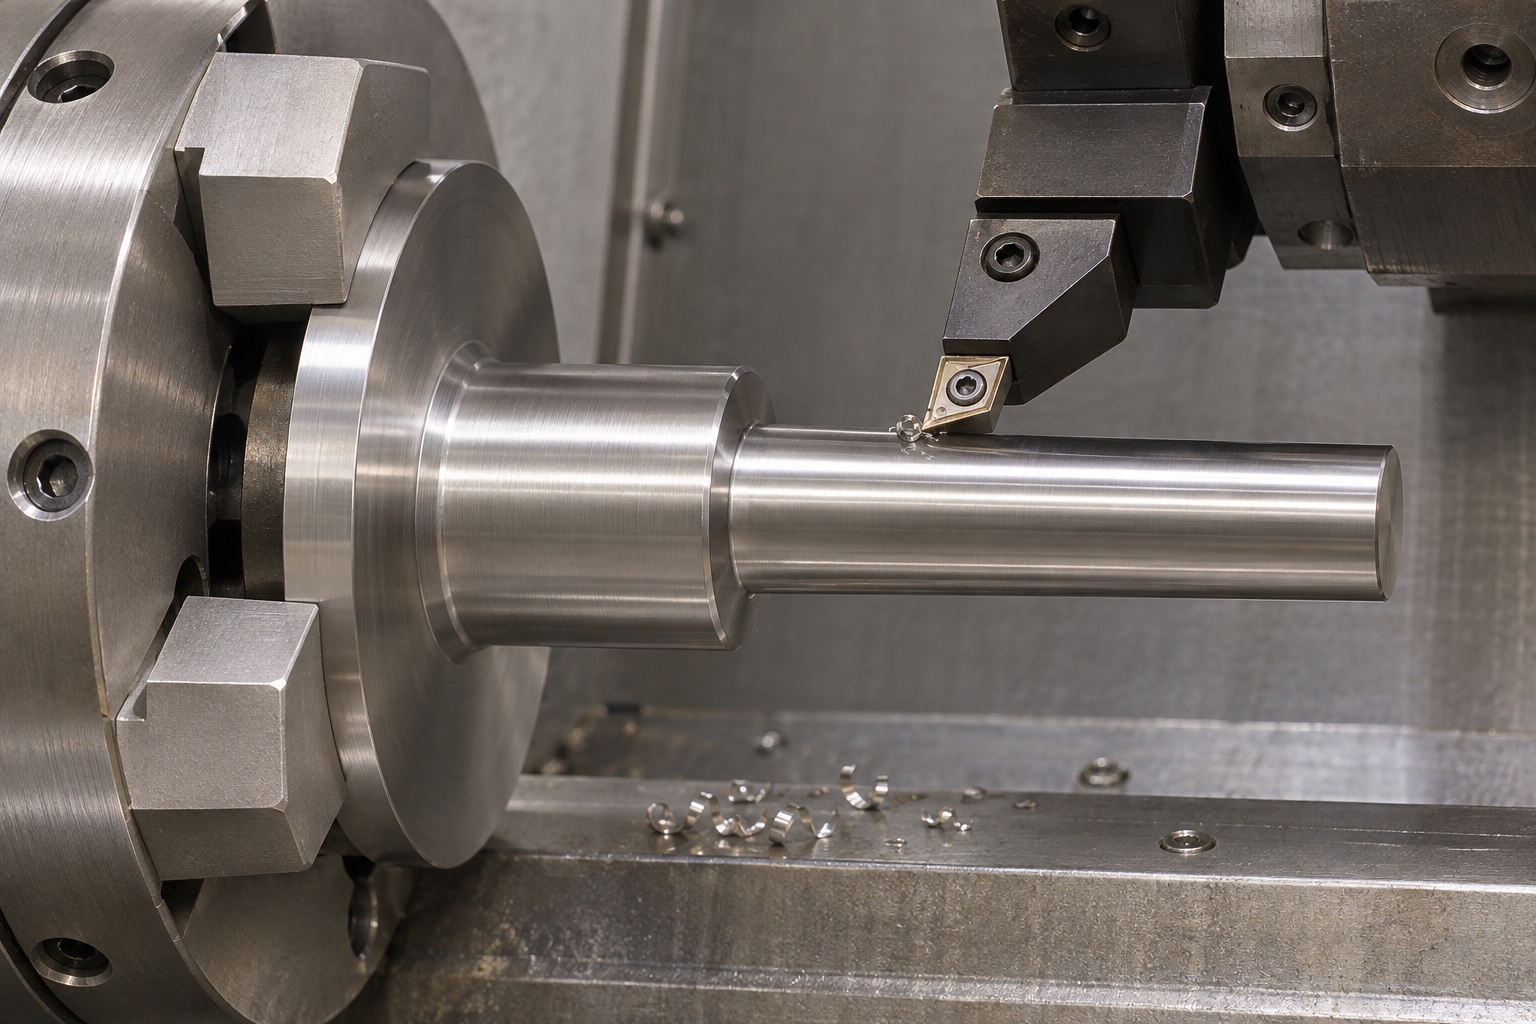
Die Prozessprüfung betrachtet Halbzeugunterstützung, Zugang zu Schulter und Flansch sowie gemeinsam herstellbare Beziehungen. Die geeignete Folge hängt von tatsächlichen Maßen und Maschinen ab; allgemeine Schnittwerte oder eine feste Zykluszeit werden nicht vorgegeben. Fertige Führungsflächen sind vor nachfolgenden Schäden und Aufspanneinflüssen zu schützen. Eine gemeinsame Aufspannung kann die Bezugsübertragung vereinfachen, ersetzt aber keine Prüfung. Muss der Bolzen umgespannt werden, ist die Wiederherstellung des Funktionsbezugs zu erklären. Der Plan muss zeigen, wie das fertige Bauteil messbar bleibt, nicht lediglich wie ein Werkzeug die Form erreicht. Auch ein kurzer Fertigungsweg benötigt abschließende Nachweise nach allen Vorgängen, die relevante Merkmale beeinflussen können.
Die Führung bei Nebenoperationen schützen
Flanschbohrungen oder andere freigegebene Montageelemente können anschließendes Fräsen oder Bohren erfordern. Ihre Position folgt dem definierten Bezugssystem, nicht einer undokumentierten Vorrichtungskante. Unterstützung und Schutz gegen Spannabdrücke auf dem fertigen Zylinder sind vorab zu prüfen. Übermäßige Spannkraft darf keine günstige Messung erzeugen. Wird ein festgelegter montierter Zustand verlangt, ist dieser von der Bearbeitungsspannung zu unterscheiden. Nach Operationen mit möglichem Einfluss auf fertige Bezüge sind betroffene Merkmale erneut zu prüfen. Selbst eine scheinbar kleine Montagebearbeitung kann verändern, wie ein Bauteil während der Messung aufliegt. Frühere Ergebnisse dürfen daher nicht ungeprüft die einzige Grundlage der endgültigen Abnahme bilden oder einen geänderten Zustand verdecken.
Funktionsflächen beim Entgraten erhalten
Die Kantenbedingungen an Führungseintritt, Schulterübergang, Flanschumfang und Montagebohrungen sind festzulegen. Das Entfernen aufgeworfenen Materials darf Führungslänge und vorgesehenes Schulterband nicht verkürzen. Benennen Sie Prüfungen, die danach zu wiederholen sind. Zugängliche Vertiefungen und Bohrungen müssen vor einem Vergleich von losem Material befreit werden, damit Späne nicht als geometrische Störung erscheinen. Besondere Sauberkeitsanforderungen benötigen eigene freigegebene Verfahren und Nachweise. Dieser Leitfaden behauptet weder sterile Lieferung noch validierte Desinfektion. Eine Schutzverpackung kann die bearbeitete Oberfläche bewahren, ohne damit den vollständigen Analysator für seinen Einsatzzweck zu qualifizieren. Die tatsächliche Reichweite jeder durchgeführten Arbeit muss im Fertigungs- und Abnahmepaket nachvollziehbar und eindeutig bleiben.
Jedem Merkmal eine Prüfung zuordnen
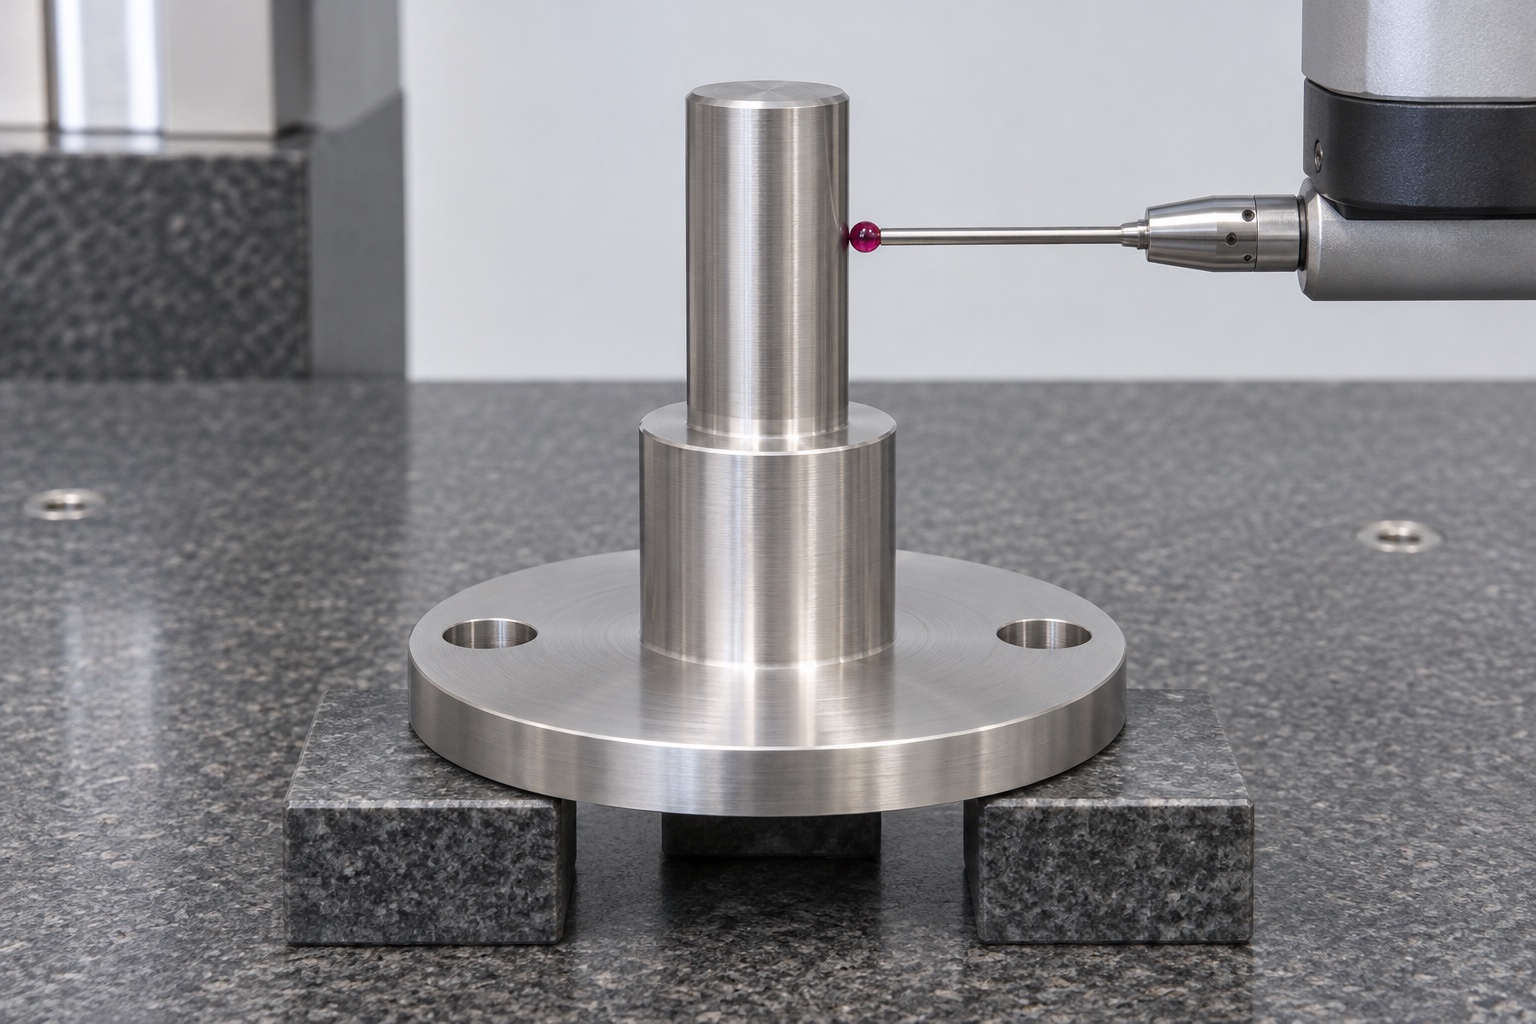
Die Prüfmatrix trennt lokale Führungsgröße, Form über die Nutzlänge, Schulterposition, Flächenbeziehungen und Montagebohrbild. Eine Mikrometerablesung ist eine andere Beobachtung als die Bewertung einer Achsorientierung. Koordinaten-, optische und andere freigegebene Verfahren benötigen geeignete Zugänglichkeit und ein klares Bezugssystem. Bauteilzustand und Geräteidentität gehören zu den tatsächlichen Ergebnissen. Unzugängliche Bereiche sind vor Produktion zu klären. Dieser Artikel erfindet keine Toleranzen oder Messwerte. Ein echter Bericht benötigt freigegebene Grenzen und Nachweise identifizierter Teile. Die allgemeine Behauptung präziser CNC-Fertigung ersetzt weder eine konkrete Merkmalsprüfung noch die Erklärung, welchen Teil der Anforderung eine gewählte Methode tatsächlich erfassen kann und welchen nicht.
Einen inerten Gleitvergleich begrenzen
Eine identifizierte inerte Hülse kann Eintritt und Kontakt beobachten helfen, ohne einen Blutanalysator zusammenzubauen oder zu betreiben. Referenzgeometrie, Unterstützung und Bewegungsrichtung werden dokumentiert. Unerklärter Widerstand darf nicht mit Gewalt überwunden werden. Der Vergleich bestätigt weder Betriebsreibung noch Verschleißleben, Antriebskraftreserve, Küvettenpositionierung oder Analysengenauigkeit. Diese Fragen benötigen getrennte freigegebene Anforderungen und Bewertungen. Die Referenzidentität muss erhalten bleiben, damit ein Hülsenwechsel die Aussage eines Vergleichs nicht unbemerkt verändert. Der Lieferant beschreibt die tatsächliche geometrische Beobachtung und ihre Bedingungen. Ein bequem passendes Muster ist kein Nachweis, dass ein vollständiger Analysatormechanismus freigegeben oder für seinen vorgesehenen Betrieb qualifiziert wurde und dauerhaft die erwartete Leistung erreicht.
Enge Stellen vor einer Maßänderung untersuchen
Stoppt die Referenz nach einem zunächst freien Abschnitt, sind Nutzlänge, Eintrittskanten, Ausrichtung, Unterstützung und Sollzustand zu prüfen. Den gesamten Wellendurchmesser zu reduzieren könnte ein lokales Problem verdecken und die beabsichtigte Passung verändern. Die erste Beobachtung bleibt vor jeder freigegebenen Korrektur erhalten. Eine Fertigungsabweichung und eine unvollständige Schnittstellendefinition verlangen unterschiedliche Entscheidungen: Abweichungsbehandlung beziehungsweise Klärung oder Revision. Nach genehmigter Arbeit sind betroffene Merkmale erneut im festgelegten Zustand zu prüfen. Für Vergleiche werden dieselben dokumentierten Referenzen verwendet. Ein Wechsel von Vorrichtung oder Hülse darf nicht stillschweigend als Verbesserung desselben Teils unter unveränderten Bedingungen dargestellt werden und damit eine tatsächlich andere Beobachtung verschleiern.
Anfrage und Transportschutz vollständig vorbereiten
Eine brauchbare Anfrage enthält Modell und Zeichnung, Revision, 316L-Spezifikation, Menge, Führungsgröße und Nutzlänge, Schulterkontakt, Montagebezüge, Endoberfläche, Prüfumfang und Verpackungsvorgaben. Freigegebene Gegenkonturen sind beizulegen, wenn sie den Kontakt bestimmen. Führungsbolzen werden getrennt, damit Zylinder und Schulterflächen nicht gegen andere Metallteile schlagen. Auflagen dürfen die Führung nicht markieren oder eine empfindliche Flanschkante punktuell belasten. Identität und Prüfunterlagen bleiben den Teilen zugeordnet, ohne Nutzflächen zu verdecken. So kann ein Anbieter medizinischer Präzisionsbearbeitung ein definiertes Bauteil anbieten. Betrieb und Leistung des Analysators bleiben dagegen beim verantwortlichen Geräteunternehmen und dessen gesonderten Anforderungen, Entscheidungen und Nachweisen für das vollständige System im vorgesehenen Einsatz.
FAQ
Definiert die Gesamtlänge die nutzbare Führung?
Nein. Funktionsabschnitt, Eintritte und Freistellungen sind getrennt zu kennzeichnen. Eine Gesamtabmessung legt nicht fest, welcher Zylinderbereich kontrolliert führen muss.
Beweist ein richtiger lokaler Durchmesser die Flanschausrichtung?
Nein. Größe und geometrische Beziehungen sind verschiedene Merkmale. Freigegebene Bezüge und verlangte Achs- sowie Flächenbeziehungen müssen gesondert geprüft werden.
Warum ist die Schulterecke festzulegen?
Der Übergang kann vor der vorgesehenen Ringschulter anliegen. Zulässiger Radius oder Freistich und nutzbares Kontaktband gehören vor Fertigungsbeginn in die Definition.
Bestätigt leichtes Gleiten die Analysatorgenauigkeit?
Nein. Es zeigt begrenzten geometrischen Kontakt, nicht Antriebskraftreserve, Verschleißleben, Küvettenpositionierung oder die analytische Leistung des gesamten Instruments.
Darf eine enge Stelle durch Verkleinern der ganzen Welle korrigiert werden?
Nicht ohne Diagnose und Freigabe. Zuerst Kanten, Nutzlänge, Ausrichtung, Unterstützung und Gegenreferenz prüfen und nach erlaubter Korrektur die betroffenen Merkmale erneut bewerten.
Was macht Angebote vergleichbar?
Kontrollierte Dateien, Werkstoff, Menge, Führungs- und Schulterdefinition, Montagebezüge, Endzustand, Prüfnachweise und Transportschutz müssen eindeutig dieselbe Anforderung beschreiben.
tanghangyun@oemach.com