
HRA 90 ist keine vollständige Bearbeitungsspezifikation. Bindergehalt, Korngröße, Karbidtyp, Dichte, Zähigkeit, Leitfähigkeit und Sinterzustand können bei ähnlicher Härte variieren.
Voll gesintertes Hartmetall verbindet hohe Härte und Abrasion mit begrenzter Zähigkeit. Konventionelles Fräsen hat enge Spezialfenster; Diamantschleifen und qualifizierte Alternativen sind üblicher.
Routenrisiken und Maßnahmen
| Risiko | Maßnahme | Nachweis |
|---|---|---|
| Sehr kurze Fräserstandzeit und Ausbruch | Stahlparameter verwerfen; Schleifen/Alternativen prüfen | Sorte, Standzeit und Oberfläche |
| Funktionsrisiko nach EDM | Nacharbeit und Integritätsprüfung festlegen | EDM-Daten und Randschicht |
| Route nur nach HRA gewählt | Binder, Korn, Leitfähigkeit und Form prüfen | Zeugnis und Versuch |
Vollständige Hartmetallsorte beschaffen
Benötigt werden Sortenname, Zusammensetzung, Kobalt- oder Bindergehalt, Korn, Dichte, Zähigkeit, Leitfähigkeit und Sinterzustand. Zwei Sorten nahe HRA 90 können verschieden reagieren; Härte allein reicht nicht.
Grenzen des konventionellen Fräsens verstehen
Gewöhnliche Hartmetallwerkzeuge verschleißen oder brechen schnell, das Werkstück kann ausbrechen. Spezialwerkzeuge und kleinste Zugaben sind manchmal möglich, doch Kosten, Stabilität und Integrität brauchen repräsentative Versuche statt übertragener Stahlpraxis.
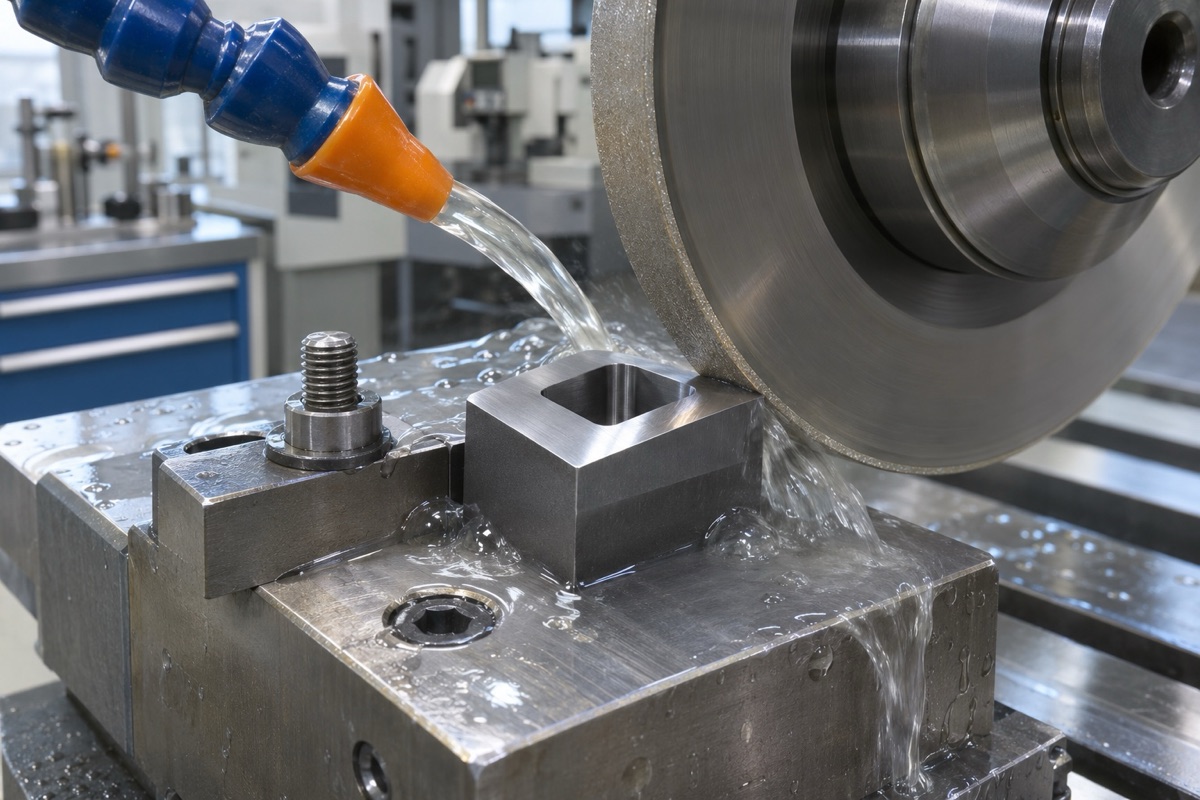
Voll gesintertes Hartmetall erreicht die Endgeometrie häufig durch kontrolliertes Diamantschleifen.
Schleifen, EDM oder andere Route wählen
Diamantschleifen ist üblich für Flächen, Durchmesser, Bohrungen und Profile. Leitfähige Sorten erlauben Senk- oder Drahterodieren; Randschicht, Wärmeeinfluss und Mikrorisse können Nachschleifen oder Polieren verlangen. Laser und Vorsinterformung haben eigene Grenzen.
Nach Funktion und Gesamtkosten entscheiden
Scheibenzugang, Innenecken, Abtragsvolumen, Werkzeug- oder Elektrodenverbrauch, Takt, Nacharbeit und Prüfung bestimmen die Route. Erstmuster verbinden Charge und Prozessdaten mit Maßen, Kanten und Integritätsnachweis.
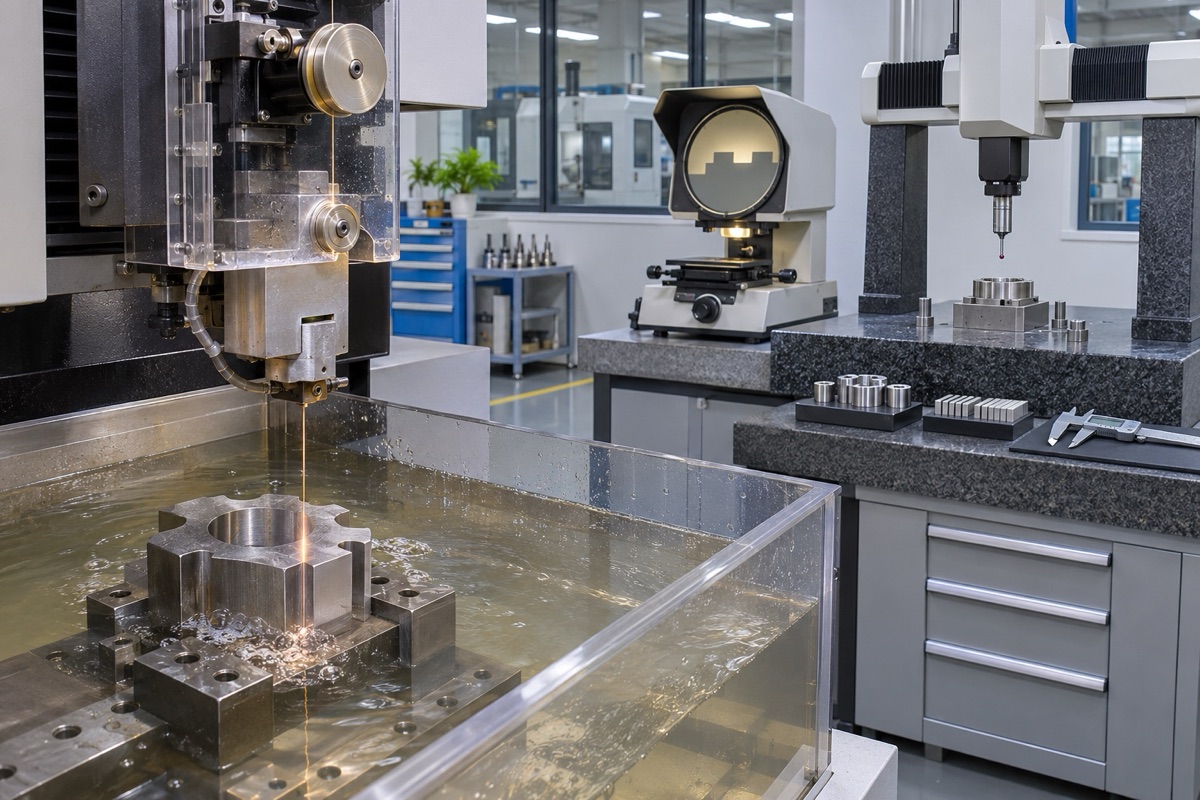
Leitfähige Sorten können EDM nutzen; Randzone und Wärmeeinfluss sind danach zu bewerten.
Zusammenfassung
HRA 90 definiert keine Zerspanbarkeit; vollständige Sortendaten und Funktion entscheiden über Diamantschleifen, EDM, Laser, Vorsinterformung oder validiertes Spezialfräsen.
FAQ
Ist HRA-90-Hartmetall absolut unfräsbar?
Nein, aber konventionelles Fräsen ist meist riskant und ineffizient und braucht Spezialvalidierung.
Kann jede Hartmetallsorte drahterodiert werden?
Nein. Leitfähigkeit und thermische Randzone sind zu bestätigen.
Kann Schleifen Hartmetall schädigen?
Ja. Schlechter Scheibenzustand, Kühlung oder Last verursachen Wärme, Risse oder Ausbrüche.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.