
Eine Zylinderbohrung kann an einer Stelle maßhaltig und dennoch konisch, tonnenförmig oder oval sein, wodurch Reibung und Dichtungskompression über den Hub schwanken.
Bohrungsform und Textur, Kolbenspiel, Nutgeometrie, Querbohrungskanten und Leckageprüfung werden als ein System beherrscht.
Risiken an Bohrung und Dichtung
| Problem | Ursache | Maßnahme |
|---|---|---|
| Kolbenwiderstand schwankt | Konizität, Tonnenform oder Textur | Mehrere Schnitte fertigen und prüfen |
| Dichtung bei Montage beschädigt | Scharfe Nutkante, Einlauf oder Grat | Nutform, Fase und Kante kontrollieren |
| Leckage bei Niederdruck | Spiel, Nut und Textur passen nicht | Bohrung, Kolben und Dichtung gemeinsam validieren |
Durchmesser und Gesamtform trennen
Eintritt, Mitte und Grund können trotz guter Einzelablesung variieren. Maß, Rundheit, Zylindrizität und Beziehung zu Flächen oder Führungen funktionsgerecht definieren.
Schruppen und Finish stabilisieren
Hauptkavitäten und Kanäle vor dem Endfinish fertigen, Spannungen lösen und Bezug wiederherstellen. Feinbohren, Reiben oder Honen nach Werkstoff und Textur mit gleichmäßigem Aufmaß wählen.
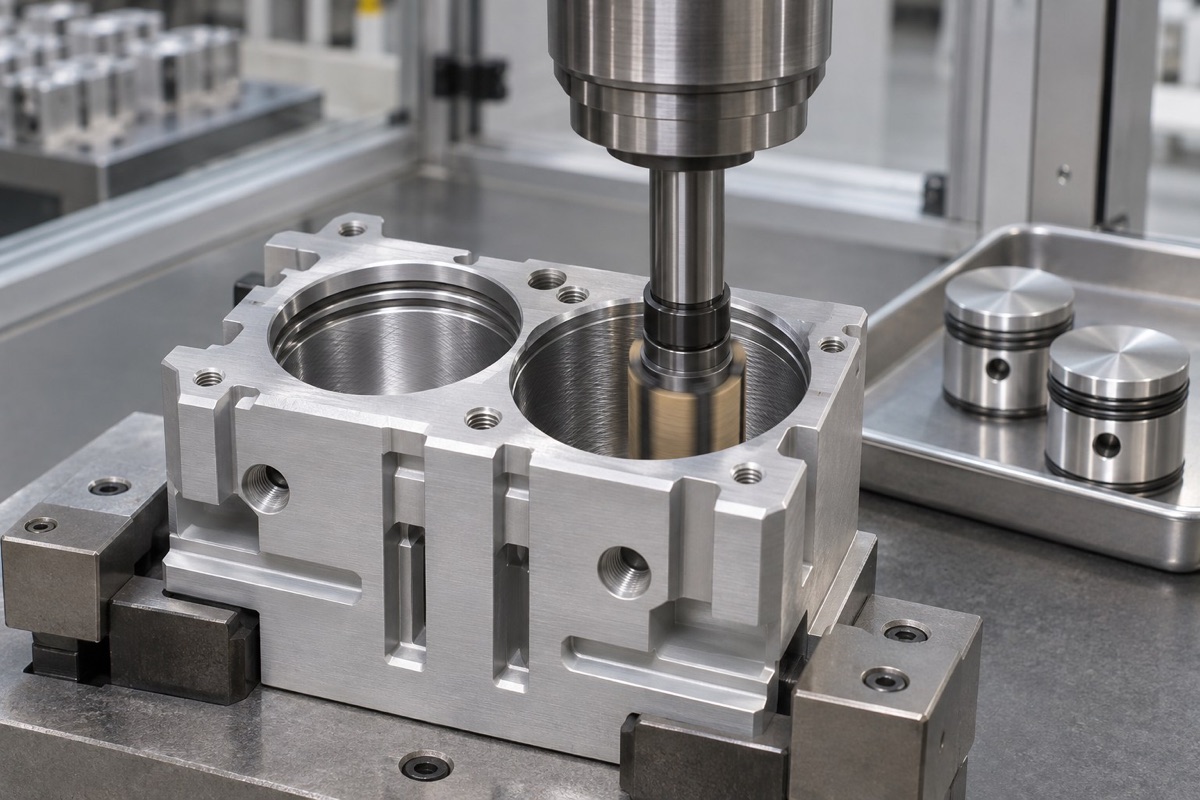
Gleichmäßiges Aufmaß und beherrschtes Feinbohren oder Honen stabilisieren Maß, Form und Textur über den Hub.
Oberflächentextur an die Dichtung anpassen
Ein Ra-Wert erfasst Längsriefen oder scharfe Spitzen nicht vollständig. Dichtungs- und Schmierungsanforderungen befolgen und Honrückstände entfernen.
Dichtungsnut als Funktionsquerschnitt behandeln
Breite, Tiefe, Grunddurchmesser, Flanken, Radius und Einlauf bestimmen Kompression und Bewegung. O-Ring, Lippendichtung und Kombination brauchen unterschiedliche Nuten.
Querbohrungskanten kontrollieren und testen
Kreuzungskanten entgraten und prüfen, gereinigte Bohrung schützen. Mit freigegebenem Medium, Temperatur, Druck und Geschwindigkeit Start-, Vollhub- und Lecktests durchführen.
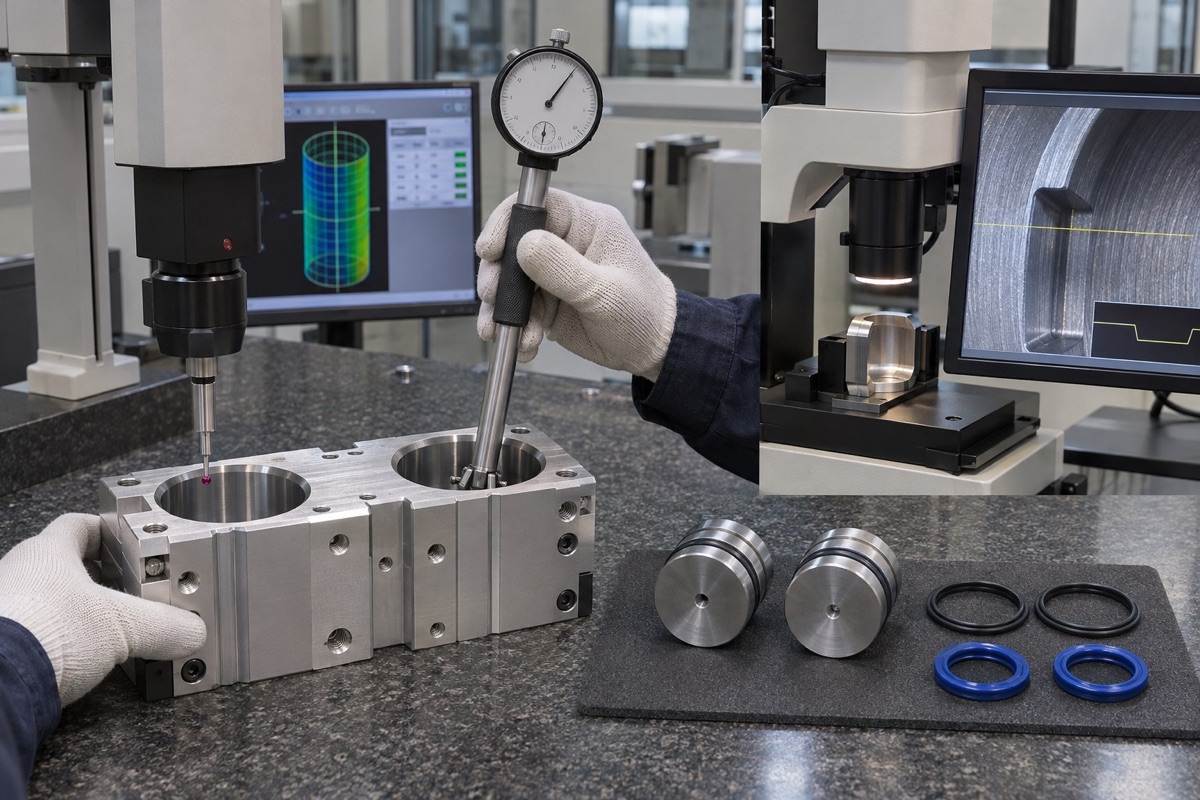
Maßnachweise werden durch Niederdruck-Leckage- und Vollhubprüfung ergänzt.
Zusammenfassung
Zuverlässige Greifer brauchen vollständige Bohrungsform, dichtungsgerechte Textur, spezifische Nut, beherrschte Kanten und Funktionstests mit Bezug zu Messdaten.
FAQ
Dichtet eine glattere Bohrung immer besser?
Nein. Dynamische Dichtungen brauchen passende Textur und Schmierstoffhaltung.
Ersetzen mehrere Durchmesser die Zylindrizität?
Sie helfen beim Screening; strenge Zylindrizität braucht definitionsgerechte Messung und Auswertung.
Warum leckt eine maßhaltige Nut?
Scharfe Kanten, Riefen, beschädigte Dichtung, Exzentrizität oder Schmutz können ebenfalls Leckage verursachen.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.