
AGV-Radwellen vereinen Radlast, Drehmoment, häufiges Starten, Lenken und Bodenstöße. Härte allein verhindert Fretting, Lauf oder frühen Lagersitzschaden nicht.
Werkstoff, Behandlung und Passung folgen der realen Lastrichtung; danach werden Sitzform und gemeinsame Drehachse wiederhergestellt und montiert geprüft.
Verschleiß- und Genauigkeitsrisiken
| Risiko | Ursache | Maßnahme |
|---|---|---|
| Fretting am Lagersitz | Lose Passung, Formfehler oder Stoß | Passung lastbezogen wählen und Form kontrollieren |
| Harte Fläche versagt | Zu geringe Schicht, Kerbe oder Schleifschaden | Schichttiefe, Radius und Oberfläche prüfen |
| Radiallauf am Rad | Sitze, Nabe und Nut mit verschiedenen Achsen | Drehen, Behandeln und Schleifen auf einer Achse |
Last und Ringbewegung bestimmen
Radlast, Drehmomentpfad, Seitenlast, Überhang und relativ zur Last drehenden Lagerring bestätigen. Daraus folgen Passung und Oberflächenhärtung.
Verschleiß als Werkstoffsystem behandeln
Durchhärten, Induktion, Einsatzhärten oder andere Routen ändern Verzug und Finish. Härte, wirksame Schichttiefe oder Zustand spezifizieren und Schulterradius schützen.
Lagerpassung ausbalancieren
Zu wenig Übermaß erlaubt Mikrobewegung; zu viel beeinflusst Lagerzustand und Montage. Größe, Temperatur, Service und Lagerempfehlung berücksichtigen.
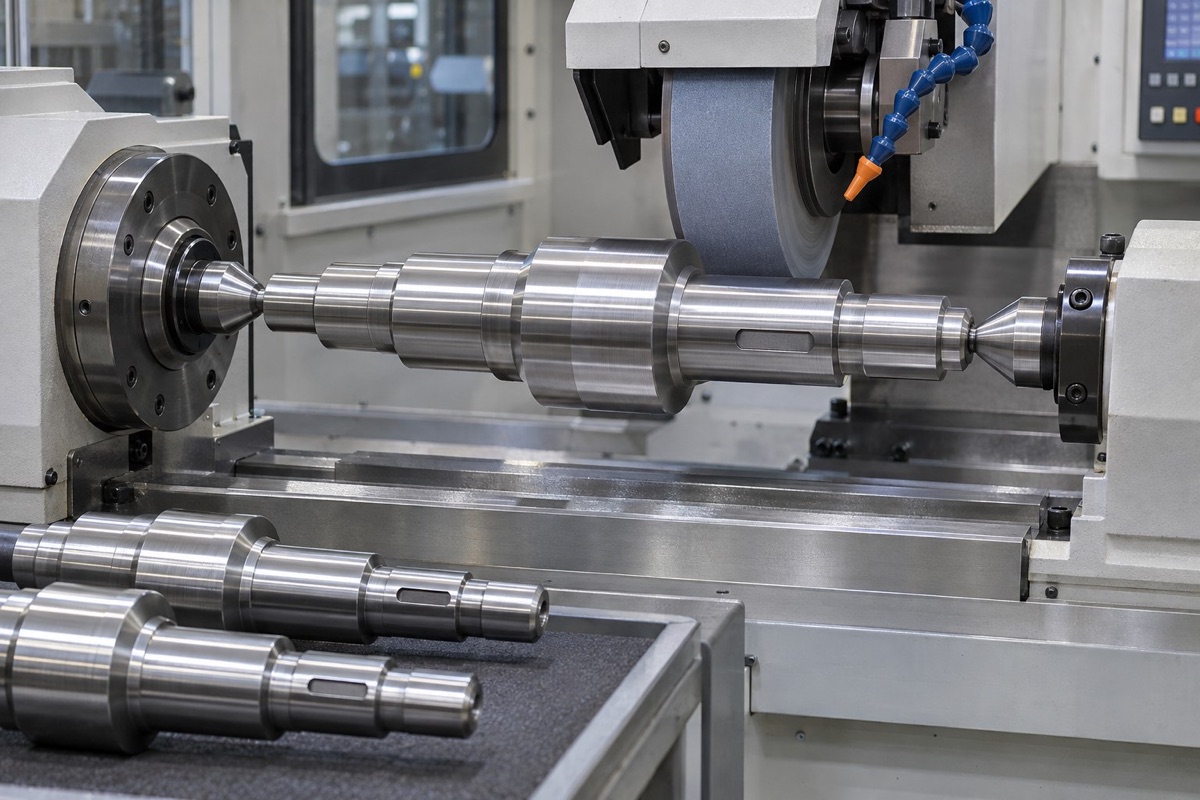
Lagersitze und Radschnittstellen werden nach Behandlung auf einer Drehachse wiederhergestellt.
Eine Drehachse nach Behandlung wiederherstellen
Wiederherstellbare Bezüge und merkmalsbezogenes Aufmaß erhalten. Geradheit prüfen und Sitze sowie Radanschluss so fertigen, dass ein gutes Einzelmaß keinen Gesamtfehler verdeckt.
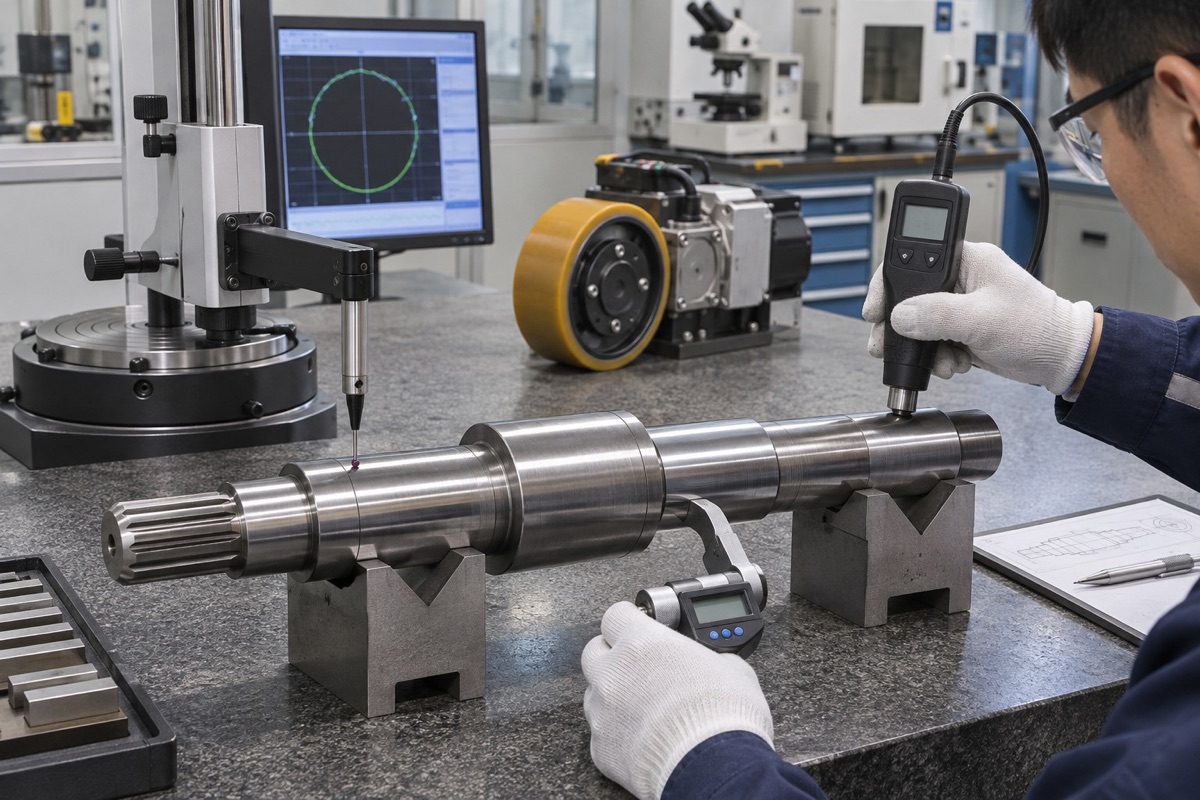
Härte oder Schichttiefe wird mit Form, Lauf und Montagedaten bewertet.
Geometrie mit Montageverhalten verbinden
Rundheit, Zylindrizität, Schulter und Oberfläche prüfen und Losbrechmoment, Lauf, Temperatur sowie Verschleißbild mit Behandlungs- und Finishcharge erfassen.
Zusammenfassung
AGV-Wellenlebensdauer entsteht aus lastgerechter Passung, verifizierter Härteschicht, gemeinsamer Drehachse, intakter Oberfläche und Montagenachweis; Härte ersetzt keine Geometrie.
FAQ
Erhöht mehr Härte immer die Lebensdauer?
Nein. Zähigkeit, Schichttiefe, Oberfläche und Kontakt müssen ebenfalls passen.
Warum verschleißt ein maßhaltiger Sitz?
Form, Oberfläche, Passung und Wellenbiegung können ungleichmäßige Abstützung erzeugen.
Muss jede Radwelle geschliffen werden?
Nein. Werkstoff, Behandlung, Genauigkeit und Anlagen bestimmen den Prozess; das Endergebnis zählt.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.