
Die langsame RV-Stufe ist ein System aus Zykloidenscheiben, Exzenterbewegung, Bolzen, Lagern und Spiel. Ein präzises Profil kann bei falscher Beziehung dennoch Drehmomentschwankungen erzeugen.
Freigegebene Geometrie, Bearbeitungs- und Messprogramm teilen eine Revision; anschließend folgt die Paarprüfung über eine Umdrehung.
Kombinierte Fehler
| Problem | Ursache | Nachweis |
|---|---|---|
| Hoher Übertragungsfehler | Profil, Modifikation und Exzenter | Profilabweichung, Exzentrizität, Fehlerkurve |
| Ungleichmäßiger Kontakt | Bolzenlage, Durchmesser oder Gehäuseform | Lochposition, Bolzenmaß und Tragbild |
| Gutteile klemmen gepaart | Spiel nicht kombiniert validiert | Paar-ID, Losbrechmoment und Umlaufschwankung |
Getriebe als Funktionskette betrachten
Profil, Bolzenlage, Exzentrizität und Lagerluft beeinflussen Kontakt und Übertragung gemeinsam. Bezugsbeziehungen sind ebenso wichtig wie Einzelmaße.
Digitale Profilversionen synchron halten
Modifikation macht die Kontur projektspezifisch. Modell, Kompensation, Bearbeitung und Messsoftware verwenden dieselben freigegebenen Daten.
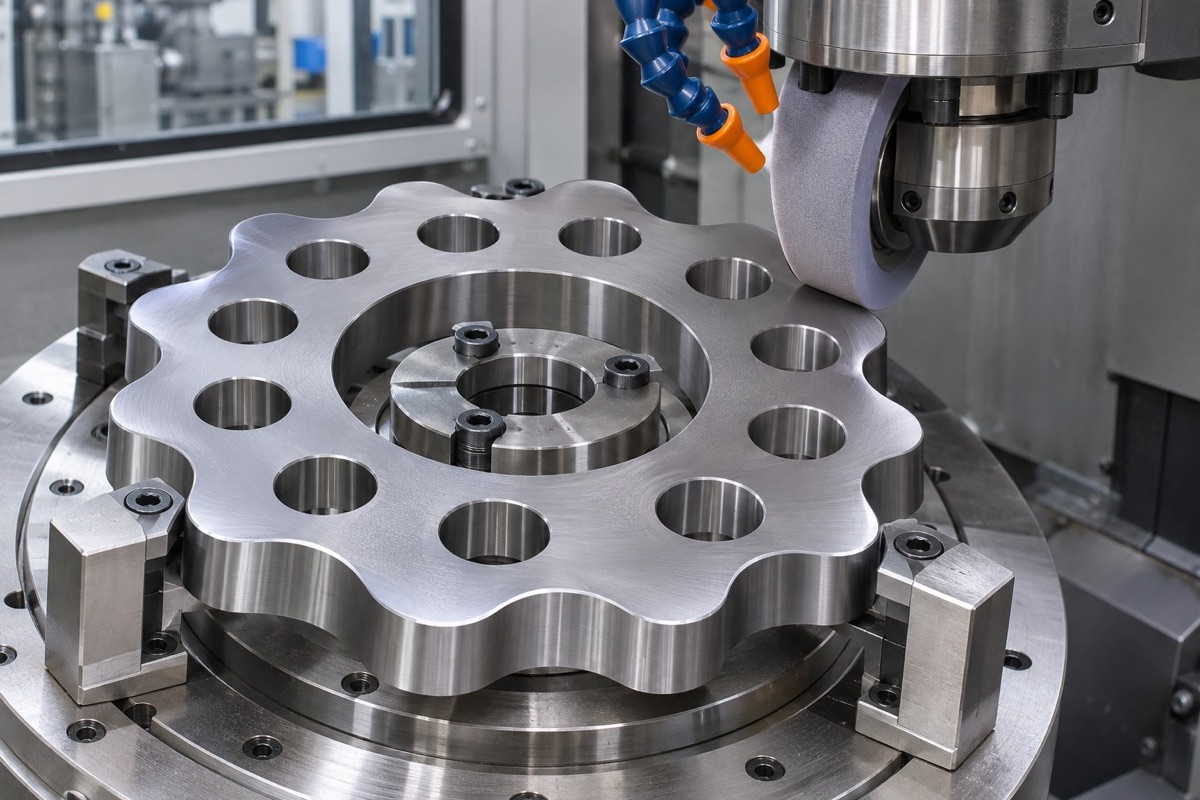
Das freigegebene digitale Profil bleibt mit Exzenter- und Abtriebsbohrungen ausgerichtet.
Bearbeitung um Exzenterbezüge organisieren
Nach Wärmebehandlung Verzug prüfen und Bezüge vor Profilfinish wiederherstellen. Zugehörige Bohrungen reproduzierbar fertigen.
Komplettes Bolzenrad kontrollieren
Bolzendurchmesser allein genügt nicht. Verteilung um die gemeinsame Mitte, Gehäuseform, Fläche und montiertes Radialbild bewerten.
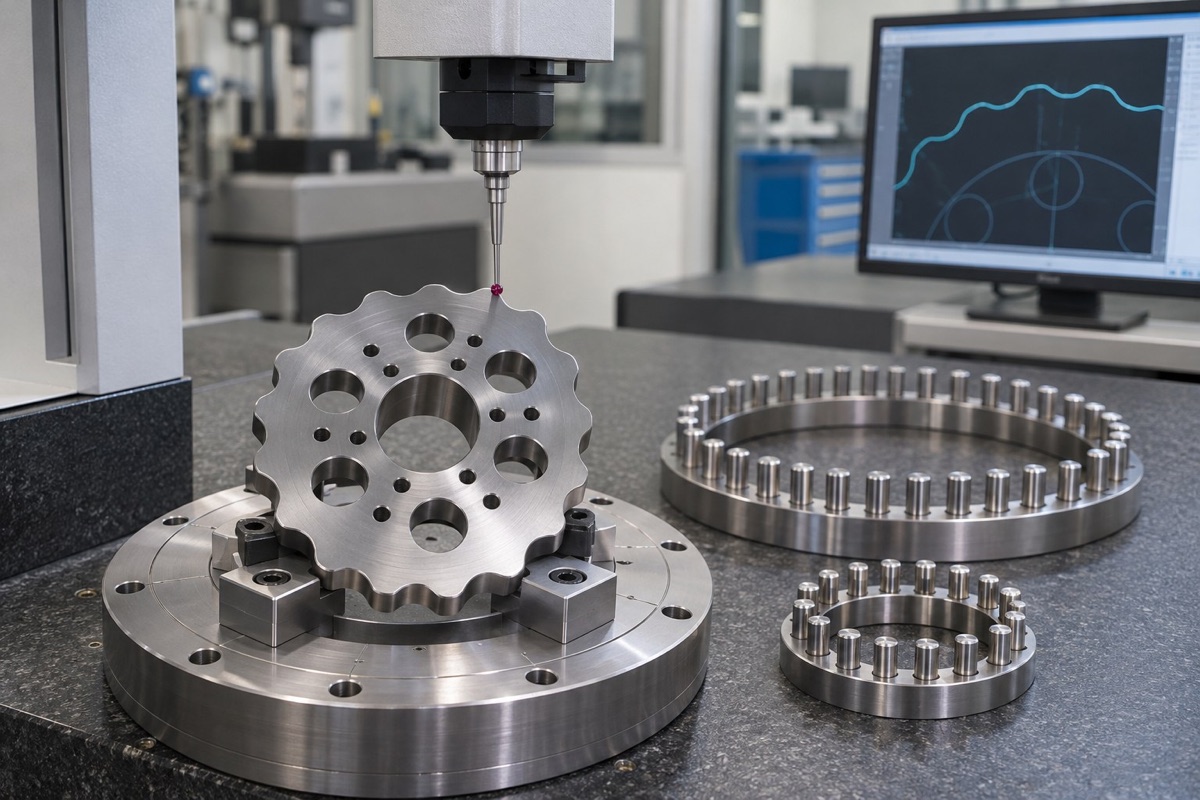
Einzelteilprüfung wird durch Kontakt-, Losbrechmoment- und Vollumdrehungsprüfung ergänzt.
Messtechnik und Paarprüfung verbinden
Punktdichte, Bezug und Filter festlegen. Paare nummerieren und Kontakt, Losbrechmoment sowie Vollumlaufschwankung erfassen.
Zusammenfassung
RV-Genauigkeit ist ein Systemergebnis aus synchronen Daten, Exzenterbezügen, vollständiger Bolzenradkontrolle und rückverfolgbarer Paarprüfung.
FAQ
Reicht eine allgemeine Profiltoleranz?
Nur mit freigegebener Sollkontur, Bezugsdefinition und Auswertealgorithmus.
Warum ist der Kontakt trotz guter Bolzen ungleich?
Lochlage, Gehäuserundheit, Exzenter und Montagespiel wirken ebenfalls.
Ersetzt Teileprüfung den Übertragungstest?
Nein. Teileprüfung lokalisiert Fehler, Systemprüfung validiert den Eingriff.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.