
Humanoide Fußstrukturen erfahren wechselnde Lasten beim Aufsetzen, Drehen und Abfangen. Eine Werkstoffbezeichnung allein belegt die Tragfähigkeit des Fertigteils nicht.
Die Fertigung verbindet Werkstoff- und Wärmebehandlungszustand mit realem Lastpfad, Knöchelschnittstellen, Sohlenflächen, Leichtbautaschen und Prüfung vor und nach freigegebenen Stoßtests.
Typische Risiken und Maßnahmen
| Risiko | Wahrscheinliche Ursache | Maßnahme und Nachweis |
|---|---|---|
| Knöchelbohrungen verschieben sich | Unvollständiger Lastpfad oder geringe Steifigkeit | Funktionsbezüge nutzen und vor/nach Test vergleichen |
| Sohlenfläche verformt sich | Dünne Taschen plus Spannkraft | Tragrippen stützen, Kraft begrenzen und frei messen |
| Frühe Ermüdung | Kerben, Werkzeugspuren oder schwankende Behandlung | Radien, Oberfläche und Zustand kontrollieren |
Stoßlasten in Fertigungsanforderungen übersetzen
Knöchelbohrungen, Sohlenflächen, Sensorbereiche und tragende Rippen identifizieren. Statische Maße zeigen lokale Nachgiebigkeit oder Mikrobewegung unter dem freigegebenen Lastspektrum nicht immer.
Werkstoff mit Zustand spezifizieren
Hochfestes Aluminium, legierter Stahl und Leichtwerkstoffe unterscheiden sich je nach Halbzeug, Wärmebehandlung und Faserverlauf. Zeichnungen definieren Zustand, Nachweise, Härte oder Schichttiefe.
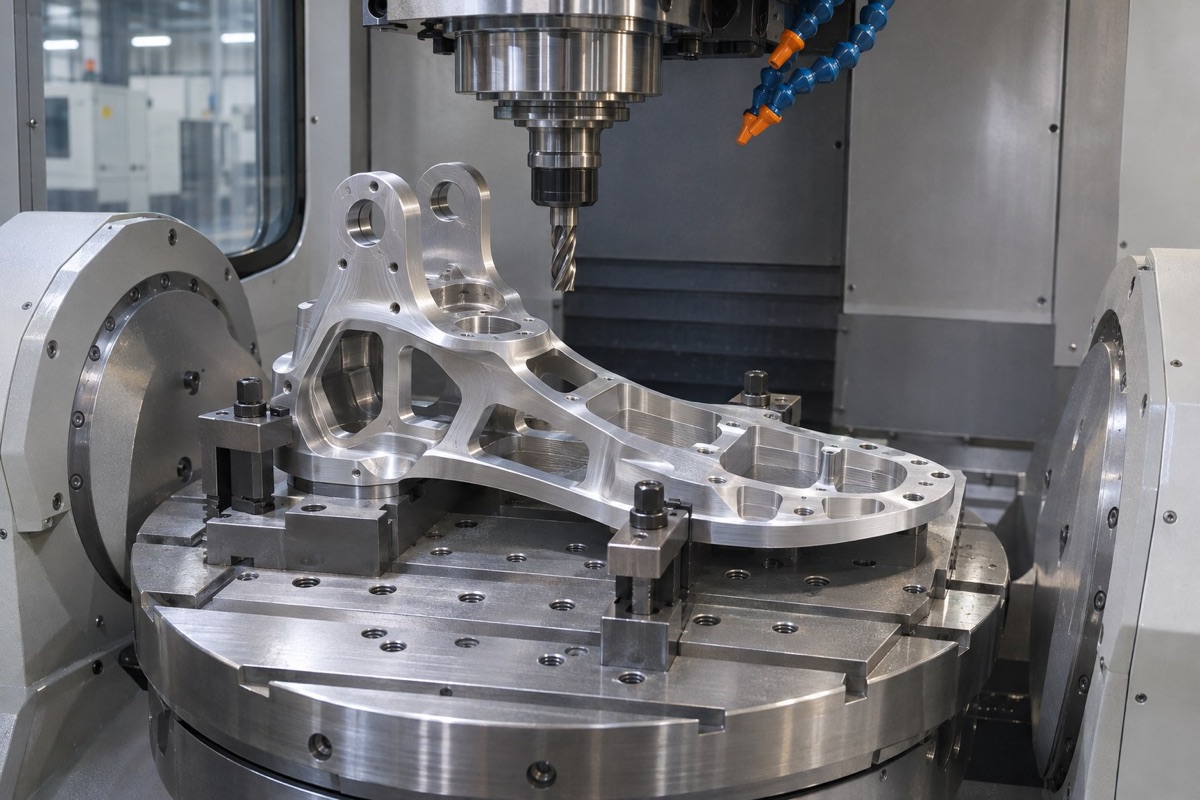
Lastflächen, Knöchelbohrungen und Leichtbautaschen werden um stabile Funktionsbezüge geplant.
Bezüge nach der Knöchel-Fuß-Baugruppe wählen
Die Kette beginnt an stabilen Last- und Positionierflächen. Diese Beziehung bleibt beim Schruppen, nach Wärmebehandlung und beim Schlichten erhalten; kritische Bohrungen werden nach großen Taschen erneut geprüft.
Spannung und Abtrag beherrschen
Tragrippen stützen, flexible Bereiche nicht erzwingen und Material ausgewogen abtragen. Nach dem Schruppen lösen und die natürliche Form vor dem Fertiggang dokumentieren.
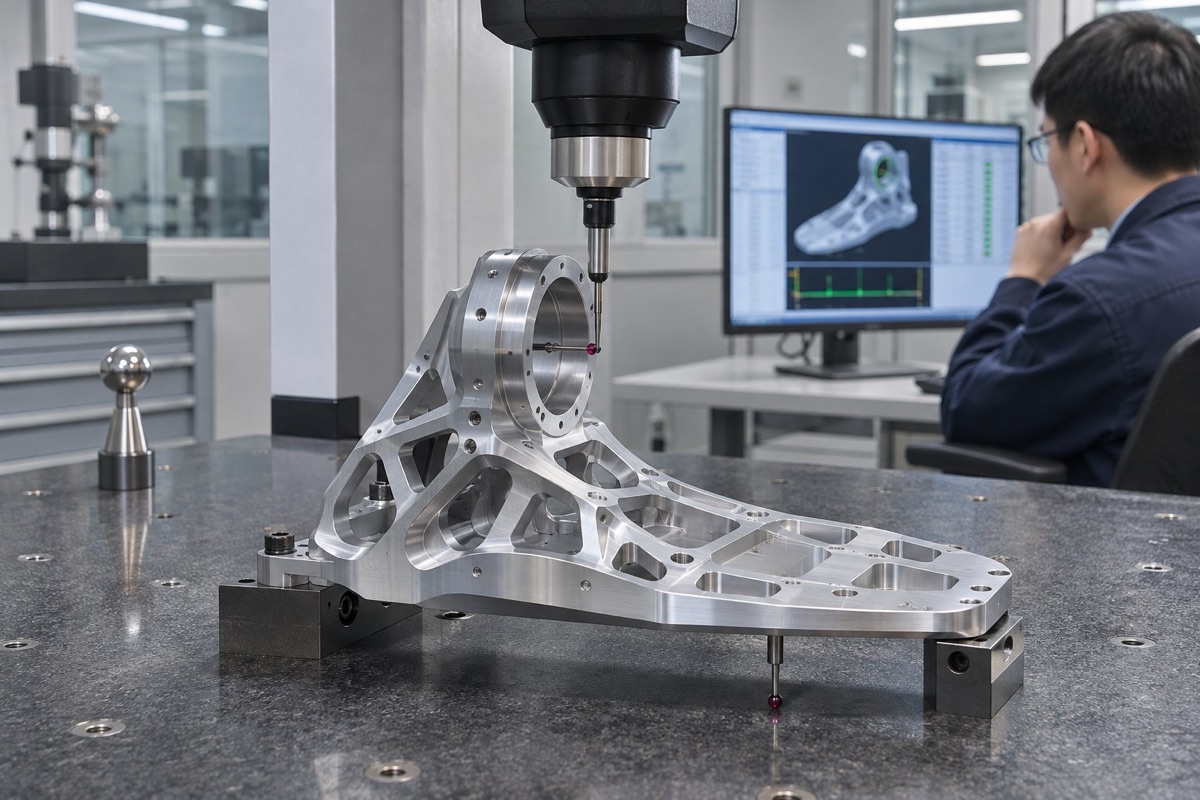
Kritische Geometrie wird nach dem Ausspannen erneut geprüft und mit den freigegebenen Stoß- und Ermüdungsbedingungen verknüpft.
Oberfläche schützen und Erstmuster validieren
Grate, Brandstellen und starke Riefen an zyklisch belasteten Bohrungen und Radien vermeiden. Maße, Charge, Behandlung und Prüfung mit Stoß- und Dauerdaten der Baugruppe verknüpfen.
Zusammenfassung
Zuverlässige Fußteile brauchen einen verifizierten Werkstoffzustand, lastpfadgerechte Bezüge, verzugsarme Fertigung und projektspezifische Stoß- und Ermüdungsnachweise.
FAQ
Ist ein härteres Fußteil immer besser?
Nein. Härte ist mit Zähigkeit, Ermüdung, Bearbeitbarkeit, Struktur und Lastfall abzustimmen.
Reicht die Ebenheit der Sohle?
Nein. Auch die Beziehung zu Knöchelbohrungen, Positionierflächen und Sensoren ist funktionsrelevant.
Können Stoßwerte eines anderen Roboters übernommen werden?
Nicht ohne Validierung. Masse, Gang, Sohlenelastizität und Regelung ändern das Lastspektrum.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.