
Wärmebehandlung verändert mehr als die Härte. Eigenspannungen, Querschnittswechsel, Chargierung und Abschreckung können Wellen, Bohrungen, Verzahnungen und Bezüge verlagern.
Eine robuste Route prognostiziert bewegte Merkmale, erhält wiederherstellbare Bezüge und legt Aufmaß nach dem Endverfahren statt pauschal fest.
Verzugsprobleme und Reaktionen
| Problem | Treiber | Reaktion |
|---|---|---|
| Welle verbiegt sich | Eigenspannung oder Auflage | Geradheit vorher/nachher und Chargierung kontrollieren |
| Bereich wird nicht sauber | Ungleicher Verzug oder zu wenig lokales Aufmaß | Merkmalsbezogenes Aufmaß aus Messdaten |
| Große Chargenstreuung | Werkstoff-, Ofen- oder Beladungsvariation | Chargen verfolgen und Ursache beseitigen |
Verzugsquellen vorab erfassen
Chemie, Halbzeugroute, Querschnittswechsel, Vorbearbeitung, Ofenauflage und Abschreckgleichmäßigkeit prüfen. Ähnliche Teile können sich bei geändertem Zustand anders verhalten.
Bezüge durch die Wärmebehandlung erhalten
Soweit möglich robuste Zentren, Auflagen oder wiederherstellbare Bezüge vorsehen. Chargieranweisungen definieren Orientierung und Unterstützung eindeutig.
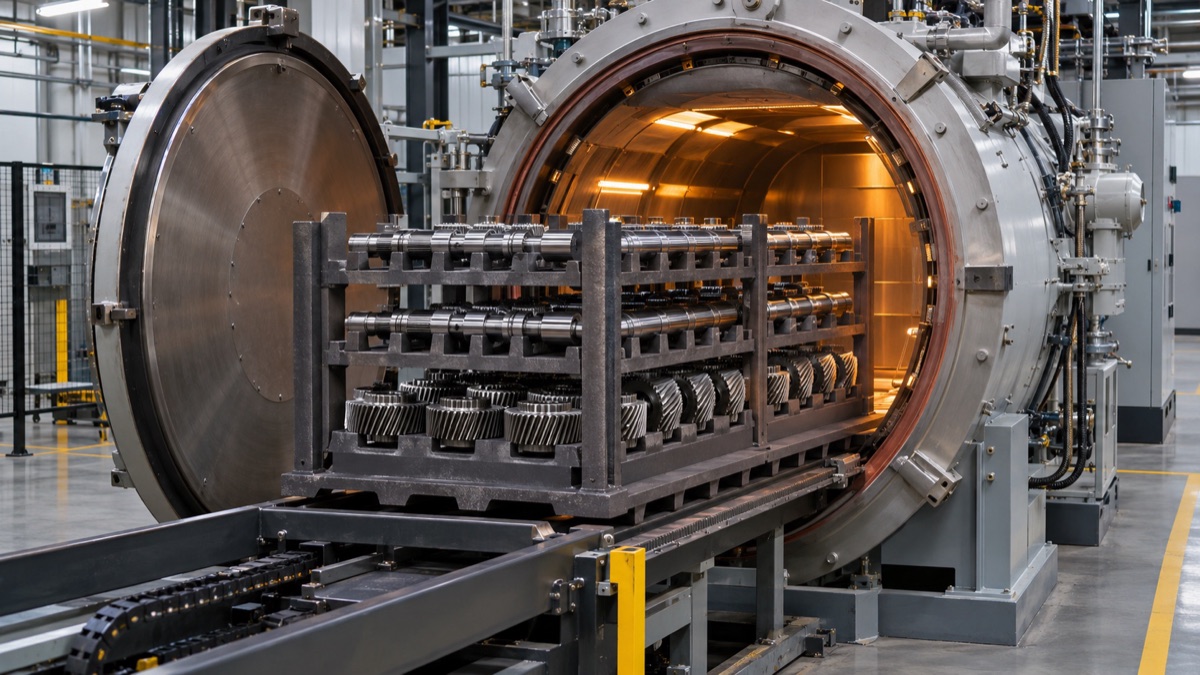
Auflageabstand, Orientierung und Chargenaufbau beeinflussen den Verzug und sind zu kontrollieren.
Aufmaß merkmalsspezifisch verteilen
Geschliffener Sitz, gehonte Bohrung und hartgedrehte Schulter benötigen verschiedene Reserven. Das Aufmaß deckt Bewegung ab, ohne unnötige Last oder Verlust der Randschicht.
Erstchargendaten nutzen
Repräsentative Bezüge vor und nach der Behandlung messen und Richtung sowie Streuung vergleichen. Stabile Trends erlauben Vorhaltemaße; instabile Streuung erfordert Ursachenanalyse.
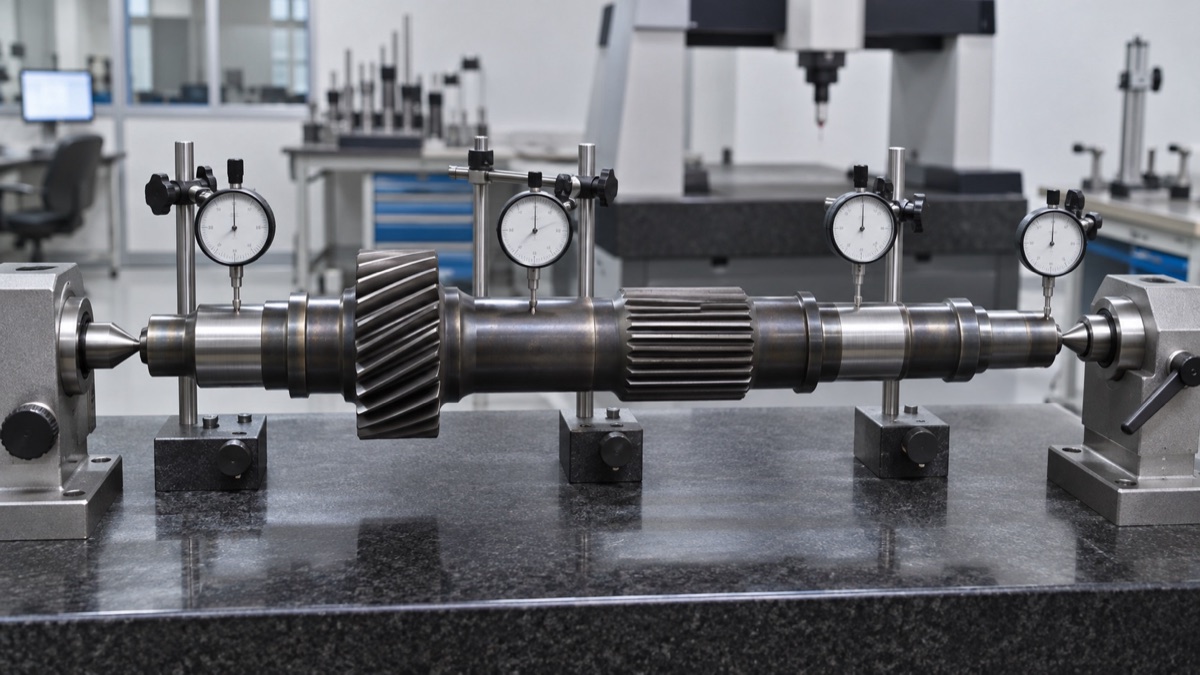
Vorher-/Nachher-Messungen zeigen, ob das Aufmaß Funktionsbezüge und Flächen wiederherstellen kann.
Behandelten Zustand schützen
Die Endbearbeitung muss Härte, Einhärtetiefe und Oberflächenintegrität erhalten. Maßrückgewinnung und metallurgische Anforderungen gemeinsam prüfen und Chargen rückverfolgen.
Zusammenfassung
Wärmebehandlungsverzug lässt sich nicht wegdenken. Chargierung kontrollieren, Vorher-/Nachher-Daten erfassen und das Aufmaß nach Merkmal und Endverfahren verteilen.
FAQ
Lässt sich Verzug vollständig vermeiden?
Meist nicht. Er kann reduziert, reproduzierbarer gemacht und nach Messung kompensiert werden.
Ist mehr Aufmaß immer sicherer?
Nein. Es erhöht Last, Wärme, Kosten und das Risiko für die Randschicht.
Gelten Kompensationsdaten nach Lieferantenwechsel weiter?
Nicht ohne Validierung. Ofen, Chargierung und Abschreckung können Richtung und Streuung ändern.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.