
Eine Lagerbohrung kann das Durchmessermaß einhalten und dennoch oval, konisch oder tonnenförmig sein. Im Robotergelenk verändern solche Formfehler Passung, Vorspannung und Lebensdauer.
Rundheit beschreibt einen Querschnitt, Zylindrizität die gesamte Zylinderfläche. Beides ist zum festgelegten Bezug und mit geeigneter Messtechnik nachzuweisen.
Risiken am Lagersitz
| Risiko | Ursache | Maßnahme |
|---|---|---|
| Bohrung wird nach Lösen oval | Spannverformung | Kraft begrenzen und gespannt/frei vergleichen |
| Durchmesser gut, Bohrung konisch | Werkzeugbiegung, ungleiches Aufmaß oder Temperatur | Aufmaß, Auskragung und Temperatur stabilisieren |
| Mehrere Bohrungen fluchten nicht | Getrennte Spannungen oder wechselnde Bezüge | Gemeinsame Spannung oder übertragbares Bezugssystem |
Maß und Form trennen
Zweipunktmessungen belegen nicht die vollständige Form. Zeichnung und Prüfplan legen fest, ob Maß, Rundheit, Zylindrizität, Position oder Achsbeziehung funktionsbestimmend sind.
Gespannten und freien Zustand prüfen
Dünne Gehäuse können in der Vorrichtung rund gedrückt werden und danach zurückfedern. Steife Bereiche abstützen, Kraft begrenzen und frei nachmessen.
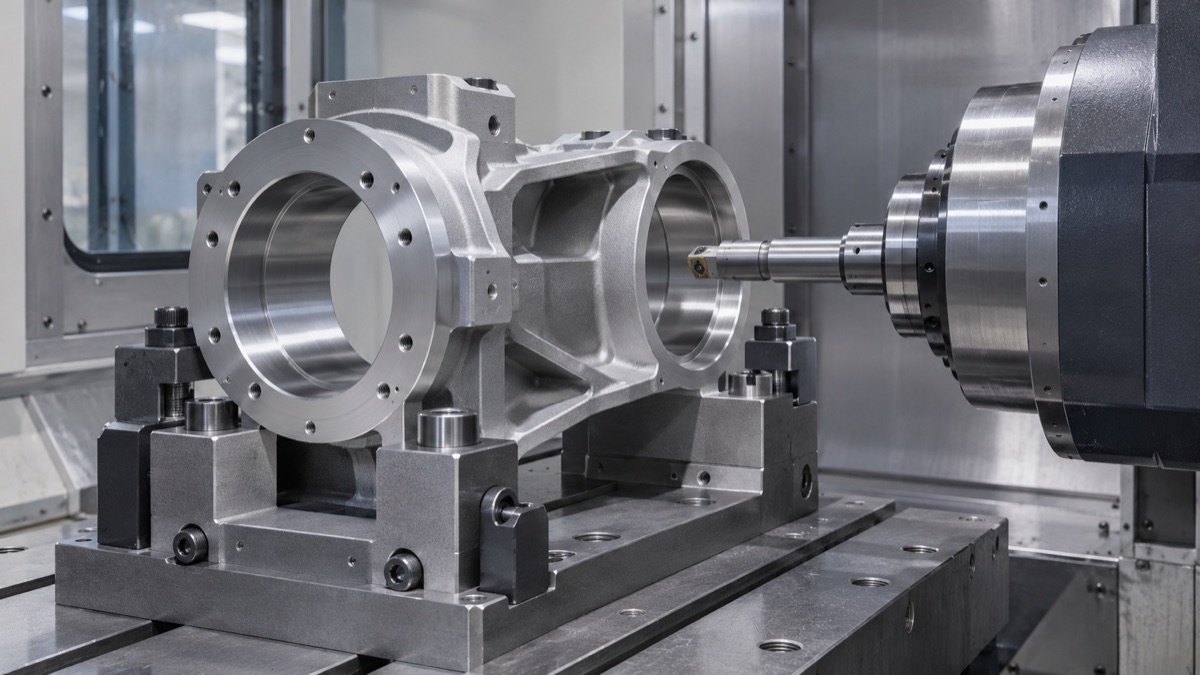
Steife Abstützung, gleichmäßiges Aufmaß und ein gemeinsamer Bezug reduzieren Form- und Achsfehler.
Stabile Endbearbeitung schaffen
Feinbohren, Reiben, Schleifen oder Honen werden nach Größe, Werkstoff und Genauigkeit gewählt. Gleichmäßiges Aufmaß, kurze Auskragung, Verschleiß- und Temperaturkontrolle reduzieren Konizität.
Verwandte Bohrungen auf einer Bezugskette halten
Definieren mehrere Lager eine Achse, werden sie von einem verifizierten Bezug gefertigt oder übertragen. Lokale Einzelbezüge können gute Bohrungen erzeugen, die nicht fluchten.
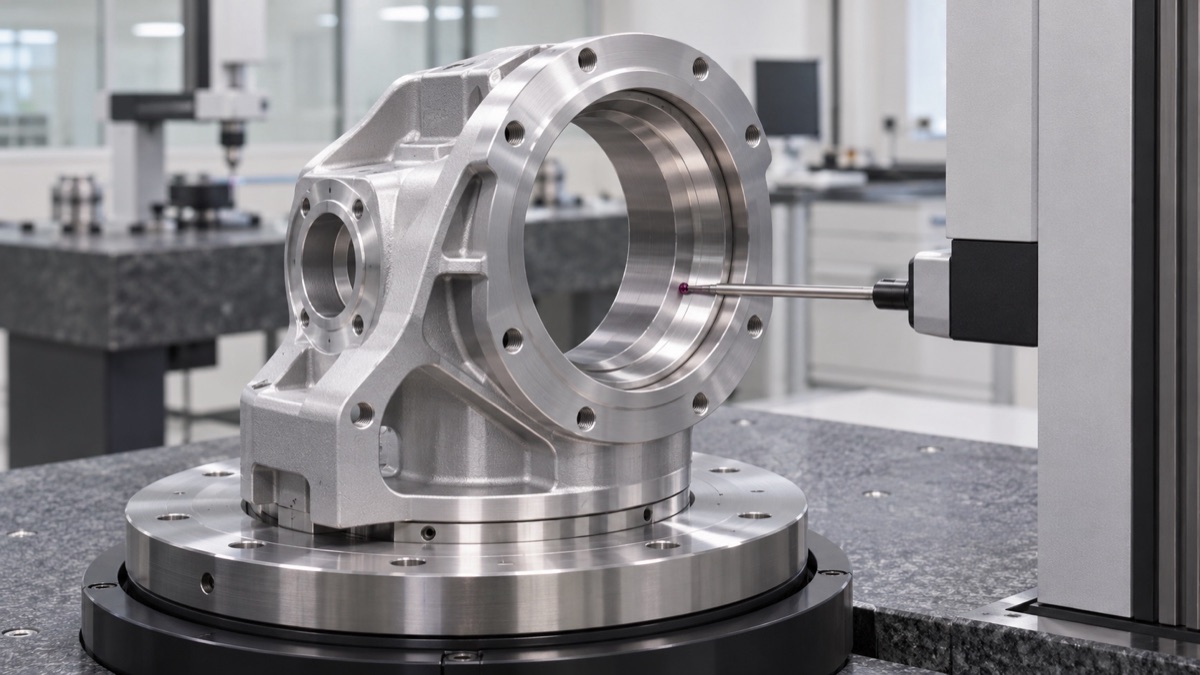
Mehrere Schnitte oder ein Scan trennen Rundheit, Konizität und vollständige Zylindrizität.
Genügend Oberfläche messen
Mehrere Schnitte oder geeignete Scans mit dokumentiertem Filter, Taster und Ausrichtung verwenden. Montageprüfungen ergänzen, ersetzen aber keinen geometrischen Nachweis.
Zusammenfassung
Lagersitzqualität erfordert Maß-, Form- und Achskontrolle. Stabile Spannung, gleichmäßiges Fertigaufmaß und eine flächendeckende Messstrategie sind entscheidend.
FAQ
Sind Rundheit und Koaxialität gleich?
Nein. Rundheit betrifft einen Kreisquerschnitt, Koaxialität die Beziehung von Achsen.
Misst ein Innenmessgerät Zylindrizität?
Es zeigt Durchmesser an ausgewählten Stellen, belegt aber meist nicht die gesamte Zylinderfläche.
Belegt leichtes Einpressen eine korrekte Bohrung?
Nein. Das Gefühl vermischt Maß, Form, Oberfläche, Lagervariation und Pressausrichtung.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.