
Zwei Lagersitze können ihre Durchmessertoleranz einhalten und in der Montage dennoch versagen, weil ihre Achsen nicht richtig zueinander liegen. Folgen sind Vorspannung, Wärme, Geräusch, geringere Lagerlebensdauer oder instabile Bewegung.
0,01 mm Koaxialität ist keine allgemeine Werkstattzusage, sondern eine projektspezifische geometrische Forderung. Ihre Bedeutung hängt von Zeichnungsnorm, Bezugssystem, kontrollierter Länge und Prüfverfahren ab.
Ein belastbarer Prozess verbindet Funktion, Spannkonzept, Werkstoffstabilität, Endbearbeitung und KMG-Auswertung in einer nachvollziehbaren Bezugskette.
Hauptrisiken bei der Koaxialitätskontrolle
| Bereich | Typischer Fehler | Praktische Maßnahme |
|---|---|---|
| Zeichnung und Bezüge | Unklare Achsforderung oder Best-Fit-Prüfung | Montagebezug, Länge und GPS- oder GD&T-Forderung definieren |
| Aufspannung | Achsversatz beim Umspannen | Gemeinsam schlichten oder Bezugsübertragung qualifizieren |
| Zerspanung | Spannungsabbau verschiebt fertige Bohrung | Ausgewogen schruppen, Aufmaß lassen, stabilisieren, spät schlichten |
| Spannen und Wärme | Dünnwand verzieht sich | Lastnah stützen, Spannkraft begrenzen, Temperatur regeln |
| Prüfung | Maß besteht, Achsbezug fällt durch | Maß, Form, Lage und Richtung in gleicher Ausrichtung prüfen |
0,01 mm In Der Zeichnung Eindeutig Definieren
Ausgangspunkt ist die Montagefunktion. Eine Hauptfläche oder Zentrierung legt das Gelenk fest; anschließend wird beschrieben, wie beide Lagerachsen zu diesem Bezug und zueinander liegen.
Koaxialität kann nach ASME Y14.5 und ISO GPS unterschiedlich umgesetzt werden. Position, Lauf oder eine Achsforderung führen zu anderen Auswertungen. Die freigegebene Zeichnung nennt Bezugssystem, Toleranzzone, kontrollierte Länge und Prüfzustand.
Der Lieferant darf 0,01 mm nicht als pauschale Maschinenfähigkeit behandeln. Durchmesser, Länge, Abstand, Wanddicke, Werkstoff, Zugang und Temperatur beeinflussen die Machbarkeit.
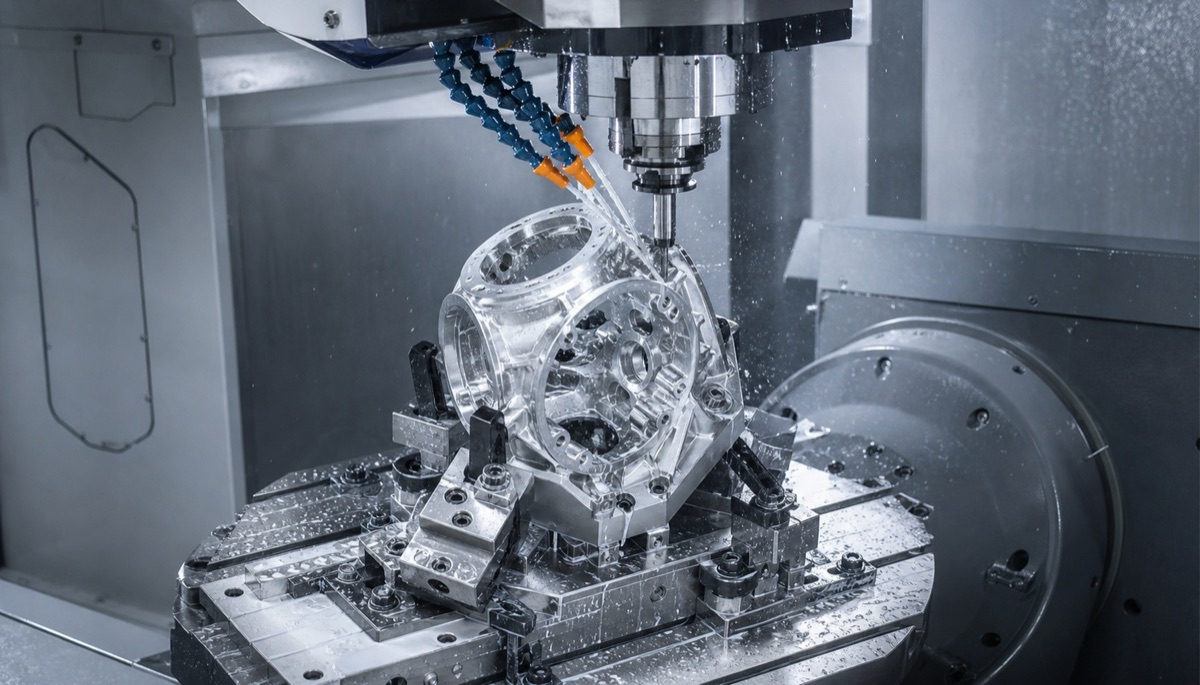
Zusammengehörige Lagersitze werden aus einem gemeinsamen Bezugssystem oder über eine geprüfte Bezugsübertragung fertigbearbeitet.
Eine Aufspannung Oder Geprüfte Bezugsübertragung
Bei ausreichendem Zugang verkürzt das Fertigbearbeiten beider Sitze in einer Aufspannung die Bezugskette. Fluchtbohren, Feinbohren aus zwei Richtungen mit kontrollierter Mitte oder eine spezielle Bohrvorrichtung halten die Achsen im selben Werkstücknullpunkt.
Muss das Teil gewendet werden, erfolgt die zweite Lage auf funktionalen, wiederholbaren Flächen. Qualifizierte Zentrierungen, Präzisionsbezüge, Antasten und eine Zwischenprüfung reduzieren Übertragungsfehler. Die Vorrichtungswiederholbarkeit gehört in das Toleranzbudget.
Schruppen, Stabilisieren Und Schlichten Trennen
Roboter-Lagergehäuse besitzen oft Taschen, Rippen und ungleiche Wandstärken. Starker Materialabtrag kann Eigenspannung lösen und die Bohrungsbeziehung nachträglich verändern.
Eine robuste Route schruppt ausgewogen, lässt Aufmaß an kritischen Bohrungen und Flächen, stabilisiert bei Bedarf und erzeugt danach die Funktionsbezüge. Feinbohren regelt Maß und Achse; Reiben verbessert eine bereits gerade vorbereitete Bohrung; Schleifen oder Honen folgt aus Form, Oberfläche oder Härte.
Die Auswahl richtet sich nach der Gesamtforderung, nicht nur nach der Durchmessertoleranz.
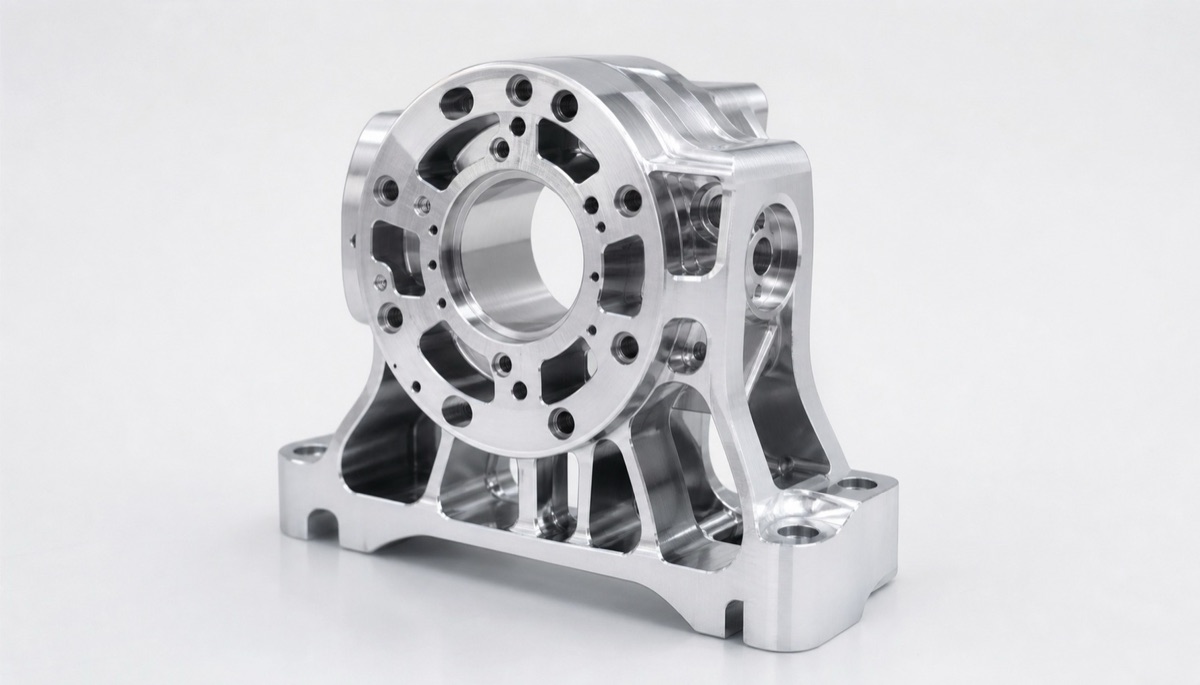
Stabile Koaxialität entsteht aus der gesamten Route: Werkstoffzustand, Abstützung, Schruppen, Stabilisieren, Schlichten und temperierte Prüfung.
Spannverzug Und Temperatur Beherrschen
Eine dünne Lagerwand kann unter Spannkraft rund sein und sich nach dem Lösen verformen. Stützen folgen dem Lastpfad; die Spannkraft bleibt wiederholbar und so klein wie nötig. Weiche Backen oder verteilte Auflagen müssen auf sicheren Kontakt geprüft werden.
Zerspanungswärme und Temperaturdifferenzen zwischen Fertigung und Messraum können einen großen Teil von 0,01 mm beanspruchen. Endbearbeitung braucht stabilen Werkzeugzustand und geregelte Kühlung. Vor der Abnahme erreicht das Teil die festgelegte Messtemperatur.
Maß, Form Und Achsbezug Getrennt Prüfen
Ein Innenmessgerät bestätigt lokale Durchmesser, aber nicht die Beziehung zweier Achsen. Rundheit oder Zylindrizität beschreiben die Form; das KMG bewertet Achslage und -richtung im Montagekoordinatensystem.
Das KMG-Programm richtet nach dem Zeichnungsbezug statt jede Bohrung separat per Best Fit auszuwerten. Punktverteilung, nutzbare Länge, Filter, Tasterqualifikation und Temperaturkompensation werden vereinbart. Meister oder Probemontage ergänzen die Daten, ersetzen aber nicht die Zeichnungsforderung.
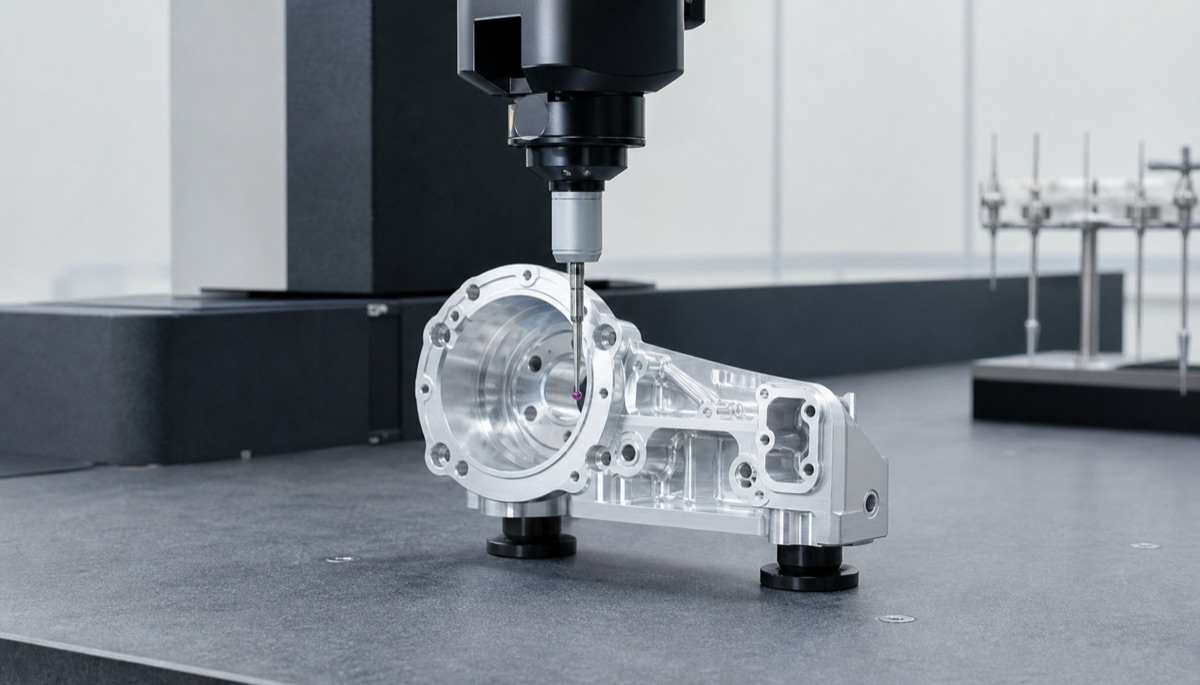
Die Prüfung bildet den Montagebezug nach und bewertet Maß, Achslage und Achsrichtung getrennt.
Angaben Für Die Anfrage
Mit Funktionskontext wird die Machbarkeitsprüfung schneller und genauer.
- 2D-Zeichnung und 3D-Modell mit gleicher Revision
- GD&T- oder ISO-GPS-Norm und vollständiges Bezugssystem
- Lagertyp, Passung, Vorspannung und Gegenwelle
- Bohrungsdurchmesser, Länge, Abstand und Zugangsrichtung
- Werkstoff, Wärmebehandlung, Rohteilzustand und Oberfläche
- KMG-Bericht, Stichprobe, Messtemperatur und Probemontage
Zusammenfassung
Stabile 0,01 mm Koaxialität entsteht durch klare Funktionsbezüge, minimale oder qualifizierte Umspannungen, Stabilisierung vor der Endbearbeitung, geregelte Spann- und Temperatureinflüsse sowie die gemeinsame Prüfung aller Achsen im Montagekoordinatensystem.
FAQ
Können beide Durchmesser passen und die Koaxialität trotzdem ausfallen?
Ja. Der Durchmesser ist ein lokales Maß; Koaxialität oder Position regelt die Beziehung zwischen den Achsen.
Müssen beide Bohrungen in einer Aufspannung entstehen?
Das ist bei ausreichendem Zugang bevorzugt. Eine qualifizierte Vorrichtung und geprüfte Bezugsübertragung können eine notwendige zweite Aufspannung absichern.
Reicht Reiben für 0,01 mm Koaxialität?
Nicht generell. Der Reibahle folgt der vorbereiteten Bohrung und korrigiert größere Achsfehler kaum; Vorbohren und Bezugsführung bleiben entscheidend.
Warum wird zum Montagebezug geprüft?
Das Lager arbeitet relativ zu Montageflächen und Zentrierungen. Best Fit kann genau den Fehler verdecken, der im Zusammenbau Vorspannung erzeugt.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.