
Eine Ebenheitstoleranz von 0,02 mm bedeutet nicht automatisch, dass eine Roboterbasis geschliffen werden muss. Ein steifes, mäßig großes und spannungsstabiles Teil kann die Forderung durch geregeltes Schlichtfräsen erreichen.
Schleifen wird interessant, wenn die Kontaktfläche groß, der Werkstoff Stahl oder gehärtet, die Rauheit anspruchsvoll oder die Loswiederholung gegen Frässpuren und Wärmedrift abzusichern ist.
Die richtige Wahl hängt von Flächenfunktion und Prüfzustand ab, nicht allein vom Toleranzwert.
Schlichtfräsen oder Schleifen für 0,02 mm Ebenheit
| Entscheidungsfaktor | Fräsen oft geeignet | Schleifen oft bevorzugt |
|---|---|---|
| Werkstoff | Aluminium und gut zerspanbare, ungehärtete Werkstoffe | Stahl, gehärteter Werkstoff oder stabiles Schleifaufmaß |
| Flächengröße und Steifigkeit | Mäßige Spannweite mit ausreichender Dicke und Auflage | Große Spannweite, hohe Wiederholung oder eigenes Finishaufmaß |
| Rauheit | Übliche bearbeitete Kontaktfläche mit zulässigen Frässpuren | Ra 0,8 oder kleiner und gleichmäßige Riefenrichtung |
| Prozessrisiko | Stabiler Bezug, geringe Restspannung und geregelter freier Zustand | Wärmebehandlung, Verzug oder Korrektur einer vorbearbeiteten Fläche |
| Kosten und Termin | Weniger Arbeitsgänge und Aufspannungen | Zusatzgang durch Funktion oder Fähigkeit gerechtfertigt |
Zuerst Die Funktion Der Fläche Definieren
Führungssitz, Getriebeschnittstelle, Dichtfläche und allgemeine Auflage haben unterschiedliche Anforderungen. Ebenheit beschreibt die Fläche selbst; Parallelität und Rechtwinkligkeit ihre Beziehung zu einem Bezug.
Legen Sie fest, ob im freien Zustand, auf definierten Auflagen oder mit Schraubenvorspannung abgenommen wird. Eine dünne Basis kann gespannt bestehen und sich nach dem Lösen oder bei ungleichmäßiger Montage verziehen.
Wann Fräsen 0,02 mm Halten Kann
Schlichtfräsen ist realistisch, wenn das Teil steif, die Fläche mäßig groß, der Rohling stabilisiert und die Auflage verformungsarm ist. Der Bezug wird vor der letzten Fläche erzeugt.
Ausgeglichener Abtrag, eigenes Schlichtaufmaß, stabiles scharfes Werkzeug, geregelte Kühlung und ein leichter Endschnitt begrenzen Wärme und Durchbiegung. Danach wird gelöst und erneut gemessen.
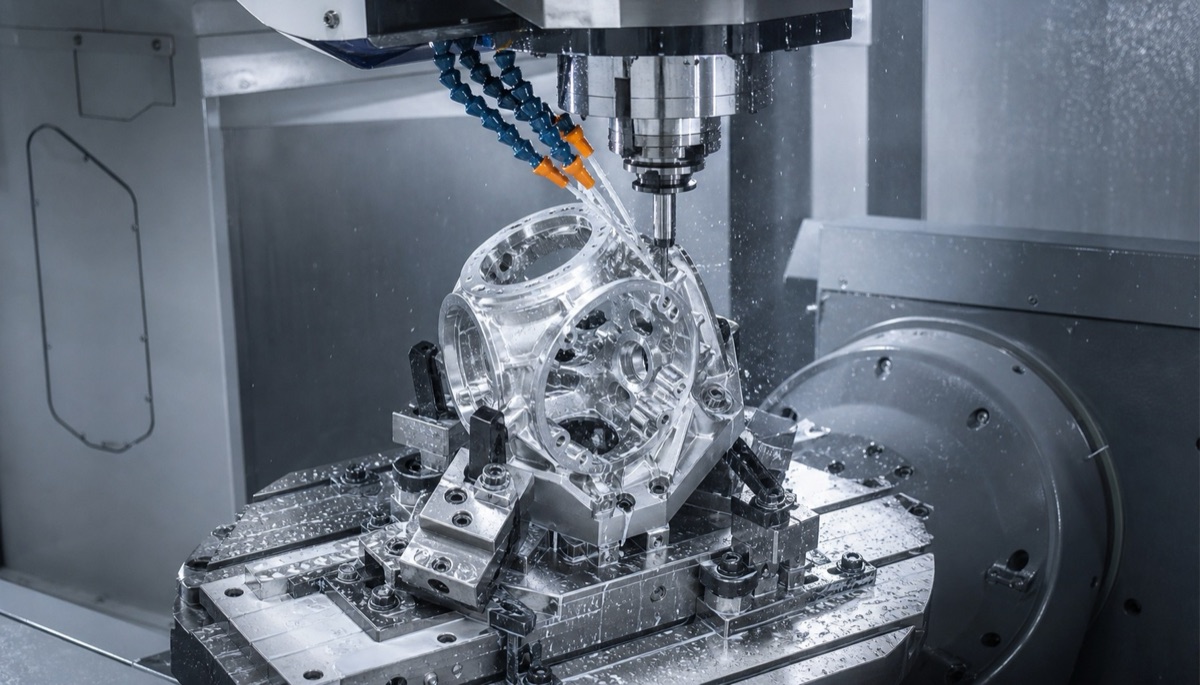
Stabiler Bezug, verteilte Auflage, geregelte Spannung und geplanter Schlichtschnitt sind nötig, wenn Fräsen 0,02 mm Ebenheit halten soll.
Wann Schleifen Einen Echten Nutzen Bringt
Schleifen eignet sich für Stahl oder gehärtete Basen, große Kontaktflächen, anspruchsvolle Rauheit und Wiederholloserien mit gleichmäßigem Tragbild. Es entfernt das nach Schruppen und Wärmebehandlung vorgesehene Aufmaß.
Bei Aluminium ist Schleifen nicht automatisch überlegen. Scheibenzusetzen, Wärme und Handhabung schaffen neue Risiken; ein beherrschter Fräsprozess kann direkter sein. Erstmessungen validieren die Wahl.
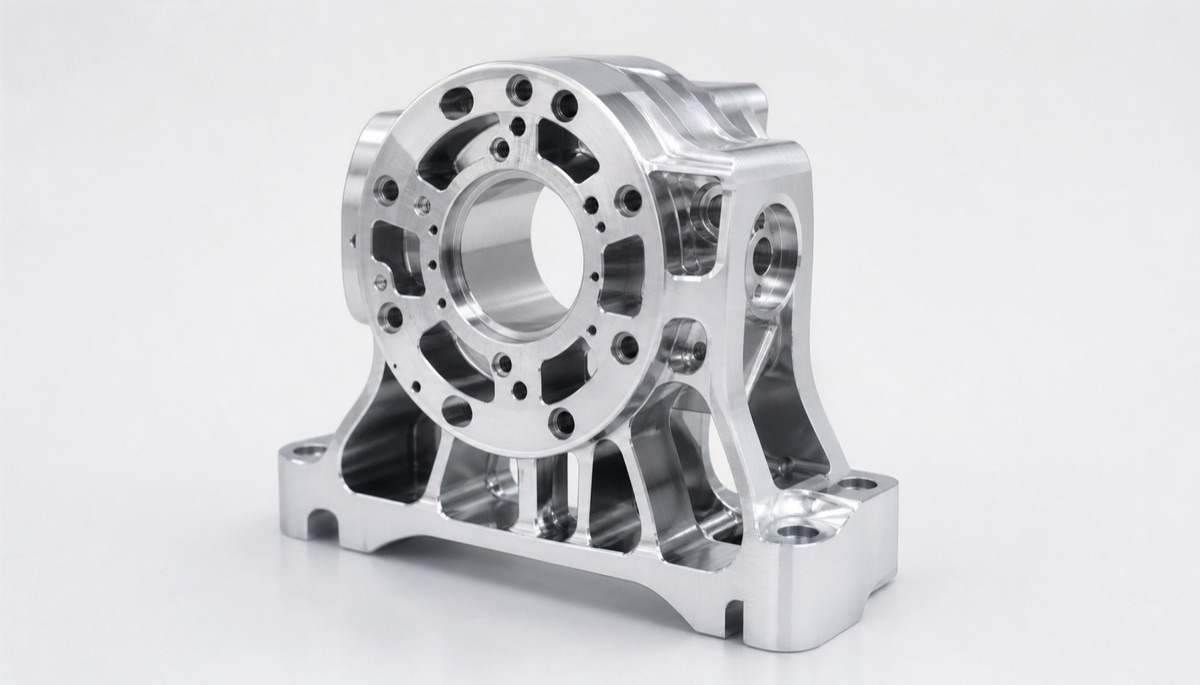
Werkstoff, Spannweite, Wanddicke, Flächenfunktion und verschraubter Zustand entscheiden, ob Fräsen genügt oder Schleifen folgt.
Den Ablauf Nach Spannung Und Aufspannung Planen
Ein robuster Ablauf erzeugt einen Bezug, schruppt beide Seiten ausgeglichen, stabilisiert bei Bedarf, schlichtet vor und führt dann das gewählte Finish aus. Kritische Bohrungen und Führungssitze bleiben auf den Endbezug bezogen.
Bei dünnen oder offenen Strukturen verringern weiche Backen, verteilte Auflagen, Vakuum oder Konturstützen den Verzug. Die Spannkraft muss wiederholbar und niedrig genug sein, damit der freie Zustand dem Lieferteil entspricht.
Ebenheit Getrennt Von Anderer Geometrie Prüfen
Ebenheit lässt sich mit KMG, Messplatte und Messuhr oder geeignetem Höhenmesssystem prüfen. Verfahren, Auflage, Temperatur sowie Punkt- oder Scanverteilung müssen zur Zeichnung passen.
Ebenheit ist kein Nachweis für Parallelität zur Gegenseite oder Rechtwinkligkeit zu einer Bohrung. Diese Kontrollen brauchen den jeweiligen Bezug. Rauheit wird ebenfalls separat gemessen.
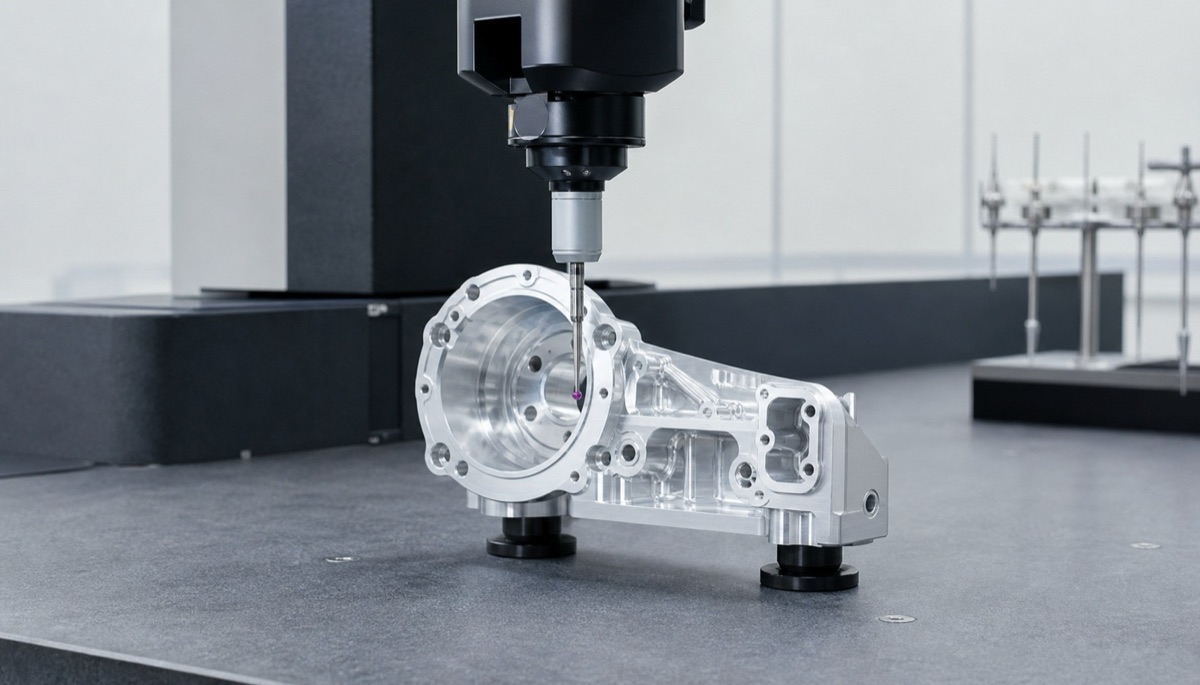
Ebenheit wird über die festgelegte Fläche bewertet; Parallelität oder Rechtwinkligkeit benötigen zusätzlich einen Bezug.
RFQ-Angaben Gegen Nacharbeit
Funktionsangaben ermöglichen dem Lieferanten die richtige Auswahl und Kalkulation des Finishs.
- Werkstoff, Zustand, Härte und Wärmebehandlung
- Flächenmaß, Wanddicke, Taschen und Auflagepunkte
- Ebenheit, Parallelität, Rechtwinkligkeit und Rauheit
- Prüfung frei, abgestützt oder verschraubt
- Funktion mit Führung, Getriebe, Dichtung oder Gegenbauteil
- Menge, Erstmusterbericht, Stichprobe und Oberflächenfolge
Zusammenfassung
Schlichtfräsen kann 0,02 mm an einer stabilen, gut abgestützten Roboterbasis mit mäßiger Fläche und passender Rauheit erreichen. Schleifen rechtfertigen Werkstoff, Spannweite, Oberfläche, Wärmebehandlung oder Wiederholbarkeit. Montagefunktion und Prüfzustand müssen zuerst feststehen.
FAQ
Kann Schlichtfräsen 0,02 mm Ebenheit sicher erreichen?
Ja, bei passendem Werkstoff, Maß, Steifigkeit und Vorrichtung. Die Fähigkeit muss aber am gelösten Teil mit dem vereinbarten Prüfverfahren bestätigt werden.
Ist Schleifen immer genauer?
Nein. Es kann Ebenheitskonstanz und Rauheit verbessern, besonders bei Stahl, fügt aber Aufspannung und Wärmerisiko hinzu. Entscheidend ist die Prozessfähigkeit.
Kontrolliert 0,02 mm Ebenheit auch die Parallelität?
Nein. Ebenheit hat keinen Bezug. Parallelität zu einer anderen Fläche oder Achse muss separat angegeben und geprüft werden.
Wird die Basis gespannt oder frei gemessen?
Zeichnung oder Prüfplan müssen den Zustand festlegen. Frei ist üblich; dünne Baugruppen können definierte Auflagen oder Schraubenvorspannung benötigen.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.