
Der LiDAR-Scan-Spiegelhalter verbindet optischen Strahlengang und Drehmechanik. Ein maßhaltiger Bohrungsdurchmesser garantiert nicht, dass die Spiegelfläche rechtwinklig und konzentrisch zur Drehachse sitzt.
Halter, Welle, Lager und Spiegelbefestigung sind als eine Baugruppe zu betrachten. Planlauf, Rundheit, Koaxialität, Passung, Vorspannung und Wuchtzustand beeinflussen die Scanwiederholung.
Kritische Prüfgrößen für Spiegelhalter und Rotorwelle
| Merkmal | Technisches Risiko | Prozess und Prüfung |
|---|---|---|
| Spiegelauflage | Ebenheit, Rechtwinkligkeit und Planlauf zur Achse | Fläche und Mittelbohrung aus gemeinsamem Bezug fertigen; auf Funktionsachse prüfen |
| Wellenlagersitze | Rundheit, Koaxialität, Durchmesser und Rauheit | Präzisionsdrehen, stabilisieren und bei Bedarf schleifen |
| Lagerpassungen | Spiel oder Übermaß, Erwärmung und Vorspannung | Funktionale Passung festlegen und Istmaße je Los dokumentieren |
| Montierter Rotor | Rundlauf, Planlauf, Schwingung und Unwucht | Nach Montage bei definierter Lagerung, Vorspannung und Drehzahl prüfen |
Eine Gemeinsame Optische Und Rotative Bezugskette Aufbauen
Die Spiegelauflage bestimmt die optische Lage, während Mittelbohrung, Lagersitze und Wellenzapfen die Drehung definieren. Ihr Zusammenhang ist wichtiger als ein einzelnes Zeichnungsmaß.
Ein zweckmäßiges System beginnt an Lager- oder Wellenachse, bezieht die Spiegelauflage darauf und definiert bei Bedarf die Winkellage. Die Prüfung bildet dieselbe Logik ab.
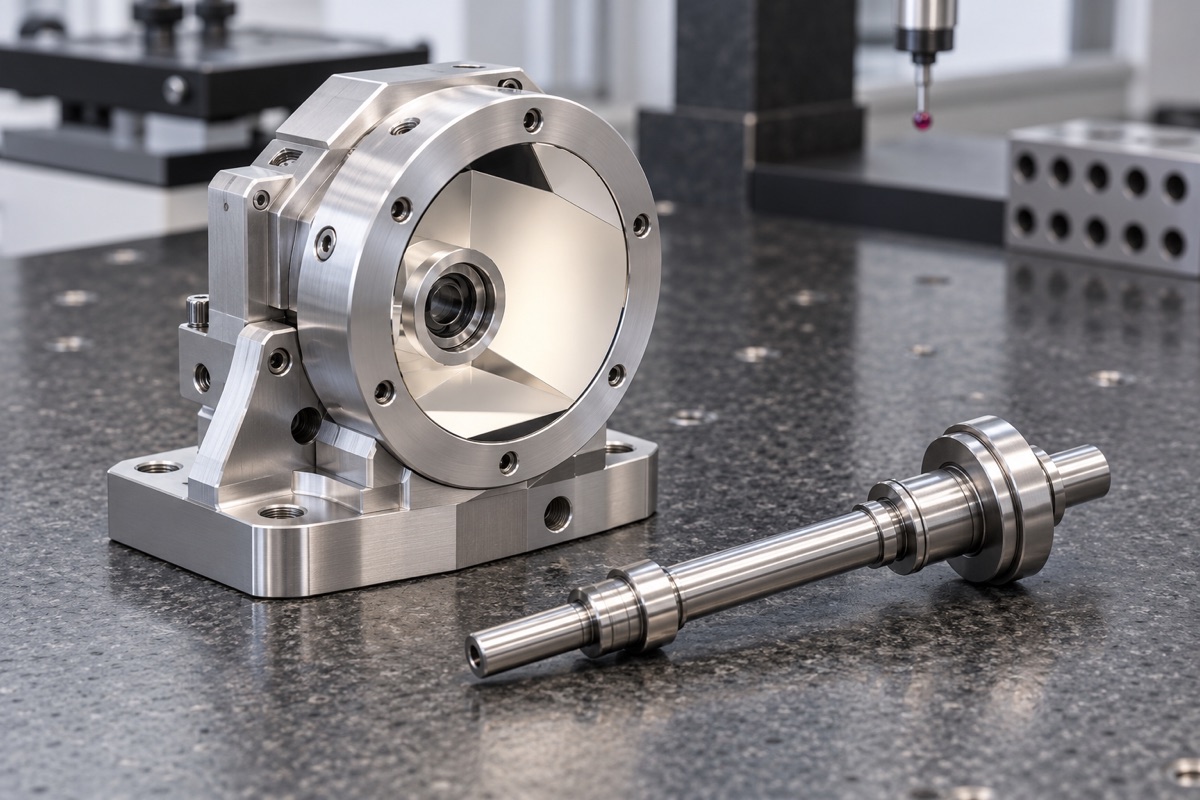
Optische Montagefläche, Mittelbohrung, Lagersitze und Wellenachse müssen eine gemeinsame Funktionsbezugskette statt einzelner Maße bilden.
Der Spiegelhalter Braucht Mehr Als Eine Bohrungstoleranz
Die Bohrung kann maßhaltig sein, obwohl die Fläche geneigt, verzogen oder exzentrisch ist. Dann beschreibt der Spiegel beim Drehen einen Kegel und verändert den Strahlwinkel.
Ebenheit, Rechtwinkligkeit zur Achse, Konzentrizität oder Position und Planlauf folgen dem optischen Fehlerbudget. Spannung, Klebung oder Pressung dürfen die Auflage nicht verformen.
Die Welle Für Die Lagerfunktion Fertigen
Der Zapfendurchmesser bestimmt die Passung; Rundheit, Koaxialität und Oberfläche bestimmen ruhigen Lauf. Schultern brauchen kontrollierte Rechtwinkligkeit für Lager und Distanzringe.
Präzisionsdrehen kann bei mittleren Anforderungen reichen. Hohe Drehzahl oder niedriger Lauf erfordern häufig gestuftes Drehen, Stabilisieren und Rundschleifen mit anschließender funktionsgerechter Messung.
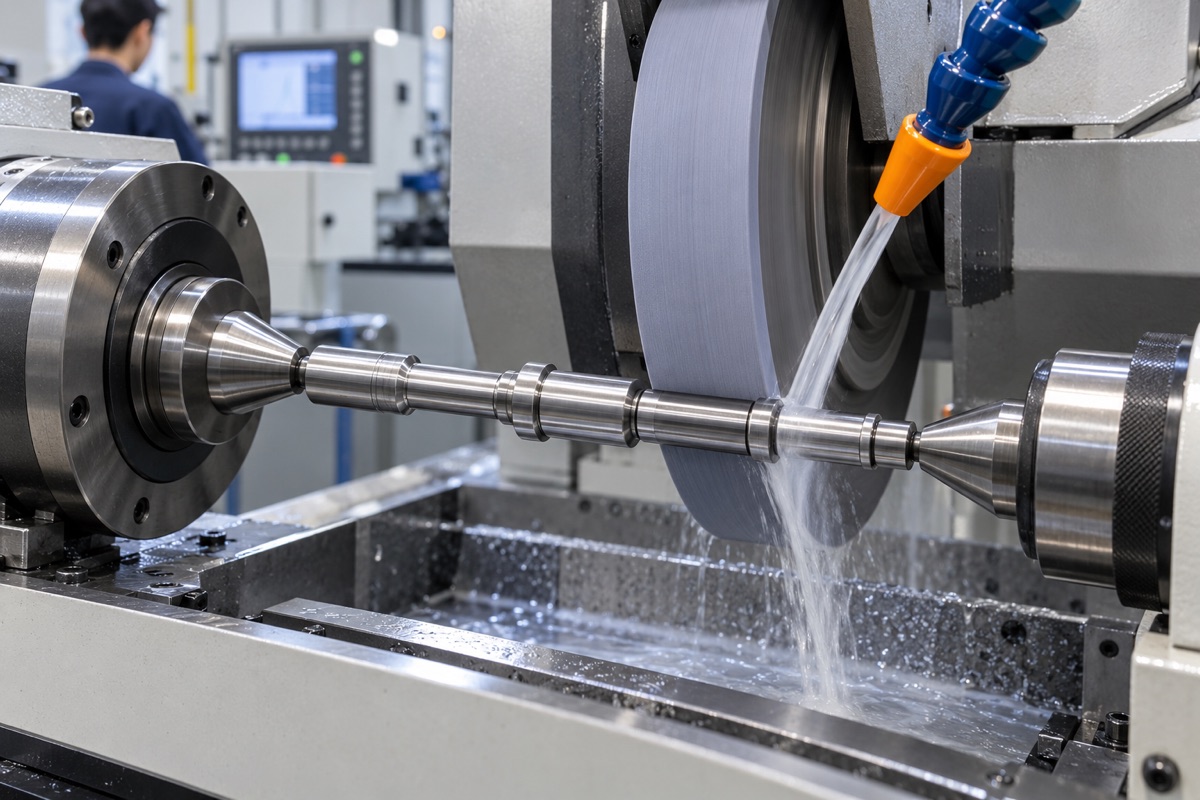
Schleifen kann nötig sein, wenn Rundheit, Koaxialität, Rauheit und Lauf der Lagersitze durch Drehen allein nicht sicher erreichbar sind.
Lagerpassung Und Temperatur Gemeinsam Betrachten
Eine bei Raumtemperatur passende Verbindung kann sich mit Welle, Gehäuse und Lager erwärmen. Zu viel Übermaß erhöht Vorspannung und Wärme; zu viel Spiel senkt Steifigkeit und kann Schwingung erhöhen.
Zeichnung und Spezifikation nennen Lagertyp, Wellen- und Gehäusepassung, Oberfläche und Montage. Istmaße kritischer Paarungen werden bei Mustern und wichtigen Losen dokumentiert.
Vor Und Nach Der Montage Prüfen
Die Einzelprüfung umfasst Spiegelauflage, Mittelbohrung, Lagersitze, Zapfen, Schultern, Rundheit, Koaxialität und Rauheit. Lauf wird zur Funktionsachse statt zu einem bequemen Nebenmaß geprüft.
Nach Montage von Lagern, Welle und Halter werden Rund- und Planlauf bei definierter Vorspannung erneut gemessen. Bei relevanter Drehzahl sind dynamisches Auswuchten und Schwingungsgrenzen separat festzulegen.
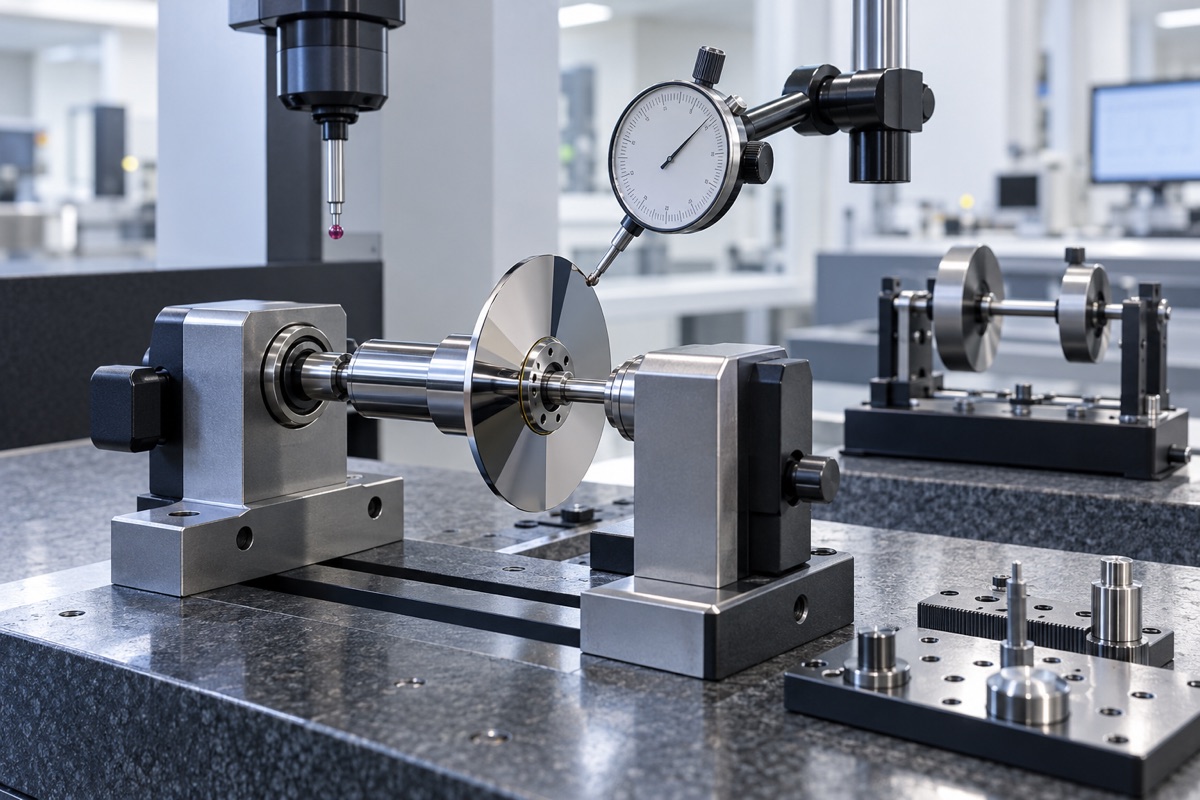
Die Prüfung im Montagezustand verbindet Einzelgeometrie mit dem realen Lauf; bei Bedarf wird die Unwucht im festgelegten Drehzahlbereich bewertet.
Angaben Für Die Anfrage
Der Lieferant braucht optische, rotative und montagemäßige Bedingungen für Prozess und Prüfkosten.
- Spiegelbefestigung, Auflagegrenze und zulässige Verformung
- Drehzahlbereich, Lagertyp, Vorspannung und Wuchtanforderung
- Grenzen für Zapfen, Bohrung, Plan- und Rundlauf, Koaxialität, Rundheit und Rauheit
- Werkstoff, Wärmebehandlung, Oberfläche und Streulichtkontrolle
- Montageprüfung, Schwingungstest und Losrückverfolgung
Zusammenfassung
LiDAR-Spiegelhalter und Rotorwelle sind als optisches Drehsystem zu beherrschen. Stabiler Scan folgt aus dem gemeinsamen Bezug von Spiegelauflage, Bohrung, Lagersitzen und Zapfen sowie Lauf- und Wuchtprüfung der Baugruppe bei Bedarf.
FAQ
Warum reicht der Bohrungsdurchmesser des Halters nicht aus?
Die Fläche kann zur Drehachse geneigt oder exzentrisch sein. Rechtwinkligkeit, Koaxialität und Planlauf bestimmen die Spiegelhaltung während der Drehung.
Muss jede Drehspiegelwelle geschliffen werden?
Nein. Drehzahl, Lagerpassung, Rauheit und Laufgrenze entscheiden. Schleifen wird eingesetzt, wenn Drehen keinen verlässlichen Prozessspielraum bietet.
Was unterscheidet Lauf und dynamisches Wuchten?
Lauf beschreibt geometrische Bewegung zur Achse. Wuchten betrifft Massenverteilung und Schwingung bei Drehzahl; eines kann bestehen, während das andere versagt.
Soll nach der Montage erneut geprüft werden?
Ja, wenn Lagervorspannung, Presssitz, Klebstoffhärtung oder Klemmung die Geometrie verändern können. Die Montageprüfung zeigt den Betriebszustand.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.