
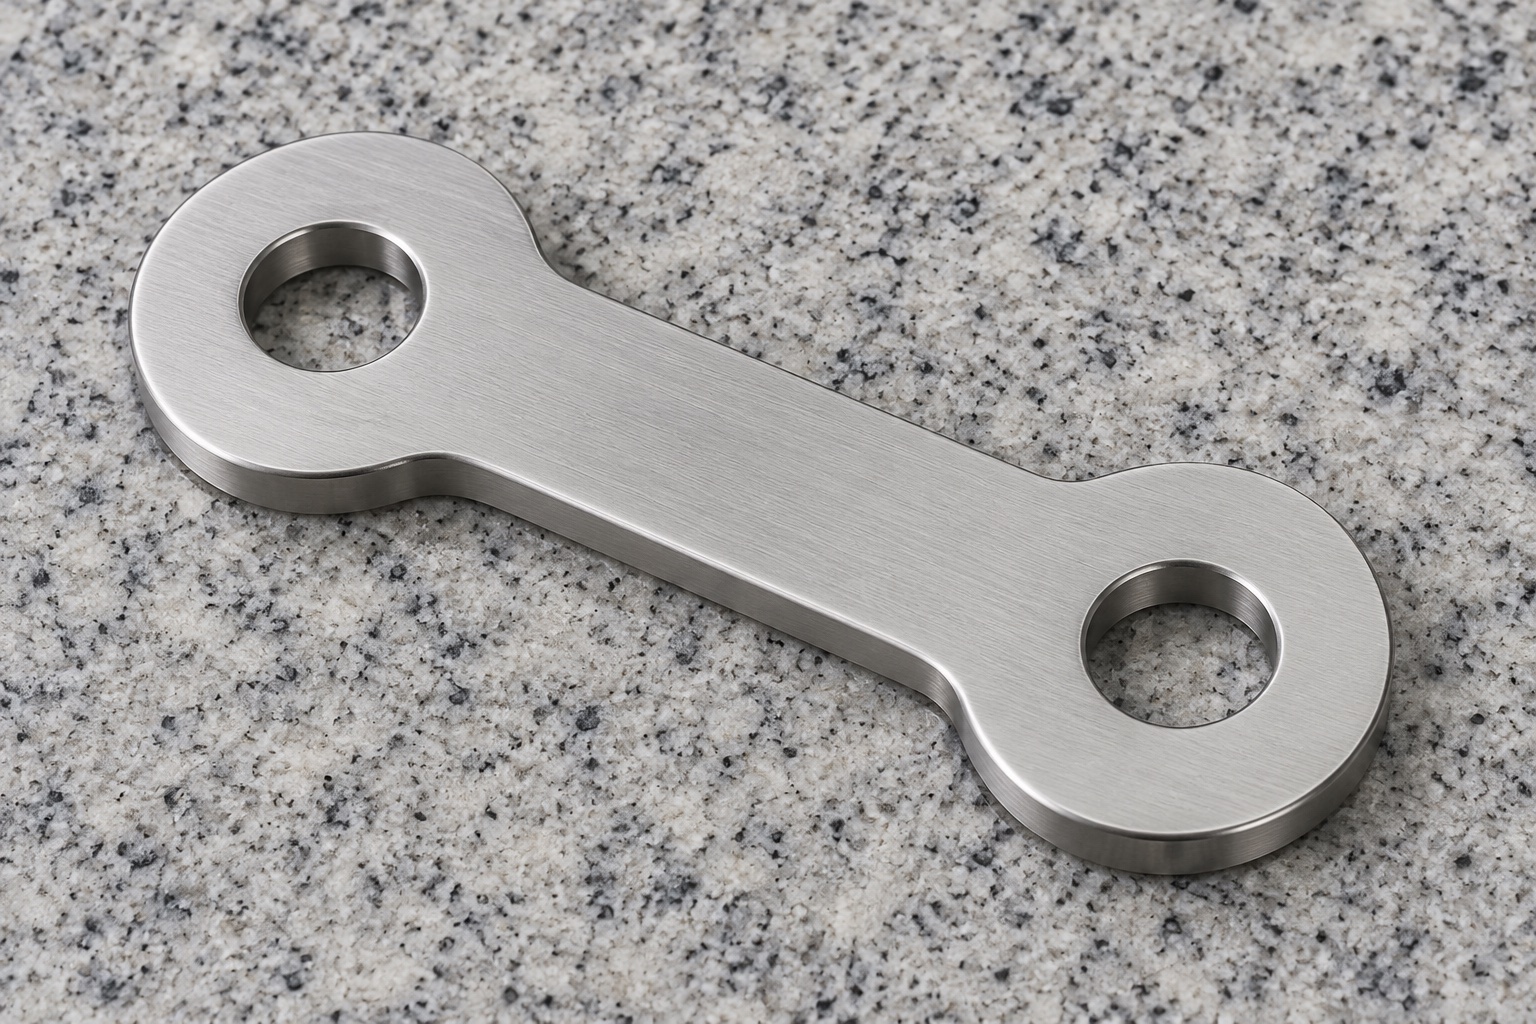
Die Verbindungslasche im Gesamtmechanismus definieren
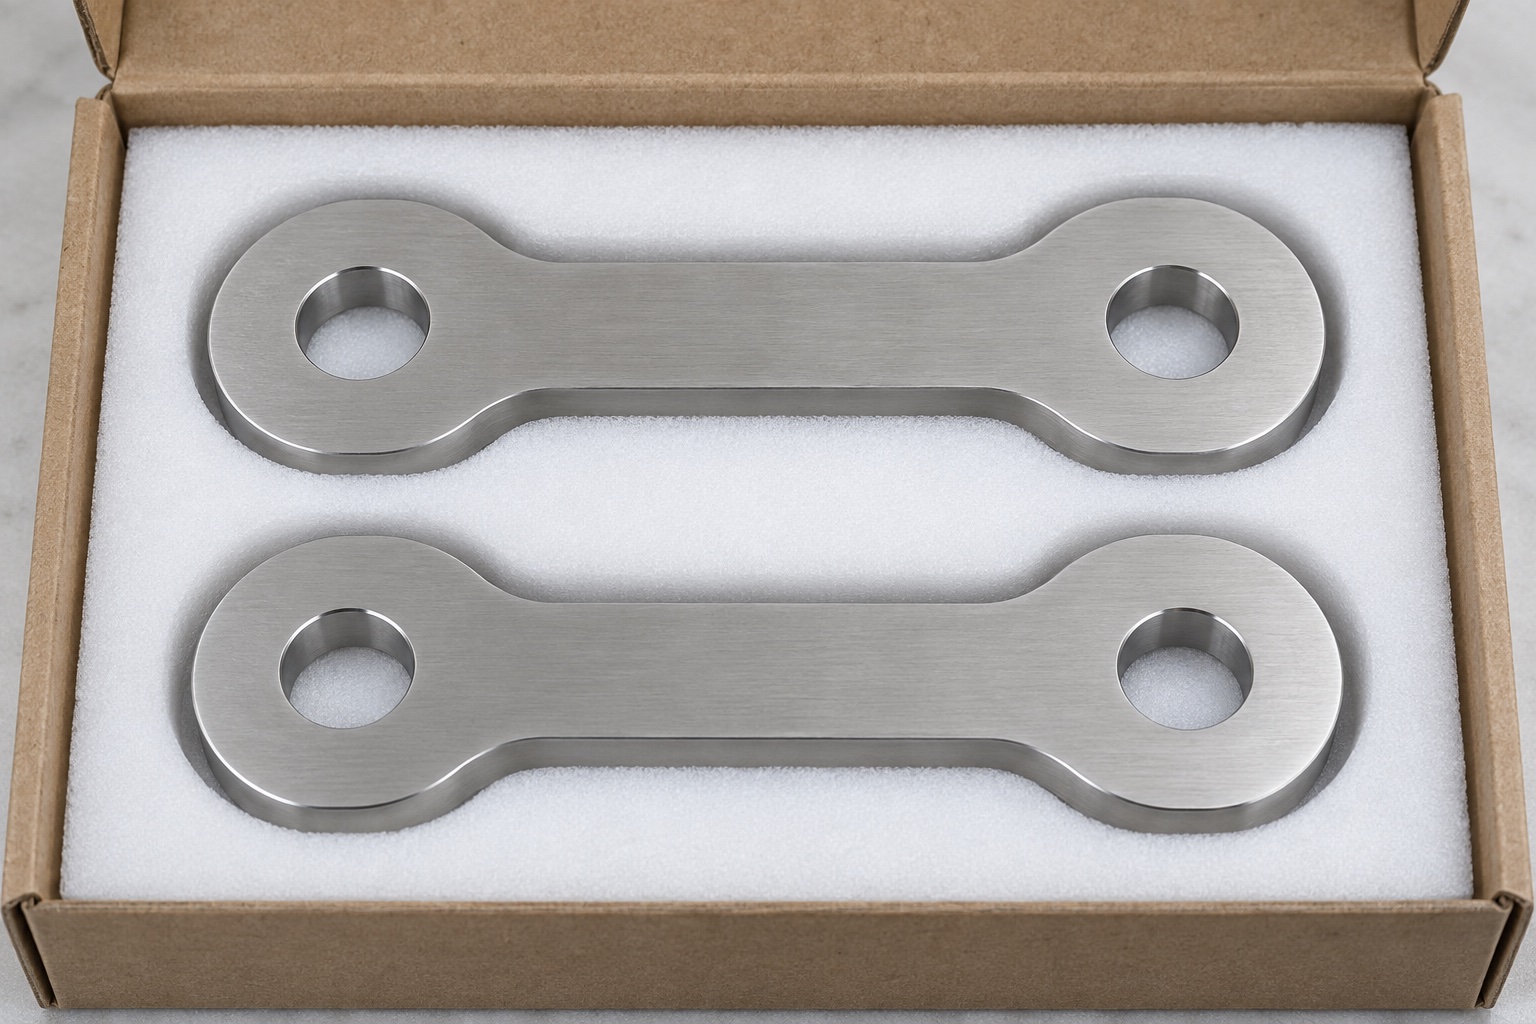
Ein Servicemechanismus in einem medizinischen Laborgerät kann zwei Elemente durch eine flach bearbeitete Verbindungslasche verbinden. Die beispielhafte 316L-Komponente verfügt über zwei abgerundete Endbereiche, eine schmalere schmalen Steg, gleichmäßige Dicke und zwei einfache Durchgangslöcher gleicher Größe. Das Konzept enthält keine Gewinde, Lager, Einsätze, Biegungen oder separaten Stifte. Es wird keine tatsächliche Baugruppe oder hergestelltes Exemplar gezeigt. Bei der Verbindung handelt es sich nicht um eine unabhängig gehaltene Verbindung oder um eine zugelassene Hebekomponente. Seine Rolle hängt vom kompletten Mechanismus, den tatsächlichen Verbindungselementen, der Unterstützung und der zulässigen Bewegung ab, die der Geräteentwickler vor Beginn der Fertigung definieren muss.
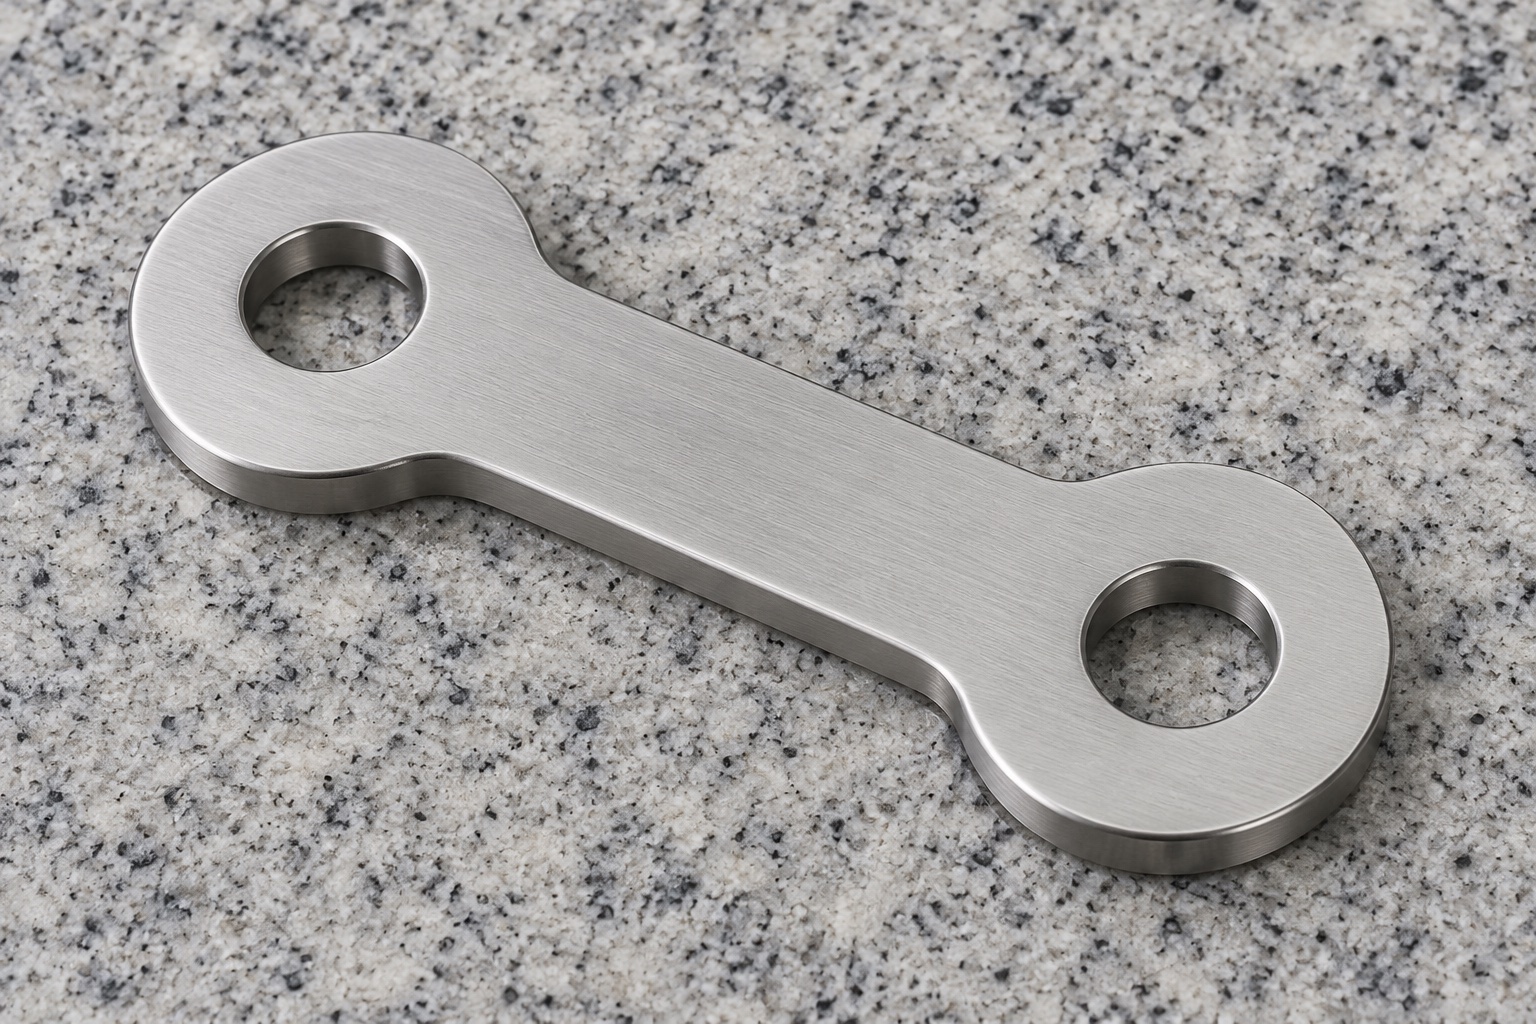
Beide Gegenanschlüsse identifizieren
Erhalten Sie die Zeichnung und das Modell der kontrollierten Verbindung, sowohl die Stift- oder Befestigungsschnittstellen, angrenzende Elemente als auch die tatsächliche Geräterevision. Geben Sie an, ob die Löcher Freiraum, Position, Drehbarkeit oder eine andere definierte mechanische Funktion bieten. Schließen Sie die Verbindung nicht von zwei praktischen Stäben ab, die durch eine Platte verlaufen. Für die Baugruppe sind möglicherweise separate Halterungen, Abstandshalter oder Lagerkomponenten erforderlich, aus der isolierten Abbildung geht jedoch nichts hervor. Überprüfen Sie die Installationsreihenfolge und den Zugriff an jedem Ende. Ein Nennlochdurchmesser reicht nicht aus, um beide Verbindungen, die relative Ausrichtung der umgebenden Elemente oder den beabsichtigten Betrieb des Vollfunktionsmechanismus zu definieren.
Achsabstand unabhängig vom Durchmesser festlegen
Definieren Sie jede Bohrung und die erforderliche Mitte-zu-Mitte-Beziehung mit einem vereinbarten Referenzschema. Zwei einzeln akzeptable Durchmesser bestimmen nicht den Abstand zwischen ihnen. Ebenso können Außenlänge oder ein scheinbar symmetrisches Profil die Lochbildvorgabe nicht ersetzen. Klären Sie, wie Zeichnung und Modell die Beziehung zum Ausdruck bringen, einschließlich aller erforderlichen geometrischen Kontrollen, bevor Sie den Bearbeitungs- und Prüfansatz auswählen. Der Lieferant sollte nicht ein Loch öffnen, eine Mitte verschieben oder einen Bohrungseinlauf nachfeilen, nur um eine nicht identifizierte Baugruppe einzubauen. Diese Änderungen erfordern eine Genehmigung, da sie die Installation, Bewegung und Beziehungen des Mechanismus zu anderen Referenzen verändern können.
Dicke und axiales Seitenspiel gemeinsam prüfen
Geben Sie die fertige Dicke, funktionale Breitflächen und relevante Endkontaktflächen an. Überprüfen Sie gemeinsam den tatsächlichen Montagestapel, die Abstandshalter, die Halterungen und den zulässigen seitlichen Abstand. Ein Verbindungsstück, das über zwei Stifte auf einer Werkbank passt, kann nach der Installation der Befestigungselemente immer noch mit benachbarten Komponenten in Kontakt kommen oder klemmen. Fügen Sie ohne kontrollierte Genehmigung keine Unterlegscheiben hinzu, reduzieren Sie die Fläche nicht und verdünnen Sie das Ende nicht lokal. Jede erforderliche axiale Position oder Bewegung gehört zur eigentlichen Baugruppendefinition. Die Bauteildicke und eine gute Handpassung begründen nicht unabhängig voneinander die freie Funktion, den Halt, das Verschleißverhalten oder die Sicherheit des gesamten Mechanismus des medizinischen Geräts.
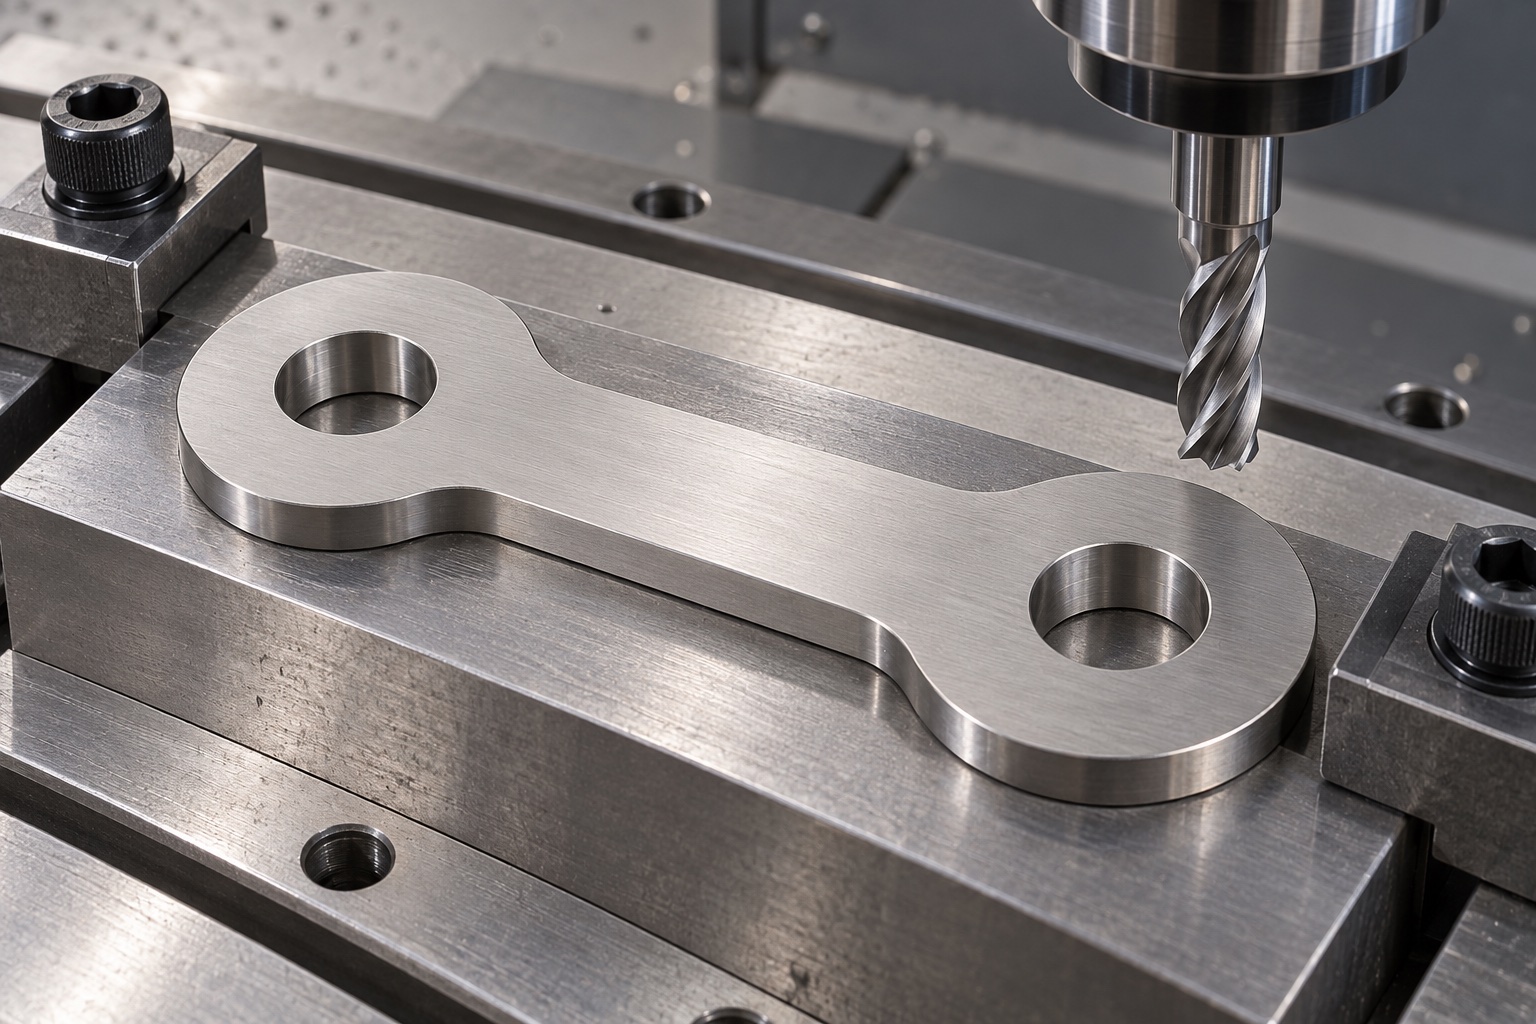
Endkonturen und schmalen Steg definieren
Geben Sie die abgerundeten Endbereiche, das verbleibende Material um jedes Loch, die Stegzonenbreite, die Übergangsgeometrie und die Kantenanforderungen an. Ein praktischer Fräserpfad sollte nicht stillschweigend den schmalen Abschnitt oder den Verrundungsradius definieren. Klären Sie, welche Außenbereiche Freiraum bieten und ob es sich dabei um sinnvolle Kontakte handelt. Untersuchen Sie das kontrollierte Profil, anstatt eine vertraute Silhouette zu akzeptieren. Hier wird kein allgemeingültiger Mindestquerschnitt, Tragzahl oder Ermüdungsspielraum festgelegt. Diese erfordern die reale Geometrie, den Materialzustand, die Belastung und eine separate Anwendungsbewertung. Das Polieren eines Übergangs, um ihn glatter aussehen zu lassen, sollte keine undokumentierte Änderung der Funktionsdefinition des Teils sein.
316L und Endbehandlung spezifizieren
Identifizieren Sie den genehmigten Bestandszustand, die Form, den Chargennachweis und die erworbene Endbehandlung. Das vorgeschlagene Material 316L übernimmt nicht automatisch die Eigenschaften eines gehärteten Verbindungsbolzens oder einer handelsüblichen Spurstange. Ein ähnliches silbernes Aussehen ist kein Beweis für Härte, Verschleißfestigkeit, Korrosionsbeständigkeit oder Tragfähigkeit. Bewahren Sie die Identität durch Rohlingsvorbereitung, Lochbearbeitung und Verpackung. Die Materialdokumentation identifiziert den Bestand innerhalb ihres Geltungsbereichs. Es stellt keine validierte Reinigung, biologische Kompatibilität, Sterilversorgung oder Zertifizierung medizinischer Geräte dar. Definieren Sie relevante Eigenschaften und Nachweise der fertigen Komponente separat, anstatt die Leistung von einer unabhängigen Katalogbaugruppe zu übertragen.
Bohrungs- und Profilbearbeitung mit gemeinsamen Bezügen planen
Überprüfen Sie die Unterstützung, den Werkzeugzugang, die Materialabschnitte und die Route, die Nutzflächen, zwei Bohrungen und das Äußere verbindet. Die Bohranleitung von Sandvik Coromant identifiziert Lochgeometrie, Komponentenmaterial und Halterung als Planungsüberlegungen; Es handelt sich um einen allgemeinen Prozesshintergrund und nicht um eine genehmigte Route für diesen Link. Referenzkontakte schützen und Späne vor Neuorientierung entfernen. Zwischenprüfungen können die Entwicklung unterstützen, bei der Endabnahme geht es jedoch um den vereinbarten Lieferzustand. Eine Platte, die durch die Halterung flach gedrückt wird, sollte nicht allein aufgrund dieses Aussehens akzeptiert werden. Für jedes Servicegestänge sind keine universellen Bohreinstellungen, Spannkräfte oder erreichten Achsabstandstoleranzen vorgeschrieben.
Bohrungsausgänge und Übergänge entgraten
Überprüfen Sie beide Lochmündungen, Durchgangsausgänge, Flächenkanten, Stegübergänge und Endkonturen auf anhaftendes Material oder unbeabsichtigte scharfe Merkmale. Wenden Sie zugelassene Kantenbrüche an, ohne die nutzbare Bohrungslänge oder Kontaktfläche zu entfernen. Das Polieren von Hand, bis sich ein Stift leichter bewegen lässt, kann eine Bohrungs- oder Montageabweichung verbergen und muss überprüft werden. Reinigung und Endbehandlung sollten zum erworbenen Umfang passen. Eine glatte Edelstahloberfläche sorgt nicht für geringe Partikelanzahl, geringe Reibung, validierte Desinfektion oder sterile Lieferung. Wenn eine Identifizierung erforderlich ist, vereinbaren Sie einen Markierungsort außerhalb funktionaler Kontakte und behalten Sie die akzeptierte fertige Geometrie bei.
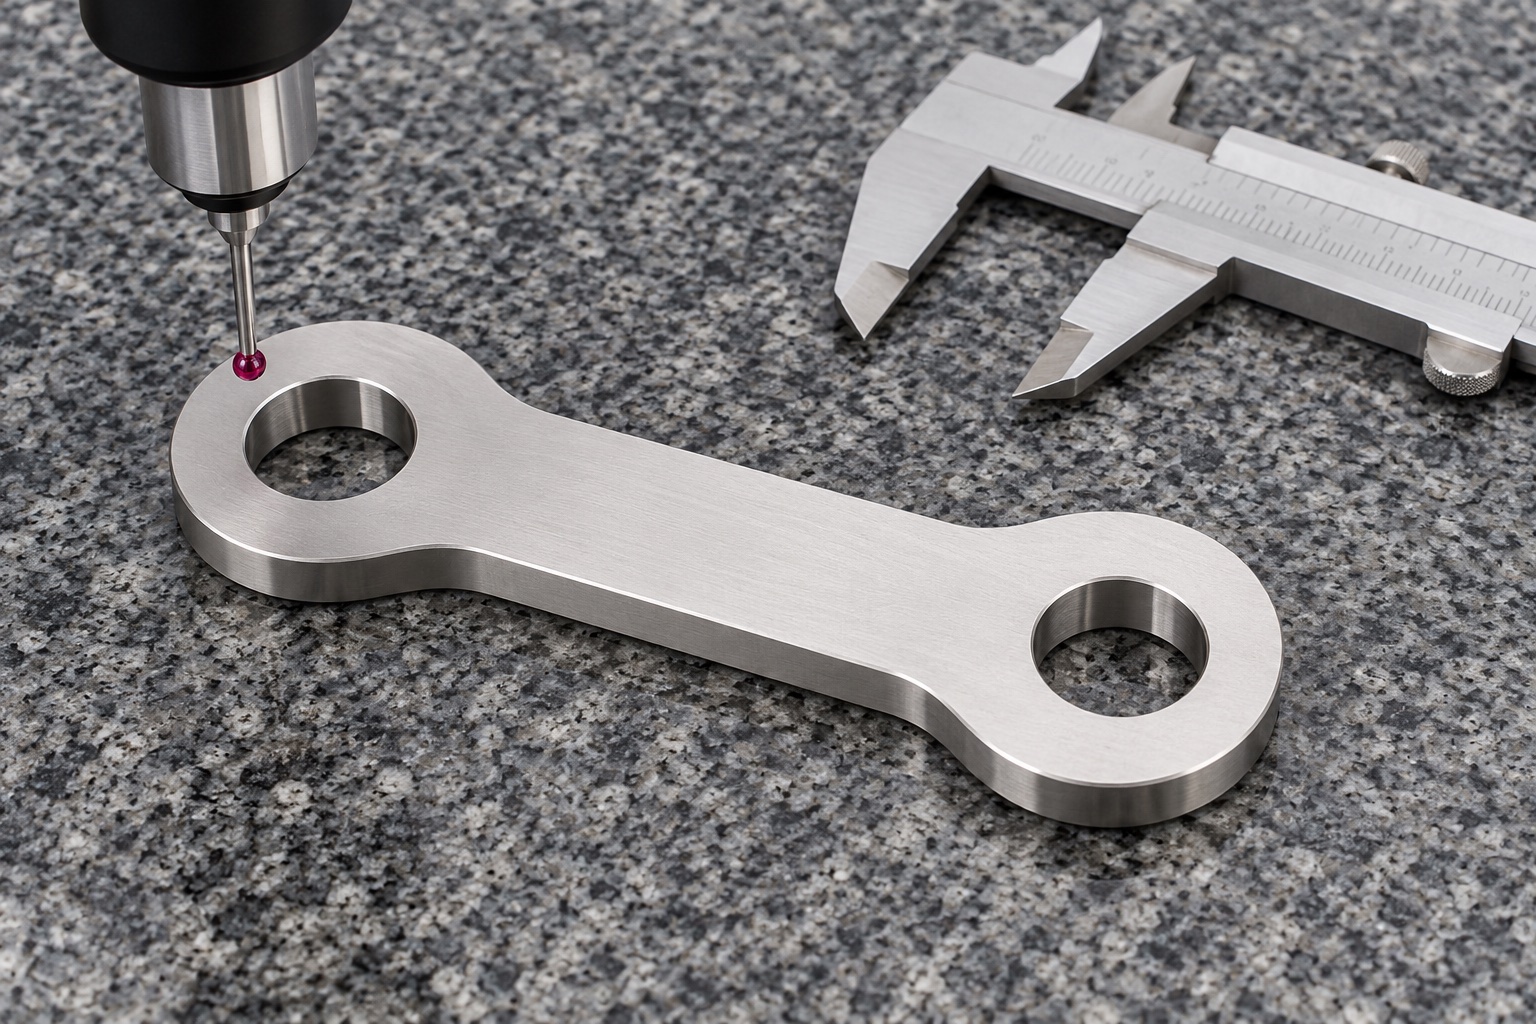
Zusammengehörige Merkmale im Endzustand prüfen
Ordnen Sie Lochgrößen, Achsabstände, Positionen, fertige Dicke, Flächen und erforderliche Profilbeziehungen zugänglichen Methoden zu. Vereinbaren Sie vor der Abnahme Referenzen, Auflage und Endabwicklung. Ein Stift in jedem Loch ist nicht automatisch eine vollständige Abstandsprüfung oder ein Ersatz für die Überprüfung beider Bohrungen. Wenn eine Sonde ein Merkmal nicht erreichen kann, entscheiden Sie sich für eine geeignete Methode, anstatt sich nur auf Außenabmessungen zu verlassen. Ein echter Bericht sollte Revision, Materialcharge, nummerierte Merkmale und tatsächliche Beobachtungen enthalten. Ein CMM- oder Messschieberbild veranschaulicht potenzielle Werkzeuge, kein bestandenes Maßergebnis oder eine qualifizierte Bewegung des gesamten Gestänges.
Optionale Mechanismusbeobachtungen begrenzen
In einem separat vereinbarten Versuch können Installation, Sitz, beabsichtigte Bewegung, seitlicher Abstand und Zugang mithilfe identifizierter Verbindungen, Stifte, Elemente und Halteänderungen untersucht werden. Notieren Sie die Ausrichtung und den tatsächlichen Montagevorgang. Eine günstige manuelle Bewegung bestimmt nicht die Belastbarkeit, die Ermüdungslebensdauer, den Verschleiß, das Vibrationsverhalten oder den Halt während des Betriebs. Diese erfordern eine gesondert definierte Bewertung des gesamten tatsächlichen Mechanismus und der Bedingungen. Halten Sie Probestücke von der akzeptierten Produktion unterscheidbar. Eine unerwartete Klemmen sollte eine Überprüfung auslösen, bevor Löcher vergrößert, die Dicke verringert oder Hardware ausgetauscht wird, nur um eine erfolgreiche Demonstration zu erhalten oder ein modifiziertes Glied als universelle Produktionslehre zu verwenden.
Flächen, Bohrungen und Varianten beim Versand schützen
Trennen Sie fertige Verbindungen, damit benachbarte Teile und lose Hardware nicht an Nutzflächen, Locheingängen oder schmalen Profilübergängen anstoßen können. Die Stützen sollten ihren akzeptierten Zustand beibehalten, ohne die Platte zu verbiegen. Pflegen Sie Chargen-, Revisions-, Endprozess- und Prüfstatus mit der Sendung. Eine mechanische Schutzverpackung bedeutet keine sterile Bereitstellung. Bei der Eingangsprüfung sollten Verbindungen mit ähnlichen Silhouetten, aber unterschiedlichen Lochabständen, Durchmessern, Dicken oder Profilen vor der Installation unterschieden werden. Sorgen Sie dafür, dass die gelieferte Komponente auf ihre genehmigte Revision rückverfolgbar ist, während Sie die unabhängige Bewegung, Belastung, Ermüdung und Servicequalifikation des gesamten Instruments den kontrollierten Anwendungsverfahren des zuständigen Geräteteams überlassen.
Eine laschenspezifische Anfrage vorbereiten
Stellen Sie eine kontrollierte Geometrie, beide Passschnittstellen, die tatsächliche Stift- oder Befestigungsanordnung, zulässige Bewegung, axiale Stapelung, Seitenspiel, Halterung, Material, Endprozesse und Prüfergebnisse bereit. Trennen Sie die optionale Montage von der Belastungs-, Ermüdungs- und Gesamtmechanismusqualifizierung. Überprüfen Sie Änderungen an passenden Elementen, Stiften, Abstandshaltern oder Verfahren, bevor Sie die Herstellung wiederholen. Genehmigte Prototypenanpassungen müssen zu überarbeiteten Dokumenten werden und nicht zu einem gefeilten Loch oder einem ausgedünnten Ende, das als nächste Produktionsreferenz beibehalten wird. Dadurch wird ein rückverfolgbarer Umfang von CNC-Komponenten geschaffen, ohne dass eine gemessene Serviceleistung erfunden oder ein konformes Flachverbindungsglied mit einem allgemeingültigen Mechanismus oder Sicherheitssystem für medizinische Geräte verwechselt werden muss.
Technischer Herstellerhinweis: www.sandvik.coromant.com.
FAQ
Bestimmen zwei akzeptierte Lochdurchmesser den Achsabstand?
Nein. Die Lochgröße und die Beziehung zwischen den Lochmitten sind unterschiedliche Anforderungen. Die kontrollierte Zeichnung und der Prüfplan müssen beides identifizieren. Das Eindringen eines Stiftpaares in die Löcher überprüft nicht automatisch das angegebene Muster, die funktionalen Flächenbeziehungen oder die vollständige Ausrichtung des Mechanismus.
Enthält der abgebildete Link Drehzapfen und Halterungen?
Nein. Es handelt sich um die isolierte Zweilochplatte. Tatsächliche Stifte, Lager, Distanzstücke, Befestigungselemente und Haltekomponenten gehören zu separat kontrollierten Montagedokumenten. Ihr Vorhandensein, ihre Auswahl und ihre Leistung lassen sich nicht aus einem bekannten Profil oder zwei einfachen Durchgangslöchern ableiten.
Kann die Dicke reduziert werden, um Klemmen zu entfernen?
Nur durch eine autorisierte Änderung und entsprechende Nachprüfung. Überprüfen Sie den vollständigen Montagestapel, die Stiftschnittstellen, den seitlichen Abstand und die Halterung, bevor Sie die Komponente ändern. Ein einfacher Handversuch nach lokalem Abtragen sollte nicht zu einer undokumentierten Produktionsanforderung oder einem Nachweis der Gebrauchstauglichkeit werden.
Ist eine sanfte manuelle Bewegung ein Beweis für Ermüdung oder Belastungsleistung?
Nein. Es handelt sich um eine begrenzte Beobachtung mit identifizierten Teilen. Belastung, Ermüdung, Verschleiß, Vibration und Halt erfordern eine gesondert definierte Bewertung des gesamten realen Mechanismus und der vorgesehenen Bedingungen. Ein Maßbericht oder ein anschauliches Prüfbild liefern diese Ergebnisse nicht.
Ist 316L automatisch ein Ersatz für gehärtetes Verbindungsmaterial?
Nein. Die Materialidentität überträgt nicht die Härte, das Verschleißverhalten, die Tragfähigkeit oder die Korrosionsqualifikation eines anderen Produkts. Definieren Sie relevante Eigenschaften und unterstützende Nachweise für den tatsächlich fertigen Link und die Anwendung. Ein ähnliches Erscheinungsbild berechtigt weder zu einem Ersatz noch zur Zertifizierung medizinischer Geräte.
Was sollte eine Wiederholungsbewertung abdecken?
Überprüfen Sie beide Passelemente, Stifte, Abstandshalter, Lochmuster, Profil, Dicke, Seitenspiel, Halteanordnung, Qualität und Endbearbeitung. Genehmigte Änderungen gehören in kontrollierte Dokumente, nicht in einen manuell geänderten Link oder in Leistungsannahmen, die von einem anderen Mechanismus für medizinische Geräte kopiert wurden.
tanghangyun@oemach.com