
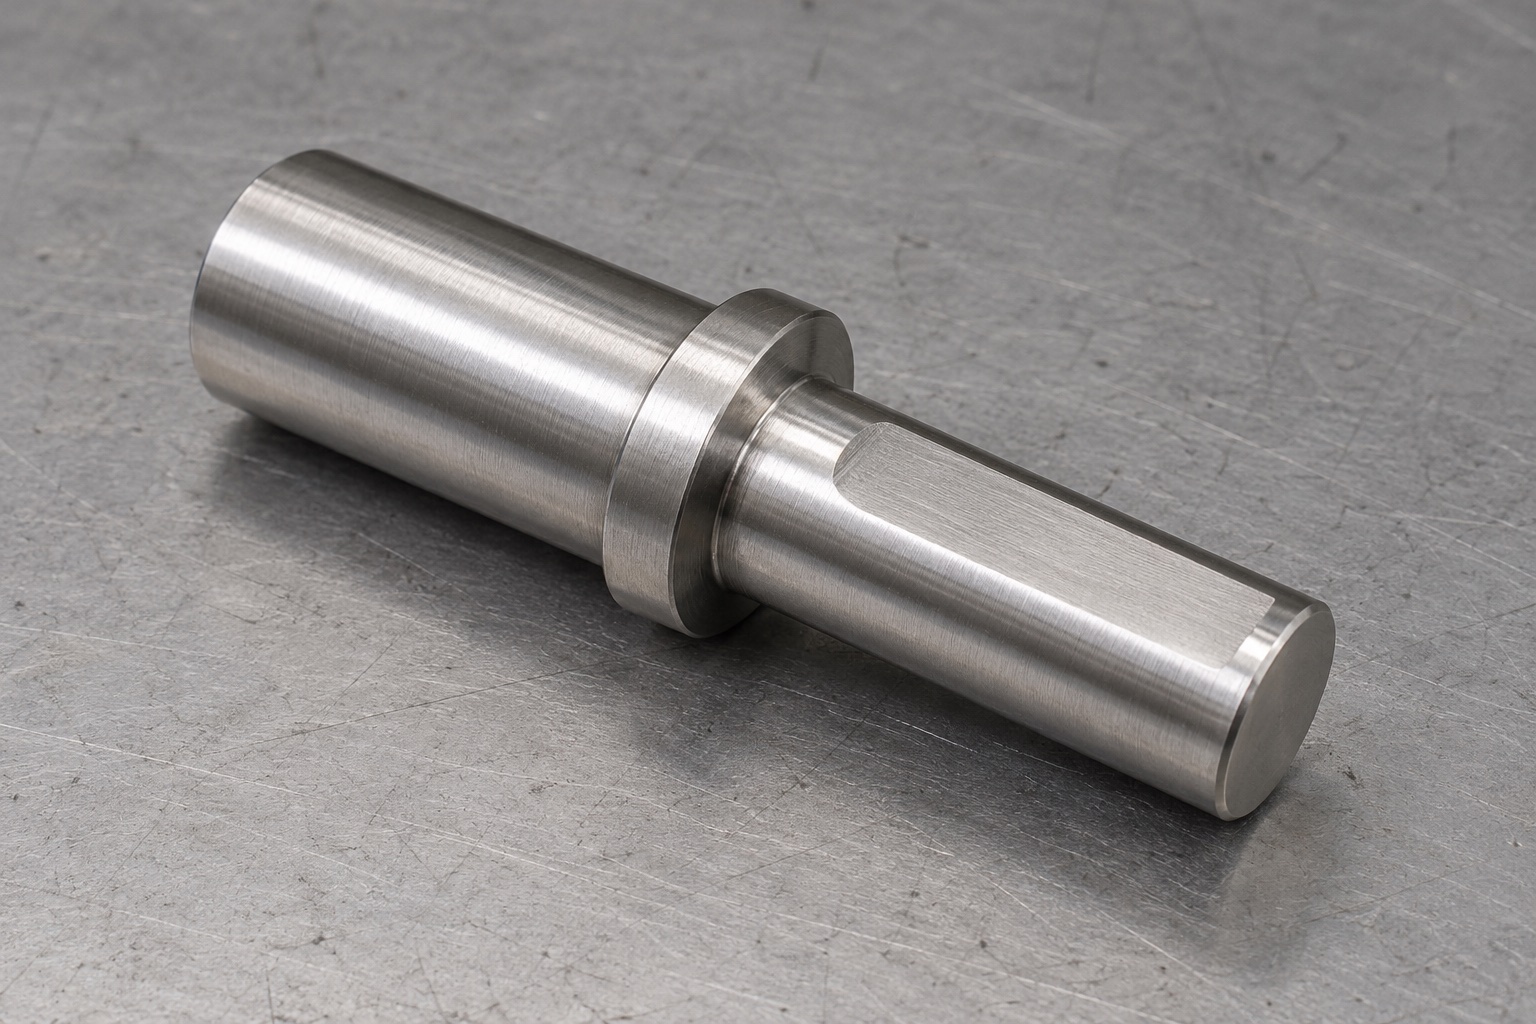
Geometrie vor Leistungsbehauptung
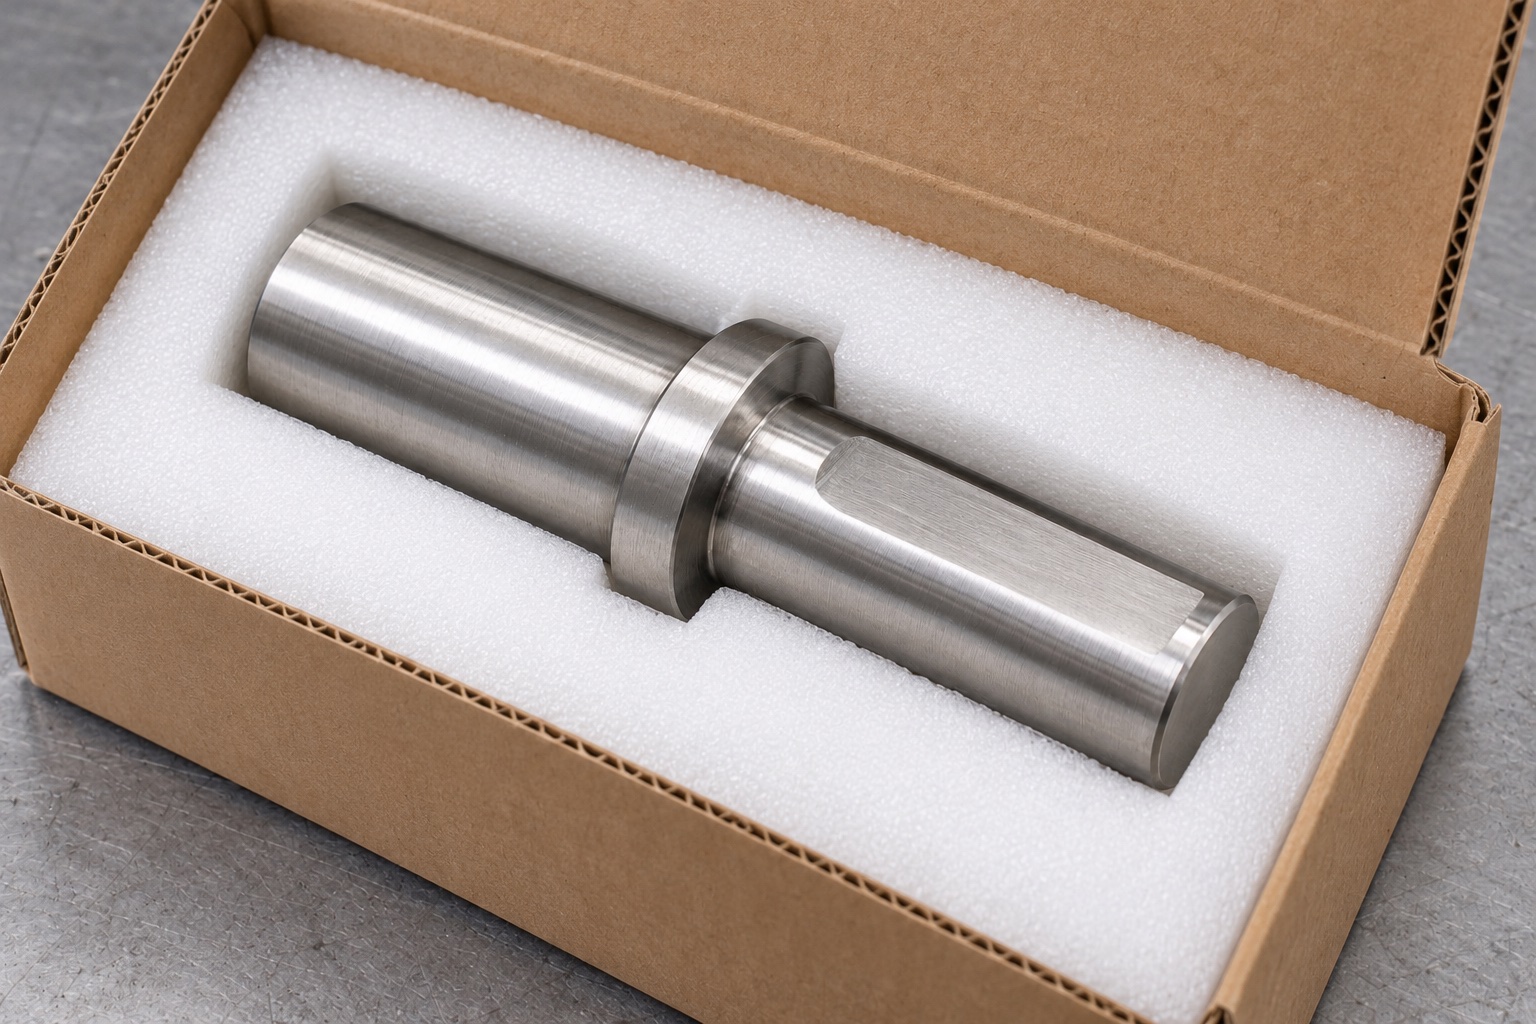
Ein motorbetriebenes Modul in medizinischen Laborgeräten erfordert möglicherweise eine separate abgestufte Adapterwelle. In diesem Artikel wird ein massives Edelstahlbauteil mit einem größeren runden Zapfen, einer integrierten Schulter und einer kleineren Verlängerung betrachtet, die eine Längsabflachung trägt. Ein Querschnitt durch die Abflachung hat ein D-Profil. Die Abbildungen zeigen kein Gewinde, keine Keilnut, keine Querbohrung, keinen Sicherungsring oder kein separates Zahnrad. Dabei handelt es sich eher um Konzepte als um genehmigte Abmessungen oder tatsächliche Produktionsnachweise. Das Vorhandensein einer Abflachung bestimmt nicht die Drehmomentkapazität, den axialen Halt, die Ermüdungslebensdauer, das Spiel, die Kalibrierungsgenauigkeit oder die Sicherheit des gesamten motorbetriebenen Gerätemechanismus.
Beide Antriebsschnittstellen identifizieren
Erhalten Sie die kontrollierte Wellenzeichnung, die passende Nabe oder Kupplung, die Stützanordnung, die Befestigungselemente und die tatsächliche Motor- oder Modulversion. Der Lieferant muss wissen, auf welcher zylindrischen Oberfläche sich ein passendes Bauteil befindet, welche Schulter den Kontakt herstellt und wie die Abflachung verwendet werden soll. Gehen Sie nicht davon aus, dass eine Stellschraube oder Klemme vorhanden ist, nur weil eine Abflachung sichtbar ist. Bei den Installationsanweisungen des Motorherstellers handelt es sich um modellspezifische Hintergrundinformationen und nicht um die Genehmigung eines kundenspezifischen Adapters. Behalten Sie die tatsächlichen Verbindungsdokumente und die Montagemethode bei, anstatt ein Drehmoment oder einen Haltewert von einer anderen kommerziellen Motorinstallation zu übertragen.
Abflachung vollständig definieren
Definieren Sie die Tiefe oder den verbleibenden Abschnitt der Abflachung, die nutzbare axiale Länge, die Anfangs- und Endübergänge und die Position relativ zu den Wellenreferenzen. Klären Sie, ob die Abflachung bis zum Ende reicht oder davor aufhört; die Abbildung darf diese Anforderung nicht ersetzen. Eine gefräste Fläche ist keine Keilnut und der Lieferant sollte keine weitere Fläche hinzufügen, um sie an eine nicht identifizierte Nabe anzupassen. Wenn die Winkelausrichtung zu einem anderen Feature wichtig ist, geben Sie die Beziehung an und wie sie überprüft wird. Ein geeignetes Schlüsselmaß oder eine über den Schaft gleitende Probe stellt nicht unabhängig die akzeptierte Abflachungsgeometrie her.
Zapfen und Schulter zu Bezügen verbinden
Durchmesser, Nutzlängen, Schulterauflagen und Beziehungen zwischen Zylinder- und Stirnflächen sind festzulegen. Die zur Messachse verwendete Fläche ist von einem groben Spanndurchmesser zu unterscheiden. Ein richtiger Durchmesser an einer Stelle belegt nicht alle Form- und Lageanforderungen. Bei einer tragenden Schulter sind nutzbare Kontakte und zulässige Freistiche ausdrücklich zu definieren; nicht jedes sichtbare Metall muss anliegen. Der Lieferant darf weder einen Abstandshalter ergänzen noch eine Schulter kürzen oder einen Zapfen informell polieren, nur um ein unbekanntes Gegenstück oder eine geänderte Abstützung einzupassen. Solche Anpassungen benötigen eine freigegebene Konstruktionsentscheidung.
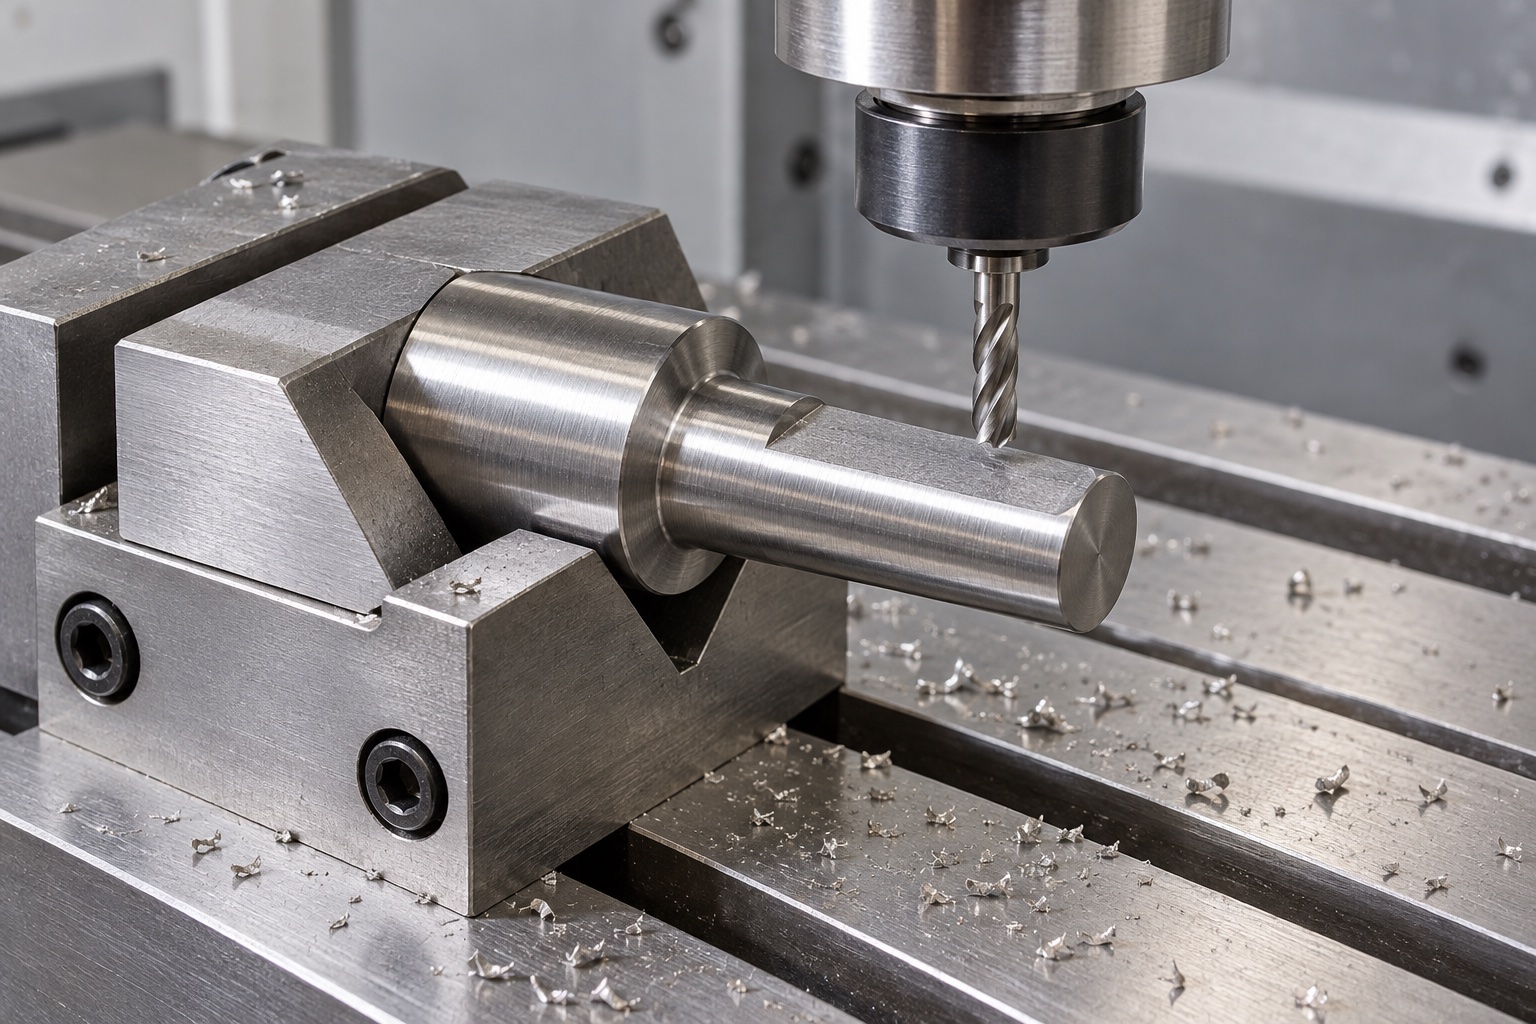
Material und Endprozesse festlegen
Geben Sie die genehmigte 316L-Lagerform, den Zustand, die Materialnachweise und die erworbenen Endprozesse an. Behalten Sie die Chargenidentität bei, wenn Sie Rohlinge drehen und sie auf eine Fräsvorrichtung übertragen. Ein ähnliches silbernes Aussehen ist keine Berechtigung für eine andere Edelstahlsorte oder ein Materialeigenschaftsanspruch, der von einer nicht verwandten Antriebskomponente kopiert wird. Definieren Sie alle relevanten Oberflächenzustands- und Endzustandsprüfungen, die sich auf die Passung auswirken. Die Materialidentität allein lässt keine Aussage über Korrosionsleistung, Verschleißlebensdauer, Beständigkeit gegen Fressen, Implantateignung oder sterile Versorgung zu. Das Ausrüstungsteam muss die Anwendungseigenschaften, die Umweltbelastung und die tatsächliche mechanische Qualifikation, die für die Installation des Antriebs erforderlich ist, separat definieren.
Dreh- und Fräsbezüge planen
Die Route sollte berücksichtigen, wie gedrehte Durchmesser, Schulterflächen und die spätere Abflachung nach der Neuorientierung in Beziehung bleiben. Verwenden Sie zugelassene Haltekontakte, die Nutzflächen schützen und Späne entfernen, bevor Sie das Werkstück versetzen. Überprüfen Sie die nicht unterstützte Länge und den Werkzeugzugriff, anstatt eine universelle Vorrichtung oder Schnitteinstellung vorzuschreiben. Zwischenprüfungen können die Prozessplanung unterstützen, die Endabnahme sollte sich jedoch auf den tatsächlich gelieferten Zustand beziehen. Eine Welle darf nicht allein deshalb die Abnahme bestehen, weil eine Vorrichtung eine günstige Ausrichtung oder Ablesung erzwingt. Erfassen Sie akzeptierte Änderungen am Aufbau oder an Referenzen, sofern diese Auswirkungen auf den vereinbarten Inspektions- und Produktionsumfang haben.
Übergänge funktionsgerecht bearbeiten
Überprüfen Sie flache Ränder, Zapfenenden, Schulterkanten und alle freigegebenen Freistiche auf anhaftendes Material oder unerwünschte scharfe Merkmale. Wenden Sie die Kantenanforderungen der Zeichnung an, ohne die nutzbare Kontaktlänge zu verringern, den verbleibenden D-Abschnitt zu ändern oder eine kontrollierte Schulter abzurunden. Das Polieren von Hand bis zum Aufschieben einer unbekannten Kupplung kann ein Schnittstellenproblem verbergen und sollte keine Designentscheidung ersetzen. Bei der Reinigung und Nachbearbeitung müssen die akzeptierten Eigenschaften erhalten bleiben. Ein glattes Erscheinungsbild ist kein Beweis für eine geringe Partikelanzahl, eine stabile Drehmomentübertragung oder eine sterile Abgabe. Halten Sie kosmetische Beobachtungen von der gemessenen Geometrie getrennt und bewerten Sie die Antriebsleistung separat für die tatsächliche Baugruppe.
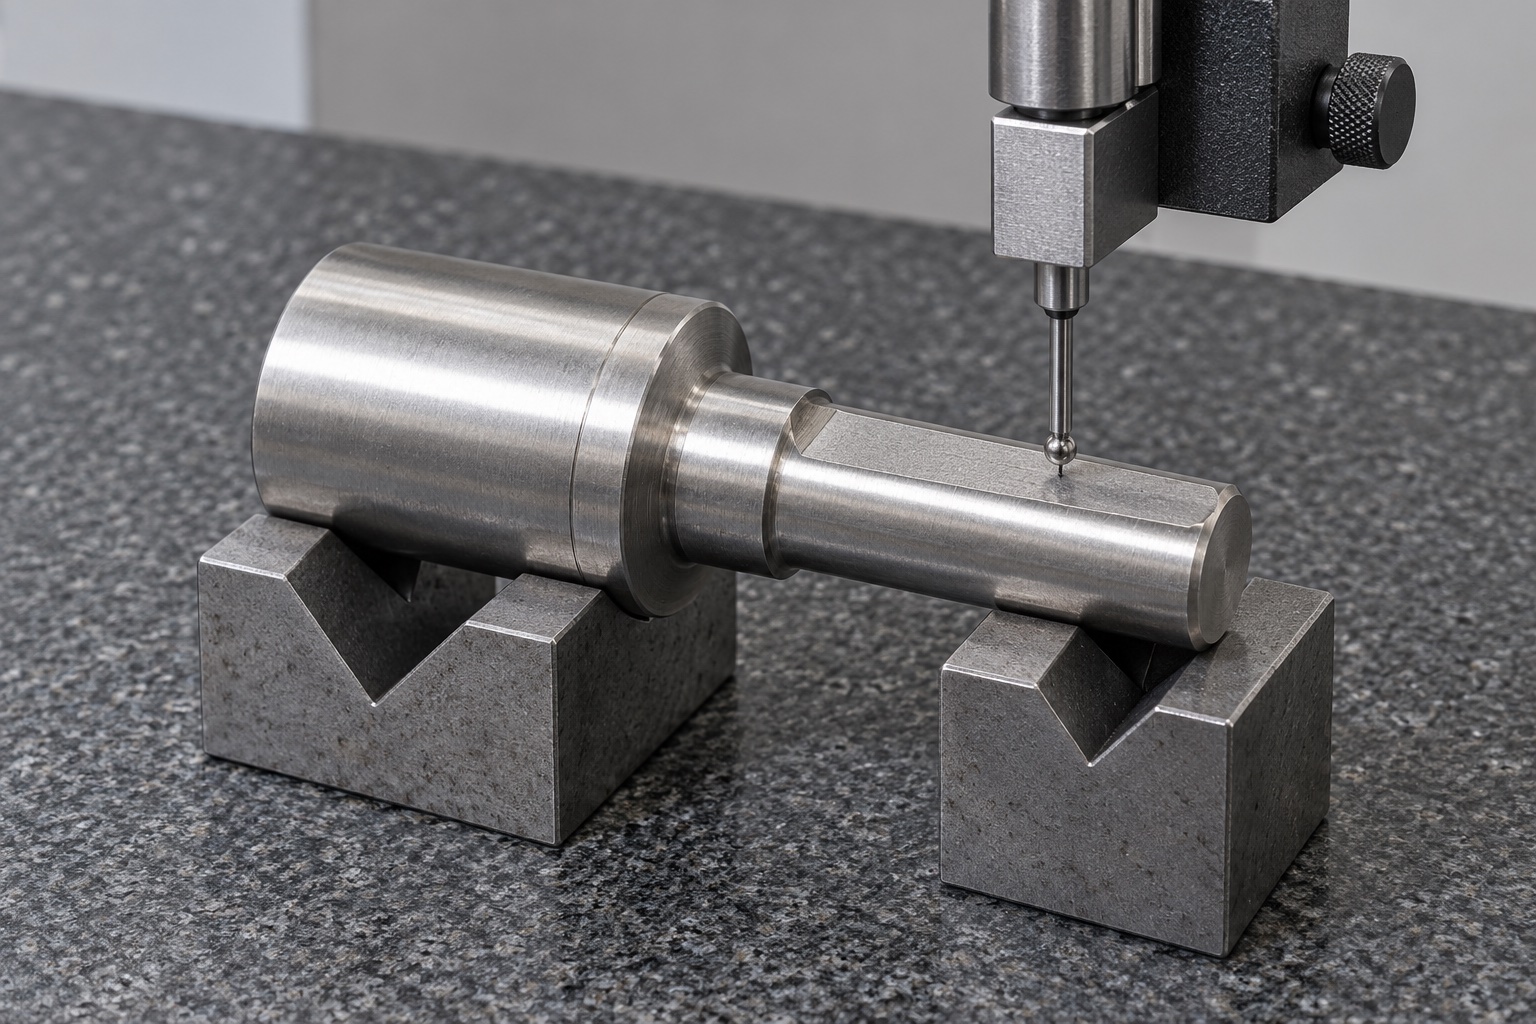
Abflachung und Bezugsachse prüfen
Der Inspektionsplan sollte die Anforderungen an die Größe und Form des Zapfens, die Referenzeinrichtung, die Schulterposition und die Abflachungsgeometrie, einschließlich etwaiger kontrollierter Ausrichtung, festlegen. Wählen Sie Halterungen und Kontakte, die zur tatsächlichen Welle und zum definierten Endzustand passen. Eine Mikrometerablesung allein verifiziert nicht die axiale Ausdehnung oder Beziehung der Abflachung zur Referenzachse. Bei einer Höhenmesser- oder KMG-Abbildung handelt es sich um eine mögliche Anordnung, nicht um ein vollständiges Messrezept oder eine erreichte Toleranz. Behalten Sie nummerierte Merkmale und tatsächliche Beobachtungen in einem echten Bericht bei. Klären Sie unzugängliche Übergänge vor der Abnahme, anstatt sie wegzulassen, weil ein Außendurchmesser korrekt erscheint.
Passungsbeobachtung begrenzen
Ein optionaler Versuch kann das Eindringen in die identifizierte Nabe, den Schultersitz, den Zugang zu Befestigungselementen und die erwartete Bewegung anhand freigegebener Komponentenrevisionen untersuchen. Notieren Sie die tatsächliche Installationsmethode und alle zugelassenen Klemmen, Schrauben, Schmiermittel oder Halteelemente. Eine günstige Handpassung bestimmt nicht das übertragene Drehmoment, den Widerstand gegen Lockerung, den axialen Auszug, die Ermüdungslebensdauer oder die Sicherheit medizinischer Geräte. Diese erfordern eine gesondert definierte Bewertung des gesamten Antriebs und seiner Betriebsbedingungen. Probestücke sollten von der akzeptierten Produktion unterscheidbar bleiben, und unerwarteter Kontakt sollte eine kontrollierte Überprüfung auslösen, bevor entweder die Welle oder die passende Hardware ausgetauscht wird, um eine praktische Demonstration zu erhalten.
Werkstoff ist keine Drehmomentfreigabe
Eine stabiler aussehende Welle oder eine glänzende Edelstahloberfläche können keine universelle Antriebsleistung ergeben. Der tatsächliche kleinere Abschnitt, flache Übergänge, Gegenkontakt, Installationsmethode, Unterstützung und Servicebedingungen gehören alle zur Anwendungsdefinition. Dieser Artikel bietet keine Berechnungs-, Zahlenlast- oder Leistungsgarantie. Eine Komponente, die ihrer Maßzeichnung entspricht, ist ein Teil des Nachweises und keine vollständige Antriebsqualifikation. Halten Sie die Herstelleranweisungen an die genauen kommerziellen Produkte gebunden. Übertragen Sie veröffentlichte Einstellungen, Lasttabellen oder Wartungsintervalle nicht ohne eine verantwortungsvolle Anwendungsprüfung und entsprechende Überprüfung für die tatsächliche Ausrüstung auf einen benutzerdefinierten Adapter.
Zapfen und Abflachung schützen
Trennen Sie die Wellen, damit harte Teile nicht gegen die Nutzzapfen, Schulterkontakte oder flachen Begrenzungen stoßen können. Stützen Sie jedes Teil ohne unkontrollierte Biegung oder abrasiven Kontakt. Halten Sie lose Hardware von akzeptierten Oberflächen fern und bewahren Sie die Materialcharge, Revision, Endbehandlung und Inspektionsidentität auf. Bei mechanischer Schutzverpackung handelt es sich nicht um eine sterile Lieferung. Das Empfangspersonal sollte vor dem Zusammenbau zwischen ähnlichen abgestuften Wellen mit veränderter Flachtiefe, Nutzlänge oder Zapfendurchmesser unterscheiden. Bewahren Sie die Verbindung zwischen der akzeptierten Komponente und ihren Aufzeichnungen auf, bevor das Geräteteam die Installation und alle unabhängigen Drehmoment-, Halte-, Umgebungs- oder Wartungsqualifikationen des medizinischen Labormechanismus durchführt.
Gegenstückspezifische Anfrage
Die Anfrage nennt kontrollierte Modelle und Zeichnungen, beide Gegenstücke, Befestigung und Axialhaltung, nutzbare Kontakte, Abflachungsdefinition, Zapfen- und Schulterbeziehungen, Material, Endprozesse und Prüfunterlagen. Optionale Passungsbeobachtungen sind von der Antriebsqualifizierung zu trennen. Geänderte Naben, Lagerungen, Schrauben, Schmierung oder Betriebsbedingungen sind vor Wiederholfertigung zu prüfen. Freigegebene Anpassungen gehören in überarbeitete Unterlagen; eine von Hand nachgefeilte Abflachung ist keine allgemeine Produktionslehre. So entsteht ein nachvollziehbares Dreh- und Fräsprojekt, ohne gemessene Festigkeit zu erfinden oder eine maßlich konforme D-Profil-Welle mit einem qualifizierten vollständigen medizinischen Geräteantrieb gleichzusetzen.
Technischer Herstellerhinweis: www.orientalmotor.com.
FAQ
Belegt eine Abflachung ein übertragbares Drehmoment?
Nein. Die Abflachung ist kontrollierte Geometrie. Das Drehmoment hängt von Restquerschnitt, Gegenkontakt, Befestigung, Abstützung und Betriebsbedingungen ab. Weder ein allgemeiner Belastungswert noch ein gemessenes Antriebsergebnis wird hier angegeben. Die vollständige Anwendung benötigt gesonderte Anforderungen und Nachweise.
Ist eine D-Abflachung dasselbe wie eine Passfedernut?
Nein. Abflachung und Nut sind unterschiedliche Merkmale mit anderen Gegenstücken. Der Lieferant fertigt die freigegebene Geometrie und ergänzt ohne Freigabe weder Nut noch zweite Fläche oder anderes Antriebsmerkmal zur Anpassung an unbekannte Hardware.
Muss die Abflachung bis zum Wellenende reichen?
Das hängt von der genehmigten Zeichnung ab. Definieren Sie die nutzbare axiale Länge und beide Übergänge explizit. Ein anschauliches Bild oder ein Nabenpassstück als Muster entscheidet nicht darüber, ob die tatsächliche Konstruktion einen flachen Abschluss vor oder an der Stirnfläche erfordert.
Prüft eine Bügelmessschraube den vollständigen Adapter?
Nein. Sie prüft ausgewählte Durchmessermerkmale. Schulterposition, Flächenbeziehungen, Abflachung und Orientierung benötigen geeignete Methoden und Bezüge im definierten Endzustand. Ein einzelner günstiger Messwert belegt weder das ganze Bauteil noch die Leistung des eingebauten Antriebs.
Kann das Einbaudrehmoment eines anderen Motors wiederverwendet werden?
Nicht als angenommene benutzerdefinierte Adapteranforderung. Für die identifizierten Produkte und Baugruppen gelten die Herstelleranweisungen. Das eigentliche Ausrüstungsteam muss seine Befestigungs-, Halte- und Antriebsanordnung unter Verwendung der richtigen passenden Teile und Bedingungen definieren und qualifizieren.
Was sollte eine Nachbestellung überprüfen?
Überprüfen Sie Naben- und Stützrevisionen, Abflachungstiefe und nutzbare Länge, Zapfen, Schultern, Befestigung, Halterung, Material und Endbearbeitung. Genehmigte Änderungen gehören in kontrollierte Dokumente und nicht in ein von Hand geändertes Muster oder einen übertragenen Leistungsanspruch von einem anderen Mechanismus.
tanghangyun@oemach.com