
Fünf Werkstoffe können über einen Lieferanten koordiniert werden, wenn Beschaffung, Bearbeitung, Entgraten, Reinigung, Finish und Prüfung getrennt gesteuert werden, ohne Teileidentität oder Zeichnungsstand zu verlieren.
Entscheidend ist nicht, ob ein Betrieb jeden Schritt selbst ausführt. Eine verantwortliche Engineering-Schnittstelle muss Stückliste, Zeugnisse, qualifizierte Partner, Erstmuster, Änderungen und Lieferfolge beherrschen.
Bei Prototypen und Kleinserien reduziert diese Koordination Kommunikation und Versionsfehler, garantiert aber nicht automatisch den niedrigsten Stückpreis.
Prüfpunkte vor Vergabe eines Multi-Material-Pakets
| Bereich | Erforderliche Fähigkeit | Nachweis | Risiko bei Lücke |
|---|---|---|---|
| Materialbeschaffung | Rückverfolgbarkeit von Sorte, Zustand und Charge | Gesperrte Stückliste, Zeugnisse und Freigaberegeln | Mischung oder unzulässiger Ersatz |
| Prozessroute | Getrennte Parameter, Werkzeuge und Kontaminationskontrolle | Arbeitsplan je Teil und Werkstofffamilie | Schlechte Oberfläche, Grat oder Verschleppung |
| Fremdprozesse | Steuerung von Eloxal, Wärmebehandlung und Beschichtung | Bestellspezifikation und Rückwarenprüfung | Späte Schicht- oder Härtefehler |
| Qualitätsschnittstelle | Ein Revisions- und Prüffenster | Erstmusterplan, Abweichungslog und Liefermatrix | Einzelteile passen nicht als Baugruppe |
Ein Lieferant Bedeutet Nicht Einen Prozess
Aluminium, Edelstahl, Kupferlegierungen, technische Kunststoffe und Titan benötigen unterschiedliche Schnittwerte, Spannung, Kühlung, Entgratung und Reinigung. Ein geeigneter Integrator trennt die Routen und bietet eine gemeinsame kaufmännische und technische Schnittstelle.
Er sollte offenlegen, was intern erfolgt und was qualifizierte Partner ausführen. Verantwortliche Spezifikation und Rückwarenprüfung sind wichtiger als die Behauptung, alles im Haus zu fertigen.
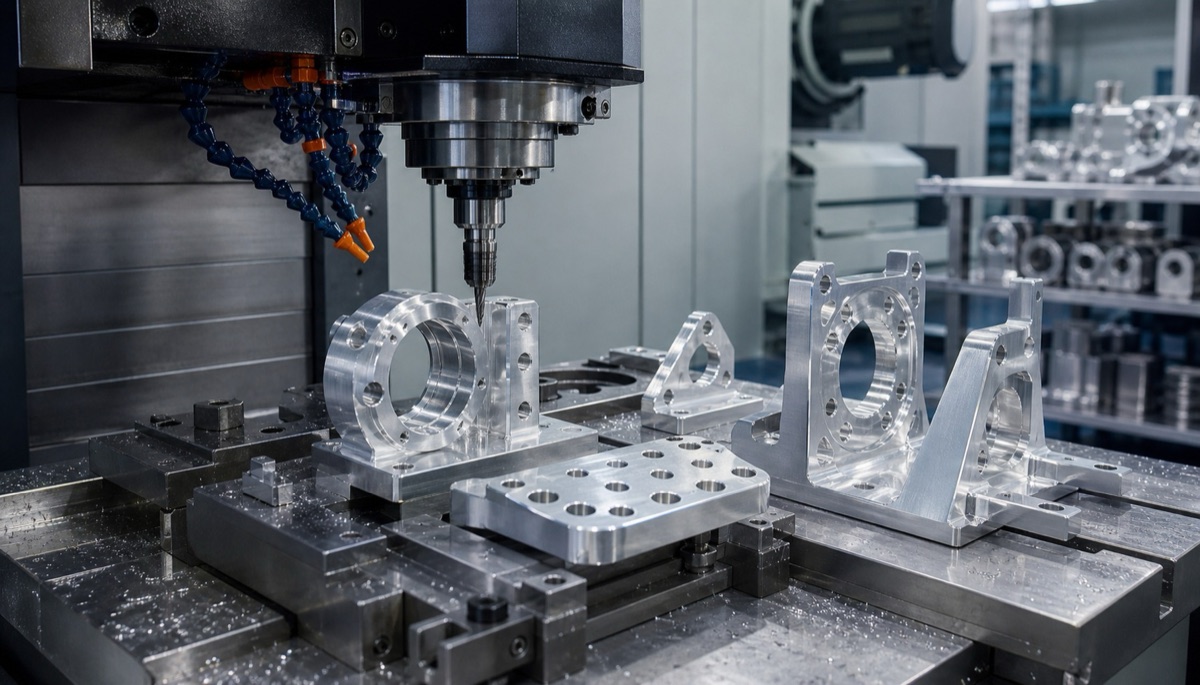
Die Szene zeigt die Routensteuerung mehrerer Teile; ein echtes Fünf-Werkstoff-Projekt benötigt getrennte Identifikation, Werkzeuge, Parameter und Reinigung.
Stückliste, Revision Und Identität Sperren
Jede Teilenummer wird mit Zeichnung, 3D-Modell, Werkstoff und Zustand, Menge, Finish, Prüfmerkmalen und Priorität verknüpft. Freigegebene Ersatzregeln müssen eindeutig sein; ein mündlich 'gleichwertiger' Werkstoff reicht nicht.
Zeugnisse, Wareneingangsetiketten, getrennte Behälter und Laufkarten erhalten die Identität vom Zuschnitt bis zum Fremdprozess. Ähnliche Teile dürfen nicht von Erinnerung oder Farbe abhängen.
Für Jede Werkstofffamilie Eine Route Erstellen
Aluminium erfordert häufig Spanabfuhr und Optikschutz, Edelstahl Kontrolle der Kaltverfestigung, Kupfer Vermeidung von Aufbauschneiden, Kunststoff Wärme- und Spannkontrolle und Titan Wärmemanagement sowie Werkzeugstandzeit. Der Arbeitsplan übersetzt dies in klare Anweisungen.
Gemeinsame Maschinen sind bei geregeltem Wechsel und Reinigung möglich. Bei kritischer Kontamination oder Oberflächenchemie können getrennte Werkzeuge, Vorrichtungen, Behälter oder Zonen nötig sein.
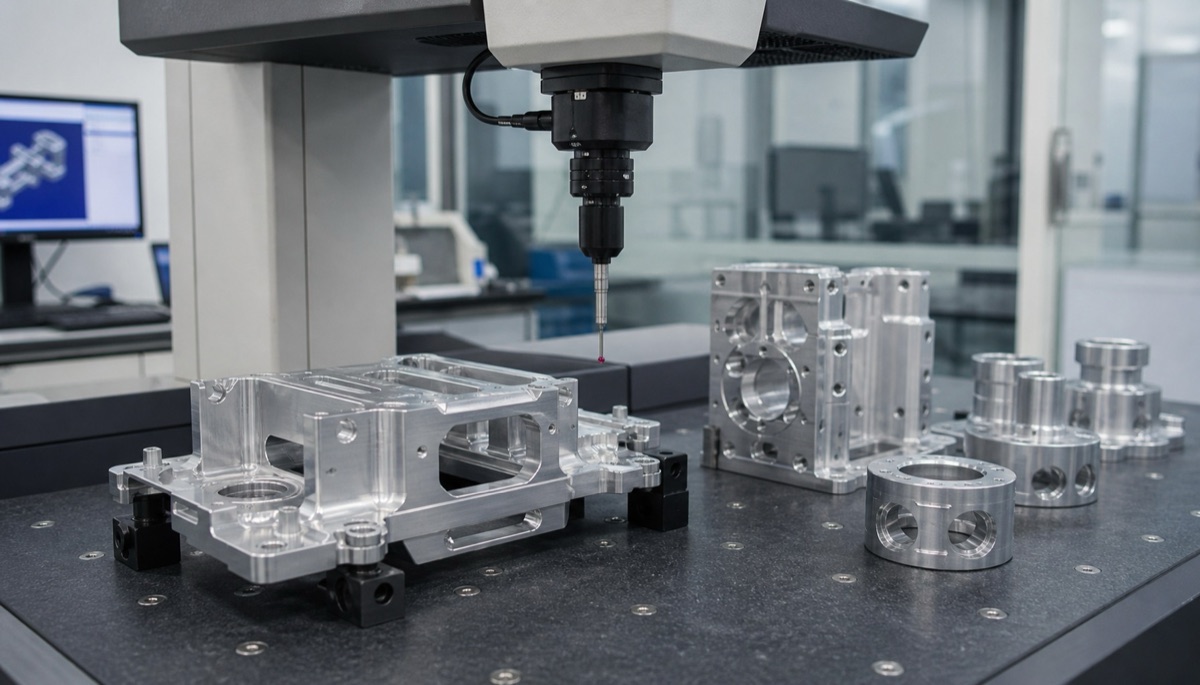
Eine einheitliche Qualitätsschnittstelle verbindet jede Teilenummer mit Werkstoffcharge, Zeichnungsstand, Prüfmerkmalen und Ergebnis.
Wärmebehandlung Und Oberfläche In Die Route Einbinden
Eloxieren, Passivieren, Beschichten, Wärmebehandlung und Spezialreinigung sind keine nachträglichen Einkaufsschritte. Die Spezifikation definiert Maskierung, Kontaktstellen, Schichtzugabe, Härte, Optik, Sauberkeit und Berichte.
Die Rückwarenprüfung kontrolliert Maße, Gewinde, Verzug, Beschichtung und Zeugnisse, bevor Teile wieder zum Lieferlos gehören. So blockiert ein externer Fehler nicht spät das ganze Paket.
Eine Qualitäts- Und Änderungsschnittstelle Nutzen
Der Erstmusterplan legt Prüfmerkmale je Teil und Baugruppenbezüge fest. Abweichungen und Änderungen brauchen einen Verantwortlichen, ein Revisionsprotokoll und eine klare Entscheidung zu laufender Arbeit.
Lieferungen können nach Montagesatz, Testpriorität oder Meilenstein geplant werden, statt nach dem zuerst fertigen Werkstoff. Darin liegt oft der praktische Wert des koordinierenden Lieferanten.
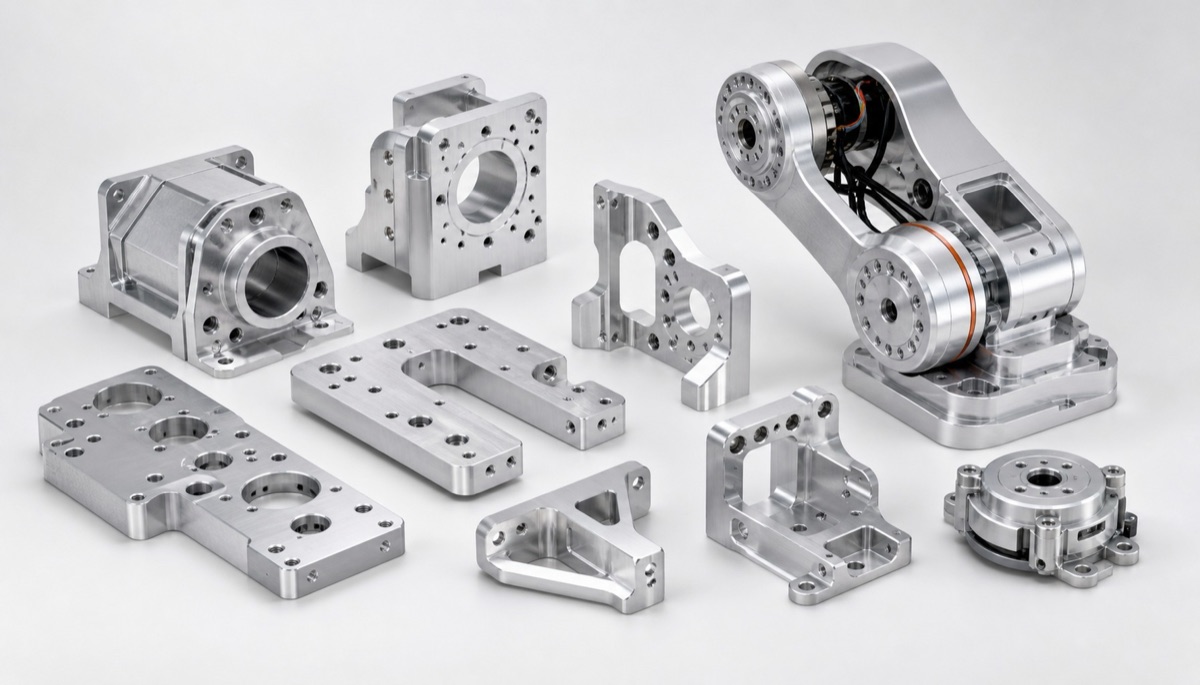
Das Bild zeigt eine mehrteilige Baugruppe, nicht fünf sichtbare Werkstoffsorten; Stückliste und Rückverfolgbarkeit belegen die tatsächliche Identität.
Angaben Für Eine Genaue Kalkulation
Nur 3D-Modelle reichen für Multi-Material-Planung nicht. Benötigt werden Abnahmeregeln und Lieferbezüge, die Beschaffung, Kapazität und Prüfaufwand bestimmen.
- Stückliste, Teilenummern, Revisionen, Mengen und benötigte Montagesätze
- Genaue Sorte, Zustand und zulässige Ersatzgrenze jedes Werkstoffs
- Kritische Maße, gemeinsame Montagebezüge und geforderte Prüfberichte
- Wärmebehandlung, Finish, Reinigung, Verpackung und Zeugnisse
- Freigabeablauf für Erstmuster, Änderungen, Abweichungen und Teillieferungen
Zusammenfassung
Ein Lieferant kann fünf Werkstoffe koordinieren, wenn werkstoffspezifische Routen getrennt und Stückliste, Revisionen, Partnernetz und Qualitätsschnittstelle einheitlich geführt werden. Der Nutzen liegt in weniger Übergaben und Versionsfehlern, nicht in einer Preisgarantie für jedes Teil.
FAQ
Ist ein Lieferant für Multi-Material-Projekte immer günstiger?
Nein. Koordination kann Kommunikation, Transport und Versionsfehler reduzieren; Material, Bearbeitung und Fremdprozesse sollten dennoch getrennt verglichen werden.
Wie wird Werkstoffverwechslung verhindert?
Durch Teilenummern, Chargenetiketten, Zeugnisse, getrennte Behälter, Laufkarten und Erstmusteraufzeichnungen im gesamten Ablauf.
Muss der Lieferant alle Prozesse selbst ausführen?
Nein. Qualifizierte Partner sind akzeptabel, wenn Spezifikation, Freigabe, Rückverfolgbarkeit und Rückwarenprüfung in einem verantwortlichen System bleiben.
Wie sollten Lieferungen geplant werden?
Nach Montagesatz, Testpriorität oder Projektmeilenstein und nicht als unkoordinierte Einzellieferung jedes Werkstoffs.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.