
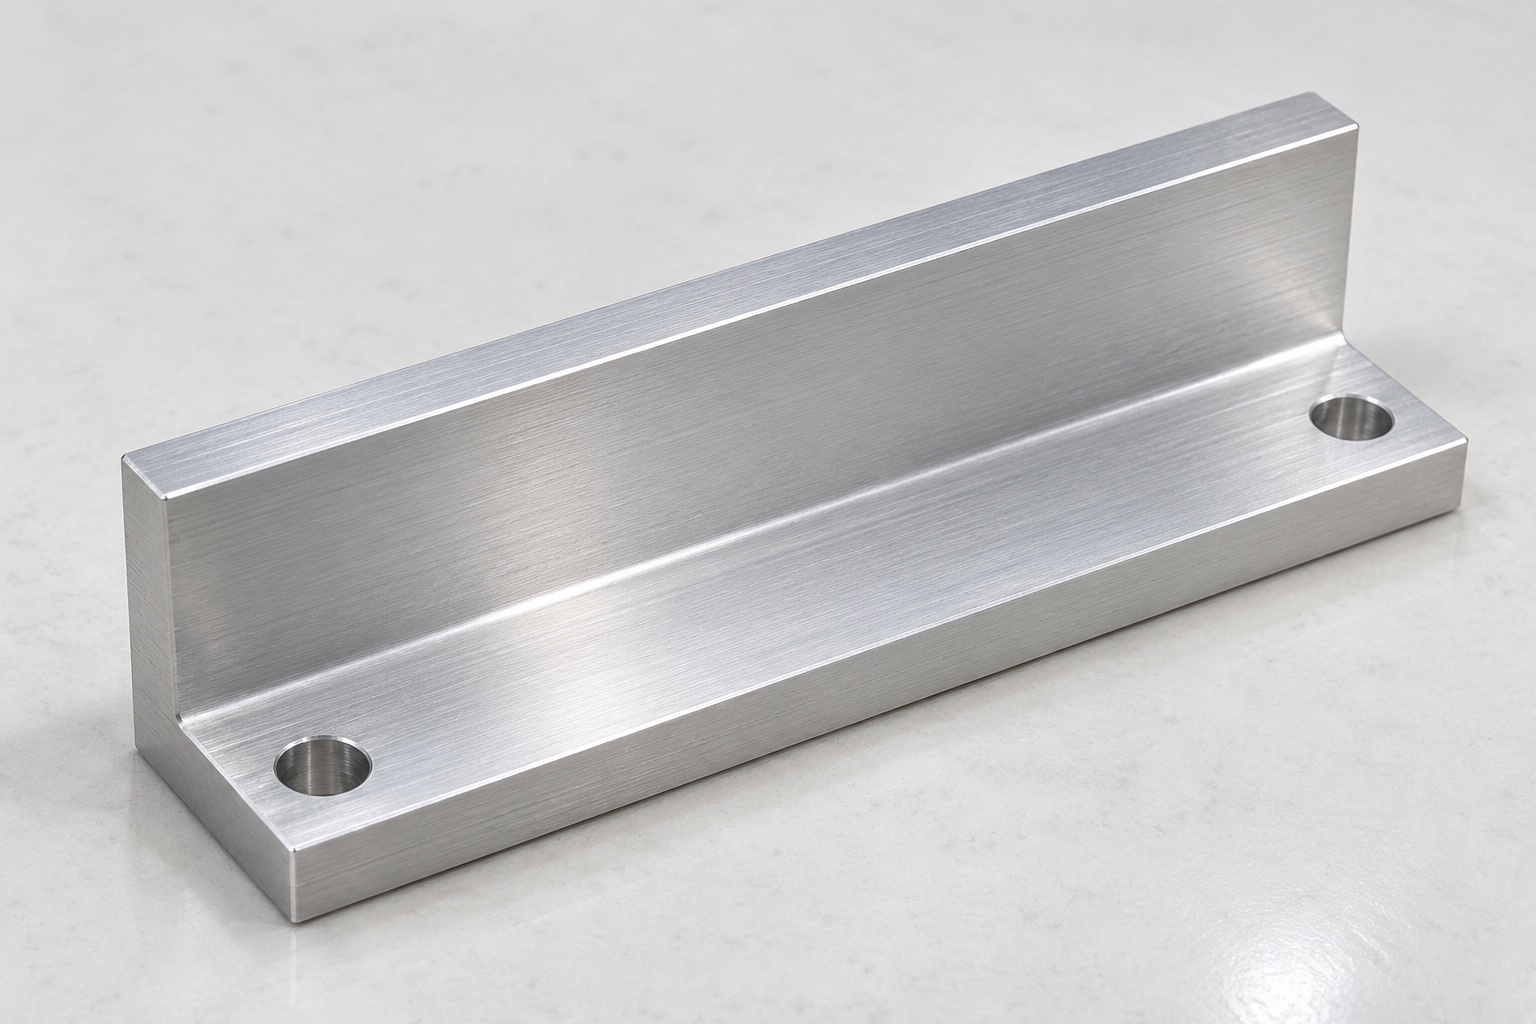
Backe als Teil eines Mechanismus definieren
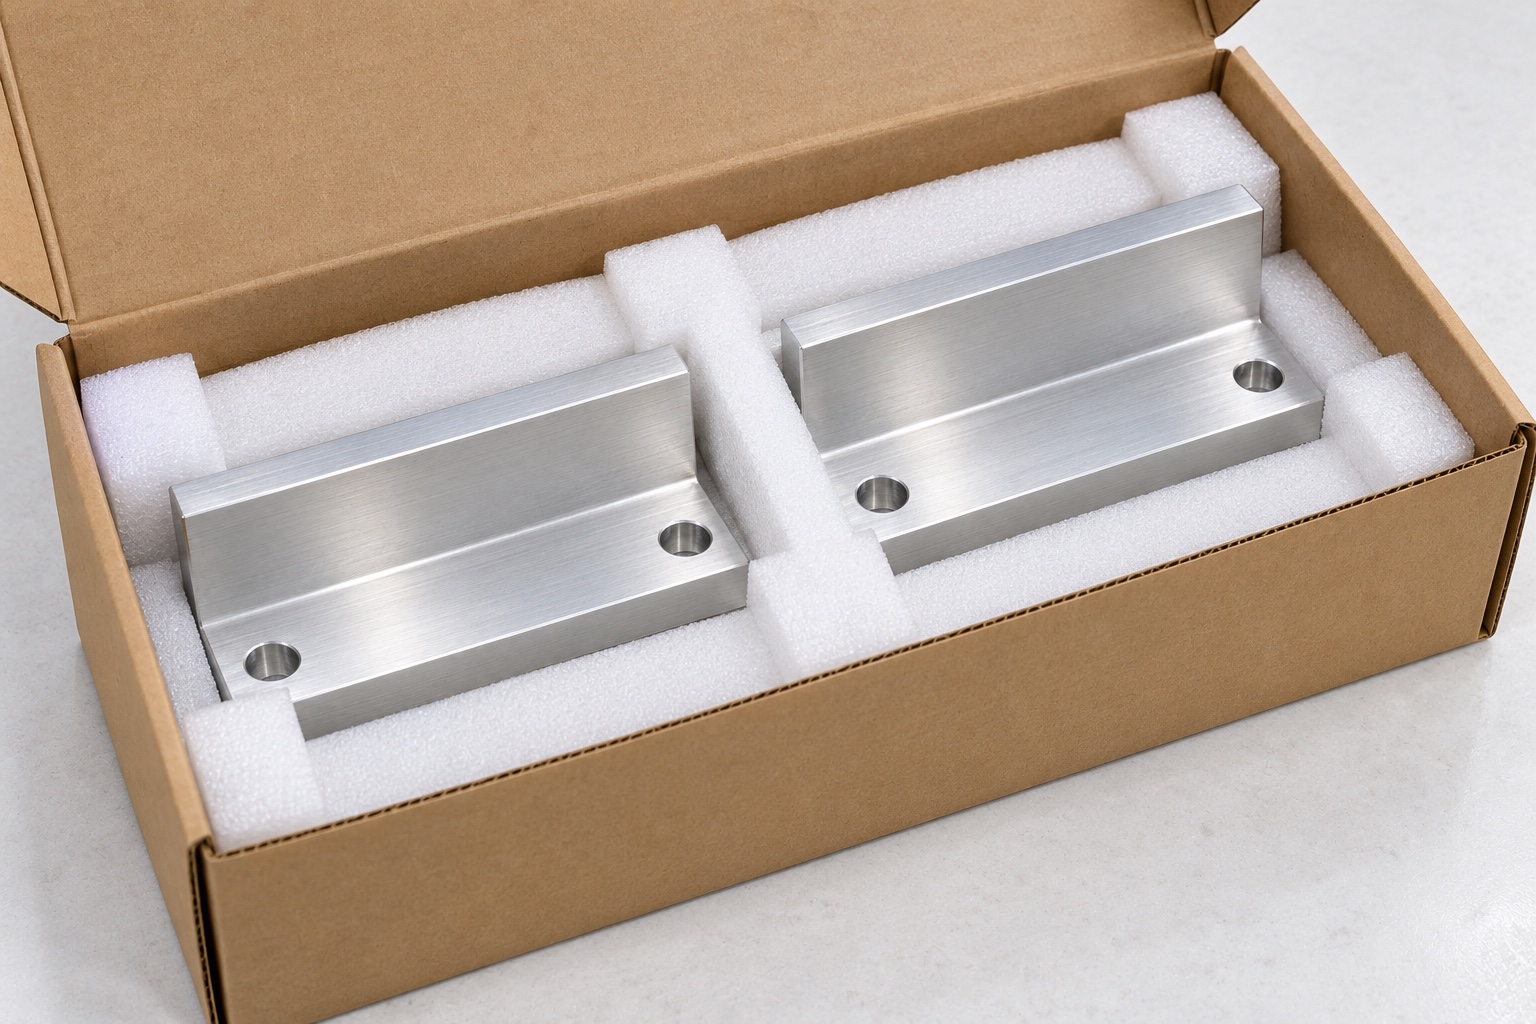
Ein medizinischer Analysator kann Mikroplatten mit einem Mechanismus halten, dessen Kontaktbacken einzeln bearbeitete Bauteile sind. Die Backe verbindet die Montage mit einem definierten äußeren Plattenbereich. Kontaktabsatz und aufrechte Fläche benötigen kontrollierte Anforderungen; ihre Fertigung validiert weder den vollständigen Handhabungsprozess noch ein analytisches Ergebnis. Dieser Artikel betrifft geräteseitige CNC-Fertigung, keinen universellen Klemmentwurf. Die Bilder zeigen eine vorgeschlagene gestufte Aluminiumbacke ohne Aktuator, reale Mikroplatte oder gemessenen Produktionsnachweis. Die tatsächliche Geometrie muss der freigegebenen Gerätekonfiguration folgen.
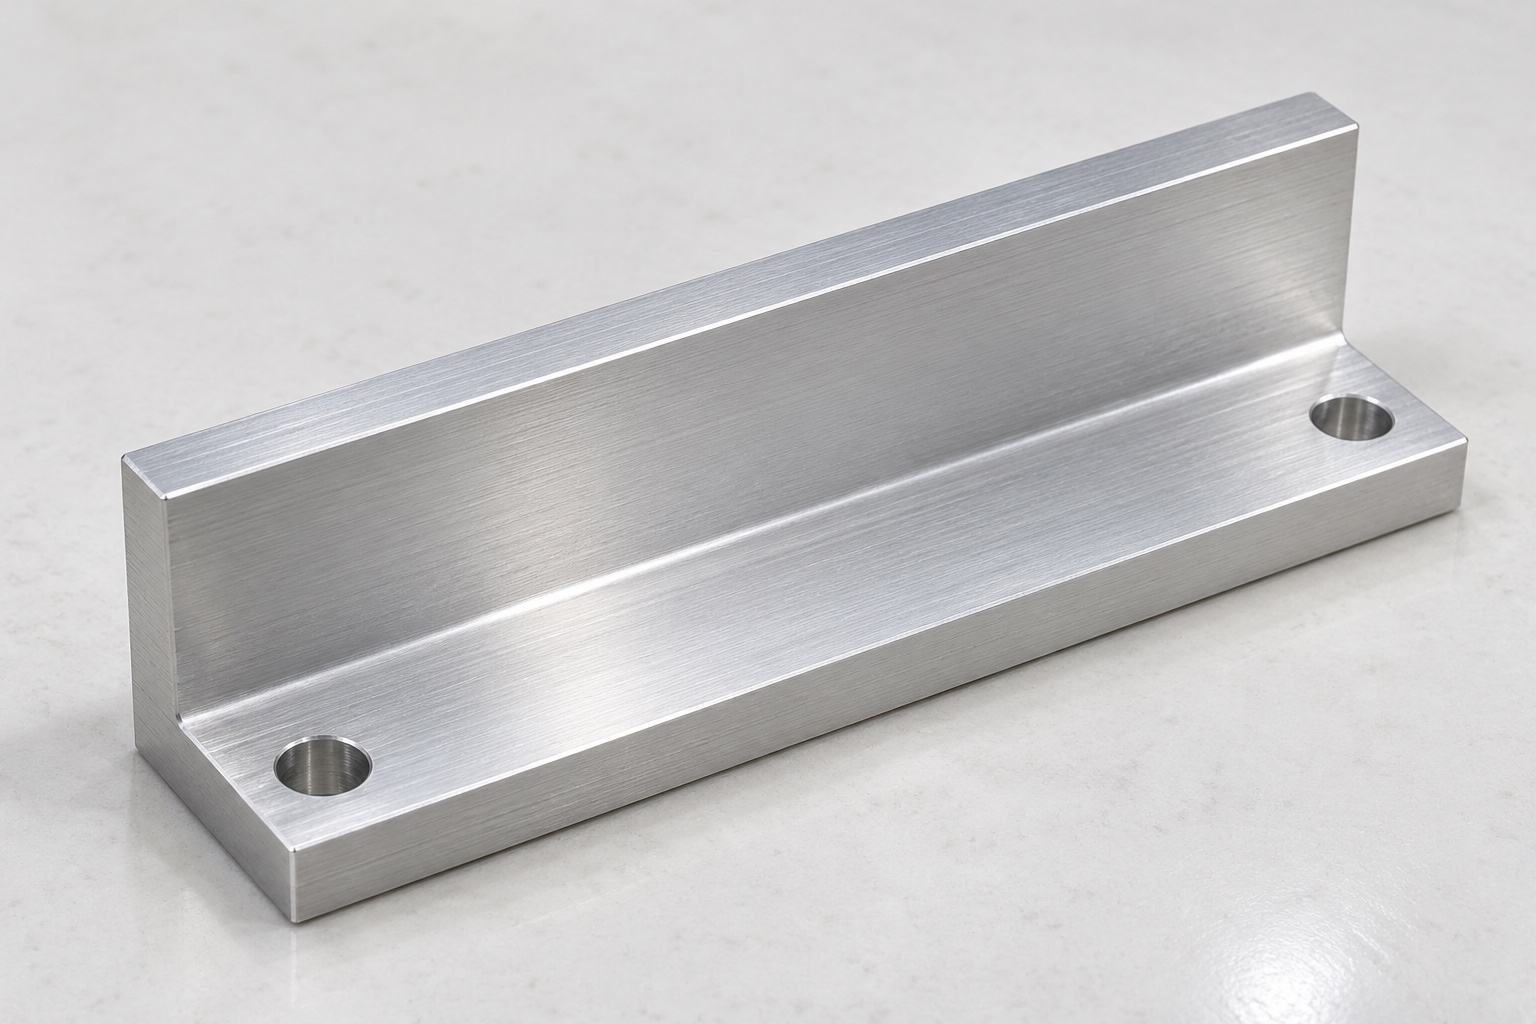
Genaue Mikroplatte und Kontaktgrenzen
Ermitteln Sie die exakte Mikroplattenvariante, die relevanten Außenabmessungen, die Konfiguration des Deckels sowie die Einbaudokumentation für das Gerät. Das Plattenformat allein reicht nicht aus, um Details wie Ränder (Skirts), Flansche oder spezifische Kontaktpunkte eindeutig zu bestimmen. Leitfäden – etwa von Thermo Fisher – veranschaulichen zwar die Vielfalt an Mikroplattenformaten und Well-Designs, dienen jedoch lediglich als Hintergrundinformation und nicht als Freigabe für die spezifische Spannbacke. Klären Sie genau, an welcher Stelle die Spannbacke ansetzt: am Außenrand, am „Skirt“ oder an einem anderen dafür vorgesehenen Bereich. Gehen Sie nicht davon aus, dass eine Kontaktleiste zwangsläufig die Wells, die Verschlussfolie oder einen Deckel berührt. Jede Kombination aus Mikroplatte und Zubehör erfordert vor der Fertigung eine spezifische Überprüfung der Schnittstellen.
Kontaktabsicht und Klemmkraft trennen
Der Entwickler muss festlegen, welche Flächen zur Abstützung, Positionierung und Fixierung der Mikroplatte dienen – und welche Bereiche explizit nicht berührt werden dürfen. Ein CNC-Fertigungsdienstleister kann zwar die entsprechenden Geometrien herstellen, sollte jedoch keine Annahmen über Aktuatorkräfte, Spannwege oder zulässige Belastungsgrenzen treffen. Dass eine Spannbacke um eine leere Mikroplatte passt, bedeutet noch lange nicht, dass die Platte während des Betriebs unbeschädigt bleibt. Überprüfen Sie den Gesamtmechanismus und den tatsächlichen Zustand der Platte separat. Jede Änderung – etwa das Hinzufügen von Kontaktflächen, Einsätzen oder eine Anpassung der Kontaktbreite – bedarf einer offiziellen Genehmigung; sie darf nicht einfach informell vorgenommen werden, nur um bei einem Prototypen ein Gefühl von größerer Stabilität zu erzeugen.
Absatz und Kontaktwand zur Montage beziehen
Definieren Sie den Zusammenhang zwischen der horizontalen Auflagefläche, der vertikalen Anlagefläche, der Basis und den Montagebohrungen. Das funktionale Bezugssystem sollte sich an der freigegebenen Baugruppe orientieren – nicht an der Kante, die sich am einfachsten vermessen lässt. Klären Sie, ob ein Innenradius zulässig ist und welcher Teil der Auflagefläche tatsächlich als Kontaktfläche dient. Eine großzügige Kantenabrundung oder -fase kann diese Fläche verringern. Klären Sie Widersprüche zwischen Modell und Zeichnung vor der Fertigung, damit der Lieferant nicht eigenmächtig eine für ihn bequeme Auslegung wählt – was beispielsweise die Auflagehöhe der Platte, ihre seitliche Position oder den Abstand zu benachbarten Komponenten im eigentlichen Analysegerät verändern könnte.
Einführ- und Freigabezugang
Berücksichtigen Sie bei der Überprüfung der Aufnahmebacke den Zuführ- und Entnahmeweg der Platte sowie den Platzbedarf benachbarter Komponenten. Dass die Platte in ihrer Endposition korrekt sitzt, bedeutet noch nicht, dass sie auch störungsfrei dorthin gelangen oder wieder entnommen werden kann. Beziehen Sie alle freigegebenen Deckel, Greifer oder sonstigen Handhabungskomponenten in die Betrachtung der tatsächlichen Konfiguration ein. Der Fertigungsdienstleister darf die Aufnahmebacke nicht eigenmächtig anpassen, Deckel weglassen oder die Platte durch ein anderes Teil ersetzen, nur um eine einfache Demonstration zu ermöglichen. Dokumentieren Sie, an welchen Stellen Kontakt auftritt, und treffen Sie eine abgestimmte Entscheidung, bevor Sie die Geometrie, den Handhabungsablauf oder die Abnahmekriterien für die geräteseitige Komponente ändern.
Aluminium und Endbehandlung festlegen
Die Anfrage sollte die zugelassene Aluminiumsorte, den Zustand, die Rohform und die Materialnachweise ermitteln. Eine vorgeschlagene 6061-Backe ist nicht automatisch für jedes Blechmaterial oder jede Reinigungsumgebung geeignet. Geben Sie jegliche Nachbehandlung, Abdeckmaßnahmen und relevante Prüfungen des Endzustands an. Abbildungen von blankem Silber schreiben keine unbehandelte Lieferung vor. Erhalten Sie die Chargenidentität des Materials während der Bearbeitung und des Versands. Aussehen und Materialdokumentation geben keine Auskunft über gemessene Reibung, Partikelbildung, Reinigungsverträglichkeit oder sterile Lieferung. Diese Anforderungen gehören zur konkreten Anwendung und müssen separat bewertet werden, wenn sie in das Ausrüstungsprogramm aufgenommen werden.
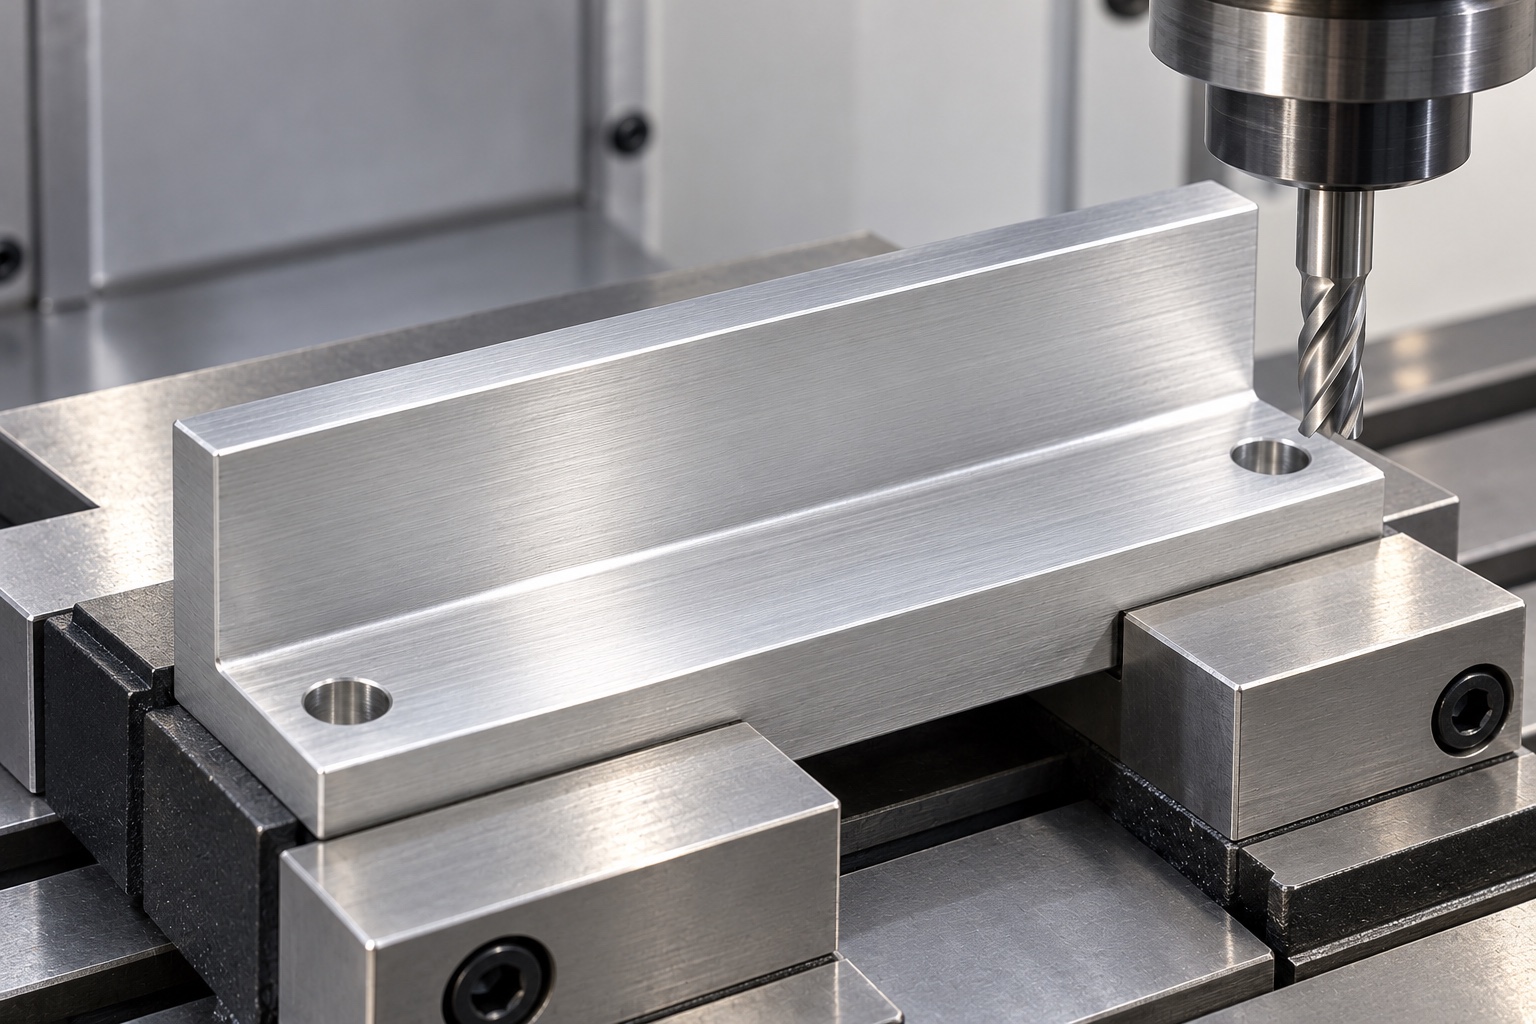
Stufenquerschnitt beim Fräsen stützen
Planen Sie den Materialabtrag und die Haltevorrichtung so, dass die senkrechte Wand und die untere Kante nach dem Lösen der Backe zueinander passen. Überprüfen Sie die Auflageflächen der Vorrichtung, das Schruppen, das Schlichten und jegliche Übertragung der Einrichtung, bevor Sie die Bearbeitungsroute auswählen. Halten Sie Späne von den Auflageflächen fern und vermeiden Sie übermäßigen Kraftaufwand, um die Backe gerade an einer Vorrichtung auszurichten. Hier werden keine universellen Schnittwerte vorgeschrieben. Zwischenprüfungen können die Bewertung des Prüfwegs unterstützen, die Endabnahme muss jedoch den vereinbarten Bauteilzustand berücksichtigen und darf sich nicht allein auf die Abmessungen stützen, die während der Fixierung des Stufenabschnitts in der Maschine gemessen wurden.
Kontaktkanten funktionsgerecht nachbearbeiten
Bohrungsaustritte, Absatzgrenzen und Wandenden sind auf anhaftendes Material oder unerwünschte scharfe Kanten zu prüfen. Freigegebene Kantenanforderungen dürfen nicht durch großflächiges Verrunden der Arbeitskontakte ersetzt werden. Polieren, nur damit eine Platte leicht gleitet, kann kontrollierte Geometrie verändern und erfordert eine Konstruktionsentscheidung. Reinigung und spätere Behandlung müssen die Kontaktdefinition erhalten; relevante Endzustandsprüfungen sind zu vereinbaren. Eine glatt wirkende Backe belegt weder geringe Partikelbildung, beschädigungsfreien Kontakt, validierte Dekontamination noch den Sauberkeitszustand des vollständigen medizinischen Analysators.
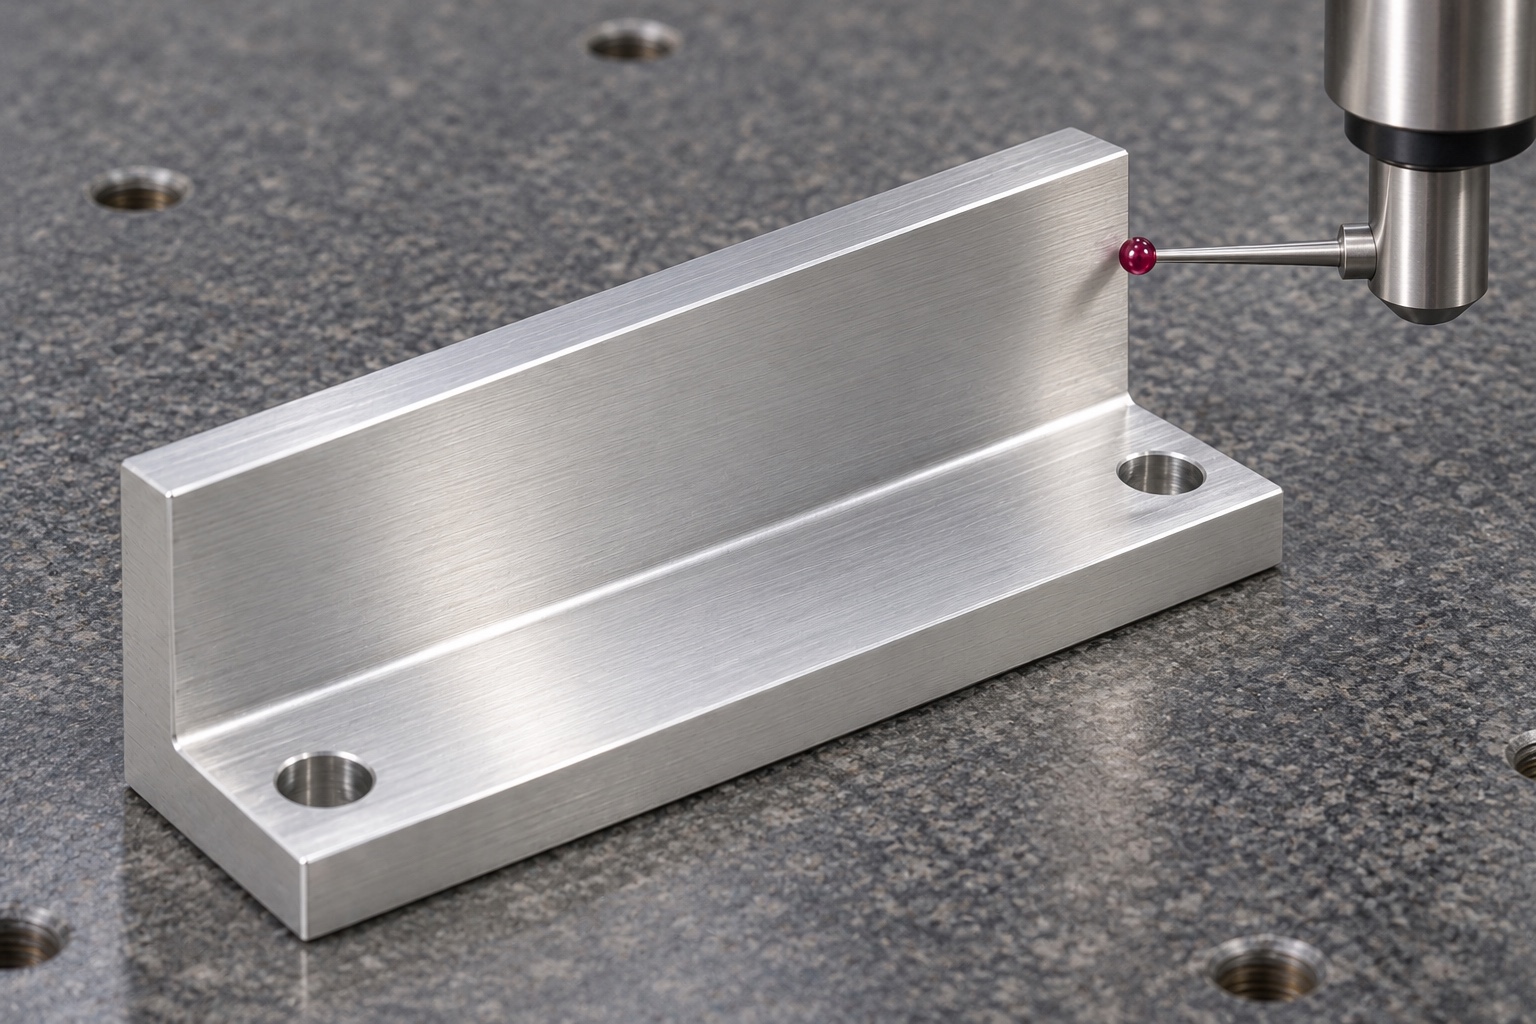
Nutzkontakte und Montagebezüge prüfen
Die spezifizierten Merkmale von Stufen, Stützflächen, Sockeln und Montagebohrungen anhand der genehmigten Referenzen zugänglichen Methoden zuordnen. Die endgültige Behandlung und Unterstützung während der Messung festlegen. Ein äußeres Rechteck und zwei Lochdurchmesser allein reichen nicht aus, um eine Spannbacke zu überprüfen, deren Funktion von Kontakthöhe und relativer Position abhängt. Nicht erreichbare Anforderungen sollten vor der Produktion geklärt werden, anstatt einfache Alternativen vorzuschlagen. Ein Plattenmuster kann eine vereinbarte Montagebeobachtung unterstützen, ist aber nicht automatisch ein Maßstab für alle Abnahmebedingungen. Bauteilbericht und Beobachtungen aus der Testphase sind klar zu trennen und mit den jeweiligen Änderungen zu verknüpfen.
Handhabungsversuch begrenzen
Ein optionaler Test kann Sitz, Einführen, Lösen und vereinbarte Abstände bei identifizierten Änderungen an Platte, Deckel, Spannbacke und Mechanismus prüfen. Das Verfahren und alle autorisierten Kontakteinsätze sind zu dokumentieren. Eine erfolgreiche Demonstration belegt nicht die Klemmkraft, die Wiederholgenauigkeit der Positionierung, die Beständigkeit gegen Plattenbeschädigung, die Verhinderung von Verschüttungen oder die analytische Leistungsfähigkeit. Diese müssen für die vollständige Installation und die tatsächlichen Betriebsbedingungen separat bewertet werden. Testspannbacken müssen von der Serienproduktion unterscheidbar bleiben. Eine manuell justierte Probe oder eine erfolgreiche Bewegung einer leeren Platte darf nicht als undokumentierte Basislinie für andere Plattenvarianten oder Konfigurationen von medizinischen Analysegeräten verwendet werden.
Abgenommene Kontakte beim Versand schützen
Fertige Backen so trennen, dass angrenzende Kanten und lose Befestigungselemente nicht gegen die Kante oder die senkrechte Fläche stoßen können. Die Stufenform stützen, ohne sie durch den Verpackungsdruck zu verbiegen. Nicht zugelassene Klebstoffe und Rückstände von den angenommenen Kontakten innerhalb des vereinbarten Reinigungsbereichs fernhalten. Die Schutzverpackung ist keine sterile Lieferung. Chargennummer, Revisionsnummer, Behandlungs- und Abnahmestatus der Materialien mit der Sendung dokumentieren. Das Empfangspersonal sollte freigegebene Backen von Links-Rechts-Varianten, Prototypen und geänderten Probestücken unterscheiden, damit das Anlagenteam vor der Montage und der unabhängigen Handhabungsprüfung nicht versehentlich unterschiedliche Kontaktgeometrien vermischt.
Plattenspezifische Fertigungsunterlagen
Stellen Sie das kontrollierte Modell und die Zeichnung der Greifbacken, genaue Angaben zu Platten und Deckeln, Kontaktbereiche, Montagebezugspunkte, Bewegungsräume für das Ein- und Ausschleusen, Materialspezifikationen sowie die Anforderungen an den Fertigungsprozess und die Endkontrolle bereit. Kennzeichnen Sie optionale Versuchsaktivitäten getrennt von der vollständigen Validierung des Handhabungsprozesses. Überprüfen Sie geänderte Plattenvarianten, Einsätze, Verfahrwege der Mechanismen oder Reinigungsanforderungen, bevor die Fertigung erneut aufgenommen wird. Übernehmen Sie genehmigte Änderungen aus der Prototypenphase in die aktualisierten Dokumente. Dies definiert einen nachvollziehbaren CNC-Fertigungsumfang, ohne dass der Lieferant selbst Spannkräfte festlegen muss oder fälschlicherweise annimmt, dass eine akzeptierte Kontaktbacke aus Aluminium – ohne nähere Spezifikation des medizinischen Instruments – einen zuverlässigen Transport, die Unversehrtheit der Probe oder die analytische Genauigkeit garantiert.
Technischer Herstellerhinweis: www.thermofisher.com.
FAQ
Reicht das Plattenformat allein aus, um die Kompatibilität der Greifbacken zu bestimmen?
Nein. Die spezifische Plattenvariante, der Plattenrand (Skirt), der Deckel sowie die freigegebenen Kontaktbereiche müssen jeweils geprüft werden. Dass eine Platte – oder deren Grundfläche – zwischen die Greifbacken passt, bedeutet noch nicht, dass der gesamte Prozess – vom Einsetzen über das Spannen bis hin zum Entnehmen – innerhalb eines medizinischen Analysegeräts einwandfrei funktioniert.
Wird in diesem Dokument eine bestimmte Spannkraft vorgegeben?
Nein. Die Aktorik (Kraft und Verfahrweg) sowie die zulässige Plattenbelastung sind Teil des jeweils freigegebenen Mechanismus. Die Geometrie und das Material der Komponenten allein reichen nicht aus, um eine universell sichere Spannkraft, Haltekapazität oder den Schutz der Platte vor Beschädigungen während des Betriebs zu gewährleisten.
Darf während eines Versuchs ein Kontaktpolster (Kontaktpad) hinzugefügt werden?
Nur auf Basis einer autorisierten Entscheidung, sofern dadurch die festgelegte Kontaktanordnung verändert wird. Dokumentieren Sie die Spezifikation, Geometrie und die Montagebedingungen des Polsters. Ein improvisierter Einsatz darf nicht zu einer nicht dokumentierten Fertigungsvorgabe werden oder als Ersatz für die vollständige Validierung des eigentlichen Handhabungsprozesses dienen.
Ist eine Plattenprobe als vollständiges Prüfmittel (Lehre) geeignet?
Nicht zwangsläufig. Sie kann zwar dazu dienen, die Passgenauigkeit für einen bestimmten Revisionsstand zu überprüfen, doch für die Zeichnungsmerkmale, Kontaktverhältnisse und den Endzustand sind weiterhin die vereinbarten Prüfverfahren erforderlich. Ein korrektes Einsetzen der Platte ersetzt nicht die vollständige Überprüfung aller maßlichen Akzeptanzkriterien.
Ist eine glatte Greifbacke ein Beleg für einen sauberen Handhabungsprozess?
Nein. Das äußere Erscheinungsbild lässt keine Rückschlüsse auf die Partikelemission, die Wirksamkeit der Reinigung, den Sterilitätsstatus oder die Abwesenheit von Beschädigungen bei Kontakt zu. Derartige Anforderungen müssen für die spezifischen Oberflächen, Plattenmaterialien und die jeweilige Anwendung im medizinischen Analysegerät definiert und bewertet werden.
Welche Änderungen erfordern eine erneute Überprüfung im Rahmen eines weiteren Auftrags?
Überprüfen Sie die Varianten von Platte und Deckel, die Kontaktflächen, den Vorsprung (Leiste) und die Vorderseite, die Befestigung, etwaige Einsätze, den Verfahrweg des Mechanismus, das Material sowie die abschließende Oberflächenbehandlung. Führen Sie eine kontrollierte Revisionsverwaltung durch, anstatt lediglich eine bereits geänderte Test-Spannbacke zu reproduzieren oder Leistungs- und Handhabungsdaten einer anderen Plattenkonfiguration zu übernehmen.
tanghangyun@oemach.com