
Eine Bohrung über 5:1 benötigt nicht automatisch Einlippen- oder BTA-Bohren, sollte aber als Tieflochrisiko behandelt werden. Führung, Spanabfuhr, Kühlzufuhr, Ausrichtung und Bohrungsverlauf werden mit wachsendem Verhältnis wichtiger.
Einlippenbohren wird häufig für kleinere bis mittlere Präzisionsbohrungen und hohe Verhältnisse geprüft. BTA eignet sich meist für größere Durchmesser, tiefe Bohrungen und höhere Zerspanleistung auf passender Anlage. Der Übergang hängt von Maschine, Werkzeug, Material, Toleranz und Stückzahl ab.
Die Auswahl beginnt bei der fertigen Bohrung, nicht nur beim Bohrerdurchmesser. Geradheit, Ein- und Austrittsposition, Rauheit, Rundheit und nachfolgendes Honen oder Ausbohren können die Route bestimmen.
Einlippenbohren und BTA im Vergleich
| Punkt | Einlippenbohren | BTA-Bohren |
|---|---|---|
| Typischer Einsatz | Kleine bis mittlere tiefe Präzisionsbohrungen | Größere Durchmesser und hohe Zerspanleistung |
| Spanfluss | Kühlung durch Werkzeug; Späne über äußere Nut zurück | Kühlung außen am Kopf; Späne innen durch Bohrstange |
| Führung | Führungsleisten und Pilot/Buchse stützen eine Schneide | Führungsleisten und Druckkopf stützen Bohrkopf |
| Ausrüstung | Einlippenmaschine oder geeignete Bearbeitungszentrum-Lösung | Meist Spezialmaschine, Druckkopf und hoher gefilterter Volumenstrom |
| Auswahl | Durchmesser, Genauigkeit, Geradheit und Flexibilität | Durchmesser, Tiefe, Produktivität und stabile Seriennachfrage |
Warum Das Risiko Über 5:1 Steigt
Lange Werkzeuge haben weniger Biegesteifigkeit, Späne legen längere Wege zurück und Kühlung verliert Wirkung bei zu wenig Druck, Volumen oder Filtration. Kleine Eintrittsfehler können am Austritt deutlichen Verlauf erzeugen. Kreuzbohrungen oder Unterbrechungen stören Führung und Schnittkräfte.
Ein Spiralbohrer mit Innenkühlung und kontrolliertem Rückzug kann für moderate Verhältnisse und weite Anforderungen noch funktionieren. Material, Durchmesser, Toleranz, Geradheit und Maschinensteifigkeit entscheiden statt einer einzigen Grenzzahl.
Funktionsweise Des Einlippenbohrens
Der Einlippenbohrer nutzt meist eine Schneide mit Führungsleisten. Hochdruckkühlung strömt durch das Werkzeug, Späne laufen über eine äußere V-Nut zurück. Führungsbuchse oder genauer Pilot legen die Anfangsachse fest.
Das System erzeugt genaue tiefe Bohrungen mit guter Oberfläche, doch Ausrichtung, Rundlauf, Kühlmittelreinheit und Eintritt sind kritisch. Ohne erforderliche Führung darf das Werkzeug nicht ungestützt mit Schnittdrehzahl eintreten.
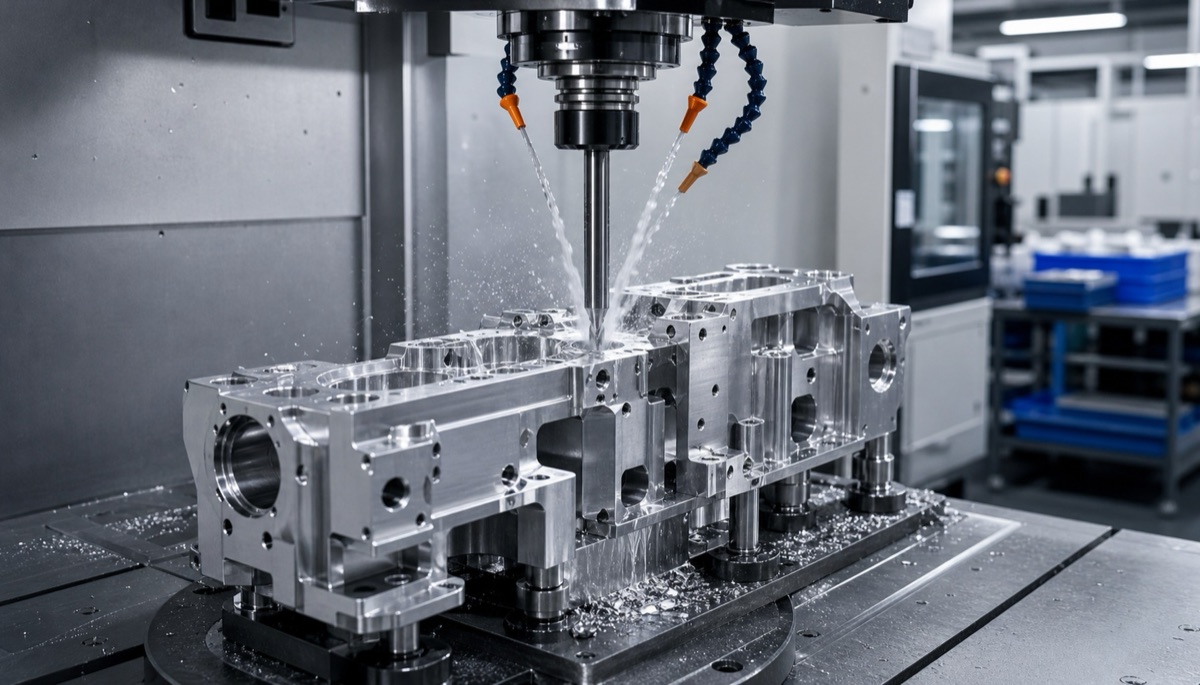
Mit wachsendem Längen-Durchmesser-Verhältnis werden Führung, Ausrichtung, Kühlzufuhr und Spanabfuhr ebenso wichtig wie Schnittwerte.
Unterschied Zum BTA-Bohren
Bei BTA wird Kühlmittel außen um die Bohrstange zum Kopf geführt und der Span durch einen Innenkanal abgeführt. Der größere Spanweg und starre Kopf erlauben höhere Leistung und größere Bohrungen, benötigen aber Druckkopf, Abdichtung und hohen gefilterten Volumenstrom.
Für sehr kleine Bohrungen oder Einzelprototypen ist BTA meist nicht die wirtschaftliche erste Wahl. Es wird interessant, wenn Durchmesser, Tiefe und Produktionsbedarf den Spezialaufbau rechtfertigen.
Führung, Kühlung Und Finish Planen
Vor dem Schnitt werden Pilot oder Buchse, Werkstücksteifigkeit, Spindelausrichtung, Druck und Volumen, Filtration und Spanüberwachung geprüft. Sacklöcher brauchen ein Konzept für Grundform und Spanabfuhr; Kreuzbohrungen für unterbrochene Führung.
Ausbohren, Reiben oder Honen folgen, wenn Durchmesser, Rundheit oder Oberfläche die Bohrfähigkeit überschreiten. Finishaufmaß und Bezugskette werden von Anfang an geplant.
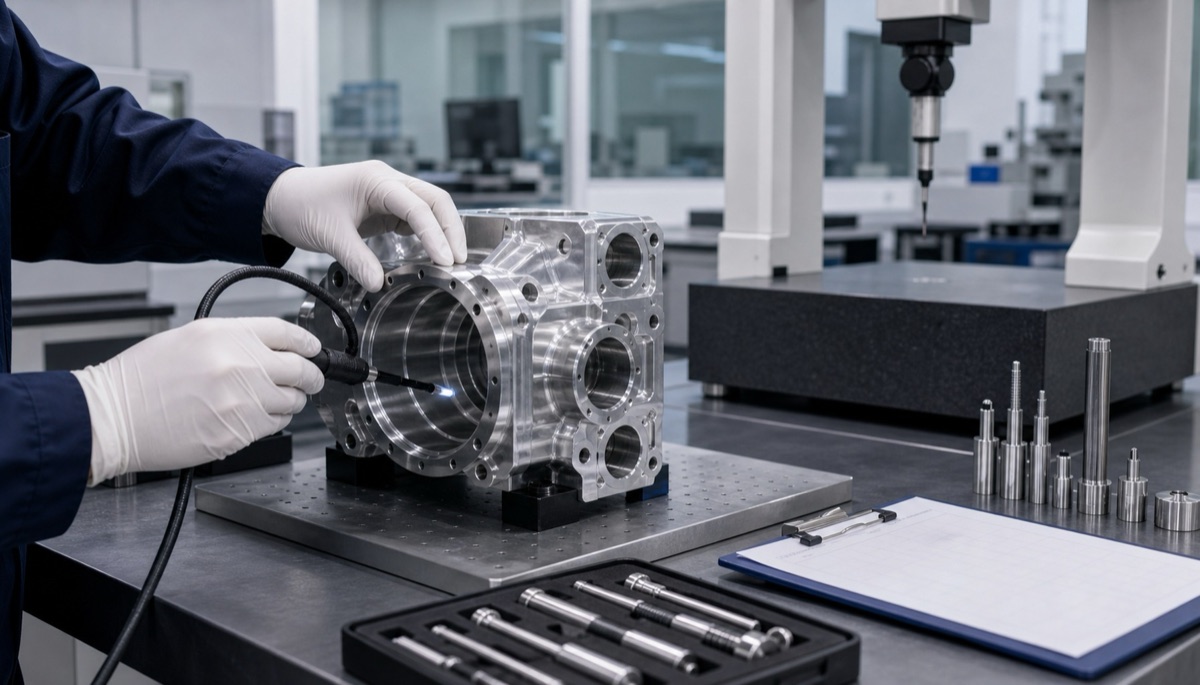
Der Durchmesser allein genügt nicht; Geradheit, Verlauf, Rundheit, Oberfläche und Ein-/Austrittsbezug können funktional sein.
Angaben Für Die Kalkulation
In einem Hydraulik- und Gehäuseprojekt wurden Sonderführung und Hochdruck-Innenkühlung mit getrennten Bohr-, Finish- und Prüfpunkten kombiniert. Wiederverwendbare Rüst- und Prüfdaten halfen, die Ausbeute um etwa 30 Prozent zu verbessern.
- Bohrungsdurchmesser, Tiefe, Verhältnis und Durchgangs- oder Sackloch
- Material, Härte sowie unterbrochene Merkmale oder Kreuzbohrungen
- Durchmessertoleranz, Geradheit, Rundheit und Rauheit
- Ob Pilot, Führung oder Zwischenrückzug zulässig sind
- Kühlung, Filtration, Prüfung, Menge und Berichte
Bohrsystem und Finishroute werden aus Durchmesser, Tiefe, Material, Toleranz, Rauheit und Stückzahl gewählt.
Prüfung Über Den Durchmesser Hinaus
Lehrdorne oder Luftmessgeräte prüfen Größe, doch Geradheit und Verlauf benötigen eventuell Spezialsonden, Rundlaufaufbauten, Messungen an zugänglichen Enden oder Qualifikationsmuster. Boroskope zeigen Riefen, Spanaufschweißung und innere Schäden.
Der Bericht folgt der Funktion. Führt die Bohrung Fluid, eine Welle oder kreuzt sie einen Kanal, können Lage und Oberfläche ebenso wichtig wie der Nennwert sein.
Zusammenfassung
Über 5:1 wird das Tieflochrisiko geprüft, nicht automatisch ein Werkzeug festgelegt. Einlippenbohren passt häufig zu kleineren Präzisionsbohrungen, BTA zu größeren und produktiveren Bohrungen. Führung, Ausrichtung, Kühlung, Spanabfuhr, Finish und Prüfung bestimmen das Ergebnis.
FAQ
Benötigt jede Bohrung über 5:1 einen Einlippenbohrer?
Nein. Material, Durchmesser, Toleranz, Geradheit und Steifigkeit entscheiden; eine formale Tieflochbewertung ist jedoch sinnvoll.
Kann BTA kleine Bohrungen fertigen?
Systeme haben unterschiedliche Bereiche, doch BTA ist bei sehr kleinen Bohrungen meist unwirtschaftlicher und wird eher für größere produktive Aufgaben gewählt.
Was ist der Hauptunterschied der Spanabfuhr?
Beim Einlippenbohren laufen Späne über eine äußere Nut, bei BTA innen durch die Bohrstange.
Wann ist Honen nach dem Bohren nötig?
Wenn Durchmesserkonstanz, Rundheit, Geradheitskorrektur oder Rauheit die reine Bohrfähigkeit überschreiten.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.