
Eine Wiederholgenauigkeit von 0,01 mm beschreibt, wie konstant ein Endeffektor oder Gelenk unter definierten Bedingungen in eine Sollposition zurückkehrt. Sie ist ein Ergebnis des Gesamtsystems und keine direkte Toleranzforderung für jedes bearbeitete Merkmal.
In der Praxis wird das Fehlerbudget auf Getriebe, Lager, Antriebsspiel, Positionierelemente, Montagebezüge, Strukturverformung und Messwiederholbarkeit verteilt. Das gesamte Teil mit +/-0,005 mm zu tolerieren, erhöht meist die Kosten, ohne den Roboter entsprechend zu verbessern.
Eine sinnvolle Zeichnungsprüfung beginnt mit der Funktionskette. Zuerst werden Bohrungen und Flächen identifiziert, die Getriebe, Lager, Sensoren und Gelenkachsen positionieren. Danach erhalten diese Merkmale passende Bearbeitungs- und Prüfvorgaben.
Typische Toleranzprioritäten für Roboter-Präzisionsteile
| Merkmal | Typische Anforderung | Schwerpunkt bei Prozess und Prüfung |
|---|---|---|
| Passstift- oder Lagerbohrung | +/-0,005 bis +/-0,01 mm | Feinbohren oder Reiben; Größe, Position und Koaxialität per CMM prüfen |
| Getriebe-Anlagefläche | Ebenheit 0,005 bis 0,01 mm | In einer Bezugsaufspannung schlichten und Spannkräfte kontrollieren |
| Anschlussbohrbild | Position 0,02 bis 0,05 mm | Aus gemeinsamem Bezug bearbeiten und per CMM oder Funktionslehre prüfen |
| Äußere Freiraumgeometrie | Etwa +/-0,1 mm | Praktische Toleranz beibehalten, sofern die Fläche kein Bauteil positioniert |
Mit Der Funktionalen Fehlerkette Beginnen
Merkmale erster Priorität sind meist Lagerbohrungen, Passstiftbohrungen, Getriebe-Anlageflächen und Sensor-Montageflächen. Ihre Fehler können Achsausrichtung, Vorspannung oder Rückmeldung verändern. Anschlussbohrungen und äußere Freiräume können häufig Toleranzen zweiter oder dritter Priorität erhalten.
Der 0,01-mm-Wert des Roboters enthält außerdem Einflüsse, die der Zerspaner nicht allein kontrolliert. Getriebespiel, Lagerluft, Montagekraft, Temperatur, Reglerkompensation und Prüfverfahren beeinflussen das gemessene Endergebnis. Die Zeichnung sollte deshalb herstell- und prüfbare Bauteilmerkmale definieren.
Eine Prozessroute Zum Schutz Der Bezüge Wählen
Ein gemeinsames Bezugssystem sollte Schruppen, Halbschlichten, Schlichten und CMM-Prüfung verbinden. Kritische Bohrungen können fein ausgespindelt, gerieben oder geschliffen werden. Mehrseiten-Bohrbilder, tiefe Taschen, dünne Wände oder gekrümmte Strukturen profitieren eventuell von 5-Achs-Bearbeitung, weil weniger Umspannungen Positionsfehler reduzieren.
Dünnwandteile können weiche Backen, Vakuumauflagen oder Konturvorrichtungen benötigen. Spannungsanfällige Strukturen werden häufig stabiler, wenn Material stufenweise entfernt, das Teil stabilisiert und anschließend fertigbearbeitet wird. Entscheidend ist nicht nur die Achsenzahl, sondern der Erhalt der festgelegten Bezugskette.
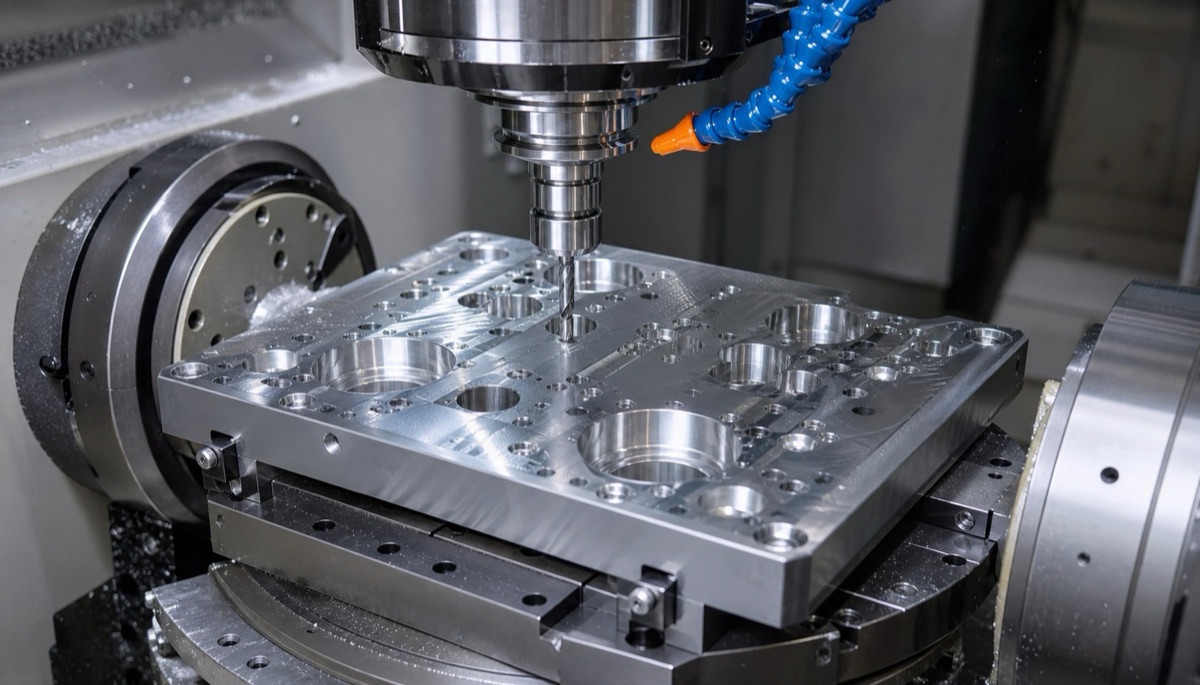
Kritische Bohrbilder und Anlageflächen sollten aus einem kontrollierten Bezugssystem mit möglichst wenigen Umspannungen bearbeitet werden.
Toleranzen Abstufen Statt Alles Eng Zu Machen
+/-0,005 mm sollte nur dort stehen, wo Funktionskette und Prozessfähigkeit dies rechtfertigen. Andere Schlüsselstellen können +/-0,01 mm oder +/-0,02 mm erhalten, nicht funktionale Freiraummaße deutlich mehr. So konzentriert sich der Prüfaufwand auf Montage und Bewegungsqualität.
Der Lieferant sollte Prozessfähigkeit, Messunsicherheit und Temperaturbedingungen erläutern. Ein nominell enges Maß hilft nicht, wenn es nicht wiederholbar gemessen werden kann oder das Gegenstück in der Toleranzkette fehlt.
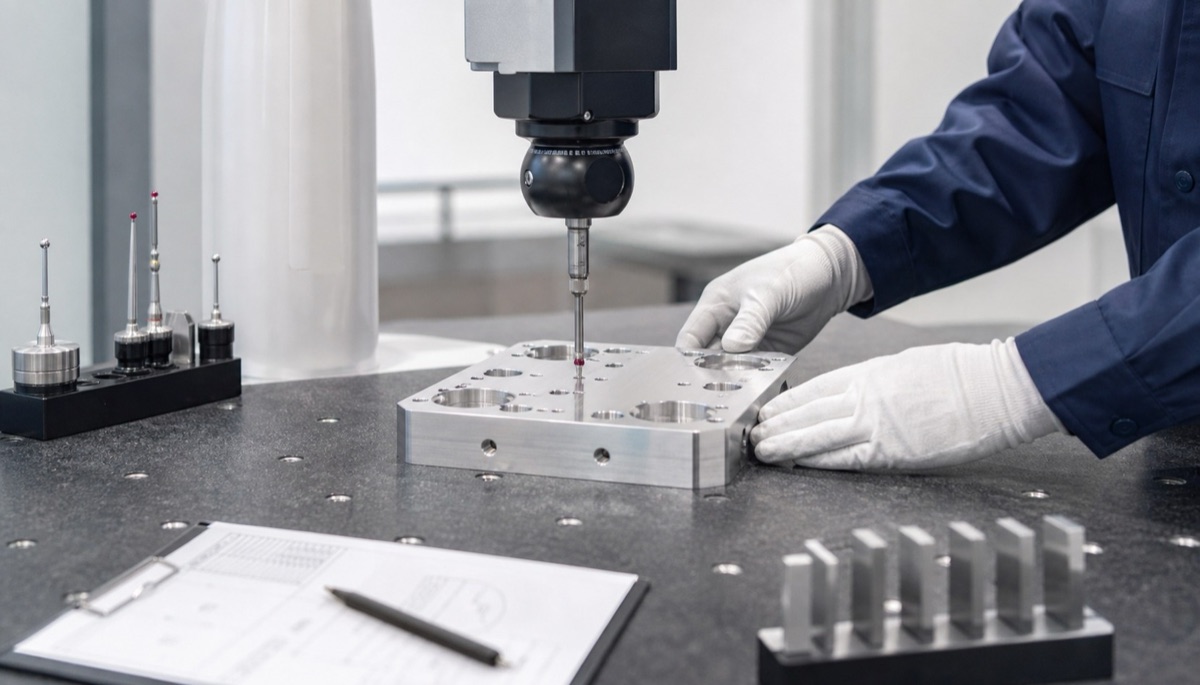
Ein rückverfolgbarer Bericht sollte gemessene Maße, Position, Ebenheit und Koaxialität mit dem Montagebezugssystem verknüpfen.
Informationen Vor Der Bestellung Klären
In einem Präzisionsprojekt für Roboter halfen eine frühe DFM-Prüfung, ein gemeinsames Bezugssystem, geeignete 5-Achs-Operationen und eine CMM-Rückkopplung, die Ausbeute um etwa 30 Prozent zu verbessern. Entscheidend war die Funktionskette, nicht eine pauschale Verschärfung aller Maße.
- Wo und unter welchen Prüfbedingungen wird die 0,01-mm-Wiederholgenauigkeit gemessen?
- Welche Passungen benötigen Größen-, Positions-, Koaxialitäts-, Rechtwinkligkeits-, Ebenheits- oder Rauheitskontrolle?
- Welche realen Passungsklassen gelten für Lager, Getriebe und Passstifte?
- Nutzen Bearbeitung, Montage und Prüfung dieselbe Bezugslogik?
- Welche Erstmuster- und Chargenprüfberichte müssen geliefert werden?
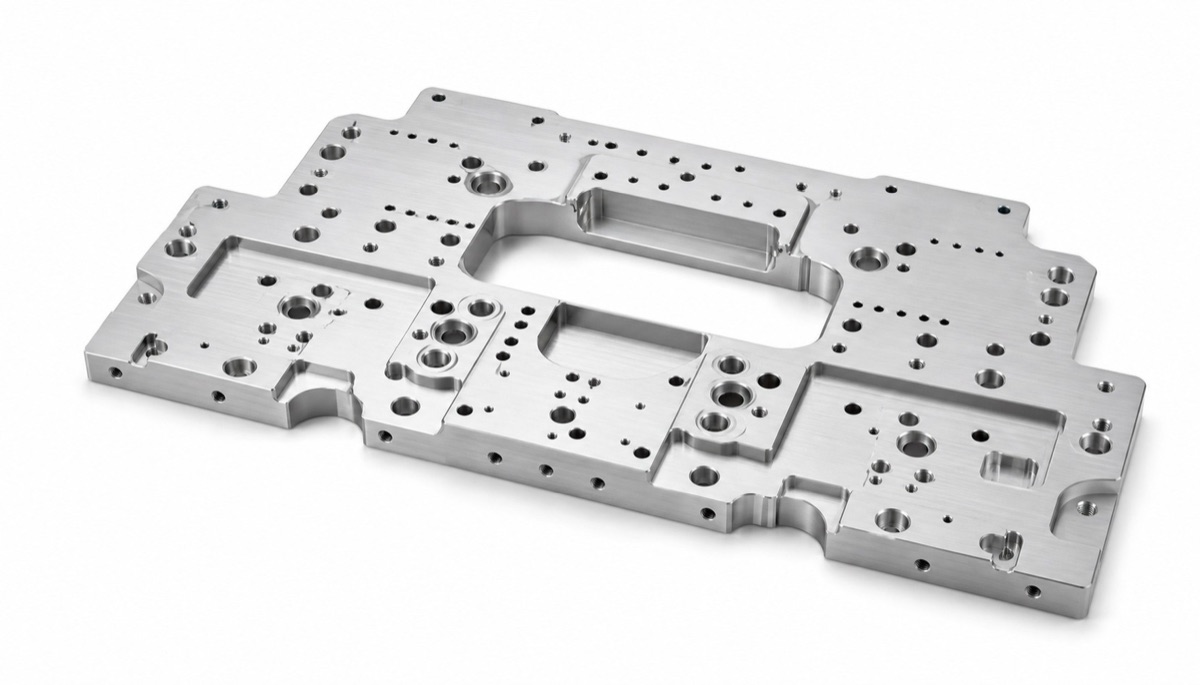
Funktionsmerkmale brauchen abgestufte Toleranzen; Freiraumgeometrien benötigen nicht dieselbe Genauigkeit wie Lager- oder Passstiftpositionen.
Häufige Fehler In Der Spezifikation
Eine Maschinenliste beweist keine Prozessfähigkeit. Vorrichtung, Schnittstrategie, Temperaturkontrolle und Prüfaufzeichnungen bestimmen die Wiederholbarkeit. Ebenso problematisch ist dieselbe enge Toleranz für jedes Merkmal: Sie erhöht Bearbeitungs- und Prüfzeit und verdeckt die wirklich kritischen Stellen.
Oberflächenbehandlung, Reinigung und Verpackung müssen früh geplant werden. Schichtdicke, Rückstände oder Transportschäden können Passungen verändern, nachdem das Teil die Bearbeitungsprüfung bestanden hat.
Zusammenfassung
Ein Wiederholgenauigkeitsziel von 0,01 mm muss in ein funktionales Fehlerbudget übersetzt werden. Lagerbohrungen, Passungen, Getriebeflächen und Sensorbezüge werden mit geeigneten Prozessen und rückverfolgbarer Prüfung kontrolliert; nicht funktionale Maße bleiben wirtschaftlich.
FAQ
Muss bei 0,01 mm Roboter-Wiederholgenauigkeit jede Bohrung +/-0,005 mm haben?
Nein. Nur Merkmale, die direkt die Positionier- und Montagekette beeinflussen, benötigen die engsten Toleranzen.
Was sollte ein Prüfbericht hervorheben?
Er sollte das vereinbarte Bezugssystem nutzen und rückverfolgbare Ergebnisse für Lagerbohrungen, Passbohrungen, Anlageflächen und geometrische Toleranzen zeigen.
Ist für solche Teile immer 5-Achs-Bearbeitung nötig?
Nein. Sie ist sinnvoll, wenn Mehrseiten-Merkmale oder komplexe Geometrie sonst viele Aufspannungen erfordern. Einfache Teile können mit stabiler 3- oder 4-Achs-Route gefertigt werden.
Wie werden Toleranzstufen gewählt?
Aus Montagekette, Passungsfunktion, Prozessfähigkeit und Messunsicherheit.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.