CNC-Bearbeitung von Schnittstellen chirurgischer Roboter-Endeffektoren: Miniaturbezüge, Backenausrichtung und saubere Montage
Warum die Schnittstelle zählt
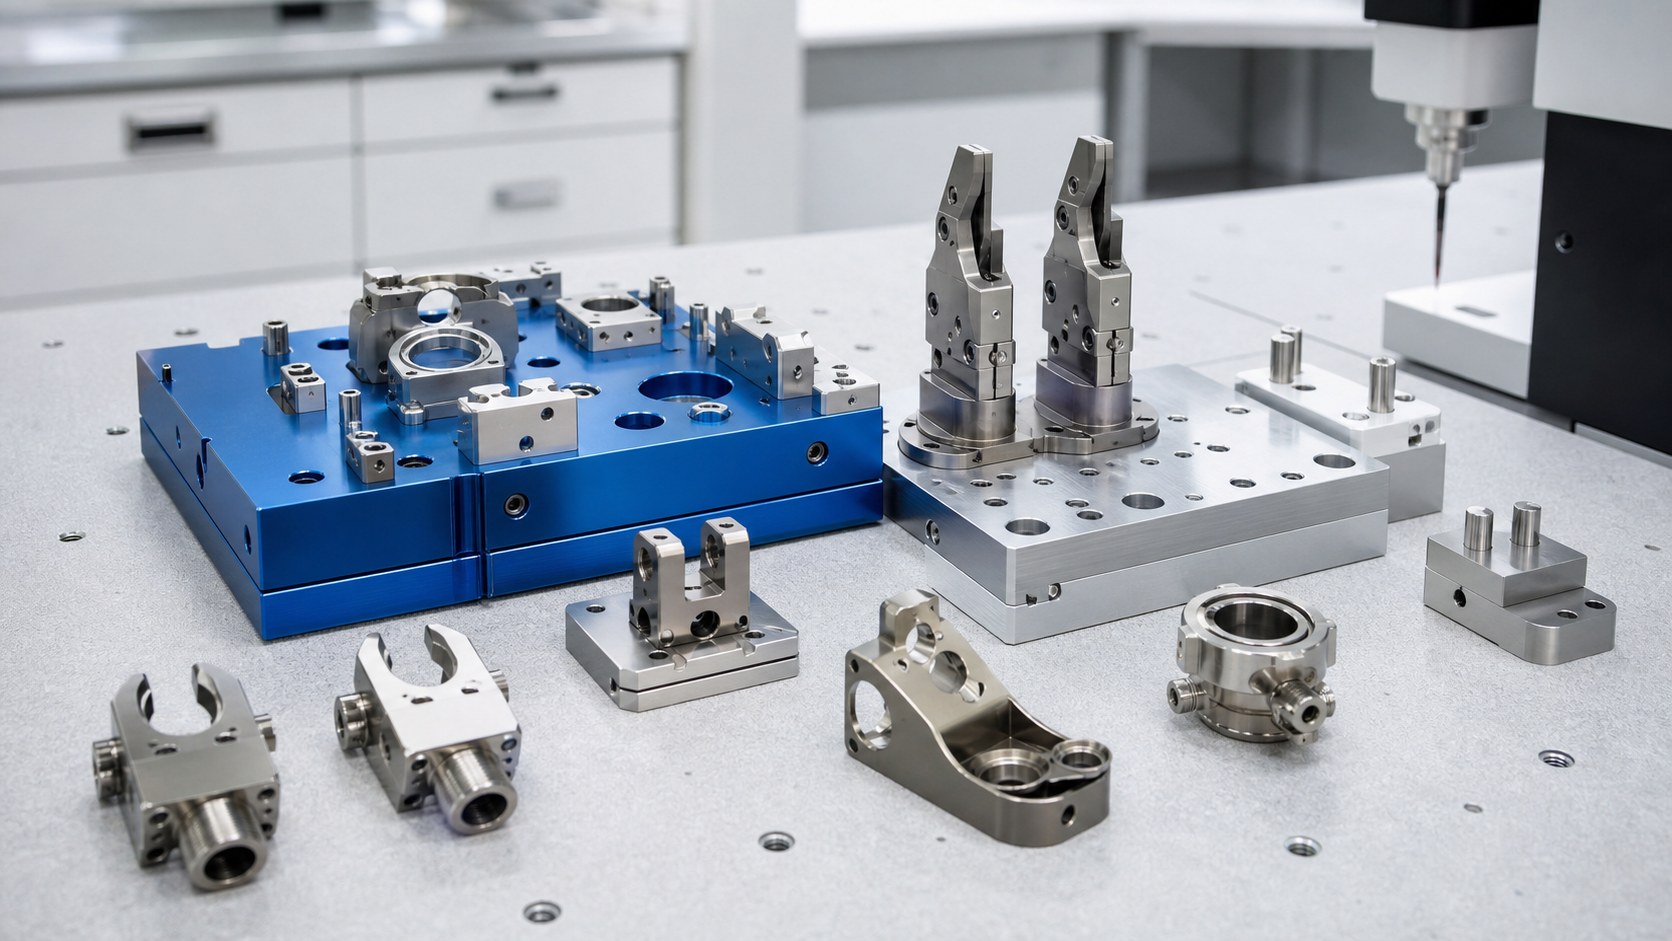
Chirurgische Roboter-Endeffektoren übertragen Instrumentenbewegung in Klemmen, Schneiden, Greifen oder Positionieren auf sehr kleinem Raum. Das CNC-Teil bestimmt die klinische Leistung nicht allein, doch es legt fest, wie Stifte, Backen, Zugdrähte, Hülsen und Einwegelemente in der Baugruppe sitzen. Wenige Mikrometer Abweichung können Symmetrie, Vorspannung, Reibung oder Wiederholbarkeit ändern. Deshalb wird das Teil als funktionale Bewegungsschnittstelle betrachtet.
Vom Bewegungsstrang ausgehen
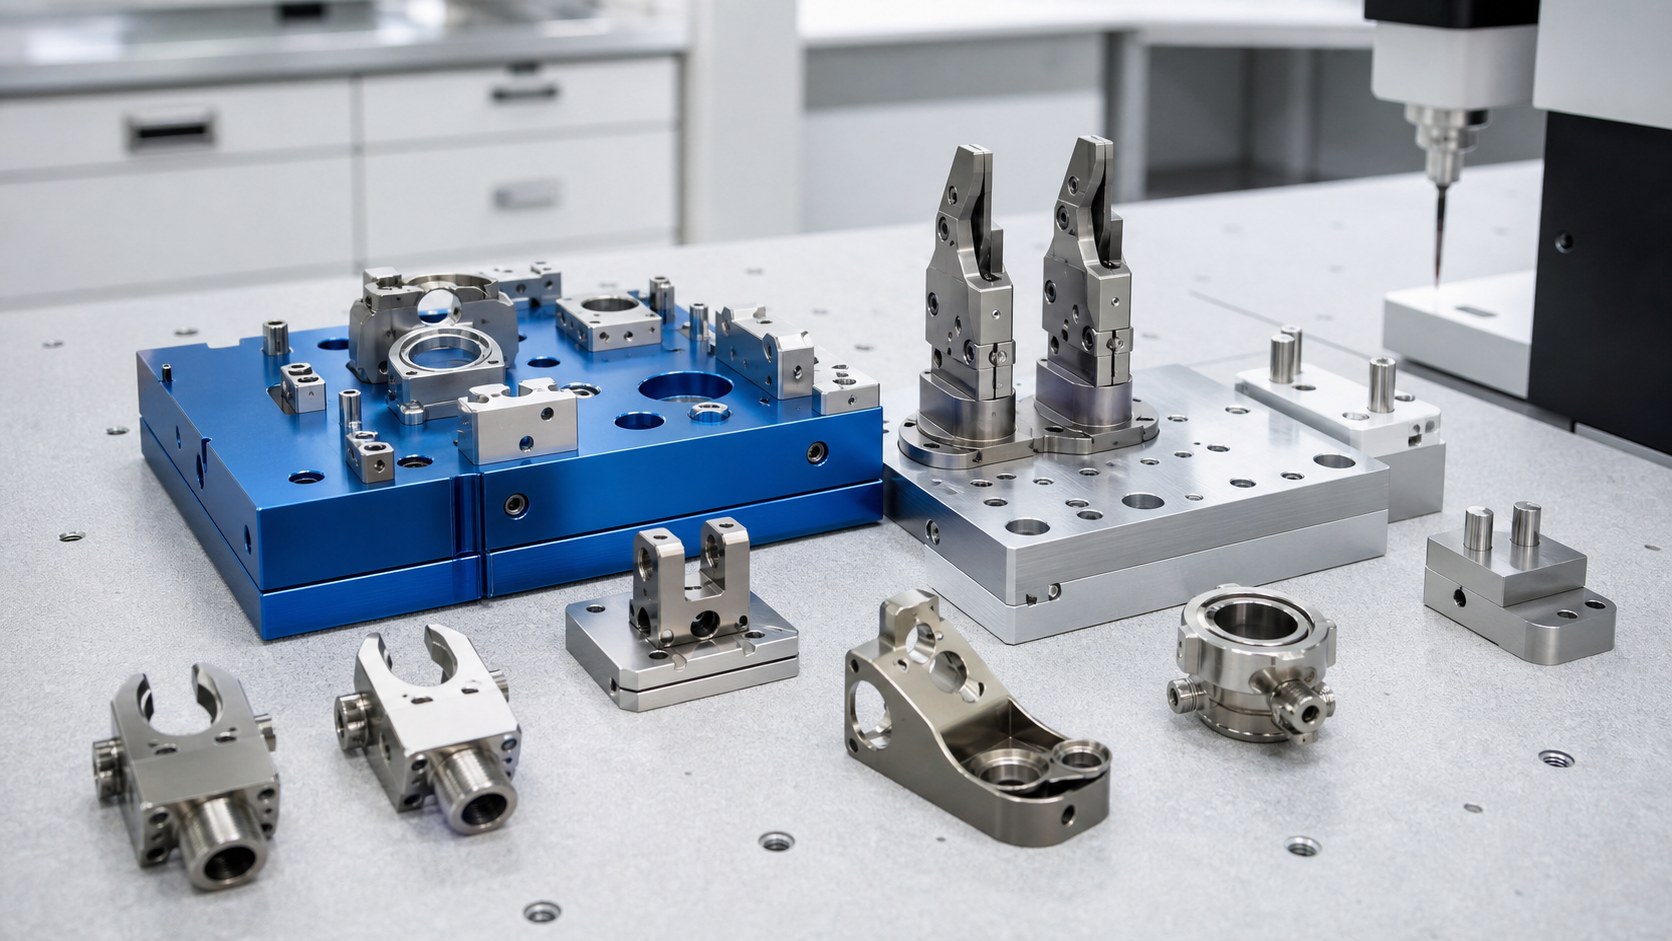
Vor dem Angebot wird der komplette Strang vom Roboterantrieb bis zur Backenspitze verfolgt. Drehstifte, Schlitze, Drahtwege, Anschläge, Sterilbarriere und austauschbare Teile werden markiert. Die Zeichnung nennt tragende Flächen, Freiräume und Kanten mit Kontakt zu Instrument, Hülse oder Einsatz. Ob Einwegwerkzeug, wiederverwendbares Instrument oder Prüfvorrichtung, beeinflusst Werkstoff, Reinigung, Dokumentation und Validierung.
Werkstoff und Finish
17-4PH, 316L und Titanlegierungen kommen je nach Festigkeit, Korrosion, Masse und Sterilisationsbelastung infrage. Die Auswahl trifft der Gerätehersteller und beschreibt Sorte, Zustand, Zeugnis und Wärmebehandlung. Passivierung oder Elektropolieren können die Oberfläche verbessern, aber Übergänge, Stiftbohrungen und kleine Schlitze beeinflussen. Die Zeichnung legt Endmaße und Kanten fest, die erhalten bleiben müssen.
Nutzbare Miniaturbezüge
Die Schnittstelle braucht Bezüge, die gehalten, bearbeitet und gemessen werden können. Eine Scharnierbohrung, Backenauflage oder Funktionsfläche kann sinnvoller sein als eine Außenkontur. Das Bezugssystem hält gepaarte Merkmale in denselben Koordinaten, damit Backenausrichtung, Stiftabstand und Schlitzlage gemeinsam bewertet werden. Bei sehr kleinen Teilen sind Sonderbacken oder Unterstützung nötig, doch der Prüfbericht braucht weiterhin eine wiederholbare Referenz.
Bearbeitungsfolge und Verzug
Der Ablauf erzeugt einen stabilen Rohling, legt Bezüge an, schruppt unkritisches Material und lässt Bewegungsmerkmale für Endbearbeitung stehen. Dünne Arme, enge Schlitze und kleine Bohrungen können sich nach Spannungsabbau bewegen, besonders nach Wärmebehandlung. Werkzeugwege begrenzen Rattern, vermeiden Austrittslippen und schützen Kontaktkanten. Endprüfung erfolgt nach dem Ausspannen, damit Rückfederung sichtbar ist.
Gratkontrolle
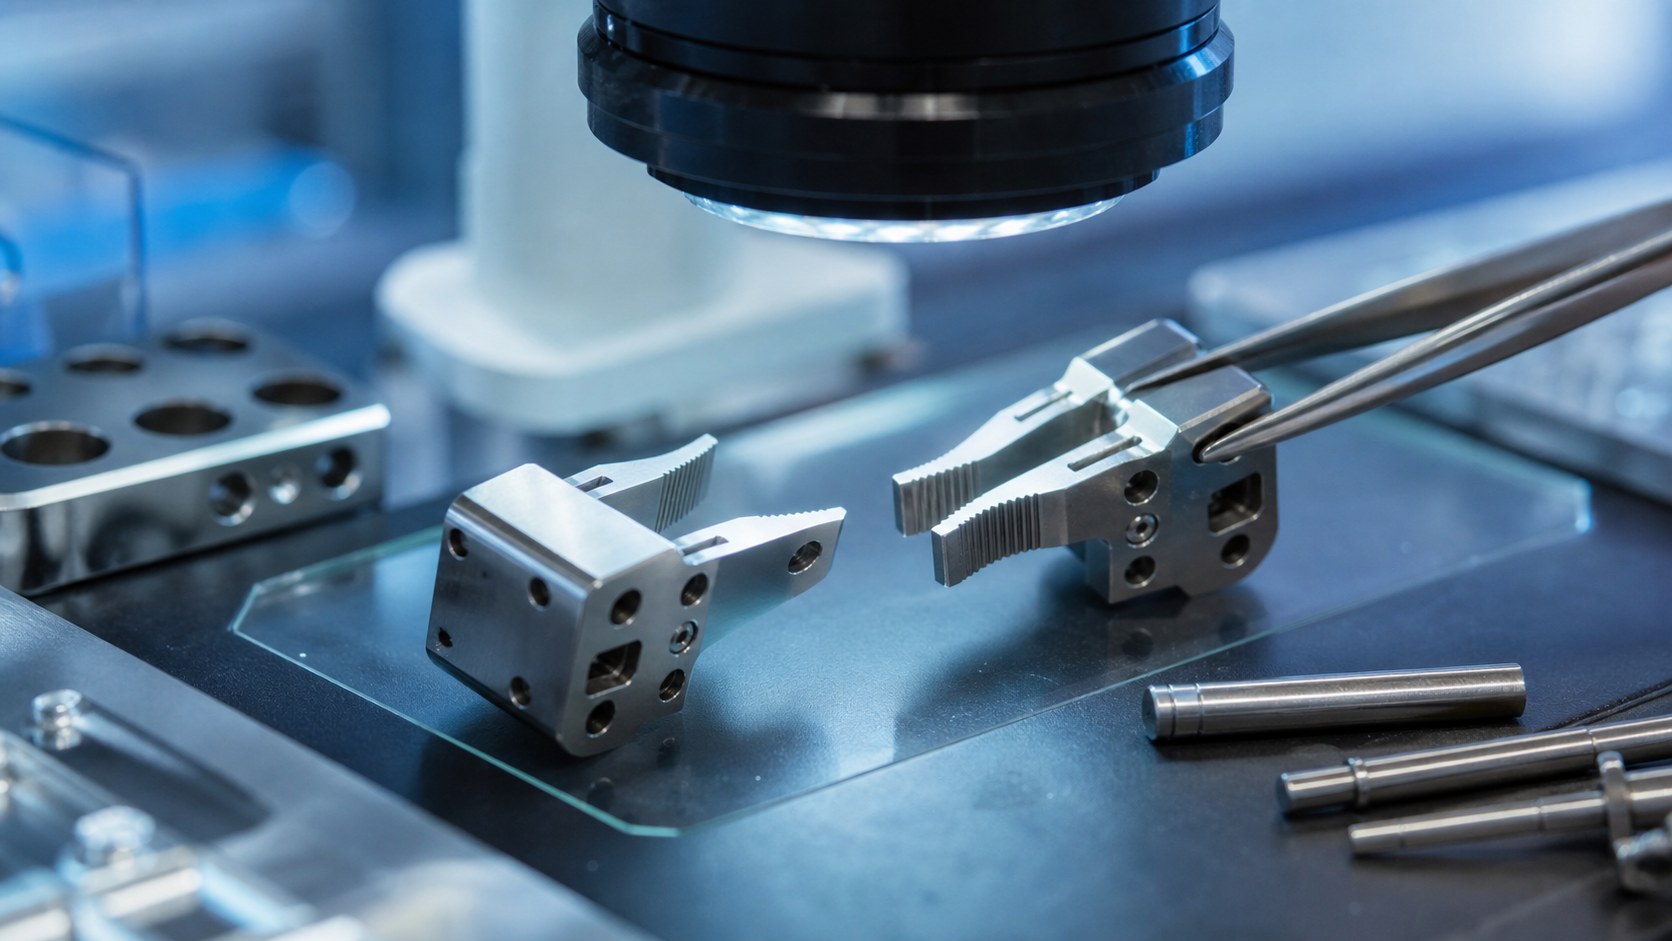
Kleine Grate können Einsätze beschädigen, Partikel erzeugen oder Gleitreibung verändern. Entgraten muss gezielt sein: Eine Scharnierbohrung braucht eine saubere Kante, ein Anschlag möglicherweise eine scharfe Lagekante. Querbohrungen, Mikroschlitze und tiefe Taschen werden mit Vergrößerung oder Endoskop geprüft, wenn die Sicht begrenzt ist. Der Plan definiert Kantenbruch, verbotene lose Grate und Flächen, die nicht verrundet werden dürfen.
Ausrichtung und Funktion prüfen
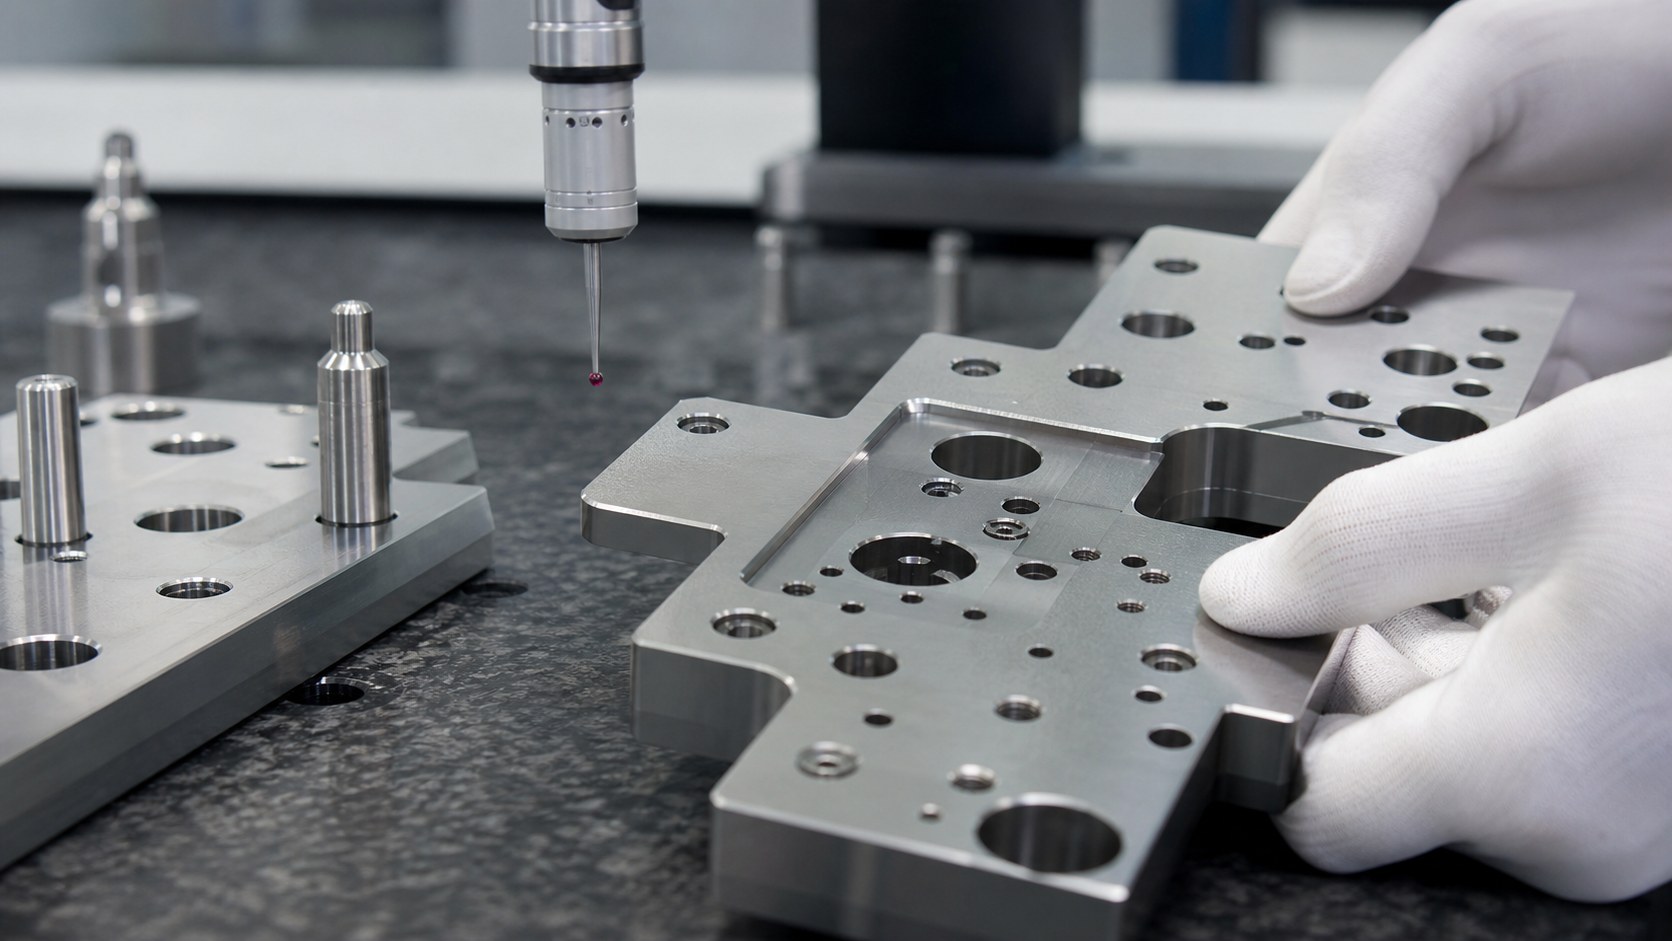
Kritisch sind oft Bohrungsdurchmesser, Koaxialität, Schlitzbreite, Backensymmetrie, Parallelität, Anschlaglage und Oberfläche auf Gleitflächen. KMG erfasst Bezugsbeziehungen, optische Messung eignet sich für kleine Schlitze und Kanten. Bei Prototypen werden Maßdaten mit Montagefeedback wie Leichtgängigkeit, Axialspiel und symmetrischem Schließen verglichen. Unterlagen bleiben mit Materialcharge, Vorrichtung, Programm und Finish verbunden.
Reinigung und Rückverfolgbarkeit
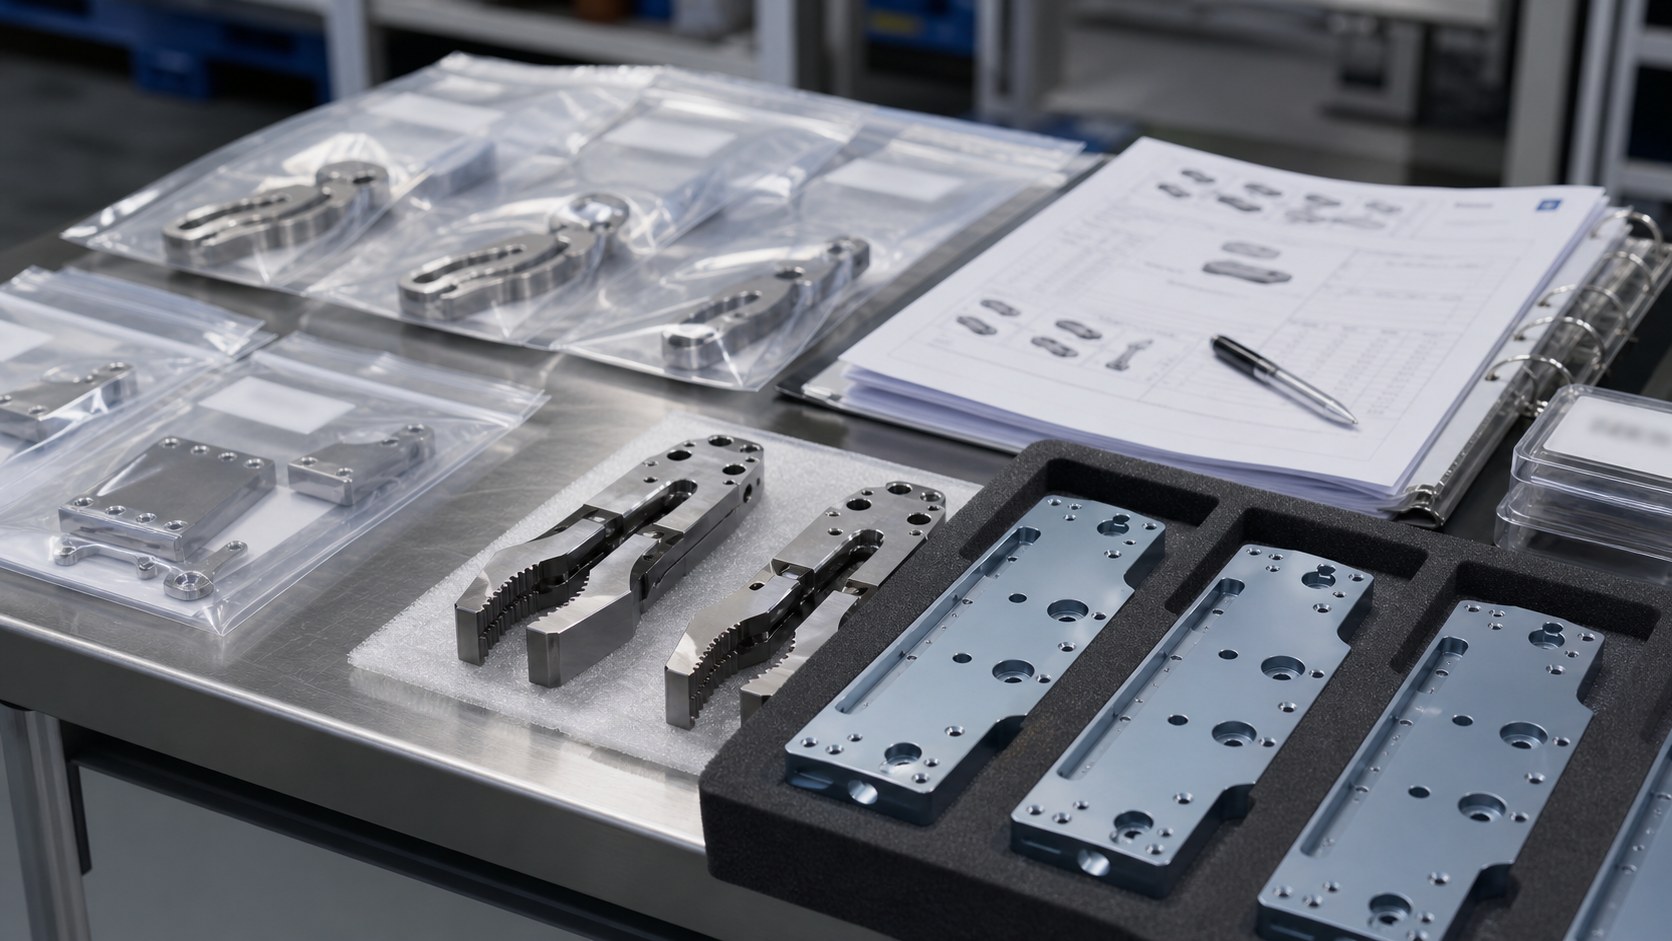
Nach Bearbeitung und Finish werden Kühlschmierstoff, Abrieb und Partikel aus Schlitzen, Bohrungen und Sacktaschen entfernt. Verpackung schützt kleine Funktionskanten vor Kontakt mit Metallteilen. Etiketten nennen Teil, Revision, Charge und Prüfstatus, ohne Sterilität zu behaupten, sofern kein validierter Sterilprozess enthalten ist. Eine vollständige RFQ enthält Zeichnung, Modell, Werkstoff, Finish, kritische Merkmale, Mengen, Sauberkeit, Prüfunterlagen und kundenseitige Montagetests.
Übergabe zwischen Design und Fertigung
Eine gute Übergabe macht Annahmen sichtbar. Das Geräteteam definiert klinische Nutzung, Sterilisation, Gegenstücke, Validierungsgrenzen und Tests. Der Lieferant liefert Herstellbarkeitsprüfung, Vorrichtungsplanung, Standzeitkontrolle, Messfeedback und Seriendaten. Änderungen an Backe, Drahtweg, Beschichtung oder Wärmebehandlung erfordern erneute Bewertung, weil Bewegung, Verschleiß und Montageausbeute gemeinsam reagieren.
FAQ
Validiert CNC-Bearbeitung ein chirurgisches Instrument?
Nein. Sie liefert kontrollierte Schnittstellen und Nachweise; Gerätefunktion, Sterilisation und Zulassung validiert der Hersteller.
Welche Merkmale sind kritisch?
Scharnierbohrungen, Backensitze, Stiftabstände, Drahtschlitze, Anschläge, Bezugsflächen und Funktionskanten.
Warum ist Gratkontrolle wichtig?
Grate können Bewegung, Gegenstücke und Partikelverhalten beeinflussen. Jede Funktionszone braucht ein Kantenkriterium.
Vor oder nach Passivierung messen?
Die Zeichnung legt den Zustand fest. Finish-empfindliche Merkmale werden normalerweise danach bestätigt.
Wie prüft man winzige Schlitze?
Optik, KMG, Lehren, Profilprüfung oder Endoskopie werden je nach Größe und Zugang kombiniert.
Was gehört in die RFQ?
Zeichnung, Modell, Werkstoff, Finish, kritische Toleranzen, Mengen, Sauberkeit, Prüfunterlagen und Montagetest.