CNC-Bearbeitung von MRT-Positioniervorrichtungen: Werkstoff, Bezüge und Artefaktkontrolle
Warum MRT-Vorrichtungen separat geprüft werden
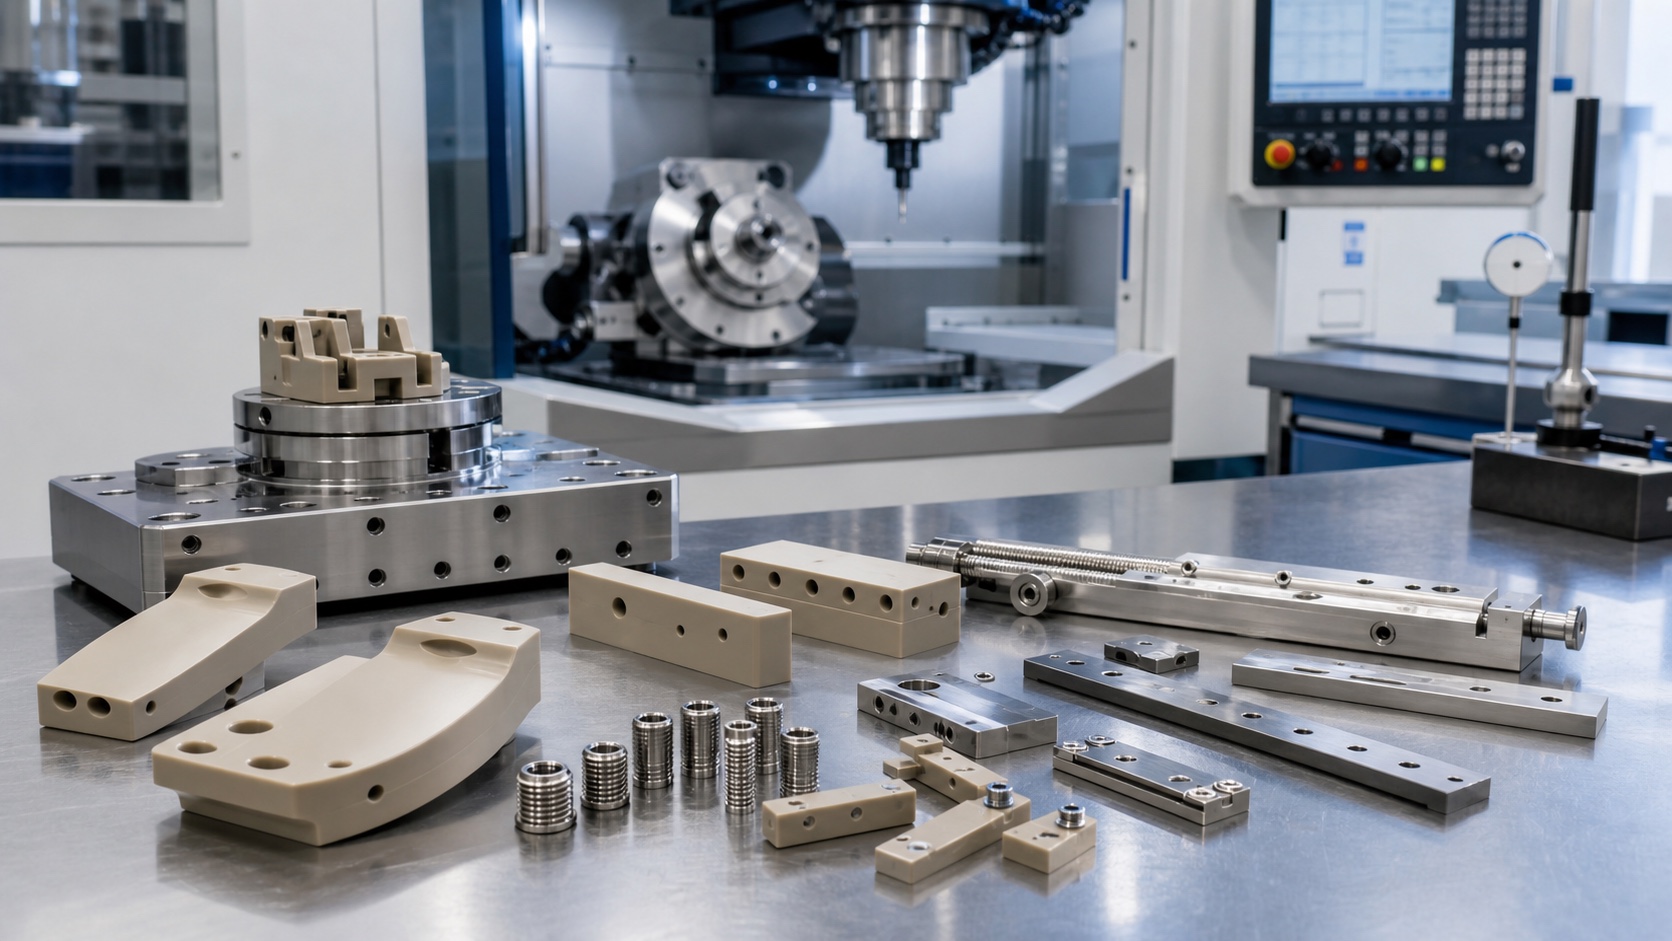
Positionierhilfen in der Nähe von MRT-Systemen halten Polster, Spulen, Sensoren und Zubehör wiederholbar. Trotz einfacher Geometrie können Werkstoff, verborgenes Metall, scharfe Kanten und aufsummierte Lagefehler Arbeitsablauf und Bild beeinflussen. MRT-Kompatibilität ist eine vom Kunden definierte Systemanforderung. Ein bearbeitetes Polymerteil darf nicht allein aufgrund seines Aussehens als MR Safe oder MR Conditional bezeichnet werden; Gerätehersteller bewerten Baugruppe, Umgebung und Kennzeichnung.
Klinische Nutzung in Mechanik übersetzen
Die Prüfung beginnt mit der Lage zu Patient, Röhre, Spule und Bildregion. Kontaktflächen brauchen eventuell große Radien, definierte Struktur und Beständigkeit gegen wiederholte Reinigung. Anlageflächen und Passbohrungen müssen das Zubehör ohne hohe Kraft in dieselbe Lage bringen. Trägt die Vorrichtung Spule oder Kalibrierkörper, kennzeichnet die Zeichnung deren Achse und Orientierung. Belastung, Reinigungsmittel, Lebensdauer und zulässige Durchbiegung gehören in die Anfrage.
Werkstoffe mit Nachweis wählen
PEEK wird wegen Festigkeit, Bearbeitbarkeit und elektrischer Isolation betrachtet, doch Sorte, Füllstoff und Nachweis sind entscheidend. Fasergefüllte Typen verhalten sich anders und können für die Bildgebung ungeeignet sein. Andere Polymere oder nichtferromagnetische Legierungen werden nur nach Freigabe eingesetzt. Auswahl berücksichtigt Bildartefakt, Reinigung, Last, Entflammbarkeit und Dokumentation. Die genaue Werkstoffcharge bleibt mit jedem Fertigungslos verknüpft.
Messbares Bezugssystem schaffen
Ein Positionierblock verbindet Montagefläche, Seitenanschlag, Bohrungen, Nuten und eine geformte Auflage. Diese Merkmale brauchen primäre, sekundäre und tertiäre Bezüge. Zugängliche Bezugspads sind stabiler als eine Freiformfläche als einzige Referenz. Dieselben Bezüge müssen für Bearbeitung, CMM und Montageprüfung verfügbar sein. Bei kundenseitigen Schienen oder Stiften werden Nennmaß, Passung und Verschleißzugabe definiert, damit die Vorrichtung nach vielen Zyklen weder locker noch schwergängig wird.
PEEK formstabil bearbeiten
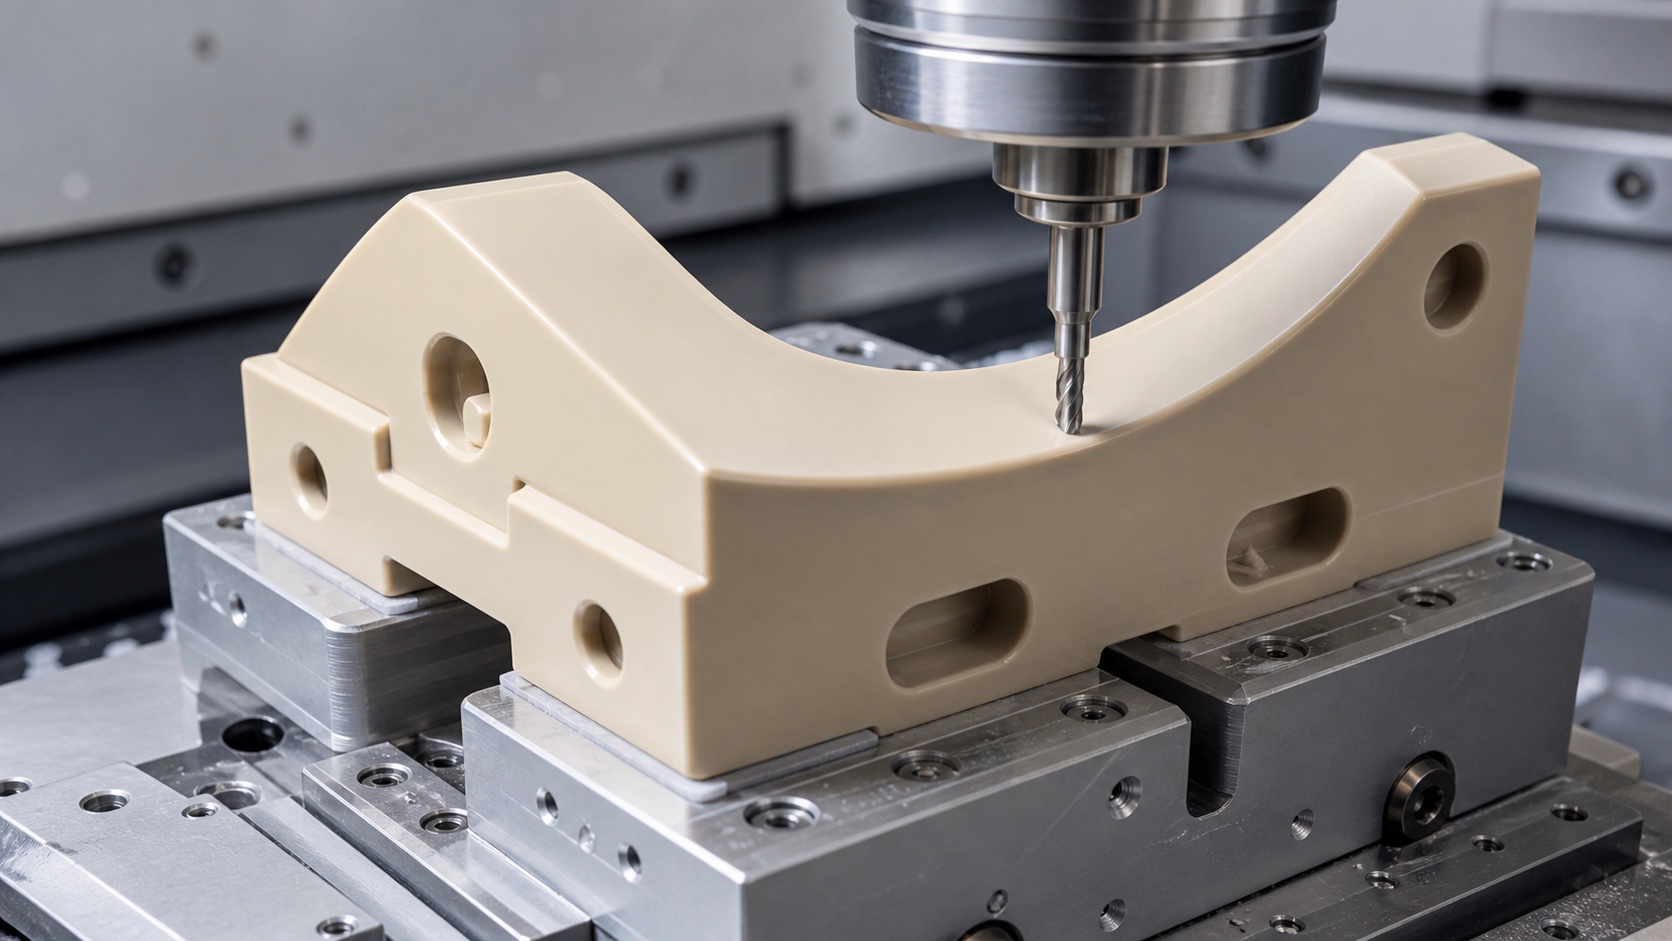
PEEK kann sich durch Spannungsabbau und Schneidwärme bewegen. Ein robuster Ablauf nutzt scharfe Werkzeuge, begrenzten Eingriff und stufenweises Schruppen vor dem Fertigen kritischer Flächen. Die Spannung stützt, ohne zu quetschen oder Sichtflächen zu prägen. Dünne Rippen und tiefe Nuten brauchen vorsichtige Wege und Spanabfuhr. Endmaße werden bei stabiler Temperatur geprüft. Grate sind kontrolliert zu entfernen, damit Bezüge und Kontaktradien erhalten bleiben.
Einsätze und Schrauben kontrollieren
Gewindeeinsätze, Buchsen und Schrauben erleichtern Service, bringen aber Werkstoff- und Ausrichtungsfragen mit. Zeichnung und Prozess nennen Legierung, Montage, Drehmoment und Klebstoff. Ein eingepresster Einsatz kann einen dünnen Polymerdom reißen oder verformen. Metallische Teile gehören in die MRT-Sicherheitsbewertung des Kunden; der Fertiger ersetzt Werkstoffe nicht eigenmächtig. Verdrehsicherung und visuelle Kennzeichnung verringern Montagefehler, Chargendaten sichern Rückverfolgbarkeit.
Ausrichtung und Oberfläche prüfen
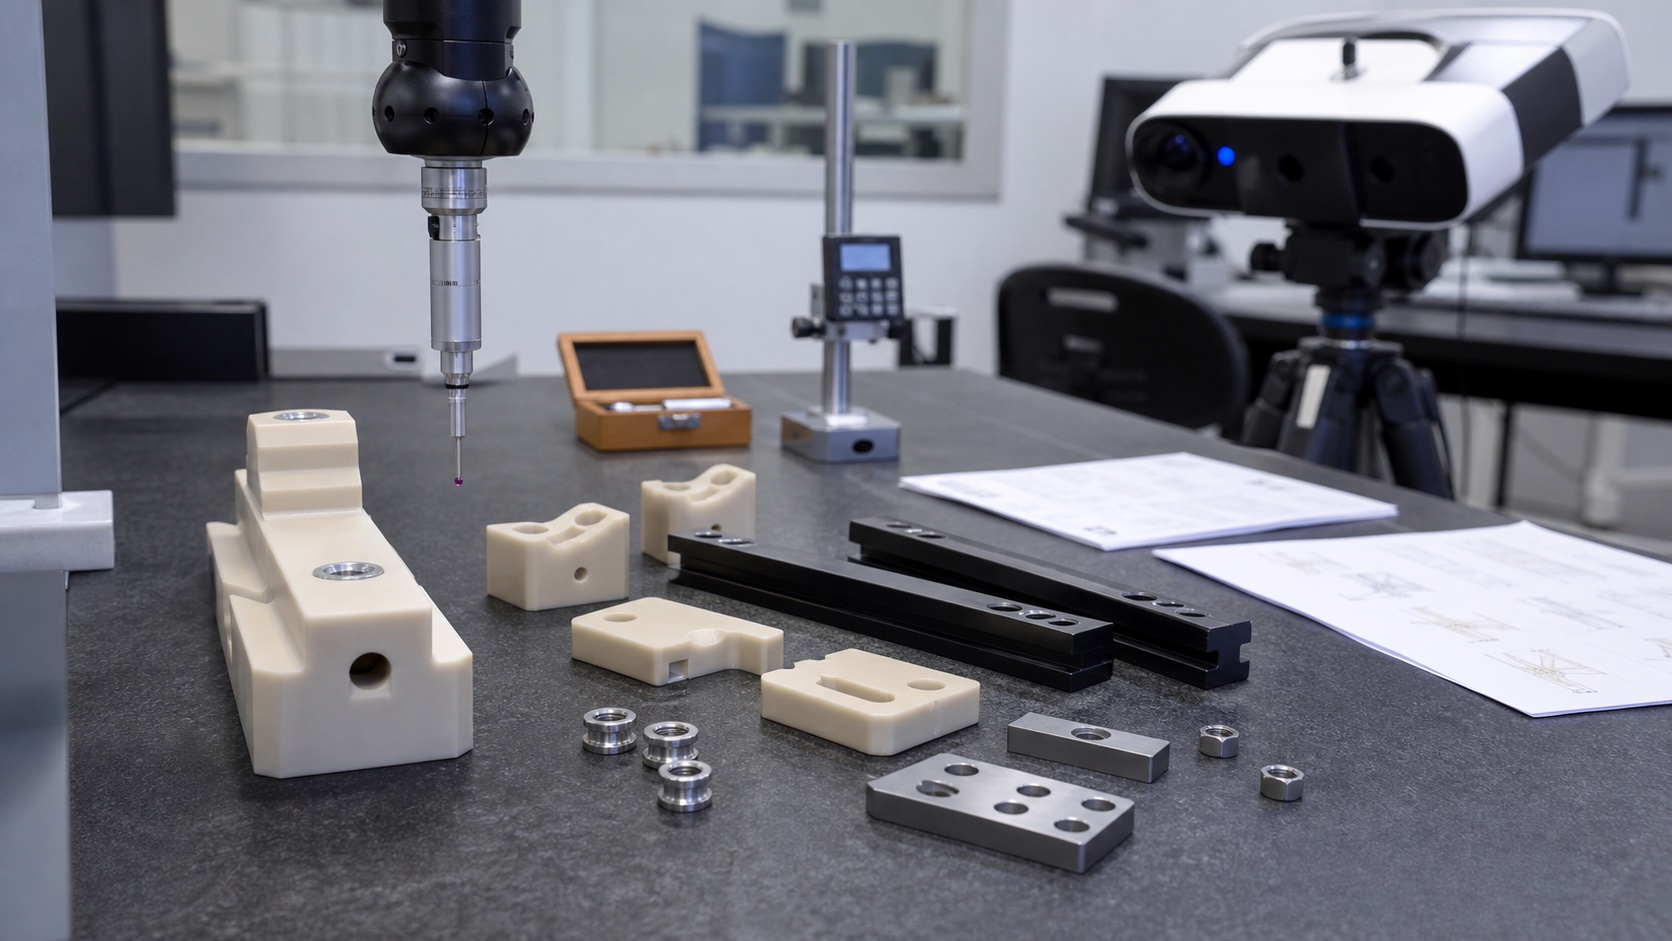
Geprüft werden Ebenheit, Rechtwinkligkeit der Anschläge, Bohrungslage, Nutbreite, Auflagenprofil und Kanten. CMM oder Optik bestimmen Beziehungen; Funktionslehren bestätigen die Paarung. Bei engen Polymertoleranzen wird die Temperatur dokumentiert. Sichtprüfung sucht Risse, eingebettete Späne, Grate und Kratzer. Benötigte Artefakt- oder Scannerprüfung wird vom Kunden für vollständige Baugruppe, Ablauf und Grenzwert festgelegt.
Sauber und geschützt liefern
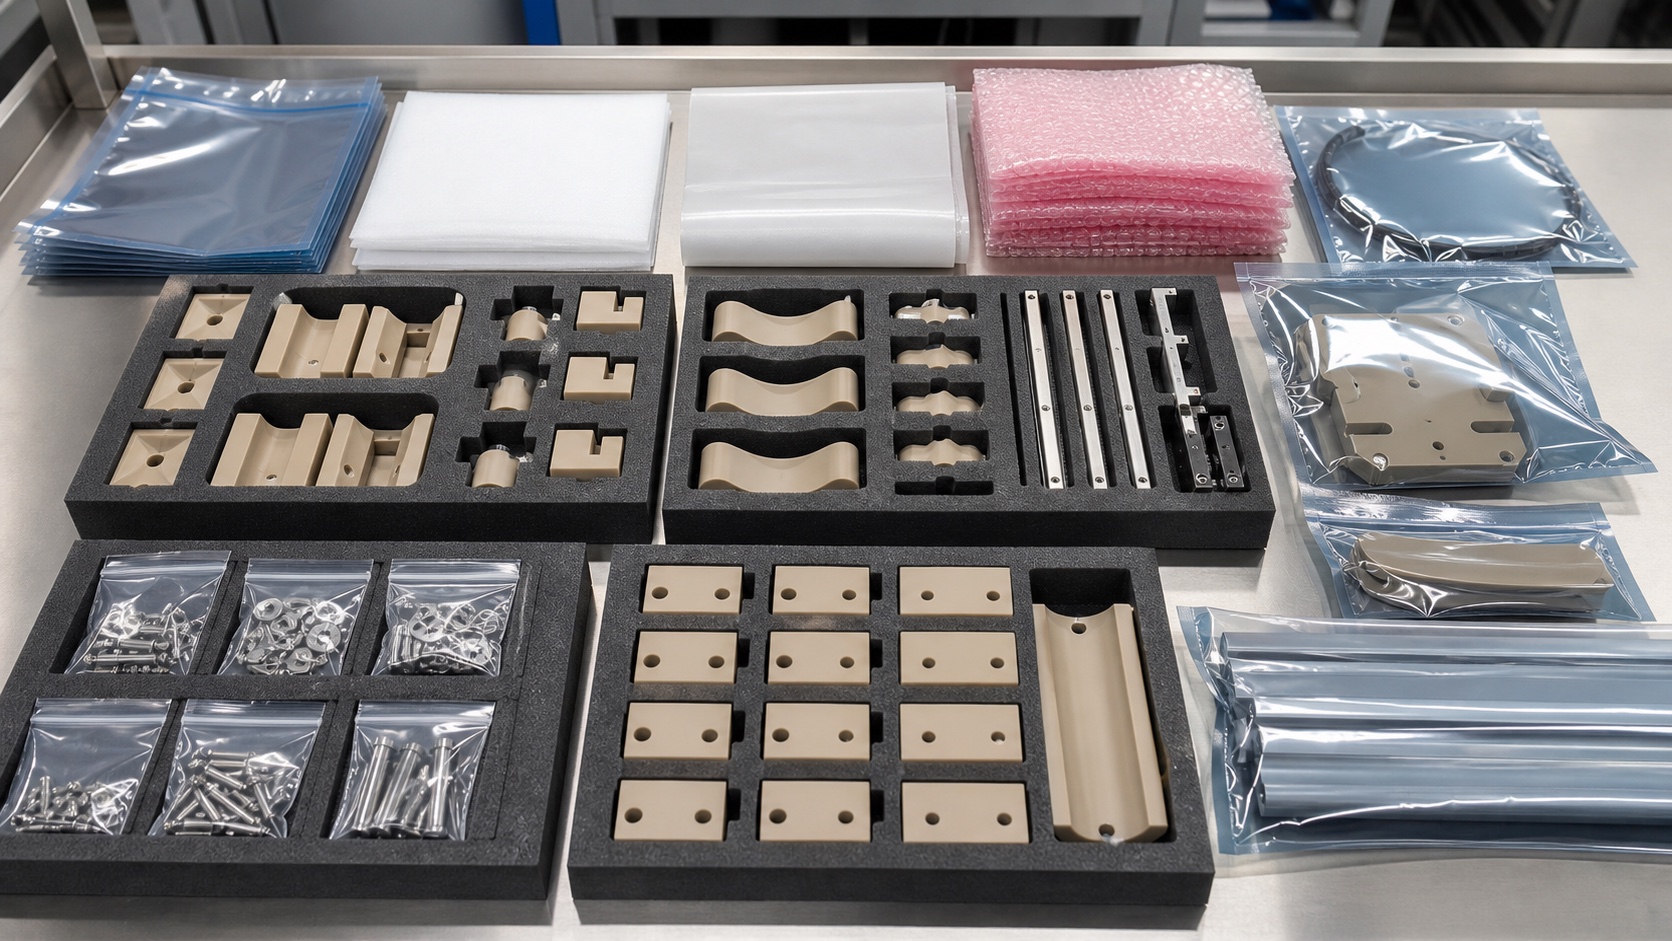
Die Reinigung muss zu Polymer und Einsatz passen. Kühlschmierstoff, Späne und Polierreste werden aus Sacklöchern und Nuten entfernt. Getrennte Trays oder Hüllen schützen Präzisions- und Kontaktflächen; harte Einsätze dürfen Nachbarteile nicht reiben. Verpackung kann sauber und rückverfolgbar sein, aber ohne validierten Prozess nicht steril. Etiketten verbinden Teilenummer, Revision, Werkstoffcharge, Prüfstatus und Menge mit den Lieferunterlagen.
Vollständige Anfrage erstellen
Eine gute Anfrage enthält freigegebene 2D- und 3D-Daten, genaue Sorte, MRT-Beschränkungen, Lasten, Reiniger, Jahresmenge, Prototypenlos und kritische Beziehungen. Hinzu kommen Einsatzspezifikation, Sichtzonen, Messmethode, Dokumentation und verfügbare Gegenstücke. Außerdem wird geklärt, ob nur Bauteile oder auch Montage und Lehrenprüfung erwartet werden. So lassen sich Vorrichtung, Messung und Rückverfolgbarkeit ohne unbelegte Annahmen kalkulieren.
FAQ
Kann der Fertiger ein PEEK-Teil als MR Safe zertifizieren?
Nein. Die Einstufung betrifft das vollständige Gerät und seine Umgebung. Der Fertiger liefert Werkstoff- und Prozessnachweise.
Warum wird PEEK verwendet?
Es kann Festigkeit, Isolation und gute Bearbeitbarkeit bieten; die genaue Sorte muss für Bildgebung, Reinigung und Last freigegeben sein.
Welche Maße sind meist kritisch?
Ebenheit, Anschlagwinkel, Bohrungs- und Nutlage, Auflagenprofil sowie die Beziehung zur Spulen- oder Zubehörachse.
Wie wird Verzug reduziert?
Durch stabiles Material, stufenweises Schruppen, scharfe Werkzeuge, wenig Wärme, gute Unterstützung und Prüfung bei stabiler Temperatur.
Sind Metalleinsätze möglich?
Ja, wenn Legierung, Einbau, Drehmoment und MRT-Bewertung in der freigegebenen Konstruktion festgelegt sind.
Was gehört in die Anfrage?
Zeichnung, Modell, Werkstoff, MRT-Vorgaben, Lasten, Reinigung, Paarungsteile, Mengen, Prüfung und Rückverfolgbarkeit.