
Geometrie und begrenzten Anwendungsumfang definieren
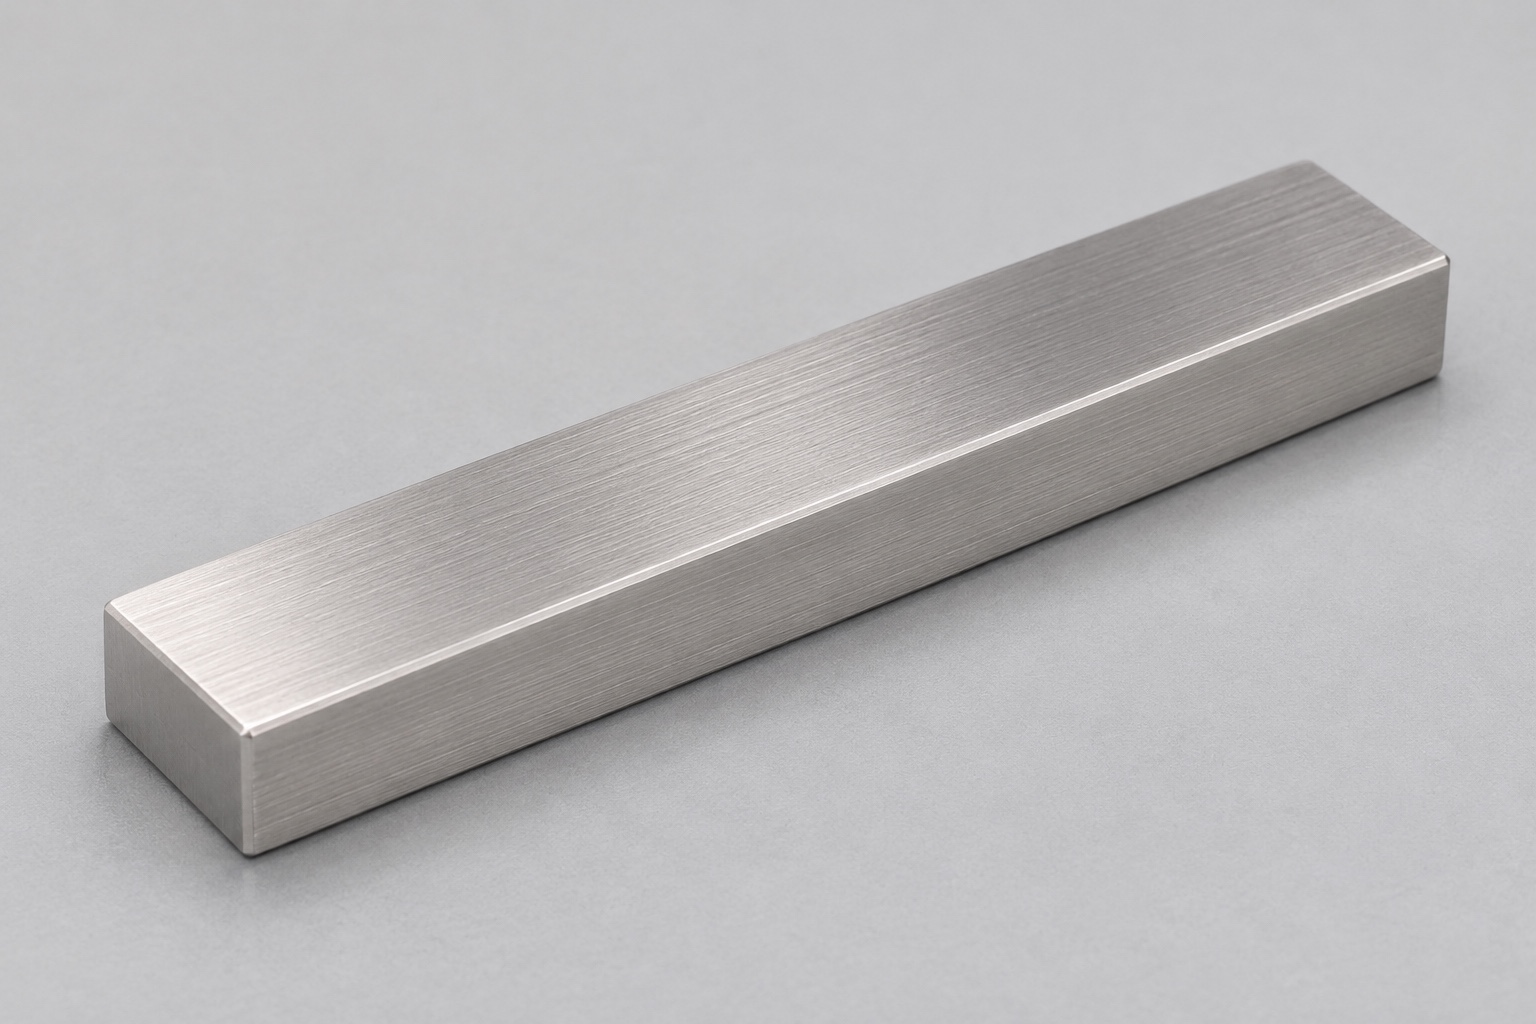
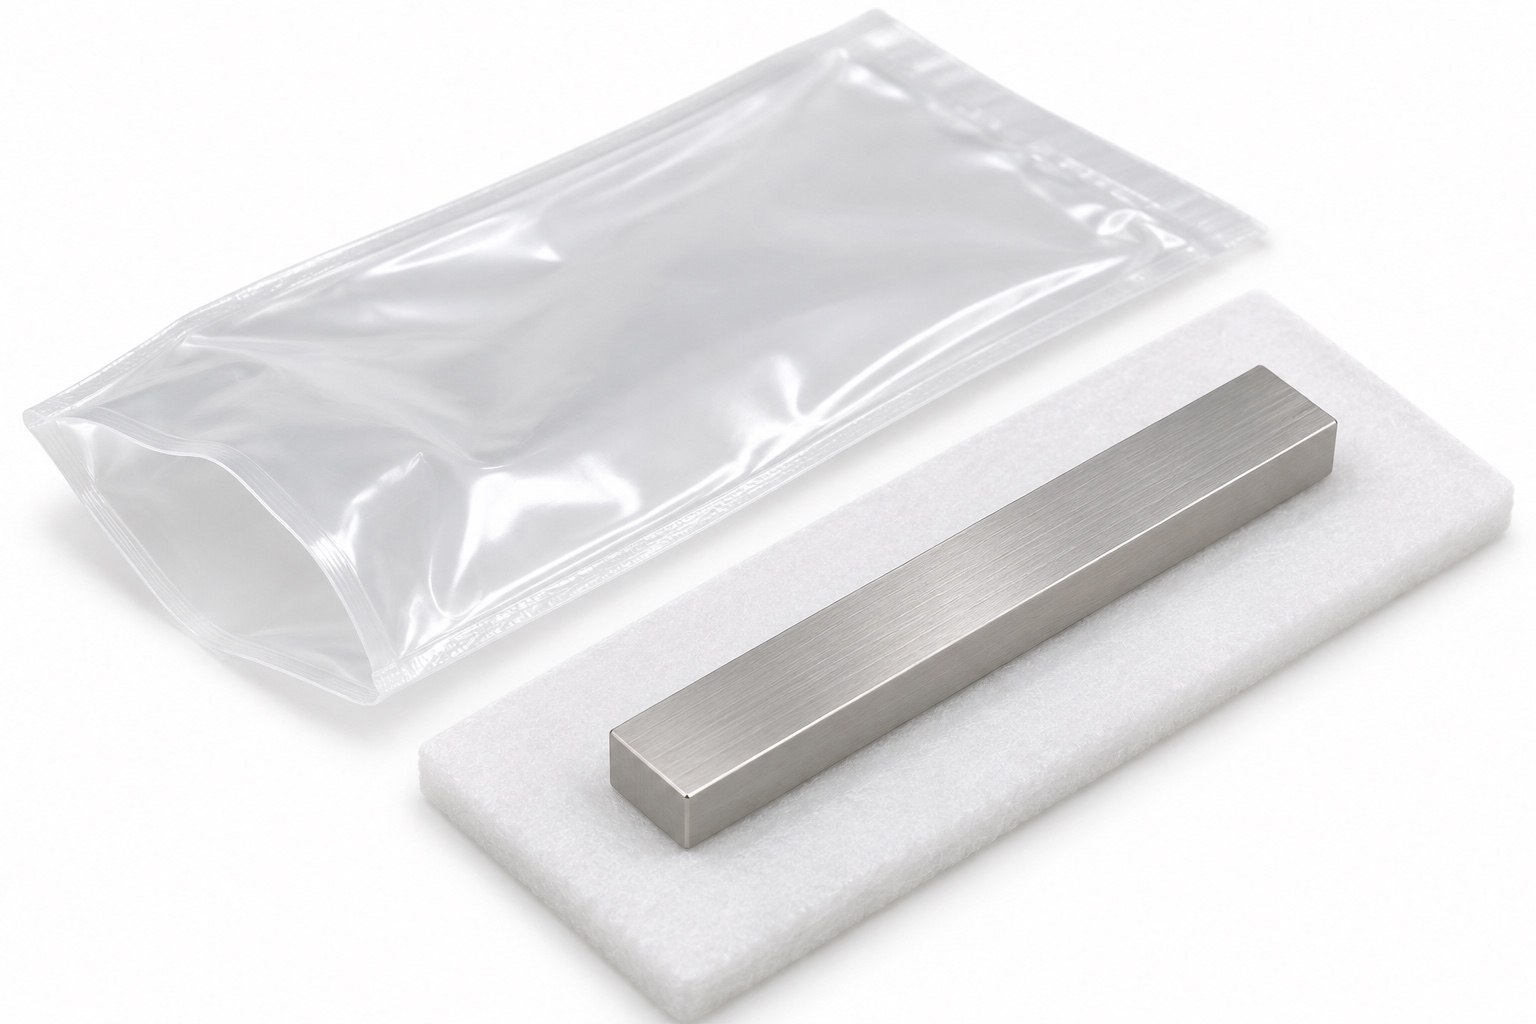
Die vorgeschlagene Referenzleiste ist ein massiver rechteckiger 316L-Stab für eine separat entwickelte inerte Endoskop-Montagevorrichtung. Sie besitzt ebene Ober- und Unterseiten, gerade Längsseiten und ebene Stirnflächen. Nur zeichnungsgemäße kleine Fasen sind vorgesehen; Bohrungen, Schlitze, Nuten, Stufen, gerundete Enden und angefügte Befestigungsteile fehlen. Dieser Leitfaden behandelt Präzisions-CNC-Fräsen und Prüfung, nicht eine erreichte Montagegenauigkeit. Der Konstrukteur muss festlegen, welche Flächen positionieren, welche aufliegen und wo Freiraum erforderlich ist. Die vertraute Form allein bestimmt weder Kontaktrollen noch Abnahmebedingungen und begründet keine Standardpassung.
Funktionsbreite und Außenmaße unterscheiden
Identifizieren Sie die langen Flächen, die die Arbeitsbreite festlegen, und definieren Sie den Bereich, in dem diese Breite gilt. Eine Messung in der Nähe eines Endes stellt möglicherweise nicht die gesamte Kontaktlänge dar, wenn die lokale Form oder Verjüngung wichtig ist. Kleine Kantenbearbeitungen sind nicht mit der Funktionsbreite zu verwechseln. Klären Sie anhand des tatsächlichen Akzeptanzschemas der Zeichnung, ob die Schnittstelle eine Größenkontrolle, eine geometrische Kontrolle oder beides erfordert. Weisen Sie eine Standardpassung nicht allein anhand des Teilenamens zu. Ein Lieferant benötigt eine kontrollierte Gegenschnittstelle oder explizite Anforderungen und nicht eine Anweisung, um eine Stange herzustellen, die scheinbar in einen verfügbaren Schlitz gleitet.
Höhe und Auflage gemeinsam festlegen
Der Abstand zwischen Ober- und Unterseite muss mit der vorgesehenen Stützanordnung in Zusammenhang stehen. Stellen Sie fest, ob die Unterseite vollflächig oder auf bestimmten Kontakten aufsitzt und ob die Oberseite als Anschlag, Freiraum oder andere Schnittstelle fungiert. Die Nennhöhe legt nicht jede lokale Flächenbeziehung fest. Eine breite manuelle Kantenverrundung kann den nutzbaren Kontakt verringern, selbst wenn der mittlere Dickenwert akzeptabel bleibt. Geben Sie ggf. ausgeschlossene Randzonen und die entsprechenden Messorte an. Diese Details ermöglichen es, dass die Fräs- und Inspektionspläne dieselben physischen Merkmale berücksichtigen, anstatt die Gesamthöhe als Ersatz für alle Auflageanforderungen zu betrachten.
Ebenheit und Parallelität getrennt bewerten
Ebenheit betrifft die Form einer einzelnen Oberfläche, während Parallelität ein Merkmal mit einer bestimmten Referenz in Beziehung setzt. Das Abtasten der oberen Fläche, während die untere Fläche auf einer Messplatte ruht, isoliert nicht automatisch die unabhängige Ebenheit der oberen Fläche. Der Aufbau und die Referenzbedingung beeinflussen, was ausgewertet wird. Definieren Sie das eigentliche Zeichnungsmerkmal und wählen Sie eine Methode, mit der es berücksichtigt werden kann. Auch Abstandsmessungen von gegenüberliegenden Flächen sollten nicht als jedes mögliche Form- oder Orientierungsergebnis gemeldet werden. Ein nützliches Inspektionsprotokoll beschreibt Unterstützung, Ausrichtung, Messabdeckung und Bewertung, anstatt alle Abweichungen einfach als Ebenheit zu kennzeichnen.
Ebene Stirnflächen und Fasen kontrollieren
Geben Sie die Länge zwischen den vorgesehenen Endflächen an und klären Sie etwaige Endausrichtungen oder nutzbare Kontaktanforderungen. Das vorgeschlagene Teil hat flache Enden und keine halbkreisförmigen Enden, die bei einigen anderen Schlüsselformen üblich sind. Fasen dürfen keinen erforderlichen Positionierungsbereich entfernen oder zu einer unkontrollierten alternativen Endform werden. Wenn für den Werkzeugzugriff oder die Baugruppe eine weitere Entlastung erforderlich ist, beheben Sie dies während der Zeichnungsüberprüfung. Ein Foto kann keinen zusätzlichen Schlitz, ein abgerundetes Ende oder eine Änderung der Kontaktlänge zulassen. Daher sollten vor der Angebotserstellung die Anforderungen an die Endbearbeitung und die Längsfläche zusammen überprüft werden, insbesondere dort, wo die Referenzleiste in eine kontrollierte Passaussparung eintritt.
316L und Materialnachweise spezifizieren
Geben Sie die genaue 316L-Anforderung, die Halbzeugform und die erforderlichen Herkunftsunterlagen an. Halten Sie die Identifikation durch Schneiden, Fräsen, Kantenbearbeitung, Reinigung und alle genehmigten Folgeprozesse verknüpft. Ein satiniertes Aussehen ist kein Beweis für die Legierungsidentität, Passivierung oder bestätigte Reinheit. Wenn das Markieren einer Funktionsoberfläche verboten ist, verwenden Sie kontrollierte Aufzeichnungen und Behälter anstelle einer nicht genehmigten Markierung. Ein Materialzertifikat legt keine Fertigmaße fest. Jegliche Korrosionseinwirkung, chemische Kompatibilität, Sterilisation oder Patientenkontaktanforderungen unterliegen einer eigenen definierten Bewertung und können nicht allein deshalb abgeleitet werden, weil die Referenzleiste Edelstahl ist und in der Nähe medizinischer Geräte verwendet wird.
Fräsfolge und Bezugsübertragung planen
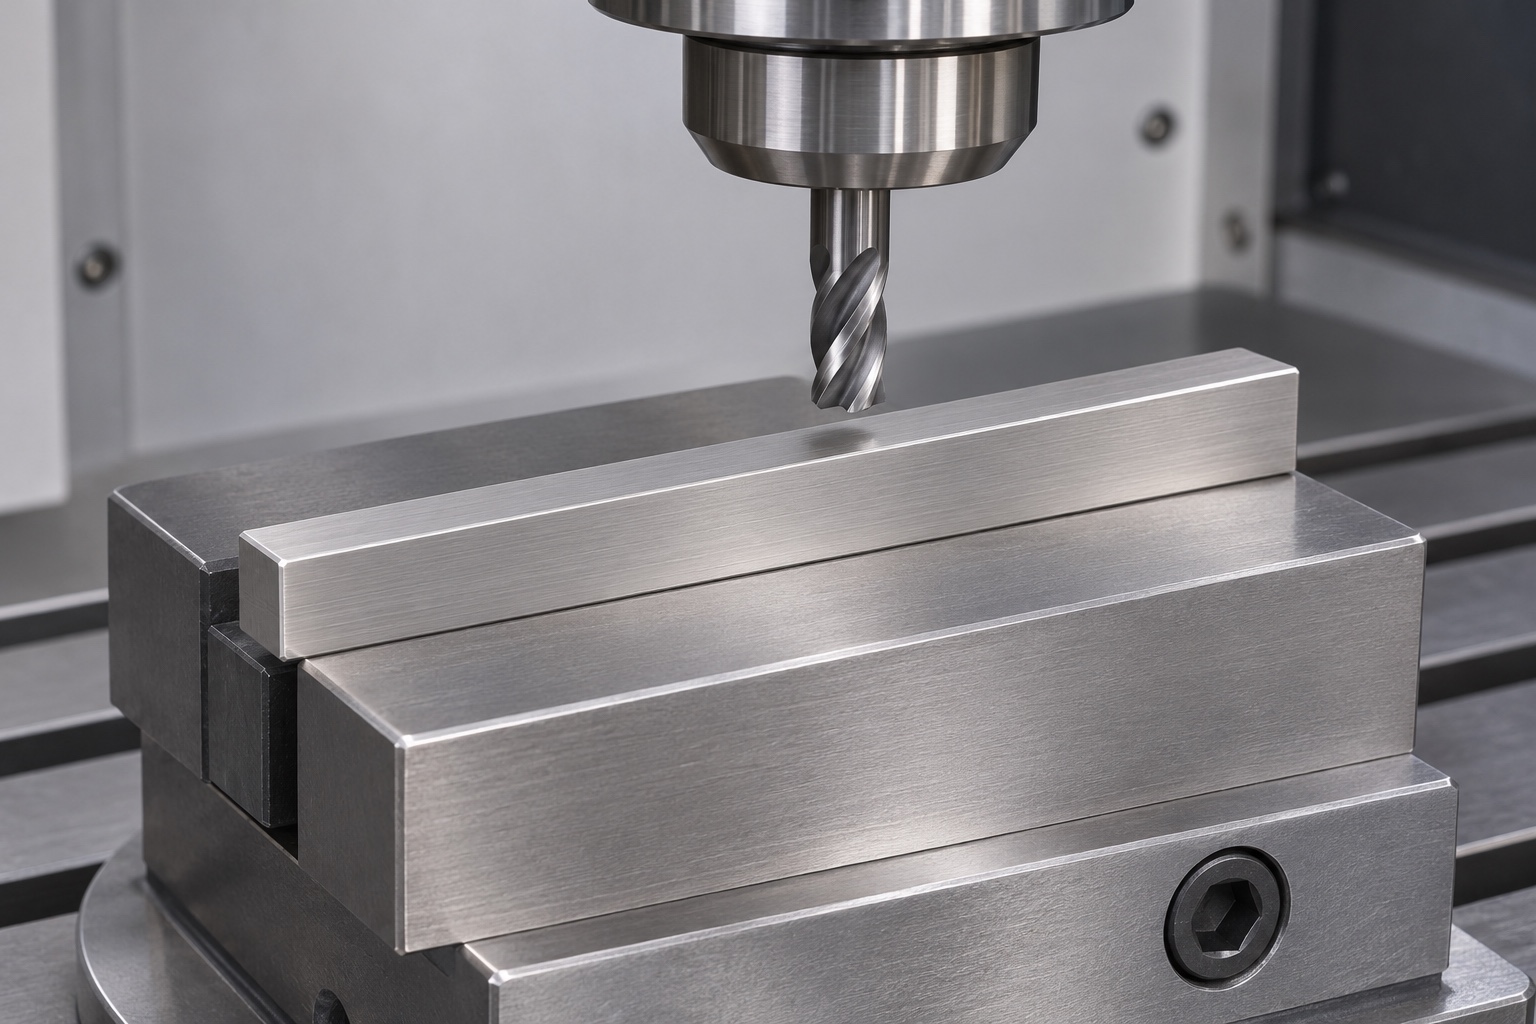
Eine mögliche Fräsfolge schafft geeignete ebene Bezüge und stimmt Längsseiten, Höhe und Stirnflächen aufeinander ab. Prüfen Sie Abstützung, Bearbeitungsaufmaß und Wiederherstellung der Bezüge beim Umspannen. Eine sicher gespannte schmale Leiste besitzt dadurch noch nicht nachweislich die geforderte ausgespannte Geometrie. Werkzeugzugang und Spannraum müssen den tatsächlichen Proportionen entsprechen. Benötigt die Zeichnung einen zusätzlichen Endbearbeitungsprozess, ist dieser ausdrücklich zu definieren und anzubieten. CNC-Fräsen allein darf nicht pauschal als Nachweis aller Oberflächenanforderungen gelten. Hier werden weder universelle Schnittwerte noch erreichte Toleranzen behauptet.
Ausgespannten Zustand und Kanten prüfen
Prüfen Sie den vorgesehenen Endzustand nach allen Arbeitsgängen, die Funktionsflächen beeinflussen können. Die Einspannung kann einen Zustand verdecken, der erst nach dem Ausspannen sichtbar wird. Vereinbaren Sie deshalb den Messzustand ausdrücklich. Entfernen Sie Grate, ohne Funktionsbreite oder Auflagebereiche durch großflächiges Polieren zu verändern. Schützen Sie fertige Flächen beim Umspannen und greifen Sie diese nur gemäß geplantem Spannkonzept. Eine optisch saubere Kante belegt weder Rauheit noch vollständige Maß- und Geometriekonformität. Änderungen an Fasen, Kontaktzonen oder Reihenfolge benötigen dokumentierte Prüfung, bevor sie in Wiederholaufträge übernommen werden.
Erstmuster merkmalsbezogen dokumentieren
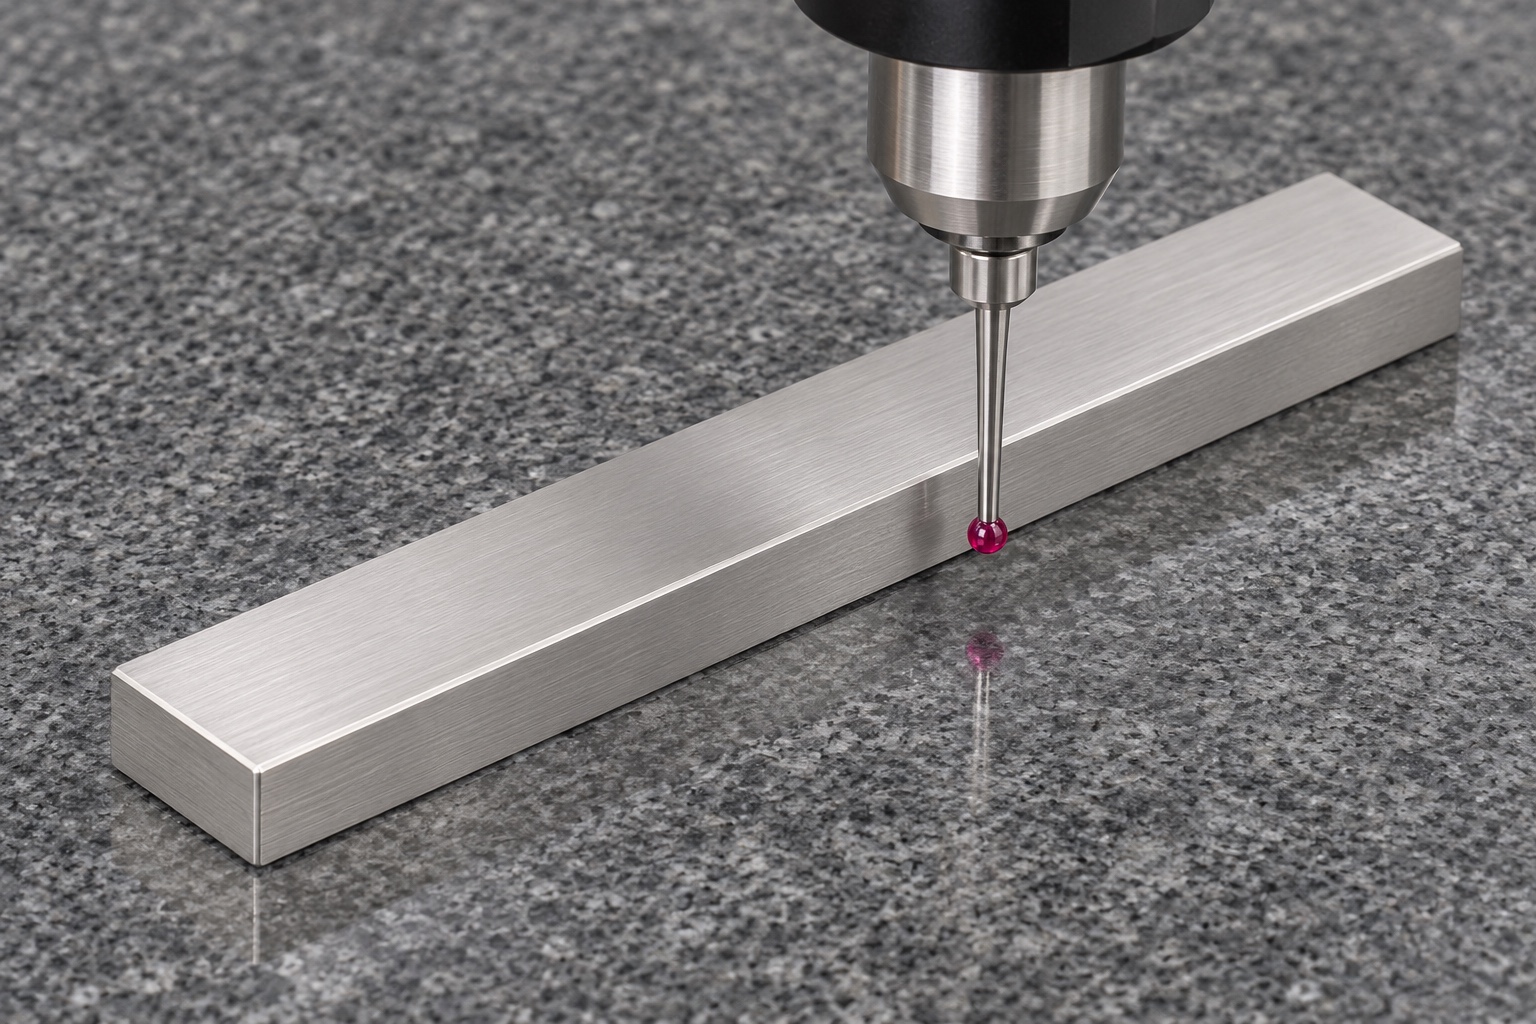
Verbinden Sie jedes kontrollierte Merkmal mit der Zeichnungsrevision, der Materialidentität, dem Endzustand, der Methode und dem tatsächlichen Ergebnis. Relevante Prüfungen können die Arbeitsbreite über den angegebenen Bereich, die Höhe, die Länge, die Flächenform, die Ausrichtung, die Fasen und den Oberflächenzustand umfassen. Eine Größenmessung an zwei Punkten kann eine Größenfrage beantworten, ohne die vollständige Oberflächenform nachzuweisen. Wählen Sie vor der Herstellung die Messmöglichkeit und den Zugang aus, insbesondere dort, wo die schmalen Kontaktbereiche der Stange die Unterstützung erschweren. Kopieren Sie keine nominalen CAD-Abmessungen in Messergebnisfelder. Wenn eine Methode eine Unsicherheit oder eine Einschränkung der Abdeckung aufweist, beheben Sie diese, bevor Sie die Akzeptanz erklären, anstatt sie hinter einem allgemeinen Anspruch auf Präzisionsprüfung zu verstecken.
Inerte Montagebeobachtung begrenzen
Eine vereinbarte Prüfung mit einer kontrollierten inerten Gegenreferenz kann Einführprobleme, offensichtliche Kollisionen oder missverstandene Kontaktflächen zeigen. Dokumentieren Sie die Revisionen von Leiste und Gegenreferenz sowie Auflage und Beobachtungsbedingungen. Ein guter manueller Sitz belegt weder Positionierwiederholbarkeit noch Haltekraft, Verschleißlebensdauer oder Endoskopausrichtung. Auch Gegenaussparung und Haltebedingungen beeinflussen das Ergebnis. Die Beobachtung ergänzt die Maßprüfung, hebt aber keine nicht erfüllte Zeichnungsanforderung auf. Leistungsziele des gesamten Systems benötigen eine eigens definierte Bewertung der tatsächlichen Baugruppe und dürfen nicht aus scheinbarer Passung abgeleitet werden.
Funktionsflächen im Versand schützen
Definieren Sie den Reinigungszustand und vereinbarte Rückstandsgrenzen für den Versand. Verpacken Sie Referenzleisten getrennt, damit ihre Kanten benachbarte Funktionsflächen nicht beschädigen. Material und Revision müssen über Verpackung oder Aufzeichnungen zugeordnet bleiben. Schutzauflagen dürfen keine unkontrollierten Spuren auf späteren Bezugsflächen hinterlassen. Ein gewöhnlicher Beutel belegt weder Sterilbarriere noch validierte Reinigung oder qualifizierten Transport. Zusätzliche Anforderungen benötigen ausdrücklich vereinbarte Verfahren und eigene Nachweise. Die Eingangskontrolle sollte Orientierung und Abnahmeunterlagen zuordnen können, ohne Etiketten oder Markierungen auf verbotene Kontaktbereiche aufzubringen.
Eine vollständige Fräsanfrage vorbereiten
Geben Sie die aktuelle Zeichnung, das Modell, die Mengen, die Materialspezifikation und den vorgesehenen Zustand der gelieferten Oberfläche an. Identifizieren Sie Arbeitsflächen, Breiten- und Höhenkontrollen, nutzbare Kontaktlänge, Endgeometrie, Referenzen, Fasen und Prüfbedingungen. Fordern Sie eine DFM-Überprüfung der Werkstückhalterung, des Bezugsübertragung beim Umspannens, der Kantenbearbeitung und des Messzugangs an. Geben Sie zusätzliche Endbearbeitung, Rückverfolgbarkeit und Schutzverpackungen an, anstatt sie als automatische medizinische Bearbeitungsdienste zu behandeln. Diese Eingaben unterstützen ein vergleichbares Angebot für eine kundenspezifische rechteckige Referenzleiste aus 316L, wobei die Genauigkeit der Vorrichtung, die Reinigungsqualifikation und die Leistung des Endoskopsystems von den Fertigungsnachweisen der Komponenten getrennt bleiben.
FAQ
Bedeutet der Begriff Referenzleiste eine Standardpassung?
Nein. Die Zeichnung muss Arbeitsflächen, Abmessungen, geometrische Kontrollen und die Verbindungsschnittstelle definieren. Ein bekannter Name oder ein Musternut berechtigen nicht zu einer angenommenen Standardpassung oder Akzeptanzregel.
Kann eine Breitenmessung den gesamte Referenzleiste freigeben?
Nicht, wenn auch andere Orte, Flächenform oder Orientierung spezifiziert sind. Definieren Sie Messzone und Merkmal. Eine örtliche Breitenmessung ist kein vollständiger Nachweis aller Anforderungen an die Funktionsflächen.
Ist ein unterstützter Abtastvorgang immer ein Ebenheitstest?
Nein. Die Referenz- und Unterstützungsbedingung bestimmen, was bewertet wird. Durch die Zuordnung einer oberen Fläche zu einer tragenden unteren Fläche kann eine Parallelitätsfrage gelöst werden, anstatt die Ebenheit der oberen Fläche unabhängig zu isolieren.
Sind abgerundete Enden in dieser vorgeschlagenen Geometrie enthalten?
Nein. Die Referenzleiste hat flache Enden mit nur spezifizierten kleinen Kantenbearbeitungen. Ein abgerundetes Ende, eine zusätzliche Nut oder Aussparung wäre eine Konstruktionsänderung, die einer Genehmigung und entsprechenden Prüfanforderungen bedarf.
Beweist eine inerte Passform die Ausrichtung des Endoskops?
Nein. Es unterstützt nur die definierte mechanische Beobachtung. Wiederholbarkeit, Kraft, Verschleiß, Instrumentenausrichtung und klinische Eignung erfordern eine separate Bewertung der relevanten Montage und Bedingungen.
Was sollte das Angebot beinhalten?
Geben Sie aktuelle Zeichnungsrevision, Modell, Mengen, genaue 316L-Anforderung, Funktionsflächen, Maß- und Geometriemerkmale, Stirnflächen, Endbearbeitung, Prüfzustand und Verpackung an. Vorrichtungsleistung oder Reinigungsvalidierung sind bei Bedarf als gesonderte Umfänge zu definieren.
tanghangyun@oemach.com