
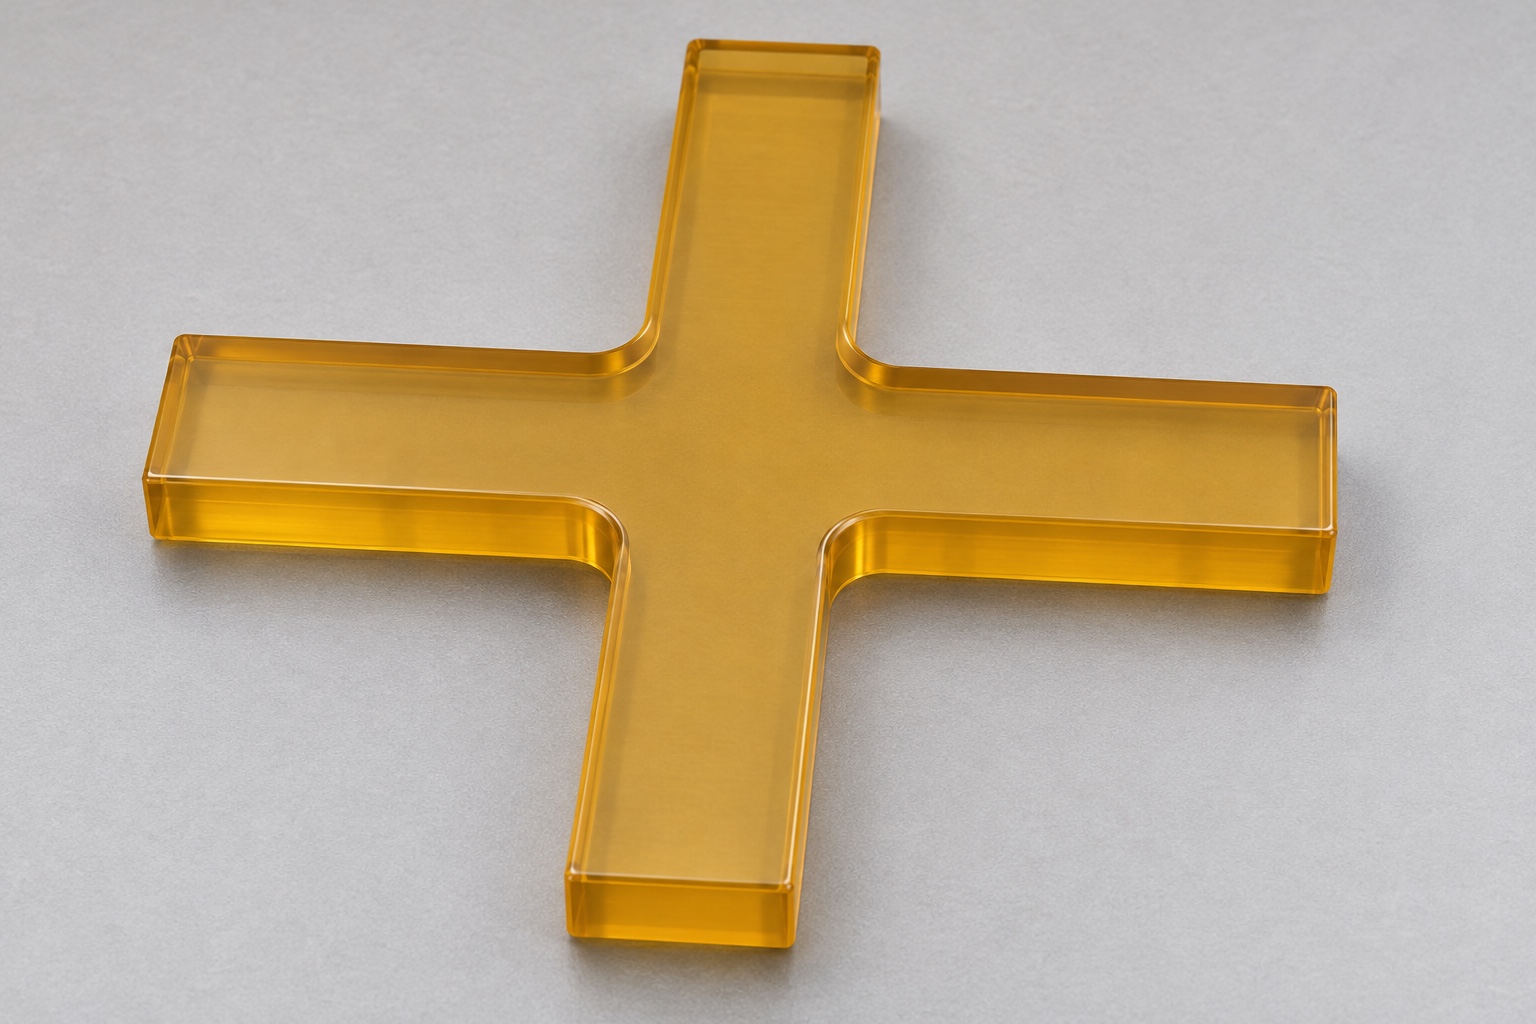
Kreuzförmiges Bauteil und Aufgabenbereich definieren
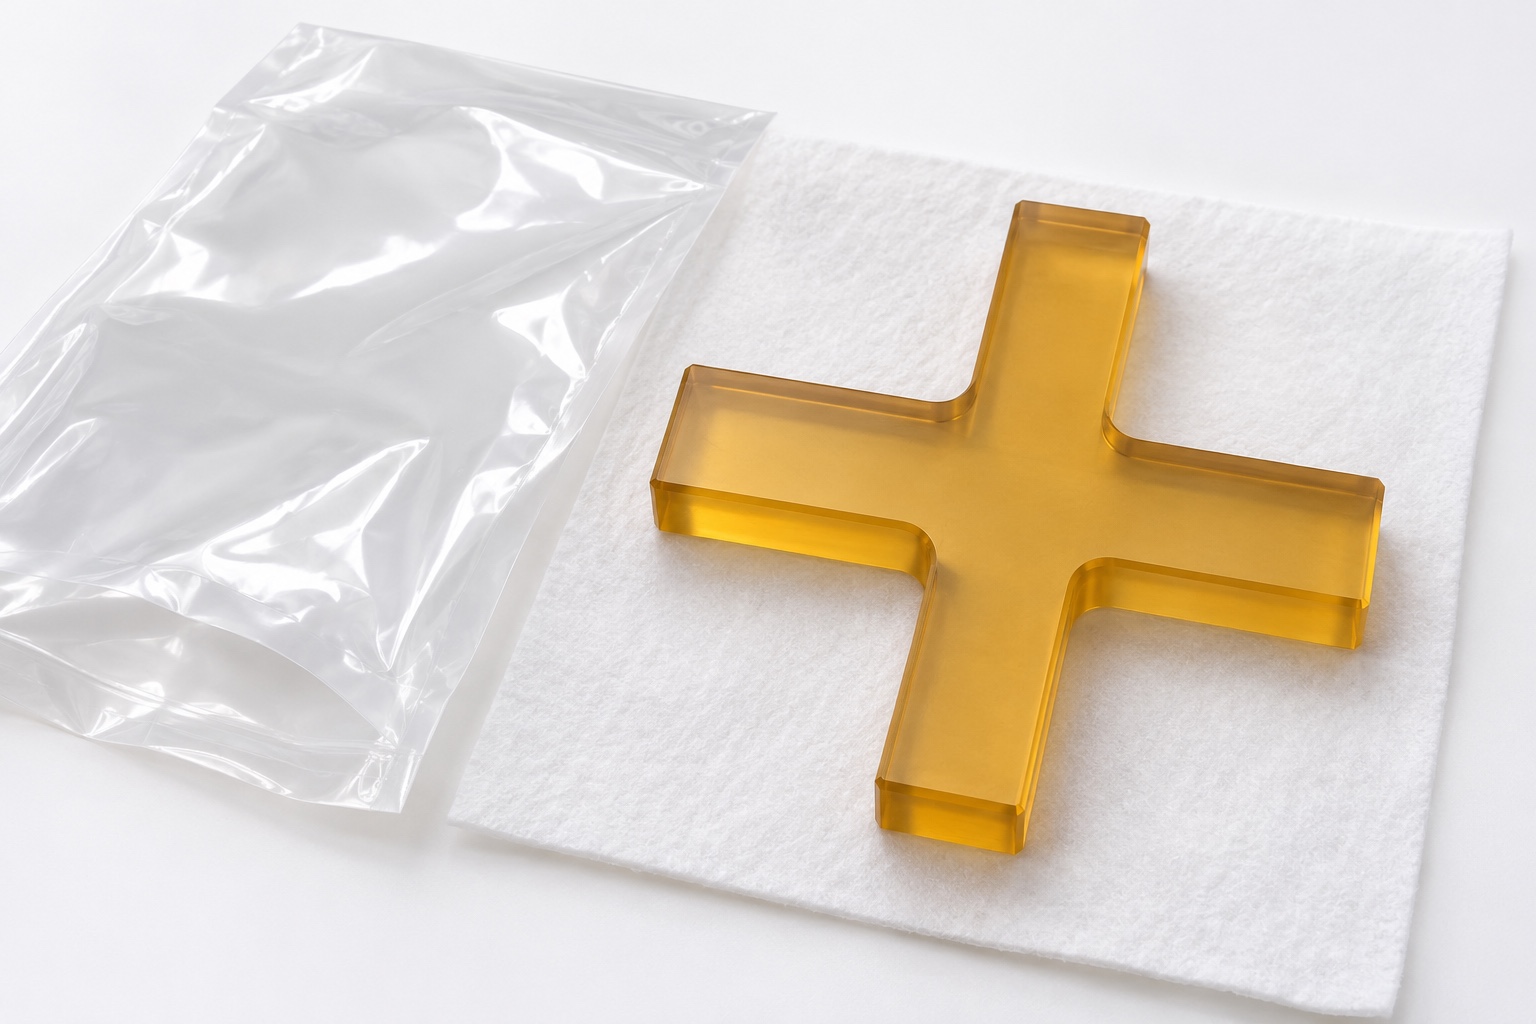
Der vorgeschlagene Kreuztrenner besteht aus einem einzigen Stück naturfarbenem ungefülltem PPSU. Vier gleich lange rechtwinklig angeordnete Arme besitzen dieselbe Breite und konstante axiale Dicke. Ober- und Unterseite sind durchgehend eben; kleine konkave Innenradien verbinden die Armseiten im Kreuzungsbereich. Bohrungen, Schlitze, Füße und zusammengefügte Stäbe fehlen. Dieser Leitfaden behandelt CNC-Fräsen und Prüfung für eine inerte Anordnung chirurgischen Zubehörs, nicht ein validiertes Sterilisationssystem. Kontakt, Lage und Haltefunktion müssen aus der Zeichnung hervorgehen und dürfen nicht aus der vertrauten Kreuzform abgeleitet werden.
Gesamtspannweiten und Armlängen unterscheiden
Eine Gesamtspannweite von Spitze zu Spitze bestimmt nicht unbedingt jede Armlänge oder die Position des zentralen Bereichs. Definieren Sie, wie die Armlänge gemessen wird und welche Referenzen die Kreuzungsgeometrie festlegen. Die beiden orthogonalen Richtungen sollten in der Zeichnung eine klare Beziehung haben. Wenn gleiche Arme oder Symmetrie erforderlich sind, geben Sie an, wie diese Anforderungen kontrolliert werden, anstatt sich auf das Erscheinen eines Pluszeichens zu verlassen. Vermeiden Sie das Hinzufügen redundanter Bemaßungen mit widersprüchlichen Toleranzen. Für ein Angebot zur Präzisionsbearbeitung von Kunststoffen ist ein interpretierbares Profil erforderlich, nicht nur eine Anweisung, damit alle vier Seiten ausgewogen aussehen.
Innenradien vor der Werkzeugwahl festlegen
Die konkaven Ecken zwischen benachbarten Armen sind keine scharfen Schnittpunkte mit einem Radius von Null. Ein Fräser hinterlässt eine Geometrie, die mit seiner zugänglichen Form und seinem zugänglichen Pfad verknüpft ist, sodass der zulässige Radius und der angrenzende Arbeitsbereich definiert werden müssen. Eine übergroße Eckverrundung kann den Freiraum für ein Zubehörteil verringern, selbst wenn die Gesamtspannweite korrekt ist. Umgekehrt kann sich die Forderung nach einem kleineren Radius auf die Werkzeugbestückung, den Zugang oder den Prozessaufwand auswirken. Beheben Sie diese Probleme während der DFM-Überprüfung. Entfernen Sie die Verrundung nicht ohne Genehmigung vom Modell und ersetzen Sie sie nicht durch einen zusätzlichen Freischnitt. Das endgültige Profil und seine Prüfung sollten die gleiche vereinbarte Eckgeometrie widerspiegeln.
Kontaktanforderungen an Oberseite, Unterseite und Seiten definieren
Entscheiden Sie, ob die Unterseite vollflächig oder nur in bestimmten Bereichen aufsitzt und ob die Armseiten Zubehörteile berühren oder Freiraum bieten. Diese Entscheidungen wirken sich auf das Bezugssystem und relevante geometrische Steuerungen aus. Eine konstante Nenndicke allein bestimmt nicht die Ebenheit oder das Verhältnis zwischen Ober- und Unterseite. Ebenso ergibt eine Seitenbreite an einer Stelle nicht das vollständige Seitenprofil. Identifizieren Sie nutzbare Kontaktzonen, Kantenausschlüsse und den Messstatus. Die Prüfanordnung sollte die vorgesehene gelieferte Geometrie einhalten, ohne das Teil in eine andere Form zu zwingen, um eine bequeme Messung durchzuführen.
Exakte PPSU-Sorte und Unterlagen anfordern
PPSU und PSU sind unterschiedliche Polymerfamilien. Geben Sie die exakte ungefüllte Sorte, Halbzeugform und geforderten Herkunftsunterlagen an. Eine naturfarbene amberfarbene Optik belegt weder Werkstoffidentität noch medizinische Qualifizierung. Materialinformationen müssen dem Teil bei Bearbeitung und genehmigten Folgeschritten zugeordnet bleiben. Übertragen Sie keine fremde Lieferantenzertifizierung oder allgemeinen Familieneigenschaften auf dieses kundenspezifische Bauteil. Reinigungsbelastung, biologische Eignung und wiederholte Sterilisation hängen von Sorte, Endgeometrie und anwendungsspezifischen Nachweisen ab. Die bloße Polymerbezeichnung gibt eine vollständige Zubehör-Trayanordnung nicht für ihre Anwendung frei.
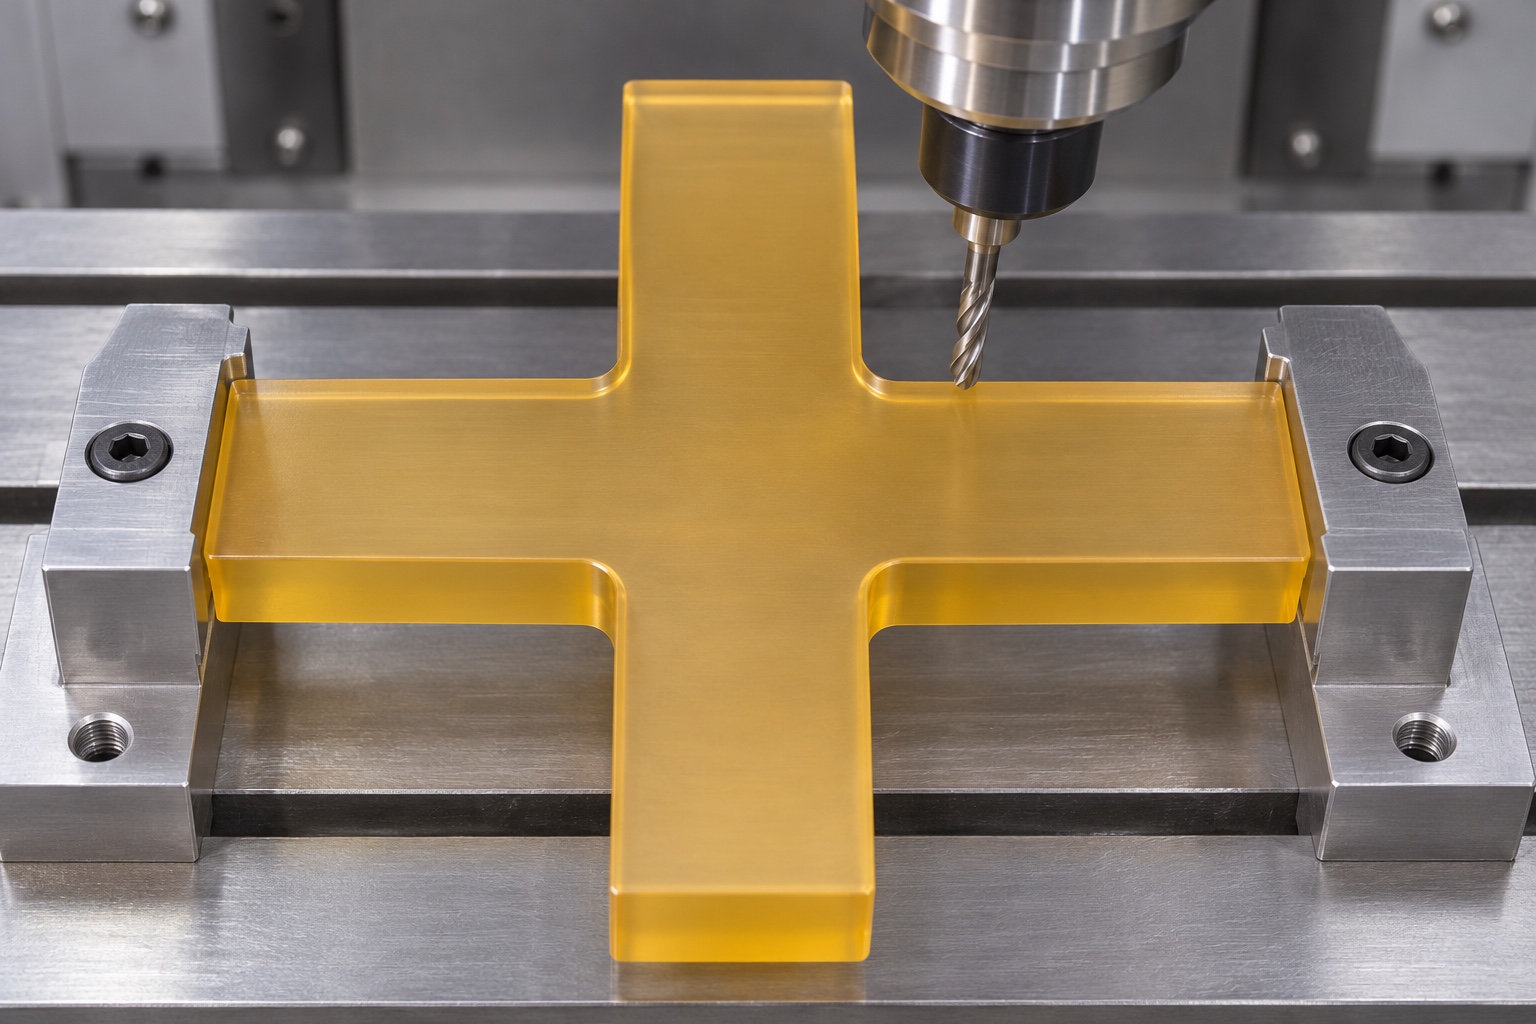
Fräsen und Auflage aller vier Arme planen
Eine mögliche Fräsroute bereitet geeignete flache Referenzen vor und erzeugt das äußere Kreuzprofil mit unterstütztem Zugang zu den Armen und Innenecken. Bedenken Sie, wie das Entfernen des umgebenden Materials die verbleibende Unterstützung verändert und wo die endgültigen Haltekontakte liegen. Die richtige Reihenfolge hängt von den Abschnittsproportionen, dem Rohmaterialzustand und den Toleranzanforderungen ab. Weisen Sie in diesem Artikel keinen universellen Klemmdruck oder Schnittparameter zu. Wenn ein Stabilisierungs- oder Zwischenprüfungsschritt vorgeschlagen wird, ermitteln Sie dessen Zweck und überprüfen Sie ihn am tatsächlichen Teil. Der Prozess sollte die Geometrie bewahren, die später gemessen wird, nachdem die Bearbeitungseinspannungen entfernt wurden.
Ausgespannte statt erzwungener Geometrie prüfen
Ein Bauteil kann fest aufgespannt eben erscheinen und nach dem Ausspannen eine andere Form zeigen. Vereinbaren Sie Auflage, Konditionierung und Messzustand des fertigen PPSU-Trenners. Dokumentieren Sie diese Bedingungen, statt ohne Grundlage auf Raumtemperatur oder eine allgemeine Wartezeit zu verweisen. Es geht nicht um die Vorhersage einer ungemessenen Verformung, sondern um die Bewertung des vorgesehenen Lieferzustands. Ändern Beobachtungen den Ablauf oder das Rohmaterial, benötigt die überarbeitete Route eigene Nachweise. Eine pauschale Aussage zur Kunststoffbearbeitung ersetzt diese Bewertung nicht.
Kanten ohne Veränderung der Freiraumgrenzen bearbeiten
Entgraten Sie die Armspitzen, seitlichen Kreuzungen und zulässigen Übergänge unter Beibehaltung des definierten Profils. Unkontrolliertes Polieren einer konkaven Ecke kann deren Radius vergrößern und starkes Abrunden an einem Armende kann die nutzbare Grenze verkürzen. Geben Sie bei Bedarf lokale Kantenanforderungen an und definieren Sie, wie diese sich auf Inspektionszonen beziehen. Eine optisch glatte bernsteinfarbene Oberfläche weist weder auf Rauheit noch auf das Fehlen eingebetteter Partikel noch auf bestätigte Sauberkeit hin. Werkzeuge und Handhabung sollten dem vorgesehenen Lieferzustand entsprechen. Zusätzliche Schlitze, Fasen oder Aussparungen, die der Einfachheit halber angebracht werden, erfordern eine Genehmigung der Zeichnung, insbesondere wenn sie den Kontakt oder den Zubehörabstand verändern.
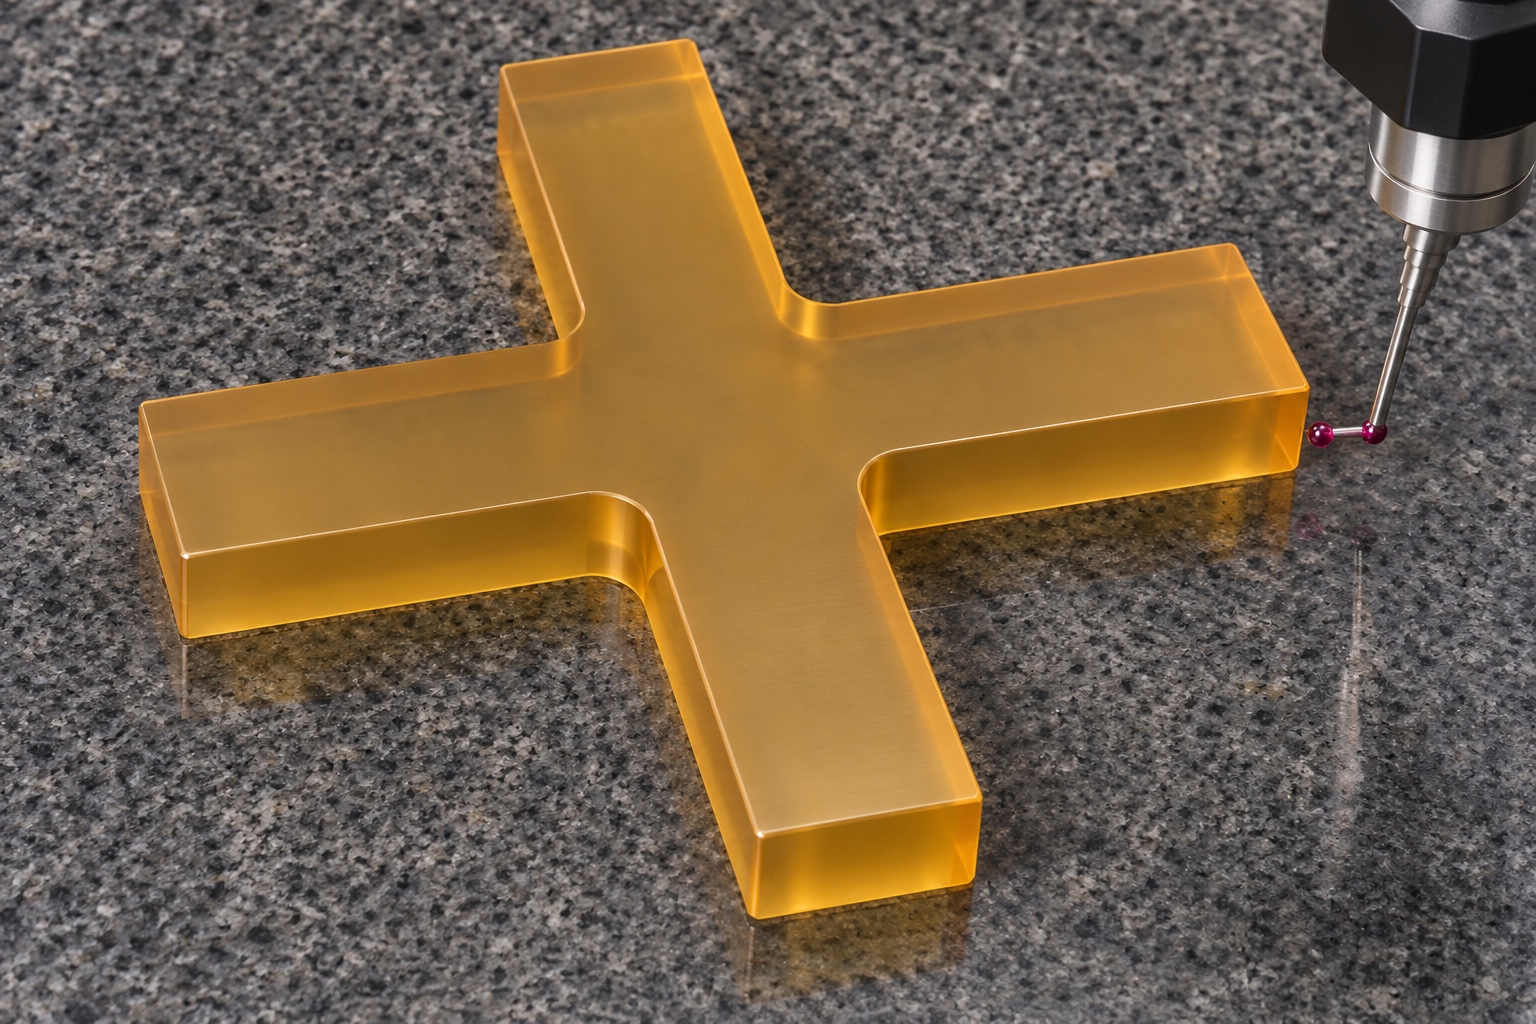
Vollständiges Profil mit geeigneter Methode prüfen
Bewerten Sie die erforderlichen Gesamtspannweiten, Armlängen, Breiten, Winkelverhältnisse, Innenradien und Flächenanforderungen als unterschiedliche Merkmale. Eine geeignete Koordinaten- oder optische Methode kann den Zugang zum Umriss erleichtern, allerdings müssen die Fähigkeit und die Oberflächensichtbarkeit für das tatsächliche durchscheinende Material überprüft werden. Die Methode soll Ausrichtung, Punktabdeckung und Behandlung von Kantenübergängen identifizieren. Durch die reine Messung der Abstände von Spitze zu Spitze kann nicht jede Innenecke oder lokale Breite ermittelt werden. Ein Foto eines kreuzförmigen Teils ist kein Profilbericht. Für den Nachweis des Erstmusters ist die beobachtete Geometrie tatsächlicher Komponenten erforderlich, nicht die aus dem Modell kopierten oder aus einem Bild abgeleiteten Nominalwerte.
Inerte Tray-Anordnung und Reinigungsqualifizierung trennen
Eine Prüfung der inerten Anordnung kann offensichtliche Störungen einer definierten Zubehör-Hüllkontur oder einer Traywand identifizieren. Notieren Sie bei Bedarf die Referenzgeometrie, Revision und Bedingungen. Bei einer solchen Prüfung werden weder der Instrumentenschutz noch die Haltefestigkeit, die Drainage, die Reinigungswirksamkeit oder die Sterilisationsleistung festgestellt. Die Form- und Materialinformationen des Trenners können diese Bewertungen auf Systemebene nicht ersetzen. Schließen Sie nicht aus dem Vorhandensein eines Trays oder Beutels auf eine validierte Sterilbarriere ab. Komponenteninspektion und Anwendungsvalidierung beantworten unterschiedliche Fragen, und ein Bearbeitungsartikel sollte diese Grenze deutlich machen, ohne den Eindruck zu erwecken, dass eine begrenzte Platzierungsbeobachtung einen klinischen Arbeitsablauf beweist.
Armenden bei Handhabung und Verpackung schützen
Trennen Sie die Trennwände von losen Teilen und benachbarten Teilen, die die flachen Flächen, Armspitzen oder Innenecken markieren könnten. Behalten Sie die Teile- und Revisionsidentität durch Verpackungsaufzeichnungen bei, bei denen die direkte Kennzeichnung eingeschränkt ist. Wenn Rückstandsgrenzwerte oder eine bestimmte Reinigungsbedingung erforderlich sind, geben Sie den Prozess und die Überprüfung an, anstatt nur das Aussehen zu akzeptieren. Bei einer gewöhnlichen Schutzunterstützung und einem offenen Beutel handelt es sich um Handhabungsmaßnahmen, nicht um eine sterile Verpackung oder einen validierten Transport. Überlegen Sie, wie Sie durch die Eingangskontrolle die Zeichnungsausrichtung wiederherstellen können, ohne eine nicht autorisierte Beschriftung auf einer kontrollierten Oberfläche anzubringen. Das Paket sollte bis zur Durchführung der vereinbarten Eingangskontrollen im hergestellten Zustand bleiben.
Gezielte Anfrage zur PPSU-Bearbeitung vorbereiten
Geben Sie das aktuelle Modell, die kontrollierte Zeichnung, die Mengen, die genaue PPSU-Qualität und den beabsichtigten Lieferzustand an. Definieren Sie die Kreuzungsgeometrie, Armabmessungen, Innenradien, Referenzen, Kontaktzonen und Messanforderungen für ausgespannte Teile. Fordern Sie eine DFM-Überprüfung des Werkzeugzugangs, der Unterstützung bei der Profilvervollständigung und der zulässigen Kantenbearbeitung an. Fügen Sie Inspektionsnachweise und Schutzverpackungen bei und trennen Sie alle anwendungsspezifischen Reinigungs- oder Sterilisationsvalidierungen. Eine präzise Anfrage nach einem kundenspezifischen PPSU-Kreuzteiler unterstützt nützliche CNC-Fräsangebote und konkrete technische Fragen, ohne dass Materialliteratur oder attraktive Bilder in unbegründete Behauptungen über ein medizinisches Zubehörtray umgewandelt werden.
FAQ
Ist PPSU das gleiche Material wie PSU?
Nein. PPSU und PSU sind verschiedene Polymerfamilien. Spezifizieren Sie die genaue PPSU-Sorte, Halbzeugform und Dokumentation. Ähnliche Namen und eine amberfarbene Optik belegen weder Werkstoffidentität noch Austauschbarkeit.
Können Gesamtspannweiten alle vier Armlängen nachweisen?
Nein. Definieren Sie den zentralen Bereich, die Messkonvention und die erforderlichen Symmetrie- oder Profilbeziehungen. Die Gesamtabmessungen allein bestimmen möglicherweise nicht jede lokale Armlänge, -breite oder den Zustand der Innenecken.
Warum den Inneneckenradius definieren?
Der Radius beeinflusst den Fräszugang und den lokalen Abstand zwischen den Armen. Ein akzeptabler Gesamtumriss legt nicht automatisch jede konkave Ecke fest. Vereinbaren Sie die Geometrie und die Prüfmethode, bevor Sie Werkzeuge auswählen oder Freistellungen hinzufügen.
Sollte die endgültige Ebenheit bei fester Einspannung beurteilt werden?
Nur wenn dies ausdrücklich die Abnahmebedingung ist. Vereinbaren Sie Auflage und Einspannung für das gelieferte Teil. Eine Messung, die den Kunststoff zwangsweise eben hält, darf nicht stillschweigend seine ausgespannte Geometrie darstellen.
Identifiziert PPSU ein validiertes Sterilisationsergebnis?
Nein. Sorte, Geometrie, Exposition, Verarbeitung und Anforderungen der vollständigen Trayanordnung sind entscheidend. Werkstoffinformationen allein belegen weder Reinigungswirkung noch biologische Eignung, sterile Verpackung oder wiederholte Gebrauchstauglichkeit.
Was sollte ein individuelles PPSU-Angebot beinhalten?
Geben Sie die Zeichnungsrevision, das Modell, die Menge, die genaue Sorte, die Arm- und Eckengeometrie, Referenzen, Kontaktzonen, endgültige Messbedingungen, Endbearbeitungsbeschränkungen und Verpackungsanforderungen an. Definieren Sie eine beliebige Anwendungsqualifikation als zusätzlichen Bereich.
tanghangyun@oemach.com