
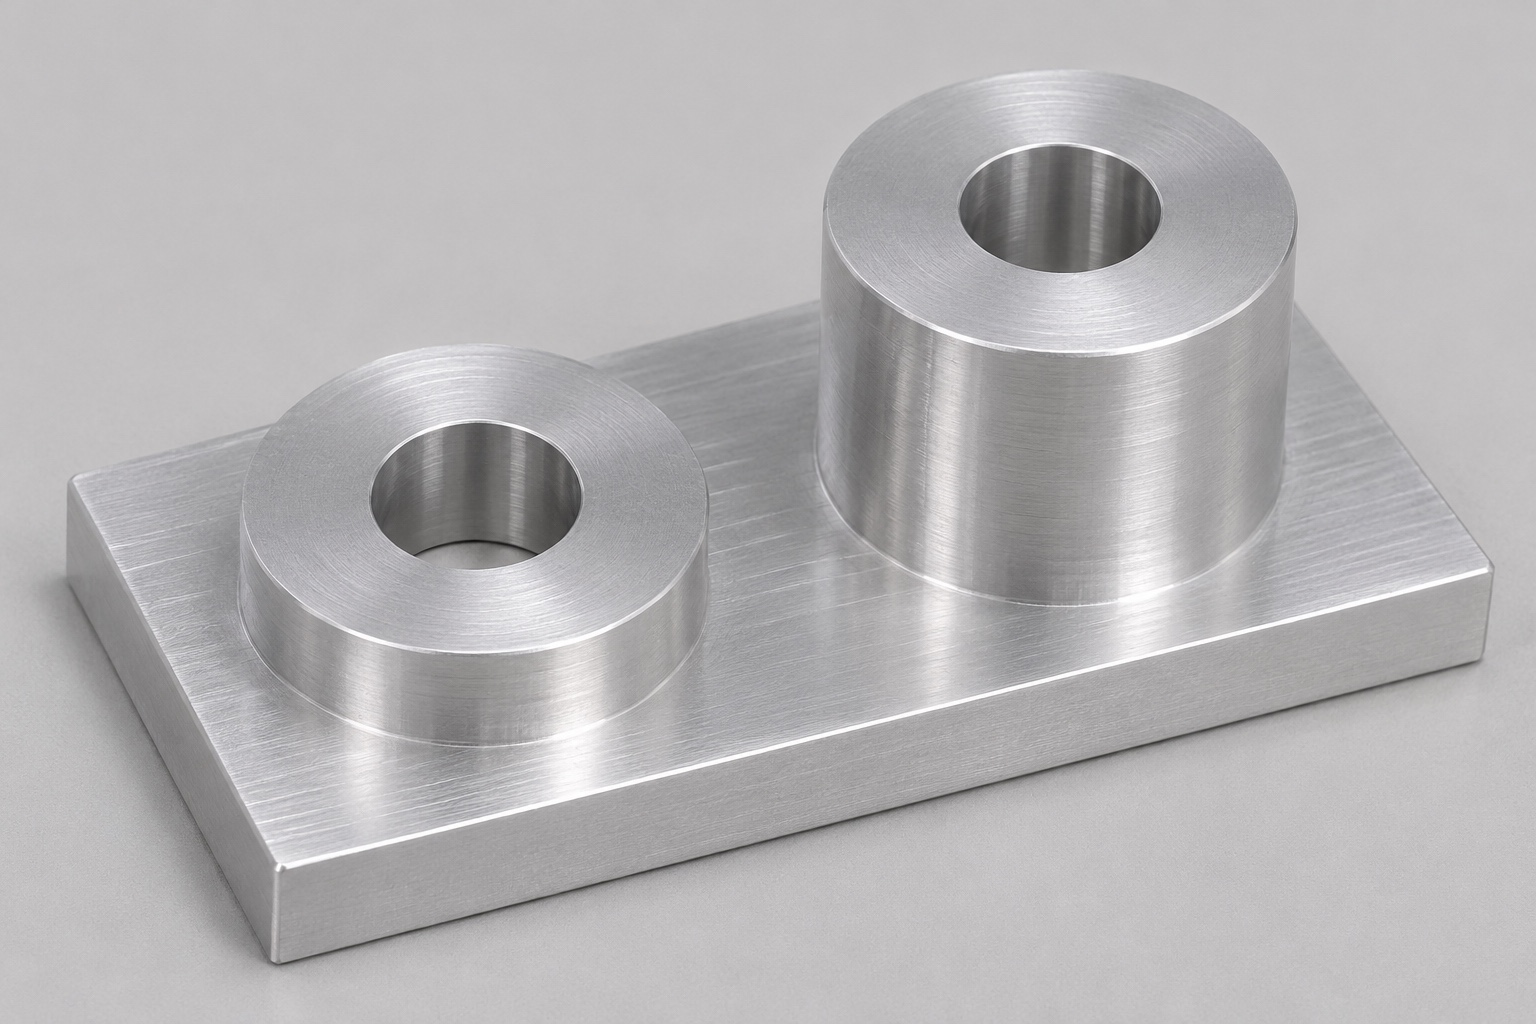
Einteilige Geometrie der Platte mit zwei Montageansätzen definieren
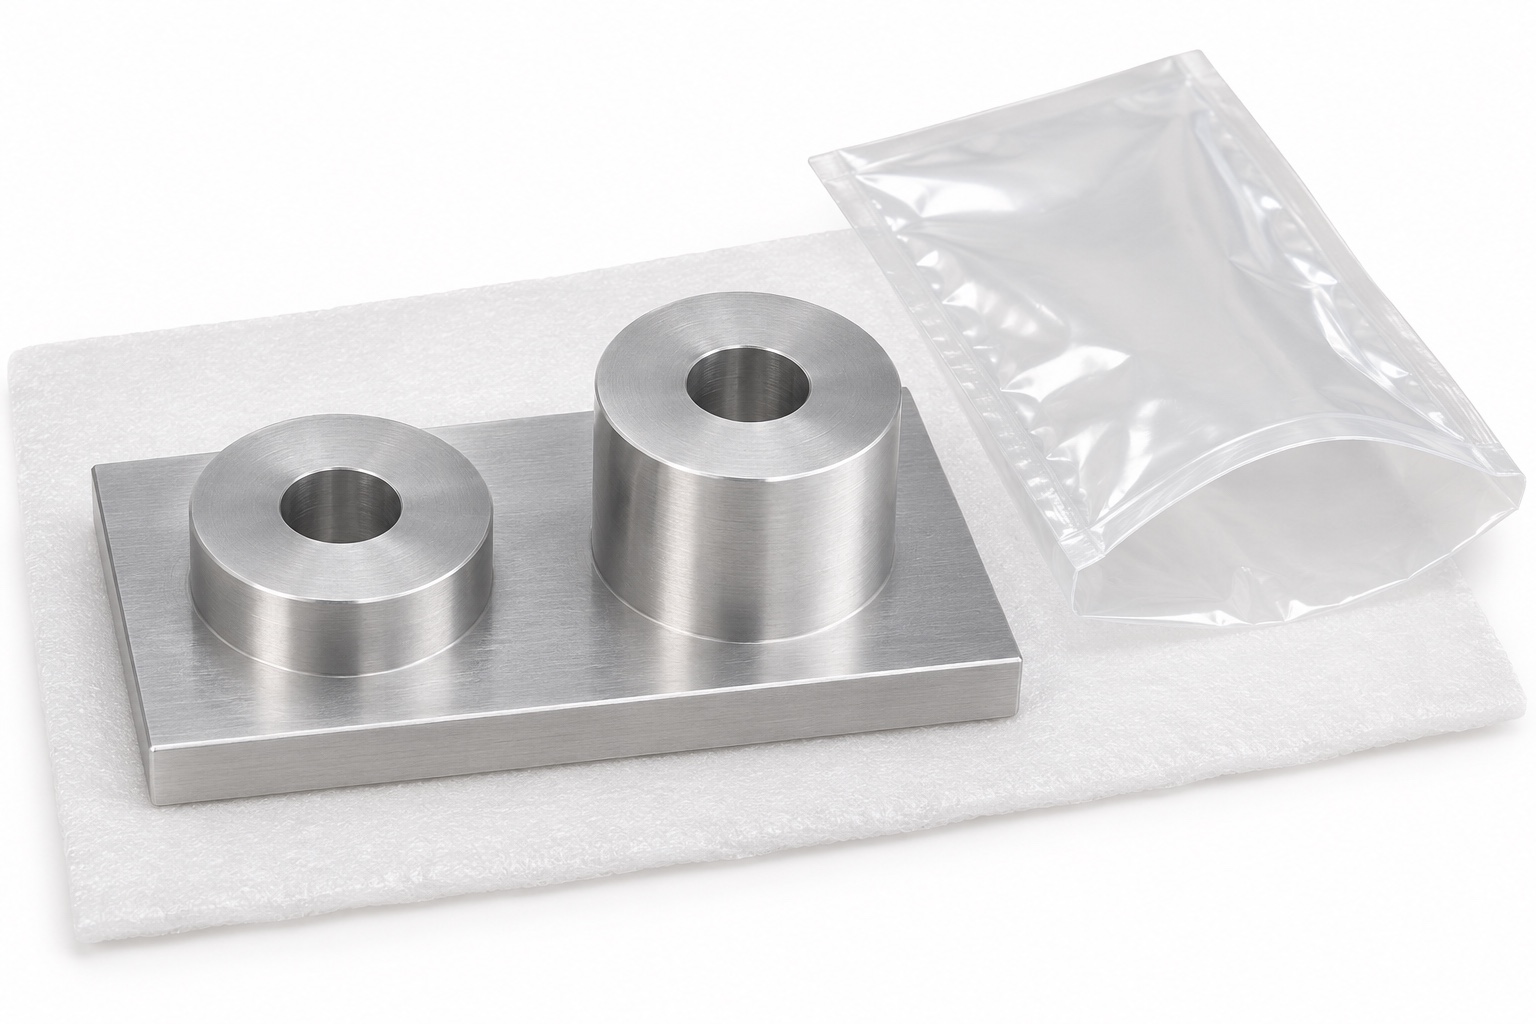
Die vorgeschlagene Platte unterstützt eine Diskussion inerter Service-Geräte-Schnittstellen rund um Dialysegeräte, nicht eines benetzten Flüssigkeitswegs oder eines funktionierenden Behandlungsgeräts. Es hat eine flache rechteckige Basis und zwei integrierte zylindrische Montageansätze, die entlang seiner Länge angeordnet sind. Die Montageansätze haben gleiche nominale Außendurchmesser, aber absichtlich unterschiedliche Höhen. Jedes hat eine zentrierte, glatte Durchgangsbohrung, die sich durch die Basis erstreckt, sodass insgesamt zwei Löcher entstehen. In der definierten Komponente sind keine Gewinde, Schlitze oder angebrachten Befestigungselemente vorhanden. Bevor Sie Präzisions-CNC-Fräsen anfordern, geben Sie die Passanordnung an und welche Oberflächen positionieren, stützen oder lediglich Spielraum bieten. Das Aussehen allein kann diese Rollen nicht bestimmen.
Unterseitenbezug entsprechend der Installation wählen
Wenn die Unterseite die vorgesehene Stütze ist, identifizieren Sie sie im Bezugsschema und geben Sie an, wie sie während der Messung sitzt. Sekundäre Referenzen sollten die Platte konsistent lokalisieren, ohne im Widerspruch zu den tatsächlichen Kontakten der Baugruppe zu stehen. Eine praktische Außenkante ist nicht automatisch ein funktionaler Bezugspunkt. Der Inspektionsplan sollte die zum Halten des Teils verwendete Einspannung von den Referenzen unterscheiden, die zur Bewertung des Teils verwendet werden. Übermäßiges Klemmen kann einen Zustand verbergen, der erst nach dem Lösen auftritt. Notieren Sie die Stützanordnung und den vereinbarten Inspektionsstatus, damit die gemeldeten Höhen der Montageansätze und Bohrungspositionen eine klare physikalische Bedeutung für die fertige Komponente haben.
Ungleiche Höhen als Beziehung kontrollieren
Die beiden oberen Ringsitze sollen ausdrücklich auf unterschiedlichen Höhen liegen. Definieren Sie jede Höhe vom vereinbarten Unterseitenbezug und klären Sie eine direkte Vorgabe für die Höhendifferenz. Einzelhöhentoleranzen und Differenztoleranz können überlappende Abnahmebedingungen bilden und sind gemeinsam zu prüfen. Beide Sitze dürfen nicht allein deshalb auf eine gemeinsame Höhe gebracht werden, weil sie Montageflächen sind. Umgekehrt belegt die richtige Differenz keine der absoluten Höhen. Legen Sie die maßgebenden Merkmale der Schnittstelle ohne widersprüchliche oder unnötig doppelte Vorgaben fest.
Ringflächenform von der Höhe des Montageansatzes trennen
Ein Höhenergebnis an einem Punkt stellt nicht die Ebenheit oder Ausrichtung der gesamten ringförmigen Oberseite fest. Definieren Sie die relevante Kontaktzone um jede Bohrung herum und schließen Sie nur die in der Zeichnung tatsächlich zulässigen Randbereiche aus. Wenn eine Oberseite eine Orientierungsbeziehung zur Basis benötigt, geben Sie diese Beziehung getrennt von ihrer Nennhöhe an. Die lokale Form kann auch dann von Bedeutung sein, wenn die durchschnittliche Höhe korrekt erscheint. Wählen Sie den Inspektionsbereich entsprechend aus, anstatt den Punkt zu messen, der am einfachsten zu erreichen ist. Eine reflektierende Oberfläche oder ein Foto einer Sonde über einem Montageansatz können allein keine dieser Eigenschaften erkennen.
Durchgangsbohrungen auf die Bezüge beziehen
Die Zeichnung muss Bohrungsmaße, Positionen und erforderliche Achsbeziehungen zu Platte und Montageansätzen definieren. Das Durchführen zweier Schrauben beweist diese Anforderungen nicht vollständig. Gleiche Außendurchmesser der Montageansätze belegen weder Bohrungsabstand noch Zentrierung. Prüfen Sie gegebenenfalls die Restwand zwischen Bohrung und Außenfläche. Eintritts- und Austrittskanten sind von der nutzbaren zylindrischen Länge zu unterscheiden. Der Lieferant muss wissen, ob die Bohrung positioniert, lediglich Freiraum für eine Schraube bietet oder eine andere definierte Aufgabe erfüllt. Aus dem Aussehen allein darf keine Standardpassung abgeleitet werden.
6061 und Oberflächenbehandlung spezifizieren
Identifizieren Sie den erforderlichen Zustand des 6061-Aluminiums und die unterstützende Materialdokumentation. Die Legierungsbezeichnung allein stellt keine vollständige Kaufspezifikation dar und der Zustand einer früheren Bestellung sollte nicht angenommen werden. Eine einteilige Route beginnt mit genügend Material für den höheren Montageansatz und die Basis, aber die Materialauswahl und -zugabe müssen noch im Prozess überprüft werden. Wenn eine Eloxierung oder eine andere Endbearbeitung gewünscht wird, geben Sie bitte die betroffenen Bereiche, den Maskierungsbedarf und die vorher oder nachher geltenden Maße an. Eine einheitliche Oberfläche ist kein Beweis für elektrische Isolierung, Reinigungsverträglichkeit oder Eignung für den Betrieb von Dialysegeräten. Für diese Anwendungsansprüche sind Nachweise erforderlich, die über die Material- und Bearbeitungsaufzeichnungen hinausgehen.
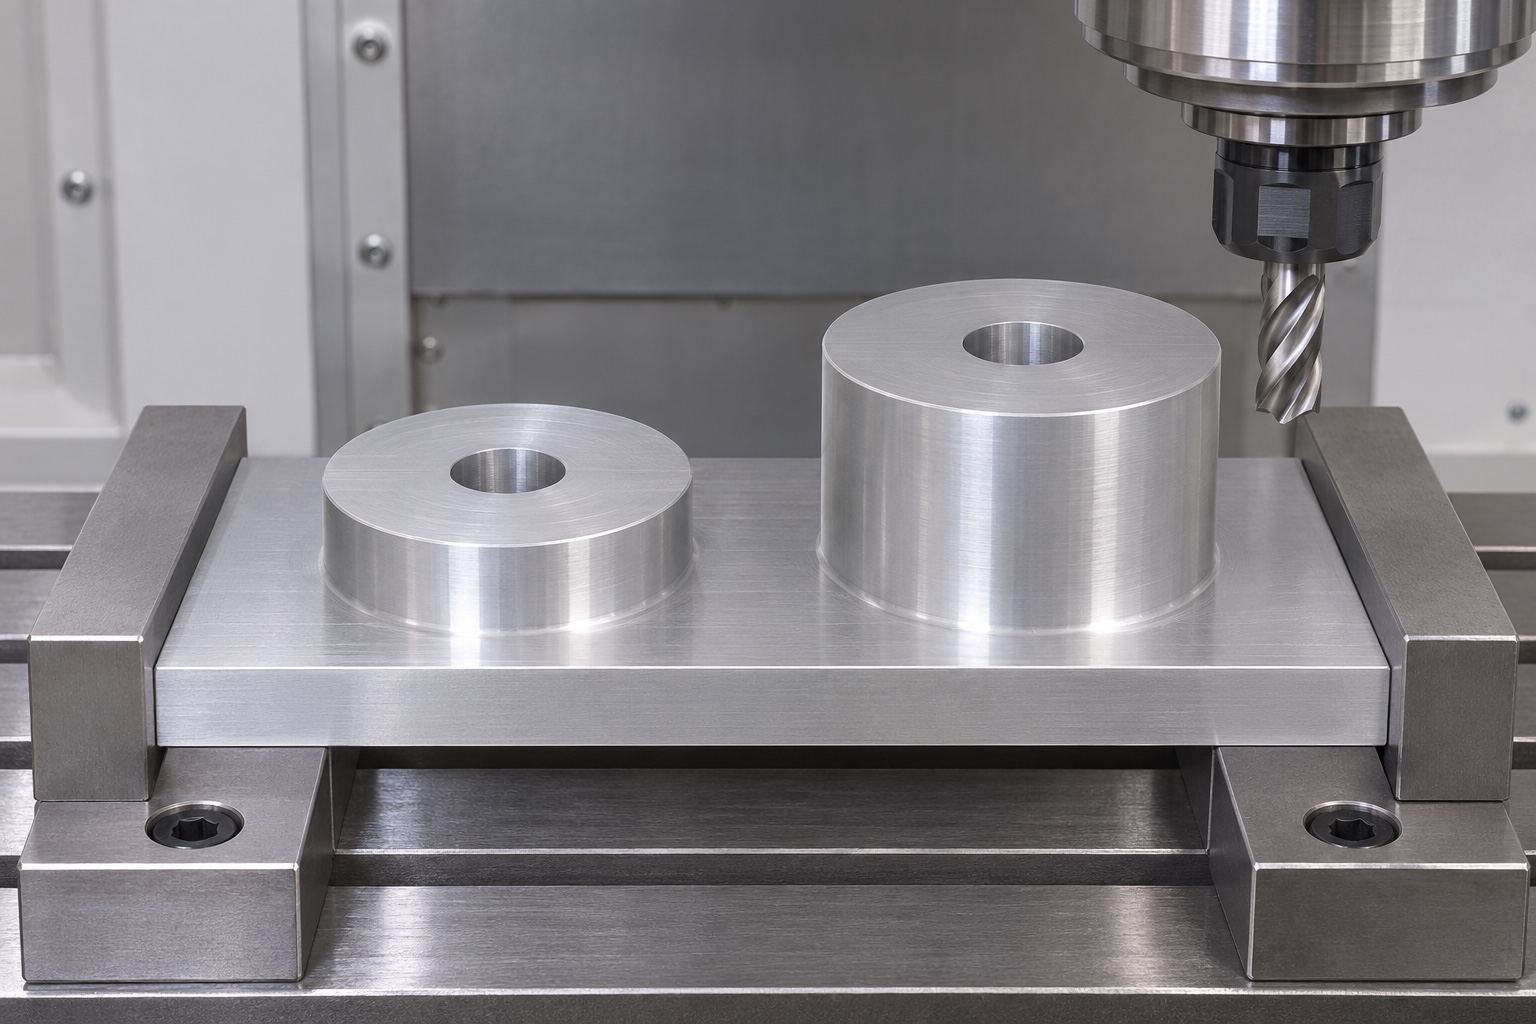
Fräsfolge an der Beziehung zwischen Basis und Montageansätzen ausrichten
Eine mögliche Fräsfolge schafft geeignete Bezüge und entfernt umgebendes Material, sodass zwei integrale Montageansätze stehen bleiben. Stimmen Sie die Fertigstellung beider Höhen, der Bohrungen und der Unterseite aufeinander ab. Der Ablauf hängt von Zugang, Rohteilproportionen, Aufspannung und Toleranzen ab; eine aufwendige Maschinenkonfiguration ist nicht automatisch nötig. Beim Umspannen sind Bezugsübertragung und abschließend zu prüfende Merkmale festzulegen. Zwischen beiden Montageansätzen muss Werkzeugzugang ohne unzulässige Geometrieänderung möglich sein. Der Leitfaden gibt keine allgemeinen Schnittparameter vor und behauptet nicht, dass eine bestimmte Folge ein Ergebnis garantiert.
Spannen, Ausspannen und Kantenbearbeitung prüfen
Spannkontakte dürfen weder Unterseite noch Außenflächen der Montageansätze oder Ringsitze beschädigen. Bewerten Sie, wie Abstützung und Arbeitsfolge den nach dem Ausspannen geprüften Zustand beeinflussen. Eine gegen eine Vorrichtung gezwungene Basis darf nicht stillschweigend als freie Geometrie gemeldet werden. Entgraten Sie Bohrungseintritte, Austritte und Außenkanten, ohne Kontaktzonen oder nutzbare Bohrungslängen zu verändern. Falls eine Werkzeugfreistellung erforderlich ist, muss sie vor der Geometrieänderung genehmigt werden. Eine kosmetische Verrundung kann trotz ordentlicher Optik einen wichtigen Sitzbereich oder eine definierte Messstelle verändern.
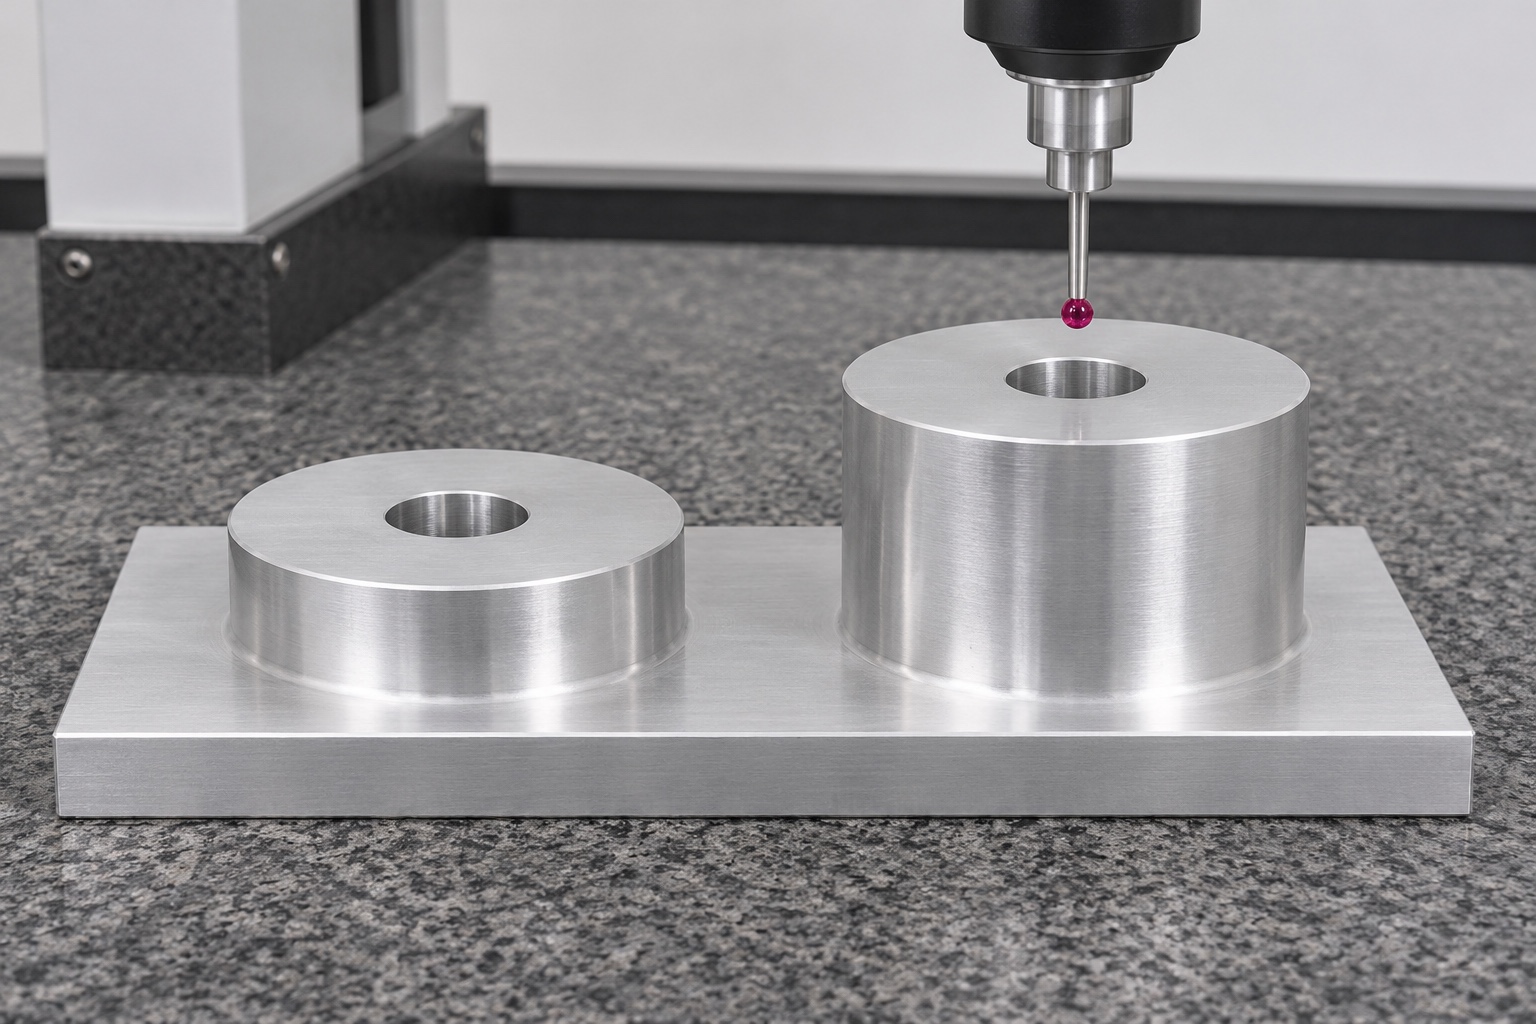
Prüfplan nach einzelnen Merkmalen aufbauen
Verwenden Sie geeignete Methoden für den Grundzustand, die einzelnen Höhen, ihre spezifizierten Unterschiede, die Anforderungen an die Oberseite, die Bohrungsgröße und die Bohrungspositionen. Ein Koordinatenmessansatz kann mehrere Beobachtungen kombinieren, der Bericht muss jedoch dennoch die zu bewertenden Merkmale unterscheiden. Beschreiben Sie Ausrichtung, Punktabdeckung, Kantenausschlüsse und etwaige Berechnungen. Die Leistungsfähigkeit und Unsicherheit des Instruments sollten den tatsächlichen Toleranzen entsprechen und nicht einer allgemeinen Aussage über Präzisionsgeräte. Eine Baugruppenreferenz kann eine begrenzte ergänzende Prüfung unterstützen und nicht den gesamten Maßplan ersetzen. In dieser Anleitung werden keine Messwerte angegeben; Ein echter Erstmusterbericht muss von der tatsächlich fertigen Platte stammen.
Servicebeobachtung von Behandlungsleistung trennen
Eine inerte Montagebeobachtung kann offensichtliche Interferenzen mit einer zugelassenen Gegenreferenz aufdecken. Identifizieren Sie die Revision der Vorrichtung, die Referenzen der Befestigungselemente und die Bedingungen, wenn eine solche Überprüfung erforderlich ist. Es werden keine Drucksensorkalibrierung, Flüssigkeitskompatibilität, elektrische Sicherheit, Belastbarkeit oder klinische Dialyseleistung festgestellt. Die vorgeschlagene Platte ist nicht als Druckgrenze definiert und ihre beiden Durchgangslöcher sollten nicht als Strömungskanäle beschrieben werden. Auch eine gelungene visuelle Platzierung kann keine Langzeitstabilität nachweisen. Halten Sie diese Anforderungen auf Systemebene bei den verantwortlichen Design- und Validierungsaktivitäten ein und nutzen Sie gleichzeitig die Komponenteninspektion, um die engeren Fertigungsfragen zu beantworten.
Beide Ringsitzflächen bei der Verpackung schützen
Trennen Sie die Platte von losen Teilen und schützen Sie beide Oberseiten der Montageansätze, Bohrungseinführungen und die Unterseite vor erhabenen Markierungen. Die Verpackung sollte die Identifizierung gewährleisten, ohne dass Etiketten auf kontrollierten Kontaktflächen angebracht werden müssen. Geben Sie alle in der Bestellung tatsächlich enthaltenen Reinigungsbedingungen und Rückstandsanforderungen sowie die erwartete Überprüfung an. Eine gewöhnliche Schutzhülle gewährleistet keine Sterilität oder validierte Reinigung. Überlegen Sie, wie ein Wareneingangsprüfer das höhere und niedrigere Merkmal konsistent identifizieren kann, ohne dem Teil eine unzulässige Markierung hinzuzufügen. Eine kontrollierte Zeichnungsausrichtung oder ein Verpackungsdatensatz können diese Verbindung herstellen, während die funktionalen Oberflächen unverändert bleiben.
Merkmalsbezogene Anfrage zur Aluminiumbearbeitung vorbereiten
Geben Sie die aktuelle Zeichnung, das Modell, die Menge, den Materialzustand und den tatsächlichen Abnahmebedarf für die Platte mit zwei Löchern an. Identifizieren Sie Basisreferenzen, individuelle Höhen, etwaige Höhenunterschiedskontrollen, ringförmige Kontaktzonen, Bohrungspositionen und Endbearbeitungsbeschränkungen. Fordern Sie eine DFM-Überprüfung der Bearbeitungsaufmaß, des Zugangs zwischen den Montageansätzen, der Setup-Übertragung und der endgültigen Messbedingungen an. Legen Sie Inspektionsnachweise und Verpackungen fest, ohne einen klinischen oder sensorischen Leistungstest für ein mechanisches Vorrichtungsteil zu erfinden. Ein gezieltes kundenspezifisches CNC-Aluminium-Angebot macht den Fertigungsumfang zwischen den Lieferanten vergleichbar und hält die beabsichtigte Schnittstelle klar, anstatt sich auf Fotos oder eine breite Behauptung der medizinischen Bearbeitungsfähigkeit zu verlassen.
FAQ
Sollen beide Oberseiten der Montageansätze in einer gemeinsamen Ebene liegen?
Nicht bei dieser Geometrie. Beide Montageansätze haben denselben nominalen Außendurchmesser, aber ausdrücklich unterschiedliche Höhen. Die Zeichnung muss Einzelhöhen und eine gegebenenfalls kontrollierte Differenz festlegen, nicht einen gemeinsamen koplanaren Sitz.
Beweist ein korrekter Höhenunterschied beide Höhen?
Nein. Zwei falsche absolute Höhen können dennoch den angegebenen Unterschied aufweisen. Überprüfen Sie einzelne Dimensionen und jede direkte Beziehung zusammen, mit einer expliziten Basisreferenz und konsistenten Messbedingungen.
Belegt das Durchführen von Schrauben alle Bohrungsanforderungen?
Nein. Eine Durchgangsbeobachtung belegt weder Bohrungsmaß noch Abstand, Achsbeziehungen oder Restwand. Verwenden Sie geeignete Methoden für jedes spezifizierte Merkmal und dokumentieren Sie eine ergänzende Montagebeobachtung separat.
Reicht eine Höhenmessung für eine vollständige Oberseite des Montageansatzes?
Nicht, wenn die Zeichnung auch Form oder Ausrichtung steuert. Ein Punkt kann keine vollständige Ringfläche bilden. Definieren Sie den Kontaktbereich, die Punktabdeckung, die Kantenausschlüsse und die Bewertungsmethode entsprechend den tatsächlichen Anforderungen.
Qualifiziert die Platte einen Dialyse-Drucksensor?
Nein. Es wird als inerte mechanische Befestigungskomponente diskutiert. Druckkalibrierung, elektrische Sicherheit, Flüssigkeitsverträglichkeit und Behandlungsleistung erfordern separate anwendungsspezifische Nachweise und werden nicht durch die Bearbeitungskonformität nachgewiesen.
Welche Informationen helfen einem CNC-Angebot für Kleinserien?
Beziehen Sie Zeichnungsrevision, Modell, Mengen, 6061-Zustand, Basisreferenzen, Höhen der Montageansätze, Höhenunterschied (sofern kontrolliert), Bohrungsanforderungen, Endbearbeitungsreihenfolge, Prüfzustand und Verpackung ein. Geben Sie alle separaten Validierungsarbeiten für Vorrichtungen ausdrücklich an.
tanghangyun@oemach.com