
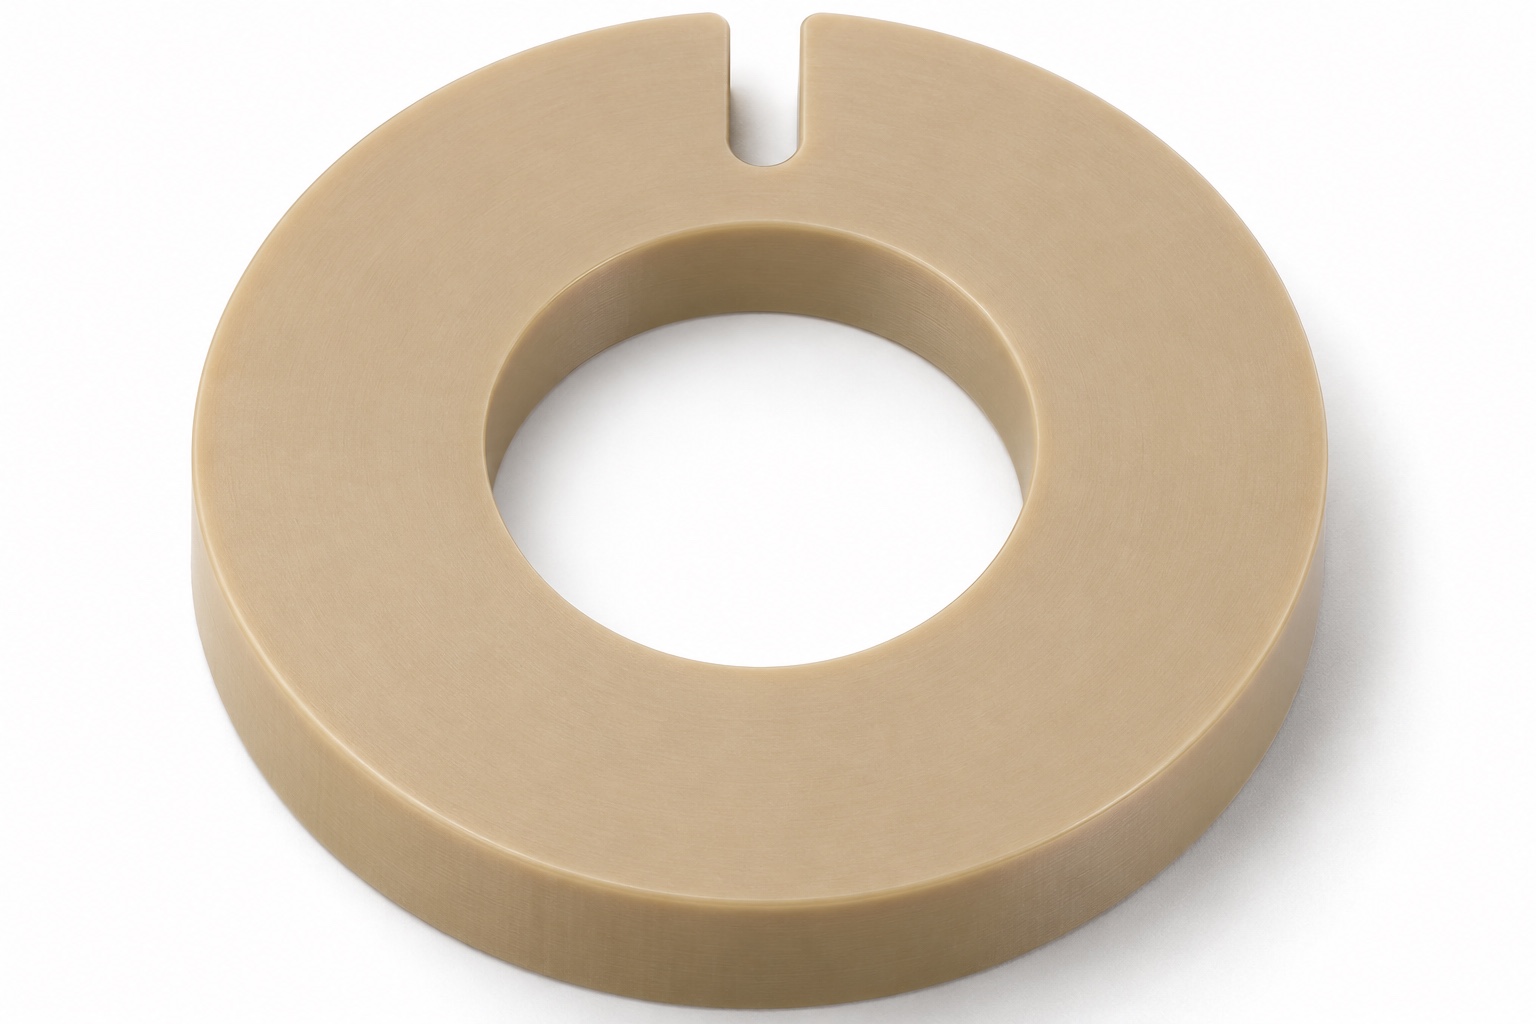
Identifizieren Sie die geschlossene Indexierungsringgeometrie
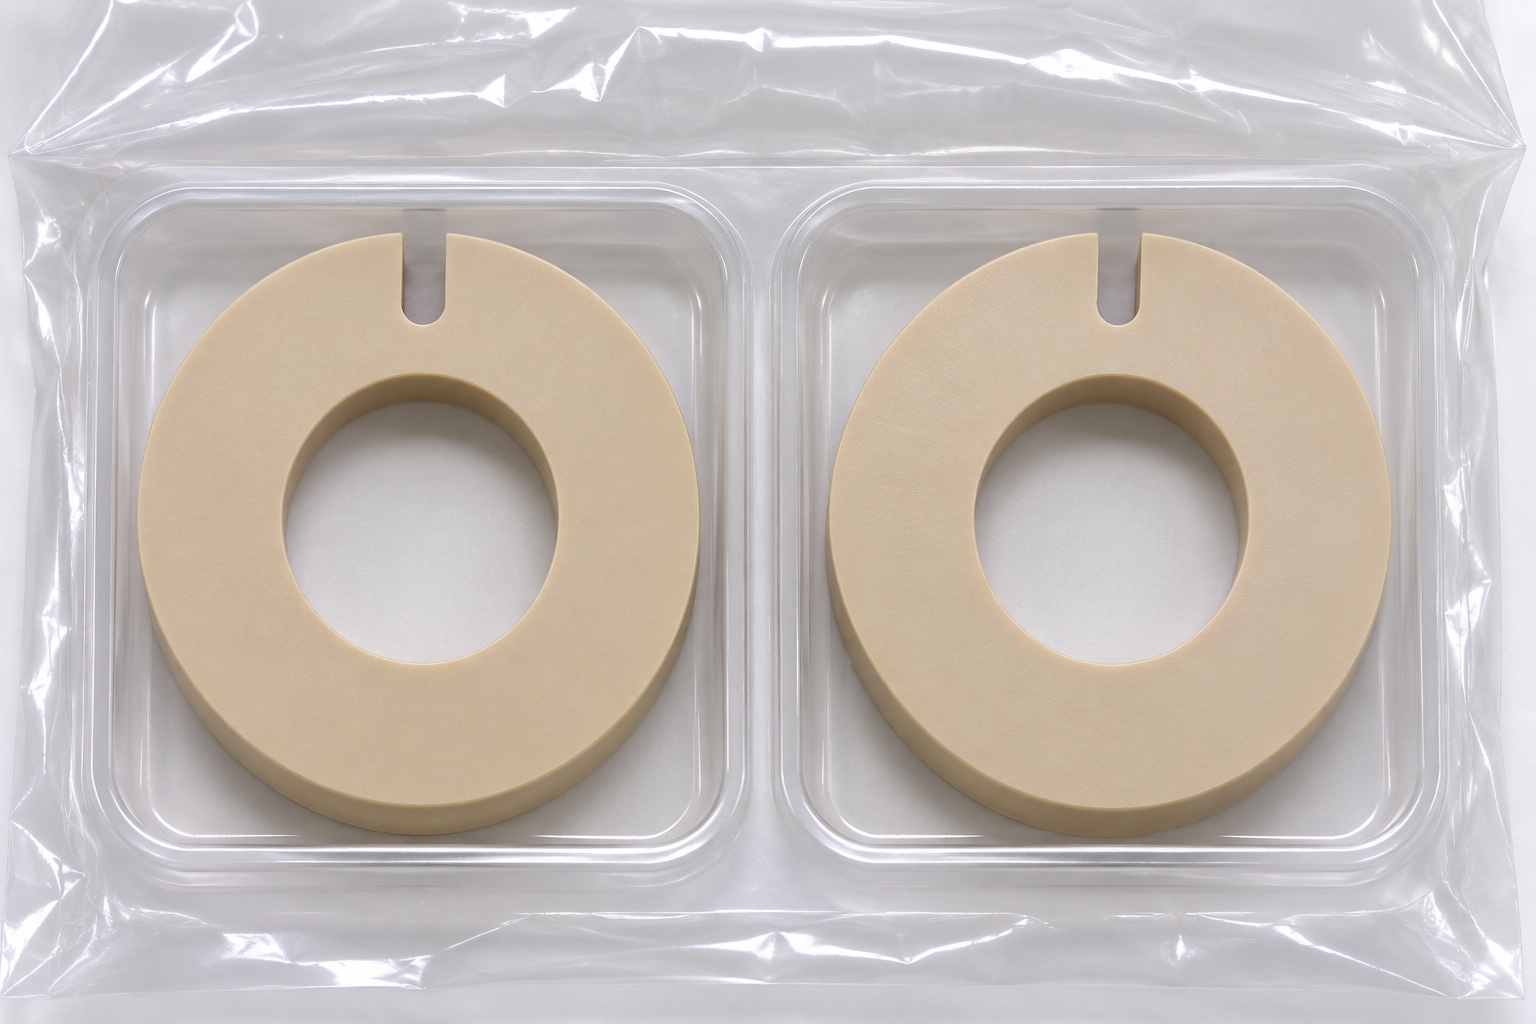
Dieser Leitfaden betrifft einen Ring aus naturfarbenem ungefülltem PEEK für eine separat konstruierte ophthalmische Probierglasvorrichtung. Das Teil besitzt zwei ebene Ringflächen, einen kreisförmigen Außenumfang und eine zentrierte runde, gewindelose Durchgangsbohrung. Eine einzelne schmale Außenkerbe mit gerundetem Grund durchdringt die gesamte axiale Dicke, endet radial jedoch vor der Bohrung. Ein durchgehender Reststeg bleibt erhalten. Der Ring ist daher geschlossen und weder geschlitzter Klemmring noch C-förmiger Halteclip. Diese Abgrenzung ist für Fertigungsroute und Prüfung entscheidend und weist dem Bauteil keine unbestätigte Spannfunktion zu.
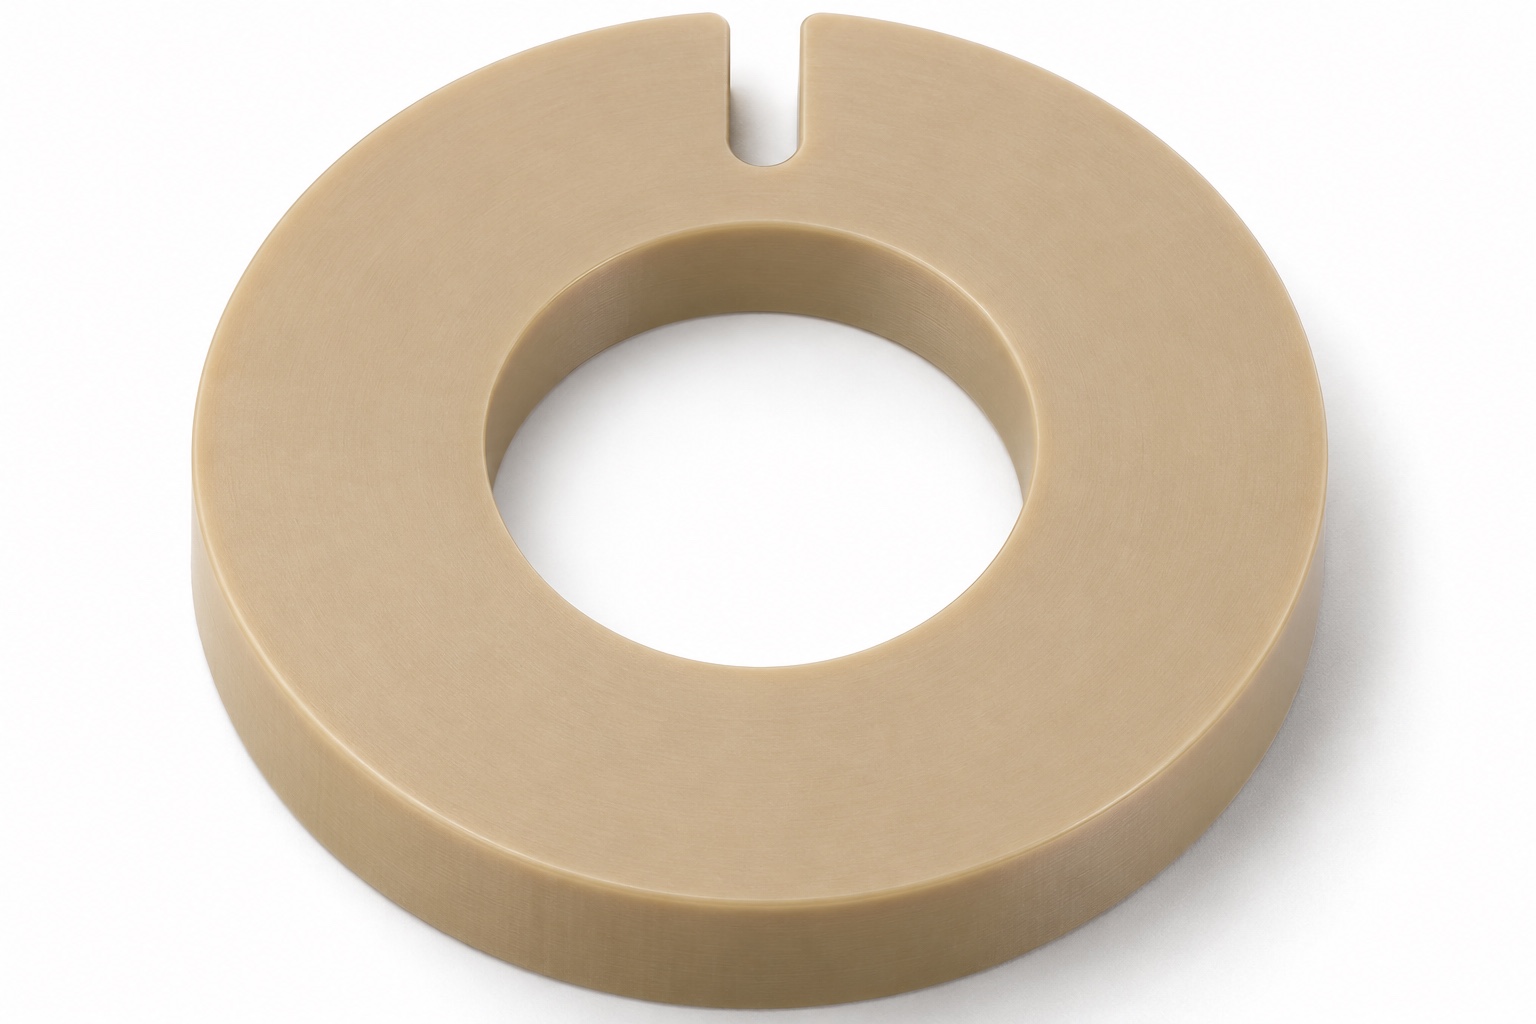
Reststeg als eigenes Merkmal festlegen
Das Material zwischen Kerbgrund und Bohrung ist ein eigenes geometrisches Merkmal. Außendurchmesser, Bohrungsdurchmesser und Kerbtiefe beeinflussen den Reststeg gemeinsam; ihre getrennte Abnahme deckt nicht automatisch jede Mindeststeganforderung ab. Der Zeichnungsverantwortliche muss entscheiden, ob eine direkte Vorgabe erforderlich ist und wo sie gilt. Wählen Sie keine Dicke aus einem allgemeinen Beispiel und unterstellen Sie keine geprüfte Festigkeit. Die sichtbare Materialbrücke dient lediglich der Orientierung. Kontinuität des Stegs, Kerbgrundform und zulässige Kantenbearbeitung müssen aus freigegebener Geometrie und Abnahmekriterien hervorgehen.
Erklären Sie, wogegen die Kerbe indexiert
Eine kreisförmige Bohrung und zwei ringförmige Flächen stellen nützliche geometrische Referenzen her, identifizieren jedoch nicht allein eine absolute Rotationsausrichtung um die Ringachse. In der Zeichnung muss erläutert werden, wie sich die Kerbe auf den Gegenindex, ein bestimmtes Referenzmerkmal oder die vorgesehene Kontaktanordnung der Vorrichtung auswirkt. Eine Anmerkung, die die Kerbe als Index bezeichnet, reicht nicht aus, um diese Beziehung zu definieren. Wenn die Drehposition irrelevant ist, weil der Ring während der Montage ausgerichtet wird, sagen Sie dies, anstatt eine willkürliche Winkeltoleranz hinzuzufügen. Diese Unterscheidung verhindert, dass ein Inspektionsbericht den Anspruch erhebt, eine Winkelbeziehung zu überprüfen, die durch die Referenzen des Teils nicht tatsächlich definiert wird.
Fordern Sie die genaue PEEK-Materialqualität an
PEEK ist eine Materialfamilie. Naturfarbenes, ungefülltes Material unterscheidet sich von gefüllten Qualitäten, und in einem Projekt sollten die tatsächliche Qualität und die erforderlichen Lieferbedingungen angegeben werden. Bewahren Sie Lieferantenmaterialinformationen und Rohmaterialidentifikationen im Zusammenhang mit dem Herstellungsprotokoll auf. Beschreiben Sie ein nicht spezifiziertes PEEK-Teil nicht als Implantatqualität oder zertifiziert für den Patientenkontakt. Chemische Kompatibilität, Reinigungsbelastung und jegliche biologische Bewertung hängen von der Anwendung und dem Nachweis ab, nicht nur vom Polymernamen. Für diese Vorrichtungskomponente sollte die Bearbeitungsanfrage eine Anforderung zur Materialidentifizierung von einer Endverwendungsqualifikation unterscheiden, die der Eigentümer der Vorrichtung durch einen geeigneten separaten Prozess festlegen muss.
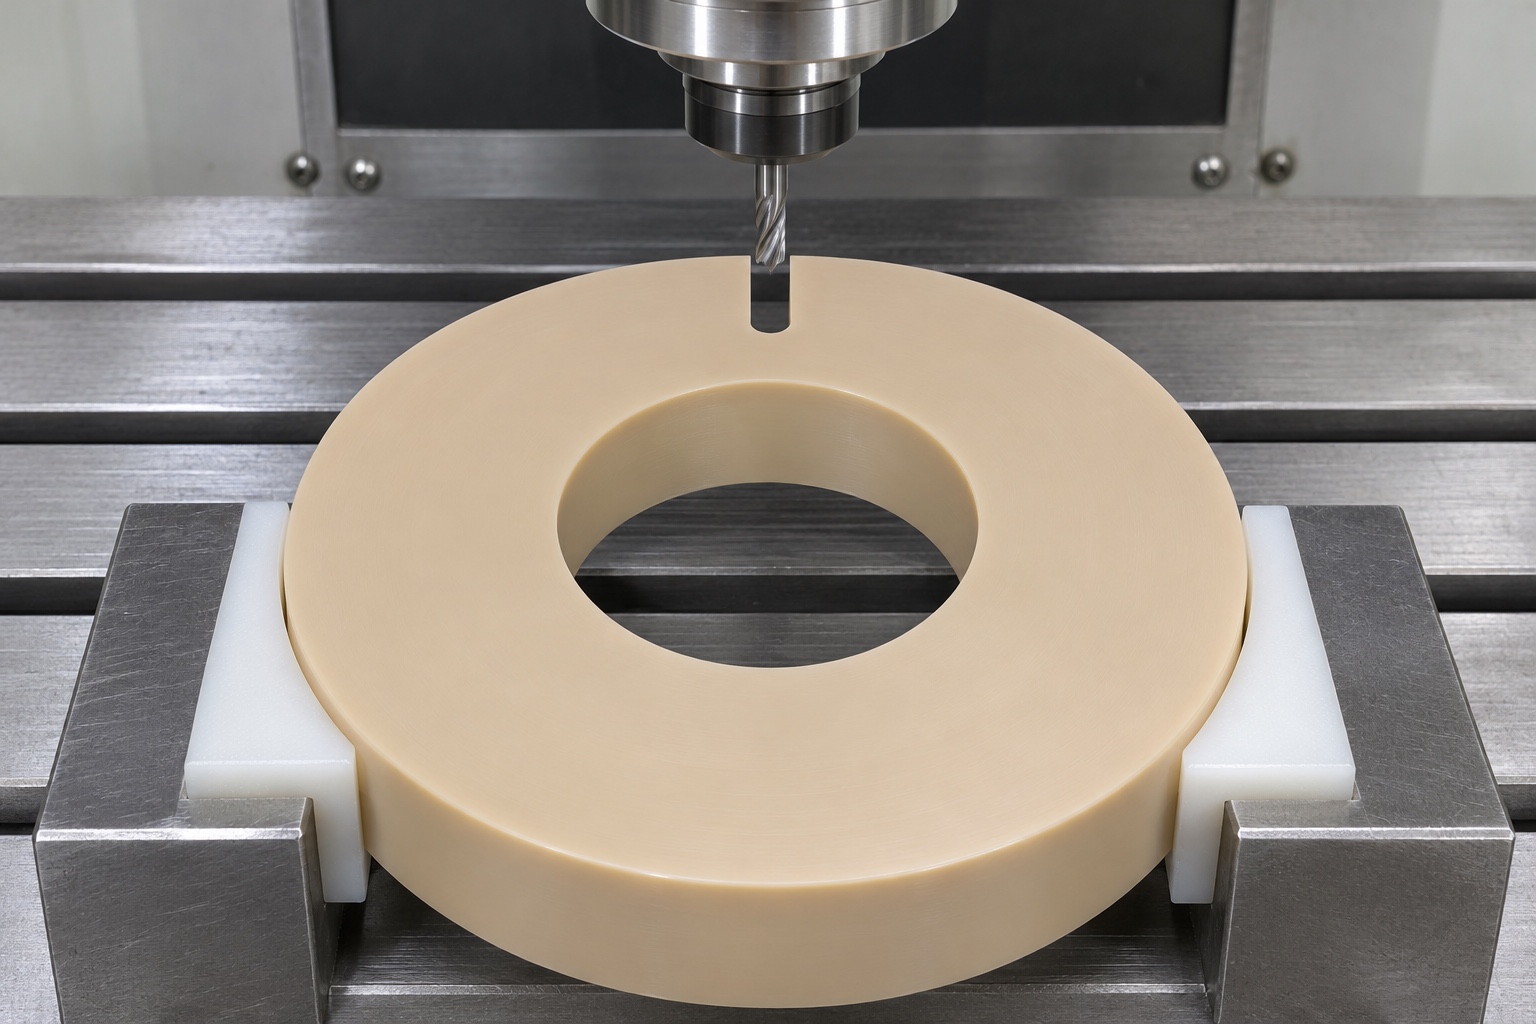
Koordinieren Sie das Drehen mit dem Kerbfräsvorgang
Durch CNC-Drehen können die Kreisflächen, Bohrungen und Ringflächen erstellt werden, während durch einen separaten Fräsvorgang die einzelne äußere Kerbe erzeugt werden kann. Die tatsächliche Reihenfolge hängt von der verfügbaren Unterstützung, dem Zugriff, dem Rohmaterialverhalten und den Zeichnungsanforderungen ab. Überprüfen Sie, wie das gedrehte Teil zum Fräsen positioniert wird und wie die Beziehung der Kerbe zur Bohrung beibehalten wird. Dünne Materialreste im Bereich des Kerbgrunds sollten nicht als unbegrenzte Klemmfläche betrachtet werden. Ein Prozessplan sollte die Einrichtungsreferenzen mit den Merkmalen verbinden, die am fertigen Teil wichtig sind. Die alleinige Auflistung von Dreh- und Fräsleistungen erklärt diesen Geometrietransfer nicht.
Stützen Sie das Polymer, ohne seine endgültige Form zu verbergen
Die Aufspannung eines PEEK-Rings muss Zugang ermöglichen, ohne den später zu prüfenden Zustand durch Zwang zu verdecken. Kontaktflächen, Spannkraftstrategie und Abstützung der Ringflächen gehören in die Prozessentwicklung. Die Auswahl hängt von Sorte, Querschnitt und Toleranzen ab; dieser Leitfaden nennt keine allgemeingültigen Spanndrücke oder Schnittparameter. Falls Stabilisierung oder Zwischenprüfung vorgesehen sind, dokumentieren Sie Anlass und Bedingungen. Die Endgeometrie ist im vereinbarten ausgespannten Zustand zu bewerten. Maße aus einer stark eingespannten Aufstellung dürfen nicht ohne geeignete Begründung als Geometrie des gelieferten Bauteils übernommen werden.
Halten Sie die Kerbe am U-Ende von einem durchgehenden Schlitz getrennt
Die Kerbe erstreckt sich durch die axiale Dicke, jedoch nur teilweise über die radiale Wand. Diese beiden Richtungen dürfen nicht verwechselt werden. Bei der Überprüfung des Werkzeugwegs sollten der durchgehende Steg zur Bohrung hin und der definierte abgerundete Kerbengrund erhalten bleiben. Die äußere Öffnung, Breite, Tiefe und Kerbgrundform erfordern möglicherweise unterschiedliche Inspektionszugänge. Wenn der Radius des Schneidwerkzeugs den erreichbaren Wurzelbereich einschränkt, beheben Sie dies im Angebot, anstatt das Modell stillschweigend zu ändern. Zusätzliche Schlitze, Freischnitte oder eine Kerbe, die bis zur Bohrung reicht, würden das angegebene Bauteil in eine andere Geometrie verwandeln. Solche Änderungen bedürfen einer ausdrücklichen Genehmigung der Zeichnung und nicht einer allgemeinen Anweisung zur Erleichterung der Bearbeitung.
Grate entfernen, ohne den Kerbgrund zu vergrößern
Das Entgraten soll loses oder erhabenes Material entfernen und gleichzeitig die Funktionsgrenzen wahren. Durch eine breite handbearbeitete Verrundung am Kerbengrund kann der verbleibende Radialsteg reduziert werden und durch einen vergrößerten Bohrungseintritt kann eine definierte Kontaktlänge verändert werden. Geben Sie lokale Kantenanforderungen an, wo sie wichtig sind, und vereinbaren Sie, wie die Inspektion diese Übergänge behandelt. Eine optisch saubere Kante bestimmt nicht die Oberflächenbeschaffenheit, das Fehlen eingebetteter Ablagerungen oder die Eignung für die Reinigung. Sorgen Sie dafür, dass Werkzeuge und Handhabung dem erforderlichen Lieferzustand entsprechen, und dokumentieren Sie alle besonderen Einschränkungen. Leiten Sie aus dem Aussehen einer fertigen Kante weder chemische Beständigkeit noch wiederholbare Haltewirkung ab.
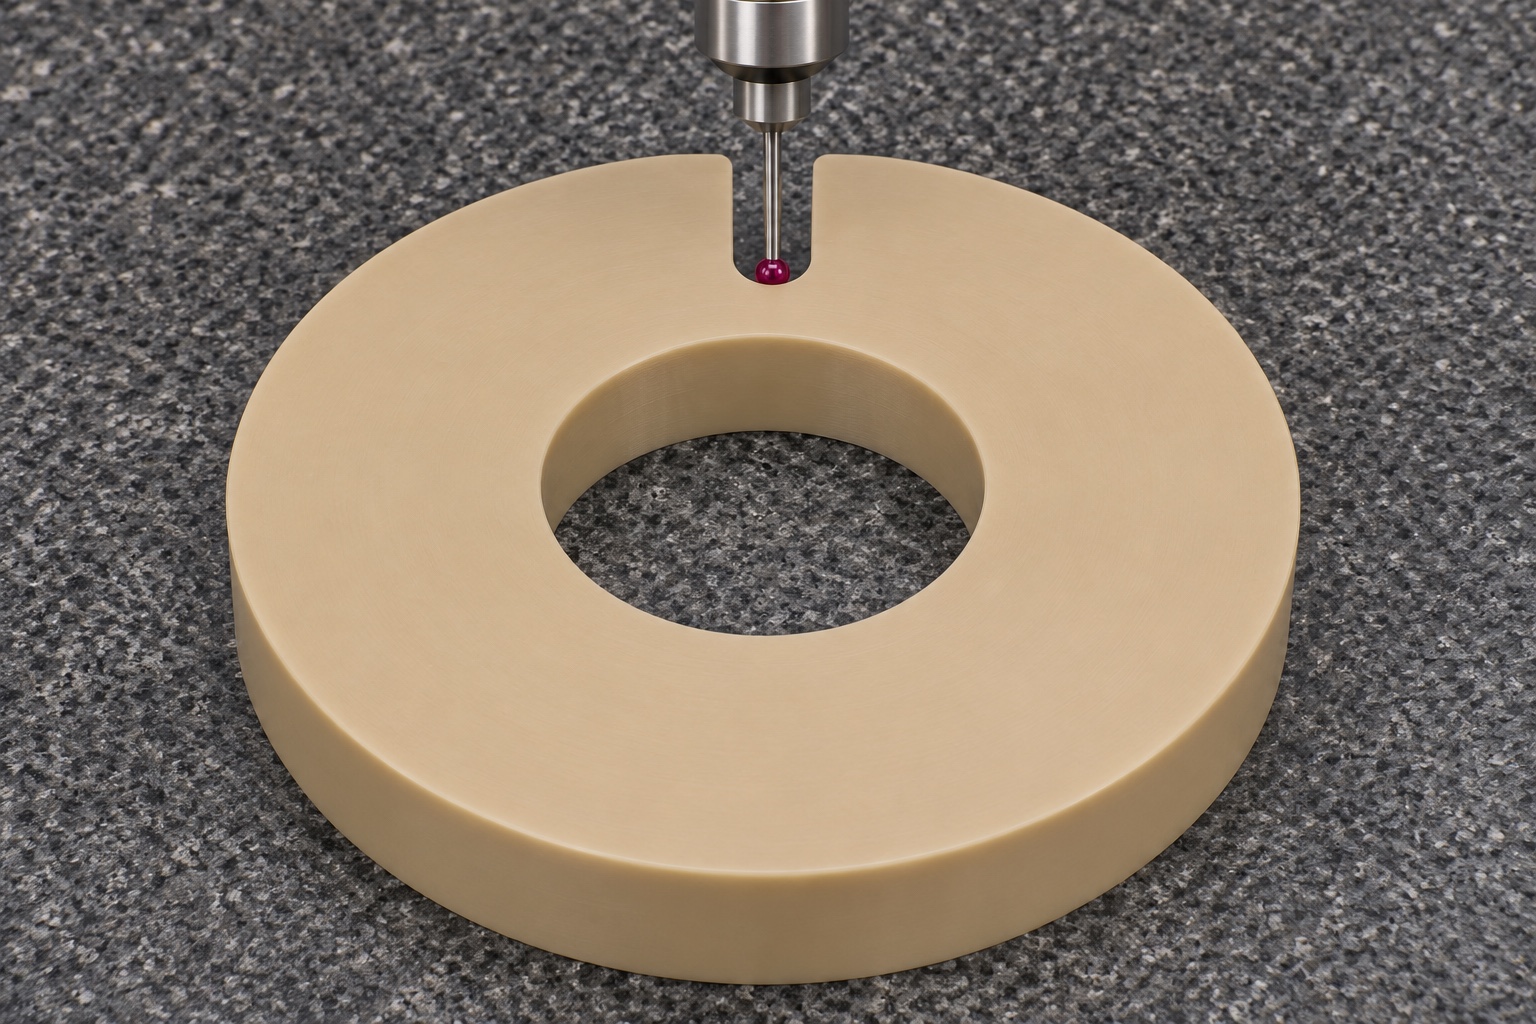
Trennen Sie die Rundprüfung von der Kerbprüfung
Bohrungsgröße, Außendurchmesser, Flächenverhältnisse und Kerbengeometrie sind unterschiedliche Prüfaufgaben. Mit einer geeigneten Bohrungsmessung kann die Kerbtiefe nicht ermittelt werden, und eine Messung des Außendurchmessers kann nicht zeigen, dass der Steg über die axiale Dicke des Teils durchgehend bleibt. Wählen Sie Messmethoden aus, die auf die relevanten Oberflächen zugreifen können, ohne das Polymer zu verzerren. Notieren Sie den Referenzzustand und alle berechneten Beziehungen, die zur Bewertung des verbleibenden Materials verwendet werden. Wenn eine optische Methode in Betracht gezogen wird, stellen Sie sicher, dass Kontrast, Zugänglichkeit und Leistungsfähigkeit den tatsächlichen Anforderungen entsprechen. Ein Foto des Rings allein ist kein Maßbeweis, selbst wenn die Kerbe und die zentrale Öffnung deutlich sichtbar sind.
Machen Sie die Ergebnisse des Erstmusters bis zum endgültigen Prozess rückverfolgbar
Merkmalsbasierte Erstmusternachweise sollten die Zeichnungsrevision, das Material, die Arbeitsabfolge und die Messbedingungen identifizieren. Überprüfen Sie die relevante Geometrie nach den Vorgängen und Endbearbeitungsschritten, die sich darauf auswirken können, einschließlich Kerbbearbeitung und lokaler Kantenbearbeitung. Wenn ein Zwischenergebnis beibehalten wird, kennzeichnen Sie es als Zwischenergebnis, anstatt es als endgültiges Akzeptanzergebnis zu verwenden. Entwicklungsergebnisse können eine Überarbeitung der Unterstützung oder Reihenfolge rechtfertigen, aber jede gemeldete Verbesserung erfordert Beobachtungen aus diesem überarbeiteten Prozess. Dieser Leitfaden bietet einen Inspektionsrahmen, nicht erreichte Toleranzen oder Festigkeitsdaten. Die tatsächliche Produktionsfreigabe muss auf den für die gelieferten Teile erstellten Aufzeichnungen basieren.
Montagebeobachtungen innerhalb ihrer Grenzen halten
Eine vereinbarte inerte Platzierungsprüfung kann offensichtliche Störungen zwischen Ring und Gegenindex zeigen. Sie belegt weder optische Ausrichtung noch Probierglaskalibrierung, Haltefestigkeit oder Haltbarkeit. Zweck der Kerbe, Gegenkontakt, Lasten und wiederholte Einsatzbedingungen müssen vom Vorrichtungskonstrukteur definiert und gegebenenfalls gesondert bewertet werden. Klinische Geräte sollten nicht allein für einen Fertigungsartikel betrieben werden. Beschreiben Sie tatsächlich durchgeführte Montagebeobachtungen mit ihrem begrenzten Umfang. Ein optisch passender Sitz ist kein Nachweis ophthalmischer Genauigkeit; Bauteilkonformität und Systemleistung erfordern unterschiedliche Belege.
Verpackung und Angebot an tatsächlichen Anforderungen ausrichten
Schützen Sie die Ringflächen, die Bohrung und die äußere Kerbe vor Beschädigungen durch Handhabung und Kontakt mit losen Teilen. Die Verpackung sollte die Identifizierung und den vorgesehenen Lieferzustand wahren, ohne den Eindruck einer validierten Sterilbarriere zu erwecken. Eine nützliche Angebotsanfrage umfasst das Modell, die aktuelle Zeichnung, die naturfarbene, ungefüllte PEEK-Sorte, die Menge, die Kerbdefinition, die Reststeganforderung, das Bezugsschema und die Endkontrollbedingung. Geben Sie etwaige tatsächliche Reinigungs- oder Endbearbeitungseinschränkungen gesondert an. Diese Details unterstützen ein gezieltes Angebot für einen kundenspezifischen CNC-PEEK-Indexierring und seine konkreten Fertigungsanforderungen, während die Ansprüche auf optische Eignung, biologische Eignung, Festigkeit und Lebensdauer den für die fertige Vorrichtung erforderlichen Nachweisen überlassen bleiben.
FAQ
Ist das Bauteil ein geschlitzter Klemmring?
Nein. Seine einzelne äußere Kerbe endet vor der zentrierten Bohrung. Es verbleibt ein durchgehender Radialsteg, der Ring ist also geschlossen und kein C-förmiger Klemmring oder Halteclip.
Bedeutet die Kerbe in voller Dicke, dass sie bis zur Bohrung reicht?
Nein. Die volle Dicke bezieht sich auf die axiale Richtung zwischen den ringförmigen Flächen. Die Tiefe der radialen Kerbe ist separat und muss zwischen ihrem Grund und der zentralen Bohrung das angegebene Material belassen.
Können kreisförmige Flächen eine absolute Winkelindizierung definieren?
Nicht von alleine. Die Zeichnung muss die Beziehung der Kerbe zum Gegenindex oder einer anderen sinnvollen Rotationsreferenz definieren. Melden Sie kein Winkelmerkmal, das die angegebenen Referenzen nicht ermitteln können.
Bedeutet PEEK automatisch die Zustimmung zum Patientenkontakt?
Nein. Entscheidend sind die genaue PEEK-Sorte und die Anforderungen der Anwendung. Materialidentifikation allein belegt weder biologische Eignung noch optische Leistung, Reinigungsvalidierung oder eine Zertifizierung der fertigen Vorrichtung.
Warum nach Kerbbearbeitung und Ausspannen prüfen?
Letzte Bearbeitungsschritte und Spannzustand können die Abnahmegeometrie beeinflussen. Zwischenmaße nach dem Drehen sind ohne geeigneten Plan kein abschließender Nachweis für den vollständig bearbeiteten, entgrateten und ausgespannten Ring.
Welche Informationen werden für ein Angebot benötigt?
Geben Sie die Zeichnungsrevision, das Modell, die Menge, den genauen naturfarbenen ungefüllten PEEK-Typ, die Bohrungs- und Flächenkontrollen, die Kerbenbreite und -tiefe, die Kerbgrundform, den verbleibenden Steg, das Referenzschema, den Prüfzustand und die Verpackungsanforderungen an.
tanghangyun@oemach.com