
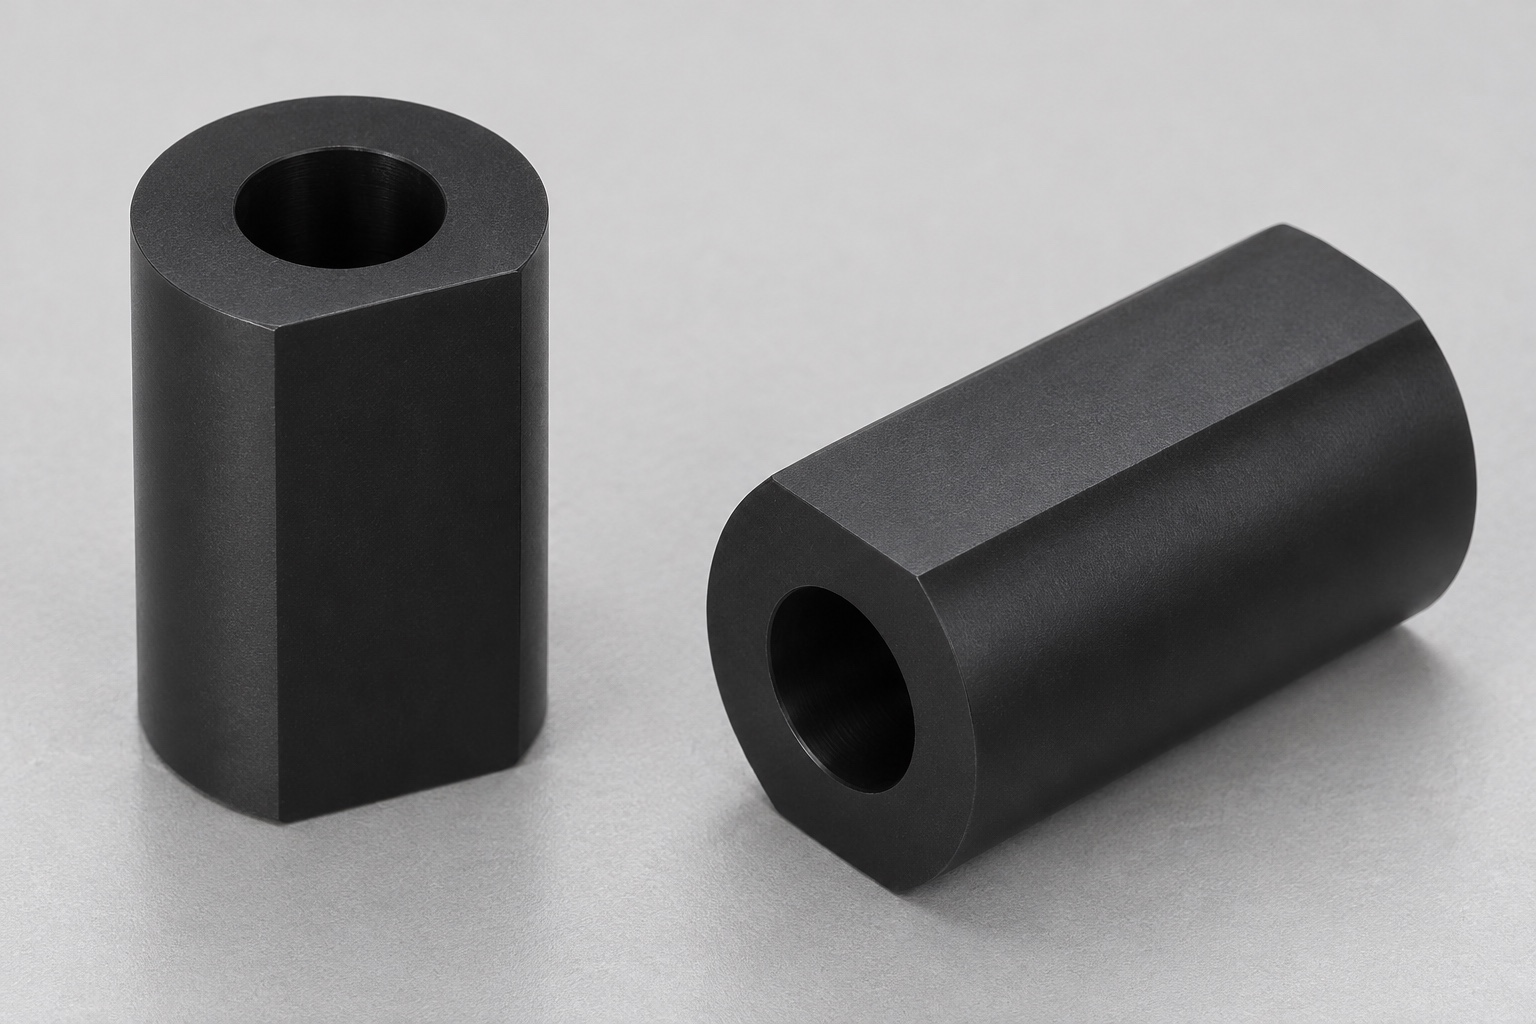
Repräsentatives Beispiel ohne behauptete Lieferung
In diesem Fall wird eine schwarze POM-C-D-Profil-Buchse für eine Untersuchung der inerten Diagnosekartuschenbefestigung vorgeschlagen. Es handelt sich um ein repräsentatives Herstellungsbeispiel, nicht um eine dokumentierte Kundenlieferung oder um eine validierte Diagnoseinstrumentenkomponente. Es werden keine erreichten Toleranzen, kein Verdrehmoment, kein Verschleißergebnis, keine Zertifizierung oder keine Betriebskompatibilität angegeben. Der Fall organisiert die Zeichnungs- und Prozessfragen, die vor einer echten Bestellung geklärt werden müssten. Geometrienachweise aus der Bearbeitung und Inspektion würden von der Qualifizierung der Kartuschenschnittstelle, ihren Belastungsbedingungen und jeglicher Verwendung innerhalb funktionierender medizinischer Geräte getrennt bleiben.
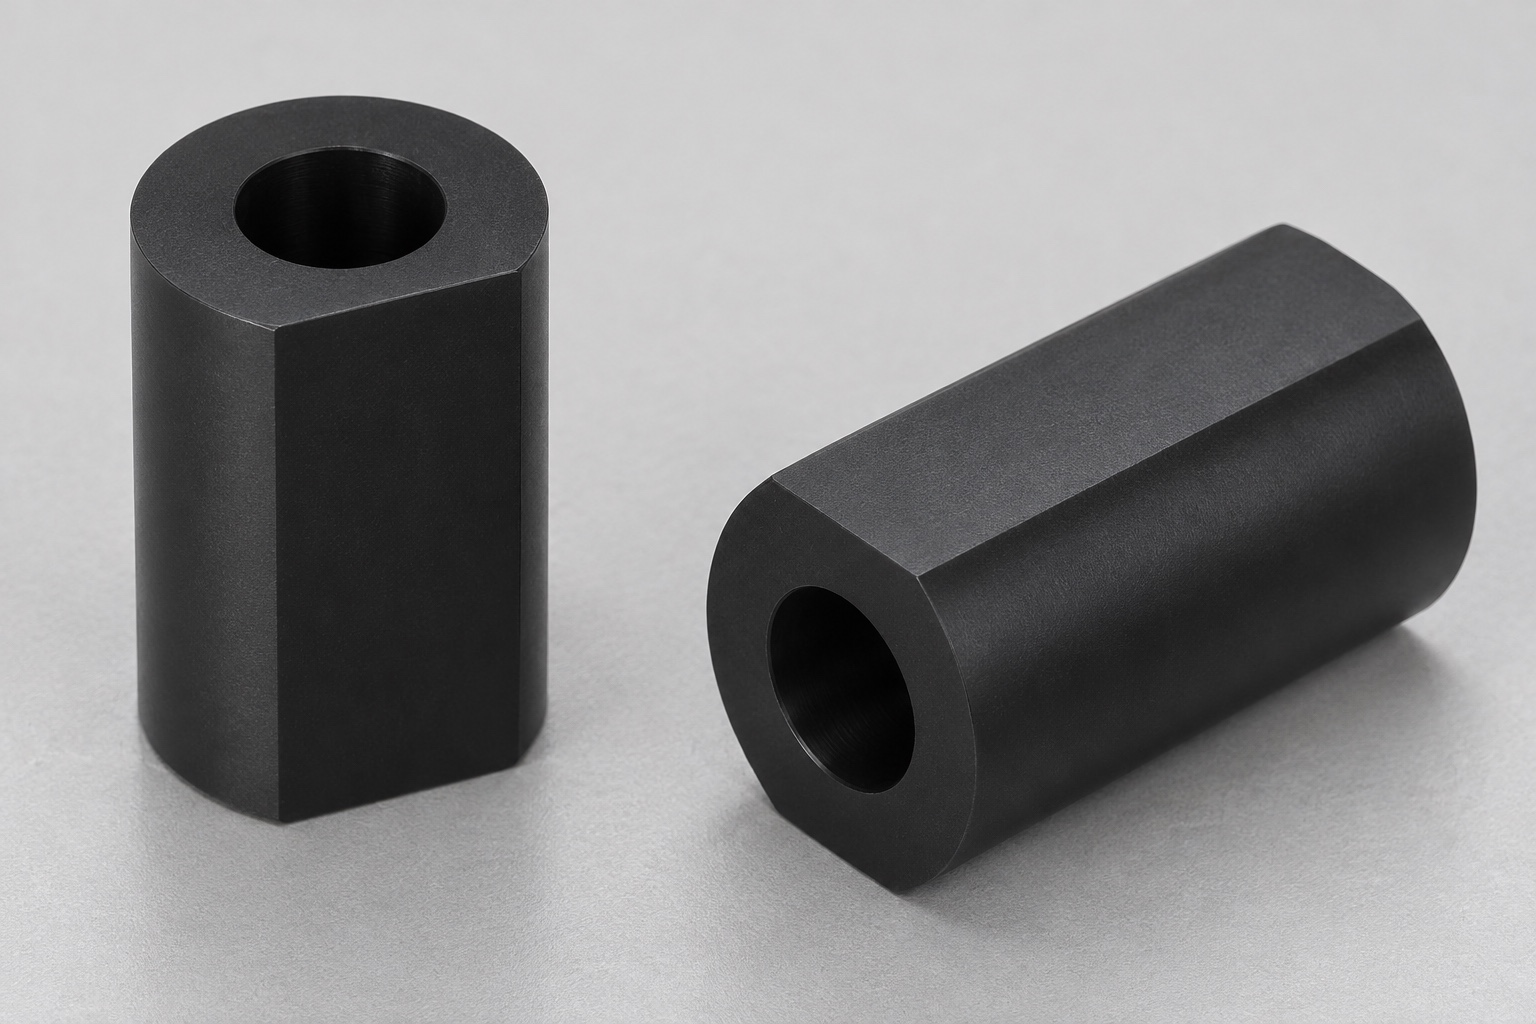
Kreisbohrung und einzelne Außenabflachung
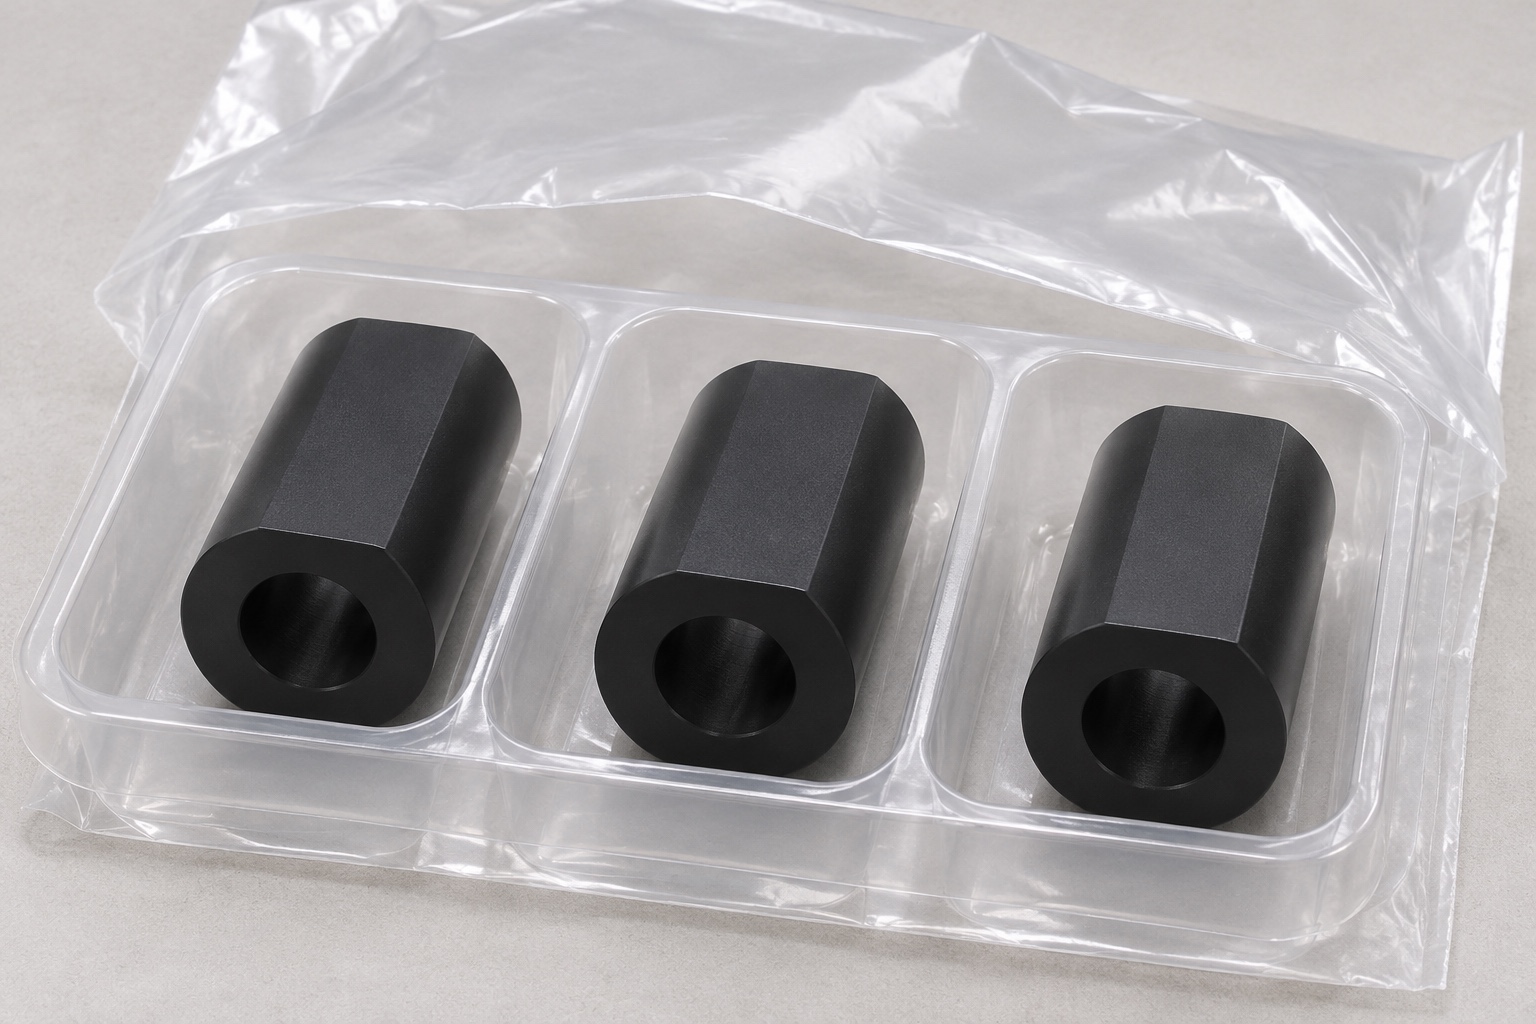
Das vorgeschlagene Teil ist eine kurze zylindrische Buchse mit einer zentrierten, ebenen, kreisförmigen, axialen Durchgangsbohrung. Eine einzelne breite Längsabflachung erstreckt sich über die gesamte Außenlänge und ergibt von einem Ende aus betrachtet ein D-förmiges Außenprofil. Es gibt keinen Flansch, keine Nut, keinen Schlitz, kein Gewinde, keine eingesetzten Beschläge, kein Lager oder kein zusätzliches Loch. Die Bohrung selbst ist nicht D-förmig. Diese Merkmalsgrenzen sind wichtig für Angebot, Einrichtung und Inspektion: Ein Bild einer schwarzen Polymerhülle sollte nicht zu Vermutungen über verborgene Merkmale führen. Die tatsächlichen Abmessungen und zulässigen Übergänge ergeben sich aus der genehmigten Zeichnung.
Inerte Kartuschenreferenz und Schnittstellenfunktionen
Der Vorrichtungsdesigner würde die passende Referenzgeometrie bereitstellen und angeben, welche Oberflächen positioniert, ausgerichtet, kontaktiert oder frei bleiben. Die Bohrung greift möglicherweise in eine inerte Wellenreferenz ein, während die äußere Abflachung an eine Tasche anschließt. Diese Anordnung muss jedoch definiert und nicht angenommen werden. Überprüfen Sie die Einführrichtung, den verfügbaren Abstand und etwaige Kontaktgrenzen, bevor Sie Toleranzen zuweisen. Eine passende Außenform stellt weder einen Halt noch einen sicheren Drehmomentweg her. Jede ergänzende Passungsbeobachtung erfordert eine bekannte Referenzrevision und einen angegebenen Montagezustand, damit die Beobachtung spezifisch und wiederholbar ist.
Zeichnungsangaben für ein tatsächliches Angebot
Eine echte Anfrage würde die Teilerevision, das Modell, die Menge, die genaue POM-C-Sorte, die Rohlingsform und den Endzustand ermitteln. Es würde die Bohrungsgröße, die Gesamtlänge, die verbleibende runde Außenseite, die Lage der Abflachung und die Beziehung zwischen der flachen Fläche und der Bohrungsachse definieren. Kantenbrüche und etwaige Anforderungen an den Messzustand werden explizit angegeben. Der Hersteller würde offene DFM-Artikel identifizieren, anstatt fehlende Akzeptanzkriterien auszuwählen. Wünscht der Käufer eine Prüfung am Gegenstück, werden deren Zweck und Verantwortlichkeit getrennt von der Maßabnahme vereinbart. Der Fall kann diese Angaben nicht durch eine angenommene Werkstatttoleranz ersetzen.
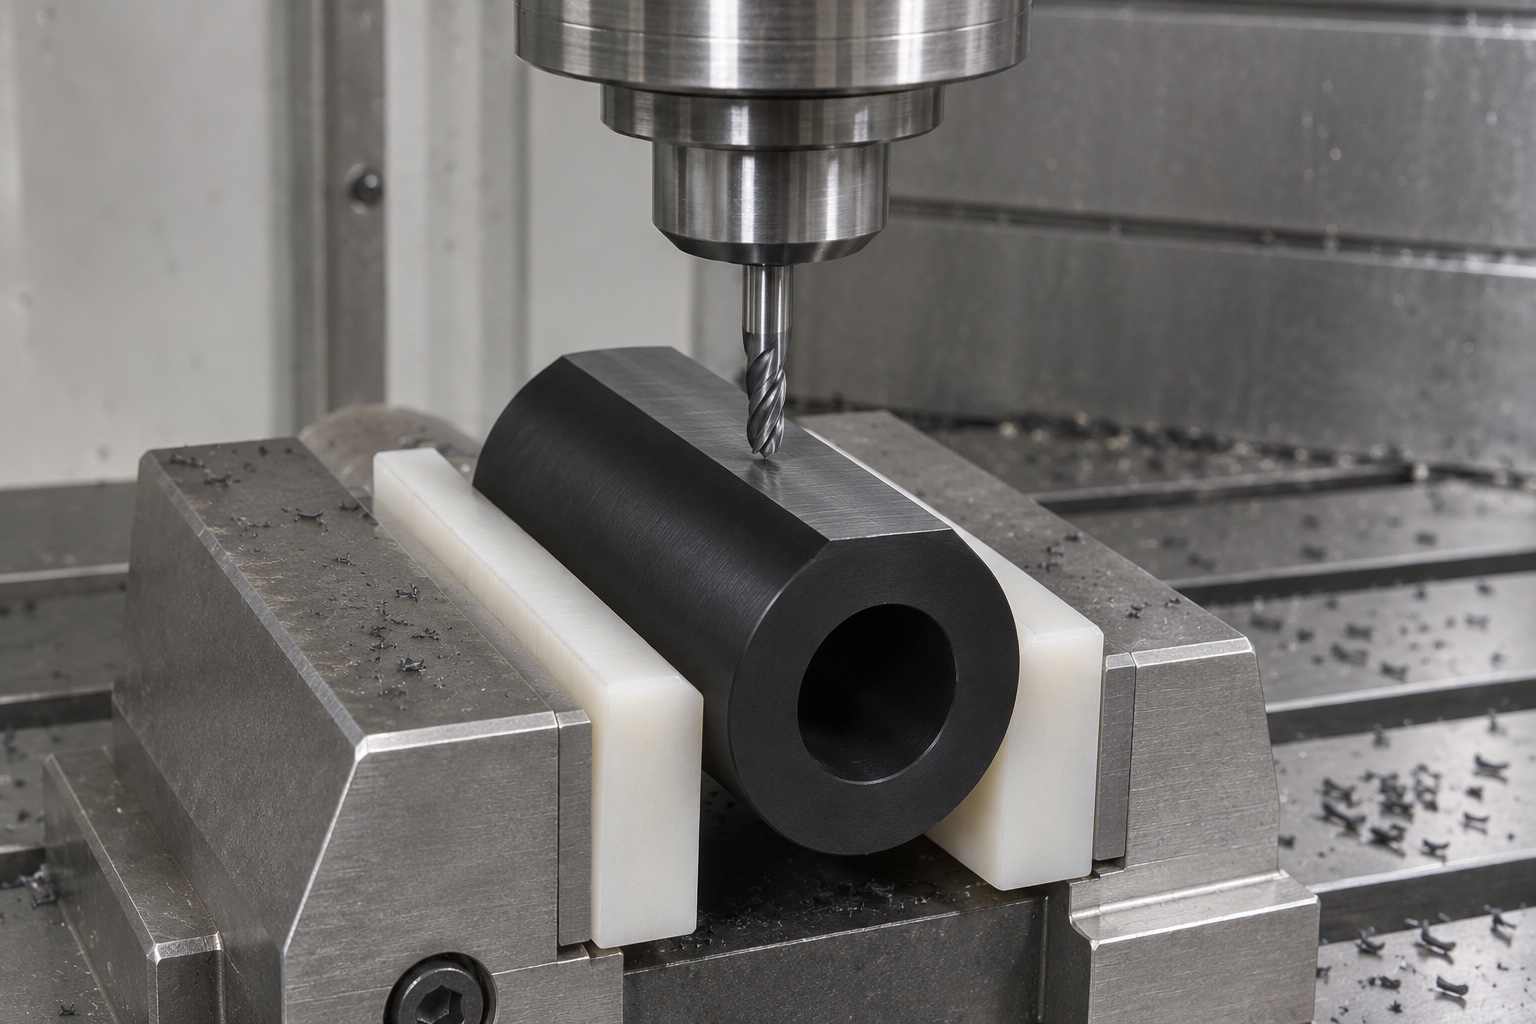
Materialrückverfolgbarkeit und Drehrohling
Die Route würde mit identifiziertem schwarzem POM-C-Material in der angegebenen Qualität und im angegebenen Lieferzustand beginnen. Durch die Vorbereitung des Rohlings würden das Material und die Werkstückaufmaße reserviert, die für die runden Merkmale, die Durchgangsbohrung und später die äußere Abflachung erforderlich sind. Der Materialverbund bleibt durch Übertragungen und Reinigung mit dem Werkstück verbunden, wobei Fertigungsbegleitschein oder Behälter verwendet werden, wenn die Oberflächenmarkierung eingeschränkt ist. Die Farbe allein würde weder die Rezeptur noch die Eignung für eine spätere Belichtung bestimmen. Dieser Vorschlag enthält kein Materialzertifikat, keinen Kompatibilitätstest oder Sterilisationsanspruch; Es erläutert, welche Materialanforderungen und Aufzeichnungen für eine tatsächliche Komponentenbestellung vereinbart werden müssen.
Bezugsübertragung vom Drehen zum Fräsen
Durch Drehen würden die zugängliche runde Geometrie, Bohrung und Endmerkmale gemäß einer überprüften Reihenfolge erstellt. Die anschließende Fräseinrichtung würde genehmigte Referenzen wiederherstellen, sodass die äußere Abflachung relativ zur vorgesehenen Bohrungsachse und Endposition positioniert wird. Eine geeignete Schraubstockfläche würde nicht automatisch zum Konstruktionsbezug werden. Überprüfen Sie die Grifflänge, die geschützten Oberflächen und den Werkzeugzugang anhand der tatsächlichen Abmessungen, bevor Sie die Route genehmigen. Dieses Beispiel gibt keinen Anspruch auf eine bestimmte Maschine, Zykluszeit oder erreichte koaxiale Beziehung. Der vorgeschlagene Aufbau muss durch tatsächliche Erstmusternachweise gestützt werden, wenn reale Teile hergestellt werden.
Asymmetrischer Querschnitt und Spannzustand
Das Fräsen der einzelnen Abflachung verändert den Träger und den verbleibenden Querschnitt im Vergleich zu einem kompletten Zylinder. Der Spannplan würde diese Änderung berücksichtigen und übermäßige Einschränkungen oder unbeabsichtigte Schäden vermeiden. Die Schnitt- und Spankontrolloptionen wären spezifisch für die Sorte, das Werkzeug und die Einrichtung und würden nicht von einer Metallbuchse übernommen. Wenn eine Zwischenkonditionierung oder -stabilisierung vorgeschlagen wird, bedarf es einer Genehmigung und Dokumentation. Im Abnahmeplan würde angegeben, ob das Endteil ausgespannt oder unter definierter Einspannung steht. Eine Messung im zusammengedrückten Zustand würde nicht stillschweigend den Lieferzustand des Bauteils ersetzen.
Bohrungsmündungen und Außenkanten
Beide Mündungen der Durchgangsbohrung und die beiden Längsübergänge an der Außenfläche würden auf Grate und den zulässigen Kantenzustand überprüft. Die Kantenbearbeitung würde die Bohrung nicht vergrößern, keine zweite Abflachung hinzufügen oder den angegebenen Kontaktbereich abrunden. Stirnseitige Übergänge würden der Zeichnung folgen. Wenn die vorgeschlagene Methode eine Kante nicht zuverlässig erreichen kann, würde die Einschränkung vor der Akzeptanz behoben. Eine saubere Vorderansicht ist kein vollständiger Beweis für die hintere Mündung oder die durchgehenden Kanten. Die Route würde alle erforderlichen erneuten Inspektionen nach der endgültigen Fertigstellung umfassen, anstatt davon auszugehen, dass frühere Messungen weiterhin ausreichend sind.
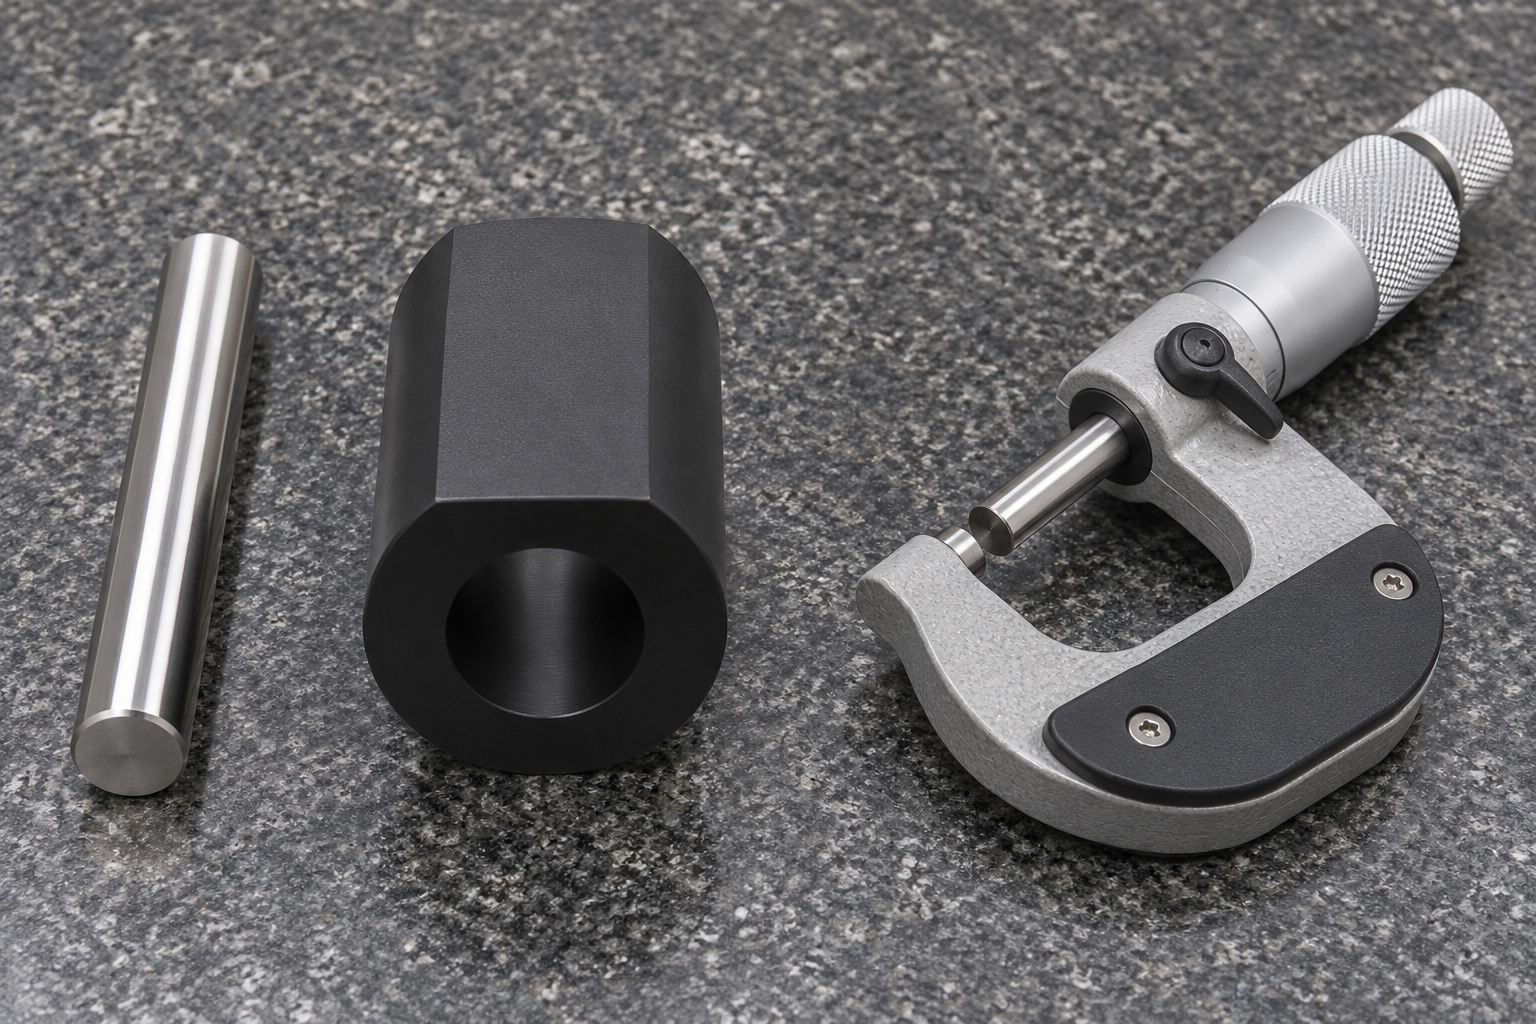
Vorgeschlagener Erstmuster-Maßbericht
Die Aufzeichnung würde Revision, Material, Endzustand, Referenzen, Methoden und tatsächliche Ergebnisse identifizieren. Bohrungsgröße, Außenprofil, Länge, Abflachung und die erforderlichen Zusammenhänge werden mit geeigneten Messmethoden zugeordnet. Für das Polymer würden Unterstützung und Kontaktkraft überprüft. Eine Grenzlehrdorn würde die Frage nach der angegebenen Bohrungsgrenze beantworten und nicht das äußere D-Profil oder die Beziehung zwischen Fläche und Achse überprüfen. Für die tatsächlichen Merkmale und den Zugang würde zusätzlich eine Kontakt- oder optische Prüfung gewählt werden. Als Messergebnis würde kein nominaler CAD-Wert dargestellt und alle nicht überprüften Merkmale würden vor der Bauteilfreigabe deklariert.
Ergänzende Orientierungsbeobachtung und Grenzen
Mit einer zugelassenen inerten Referenz konnte das Team die Einführrichtung, grobe Interferenzen und ob die einzelne Abflachung das beabsichtigte Ausrichtungsmerkmal erfüllt, beobachten. Die Beobachtung würde sowohl Komponenten als auch den Montagezustand identifizieren. Drehmoment, Haltekraft, Kriechfestigkeit, Verschleißlebensdauer oder Leistung bei wiederholten Kartuschenzyklen werden nicht ermittelt. Diese Funktionen hängen von der vollständigen Steckanordnung und den Betriebsbedingungen ab. Falls für die endgültige Ausrüstung erforderlich, würden separate Designbewertungen und Tests festgelegt. Dieser repräsentative Fall wandelt eine bequeme Handanpassung oder ein passendes Bild nicht in einen Beweis für die operative Diagnoseleistung um.
Ausgangsreinigung und schonende Handhabung
Der ausgehende Geltungsbereich würde die Entfernung von Bearbeitungsrückständen und etwaige zusätzliche Anforderungen an Rückstände definieren. Die Durchgangs- und Flachübergänge blieben für die gewählten Reinigungs- und Inspektionsmethoden zugänglich. Durch die Verpackung würden Teile getrennt, ohne dass das D-Profil in eine enge Aussparung gezwungen wird oder Bohrungskanten an benachbarte Komponenten stoßen. Güte und Zeichnungsüberarbeitung bleiben außerhalb der Funktionsflächen erkennbar. Eine Schutzschale und ein offener Beutel stellen weder eine sterile Barriere noch einen Beweis für einen validierten Transport dar. Hier wird kein Sauberkeitsergebnis oder Versand beansprucht; Hierbei handelt es sich um vorgeschlagene Bearbeitungsentscheidungen, die vor der Lieferung tatsächlicher Teile genehmigt werden müssen.
Freigabe für eine tatsächliche Polymer-Kleinserie
Vor einer tatsächlichen Bestellung würden die Parteien Zeichnung, Materialqualität, Mengen, Endzustand, Kantenzustand, Prüfmethoden und Verpackung genehmigen. Eine DFM-Überprüfung würde die Wiederherstellung von Flach-zu-Bohrung-Referenzen, asymmetrisches Greifen, Werkzeugreichweite und Messungen im ausgespannten Zustand klären. Ein echter Erstmuster würde die vereinbarten Beweise liefern und akzeptierte Änderungen würden vor Wiederholungen aufgezeichnet. Zusätzliche inerte Passungsprüfungen und die vollständige Schnittstellenqualifizierung würden weiterhin getrennt bleiben. Dieser Vorschlag unterstützt einen klaren Spielraum für kundenspezifische medizinische Präzisionskunststoffteile, ohne dass ein Kunde, ein Produktionsergebnis oder eine Verdrehsicherungsleistungsaussage erfunden wird, die in der Fertigungsstudie nicht nachgewiesen wurde.
FAQ
Handelt es sich um eine bewährte Kartuschenkomponente aus einem Kundenprojekt?
Nein. Es handelt sich um einen repräsentativen Herstellungsvorschlag für eine inerte Vorrichtung. Es dokumentiert keine Kundenlieferung, erreichte Toleranz, Betriebskompatibilität, Zertifizierung oder getestete Antirotationsleistung.
Welche Geometrie ist in der vorgeschlagenen Buchse enthalten?
Ein kurzer zylindrischer POM-C-Körper enthält eine einfache kreisförmige axiale Durchgangsbohrung und eine durchgehende äußere Abflachung. Das Äußere ist D-förmig; die Bohrung ist es nicht. Es wird kein Flansch, kein Gewinde oder Einsatz vorgeschlagen.
Warum wird ein Referenzplan vom Drehen zum Fräsen benötigt?
Die Fläche muss dem angegebenen Verhältnis zur Bohrung und anderen Referenzen entsprechen. Ein zweites Setup kann nicht einfach eine geeignete Kontaktfläche verwenden, ohne zu prüfen, wie die beabsichtigten Bezüge der Zeichnung wiederhergestellt werden.
Verifiziert eine Grenzlehrdorn die vollständige Buchse?
Nein. Es wird nur die Frage nach der definierten Bohrungsgrenze ausgewertet. Das Außenprofil, die Lage der Abflachung, die Länge, die Beziehungen und andere spezifizierte Merkmale erfordern geeignete zusätzliche Methoden und dokumentierte Abnahmekriterien.
Was würde eine manuelle Passbeobachtung zeigen?
Nur die definierte Einfügung, Ausrichtung oder Interferenzbeobachtung mit einer bekannten inerten Referenz und einem angegebenen Zustand. Es würde weder Drehmoment, Haltekraft, Verschleiß, Kriechen oder Betrieb in einem Diagnosegerät feststellen.
Was muss vor einer Kleinserienbestellung genehmigt werden?
Genehmigen Sie die Überarbeitung, den genauen POM-C-Typ, die Geometrie, den Endzustand, die Herstellungsausnahmen, den Inspektionsumfang und die Verpackung. Behalten Sie tatsächliche Erstmusternachweise bei und kontrollieren Sie Änderungen, anstatt diesen vorgeschlagenen Weg als erreichte Produktionsdaten zu behandeln.
tanghangyun@oemach.com