
Umfang der repräsentativen Ankerplatte
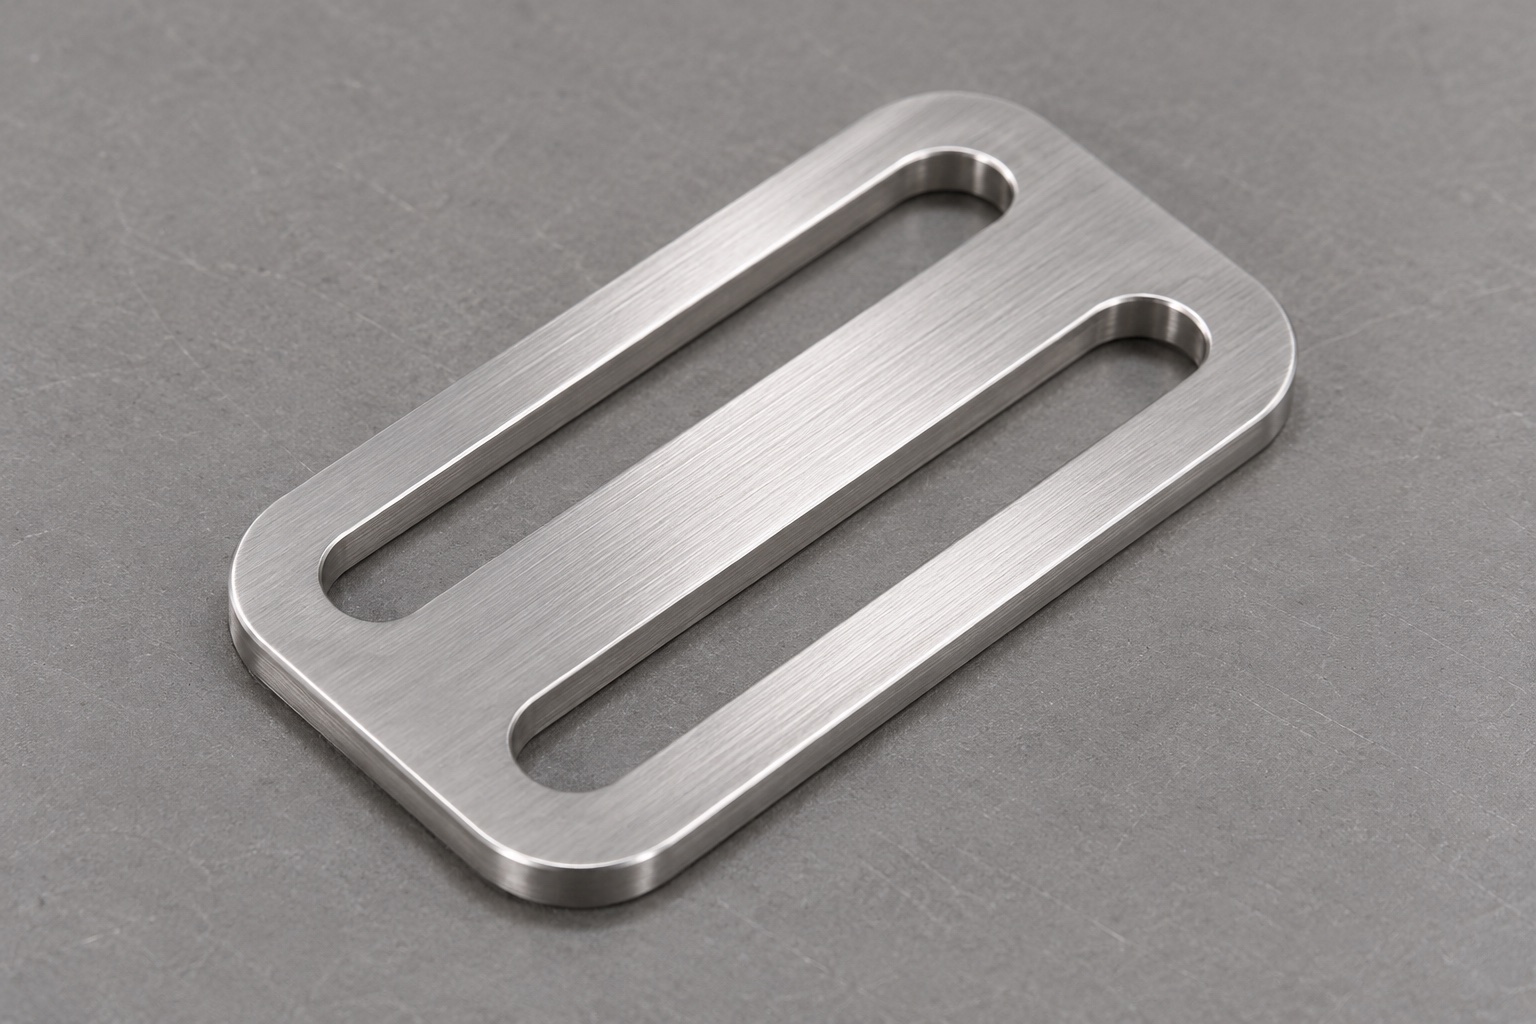
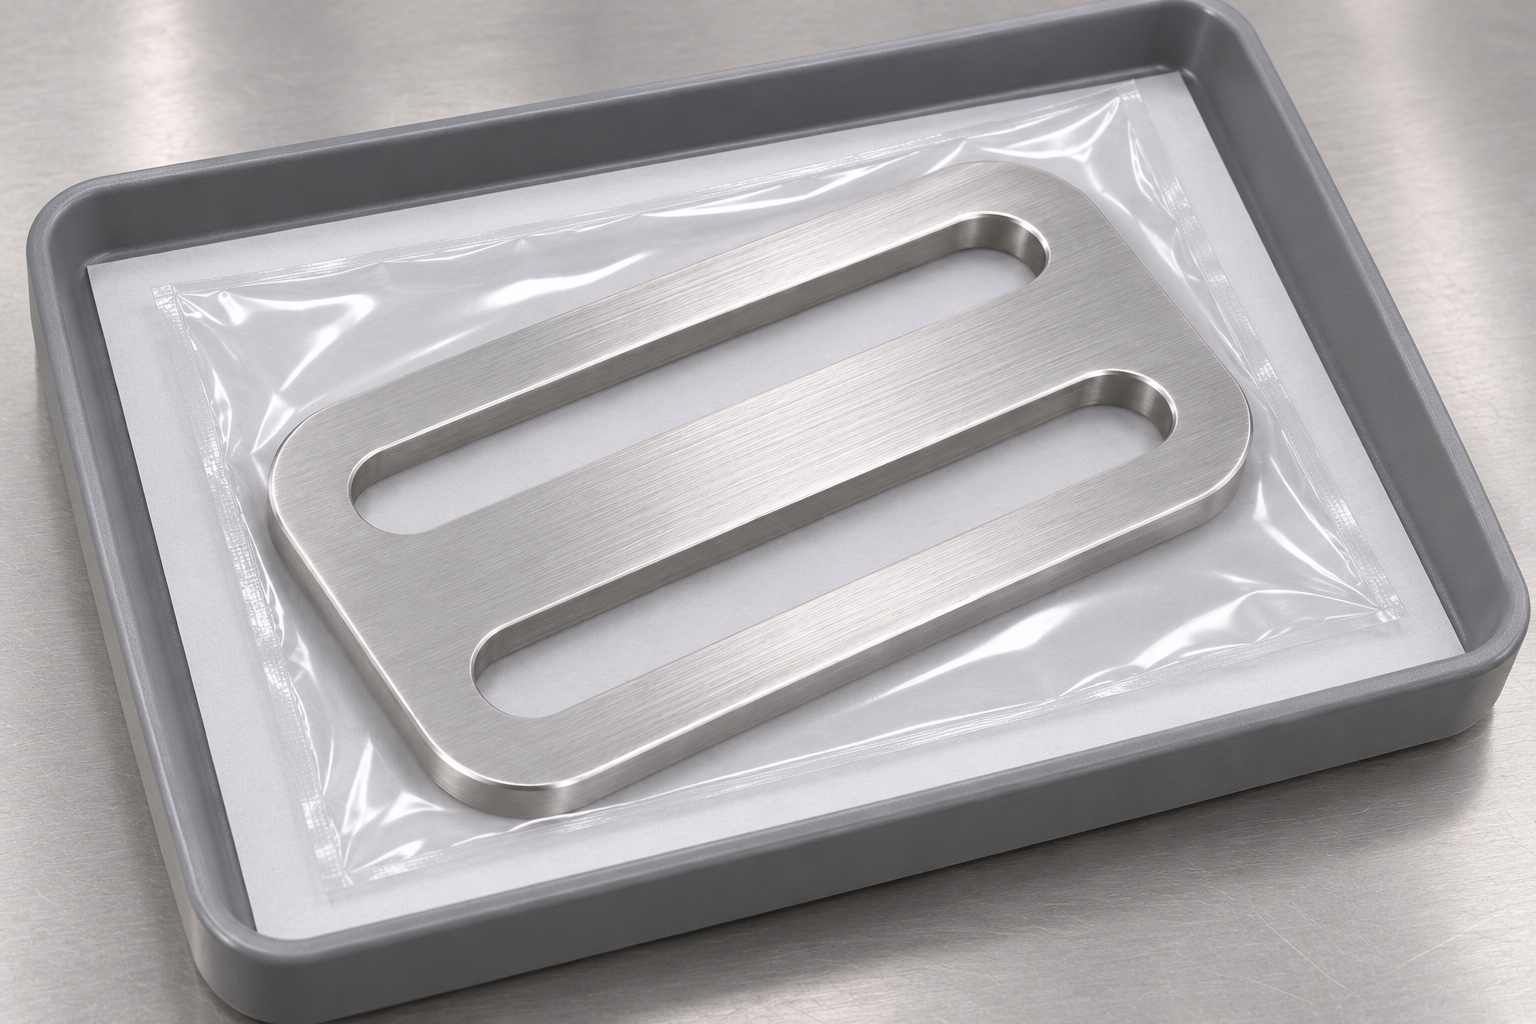
In diesem Fall handelt es sich um eine repräsentative Gürtelclip-Ankerplatte aus 316L-Edelstahl für eine inerte Servicevorrichtung für Holter-Recorder. Es handelt sich um ein Beispiel für eine Fertigungsplanung, nicht um einen Kundenlieferbericht oder eine Aussage über die erzielte Leistung. Die vorgeschlagene Platte ist ein dünnes, abgerundetes Rechteck mit genau zwei parallelen länglichen Durchgangsschlitzen, die durch einen massiven Mittelsteg getrennt sind. Beide Öffnungen folgen der Längsrichtung der Platte. Es werden keine kreisförmigen Löcher, Haken oder versteckten Verriegelungsmerkmale vorausgesetzt. Das Beispiel verwendet ein definiertes Dummy-Befestigungselement auf einem Prüfstand; Es stellt kein tragbares Zubehör, keine Eignung für den Patientenkontakt, keine Rekorderkompatibilität oder Halt unter tatsächlichen Nutzungsbedingungen dar.
Dummy-Clip-Schnittstelle in Zeichnungsanforderungen übertragen
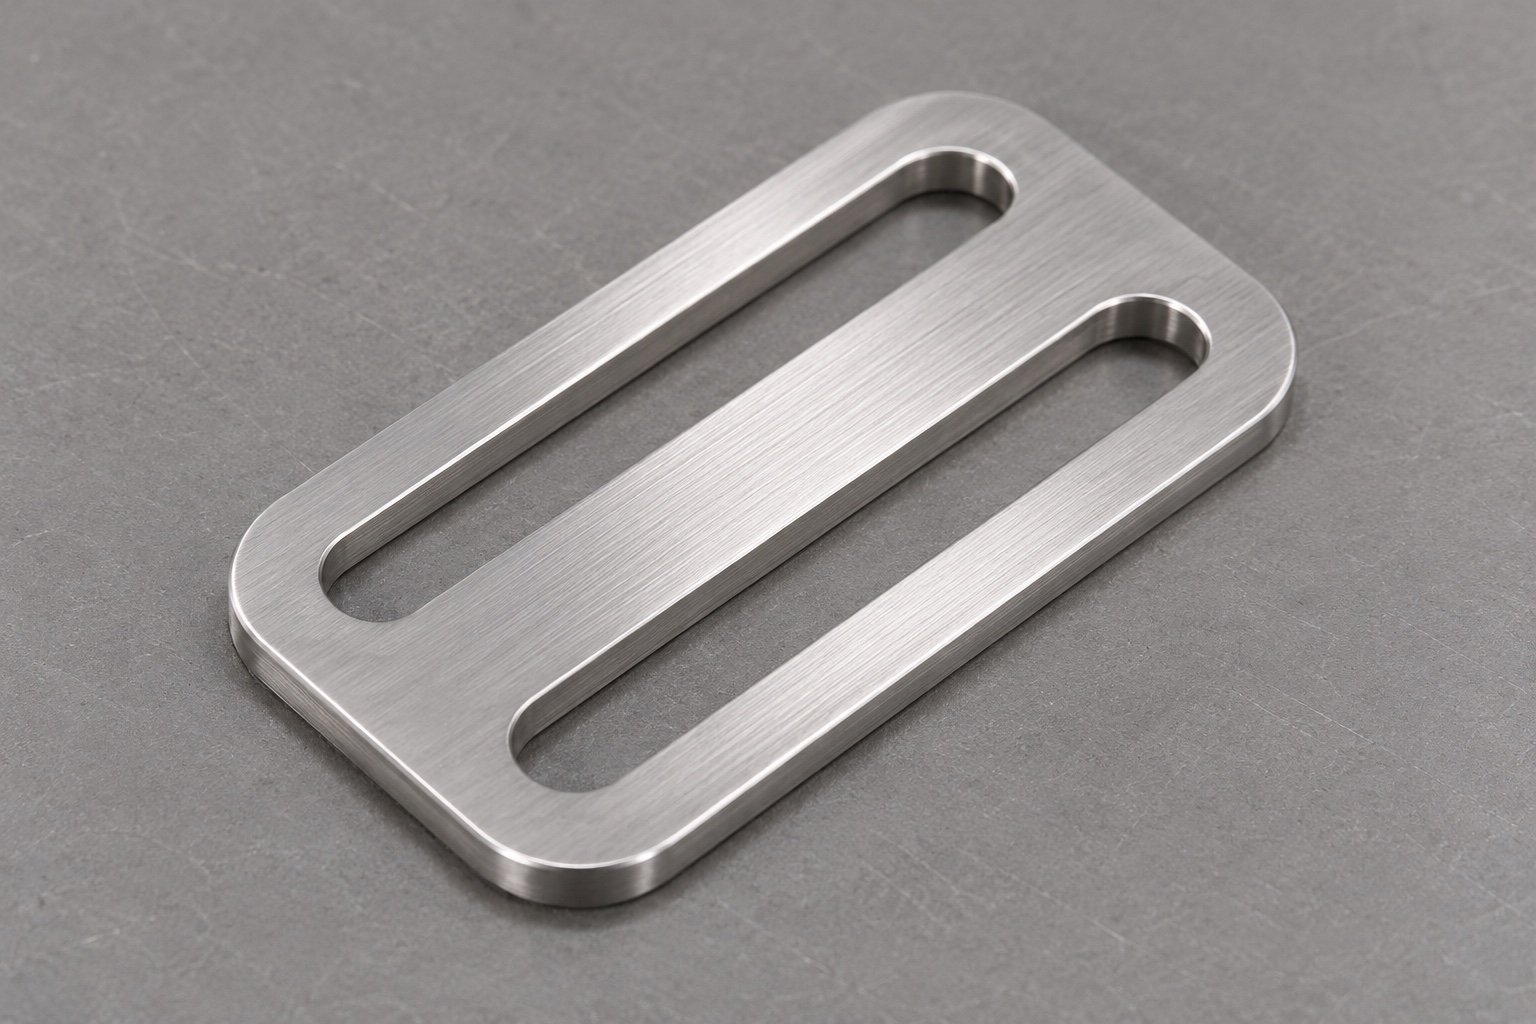
Bei der ersten Überprüfung würden die genehmigte Geometrie und Einführrichtung des Befestigungselements abgefragt. Der Entwurfsinhaber würde ermitteln, ob Schlitzwände das Element positionieren oder lediglich Freiraum schaffen. Diese Unterscheidung würde die Anforderungen an Breite, Länge, Endradius und Musterposition in der Zeichnung bestimmen. Ein CAD-Modell würde die Zugriffsprüfung unterstützen, würde aber nicht stillschweigend Toleranzen liefern, die in der Zeichnung weggelassen wurden. Jeder Konflikt zwischen den beiden Dateien würde vor der Programmierung gelöst werden. Der Lieferant würde eine kontrollierte Doppelschlitzgeometrie angeben, anstatt auf einen universellen Holter-Gürtelclip-Standard zu schließen. Unterschiedliche Anhangsdefinitionen blieben separate Revisionen, selbst wenn ihre äußeren Plattenumrisse fast identisch aussahen.
316L-Identität vor Rohlingvorbereitung zuordnen
Die hypothetische Bestellung würde die 316L-Bezeichnung, den Lieferzustand und die erforderlichen Materialdokumente enthalten. Geschnittene Rohlinge bleiben während der Bearbeitung und Inspektion mit dem Fertigungslaufzettel und der Zeichnungsrevision verknüpft. In diesem Fall wird nicht behauptet, dass bereits ein Zertifikat ausgestellt wurde oder dass eine bestimmte Materialcharge verwendet wurde. Der Lieferant würde die angeforderten Nachweise bestätigen, bevor er die tatsächliche Arbeit annimmt. Jeder vorgeschlagene Bestandsaustausch müsste vor dem Schneiden überprüft werden. Diese nachverfolgbare Identität würde später dem verpackten Bauteil folgen und es dem Empfangsteam ermöglichen, das Schild mit den tatsächlichen Herstellungs- und Inspektionsaufzeichnungen zu verknüpfen, anstatt das Material anhand seines silbernen Aussehens zu beurteilen.
Gemeinsame Bezüge für beide Langlöcher festlegen
Das vorgeschlagene Bezugsschema würde die Sitzfläche, die Längsausrichtung und den Ursprung der beiden Öffnungen identifizieren. Der Schlitzabstand würde innerhalb dieses gemeinsamen Systems bewertet und nicht anhand unabhängiger Ecken und Kanten. Die äußere Gliederung würde nur die von der Versammlung begründeten Anforderungen erhalten. Eine Vorrichtungsreferenz würde nicht nur deshalb gewählt werden, weil sie für die erste Klemmenanordnung praktisch wäre. Die Überprüfung würde auch definieren, wie die Inspektion diese Referenzen reproduzieren könnte, ohne die Platte zu verbiegen. Vor der CAM-Vorbereitung klären Käufer und Lieferant alle Unklarheiten darüber, ob die Mittellinie, die gerade Wand oder eine andere tatsächliche Oberfläche die beabsichtigte Befestigungsposition bestimmt.
Materialabtrag um den Mittelsteg planen
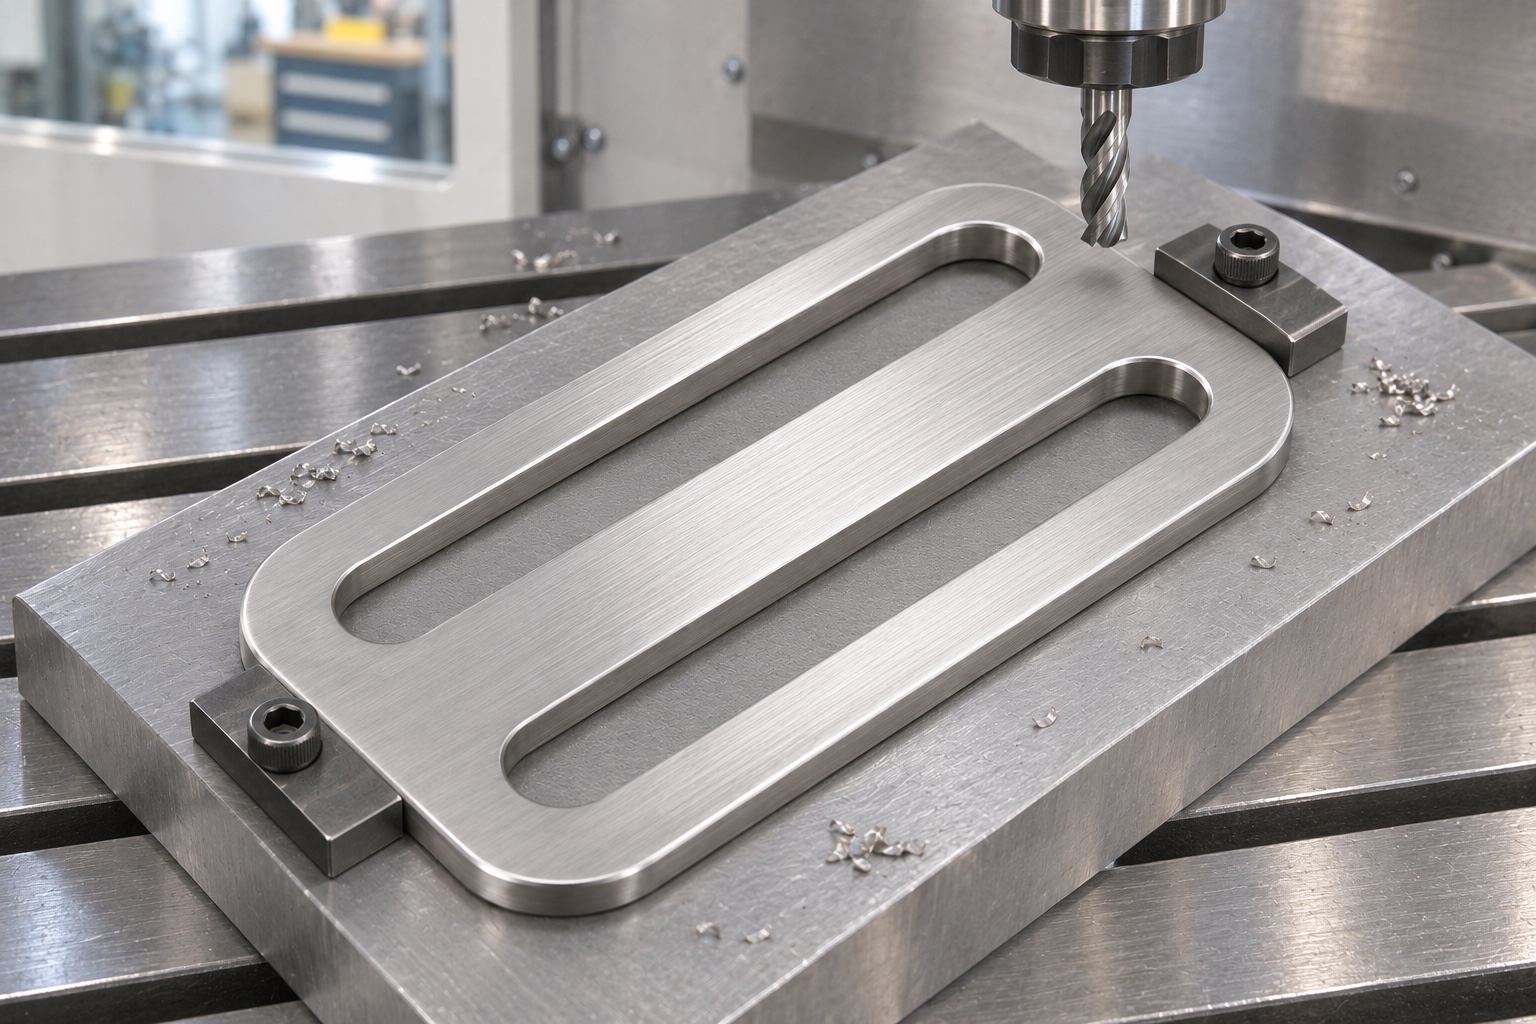
Die vorgeschlagene Route würde die Platte stützen und ausreichend Material um den Steg herum bewahren, während jeder Durchgangsschlitz geöffnet wäre. Die Werkstückhalterung bleibt vom Fräserweg fern und schützt die fertigen Kontaktflächen. Bei der Programmüberprüfung würde berücksichtigt, was sich ändert, wenn eine geschlossene Tasche zu einer Durchgangsöffnung wird, und wie das endgültige Material erhalten bleibt. Gegebenenfalls könnte eine Stützplatte verwendet werden, diese darf jedoch die Austrittskanten nicht behindern oder eingeklemmte Späne verbergen. Es wird keine universelle Schnittgeschwindigkeit, Vorschub- oder Zykluszeit beansprucht. Die tatsächliche Route wird ausgewählt und hinsichtlich der Materialdicke, der Werkzeuge und der Maschine überprüft, die am tatsächlichen Auftrag beteiligt sind.
Gerundete Enden nach freigegebener Kontur schlichten
Der Endbearbeitungsvorgang würde der freigegebenen Schlitzkontur folgen, einschließlich der Übergänge von gerade zu gekrümmt. Vor dem Schneiden würden Werkzeugdurchmesser und -reichweite anhand der erforderlichen Geometrie überprüft. Wenn ein ausgewählter Fräser das angegebene Endprofil nicht herstellen könnte, würde der Lieferant den Prozess ändern oder eine Designklärung anfordern, anstatt die Schlitze ohne Genehmigung zu vergrößern. Beide Öffnungen würden im Inspektionsbericht weiterhin gesondert identifizierbar bleiben. Das verbleibende Steg würde nicht von Hand ausgedünnt werden, damit ein Dummy-Clip leichter eingeführt werden kann. Dadurch bleibt ein praktischer CNC-Fräsplan an die genehmigte Befestigungsschnittstelle gebunden, anstatt dass der Werkzeugkomfort zu einer undokumentierten Konstruktionsänderung wird.
Kantenbearbeitung von Konturkorrektur trennen
Der vorgeschlagene Laufzettel würde den spezifizierten Kantenbruch vom funktionalen Schlitzprofil unterscheiden. Die Eintritts- und Austrittskanten an beiden Öffnungen würden nach der Spanentfernung untersucht, mit besonderem Augenmerk auf die gebogenen Enden und den Mittelsteg. Ein Endbearbeitungswerkzeug oder eine manuelle Methode würde nur dann ausgewählt werden, wenn damit die erforderliche Kante gleichmäßig erreicht werden kann. Unkontrolliertes Verschleifen würde nicht als Ersatz für die Lösung eines zu kleinen oder falsch platzierten Schlitzes akzeptiert werden. Wenn die Inspektionsmethode einen internen Bereich nicht überprüfen könnte, würde diese Einschränkung vor der Versandgenehmigung offengelegt. Das Beispiel erhebt keinen Anspruch auf Tragekomfort oder Strapazierfähigkeit des Riemens im Rahmen einer gewöhnlichen Bearbeitungskantenprüfung.
Erstmuster-Prüfmatrix ohne erfundene Messwerte erstellen
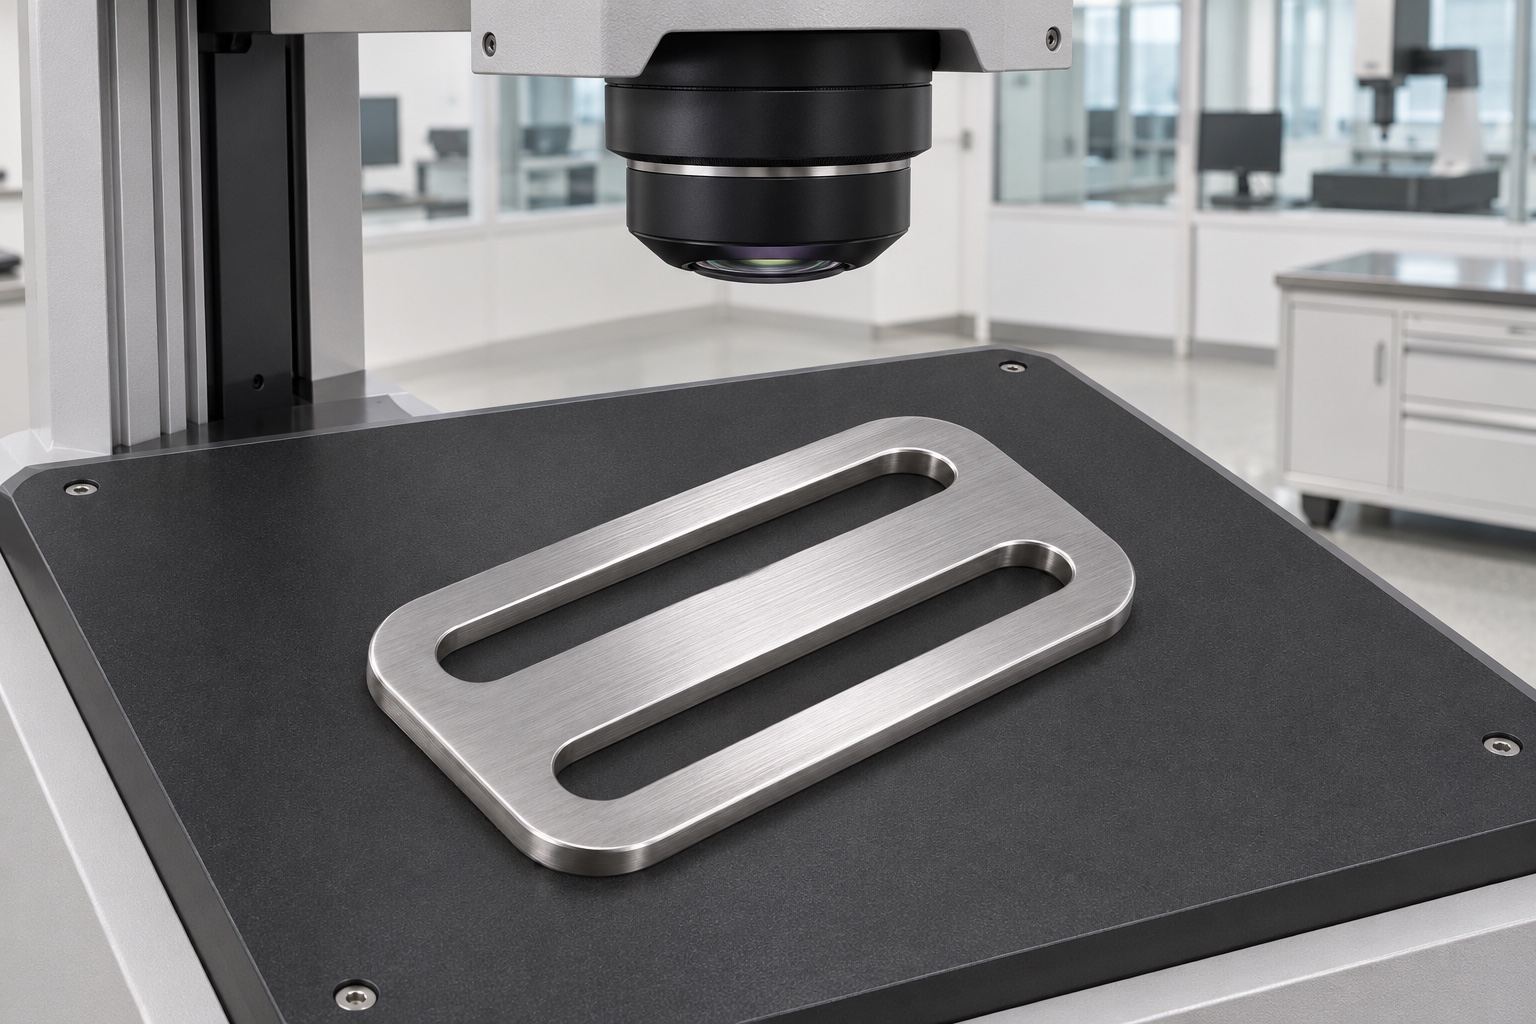
Die vorgeschlagene Inspektionsmatrix würde Schlitzbreiten, Längen, Endprofile, Mittenabstand, Plattendicke und die spezifizierte geometrische Bedingung abdecken. Für jeden Artikel gibt es eine geeignete Messmethode und Referenzausrichtung. Tatsächliche Messwerte würden erst nach tatsächlicher Herstellung und Prüfung eingegeben. Hier werden keine erreichten Toleranz-, Ertrags- oder Fähigkeitswerte angegeben, da keine gelieferte Charge beschrieben wird. Visuelle Kantenbeobachtungen würden sich weiterhin von dimensionalen Nachweisen unterscheiden. Wenn Kontaktkraft oder Unterstützung die dünne Platte beeinflussen könnten, würde der Bericht den Messaufbau identifizieren. Ein Foto einer Messstation würde den vorgeschlagenen Prozess vermitteln, wäre jedoch kein Beweis dafür, dass etwaige Zeichnungsanforderungen erfüllt wurden.
Ergänzende Prüfstandsmontage klar begrenzen
Ein vereinbarter inerter Dummy-Clip könnte der inspizierten Platte vorgelegt werden, um den Einführzugang und sichtbare Störungen zu überprüfen. Seine Identität und Revision würden mit der Beobachtung verbunden bleiben. Das Team würde es nicht durch unsichere Öffnungen erzwingen oder ein flexibleres Element ersetzen, um eine Diskrepanz zu verbergen. Diese Prüfung würde keine Retention während des Tragens, der Bewegung, des Fallenlassens oder des klinischen Betriebs nachweisen. Wenn die Passungsprüfung und die Bemaßungsergebnisse nicht übereinstimmen, werden die Zeichnung und die Referenzgeometrie vor jeder Nacharbeit überprüft. Der Fall behandelt die Montagebeobachtung daher als nützlichen ergänzenden Beweis für eine definierte Tischschnittstelle und nicht als universelle Zulassung eines Rekorderzubehörs.
Reinigung vor schützender Handhabung festlegen
Die hypothetische Reihenfolge würde einen genehmigten Reinigungs- und Trocknungsprozess und den erwarteten Ausgangszustand definieren. Lose Metallreste würden aus beiden Schlitzen und der Unterseite entfernt, ohne die Bahn zu beschädigen. Dadurch wird kein quantifizierter Rückstandsgrenzwert, keine Hautverträglichkeit oder Sterilität festgelegt. Diese Behauptungen würden gesonderte Spezifikationen und unterstützende Nachweise erfordern. Jede zusätzliche Oberflächenbehandlung würde einen eigenen genehmigten Prozess und eine eigene Endkontrollsequenz erfordern. Klare Anweisungen verhindern, dass ein endgültiges Kosmetiktuch zu einem undokumentierten Ersatz für eine Herstellungsanforderung wird. Das eigentliche Empfangsverfahren würde weiterhin für die Überprüfung des vereinbarten Zustands verantwortlich sein, anstatt eine glänzende Edelstahloberfläche als vollständigen Beweis der Konformität zu akzeptieren.
Platten einzeln und revisionsgerecht verpacken
Die vorgeschlagene Verpackung würde einzelne Platten trennen, sodass ihre Schlitzkanten und Sitzflächen nicht an anderen Metallteilen reiben könnten. Durch die Stützanordnung würde vermieden, dass der dünne Rahmen gebogen wird oder lose Einsätze in die Öffnungen gedrückt werden. Die äußere Identifikation würde mit dem Teil und der Revision übereinstimmen, die für das tatsächliche Inspektionsprotokoll verwendet werden. In diesem Beispiel wird kein Anspruch auf Sterilbarriere oder abgeschlossene Lieferung erhoben. Schutzmaterialien werden gemäß den tatsächlichen Kaufspezifikationen ausgewählt und auf unzulässige Ablagerungen oder Rückstände überprüft. Ein Wareneingangsprüfer könnte dann das Paket mit den Herstellungsnachweisen verknüpfen, ohne sich auf einen visuellen Vergleich zwischen mehreren ähnlichen Doppelschlitzplatten aus unterschiedlichen Vorrichtungsversionen verlassen zu müssen.
Nachweise für eine echte Freigabe festlegen
Ein echter Kauf würde Fragen zu Zeichnung, Material, Schlitzprofil, Inspektion und Verpackung vor dem Schneiden klären. Die Produktionsfreigabe würde dann von tatsächlichen Fertigungsaufzeichnungen und der Überprüfung tatsächlicher Messungen abhängen und nicht davon, dass dieser vorgeschlagene Weg in eine Erklärung über abgeschlossene Ergebnisse kopiert wird. Jede Verwendung außerhalb des Anwendungsbereichs der inerten Vorrichtung würde zur unabhängigen Bewertung an den verantwortlichen Entwurfseigentümer zurückgegeben. Das Beispiel unterstützt eine klare Ausschreibung für kundenspezifische 316L-CNC-Platten und Kleinserien-Edelstahlteile, ohne eine Kundenerfolgsgeschichte zu erfinden. Es zeigt, wie man Verantwortlichkeiten rund um eine messbare Anschlussschnittstelle organisiert und dabei die Ansprüche auf Gerätesicherheit und tragbare Leistung auf Nachweise zurücklässt, die sie wirklich unterstützen.
FAQ
Wurde diese Ankerplatte an einen Kunden geliefert?
Nein. Es handelt sich um einen repräsentativen Planungsfall. Es werden keine Kunden-, Liefer-, Zertifizierungs-, Messergebnis- oder Wearable-Leistungen behauptet, und echte Bestellungen erfordern unabhängige Nachweise.
Enthält das Design runde Befestigungslöcher?
Nein. Die repräsentative Geometrie weist zwei parallele längliche Durchgangsschlitze in einer abgerundeten rechteckigen Platte auf. Für alle zusätzlichen Löcher wäre eine überarbeitete Zeichnung erforderlich.
Was ist das Hauptproblem bei der Bearbeitung?
Die genehmigten Schlitzkonturen und ihre Beziehung müssen erhalten bleiben, während der dünne Mittelsteg gestützt bleibt. Die Kantenbereinigung darf nicht zur unerlaubten Konturkorrektur werden.
Kann ein Dummy-Clip eine tatsächliche Retention nachweisen?
Nein. Ein Dummy-Clip ermöglicht nur eine definierte Passprobe auf dem Prüfstand. Tragen am Körper, Bewegung, Fallenlassen und Gerätekompatibilität erfordern gesondert festgelegte Prüfungen und Nachweise.
Warum werden Prüfwerte nicht aufgeführt?
Es wird keine Produktionscharge gemeldet. Ein echter Erstmusterbericht muss echte Messungen, Methoden und Teileidentitäten enthalten und keine erfundenen Messwerte oder CAD-Sollwerte.
Womit beginnt ein tatsächliches Angebot?
Stellen Sie Zeichnungs- und Modellrevisionen, 316L-Anforderungen, Menge, Dummy-Schnittstellendefinition, kritische Langlochkontrollen, geforderte Prüfunterlagen, Reinigungsanweisungen und Anforderungen an die Schutzverpackung bereit.
tanghangyun@oemach.com