
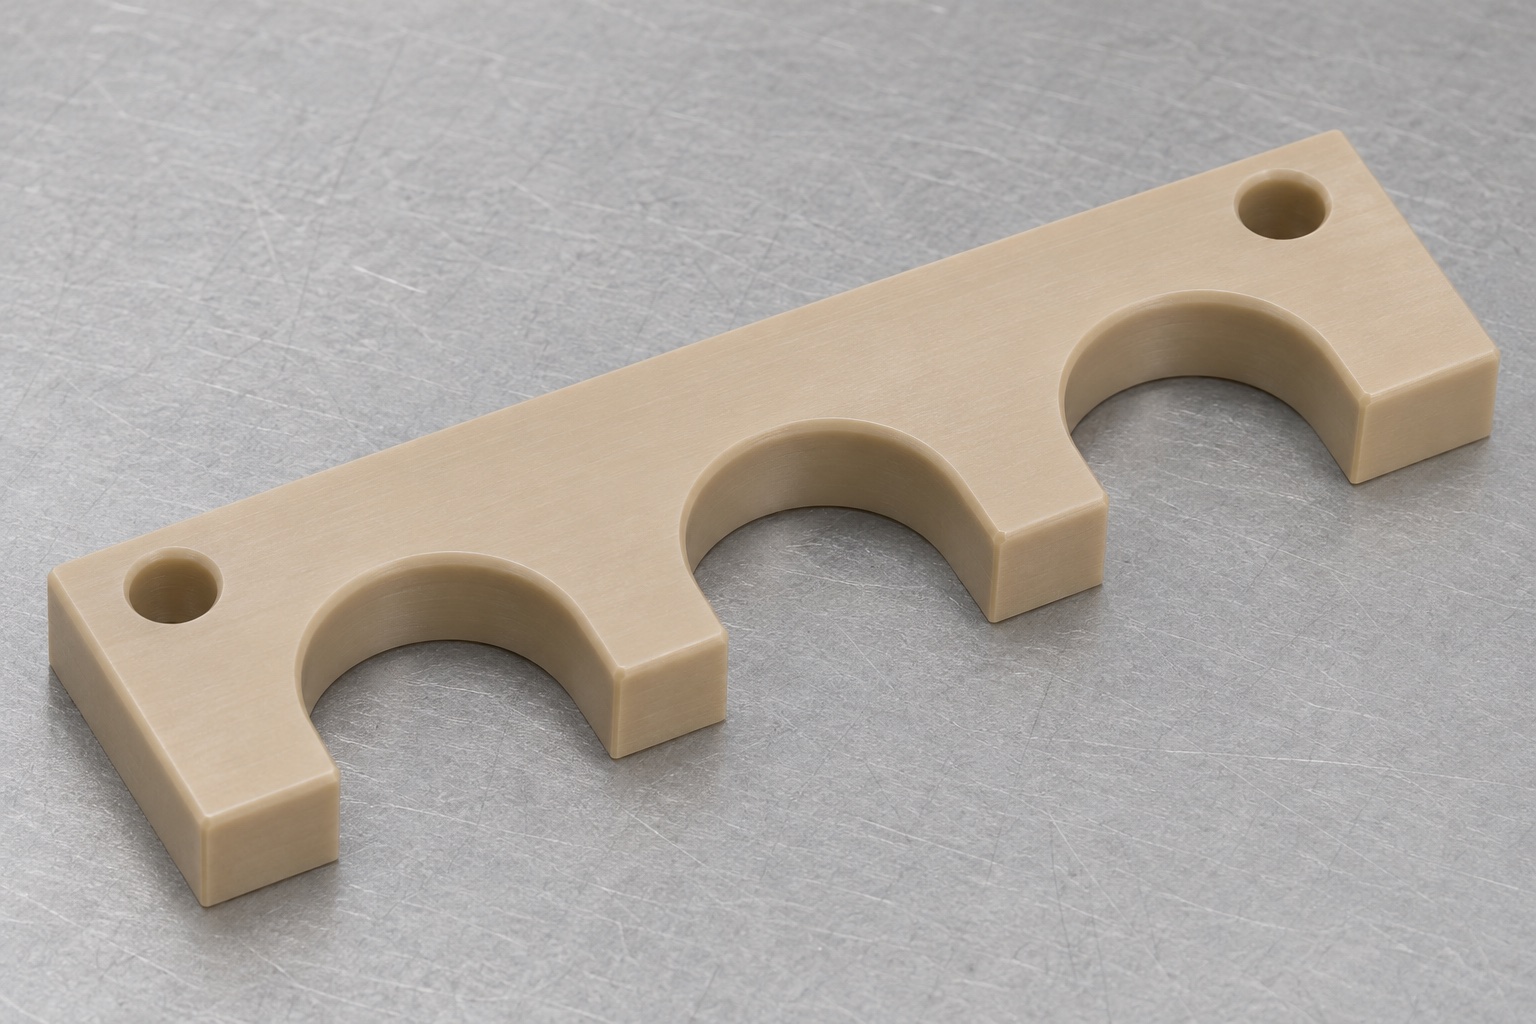
Umfang des repräsentativen Dreischlitzkamms
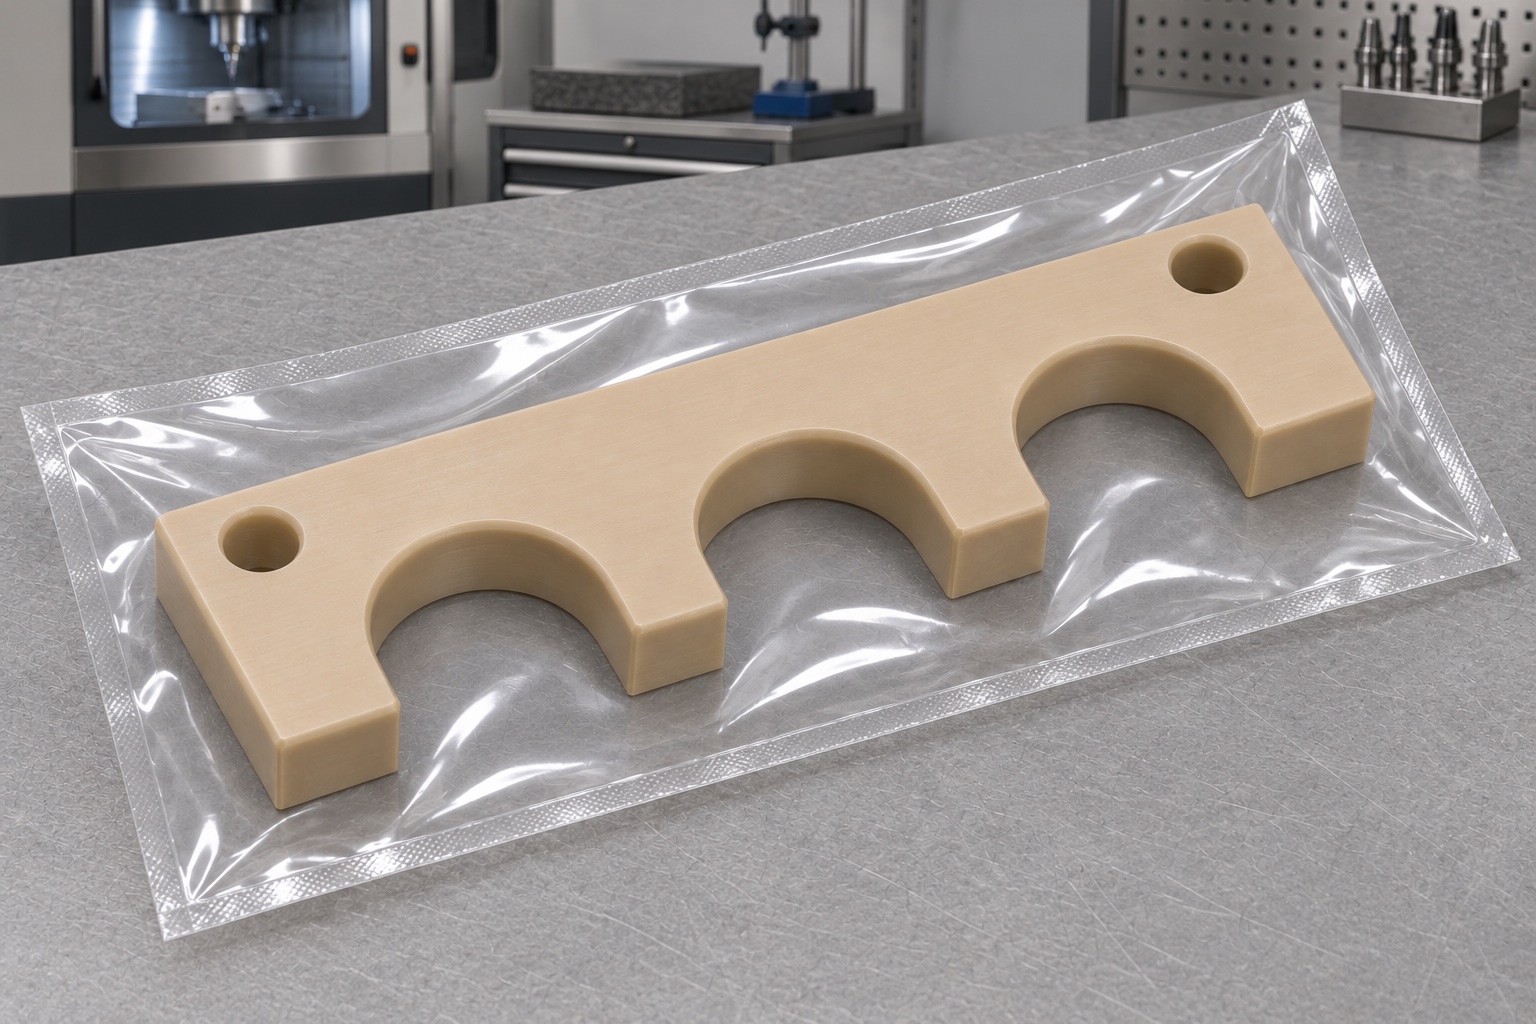
Dieser repräsentative CNC-Fräsfall schlägt einen natürlichen ungefüllten PEEK-Kappen-Ablagekamm für eine nicht betriebsbereite Labortischvorrichtung vor. Die längliche Stange hat drei identische offene U-förmige Schlitze entlang ihrer Vorderkante und zwei glatte, durchgehende Montagelöcher in der ungeschnittenen hinteren Leiste. Es verwendet inerte Kappenreferenzen und ist kein Gerät zum Versiegeln oder zur Probenverarbeitung. Der Fall ist kein geliefertes Kundenprojekt und beansprucht keine Zertifizierung, gemessene Handhabungszuverlässigkeit, kryogene Leistung oder sterilen Prozess. Für einen tatsächlichen Auftrag wären genehmigte Zeichnungen und Abnahmekriterien erforderlich, wobei die Komponentenbearbeitung von der Qualifizierung eines vollständigen Laborarbeitsablaufs getrennt gehalten werden müsste.
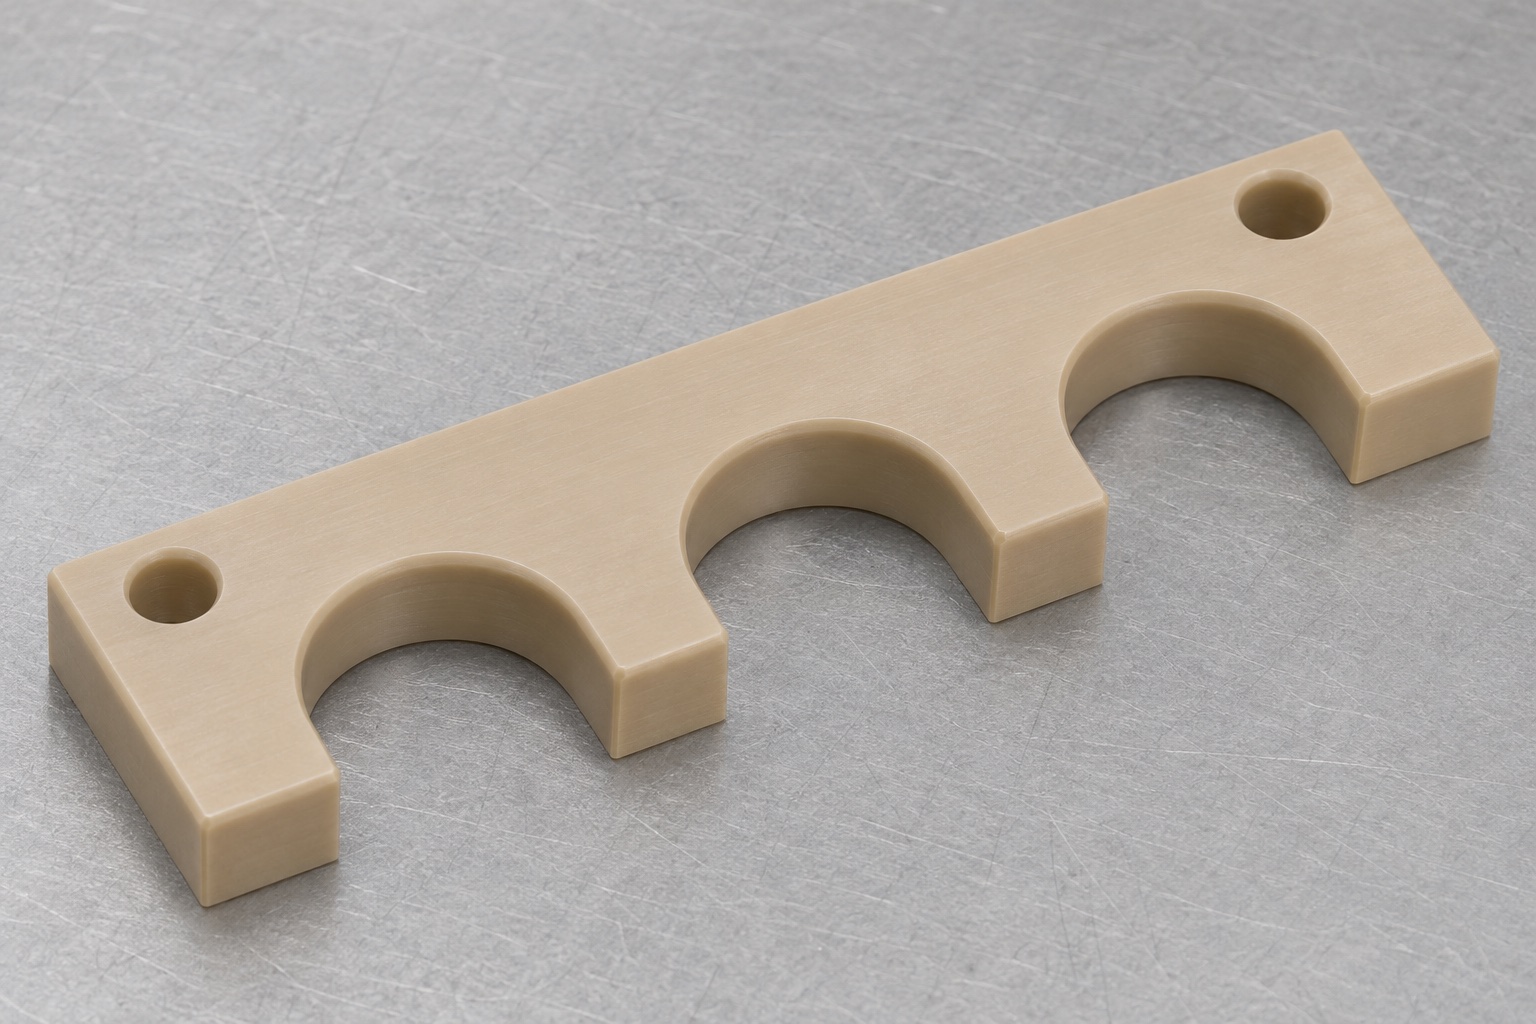
Kappen- und Vorrichtungsschnittstellen prüfen
Die vorgeschlagene Zeichnungsüberprüfung würde kontrollierte Kappenhüllkurven, Einsteckrichtung, erforderliche Stützbereiche und Informationen zur Befestigung der Vorrichtung erfassen. Lokale Rippen, Kappenränder oder Kantendetails würden dort einbezogen, wo sie den Kontakt beeinflussen. Der Designer würde angeben, ob jede Kappe am Schlitzgrund oder an einer anderen Referenz anliegt. Der Schlitzabstand würde sich auf das übliche Montagesystem beziehen und nicht aus einem Foto abgeleitet werden. Der Lieferant würde eine unkontrollierte Probe nicht als Beweis für eine ganze Kappenfamilie betrachten. Die Überprüfung würde auch die inerten Referenzen definieren, die in einem optionalen Versuch verwendet werden, und diese von betrieblichen Anforderungen an die Versiegelung oder Probenhandhabung trennen.
Polymer vor der Rohlingvorbereitung identifizieren
Der Materialweg würde eine zugelassene natürliche, ungefüllte PEEK-Qualität verwenden, wobei die Identifizierung durch Schneiden und Endbearbeiten erhalten bleibt. Ein hellbrauner Kunststoff unbekannter Herkunft oder ein nicht spezifizierter verstärkter Typ würde nicht ersetzt. Die Lagergröße würde eine geeignete Werkstückspannung und Bearbeitungszugabe bieten. Der Planer würde die verbleibende Steifigkeit berücksichtigen, nachdem alle drei Schlitze geöffnet wurden. Jede tatsächliche Reagenzien-, Temperatur- oder Reinigungseinschränkung wird als ausdrückliche Bestellanforderung betrachtet. Dieses Beispiel lässt aus dem Polymernamen keine Rückschlüsse auf die kryogene Eignung, medizinische Qualität oder Biokompatibilität zu. Diese Anwendungseigenschaften erfordern eine gesonderte Beurteilung der genauen Sorte und der Expositionsbedingungen.
Abgestützte Bezugsflächen herstellen
Erste Vorgänge würden die breite Stützfläche und sekundäre Referenzen erzeugen, während der Rohling eine ausreichende Steifigkeit behält. Die Halterungen der Vorrichtungen müssen sauber sein und im Einrichtungsblatt vermerkt sein. Der hintere Streifen würde gehalten werden, ohne die Stange zu verbiegen oder die zukünftigen Zinken vorzuspannen. Eine Opfervorrichtung könnte das Durchschneiden unterstützen, wenn sie einen sicheren Zugang ermöglicht und keine Rückstände unter dem Teil einklemmt. Freigabeprüfungen würden jede durch die Werkstückspannung verdeckte Bewegung aufdecken. Der vorgeschlagene Prozess würde eine physische Erststückprüfung erfordern, anstatt sich auf eine erfolgreiche Simulation oder eine visuell überzeugende Vorrichtungsanordnung als Beweis für die endgültige Konformität zu verlassen.
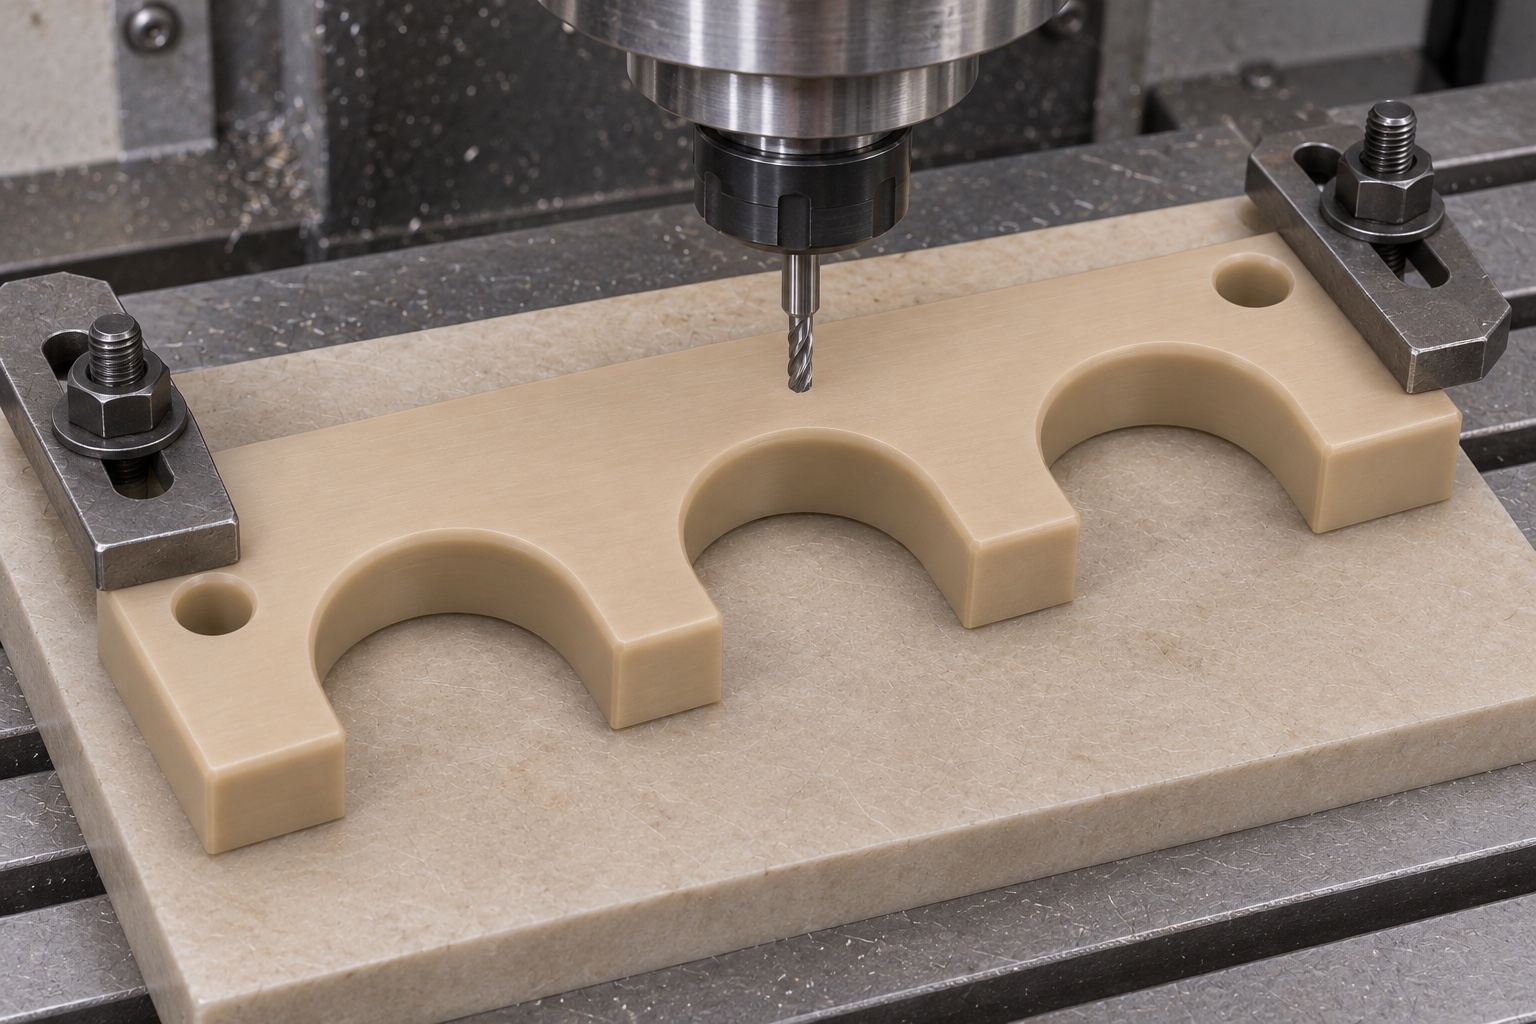
Drei Öffnungen mit definiertem Aufmaß schruppen
Die vorgeschlagene Schruppsequenz würde die Schlitze öffnen und gleichzeitig die Unterstützung im hinteren Streifen und zwischen benachbarten Profilen bewahren. Werkzeugzugang und -durchmesser würden anhand der gekrümmten Wurzeln und Eintrittsbereiche überprüft. Geeignete Schnittbedingungen und Spanabfuhr werden für die jeweilige PEEK-Sorte und Maschine ausgewählt. Bei der Zwischenüberprüfung würde auf hitzebedingte Bewegungen, beschädigte Stiftspitzen und nicht unterstützte Kanten geachtet. Ein Schritt zum Lösen und erneuten Spannen vor der Fertigstellung könnte vorgesehen sein, wenn gerichtliche Beweise dies rechtfertigen. Der Prozessplan würde aufzeichnen, warum die ausgewählte Reihenfolge angemessen ist, anstatt universelle Bearbeitungsparameter für jeden Kunststoffkamm vorzuschreiben.
Profile und Musterposition gemeinsam schlichten
Das endgültige Fräsen würde die drei lokalen Profile und ihre Position relativ zu gemeinsamen Bezugspunkten berücksichtigen. Wurzelübergänge und Schlitzeingänge würden auf Grate oder verbleibendes Material untersucht, das den ersten Kontakt verändern könnte. Die Zeichnung würde alle Einlauf- und Kantenbehandlungen definieren. Das Schleifen von Hand zum Anpassen einer nicht identifizierten Kappe würde einen kontrollierten Endbearbeitungsvorgang nicht ersetzen. Wenn das Werkzeug die genehmigte Geometrie nicht erzeugen kann, würde die Technik einen alternativen Prozess auswählen oder eine Überarbeitung genehmigen. Dieser repräsentative Fall enthält keine erfundenen Maßangaben oder Fähigkeitsansprüche. Eine tatsächliche Abnahme würde einen gemessenen Nachweis der produzierten Komponenten und die Beseitigung von Abweichungen erfordern.
Zwei hintere Befestigungsbohrungen herstellen
Der hintere Streifen würde zwei einfache Durchgangslöcher mit Achsen senkrecht zur Stützfläche erhalten. Ihre Lage und Größe würde dem genehmigten Bezugsschema folgen. Die Schlitzbereiche würden frei von unbeabsichtigten Montagemerkmalen bleiben. Der Bohrerausbruch würde, soweit möglich, unterstützt und beide Ausgänge auf Grate überprüft. Gewinde, Senkungen und zusätzliche Löcher würden ohne Genehmigung nicht hinzugefügt, um verfügbare Hardware aufzunehmen. Die vorgeschlagene Inspektion würde das Lochmuster unabhängig von einer Beobachtung der Schraubenpassung überprüfen. Eine Montagemethode, die den Kamm in eine andere Form bringt, würde eine definierte eingeschränkte Akzeptanzbedingung erfordern und nicht die Annahme, dass die Befestigung die Geometrie korrigiert.
Lose Grate ohne Änderung der Kontakte entfernen
Die Kantenbearbeitung würde Schlitzmündungen, Wurzeln, Zinkenspitzen und Montagelochausgänge abdecken. Eine geeignete Beleuchtung und Vergrößerung würden helfen, anhaftende Kunststoffstränge oder einen gefalteten Grat zu erkennen. Das Verfahren würde das spezifizierte Kontaktprofil bewahren und eine Ausdünnung schlanker Bereiche durch übermäßige Schleifarbeit vermeiden. Durch die Reinigung werden Späne und Bearbeitungsrückstände in den vereinbarten Zustand entfernt. Es würde nicht als Sterilisation oder validierte Labordekontamination bezeichnet werden. Wenn die Bestellung eine quantifizierte Sauberkeit erfordert, bräuchte dieser Bereich einen eigenen Prozess und einen eigenen Abnahmenachweis. Funktionsschäden werden zur Überprüfung zurückgehalten und nicht behoben, bis der ursprüngliche Defekt schwer zu identifizieren ist.
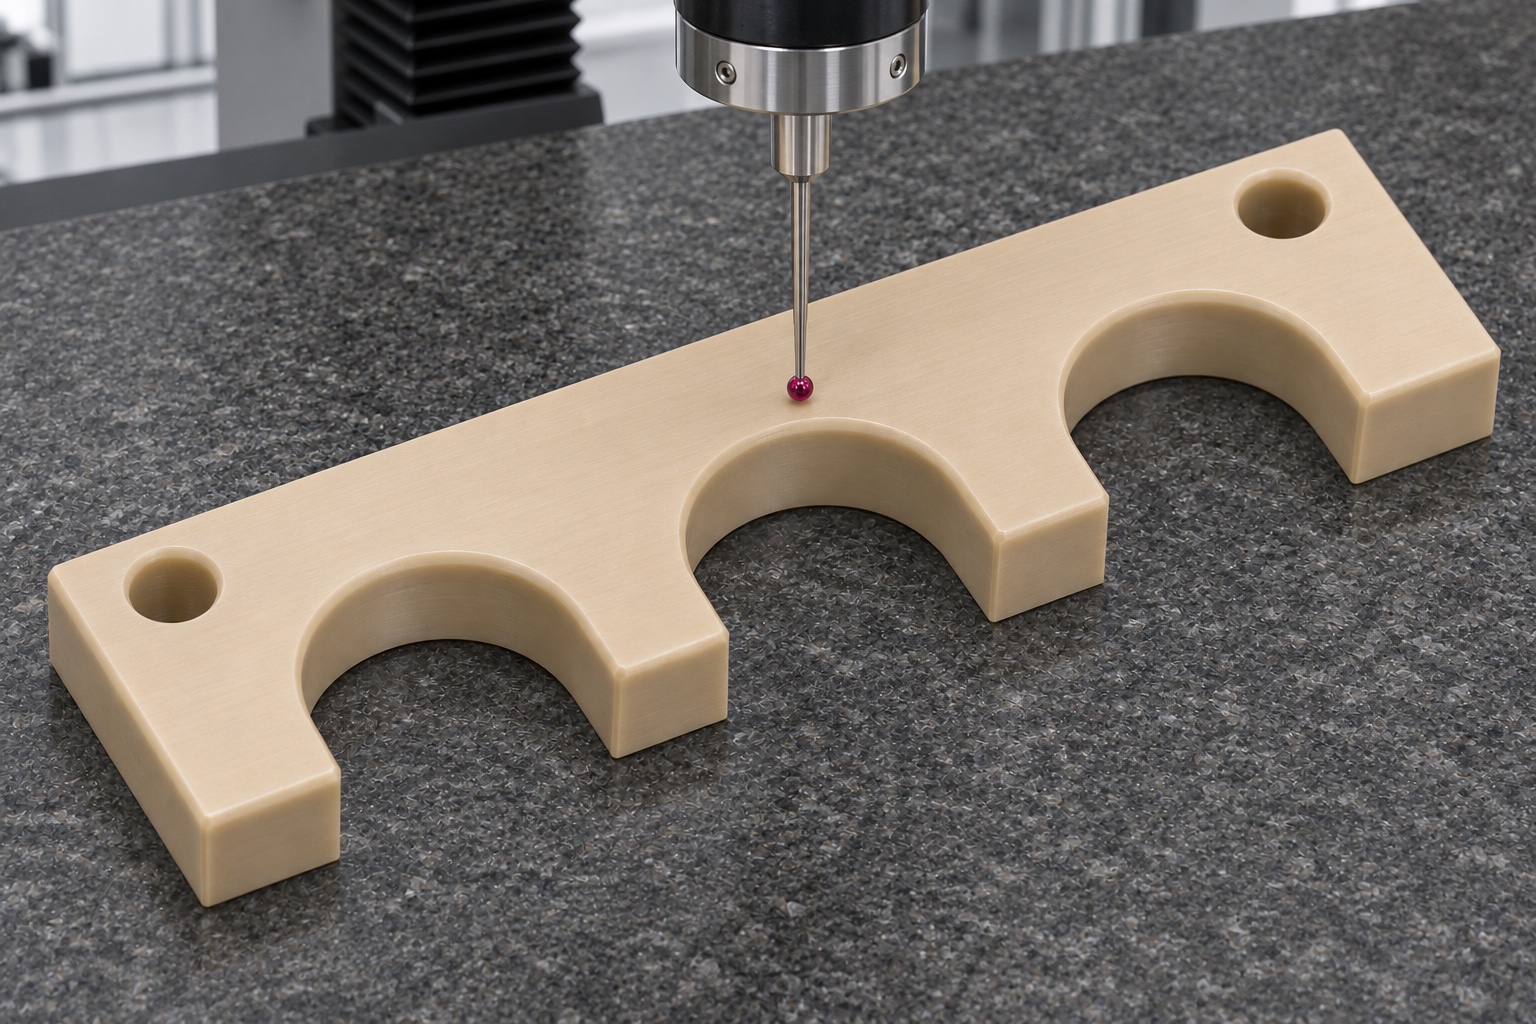
Ausgespanntes und konditioniertes Bauteil prüfen
Der vorgeschlagene Erstmusterbericht würde die Zeichnungsrevision, den Materialdatensatz, die Messumgebung und den Auflagezustand angeben. Jedes Schlitzprofil und das vollständige Mittenmuster würden anhand der genehmigten Referenzen bewertet. Die Form der Stützfläche und die Position des hinteren Lochs würden entsprechend überprüft. Es könnte eine Methode mit geringem Kraftaufwand oder eine berührungslose Methode gewählt werden, bei der die Sondenbelastung einen Stift auslenken würde. Dieser Fall liefert keine künstlichen Messungen oder Akzeptanzraten. Für eine tatsächliche Freigabe wären aufgezeichnete Ergebnisse mit ausreichenden Setup-Informationen erforderlich, um zu erklären, was gemessen wurde, und einen aussagekräftigen Vergleich mit einer späteren Eingangsprüfung zu ermöglichen, die unter den vereinbarten Bedingungen durchgeführt wurde.
Manuelle Ablage mit inerten Kappen beobachten
Ein optionaler unbelasteter Versuch könnte identifizierte inerte Kappenreferenzen in den drei Öffnungen einer nicht in Betrieb befindlichen Vorrichtung platzieren. Die Aufzeichnung würde Kappen-, Kamm-, Vorrichtungs- und Hardware-Revisionen identifizieren und die Orte des ersten Kontakts vermerken. Das Einsetzen und Entfernen würde ohne Proben, einen operativen Verschließer oder einen Versiegelungsprozess erfolgen. Der Versuch würde keine Sterilität, kein Verschlussdrehmoment, kein kryogenes Verhalten oder keine Zuverlässigkeit bei der automatisierten Handhabung beweisen. Wenn eine einzelne Position bindend ist, würde die Untersuchung ihr lokales Profil und ihre Obergrenzenreferenz umfassen. Wenn das gesamte Muster verschoben wird, sollten die gemeinsamen Bezugspunkte und die Befestigung überprüft werden, bevor jede Öffnung vergrößert wird.
Korrekturen und Folgeauftragsänderungen kontrollieren
Ein bestätigter lokaler Grat würde eine genehmigte Entfernung und erneute Inspektion erhalten. Ein Teilungsfehler würde eher eine Überprüfung der gemeinsamen Musterreferenzen als eine unkontrollierte Vergrößerung einzelner Schlitze erfordern. Alle Material-, Kappen-, Werkzeug- oder Vorrichtungsänderungen werden bewertet, bevor bei einer Wiederholungscharge alte Versätze wiederverwendet werden. Die Probenahme von Inspektionen würde getrennt von der Pilotbewertung vereinbart. Das Angebot würde die Komponentenbearbeitung, die Erstmusterberichterstattung und die Entwicklung einer optionalen Mustervorrichtung unterscheiden. Kleine Mengen machen nachvollziehbare Entscheidungen nicht überflüssig. Die Komponentenfreigabe würde getrennt von der Genehmigung der Probenhandhabung, der Verschlussleistung oder eines vollständig validierten Laborprozesses bleiben.
Zinken und Rückverfolgbarkeit beim Versand schützen
Die Verpackung würde die Hauptstange stützen und die hervorstehenden Zinken von Gurten, Stapellasten und losen Teilen fernhalten. Kontaktprofile würden vor Kratzern und Verpackungsresten geschützt. Geeignete saubere Beutel und Separatoren würden den Handhabungsanforderungen der Bestellung ohne sterile Etiketten entsprechen. Revisions-, Material- und Inspektionsaufzeichnungen bleiben mit jeder verpackten Charge verknüpft. Bei einer abschließenden Sichtprüfung werden Schlitzwurzeln, Spitzen und Lochausgänge auf zurückgebliebene Späne oder transportempfindliche Schäden untersucht. Dieser repräsentative Weg erklärt einen vorgeschlagenen PEEK-Stufenkamm-Herstellungsplan; Es wird kein tatsächlicher Versand, kein zertifiziertes Design oder kein gemessenes Betriebsergebnis behauptet.
FAQ
Handelt es sich um ein geliefertes Projekt zur Handhabung von Kryofläschchen?
Nein. Es handelt sich um einen repräsentativen Herstellungsvorschlag. Es wird kein Kundenversand, keine Zertifizierung, kein steriler Arbeitsablauf, keine gemessene Zuverlässigkeit oder kein kryogenes Ergebnis beansprucht.
Was sind die wichtigsten geometrischen Merkmale?
Drei offene U-förmige Schlitze teilen sich eine Vorderkante, während zwei einfache Durchgangslöcher im ungeschnittenen hinteren Streifen der länglichen Stange sitzen.
Warum sollten die Cap-Referenzen identifiziert bleiben?
Unterschiedliche Revisionen oder unkontrollierte Proben können unterschiedliche Kontakthüllkurven haben. Eine nachvollziehbare Referenz hält die Beobachtungen mit der zugelassenen Schnittstelle verbunden.
Welche Inspektionsmethoden könnten geeignet sein?
Verwenden Sie Methoden, die für Schlitzprofile, Mittenabstände und Stützgeometrie geeignet sind. Eine Inspektion mit geringem Kraftaufwand oder eine berührungslose Inspektion kann dazu beitragen, ein Abbiegen schlanker Zinken zu vermeiden.
Kann jeder Schlitz erweitert werden, um eine Musterinkongruenz zu beheben?
Nicht ohne Untersuchung und Genehmigung. Durch die Verbreiterung kann ein Bezugs- oder Teilungsfehler verdeckt werden, während gleichzeitig die beabsichtigte lokale Unterstützung verringert und die genehmigte Geometrie verändert wird.
Was wird für ein festes Fertigungsangebot benötigt?
Stellen Sie kontrollierte Zeichnungs- und CAD-Dateien, PEEK-Qualität, Menge, Kappenkonturen, Montageinformationen, Verarbeitung, Inspektionsergebnisse und Anforderungen an die Schutzverpackung bereit.
tanghangyun@oemach.com