
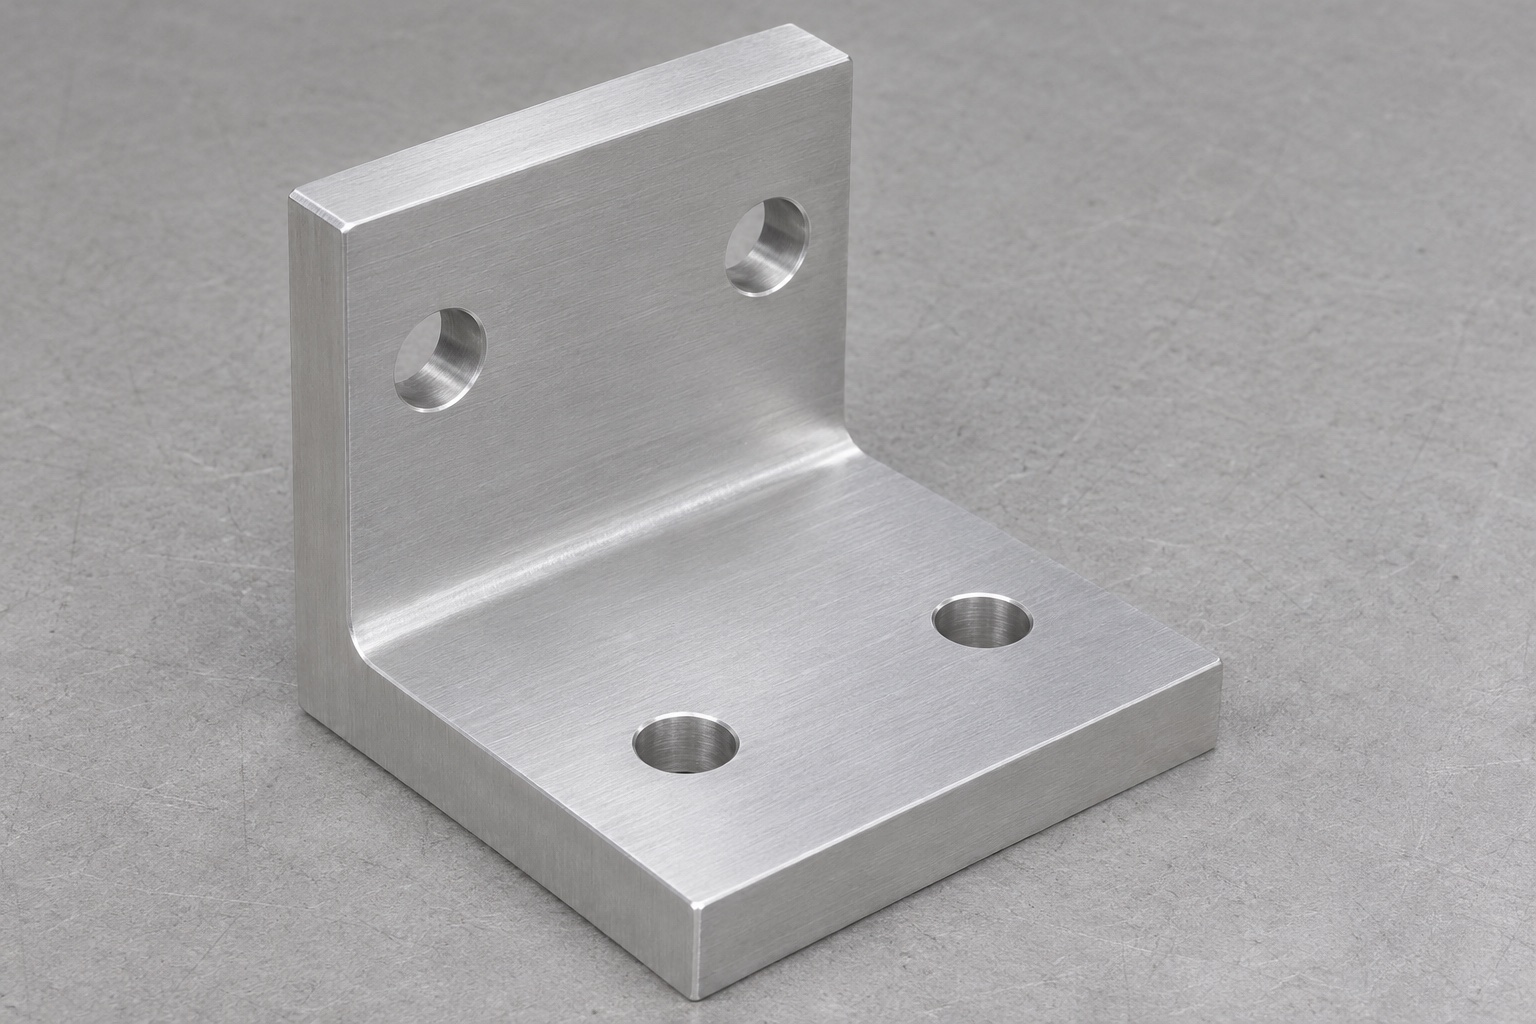
Umfang des repräsentativen Stützwinkels
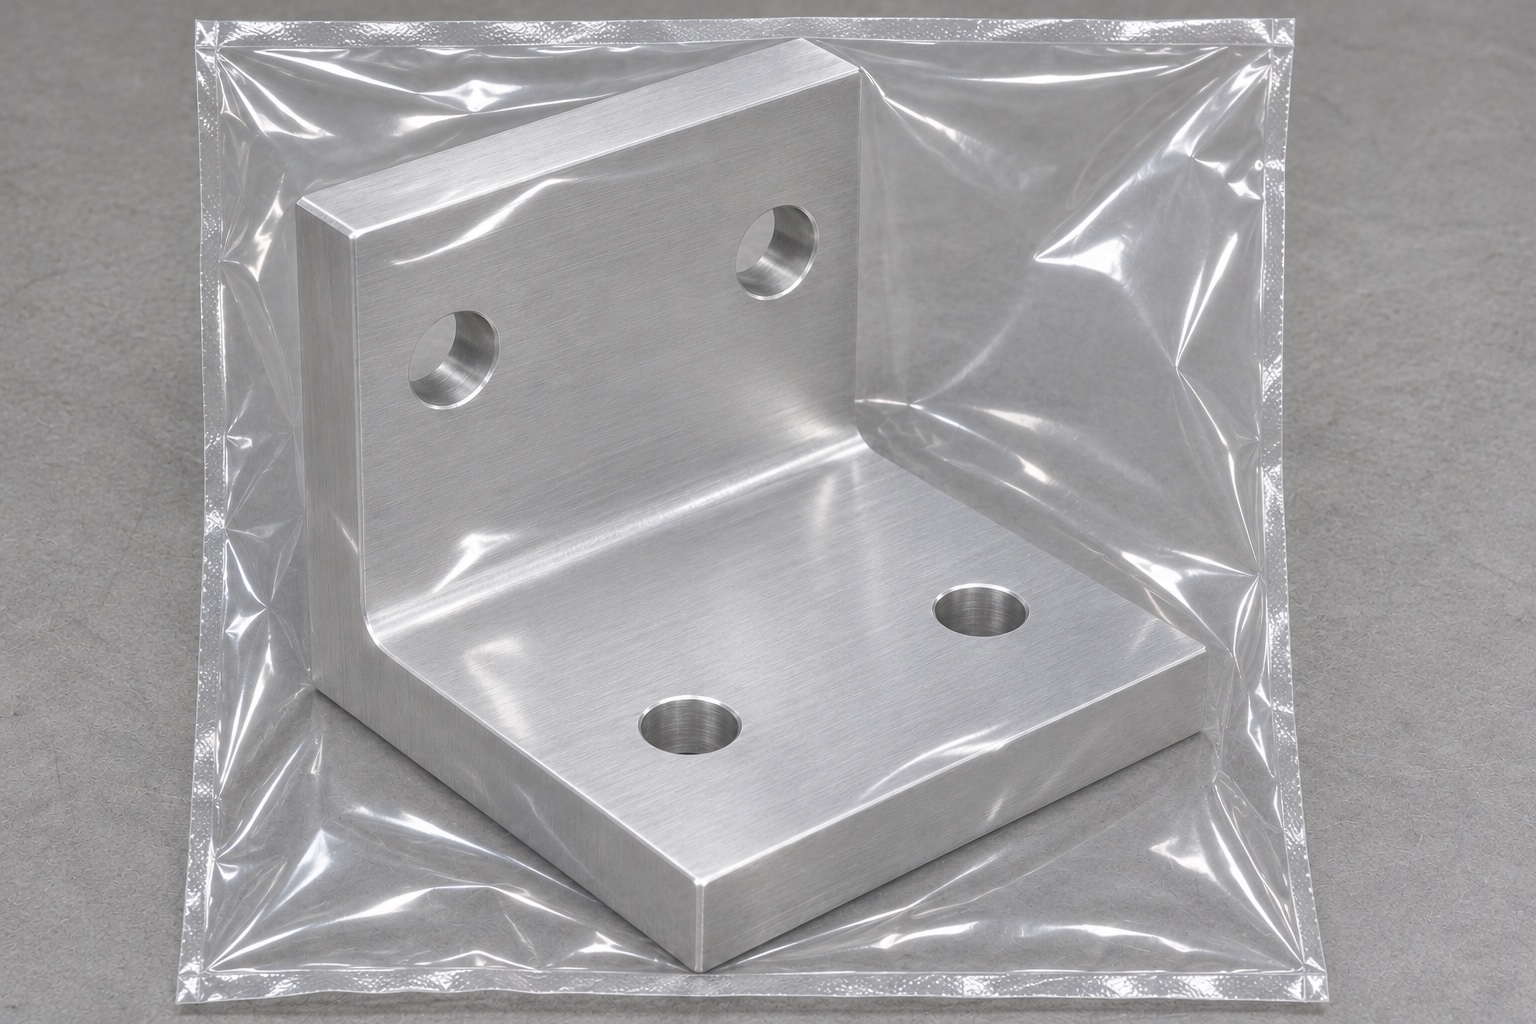
In diesem repräsentativen Fall wird eine rechtwinklige Halterung aus 6061-Aluminium für eine nicht in Betrieb befindliche Ultraschall-Gelwärmer-Wartungshalterung vorgeschlagen. Es hat einen rechteckigen Fuß und einen aufrechter Schenkel mit zwei glatten Durchgangslöchern in jeder Ebene und ohne Schlitze oder Gewinde. Das Teil unterstützt eine identifizierte inerte Gerätehülle während der Überprüfung der mechanischen Vorrichtung. Dies ist kein Kundenlieferbericht, kein zugelassenes Montagezubehör oder ein Heizgerätdesign. Es werden keine Angaben zu Temperaturergebnissen, Belastungswerten, elektrischen Zertifizierungen oder klinischen Leistungen gemacht. Für einen tatsächlichen Auftrag wären genehmigte Geometrie- und Abnahmekriterien erforderlich, wobei die Komponentenbearbeitung getrennt von der Qualifizierung eines funktionierenden Geräts oder einer funktionierenden Installation erfolgen müsste.
Beide Befestigungsschnittstellen prüfen
Die vorgeschlagene Überprüfung würde die Informationen zum Labortisch und den Dummy-Gerätekontur mit passenden Revisionen sammeln. Es würde die Fußsitzfläche, den aufrechten Kontaktbereich und die erforderlichen Abstände für Anschlüsse oder Abdeckungen identifizieren. Die beiden Lochmuster würden getrennt behandelt, wobei ihre Rolle bei der Lage oder Befestigung explizit angegeben würde. Ein Foto würde keine zulässigen Befestigungspunkte an realen Geräten erkennen lassen. Die Belastungs-, Aufbewahrungs- und Installationsanforderungen bleiben dem Designer überlassen. Der Lieferant würde fehlende geometrische Informationen klären, bevor er ein Angebot abgibt, anstatt eine Montagemethode zu erfinden oder zu unterstellen, dass eine mechanisch plausible Halterung für den medizinischen Einsatz geeignet ist.
Rückverfolgbaren Aluminiumrohling festlegen
Der Materialweg würde die angegebene 6061-Legierung, Werkstoffzustand und Rohlingsform verwenden. Eingehende Unterlagen werden vor dem Schneiden mit dem Rohling verknüpft und während der gesamten Bearbeitung aufbewahrt. Der Planer würde unter Berücksichtigung des verbleibenden Abschnitts an der Ecke ausreichend Material für die Festlegung der Sitzfuß- und aufrechter Schenkelreferenzen vorsehen. Unterschiedliche Rohlingsformen können eine unterschiedliche Vorbereitung erfordern, selbst wenn der fertige Winkel identisch erscheint. Zusätzliche Behandlungs- oder Chemikalienbeschränkungen würden als explizite Anforderungen überprüft. Das Beispiel würde aus der Aluminiumbezeichnung keine Rückschlüsse auf elektrische Isolierung, thermisches Verhalten oder medizinische Zertifizierung ziehen. Für solche Eigenschaften sind eigene anwendungsspezifische Definitionen und unterstützende Nachweise erforderlich.
Stabile Bezugsflächen vorbereiten
Durch die anfängliche Bearbeitung würden zuverlässige Referenzflächen geschaffen, während der Rohling ausreichend Halt behält. Die Kontaktpunkte der Vorrichtungen müssten sauber sein und im Einrichtungsblatt vermerkt werden. Der Planer würde es vermeiden, das aufrechte Quadrat durch die Klemmung zu ziehen und den eingeschränkten Zustand dann als Beweis für seine freigegebene Ausrichtung zu betrachten. Eine Überprüfung der Freigabe und erneuten Klemmung könnte vor der endgültigen Fertigstellung Bewegungen aufdecken. Der Werkzeugzugriff an der Innenecke würde anhand des angegebenen Radius und der passenden Hüllkurve überprüft. Eventuell erforderliche Erleichterungen werden vor dem Schneiden vereinbart. Eine Werkzeugwegsimulation würde die Planung unterstützen, aber nicht die Vermessung des tatsächlichen ersten Bauteils nach dem Ausspannen ersetzen.
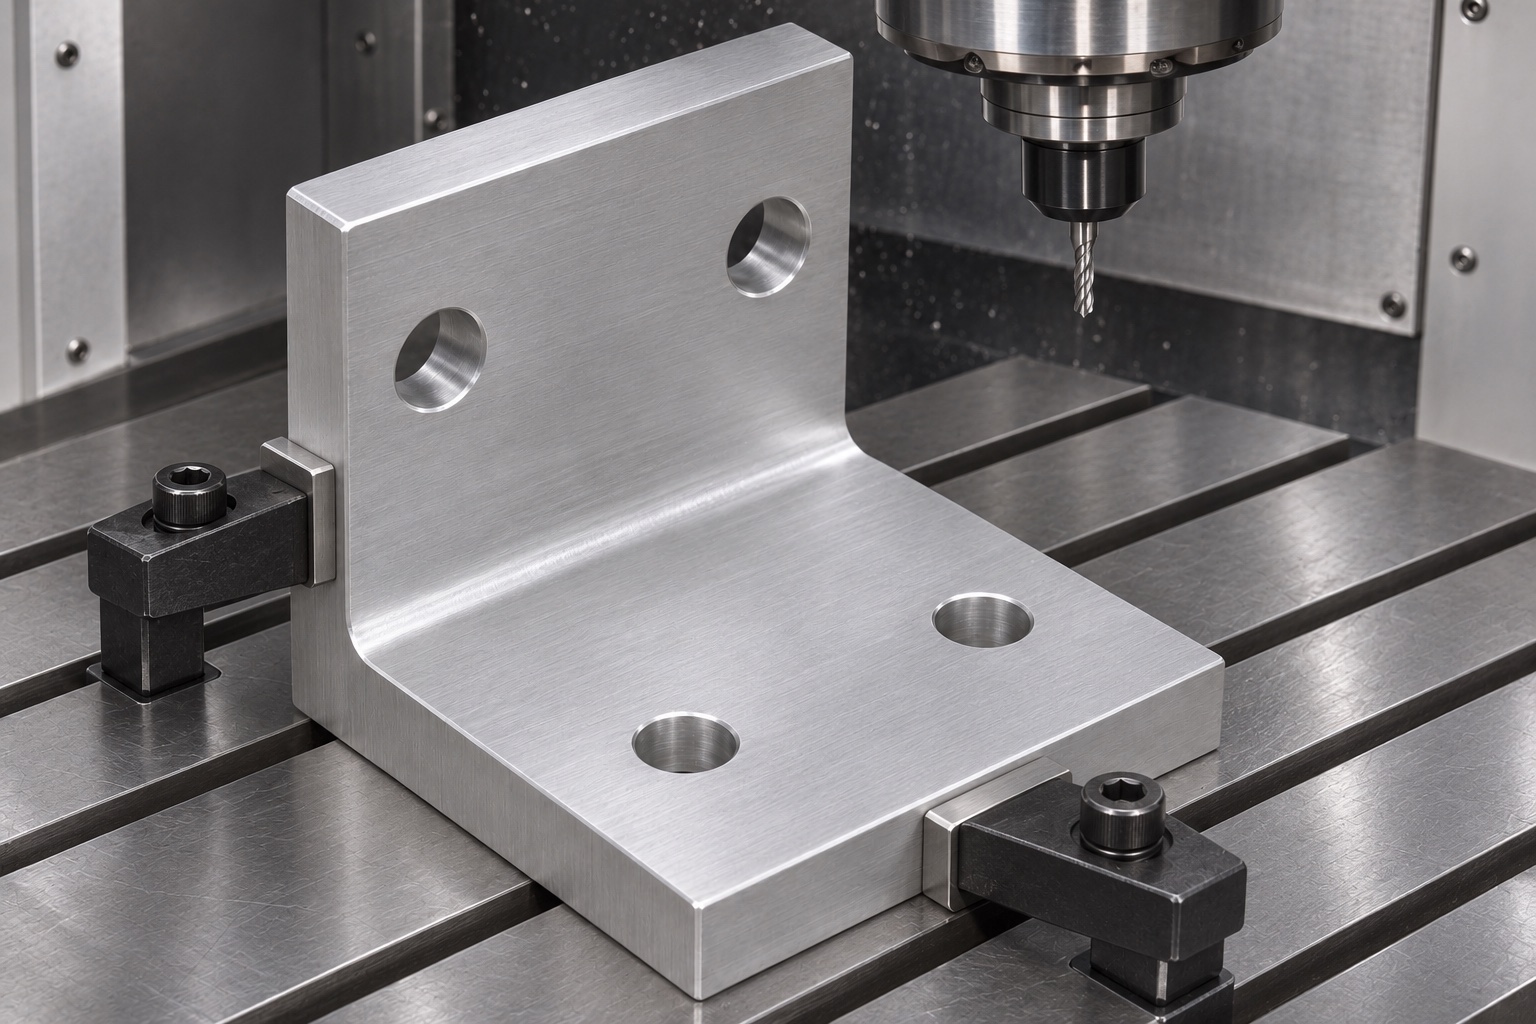
Fuß und aufrechten Schenkel gezielt schruppen
Die vorgeschlagene Schruppsequenz würde kontrollierte Schlichtaufmaße auf den relevanten Flächen hinterlassen. Der Materialabtrag wird so angeordnet, dass keine der Ebenen während des Schneidens unzureichend abgestützt wird. Werkzeugreichweite, Schnitteingriff und Spanabfuhr würden für die tatsächliche Geometrie und Maschine überprüft. Zwischenkontrollen würden auf Bewegungen, beschädigte Kanten und unerwartete Eckenbeeinträchtigungen achten. Das Verfahren würde keine universellen Schnittparameter vorschreiben oder eine gemessene Stabilität ohne Versuchsnachweise behaupten. Wenn der Rohling nach dem Schruppen seine Form ändert, überprüft das Team die Unterstützung und Materialvorbereitung, bevor es mit der Endbearbeitung fortfährt. Maßgeblich für die Entscheidung ist die vereinbarte Zeichnungs- und Abnahmebedingung.
Zusammengehörige Kontaktflächen schlichten
Das endgültige Fräsen würde den Sitzfuß, die aufrechte Ausrichtung und die Stützreferenzen als zusammenhängendes System berücksichtigen. Die Methode würde die angegebenen Oberflächenbereiche und Eckengeometrie nach dem Ausspannen beibehalten. Eine glänzende Oberfläche ist kein Ersatz für eine Rechtwinkligkeits- oder Ebenheitsprüfung. Ein unkontrolliertes Mischen von Hand an der Wurzel würde vermieden, da es den ersten Kontakt mit der Dummy-Hülle verändern könnte. Wenn der ausgewählte Fräser die genehmigte Geometrie nicht erzeugen kann, würde die Technik einen alternativen Prozess wählen oder eine Konstruktionsänderung genehmigen. Dieser repräsentative Fall liefert keine erfundenen Genauigkeitswerte oder Ergebnisse zur Prozessfähigkeit; Für die tatsächliche Abnahme sind protokollierte Prüfnachweise erforderlich.
Zwei getrennte Lochbilder herstellen
Der Fuß würde zwei einfache vertikale Löcher und der Ständer zwei einfache horizontale Löcher erhalten. Jedes Muster würde über das genehmigte Bezugssystem mit geeignetem Setup-Zugriff lokalisiert werden. Ohne Genehmigung der Zeichnung würden bei diesem Verfahren keine Gewinde, Senkungen oder Passungen hinzugefügt. Bohreraustritte würden auf beiden Ebenen auf Grate untersucht, insbesondere dort, wo ein Grat eine Stützfläche anheben könnte. Eine Schraube, die durch ein Loch geht, würde nicht beweisen, dass das gesamte Muster korrekt ist. Der erste Teilbericht würde identifizieren, welche Merkmale zum Fußmuster und welche zum aufrechter Schenkel gehören, und dabei ihre Beziehung zur Arbeitsgeometrie der Komponente beibehalten.
Grenzen von Finish und Reinigung definieren
Durch die Kantenbehandlung würde loses Material an den Handhabungskanten, der inneren Wurzel und den Lochausgängen entfernt, ohne dass die spezifizierten Kontaktbereiche verändert würden. Der Eckenradius würde eher eine kontrollierte Schnittstelle als eine kosmetische Mischung bleiben. Wenn der Auftrag eine Beschichtung umfasst, werden in der Route die Maskierungs- und Endzustandsmessanforderungen festgelegt. Bei der Reinigung würden Bearbeitungsrückstände mit Materialien entfernt, die mit der Legierung und der Oberfläche kompatibel sind. Dabei handelt es sich um eine schützende Vorbereitung auf einen vereinbarten Zustand und nicht um eine validierte medizinische Wiederaufbereitung. Eine quantifizierte Sauberkeit oder eine zusätzliche Anwendungsanforderung würde eine eigene Methode und Nachweise erfordern. Eine nicht spezifizierte Behandlung würde nach der Abnahme nicht hinzugefügt werden, nur um das Aussehen zu verbessern.
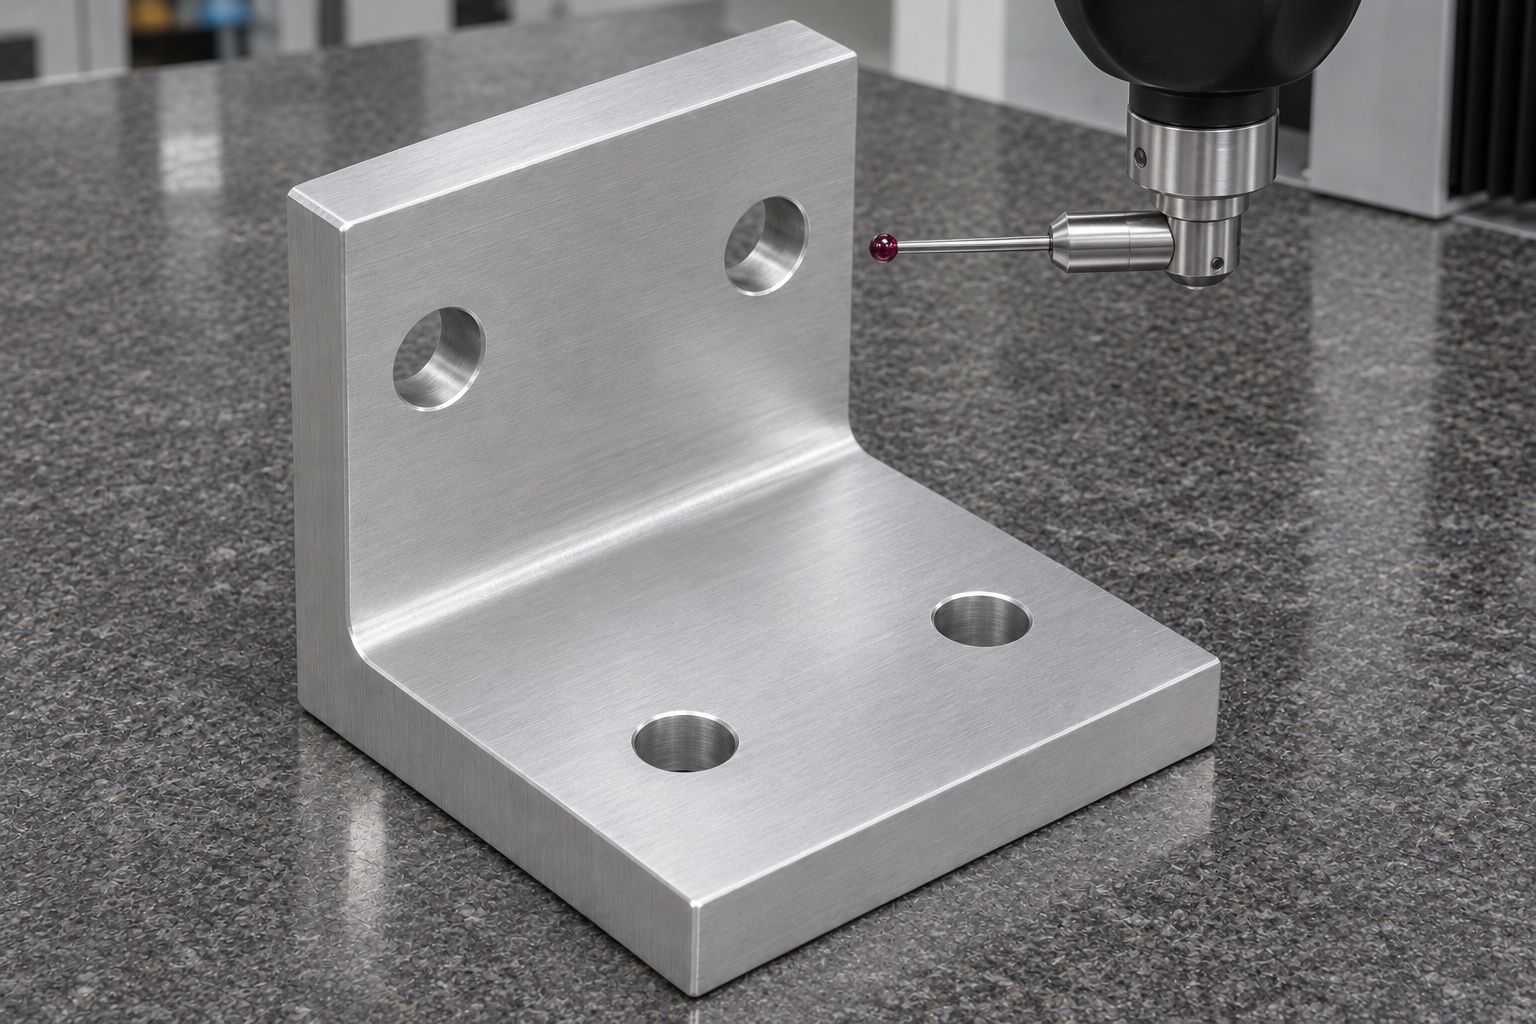
Merkmalsbezogenen Erstmusterbericht erstellen
Der vorgeschlagene Bericht würde die Zeichnungsrevision, die Materialaufzeichnung, den unterstützenden Zustand und die Bezugssystem dokumentieren. Fußform, aufrechte Ausrichtung und beide Lochmuster würden mit geeigneten Instrumenten und zugänglichen Messwegen überprüft. Verrundungen und Kantenbrüche würden nicht unbeabsichtigt Referenzebenen definieren. Die Ergebnisse würden eher aus tatsächlichen Komponenten als aus programmierten Koordinaten oder einer visuellen Quadratprüfung allein stammen. Dieses Beispiel enthält keine erfundenen numerischen Messwerte oder Akzeptanzraten. Jede tatsächliche Abweichung würde eine dokumentierte Beseitigung und ggf. erneute Inspektion erfordern. Der Bericht sollte so klar sein, dass der Käufer verstehen kann, welche Geometrie unter welchen Bedingungen gemessen wurde.
Unbelastete Dummy-Montage beobachten
Eine inerte Hülle könnte mit der angegebenen Hardware an einer identifizierten Prüfgrundplatte montiert werden. Der Versuch würde Revisionen, Kontaktreihenfolge und etwaige Störungen an der Wurzel oder am Montagemuster aufzeichnen. Es würde außer Betrieb bleiben und keine stromführende Heizung verwenden, um die Konformität der Komponenten zu rechtfertigen. Wenn sich durch die Befestigung der Sitz ändert, würde die Untersuchung die Basisgeometrie und das Schraubenverhalten umfassen. Eine erfolgreiche Anpassung würde keine Temperaturregulierung, sichere Installation, klinische Eignung oder Belastbarkeit der Ausrüstung gewährleisten. Diese Angelegenheiten gehören zur gesonderten Qualifikation. Eine konforme Halterung würde nicht geändert werden, nur um sie an einen unkontrollierten Dummy oder eine Vorrichtung anzupassen, die nach einer anderen Revision gebaut wurde.
Abweichungen und Folgeaufträge kontrollieren
Ein bestätigter Wackelzustand würde eine Überprüfung des Fußes, der Grate und der Halterung der Halterung erforderlich machen. Ein lokaler Montagekonflikt würde dazu führen, dass das entsprechende Muster überprüft wird, bevor Material entfernt wird. Nacharbeiten würden eine Genehmigung und Inspektion der betroffenen Funktionen erfordern. Bei Nachbestellungen würden Legierung, Zeichnung, passende Hüllkurven, Endbearbeitung und Abnahmebedingungen erneut bestätigt, bevor alte Werkzeugversätze wiederverwendet werden. Werkzeug- oder Vorrichtungsänderungen würden auf ihre wahrscheinliche Auswirkung auf die entsprechenden Ebenen überprüft. Das Angebot umfasst die Bearbeitung von Halterungen, die Berichterstattung über Erstartikel und die Entwicklung einer speziellen Dummy-Vorrichtung. Die Freigabe mechanischer Komponenten würde von der Genehmigung einer in Betrieb befindlichen Gelwärmerinstallation getrennt bleiben.
Winkel ohne Biegung versenden
Die Verpackung würde die Halterung stützen, so dass der Fuß und der aufrechter Schenkel nicht durch Gurte, Stapeldruck oder lose Komponenten verbogen werden können. Definierte Kontaktflächen würden vor Kratzern und Verpackungsresten geschützt. Hardware- und Dummy-Referenzen würden vom bearbeiteten Teil getrennt. Schutzmaterialien würden den Handhabungsbedingungen der Bestellung ohne Sterilitätsansprüche entsprechen. Revisions-, Material- und Inspektionsaufzeichnungen bleiben mit der verpackten Halterung verknüpft. Eine abschließende Sichtprüfung würde Eckenschäden, zurückgebliebene Späne und Lochaustritte abdecken. Dieser repräsentative Weg erläutert einen vorgeschlagenen Herstellungsplan für Aluminium-Befestigungsteile, ohne eine tatsächliche Lieferung oder validierte thermische, elektrische oder klinische Leistung zu beanspruchen.
FAQ
Handelt es sich hierbei um ein echtes geliefertes Gelwärmer-Zubehör?
Nein. Es handelt sich um einen repräsentativen Bearbeitungsvorschlag für eine nicht in Betrieb befindliche Servicevorrichtung. Es wird kein Anspruch auf Lieferung, Zertifizierung, thermisches Ergebnis oder Montagegenehmigung erhoben.
Welche Funktionen sind im Winkel enthalten?
Ein rechteckiger Fuß und eine Säule mit zwei einfachen Durchgangslöchern in jeder Ebene definieren das Beispiel. Gewinde, Schlitze und elektrische Merkmale sind nicht enthalten.
Warum die Fuß- und aufrechter Schenkellochmuster unterscheiden?
Sie haben unterschiedliche Richtungen und Schnittstellenrollen. Durch getrennte Definition und Prüfung wird verhindert, dass ein mehrdeutiges flaches Layout einen Ausrichtungsfehler verbirgt.
Kann eine visuelle Winkelprüfung den Bericht ersetzen?
Nicht automatisch. Die Zeichnung legt die geometrischen Anforderungen und geeigneten Methoden fest. Erfassen Sie tatsächliche Ergebnisse anhand der genehmigten Referenzen und Auflagebedingungen.
Was passiert, wenn die Beschichtung später hinzugefügt wird?
Überprüfen Sie die Auswirkung auf Sitze und Löcher, definieren Sie bei Bedarf eine Maskierung und überprüfen Sie den akzeptierten Endzustand. Gehen Sie nicht davon aus, dass jede Beschichtungsänderung kosmetischer Natur ist.
Validiert eine erfolgreiche Dummy-Installation den Wärmer?
Nein. Es zeichnet nur eine begrenzte mechanische Passung auf. Temperaturkontrolle, elektrische Sicherheit, Belastung und klinische Installationsgenehmigung erfordern eine gesonderte verantwortungsvolle Bewertung und Nachweisführung.
tanghangyun@oemach.com