
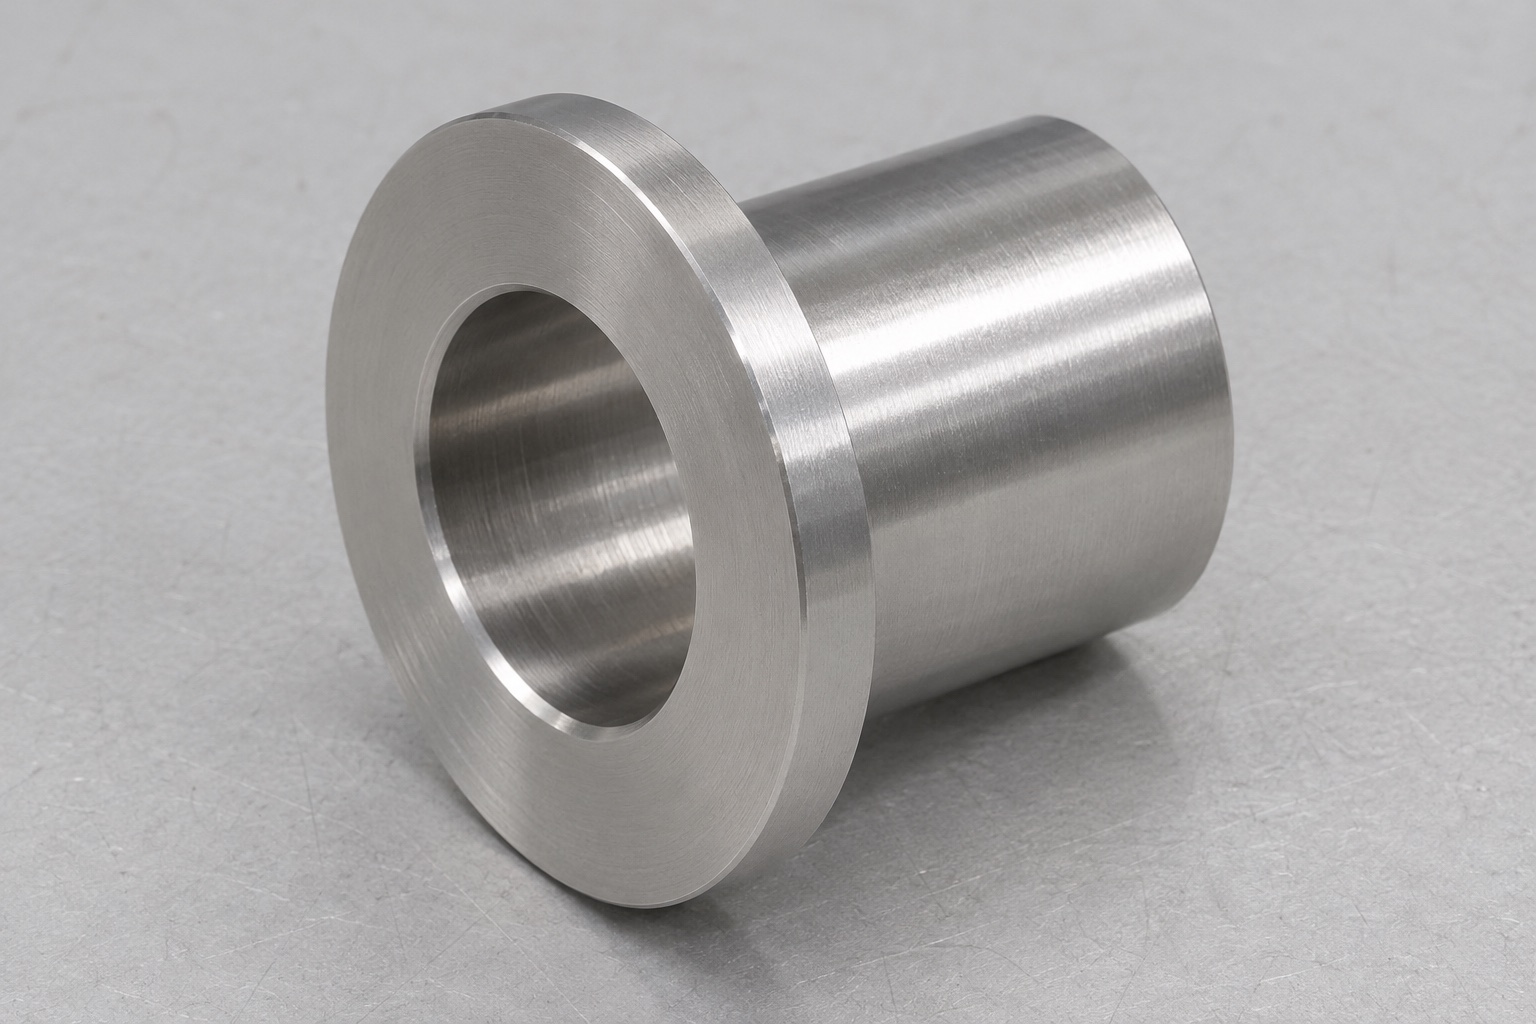
Umfang der repräsentativen Bundbuchse
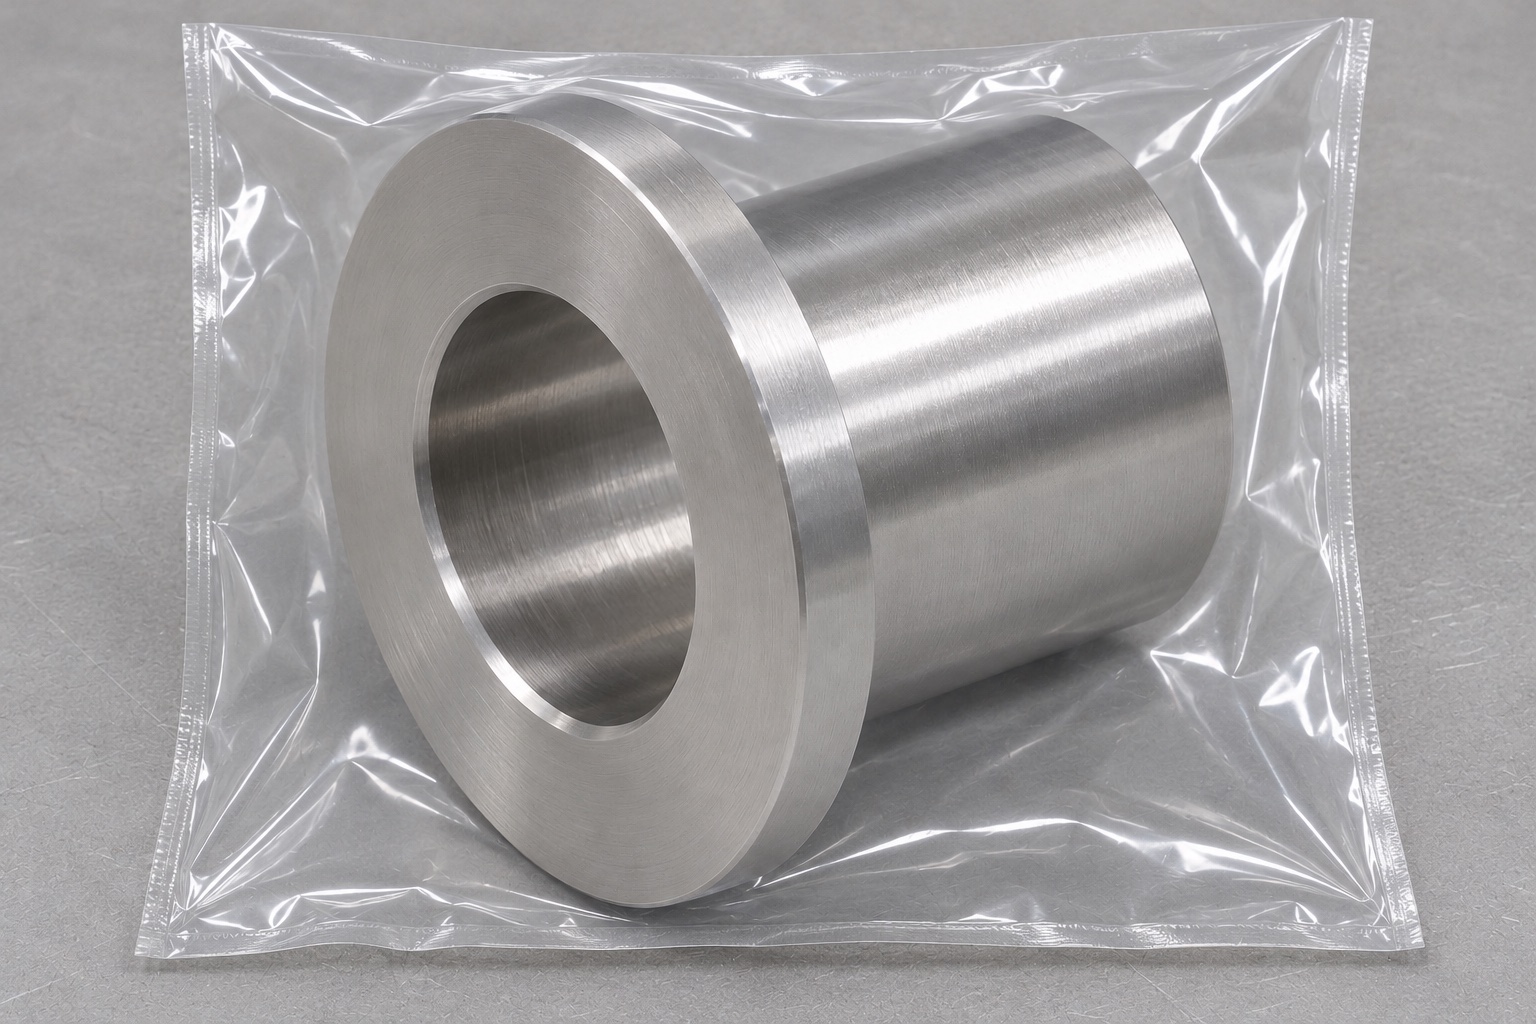
Dieser repräsentative Bearbeitungsfall schlägt eine 316L-Flanschhülse für eine nicht in Betrieb befindliche Laborzentrifugendeckelscharnier-Servicevorrichtung vor. Seine Geometrie besteht aus einem glatten Zylinder, einem kreisförmigen Flansch und einer konzentrischen axialen Durchgangsbohrung ohne zusätzliche Löcher oder Rillen. Es handelt sich nicht um einen Bericht über eine Kundenlieferung oder einen zugelassenen Betriebsersatz. Es wird kein Anspruch auf Lebensdauer, Messgenauigkeit, Zertifizierung, Verriegelungsfunktion oder Eindämmungsergebnis erhoben. Für eine tatsächliche Bestellung sind genehmigte Zeichnungen, Verbindungsinformationen und Abnahmekriterien erforderlich. Die Route veranschaulicht die Steuerung der Komponentenfertigung, während die vollständige Scharnierkonstruktion und Zentrifugensicherheitsqualifizierung außerhalb des Bearbeitungsbeispiels erhalten bleibt.
Stift- und Gehäuseanforderungen erfassen
Die vorgeschlagene Überprüfung würde die kontrollierten Stift- und Gehäusehüllkurven ermitteln und die Einsteckrichtung der Buchse ermitteln. Es würde feststellen, ob der Außenkörper oder die Bohrung die primäre Positionierungsachse darstellt und wie der Flansch sitzt. Aufbewahrung, Abstände und jede genehmigte Installationsmethode werden vom Designer festgelegt. Der Lieferant würde sich nicht für eine Presspassung oder ein Schmiermittel entscheiden, nur weil das Teil einer bekannten Lagerhülse ähnelt. Die Überprüfung würde auch die inerten Referenzen identifizieren, die für einen möglichen Prüfstandversuch verwendet werden. Fotos und unkontrollierte Muster ersetzen nicht die Maß- und Geometrieanforderungen, die für ein verbindliches Fertigungsangebot erforderlich sind.
Werkstoff vor dem Zuschnitt identifizieren
Der vorgeschlagene Rohling würde die spezifizierte 316L-Sorte, Rohlingsform und Beschaffenheit verwenden, wobei seine Charge durch Trenn- und Sekundäroperationen erhalten bleibt. Bei der eingehenden Überprüfung würden die vereinbarte Dokumentation und der sichtbare Zustand überprüft. Die Bearbeitungszugabe würde Platz für Referenzflächen und sicheren Halt bieten, ohne einen unnötig flexiblen Abschnitt zu hinterlassen. Zusätzliche Behandlungs- oder Chemikalienbeschränkungen würden vor der Programmierung überprüft. In diesem Fall wird keine medizinische Zertifizierung, Reinigungskompatibilität oder Korrosionsbewertung ausschließlich auf der Grundlage der Legierungsbezeichnung vergeben. Solche Anforderungen bedürfen einer expliziten Spezifizierung und eines Nachweises. Der Materialweg bliebe bis zu den tatsächlichen Beschaffungsunterlagen für einen realen Auftrag nachvollziehbar.
Erste Drehaufspannung planen
Der Prozessplaner würde in Betracht ziehen, zugehörige zylindrische Merkmale und die relevante Flanschfläche aus einer Referenzanordnung zu erzeugen, sofern der Zugriff dies zulässt. Das Einrichtungsblatt würde die Griffigkeit des Werkstücks, die Werkzeugreichweite, die Unterstützung und die für einen späteren Vorgang verbleibenden Funktionen angeben. Durch das Schruppen würde eine kontrollierte Toleranz für die endgültige Geometrie entstehen. Geeignete Schneidwerkzeuge und Spanabfuhr werden für das tatsächliche rostfreie Material und die Maschine ausgewählt. Bei Probeprüfungen würde nach Verjüngungen, Oberflächenschäden oder unerwarteten Bewegungen gesucht. Die vorgeschlagene Route würde nicht akzeptiert werden, nur weil ihre Werkzeugwege korrekt simuliert werden; Eine physische Inspektion nach dem Ausspannen wäre erforderlich, um die hergestellten Beziehungen zu bestätigen.
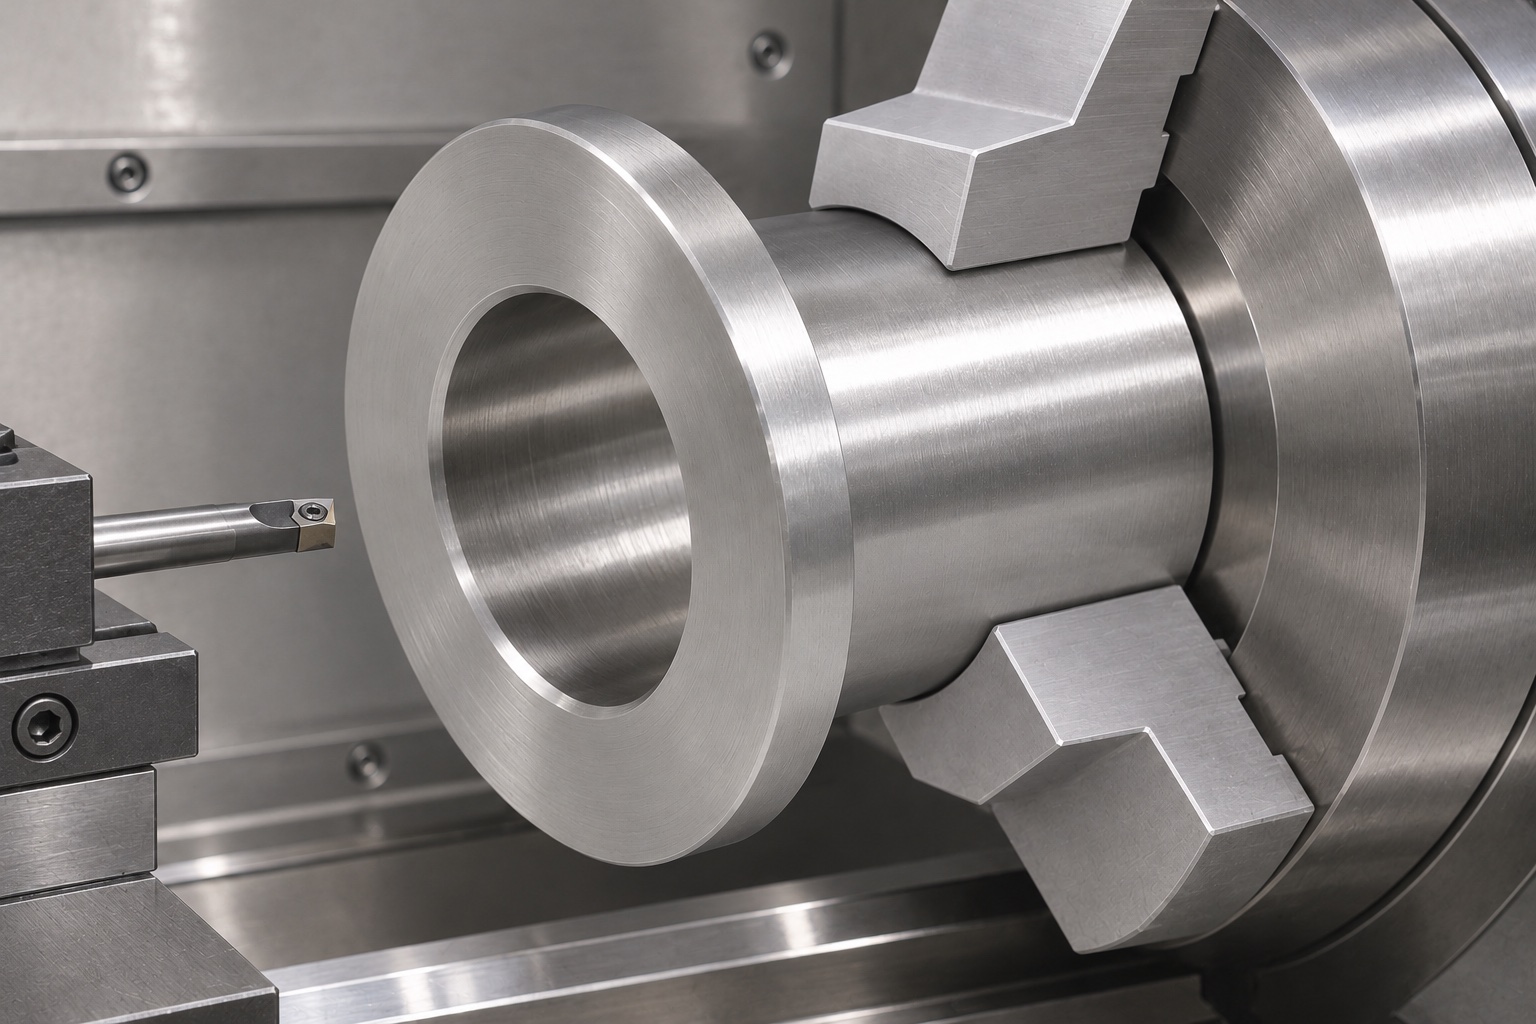
Bohrung und Außenkörper aufeinander beziehen
Der Bohrvorgang würde sich auf die gesamte spezifizierte Eingriffslänge beziehen und nicht nur auf den Eingang. Werkzeugsteifigkeit, Zugang und Oberflächenanforderungen würden bestimmen, ob Bohren, Reiben oder ein anderes zugelassenes Verfahren geeignet ist. Der Außenkörper und die Bohrung würden entsprechend der gewählten Referenzachse und geometrischen Kontrollen bewertet. Eine Pin-Passung würde diesen Beweis ergänzen, aber nicht ersetzen. Handpolieren würde nicht dazu verwendet werden, eine lokale Einschränkung oder Verjüngung zu verbergen. Dieser repräsentative Fall enthält keine erfundenen Messwerte oder Prozessfähigkeitsergebnisse. Für ein echtes Erststück wären vor der erneuten Produktion aufgezeichnete Ergebnisse und eine dokumentierte Beseitigung etwaiger Abweichungen erforderlich.
Flanschsitz und Schulter herstellen
Die Dicke des Flansches, die Sitzfläche und der Schulterübergang würden der kontrollierten Zeichnung folgen. Der Planer würde prüfen, ob der angegebene Radius bearbeitbar ist und ob das passende Gehäuse ihn freigibt. Eine Fläche, die flach erscheint, kann dennoch nicht richtig sitzen, wenn ein Grat oder eine Ecke den ersten Kontakt herstellt. Die vorgeschlagene Route würde die Stützfläche schützen, während das Teil zwischen den Arbeitsgängen transportiert wird. Eine Änderung der Schultergeometrie würde eher eine Genehmigung erfordern als eine informelle Anpassung des Werkzeugversatzes. Die Akzeptanzmethode würde die Fläche auf die in der Zeichnung angegebene Achse beziehen, nicht auf eine beliebige Spannfläche oder eine praktische visuelle Referenz.
Gegenüberliegendes Ende kontrolliert fertigbearbeiten
Nach dem Trennen könnte ein zweiter Aufbau die gegenüberliegende Fläche und die verbleibenden Kantendetails fertigstellen. Die Haltemethode würde den Kontakt angemessen verteilen und die etablierte Achse ohne übermäßige Verformung wiederherstellen. Sowohl die sichere Aufbewahrung als auch der Werkzeugzugriff würden überprüft. Geschützte Oberflächen und zulässige Backenmarkierungen würden vor der Bearbeitung definiert. Die freigegebene Buchse wird nach der Operation überprüft, da eine eingeschränkte Bohrung von der gelieferten Form abweichen kann. Diese Prozessentscheidung würde vom tatsächlichen Wandabschnitt und den tatsächlichen Wandabmessungen abhängen und nicht von einer universellen Klemmregel. Die Einrichtungs- und Erststückergebnisse würden zur Überprüfung vor späteren Kleinserienbestellungen aufbewahrt.
Kantenabnahme von Schutzreinigung trennen
Das Entgraten würde beide Bohrungseingänge, den Flanschrand und die Schulter abdecken, während spezifizierte Kantenbrüche und die nutzbare Lagerlänge erhalten bleiben. Bei geeigneter Vergrößerung würden gefaltete Grate oder anhaftende Späne sichtbar. Durch die Reinigung werden Bearbeitungsrückstände aus dem Durchgang in den vereinbarten Zustand entfernt, wobei rostfreie Teile vor kontaminierenden Spänen geschützt werden. Jede angeordnete Behandlung hätte die endgültigen Abnahmeanforderungen dokumentiert. Der Weg würde routinemäßige Reinigung nicht als Sterilisation oder validierte Labordekontamination kennzeichnen. Wenn der Käufer einen quantifizierten Reinheitsgrad verlangt, müsste in der Bestellung ein geeigneter Prozess, eine Probenahmemethode und ein Abnahmenachweis festgelegt werden, die getrennt von der gewöhnlichen Maßprüfung definiert werden.
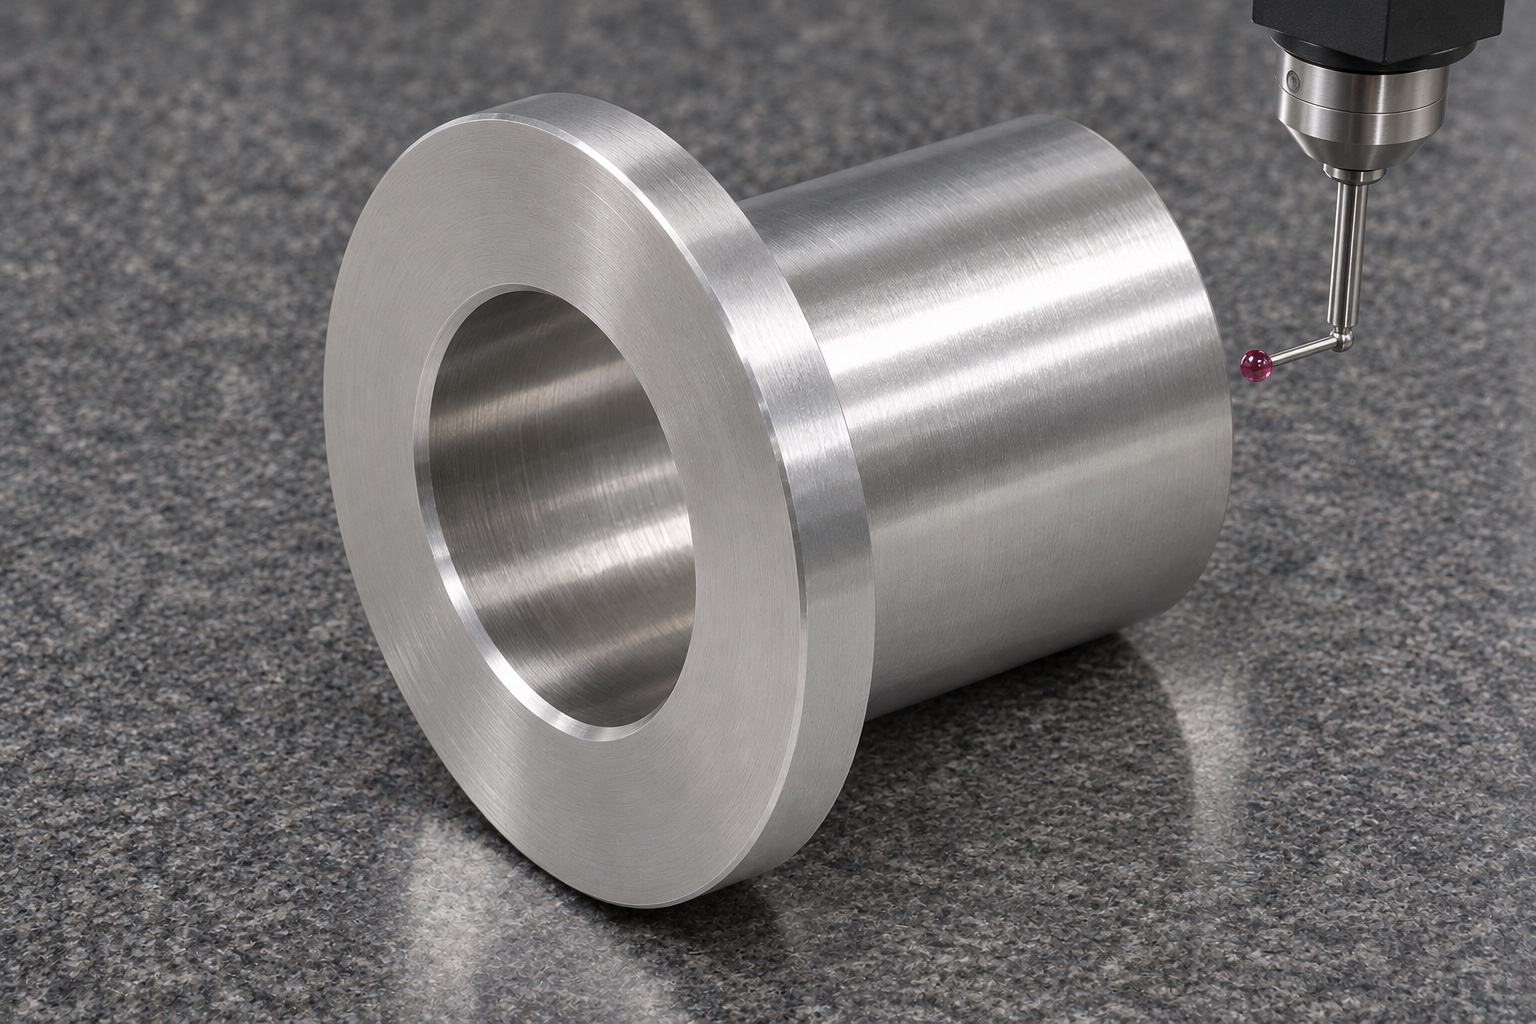
Erstmustermaßbericht vorbereiten
Der vorgeschlagene Bericht würde die Zeichnungsrevision, den Materialdatensatz, die Bezugspunkteinstellung und den Stützzustand identifizieren. Bohrungs- und Außendurchmessermessungen würden entsprechende Stationen und Ausrichtungen abdecken. Die Merkmale der Flanschfläche und -schulter würden überprüft, damit sie der geometrischen Spezifikation entsprechen. Bei der Auswahl des Instruments würden Zugang, Kontaktkraft und der verbleibende Abschnitt berücksichtigt. Aufgezeichnete Ergebnisse würden von tatsächlichen Teilen stammen, nicht von Programmwerten oder einem attraktiven Foto. Dieser Fall liefert keine erfundenen Messwerte. Für eine tatsächliche Freigabe wäre ein Nachweis gegen die vereinbarte Zeichnung und die Genehmigung etwaiger Abweichungen erforderlich, wobei die Prüfprotokolle ausreichend klar sein müssten, um einen Vergleich bei den Eingangskontrollen des Käufers zu ermöglichen.
Nicht betriebsbereite Dummy-Montage beobachten
Ein optionaler Versuch könnte einen identifizierten inerten Stift und eine Gehäusereferenz in einer Service-Prüfvorrichtung verwenden. Der Datensatz würde alle Revisionen und den Montagezustand identifizieren. Es würde das Einsetzen, Einsetzen und Entfernen beobachten, ohne eine Zentrifuge zu betreiben oder einen Sicherheitsmechanismus zu beeinträchtigen. Der Versuch konnte keine Deckelretention, Verriegelungsfunktion, Eindämmung oder Ermüdungsverhalten feststellen. Sollte die Buchse klemmen, würde das Team den ersten Kontakt finden und die entsprechende Geometrie prüfen. Eine konforme Buchse würde nicht überarbeitet werden, nur um eine unkontrollierte Steckprobe aufzunehmen, die von der zugelassenen Schnittstelle abweicht.
Nacharbeit und Folgeauftragsumfang kontrollieren
Für eine bestätigte Abweichung würde die Technik die zulässigen Korrekturmaßnahmen und die Merkmale definieren, die eine erneute Inspektion erfordern. Das wahllose Vergrößern der Bohrung oder Verkleinern des Außenkörpers könnte dazu führen, dass eine Probe passt und gleichzeitig eine andere Schnittstelle beeinträchtigt wird. Bei Nachbestellungen würden Zeichnung, Stift- und Gehäuseänderungen, Material, Verarbeitung und Abnahmezustand erneut bestätigt. Der Austausch von Werkzeugen oder Vorrichtungsänderungen würde entsprechend ihrer Auswirkung auf die Ausrichtung überprüft. Das kommerzielle Angebot würde die Teilebearbeitung, die Erstmusterberichterstattung und etwaige spezielle Dummy-Vorrichtungen unterscheiden. Die Komponentenkonformität würde unabhängig von der Genehmigung eines Betriebsersatzteils oder der Qualifizierung der gesamten Zentrifugenscharnierbaugruppe bleiben.
Bohrung und Flansch beim Versand schützen
Die Verpackung würde jede Hülse trennen, so dass Flanschsitze, Zylinderoberflächen und Bohrungseingänge nicht an harten Gegenständen oder losen Schrauben reiben können. Schutzmaterialien würden den vereinbarten Handhabungs- und Sauberkeitsbedingungen entsprechen, ohne dass unbegründete Sterilitätsansprüche vorliegen. Materialidentität, Zeichnungsrevision und Inspektionsaufzeichnungen bleiben mit der verpackten Komponente verknüpft. Bei einer abschließenden Sichtprüfung wird nach zurückgebliebenen Spänen, Handhabungsschäden und anfälligen Kanten gesucht. Dieser repräsentative Weg erläutert einen vorgeschlagenen Herstellungsplan für Präzisions-Edelstahlbuchsen. Es wird nicht behauptet, dass es sich um eine echte Lieferung, ein zertifiziertes Scharnierdesign oder eine nachgewiesene Sicherheitsleistung in einer funktionierenden Zentrifuge handelt.
FAQ
Handelt es sich um ein geliefertes Zentrifugenersatzprojekt?
Nein. Es handelt sich um einen repräsentativen Bearbeitungsvorschlag für eine nicht in Betrieb befindliche Vorrichtung. Es wird keine Kunden-, Versand-, Zertifizierungs- oder Betriebsersatzgenehmigung geltend gemacht.
Welche Geometrie ist im Beispiel enthalten?
Ein zylindrischer Außenkörper, ein kreisförmiger Flansch und eine konzentrische axiale Durchgangsbohrung definieren die Hülse. Es sind keine Ölnuten, Nebenlöcher oder Gewinde enthalten.
Warum müssen beide Gegenstückschnittstellen geprüft werden?
Die Bohrung und der Außenkörper dienen unterschiedlichen Kontakten. Eine erfolgreiche Passung mit einem Stift stellt keine Konformität mit der Gehäuseschnittstelle her.
Was muss der Erstmusterbericht enthalten?
Er nennt Zeichnungsrevision, tatsächlich gemessene Merkmale, Bezugsachse, Auflagezustand, Instrumente und vereinbarte Ergebnisse. Das Verfahren muss zu den festgelegten geometrischen Anforderungen passen.
Kann die Sekundärhaltung die Inspektion beeinflussen?
Ja. Durch Festhalten kann es zu einer vorübergehenden Verformung der Hülse kommen. Die Endkontrolle muss den akzeptierten Zustand verwenden und darf sich nicht ausschließlich auf Messungen innerhalb der Bearbeitungsvorrichtung verlassen.
Validiert die Dummy-Baugruppe den Zentrifugenbetrieb?
Nein. Es liefert nur eine eingeschränkte mechanische Passgenauigkeit. Betriebssicherheit, Verriegelungen, Eindämmung und Betriebsgenehmigung bedürfen einer gesonderten verantwortlichen Beurteilung und Nachweisführung.
tanghangyun@oemach.com