
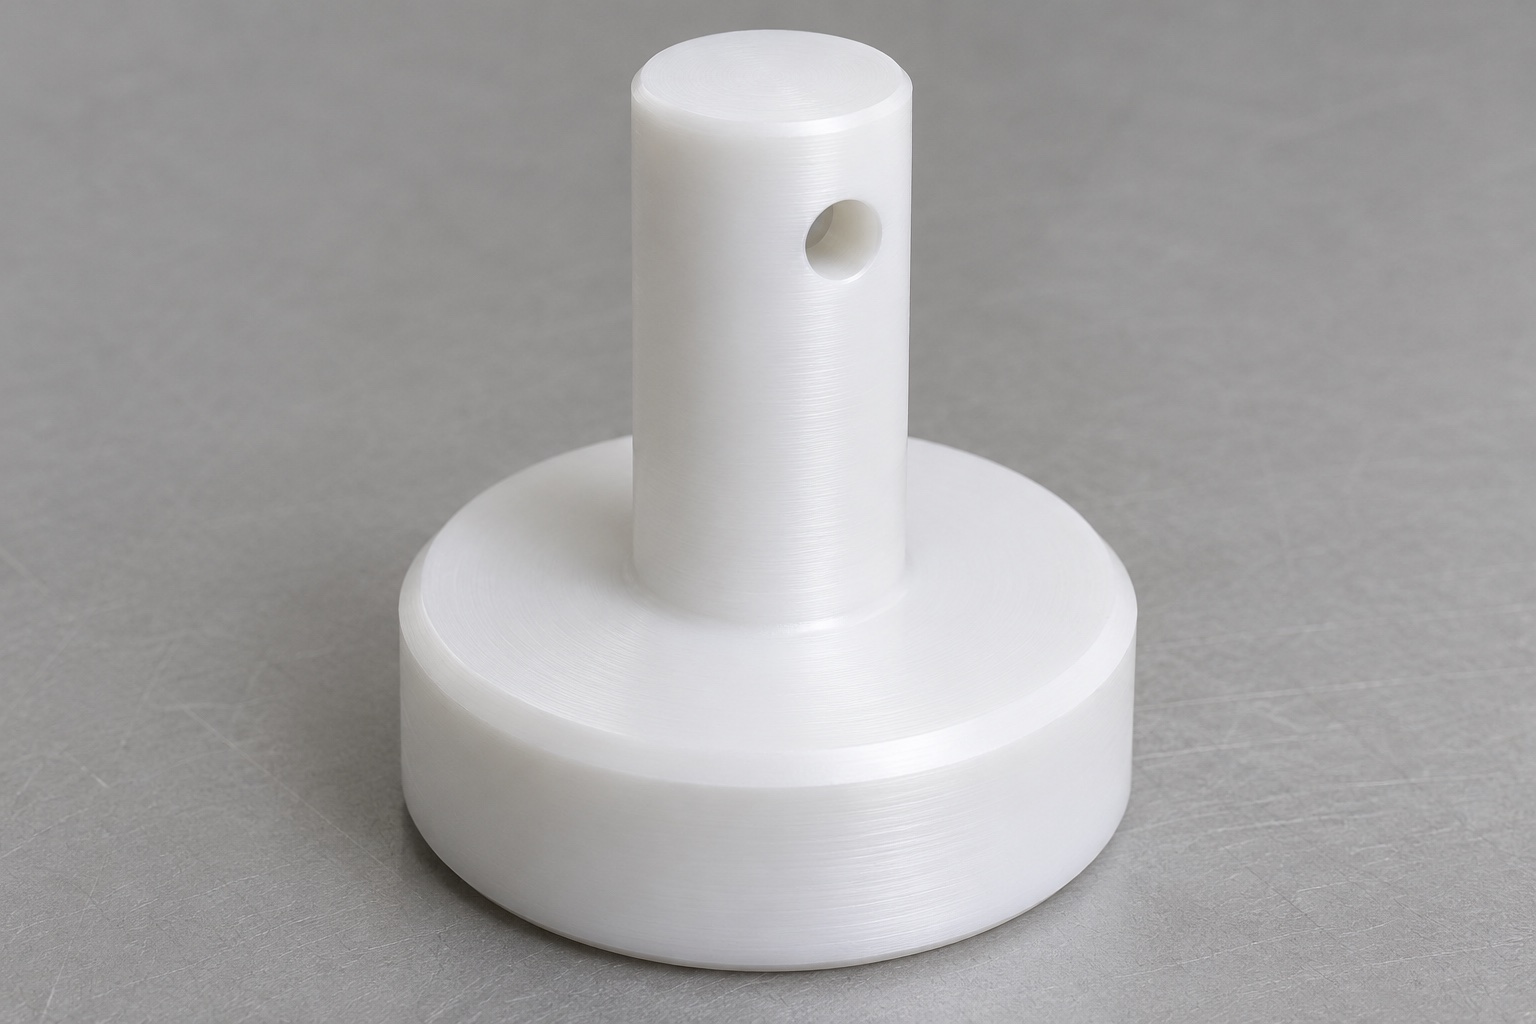
Repräsentativer Umfang ohne erfundene Prüfergebnisse
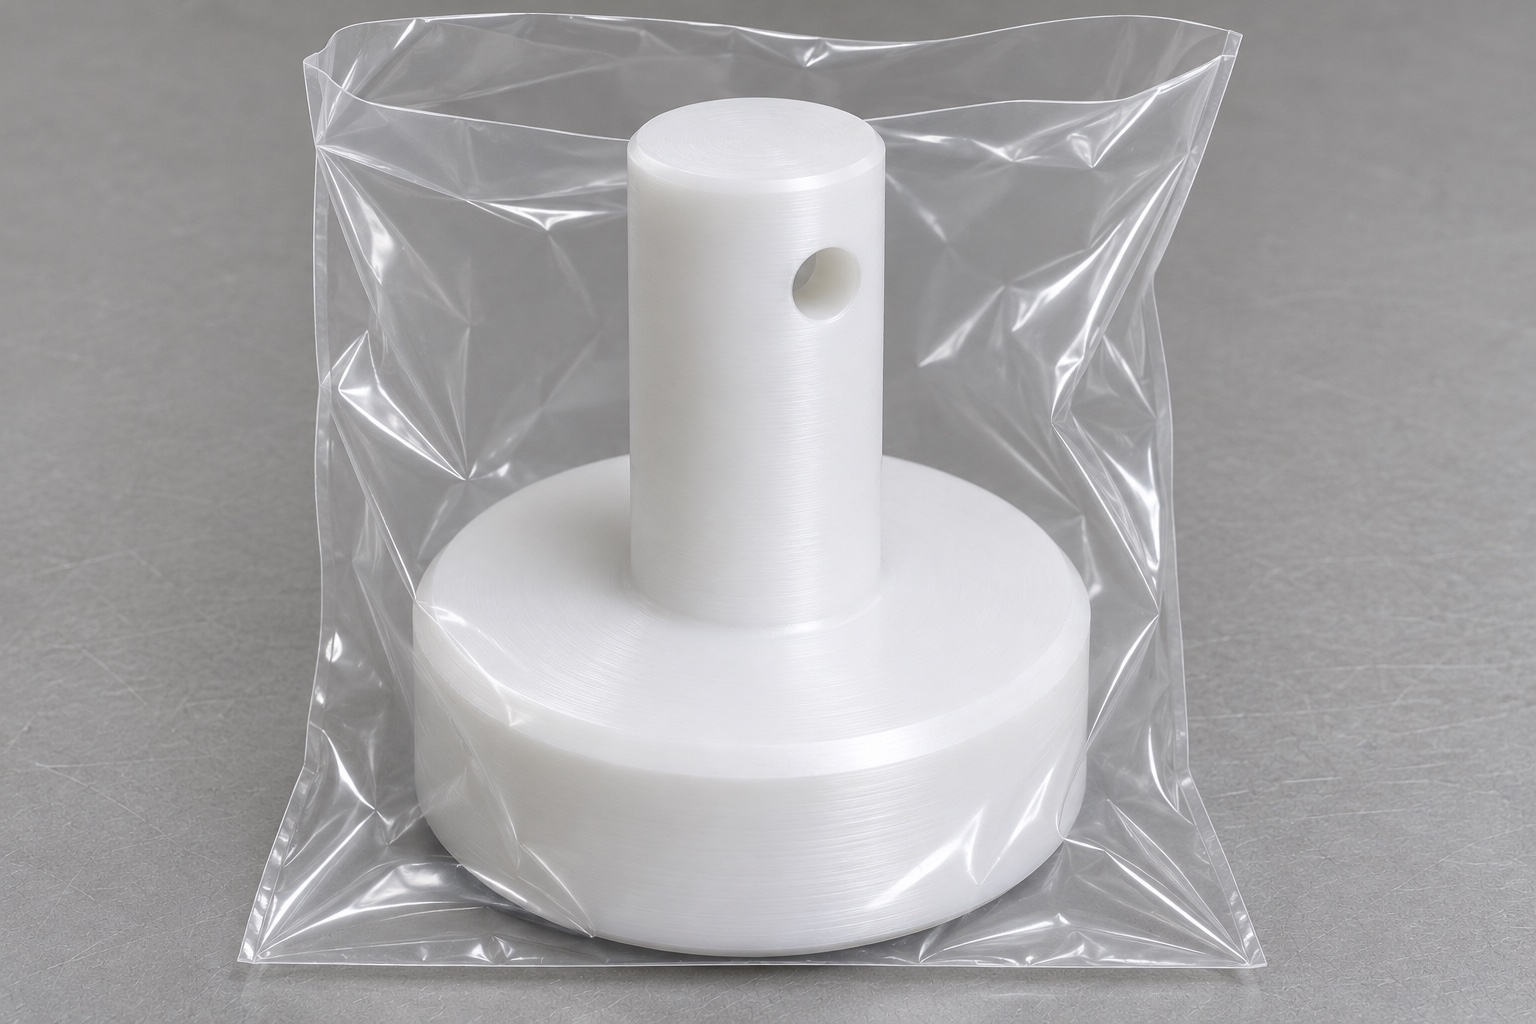
Dieses Beispiel für ein CNC-Drehteil beschreibt eine Kontaktspitze aus weißem, unverstärktem POM-C, die für eine nicht-funktionale Prüfvorrichtung (Inhalator-Betätigungsprüfstand) vorgesehen ist. Das Bauteil besteht aus einer breiten, massiven, runden Kontaktfläche, einem schmaleren zylindrischen Befestigungsschaft und einer Querbohrung für einen Sicherungsstift. Es handelt sich hierbei um ein Beispiel für einen mechanischen Fertigungsprozess – nicht um ein tatsächlich ausgeliefertes Kundenprojekt oder ein qualifiziertes Prüfhilfsmittel. Es werden weder Kundennamen, gemessene Genauigkeit, Lebensdauer, Zertifizierungen noch Ergebnisse der Inhalatorleistung angegeben. Für jeden tatsächlichen Auftrag sind eine genehmigte Zeichnung und ein Abnahmeplan erforderlich. Eignung für den Arzneimittelkontakt, Betätigungseinstellungen und analytische Prüfungen fallen nicht in den Rahmen dieses vorgeschlagenen Verfahrens zur Kunststoffbearbeitung.
Halterung und Dummy-Kontaktfläche prüfen
Die Schnittstellenprüfung erfasst die Zeichnung der Halterung, Informationen zum Stift und die Geometrie des nicht funktionsfähigen Dummys. Dabei wird geprüft, welche Schaftfläche das Bauteil positioniert, wo die axiale Auflage erfolgt und wie die Auflagefläche zur installierten Achse ausgerichtet sein soll. Die Funktion des Stifts wird von der genauen Positionierung unterschieden: Ein Sicherungsstift definiert nicht automatisch das gesamte Ausrichtungssystem. Unklare Anforderungen werden vor der Programmierung geklärt. Die Prüfung identifiziert außerdem unzulässige Klemmspuren und den vorgesehenen Schutzreinigungszustand. Diese Fragen wandeln eine allgemeine Anfrage nach Komponenten für medizinische Gerätevorrichtungen in spezifische mechanische Anforderungen um, die ein CNC-Bearbeitungsanbieter erstellen und prüfen kann.
Acetalwerkstoff vor dem Zuschnitt identifizieren
Der vorgeschlagene Materialweg sieht die Verwendung des spezifizierten weißen, ungefüllten Acetal-Copolymers vor, dessen Kennzeichnung vom Wareneingang bis zum fertigen Bauteil erhalten bleibt. POM-C wird nicht aufgrund seines Aussehens durch ein nicht identifiziertes weißes Polymer ersetzt. Durchmesser und Länge des Rohmaterials gewährleisten ausreichende Spann- und Bearbeitungszugaben. Der Planer prüft die Lieferantenrichtlinien zur Bearbeitung und Handhabung, ohne allgemeine Materialdaten als Nachweis der Anwendungskompatibilität zu werten. Zusätzliche Einschränkungen, wie z. B. eine bestimmte Additivrichtlinie oder Reinigungsanforderungen, bedürfen einer ausdrücklichen Auftragsfreigabe. In diesem Beispiel werden dem Material keine medizinischen Qualitäts-, Sterilisations- oder Chemikalienbeständigkeitswerte zugewiesen.
Erste Drehaufspannung auf die Ausrichtung abstimmen
Die vorgeschlagene erste Aufspannung dient dazu, den Schaft, den Außendurchmesser des Flansches sowie den Absatz – wo immer praktikabel – in Bezug auf ein einheitliches Bezugssystem zu fertigen. Der Einrichtplan legt die Einspannlänge, den Werkzeugzugang sowie die Merkmale fest, die erst in einem späteren Bearbeitungsschritt gefertigt werden. Für den spezifischen POM-C-Werkstoff und die verwendete Maschine werden scharfe Werkzeuge sowie eine Strategie zur Spansteuerung gewählt. Die Schnittparameter werden im Rahmen der Prozessentwicklung individuell ermittelt, anstatt sie als allgemeingültige Werte zu übernehmen. Zwischenkontrollen ermöglichen es, eine Wärmeentwicklung oder sichtbare Oberflächenschäden frühzeitig zu erkennen, noch bevor die gesamte Charge fertiggestellt ist. Eine erfolgreiche Bearbeitungssimulation ersetzt keinesfalls die physische Prüfung des ersten Werkstücks, nachdem dieses entnommen und entsprechend konditioniert wurde.
Breite massive Kontaktfläche planbearbeiten
Die Unterseite des Flansches wird in einer Aufspannung bearbeitet, die sich – gemäß den Zeichnungsvorgaben – auf die bereits fertiggestellte Montagegeometrie bezieht. Es sollte vermieden werden, die endgültige Ausrichtung der Fläche auf Basis einer unbearbeiteten Rohteiloberfläche festzulegen. Kontaktfläche, Flanschdicke und die Kantenverrundung bzw. -fase am Außenumfang werden als separate Merkmale behandelt. Ein zusätzlicher Polierschritt zur optischen Aufwertung wird nicht automatisch integriert, da er die beabsichtigte Form der Fläche verändern könnte. Die großflächige Seite bleibt durchgehend, ohne axiale Bohrung. Sollte der Konstrukteur später eine profilierte Kontaktfläche wünschen, so ist dies als kontrollierte Konstruktionsänderung zu behandeln – mit entsprechenden neuen Anforderungen an die Bearbeitung und Prüfung –, anstatt sie als nicht dokumentierte nachträgliche Anpassung auszuführen.
Kunststoffschaft flächig abstützen
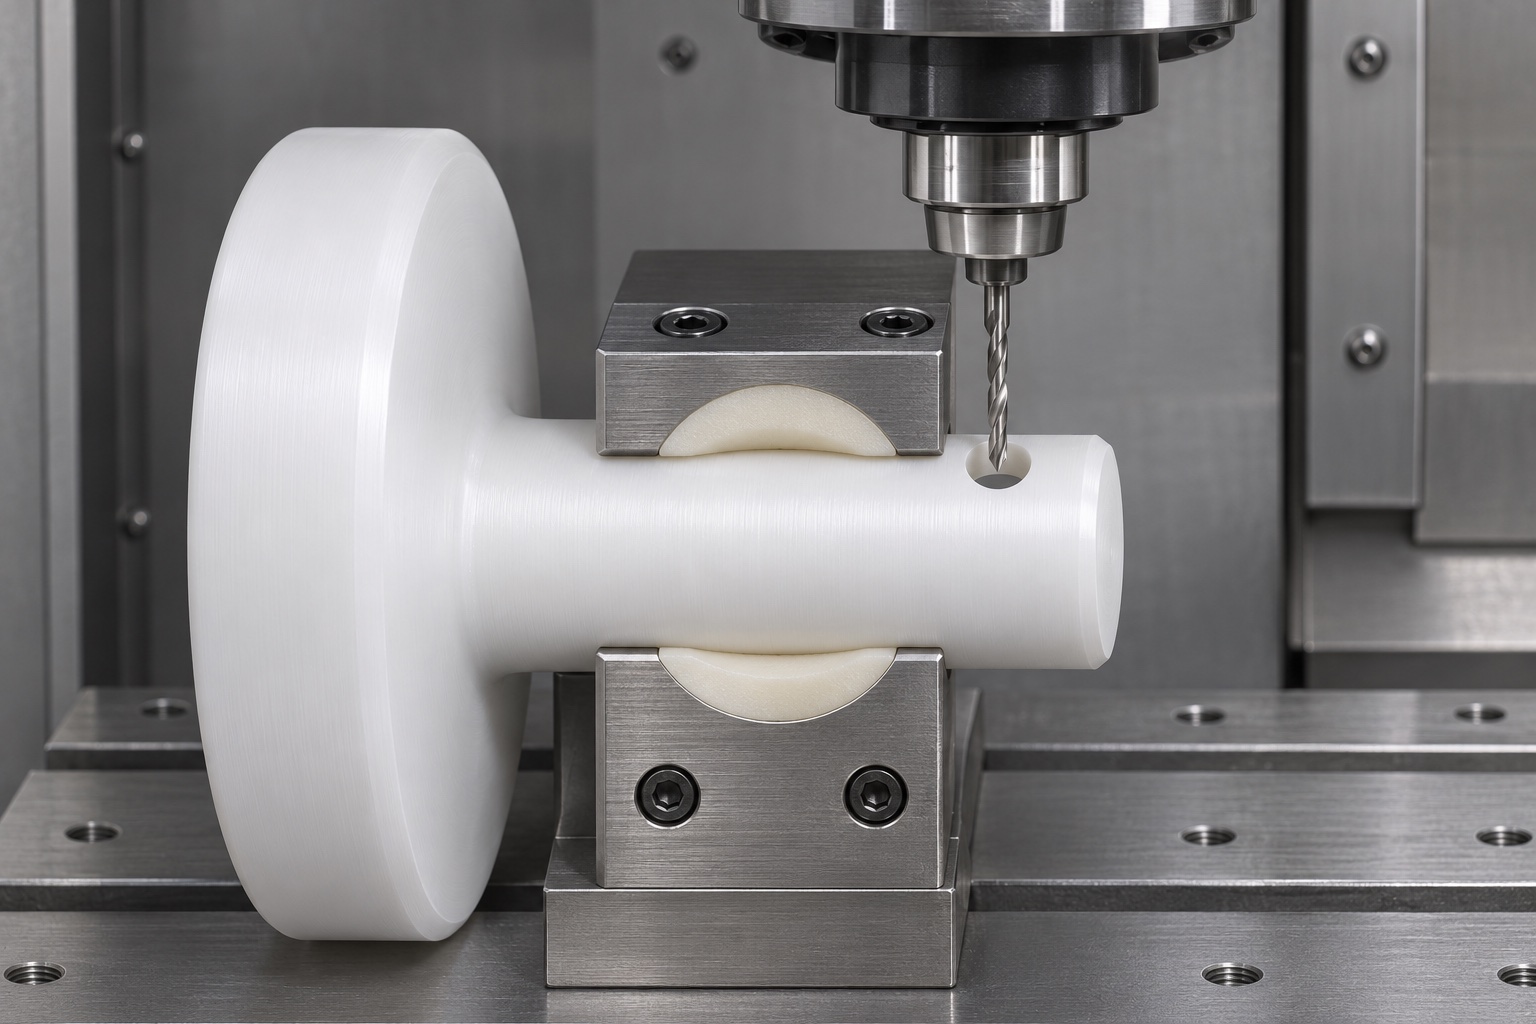
Für nachgelagerte Bearbeitungsschritte kann der Schaft beispielsweise mittels einer geteilten Weichspannbuchse oder einer anderen Vorrichtung, die eine flächige Auflage bietet, fixiert werden, während der Flansch und der Bohrungsbereich frei zugänglich bleiben. Die gewählte Spannmethode muss sowohl hinsichtlich einer sicheren Fixierung als auch im Hinblick auf das Risiko einer Verformung bewertet werden. Eine zu straffe Einspannung kann elastische Verformungen kaschieren, die erst nach dem Lösen der Spannung sichtbar werden; eine unzureichende Fixierung hingegen kann zu unerwünschten Bewegungen während der Bearbeitung führen. Zur Überprüfung der Aufspannung werden Probestücke im vereinbarten Zustand kontrolliert. Der Prozessplan dokumentiert zudem geschützte Kontaktbereiche sowie Vorgaben zur Sauberkeit der Spannvorrichtung. Es darf nicht davon ausgegangen werden, dass Abdrücke der Spannmittel grundsätzlich akzeptabel sind, nur weil es sich um ein Kunststoffbauteil in geringer Stückzahl handelt.
Querbohrung mit abgestütztem Austritt herstellen
Im Rahmen des geplanten Bohrvorgangs wird eine durchgehende Querbohrung in der Nähe des Schaftendes eingebracht. Die Größe und die axiale Position müssen der genehmigten Schnittstellenzeichnung entsprechen. Die Vorrichtung muss den Schaft stützen, ohne den Austrittsbereich der Bohrung zu blockieren; zudem muss der Prozess eine Möglichkeit bieten, beim Austritt entstandene Grate zu entfernen. Es ist untersagt, ein zweites Loch zu bohren oder das erste Loch zu vergrößern, um einen nicht spezifizierten Stift einzupassen. Erforderliche Ausrichtungen zu anderen Merkmalen müssen explizit festgelegt werden; die Rotationssymmetrie des Pads schließt nicht aus, dass weitere Montageanforderungen bestehen. Eine Erstmusterprüfung muss bestätigen, dass die Bohrung und das umgebende Material für die vereinbarte Befestigung geeignet sind.
Lose Grate ohne Änderung des Kontaktkörpers entfernen
Die Kantenbearbeitung umfasst den Rand des Pads, das Ende des Schafts sowie die Austrittsstellen der Stiftbohrungen. Das Verfahren muss lose Materialreste entfernen, ohne Kunststoff in die Bohrung zu verschmieren oder Funktionsflächen über das in der Zeichnung zulässige Maß hinaus abzurunden. Eine visuelle Kontrolle unter geeigneter Vergrößerung ist mit den entsprechenden Maßprüfungen zu kombinieren. Bei der Reinigung sind Späne und prozessbedingte Verunreinigungen zu entfernen; hierfür sind Materialien zu verwenden, die mit dem spezifizierten Werkstoff verträglich sind. Dieser Prozessschritt dient als vorbereitende Maßnahme, um einen vereinbarten Zustand herzustellen – es handelt sich dabei nicht um eine sterile Aufbereitung. Sollte für den weiteren Einsatz eine zusätzliche Vorbereitung durch ein Labor erforderlich sein, so verbleibt dieser Schritt in dessen kontrolliertem Arbeitsablauf, sofern er nicht gesondert im Fertigungsauftrag festgelegt und qualifiziert wurde.
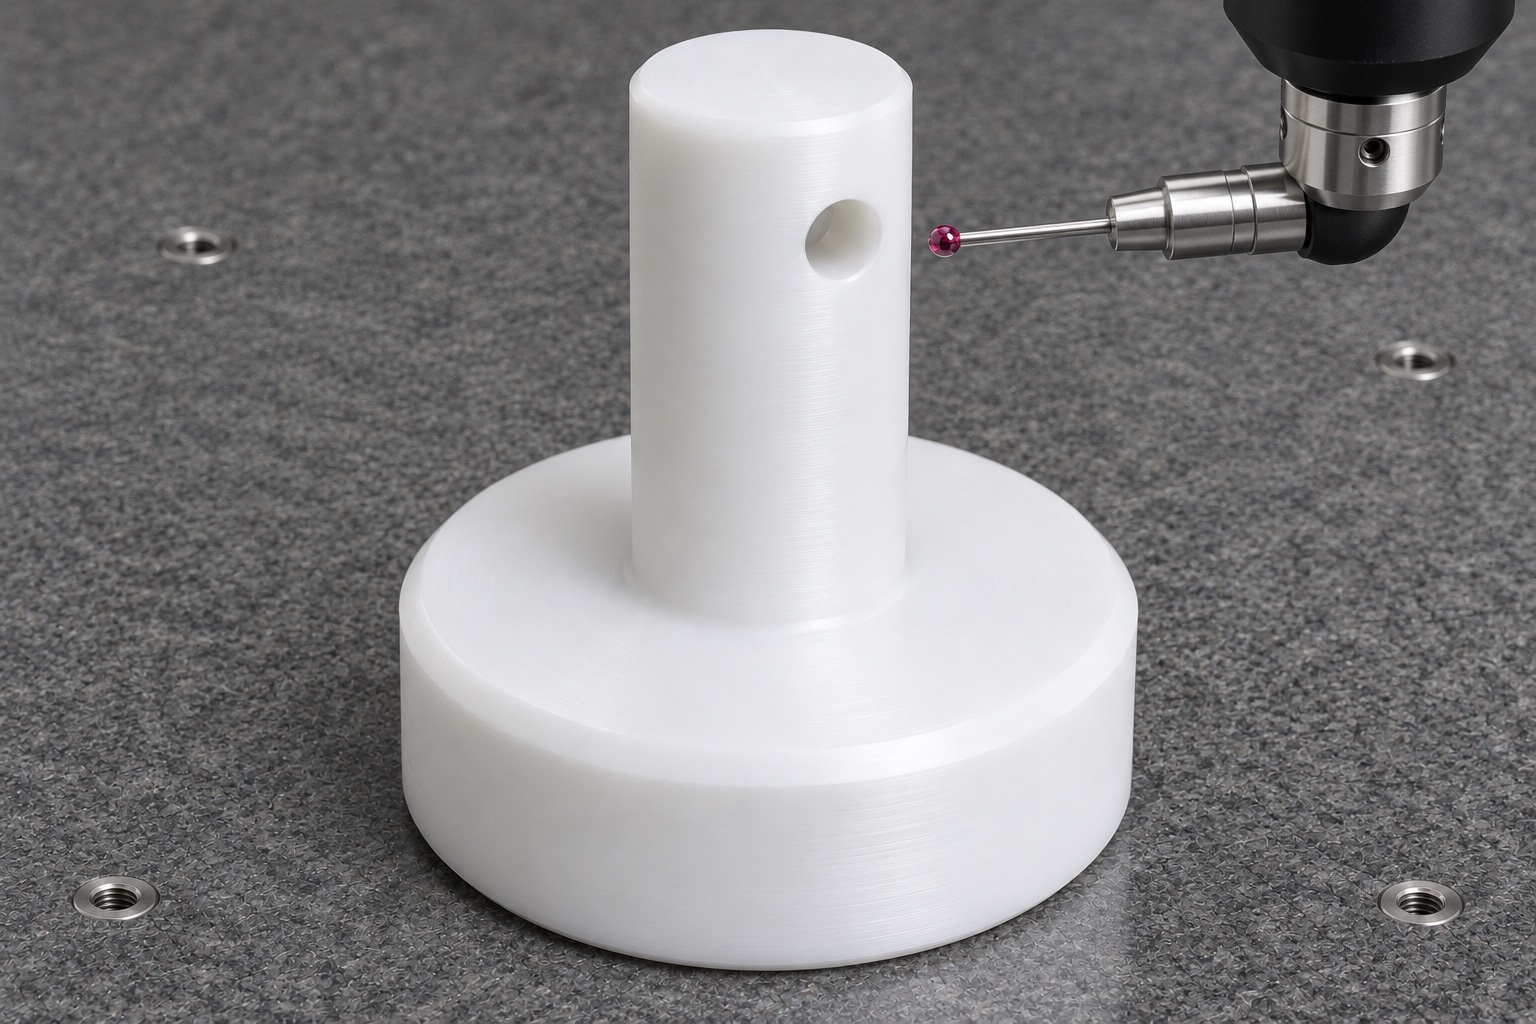
Ausgespanntes Bauteil konditionieren und prüfen
Der vorgeschlagene Prüfplan sieht vor, dass das Bauteil vor den endgültigen Messungen die vereinbarten Umgebungsbedingungen erreicht. Bei kleinen Kunststoffmerkmalen, bei denen der Kontaktdruck Einfluss nehmen könnte, werden Verfahren mit geringer Kraft oder berührungslose Prüfmethoden in Betracht gezogen. Zu den Merkmalen gehören beispielsweise Schaftdurchmesser, Geometrie des Auflageflächenkörpers, Ausrichtung der Auflagefläche, Schulterposition und Position der Querbohrung. Der Prüfbericht orientiert sich jedoch an der Zeichnung. Er beschreibt die Bezugspunkte und Messbedingungen, um die Vergleichbarkeit späterer Prüfungen zu gewährleisten. Dieses Beispiel liefert kein fiktives numerisches Ergebnis. Für die endgültige Abnahme sind dokumentierte Messungen und die Genehmigung der Abweichungsbehandlung erforderlich, nicht etwa ein Foto oder die Aussage, dass das Bauteil präzise gedreht aussieht.
Nur eine unbelastete Dummy-Montage prüfen
Für eine zusätzliche Montageprüfung können ein rückverfolgbarer Halter, ein passender Stift und eine nicht funktionsfähige Dummy-Oberfläche verwendet werden. Die Prüfung umfasst das Aufsetzen, Entfernen und sichtbare Interferenzen, ohne ein Funktionsprüfverfahren anzuwenden. Die Änderungen an Halter und Dummy werden dokumentiert, da beide das Kontaktbild beeinflussen können. Liegt der Auflageflächenkörper nicht gleichmäßig auf, prüft das Team die Ausrichtung des Halters, das Aufsetzen des Schafts und die Geometrie der Auflagefläche, bevor das Bauteil modifiziert wird. Die Prüfung würde weder die Dosiskonsistenz noch die Aerosolleistung oder die Eignung für die Patientenanwendung nachweisen. Diese Ergebnisse erfordern separate Methoden und Nachweise, die vom zuständigen Labor oder der Geräteorganisation kontrolliert werden.
Änderungen bei Folgeaufträgen nachvollziehbar halten
Ein Folgeauftrag würde die Materialgüte, die Zeichnungsrevision, die Halterungsschnittstelle und die Abnahmebedingungen bestätigen, bevor der vorgeschlagene Prozess wiederverwendet wird. Änderungen der Stiftgröße, der Kontaktfläche oder der Schutzreinigung können sowohl die Bearbeitung als auch die Prüfung beeinflussen. Werkzeugwechsel und Vorrichtungsänderungen würden entsprechend ihrer Auswirkungen auf kritische Merkmale geprüft. Die Chargenkennzeichnung würde verhindern, dass optisch ähnliche Spitzen aus verschiedenen Revisionen vermischt werden. CNC-Kunststoffteile in Kleinserien profitieren von dieser Vorgehensweise, selbst bei geringen Stückzahlen. Der kommerzielle Geltungsbereich würde die Fertigungsprüfung von jeglicher Laborvalidierung trennen, sodass keine der Parteien einen Freigabebericht als Nachweis der analytischen Prüfleistung betrachtet.
Kontaktfläche und Schaft beim Versand schützen
Der Verpackungsvorschlag würde jede Spitze in einer sauberen Schutzverpackung isolieren und verhindern, dass die breite Kontaktfläche oder der Schaft an harten Bauteilen reibt. Das Verpackungsmaterial wird entsprechend den Anforderungen an die Sauberkeit und Handhabung des jeweiligen Auftrags ausgewählt. Es werden weder Symbole für Sterilität noch nicht verifizierte medizinische Aussagen angebracht. Die Freigabedokumentation enthält Angaben zur Bauteilrevision, zum spezifizierten Material sowie zu den vereinbarten Prüfprotokollen. Eine abschließende Kontrolle stellt sicher, dass sich keine losen Späne in der Querbohrung befinden und die geschützten Oberflächen optisch einwandfrei sind. Dieses repräsentative Verfahren erläutert die fertigungstechnischen Entscheidungen für eine kundenspezifische Kontaktspitze aus Acetal (POM); es stellt keine tatsächliche Lieferung oder ein validiertes Anwendungsergebnis dar.
FAQ
Handelt es sich hierbei um einen tatsächlichen Bericht über eine Kundenlieferung?
Nein. Es handelt sich um ein repräsentatives Fertigungsbeispiel, das einen möglichen Prozessablauf beschreibt. Es wird weder eine Lieferung noch ein konkreter Kunde, eine Zertifizierung oder ein gemessenes Prüfergebnis bestätigt.
Welches Material wird in diesem Beispiel vorausgesetzt?
Für das beschriebene Bauteil wird ein spezifizierter, weißer, nicht gefüllter POM-C-Kunststoff verwendet. Die genaue Spezifikation sowie gegebenenfalls zugelassene Alternativmaterialien müssen vor einer tatsächlichen Bestellung vereinbart werden.
Warum wird eine separate Bohrvorrichtung verwendet?
Eine entsprechende Vorrichtung ermöglicht den Zugang zur Querbohrung, während gleichzeitig Verformungen am Schaft sowie ein unkontrollierter Austritt des Bohrers (Bohraustrittsgrat) vermieden werden. Die konkrete Vorrichtung erfordert eine prozesstechnische Validierung.
Verfügt das Kontaktpad über eine zentrale Öffnung?
Nein. Das in diesem Beispiel verwendete Pad ist massiv. Die einzige Bohrung verläuft quer durch den oberen Schaft und dient der Aufnahme eines Sicherungsstifts.
Was wird bei der Prüfung der Musterbaugruppe (Dummy-Montage) festgestellt?
Es wird lediglich der mechanische Sitz sowie das Spiel in Bezug auf die definierten Gegenstücke überprüft. Eine Validierung von Betätigungseinstellungen, Dosierungen, Aerosolmessungen oder des klinischen Einsatzes erfolgt hierbei nicht.
Welche Informationen werden benötigt, um ein Angebot für eine erneute Fertigungscharge zu erstellen?
Überprüfen Sie die Zeichnungs- und Halterungsrevisionen, die Werkstoffgüte, die Stückzahl, die Anforderungen an die Stifte, die Messbedingungen, die zu liefernden Prüfunterlagen sowie den Umfang der schützenden Reinigung und Verpackung.
tanghangyun@oemach.com