
Umfang des repräsentativen Fertigungsbeispiels
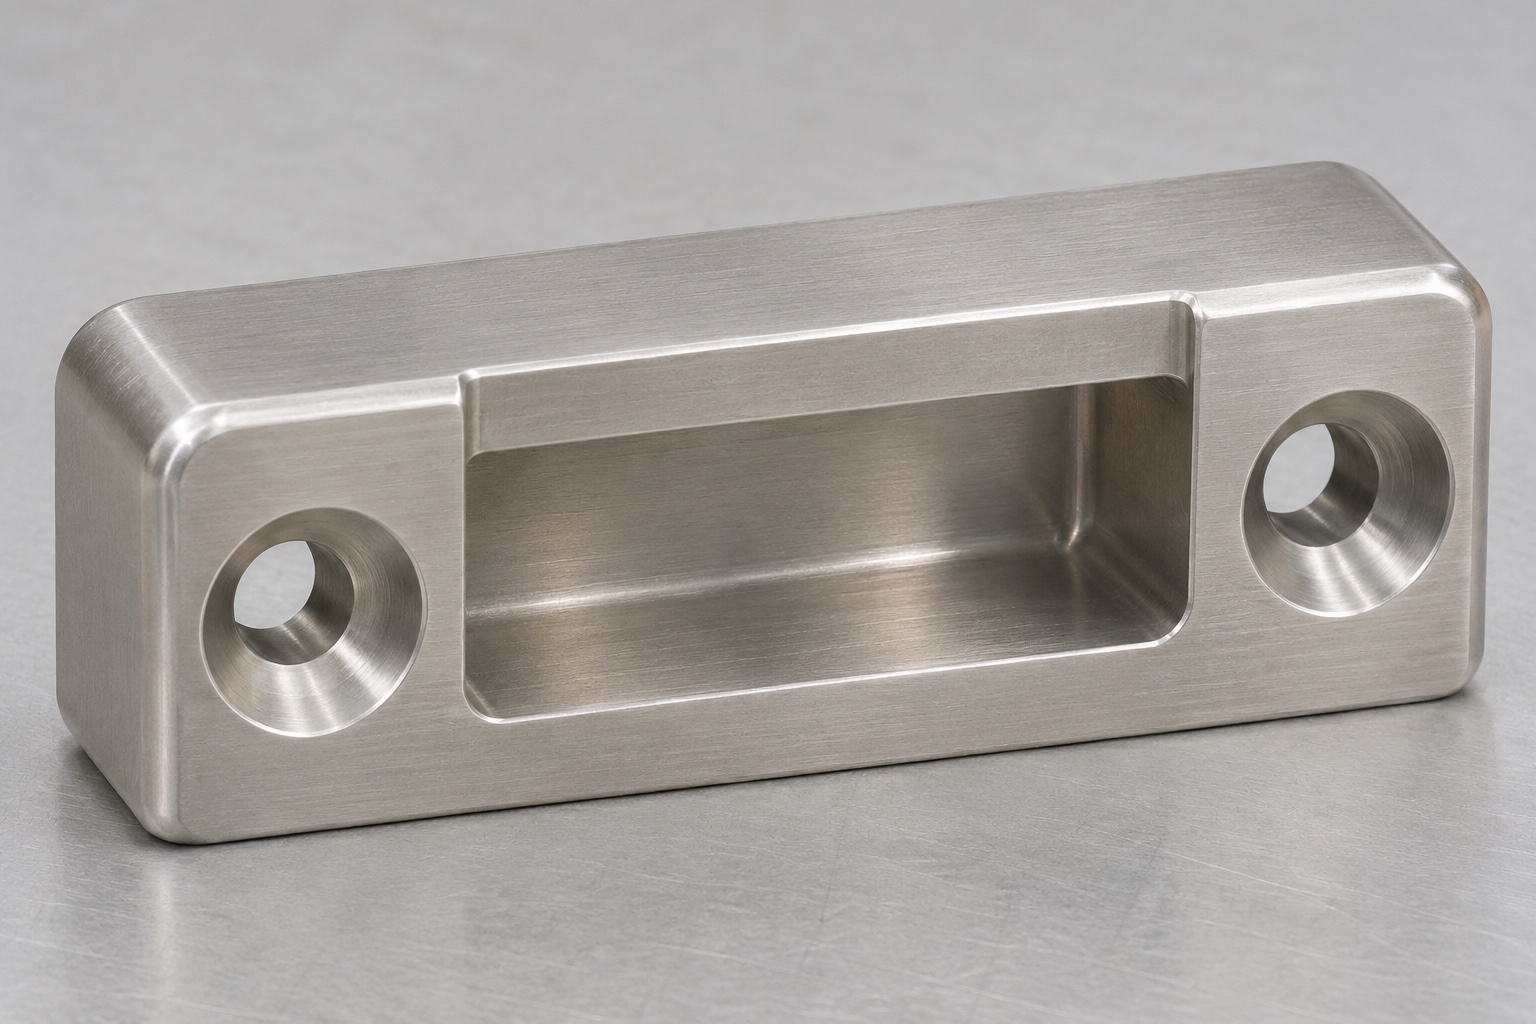
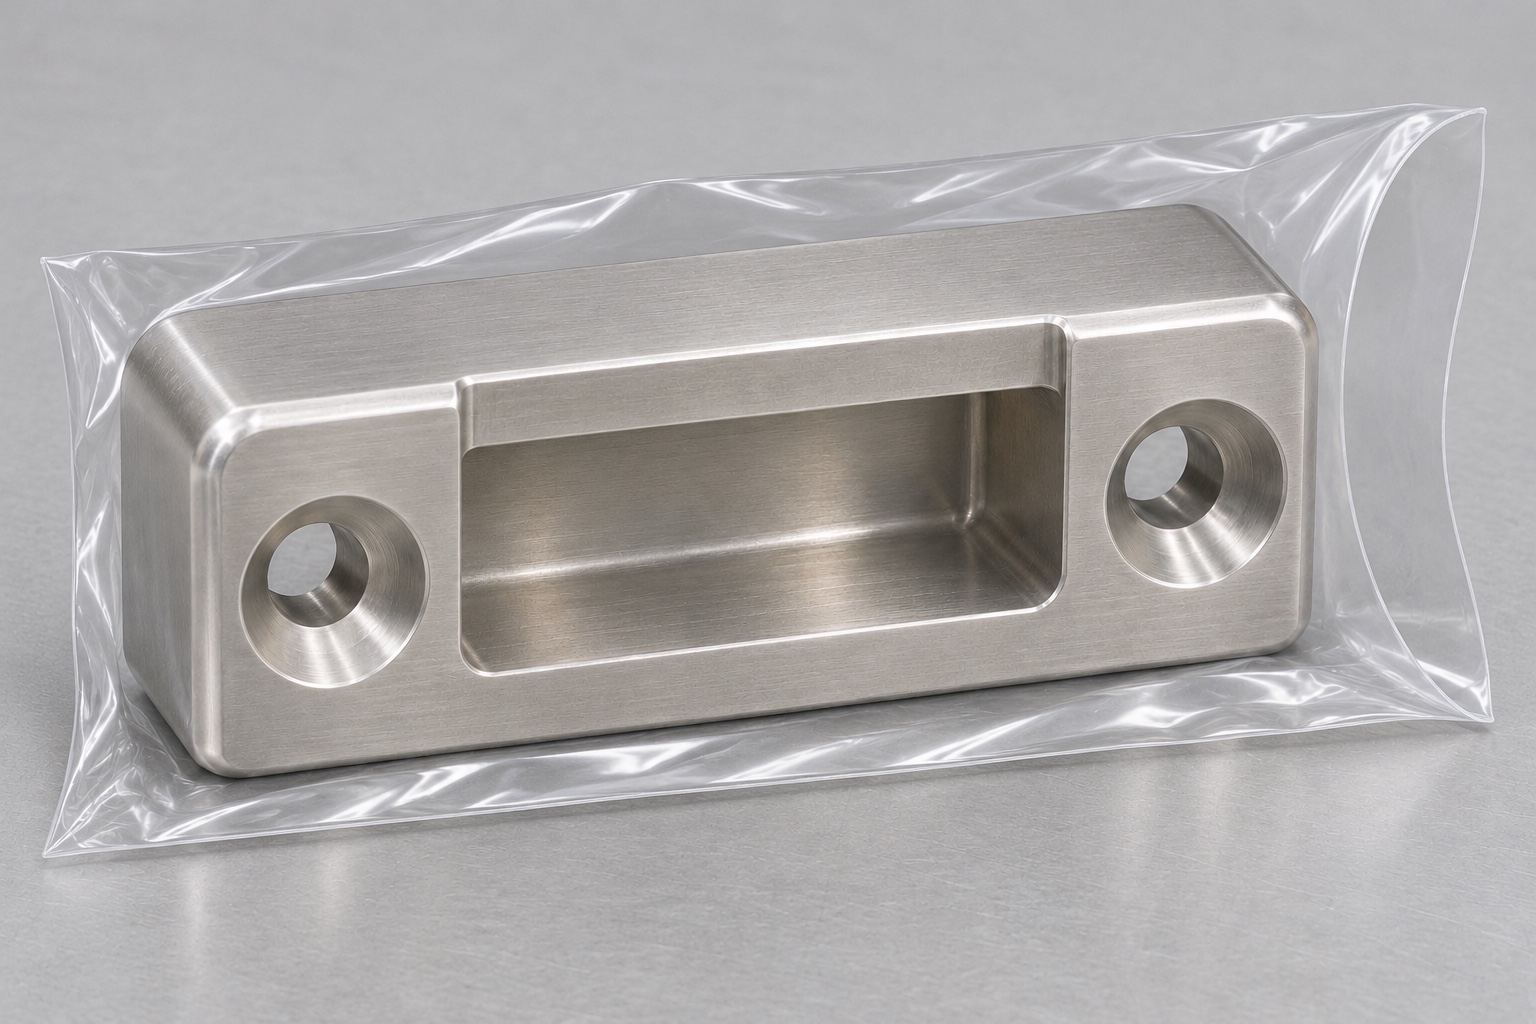
Dieser repräsentative Fall beschreibt einen 316L-Aufnahmeblock für die Verriegelung einer Entwicklungsbaugruppe für einen Transportkorb für medizinische Instrumente. Eine flache vordere Aussparung nimmt eine Dummy-Verriegelungszunge auf, und zwei versenkte Durchgangslöcher befestigen den Block an einer separaten Halterung. Die Rückseite bildet den Montagesitz. Das Angebot umfasst CNC-Fräsen, Maßprüfung und eine optionale unbelastete Prüfstandprüfung. Eine Kundenlieferung, eine zertifizierte Rückhaltekomponente oder eine gemessene Leistung des Instrumentenkorbs werden nicht dokumentiert. Die endgültigen Anforderungen würden sich aus einer kontrollierten Zeichnung und den passenden Schnittstellen ergeben. Es wird keine Belastbarkeit, Aufbereitungsmethode oder Eignung zum Tragen klinischer Instrumente behauptet.
Freigegebene Geometrie der Gegenstücke erfassen
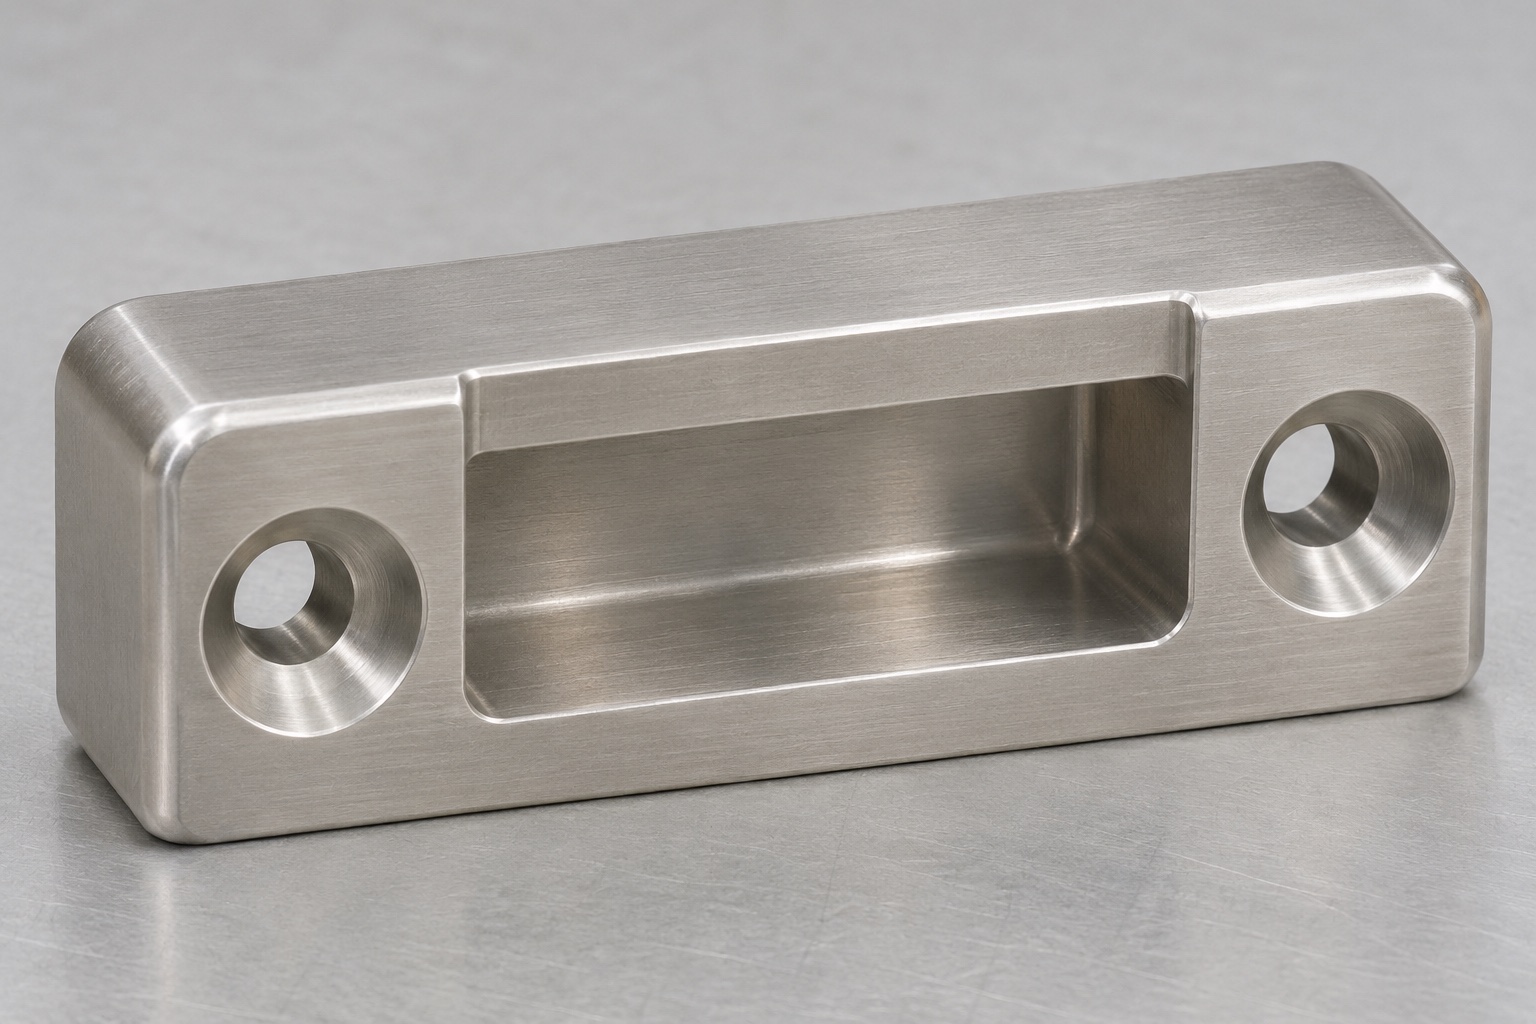
Fordern Sie die Hülle der Riegelzunge, den Schließ- und Freigabeweg, den Halterungssitz und die angegebenen Schrauben an. Zeigen Sie die funktionale Lippe und den Boden in einem Abschnitt an und definieren Sie deren Beziehung zu den Montagereferenzen. Geben Sie an, wo die Zunge zum ersten Mal in Kontakt kommt und welche Komponente den Endanschlag bildet. Wenn die Halterung eine Justierung zulässt, notieren Sie die zulässige Reichweite und wie der Aufnahmeblock nach der Justierung befestigt wird. Trennen Sie diese Montagebedingungen von den Maßgrenzen am Block selbst. Ein Lieferant sollte es nicht nötig haben, anhand eines Fotos auf den Eingriff zu schließen oder eine unbekannte Revision des Riegels durch das Schneiden einer größeren Aussparung zu kompensieren.
Rückverfolgbaren Rohling vorbereiten
Wählen Sie Lieferform und Zustand des spezifizierten 316L-Rohmaterials und verknüpfen Sie die Charge mit der Laufkarte. Der Zuschnitt benötigt ausreichend Aufmaß für eine saubere Montagefläche und sicheren Halt, ohne einen unnötig langen Fräser zu erfordern. Prüfen Sie den Rohling auf Schäden und legen Sie Auflagepunkte in ausreichend steife Bereiche. Dokumentieren Sie die Ausrichtung der Erstmuster. Trennen Sie unfertige Blöcke von abgenommenen Teilen, damit kein Arbeitsgang übersprungen wird. Für eine spätere Behandlung ist eine geeignete Chargenkennzeichnung vorzusehen, die keine Funktionsfläche verändert. Zusätzliche Werkstoff- oder Reinheitsanforderungen gelten nur, wenn sie in der freigegebenen Bestellspezifikation tatsächlich festgelegt sind.
Rückseitige Auflage herstellen und Bezüge übertragen
Bearbeiten Sie die Montagefläche und erstellen Sie die Seiten- oder Endreferenzen, die für den nächsten Arbeitsgang verwendet werden. Überprüfen Sie den Sitz nach dem Lösen, anstatt sich auf sein Aussehen im festgeklemmten Zustand zu verlassen. Stützen Sie den Block bei der Umstellung auf die Fronttaschen-Einrichtung gegen saubere Pads und stellen Sie sicher, dass er nicht auf Spänen aufliegt. Halten Sie die Klemmlasten von der Lippe fern und lassen Sie auf beiden Seiten Werkzeugspielraum. Wenn die Werkstückhalterung eine Außenfläche referenziert, die die Baugruppe nicht positioniert, demonstrieren Sie deren Beziehung zum tatsächlichen Bezugspunkt. Bewahren Sie die Positionierungs- und Stützanordnung mit dem Pilot-Setup-Blatt auf.
Eingriffstasche schruppen und schlichten
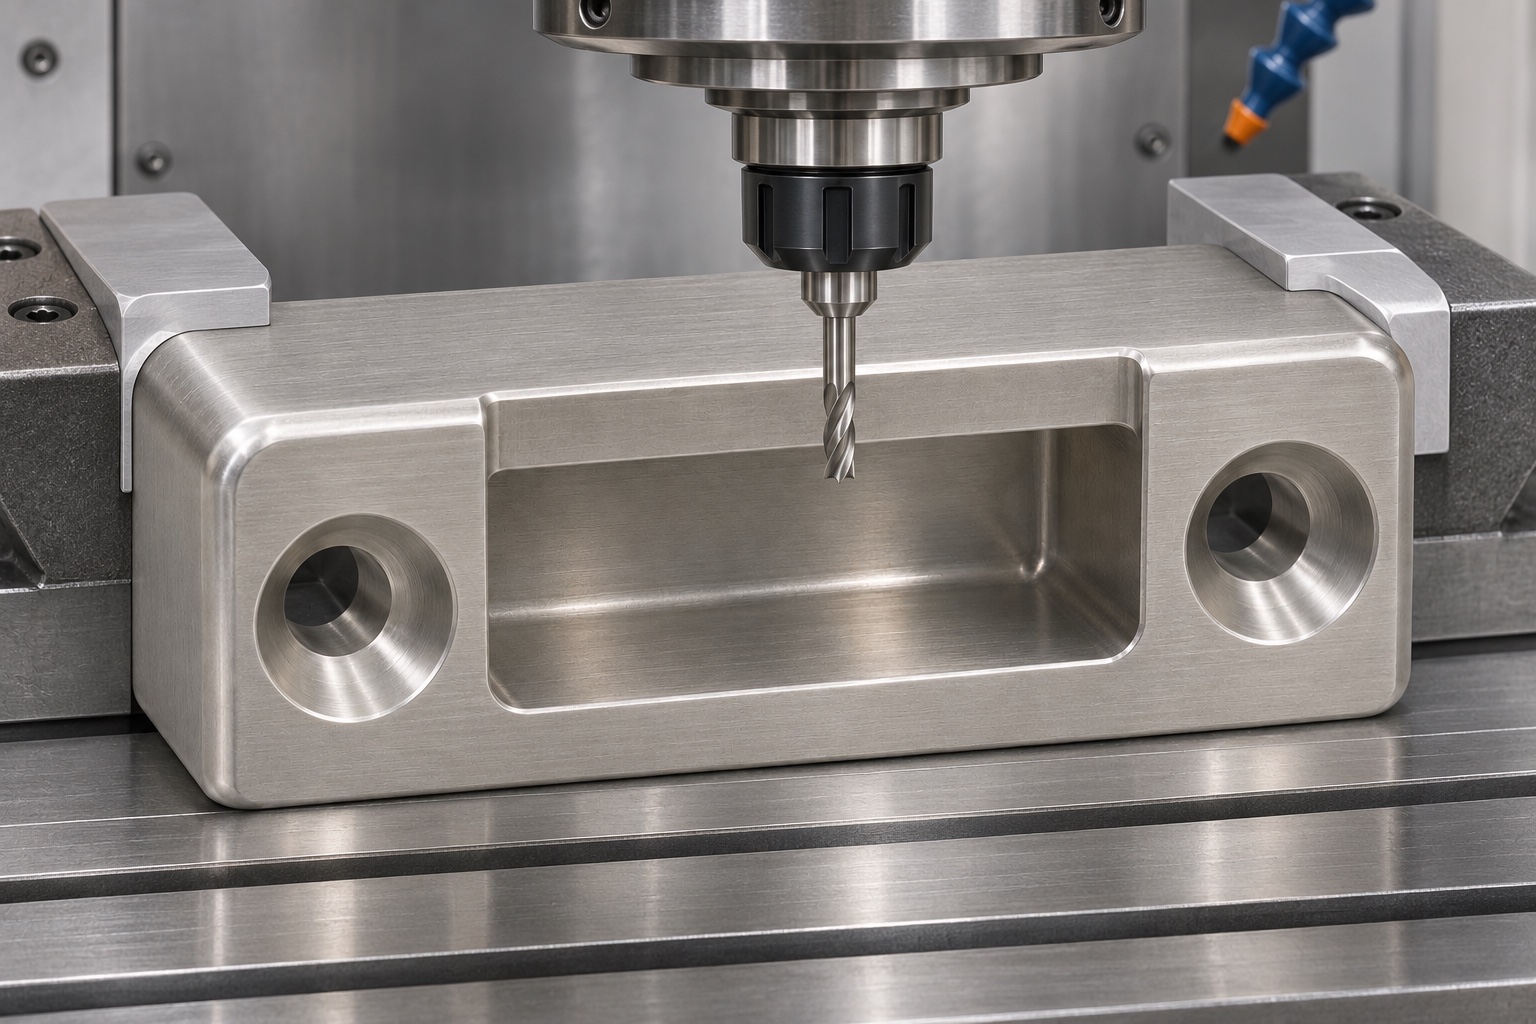
Entfernen Sie das überschüssige Material mit einem für 316L geeigneten Fräser und lassen Sie ein definiertes Schlichtaufmaß übrig. Bearbeiten Sie die Kontaktfläche und die Abstandswände mit stabilem Eingriff und guter Spanabfuhr. Die Eckradien auf die Dummy-Verriegelungszunge abstimmen. Ein kleines Werkzeug kann die Geometrie erreichen, sich aber dennoch verbiegen oder reiben, wenn sein Überhang zu groß ist. Überprüfen Sie die Führungstasche auf Konizität, Bodenrippen und verbleibendes Material in der Nähe der Oberlippe. Mischen Sie eine Funktionsfläche nicht von Hand, nur um die sichtbare Öffnung zu verbessern. Wenn die Zeichnung eine Geometrie erfordert, die das vorgeschlagene Werkzeug nicht erreichen kann, suchen Sie nach einer genehmigten Änderung oder einem alternativen Verfahren.
Befestigungsbohrungen und Kegelsenkungen fertigen
Suchen Sie beide Löcher anhand der Zeichnungsreferenzen, bohren Sie durch und bearbeiten Sie die Senkungen mit dem angegebenen eingeschlossenen Winkel. Überprüfen Sie den verbleibenden Abschnitt zwischen diesen Merkmalen und der Aussparung. Überprüfen Sie die hinteren Ausgänge auf Grate, die den Block aus seiner Halterung heben könnten. Verwenden Sie, sofern vereinbart, ein kontrolliertes Schraubenbeispiel oder eine geeignete Lehre für den Sitz und dokumentieren Sie die Überarbeitung des Befestigungselements. Ein niedrig erscheinender Schraubenkopf ist kein Beweis für die volle Tragfähigkeit. Schützen Sie die Rückseite beim Neupositionieren für Kantenarbeiten und bewahren Sie die Schrauben bis zur Endmontagekontrolle außerhalb des Teilefachs auf.
Kanten und Oberflächenzustand kontrollieren
Loses Material am Tascheneingang entfernen und das gestaltete Kontaktband konservieren. Untersuchen Sie die Aussparung mit geeigneter Vergrößerung und Winkellicht, damit ein gefalteter Grat nicht mit einer glatten Kante verwechselt wird. Entfernen Sie eingeklemmte Späne aus den Ecken und Schraubenausgängen. Bewahren Sie rostfreie Gegenstände getrennt von Eisenspänen auf. Wenn eine Passivierung oder eine andere Behandlung vorgeschrieben ist, protokollieren Sie den Prozess und legen Sie fest, welche Merkmale anschließend akzeptiert werden. Allein aus der Materialbezeichnung lässt sich nicht auf Korrosionsbeständigkeit, Sauberkeit oder chemische Verträglichkeit schließen. Halten Sie Teile mit beschädigten Lippenkanten zur Überprüfung bereit, anstatt Spuren des Schadens wegzupolieren.
Geometrie des Erstmusters dokumentieren
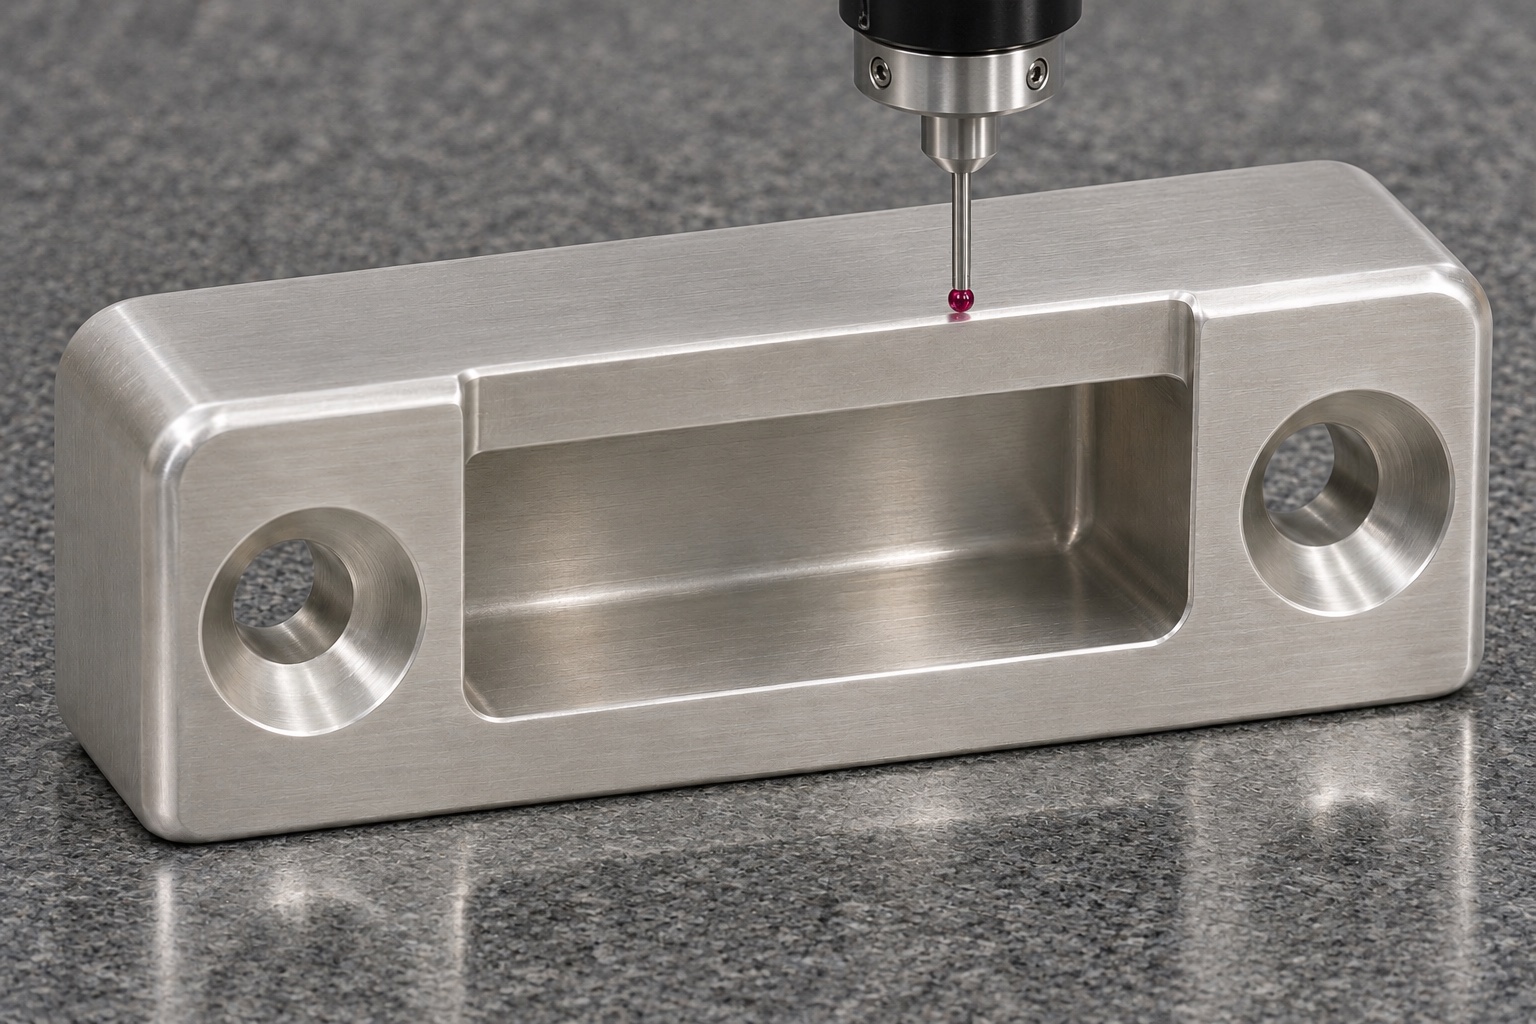
Setzen Sie den Block mit geringer Verzerrung gegen seinen Montagepunkt. Messen Sie die Lippenposition, die Tiefe des Taschenbodens, die Öffnungs- und Montagemerkmale an den angegebenen Stationen. Wählen Sie eine Tasterkonfiguration, die die Arbeitsfläche erreicht, ohne eine angrenzende Wand zu berühren. Halten Sie Kantenausbrüche von Ebenenpassungen fern und geben Sie an, wie das Koordinatensystem erstellt wird. Vergleichen Sie die tatsächlichen Messergebnisse mit der kontrollierten Zeichnung, nicht mit programmierten Werten. Wenn ein einfacher Coupon Teil der Inspektion ist, identifizieren Sie, was überprüft wird und was nicht gemessen wird. Das repräsentative Beispiel liefert keine fiktiven Messwerte oder Prozessfähigkeitsergebnisse.
Verschluss an einer separaten Vorrichtung prüfen
Montieren Sie den Aufnahmeblock mit den vereinbarten Schrauben und unter Einhaltung der Montagebedingungen an einer nicht funktionsfähigen Halterung. Bewegen Sie eine saubere Testzunge ohne Last durch den zulässigen Weg. Überprüfen Sie die Kontaktreihenfolge, die vorgesehene Überlappung und den verfügbaren Auslösespielraum. Falls sich der Sitz nach dem Anziehen der Schrauben verändert, überprüfen Sie zuerst die Rückseite, die Halterung und die Geometrie der Senkung. Dokumentieren Sie die Änderungen an Aufnahmeblock, Zunge und Halterung sowie alle genehmigten Anpassungen. Dieses Verfahren dient lediglich als mechanische Montageprüfung. Es gibt keine Auskunft über Haltekraft, Transportsicherheit, Beständigkeit gegen wiederholte Zyklen, Wiederaufbereitungseffektivität oder Konformität des fertigen Korbs.
Abweichungen vor der Wiederholfertigung klären
Falls die Zunge vor der Eingriffskante an eine Wand stößt, messen Sie ihren Weg anhand der Auslösevorgabe und vergleichen Sie die Position der Aussparung. Falls der Block maßkonform ist, die Vorrichtung aber dennoch klemmt, überprüfen Sie die Position der Halterung, anstatt die Aussparung informell zu erweitern. Falls ein Grat vorhanden ist, entfernen Sie ihn gemäß den genehmigten Kantenanforderungen und wiederholen Sie die entsprechende Prüfung. Protokollieren Sie den Grund für jede Abweichung und prüfen Sie ein neues Pilotstück unter denselben Prüfbedingungen. Eine erfolgreiche manuelle Passung an einem Muster ist kein Nachweis der Serienfertigungsfähigkeit. Definieren Sie Stichprobenprüfung und Erststückprüfung für Nachbestellungen separat.
Angebotsumfang eindeutig festlegen
Fordern Sie gegebenenfalls separate Preise für die bearbeiteten Blöcke, Oberflächenbehandlungen, Erstmusterprüfberichte und spezielle Prüfvorrichtungen an. Geben Sie an, ob der Käufer Zunge, Halterung und Befestigungselemente liefert. Legen Sie die erforderlichen Materialdokumentationen, Prüfmerkmale und die zulässige Kennzeichnungsstelle fest. Vergleichen Sie Lieferanten anhand gemeinsamer Abnahmekriterien und gehen Sie nicht davon aus, dass ein niedriger Teilepreis einen Funktionstest beinhaltet. Legen Sie fest, wer eine Abweichung genehmigen kann und wie die Zeichnungsrevision gesteuert wird. Bewahren Sie die Vorrichtungseinrichtung und die Messergebnisse des Pilotstücks für Nachbestellungen auf. Ziel ist eine reproduzierbare Bearbeitungsspezifikation, nicht der Nachweis der erreichten kommerziellen Leistung.
Eingriffsgeometrie geschützt verpacken
Verwenden Sie eine geteilte Schale oder eine passgenaue Aussparung, die den Körper stützt und Freiraum um die Lippe und die Senkungen lässt. Achten Sie darauf, dass Schrauben und Testcoupons nicht mit der gefrästen Aussparung in Berührung kommen. Verknüpfen Sie jede Charge mit der Revision und dem Abnahmebericht mithilfe der Umverpackung oder des Begleitdokuments. Vermeiden Sie Klebstoff auf der Montagefläche und schützen Sie die Vertiefung vor Schmutz. Die Verpackung ist für Handhabung und Transport, nicht für Sterilisation bestimmt. Prüfen Sie bei Wareneingang sowohl die Tasche als auch die Rückwand vor der Montage. Falls Stoßspuren oder verschobene Verpackung auf Beschädigungen hindeuten, messen Sie die betroffenen Bereiche erneut, bevor Sie versuchen, den Verschluss einzusetzen.
FAQ
Ist dies ein tatsächlich ausgeliefertes Kundenprojekt?
Nein. Es handelt sich um einen repräsentativen Bearbeitungsplan mit vorgeschlagenen Prüfungen. Er enthält keine Angaben zu einem Kunden, einer Zertifizierung oder einem gemessenen Feldergebnis.
Warum sollte der Aufnahmeblock nach dem Ausspannen geprüft werden?
Das freie Teil kann Verformungen oder einen durch die Bearbeitungsvorrichtung verdeckten Sitzfehler aufweisen. Verwenden Sie die in der Zeichnung angegebene Auflagebedingung.
Welche Schraubendetails sollten der Angebotsanfrage beigefügt werden?
Geben Sie den Kopfwinkel, den Durchmesser, die Länge und die erforderliche Sitzposition sowie die Spezifikation oder Revision des verwendeten Befestigungselements für die Passungsprüfung an.
Kann zusätzliches Spiel in der Aussparung alle Probleme mit dem Verschluss lösen?
Nein. Montagefehler, die Geometrie der Zunge und der Hub können zu Interferenzen führen. Ermitteln Sie den ersten Kontaktpunkt, bevor Sie eine maßkonforme Aussparung ändern.
Was wird nach einer unbelasteten Passprobe dokumentiert?
Dokumentieren Sie die Teile, Revisionen, den Montagezustand und das beobachtete Einrasten oder Lösen. Schließen Sie aus dieser begrenzten Prüfung nicht auf die Festigkeit oder die klinische Eignung.
Sollte die Verpackung gegen die Eingriffslippe drücken?
Nein. Stützen Sie den starren Körper ab und achten Sie darauf, dass die Funktionslippe frei von lokalen Belastungen und losen Teilen ist, die ihre Kante verändern könnten.
tanghangyun@oemach.com