
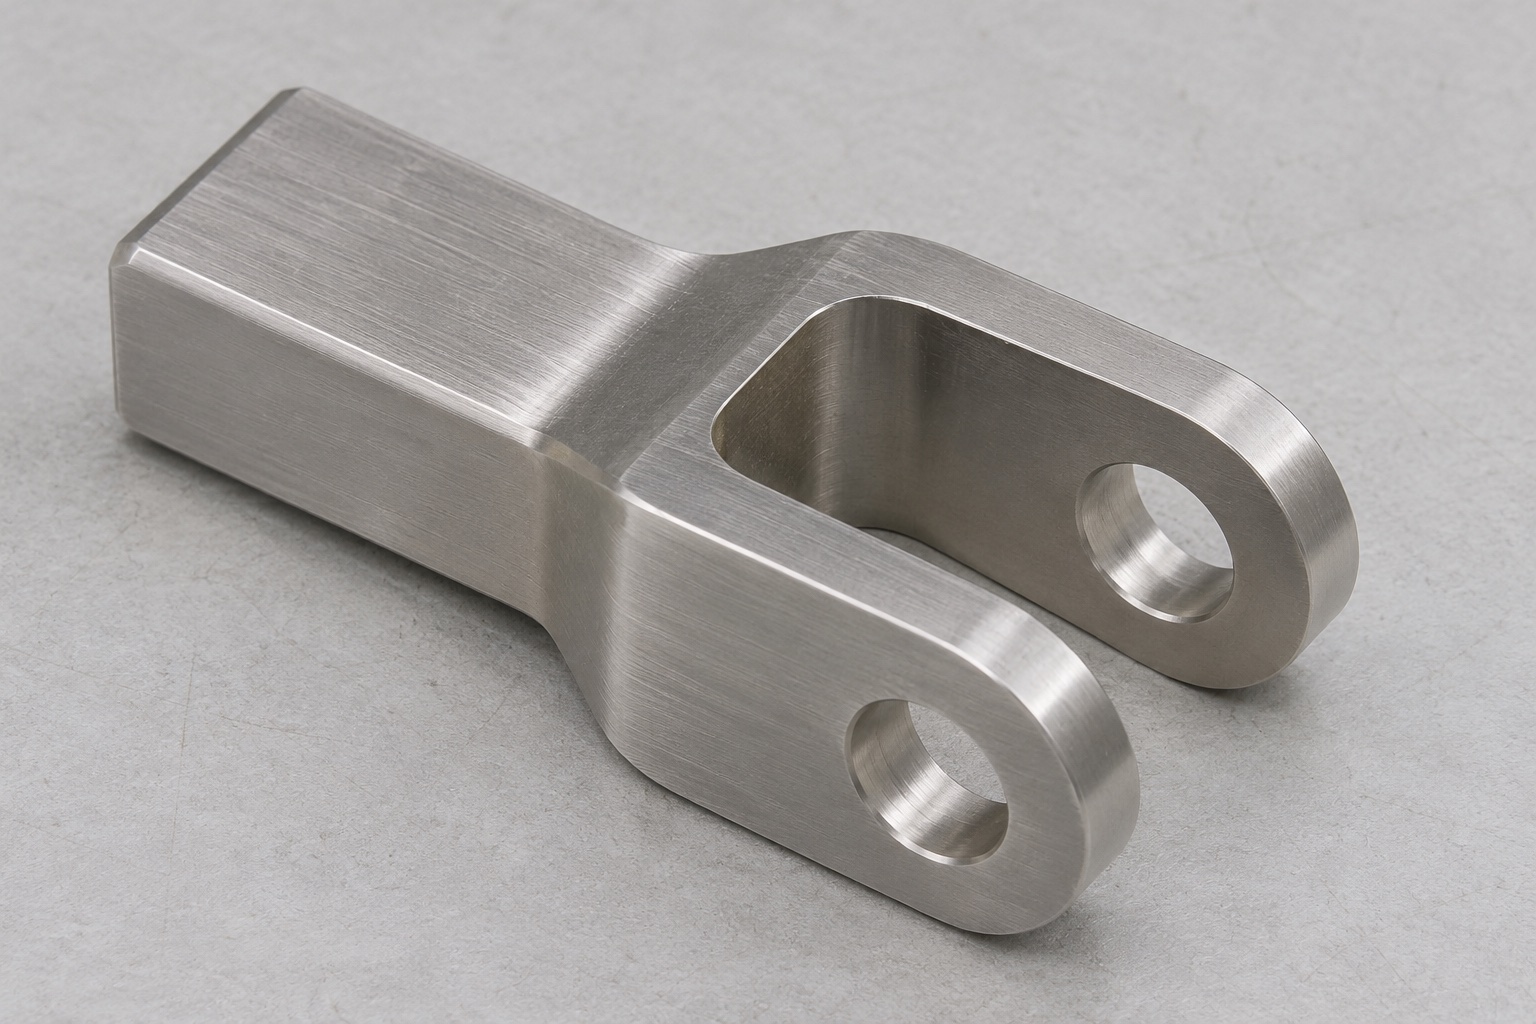
Umfang des Beispielauftrags
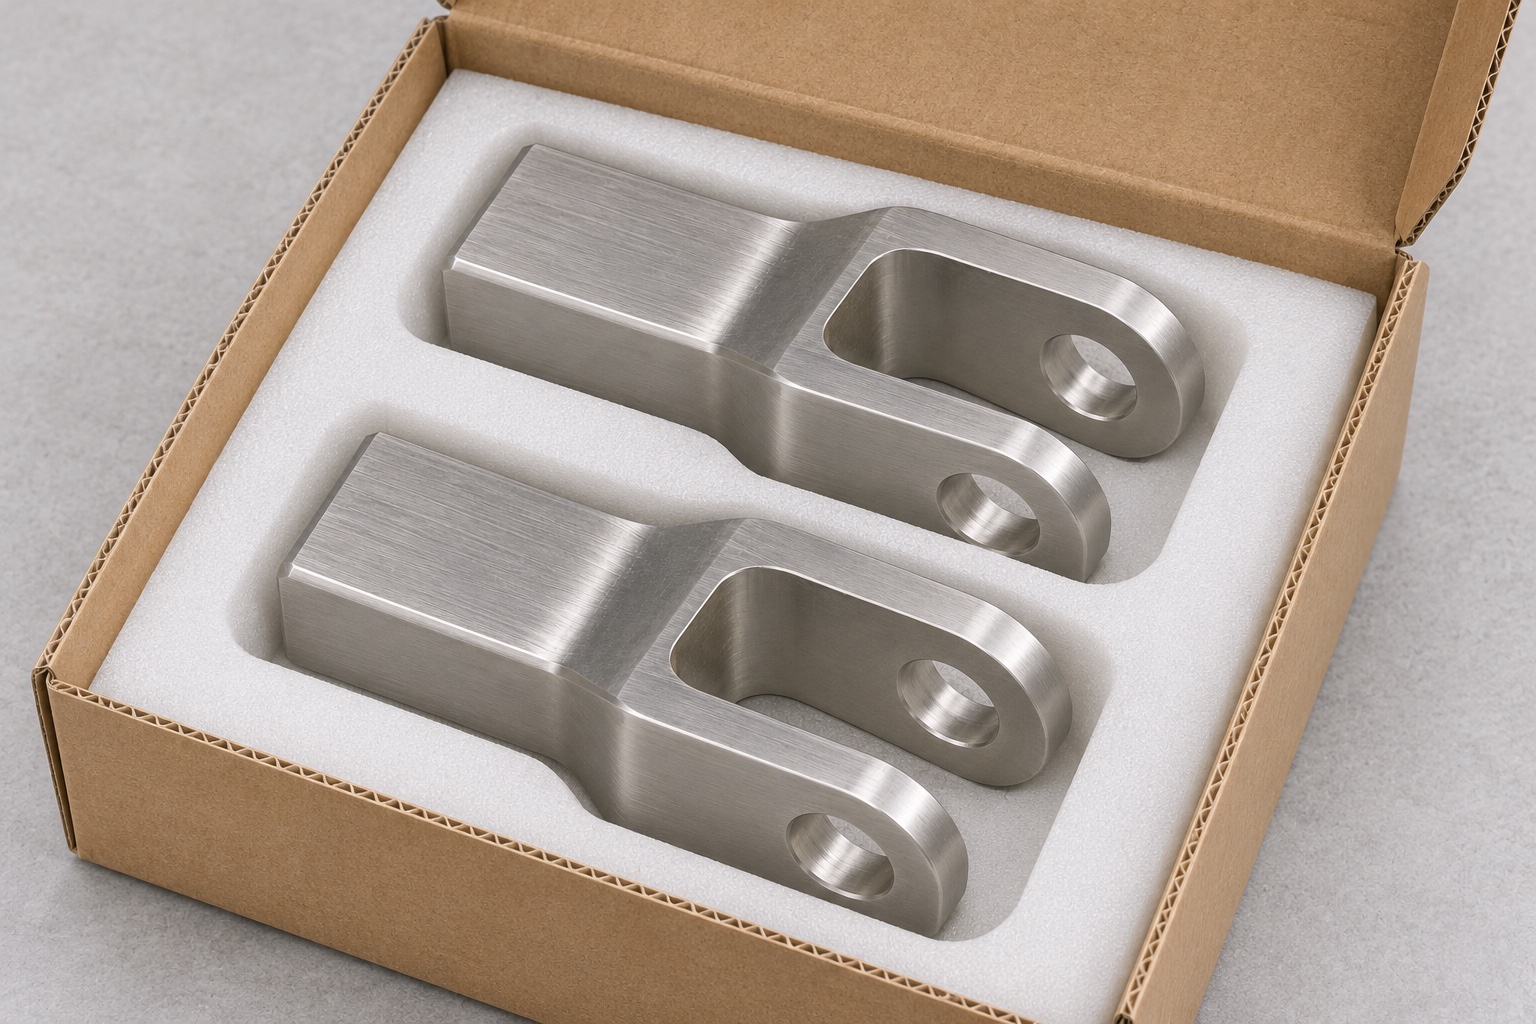
Dieser repräsentative Bearbeitungsfall schlägt einen 316L-Gabelkopf für eine Entwicklungsvorrichtung mit Thrombozytenagitator ohne Antrieb vor. Die Gabel verbindet eine Prüflasche nach Zeichnung und einen Bolzen. Es besteht aus einem rechteckigen Schaft, zwei parallelen Gabelschenkeln und einer Querbohrung durch jeden Gabelschenkel. Der Bearbeitungsauftrag umfasst die Gabel, die vereinbarte Inspektion und die Schutzverpackung. Der Agitator, ein klinisches Ersatzteil, die Prüflasche oder motorische Bewegungstests sind nicht abgedeckt. Es wird kein Anspruch auf Kundenlieferung, Gerätezertifizierung oder gemessene Leistung erhoben. Die erste Entscheidung besteht darin, ob das Teil der kontrollierten mechanischen Zeichnung entspricht und ob ein begrenzter Prüfstandtest enthalten ist.
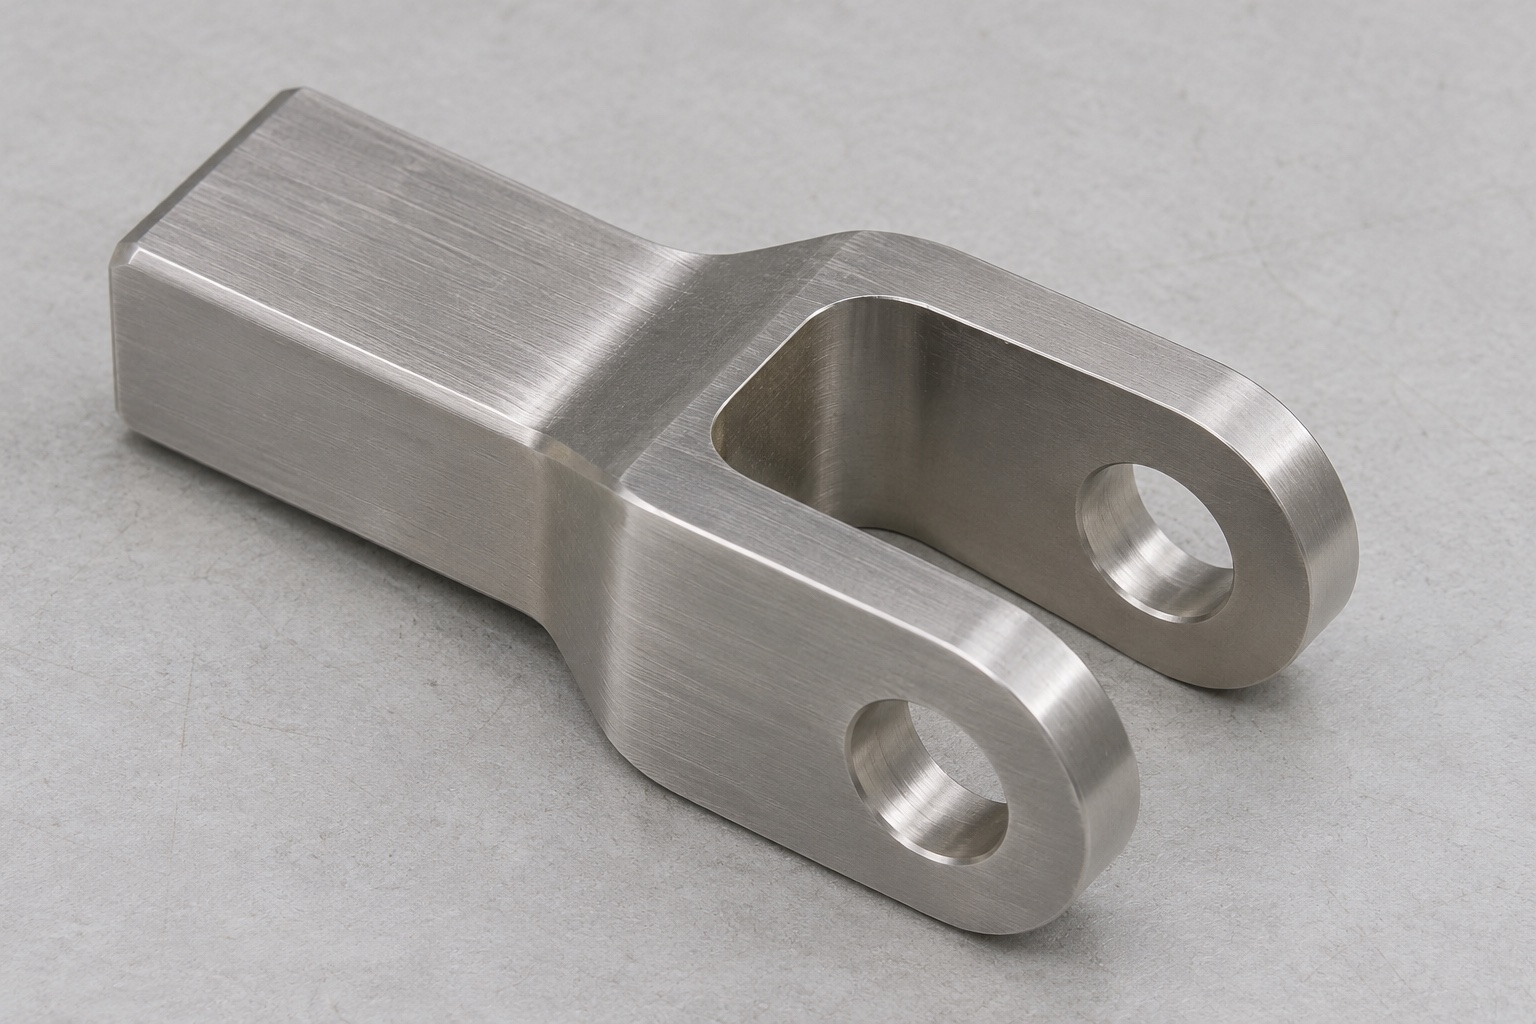
Zeichnung vor der Materialbestellung klären
Überprüfen Sie die Montagefläche und -seite des Schafts, die Gabelöffnung, die Verbindungs- und Stifthüllkurven und den beabsichtigten Bereich der Bewegung im Prüfstand. Ermitteln Sie, welche Laschenflächen die Unterlegscheiben berühren können und ob nach dem Entgraten eine nutzbare Mindestbohrungslänge erforderlich ist. Wenn der Stift außerhalb der Gabel gehalten wird, achten Sie auf den Umschlag, ohne dem Gabeldesign eine Haltenut hinzuzufügen. Notieren Sie, ob es sich bei dem gelieferten Stift um ein Referenzmuster oder eine Abnahmelehre handelt. Bestätigen Sie die Zeichnungs- und Vorrichtungsänderungen separat, damit nach beiden Änderungen ein Prototypergebnis interpretiert werden kann.
Rohmaterial und Fertigungsbegleitschein vorbereiten
Wählen Sie identifiziertes Edelstahlmaterial im genehmigten Zustand mit Spielraum um die Gabel und den Schaft aus. Markieren Sie die Chargenidentität im Traveller, bevor Sie Leerzeichen trennen. Überprüfen Sie die Lageroberflächen auf Fehler, an denen möglicherweise eine fertige Kontaktfläche verbleibt. Vereinbaren Sie, welche Oberflächen Befestigungsspuren aufweisen dürfen und welche Nachbearbeitung gegebenenfalls erforderlich ist. Behalten Sie diese Anforderungen unabhängig von Materialentscheidungen auf Geräteebene bei. Dokumentieren Sie die erwartete Übergabe zwischen Schruppen, Endbearbeiten und Inspektion, insbesondere wenn der Auftrag die Bearbeitung in einer anderen Werkstatt erfordert. Der Materialname allein stellt keine Reinigungsqualifikation oder Aussage über die Eignung für den Blutkontakt dar.
Bezüge am Schaft herstellen
Stellen Sie sich den Schaftoberflächen gegenüber, die als Funktionsbezugspunkte dienen. Stützen Sie den Schaft gegen eine stabile Unterlage und einen Seitenanschlag und prüfen Sie, dass er fest sitzt und nicht wackelt. Lassen Sie Platz für den Gabelschneider und alle Befestigungselemente, die den Ohrbereich stützen. Setzen Sie den ersten Rohling erneut ein und vergleichen Sie seine Position, bevor Sie kritische Merkmale schneiden. Notieren Sie, wo die Klammern wirken und welche Flächen für die Positionierung sorgen. Wenn die Gabelzeichnung eine bestimmte Endreferenz verwendet, übertragen Sie diese absichtlich, bevor dort durch einen Vorgang Material entfernt wird. Durch das Schneiden der Außenkontur von einer unkontrollierten Sägefläche aus kann sonst die Bohrungsposition verschoben werden, ohne dass sich der Lochdurchmesser ändert.
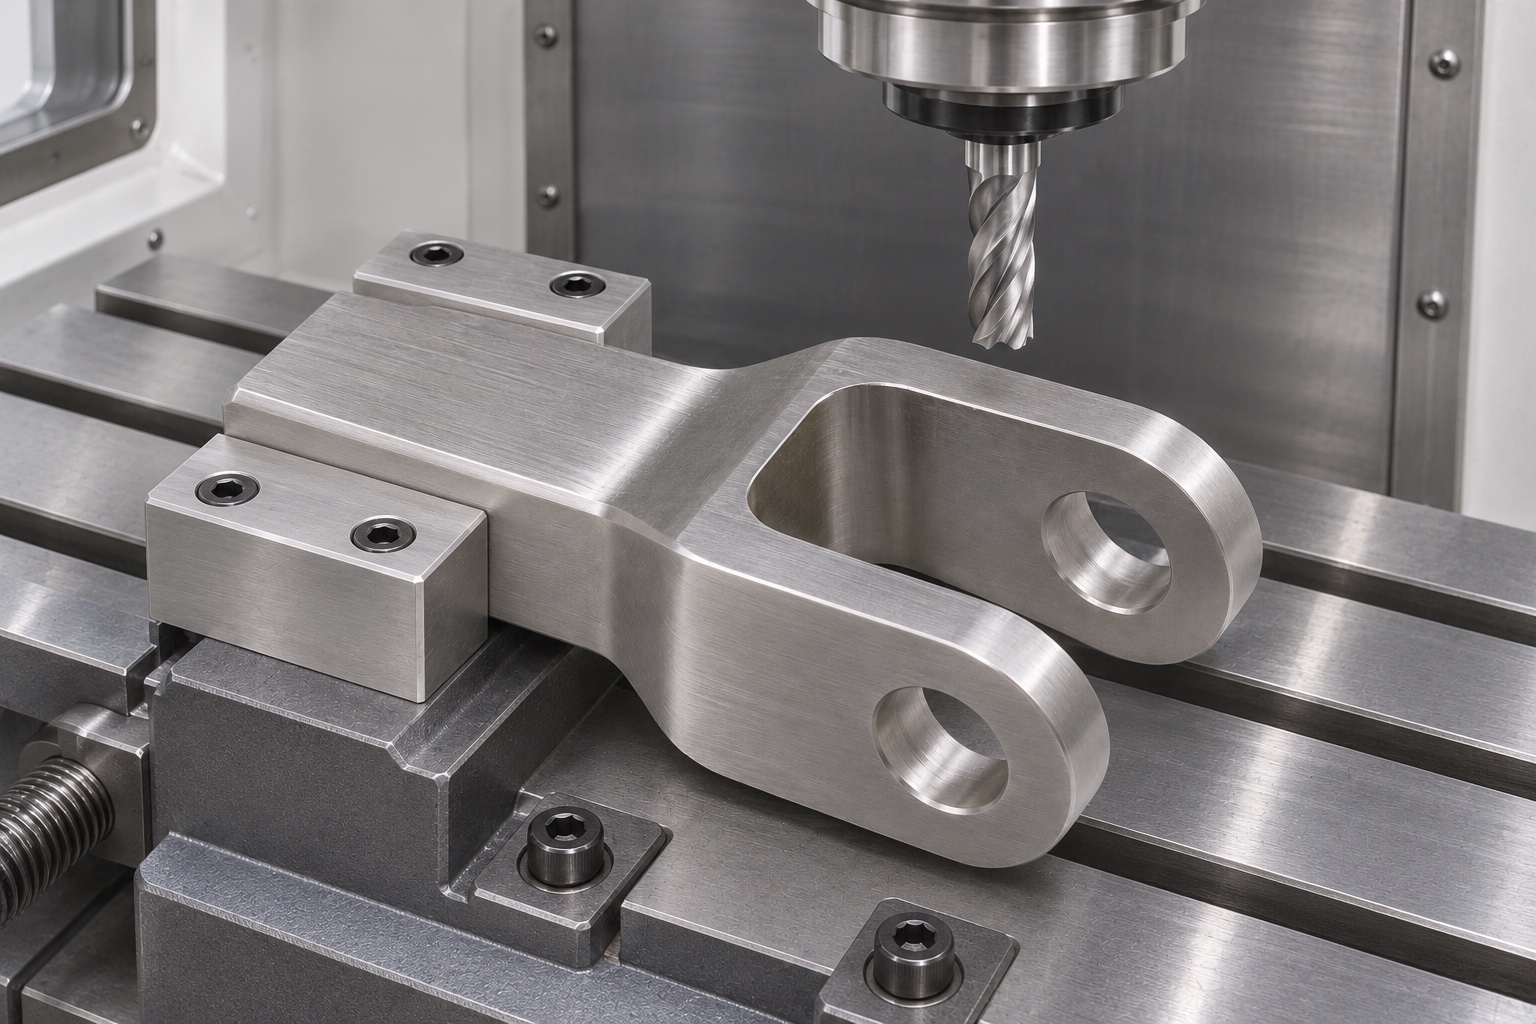
Offene Gabel abgestützt schruppen
Entfernen Sie den Großteil des Spalts und lassen Sie dabei genügend Material für die kontrollierte Endbearbeitung der Innenflächen übrig. Planen Sie den Inneneckenradius und die Annäherung so, dass der Fräser keine unbeabsichtigte Stufe an der Wurzel hinterlässt. Wenn sich das Material ungleichmäßig löst, prüfen Sie das Teil nach dem Schruppen, bevor Sie die Endbearbeitungsreihenfolge festlegen. Vermeiden Sie eine Klammer, die die beiden Gabelschenkel zusammendrückt, nachdem sie dünn sind. Schließen Sie den Spalt und die Arbeitsflächen an den Schaftreferenzen ab oder dokumentieren Sie alle Übertragungen zwischen Vorrichtungen. Überprüfen Sie den freigegebenen Spalt an der Vorderseite und näher an der Wurzel und achten Sie darauf, dass er keine Fasen und Ausrundungen aufweist.
Querbohrungen vom gemeinsamen Bezug herstellen
Verwenden Sie eine unterstützte Ausrichtung, die den Zugang entlang der Querachse ermöglicht. Bohren Sie in einer Proberoute beide Gabelschenkel von der gleichen Seite und fertigen Sie die Löcher entsprechend der Zeichnung an. Stellen Sie sicher, dass das Werkzeug den unterbrochenen Raum passieren kann, ohne sich zu verschieben oder einen Grat zu hinterlassen, der den nächsten Arbeitsgang beeinträchtigt. Eine Opferstütze kann in Betracht gezogen werden, wenn sie die Gabelschenkel nicht ablenkt oder die erforderliche Geometrie verändert. Notieren Sie die Anflug- und Endmethode. Wenn das zweite Ohr unabhängig bearbeitet wird, überprüfen Sie die Bezugsübertragung und messen Sie die zusammengesetzte Hülle, anstatt davon auszugehen, dass gleiche Durchmesser eine gemeinsame Achse bedeuten.
Innere Bohrungsaustritte entgraten
Überprüfen Sie beide Innenkanten der Bohrung, die Außeneingänge und den Spaltgrund. Grate nur innerhalb der zulässigen Kantenbruchgrenzen entfernen. Eine erhabene Kante kann verhindern, dass ein Passungstest die tatsächliche Bohrungsausrichtung diagnostiziert. Verwenden Sie eine Methode, die den verborgenen Ausgang erreicht, ohne die Wand zu zerkratzen oder die Bohrung zu vergrößern. Überprüfen Sie erneut alle Kanten, die während der manuellen Arbeit berührt wurden. Wenn das Material außerhalb der zulässigen Grenzen bleibt, halten Sie das Teil fest, anstatt die gesamte Kontaktfläche zu verrunden. Notieren Sie den Ort des Mangels und die Disposition. Die fertige Gabel sollte sich in der Charge und Verpackung von Rohproben unterscheiden lassen.
Bohrungs- und Spaltmaße getrennt protokollieren
Messen Sie beide Bohrungen von den freigegebenen Schaftreferenzen aus und geben Sie die entsprechende Position oder Achsenbeziehung an. Überprüfen Sie die Lücke an den Arbeitsabschnitten und dokumentieren Sie die Methode und den Zustand der Unterstützung. Bei der angegebenen Einsteckrichtung und -kraft kann eine gesonderte Stiftdurchgangskontrolle erfasst werden. Prüfen Sie, ob das Messgerät die tatsächlichen Zylinderflächen erreichen kann, ohne einen Kantenbruch zu berühren. Wenn die Zeichnung eine bestimmte Oberflächenbehandlung erfordert, überprüfen Sie die entsprechenden Maße im Endzustand. Notieren Sie die tatsächlichen Messwerte und das verwendete Instrument anstelle einer allgemeinen Abnahmeerklärung. Der fehlende Sondenzugriff muss behoben werden, bevor ein Ergebnis freigegeben wird.
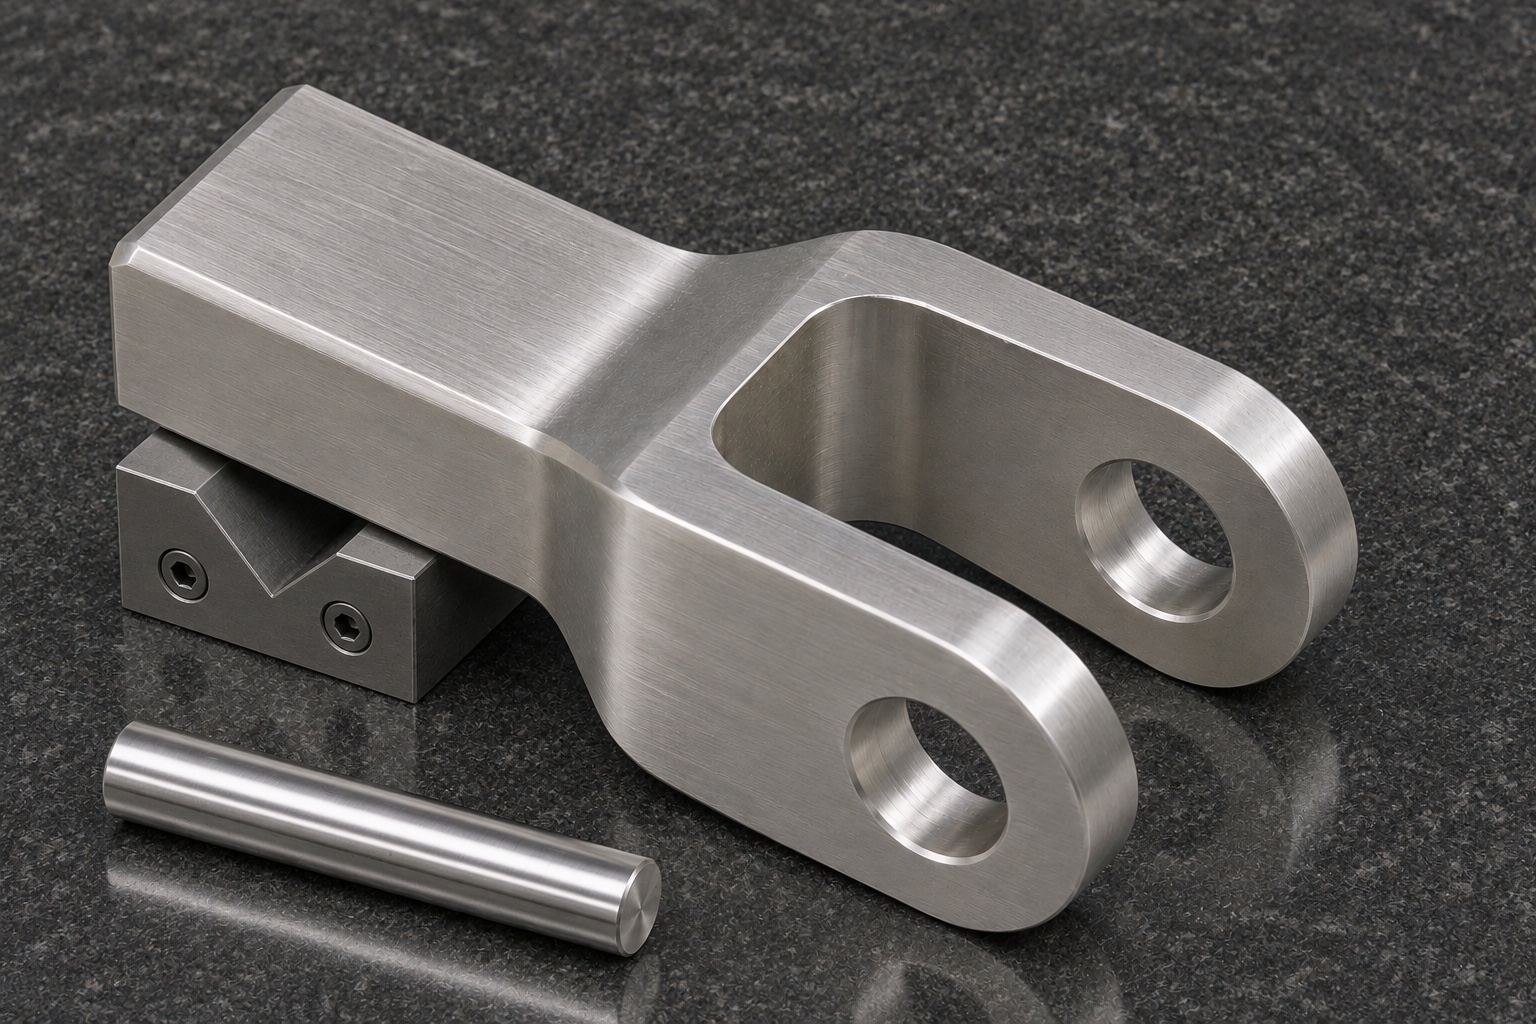
Kontaktstellen in unbelasteter Passprobe finden
Während die Gabel in einer Tischvorrichtung sitzt, führen Sie den zugelassenen Stift und das Prüflasche ohne Kraftaufwand ein, der über die vereinbarte Testgrenze hinausgeht. Überprüfen Sie, ob sich der Link innerhalb der angegebenen Testspanne bewegt und wo er zuerst berührt. Melden Sie die Fixture-, Link- und Pin-Revisionen. Ein erfolgreicher Handversuch ist kein Beweis für ein angetriebenen Agitator und stellt keine Betriebsleistung dar. Führen Sie im Rahmen dieses Komponentenplans keine Tests mit Proben oder echten Lagergeräten durch. Wenn bei der Prüfung Störungen festgestellt werden, trennen Sie die Dimensionsergebnisse und die Prüfbeobachtungen voneinander, damit die Ursache einem bestimmten Teil oder Passungsmerkmal zugeordnet werden kann.
Ursache vor der Nacharbeit ermitteln
Wenn der Stift nach dem Überqueren des ersten Ohrs stoppt, überprüfen Sie beide internen Ausgänge und vergleichen Sie die Bohrungspositionen. Wenn es vollständig eindringt, das Glied aber reibt, überprüfen Sie den Spalt, die Gliedbreite und den Wurzelradius, bevor Sie die Löcher vergrößern. Prüfen Sie die Klemmkraft und den Schaftsitz, wenn die Messwerte nach dem erneuten Einsetzen variieren. Trennen Sie betroffene Teile und folgen Sie bei etwaigen Abweichungen dem Entscheidungsprozess des Zeichnungseigentümers. Notieren Sie, was sich geändert hat und welche Funktionen erneut überprüft wurden. Eine akzeptierte Anpassung an einem Prototyp wird nicht automatisch zur Wiederholungsbearbeitungsmethode. Aktualisieren Sie den Reise- und Genehmigungsnachweis, bevor Sie diese Anpassung als Teil eines neuen Loses behandeln.
Nachweise für Folgeaufträge festlegen
Zu den vorgeschlagenen Liefernachweisen gehören die aktuelle Überarbeitung der Zeichnung, die Materialidentifikation, Messergebnisse und etwaige Notizen zu eingeschränkten Eignungsversuchen. Bieten Sie eine spezielle Inspektionsvorrichtung oder eine spezielle Oberflächenbehandlung als separate Artikel an. Überprüfen Sie Änderungen am Stift, am Schaftträger, am Material oder an der Endbearbeitung, bevor Sie die Produktion wiederholen. Vereinbaren Sie, welche Änderungen eine erneute Erstgenehmigung erfordern. Der Prototypenbericht stellt keine Prozessfähigkeitsdaten dar und sollte nicht zur Behauptung eines Kundenergebnisses verwendet werden. Sein Wert besteht darin, die nächste Überprüfung reproduzierbar zu machen, wobei die gemessenen Merkmale, Referenzbedingungen und ungelösten Tests auf Geräteebene für den verantwortlichen Eigentümer explizit identifiziert werden.
Gabelschenkel beim Verpacken entlasten
Legen Sie jedes Teil in eine separate Schutztasche, die den Schaft oder zugelassene Außenflächen stützt. Vermeiden Sie Druck auf die Ohrstöpsel und verhindern Sie, dass der passende Stift während des Transports an den Bohrungen reibt. Verwenden Sie externe Etiketten mit der Revision und dem Los und behalten Sie den Link zum Inspektionspaket bei. Geben Sie keine lose Spachtelmasse oder Kleber in den Gabelspalt. Überprüfen Sie den Zustand der Arbeitskanten beim Empfang. Bei der vorgeschlagenen Verpackung handelt es sich um einen gewöhnlichen Transportschutz, nicht um ein steriles System. Definieren Sie alle zusätzlichen Reinigungs-, Partikelkontroll- oder Handhabungsanforderungen in einer separaten Spezifikation, bevor der Auftrag freigegeben wird.
FAQ
Handelt es sich um eine gelieferte Kundenkomponente?
Nein. Dies ist eine repräsentative Route für einen Gabelkopf zur Bankbefestigung. Es wird kein Anspruch auf eine tatsächliche Bestellung, ein zertifiziertes Geräteteil oder ein gemessenes Produktionsergebnis erhoben.
Warum die Gabel am Schaft halten?
Der Schaft bietet eine stabile Montagereferenz, ohne dass die Gabelschenkel absichtlich zusammengedrückt werden müssen. Bestätigen Sie das gewählte Setup und überprüfen Sie die freigegebene Geometrie.
Können beide Gabelschenkel nur mit einem Prüfstift überprüft werden?
Ein kontrollierter Stift kontrolliert den Durchgang. Die individuelle Bohrungsgeometrie und die Achsbeziehung zum Schaft müssen gesondert geprüft werden, wenn die Zeichnung dies erfordert.
Was soll passieren, wenn der Pin klemmt?
Notieren Sie, wo es aufhört. Überprüfen Sie Grate, Referenzausrichtung und die relevante Bohrungsgeometrie, bevor Sie eine Nacharbeit vorschlagen. Führen Sie den Stift nicht mit Gewalt durch.
Sind Tests von angetriebenen Geräten inbegriffen?
Nein. Die optionale Testversion ist ausgeschaltet und entladen. Betriebsvalidierung und Gerätegenehmigung bleiben außerhalb der vorgeschlagenen Komponentenreihenfolge.
Wie wird der Prototyp beim Versand geschützt?
Trennen Sie die Teile in einzelnen Taschen und stützen Sie zugelassene Oberflächen anstelle der Ohrstöpsel. Halten Sie Schmutz von den Bohrungen fern und verknüpfen Sie die Verpackungsidentität mit den Prüfprotokollen.
tanghangyun@oemach.com