
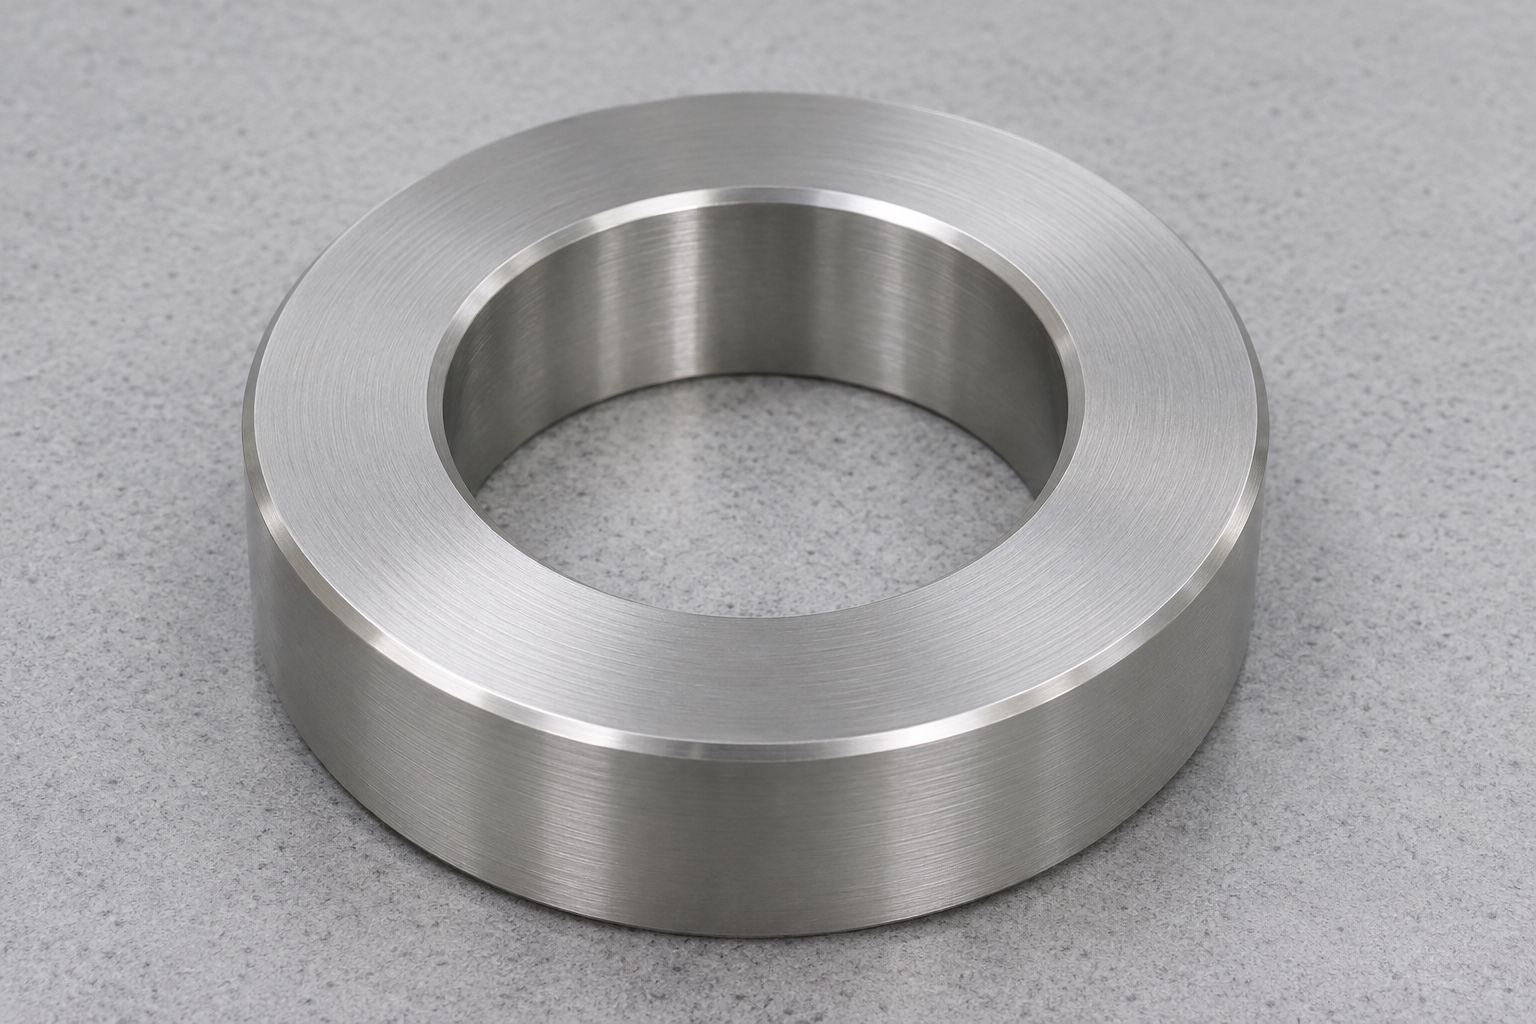
Umfang des Lehrenprototyps
In diesem repräsentativen Fertigungsfall wird ein Prüfring aus 316L für die Zeichnung eines generischen OP-Leuchtengriffs vorgeschlagen. Der Ring hat eine gerade Durchgangsbohrung, zwei flache Flächen und eine kontrollierte Eintrittsfase. Dies würde bei der Entscheidung helfen, ob ein definierter zylindrischer Abschnitt nach einer zugelassenen Methode eingeführt werden kann. Es besteht kein Anspruch auf Kundenbestellungen, handelsübliche Ersatzteile oder abgeschlossene Messgerätekalibrierungen. Das Gerät ist nicht an der Leuchte angebracht und hat keine Funktion, die dem Patienten zugewandt ist. Der Fall deckt einen vorgeschlagenen Weg zum Drehen, Überprüfen und Schützen des Rings ab, wobei Grifftests auf Systemebene ausdrücklich ausgeschlossen sind.
Zeichnungen von Werkstück und Lehre abgleichen
Fordern Sie die Revision des Griffs, die geprüfte Länge, die Grenze und die vorgesehene Einführrichtung an. Prüfen Sie, ob eine Rippe oder Schulter den Ring vor dem zylindrischen Abschnitt erreichen kann. Die Lehrenzeichnung sollte die Messbohrung, die zulässige Form, die effektive Länge und die Flächen zur Positionierung des Rings definieren. Bestätigen Sie, ob eine beidseitige Eingabe erforderlich ist. Vereinbaren Sie vor der Verwendung, wie die Prüfentscheidung getroffen wird und welches Prüfnormal oder Messverfahren erwartet wird. Eine Ringbohrung kann nicht allein aus einer Griff-Nenngröße ausgewählt werden. Dokumentieren Sie die Grenzmaße und die Prüfregel getrennt von den Abmessungen des Seriengriffs.
Rückverfolgbares Rohmaterial und Bearbeitungsaufmaß
Die vorgeschlagene Route nutzt identifiziertes 316L-Material. Wählen Sie einen runden Rohling mit ausreichend Spielraum für Außendurchmesser, Flächen und Bohrung; Eine vorhandene Öffnung ist nur dann akzeptabel, wenn rund um die Öffnung noch ausreichend Material zum Reinigen verbleibt. Übergeben Sie die Materialidentifikation an den Reisenden. Untersuchen Sie das Material dort, wo Diskontinuitäten eine Arbeitsfläche überschneiden könnten. Bestätigen Sie, ob der Käufer eine Behandlung, Oberflächenbeschaffenheit oder Materialdokumentation benötigt. Aus der Bezeichnung der Legierung dürfen keine Rückschlüsse auf Härte oder Lebensdauer gezogen werden. Wenn sich die Belastungs- oder Verschleißerwartung ändert, überprüfen Sie die Materialauswahl und den Prüfplan für die Stärke mit dem verantwortlichen Qualitätsverantwortlichen.
Stirnfläche und Bohrung in einer Aufspannung
Platzieren und stützen Sie den Rohling, ohne ihn in eine verzerrte Form zu zwingen. Stellen Sie sich dem freigelegten Ring gegenüber, rauhen Sie die Öffnung auf und lassen Sie eine gleichbleibende Toleranz für die Endbohrung. Stellen Sie die erste Fläche und die Messbohrung in der gleichen Anordnung fertig, in der die Zeichnung ihre Beziehung vorsieht. Überprüfen Sie den Zustand der Wendeschneidplatte, die Stangenreichweite und die Spanabfuhr, bevor Sie den Versatz ändern. Eine raue Bohrung kann verjüngt sein, selbst wenn der Eingang nahe am Ziel angezeigt wird. Stellen Sie sicher, dass der letzte Schnitt die gesamte Arbeitslänge reinigt. Erfassen Sie Einrichtungsbedingungen, die sich auf die Wiederholbarkeit auswirken, anstatt davon auszugehen, dass ein Maschinenprogramm allein die Bohrungsgeometrie festlegt.
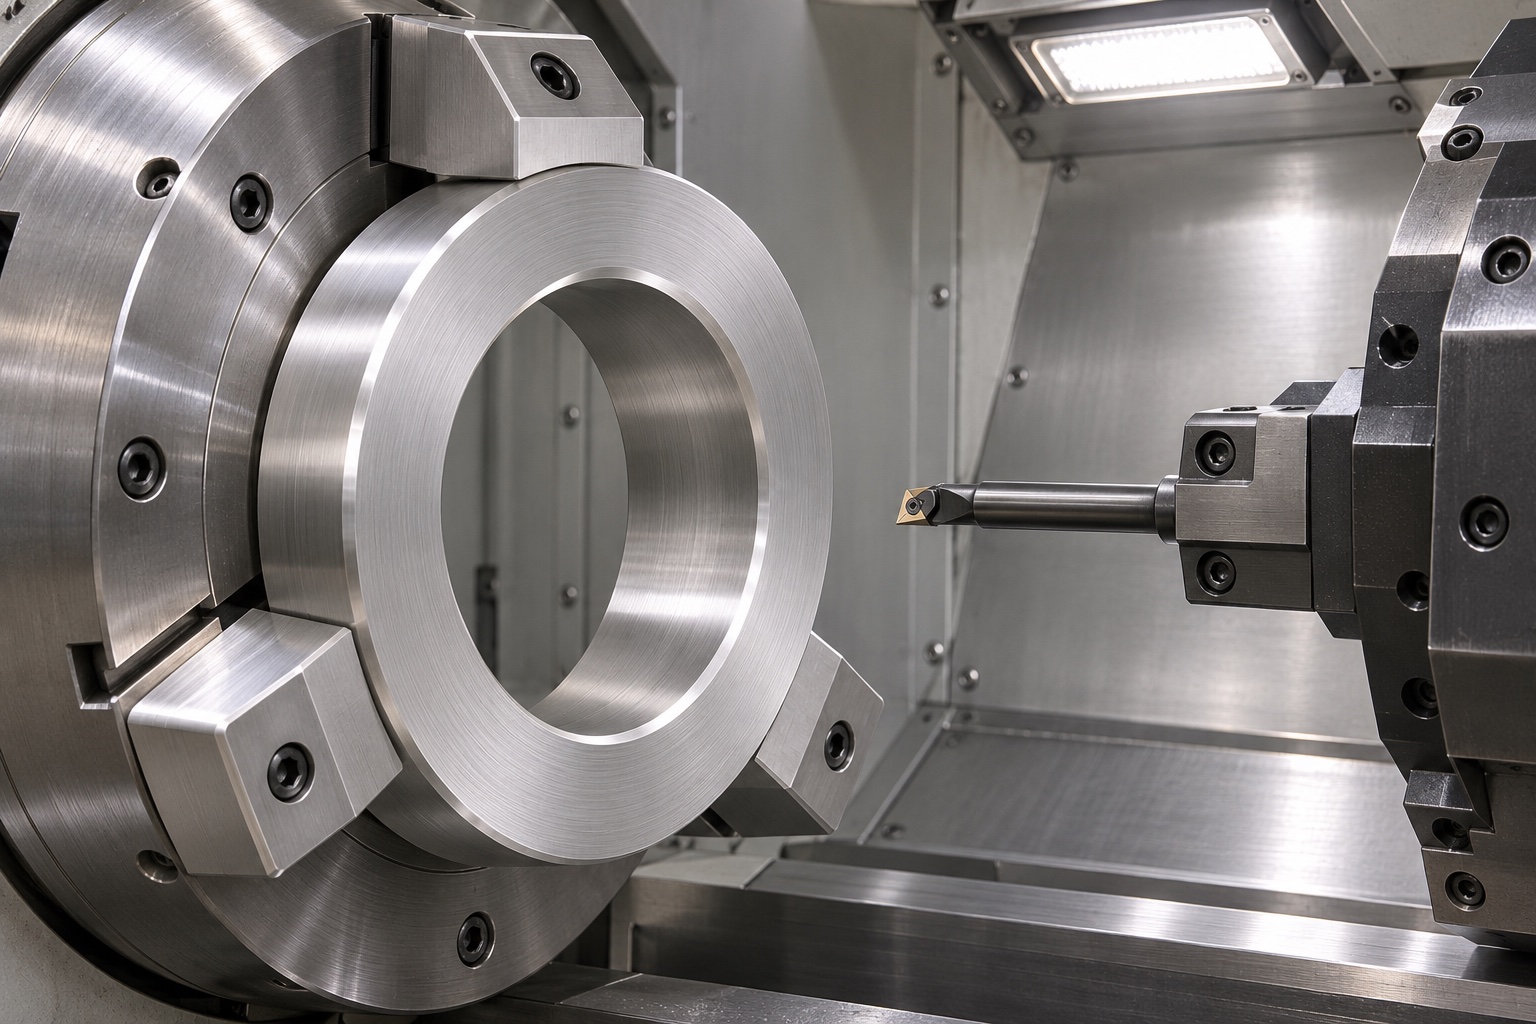
Umspannen ohne unkontrollierte Bohrungsklemmung
Verwenden Sie eine geeignete Spannzange oder gebohrte weiche Backen am Außendurchmesser, sofern die Zeichnung dies zulässt. Setzen Sie die fertige Fläche gegen einen sauberen Anschlag und prüfen Sie, dass das Teil nicht wackelt. Stellen Sie sicher, dass die Rückseite und das verbleibende Eingangselement ausreichend gestützt sind, um eine Durchbiegung zu vermeiden. Drücken Sie eine Spreizvorrichtung nicht in die Messbohrung, es sei denn, der Prozess ist genehmigt und es ist nachgewiesen, dass er sie nicht beschädigt oder verformt. Überprüfen Sie nach der Freigabe die Dicke und das erforderliche Flächenverhältnis. Wenn der Ring in einer Halterung ruht, überprüfen Sie die tatsächliche Auflagefläche und nicht einen damit verbundenen kosmetischen Rand.
Einführfase und Messfläche prüfen
Überprüfen Sie die Fasengröße und die Arbeitslänge, bevor Sie einen Prüfnormal oder Griffmuster ausprobieren. Untersuchen Sie die Bohrung mithilfe der vereinbarten visuellen Methode auf Späne, Grate, Riefen und erhabene Kanten. Entfernen Sie einen Grat nicht, indem Sie wiederholt ein Referenzteil mit Gewalt hindurchdrücken. Ein handgeschliffener Eintrag, der zu weit in die Bohrung hineinreicht, kann dazu führen, dass das Messgerät weniger nützlich ist, ohne dass sich der größte Durchmesser merklich verändert. Jede Korrektur sollte innerhalb der genehmigten Zeichnung bleiben. Überprüfen Sie die betroffenen Merkmale nach dem Entgraten oder der Behandlung erneut und bewahren Sie den Ring getrennt von gewöhnlichen Unterlegscheiben oder ungeprüften Rohlingen mit ähnlichem Aussehen auf.
Fertigen Ring unter definierten Bedingungen messen
Verwenden Sie ein geeignet kalibriertes internes Messsystem und die angegebene Referenz. Überprüfen Sie die Bohrung an den Zeichnungsstellen, einschließlich mehrerer Tiefen und Ausrichtungen, sofern erforderlich. Prüfen Sie ggf. die geometrische Form gesondert und dokumentieren Sie, wie das Ergebnis ermittelt wurde. Notieren Sie das Instrument, die Umgebungs- oder Konditionierungsanforderungen, gegebenenfalls die Unsicherheit und die tatsächlichen Messwerte. Erwägen Sie eine zweite Überprüfungsmethode, wenn das Ergebnis zu nahe an der Entscheidungsgrenze für das Instrument liegt. In einem nachvollziehbaren Bericht sollte angegeben werden, was gemessen wurde, und nicht einfach nur ein Bohrungswert aufgeführt werden, ohne die Zone oder den Zustand zu beschreiben.
Prüfverfahren mit freigegebenem Normal erproben
Verwenden Sie einen bestimmten Master oder Ersatz, der für die definierte Prüfung geeignet ist. Befolgen Sie die genehmigte Richtung, Tiefe und Kraftbegrenzung und achten Sie darauf, dass beide Oberflächen frei von losem Material sind. Beobachten Sie, wo der Kontakt auftritt, und notieren Sie die Bedingungen der Vorrichtung. Verwenden Sie keinen zufällig passenden Seriengriff als Beweis dafür, dass der Ring korrekt ist. Wenn der Käufer eine formelle Kalibrierung oder Methodenqualifizierung in Auftrag gibt, behandeln Sie diese als separate Lieferung mit eigener Akzeptanz. Dieser Vorschlag enthält keine tatsächlich gemessenen Bohrungswerte oder Verifizierungsergebnisse. Es beschreibt, wie Beweise für die nächste Entscheidung gesammelt würden.
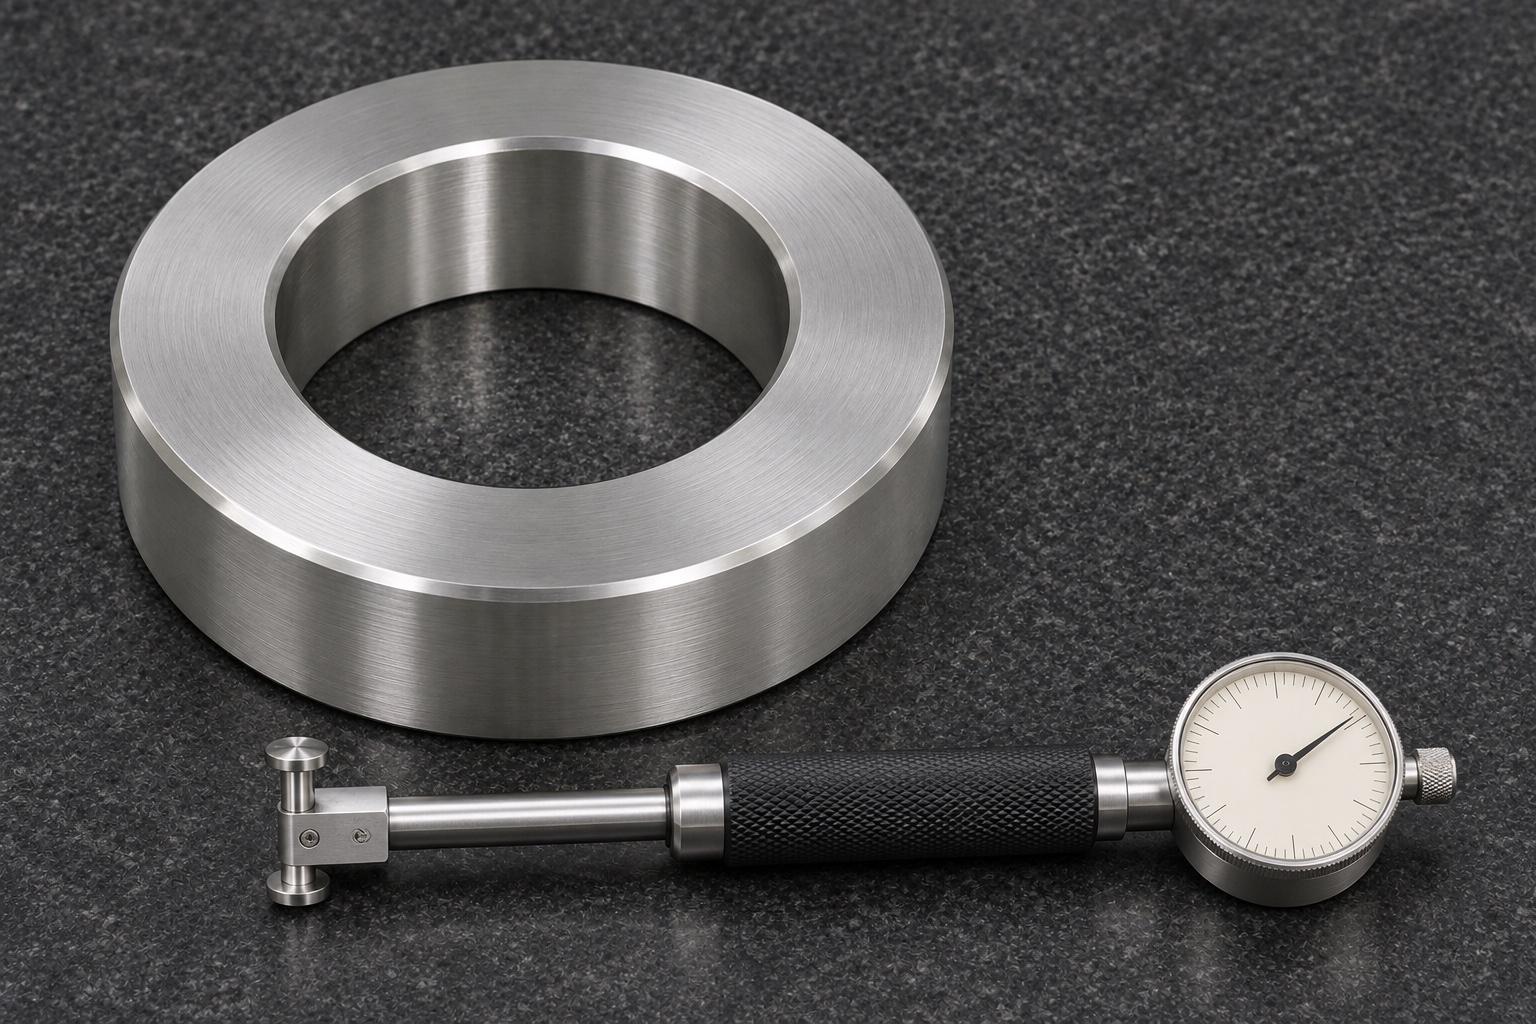
Abweichung vor Nacharbeit untersuchen
Wenn eine verifizierte Referenz am Eingang stehen bleibt, überprüfen Sie zuerst die Fase und etwaige Grate. Wenn es nur teilweise eindringt und sich tiefer festsetzt, vergleichen Sie Bohrungsgröße, Konizität und Ausrichtung an den entsprechenden Abschnitten. Überprüfen Sie, ob Referenz, Temperatur und Unterstützung mit dem Verfahren übereinstimmen. Wenn wiederholte Messungen darauf hindeuten, dass es nach dem Lösen zu einer Ausbuchtung kommt, überprüfen Sie die Werkstückspannung erneut, bevor Sie den Werkzeugversatz ändern. Halten Sie den betroffenen Ring fest und bestätigen Sie die zulässige Anordnung, bevor Sie die Arbeitsfläche nachbearbeiten. Ein nützlicher Datensatz verknüpft die beobachtete Nichtübereinstimmung, Korrekturmaßnahmen und erneute Inspektionen. Ein Etikett sollte nicht dazu verwendet werden, zu verbergen, dass ein Ring zur Überprüfung ansteht.
Lehrenkennzeichnung und Prüfstatus
Geben Sie die Identifizierung auf einer nicht funktionierenden Oberfläche oder auf dem dafür vorgesehenen Behälter an. Verknüpfen Sie die Kennung mit der Zeichnungsrevision, der Materialcharge, den tatsächlichen Messungen und jedem genehmigten Prüfstatus. Wenn eine Gravur erforderlich ist, stellen Sie sicher, dass ihre Position und Methode den Ring nicht verzerrt oder das Material in der Nähe der Sitzfläche anhebt. Bestätigen Sie bei Nachbestellungen, dass die Griffrevision und die Entscheidungsregel unverändert bleiben. Identifizieren Sie Prozessänderungen, die eine erneute Prüfung auslösen. Das kommerzielle Angebot sollte den bearbeiteten Rohling, die gemessene Lehre, die Vorrichtung und die Überprüfungsdienste trennen, damit niemand annimmt, dass die Kalibrierung inbegriffen ist, wenn dies nicht der Fall ist.
Lehre bei Lagerung und Versand schützen
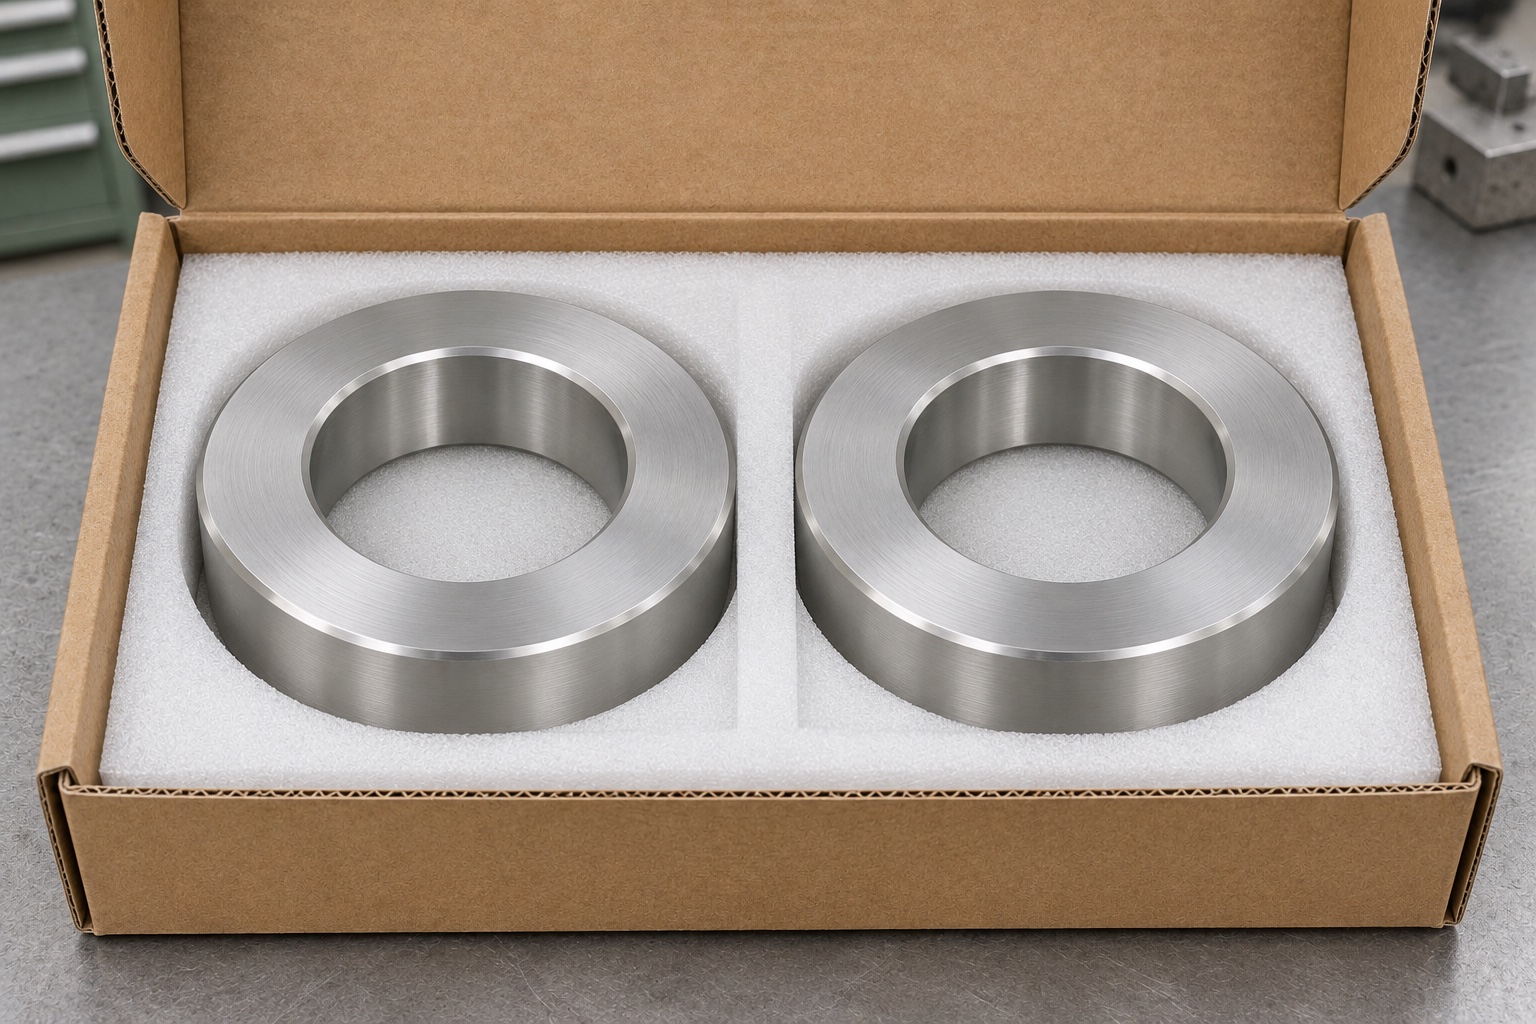
Verwenden Sie einen geteilten oder einzelnen Behälter, der den Außenkörper stützt, ohne an der Messbohrung zu reiben. Vermeiden Sie Verpackungsmaterial oder Klebeband in der Öffnung. Halten Sie den Kontakt von Metall auf Metall von den Messflächen fern und fügen Sie ggf. Handhabungsanweisungen bei. Bringen Sie die Kennung und die Revision der Zeichnung auf der Außenverpackung an, wobei die Inspektionsnachweise separat zugänglich aufbewahrt werden. Überprüfen Sie das Gerät vor dem ersten Gebrauch bei Erhalt auf Schäden. Die gewöhnliche Schutzverpackung ist keine sterile Barriere. Der Inspektionsring sollte ein Laborgerät bleiben, dessen regelmäßige Prüfungen und Entnahmekriterien durch das Messgerätkontrollverfahren des Käufers festgelegt werden.
Übergabe vor dem Produktionseinsatz festlegen
Die vorgeschlagene Übergabe umfasst eine freigegebene Maßzeichnung, spezifizierte Materialnachweise, Maßergebnisse, etwaige zusätzliche Überprüfungen und ein dokumentiertes Abnahmeverfahren. Es sollte angeben, welchen Bereich des Handles der Ring prüft und wie auf ein mehrdeutiges Ergebnis reagiert wird. Eine spätere Änderung des Materials, der Endbearbeitungsroute oder des Stärkenlieferanten kann eine Überprüfung erfordern, auch wenn die Form gleich bleibt. Der endgültige Gerätehersteller bleibt für die genehmigte Montage und Gerätevalidierung verantwortlich. In diesem repräsentativen Fall wird nicht behauptet, dass ein Kunde den Ring erhalten hat, dass das Messgerät zertifiziert ist oder dass eine Operationsleuchte einen Test bestanden hat.
FAQ
Handelt es sich um ein zugelassenes Ersatzteil für eine OP-Leuchte?
Nein. Es handelt sich um ein vorgeschlagenes Werkbank-Inspektionswerkzeug für einen zuggesteuerten Griff, nicht Teil einer handelsüblichen Leuchtenbaugruppe.
Warum Stirnfläche und Bohrung gemeinsam fertigstellen?
Es kann die beabsichtigte Referenzbeziehung bewahren. Bei der zweiten Rüst- und Freigabeprüfung muss noch die entsprechende Geometrie bestätigt werden.
Gilt der Erststückbericht als Kalibrierung?
Nur wenn das vertraglich vereinbarte Verfahren, die Referenz und die erforderlichen Nachweise die Leistung belegen. Ein allgemeiner Maßbericht sollte nicht als Kalibrierung umbenannt werden.
Was passiert, wenn die Bohrung erst nach dem erneuten Spannen dicht zu sein scheint?
Vergleichen Sie die freigegebenen und zurückgehaltenen Bedingungen und überprüfen Sie die Werkstückhalterung. Der Klemmdruck kann die Ringform vorübergehend verändern.
Wo soll der Ring markiert werden?
Verwenden Sie einen von der Zeichnung genehmigten Nichtarbeitsort oder identifizieren Sie den dedizierten Container. Halten Sie die Messbohrung und die Sitzflächen frei von erhabenen Markierungen.
Kann ein Passprobe die Beibehaltung des Griffs nachweisen?
Nein. Es geht nur um den Rahmen und die Bedingungen, die der Prozess darstellt. Aufbewahrung und Geräteleistung bedürfen einer gesonderten Bewertung.
tanghangyun@oemach.com