
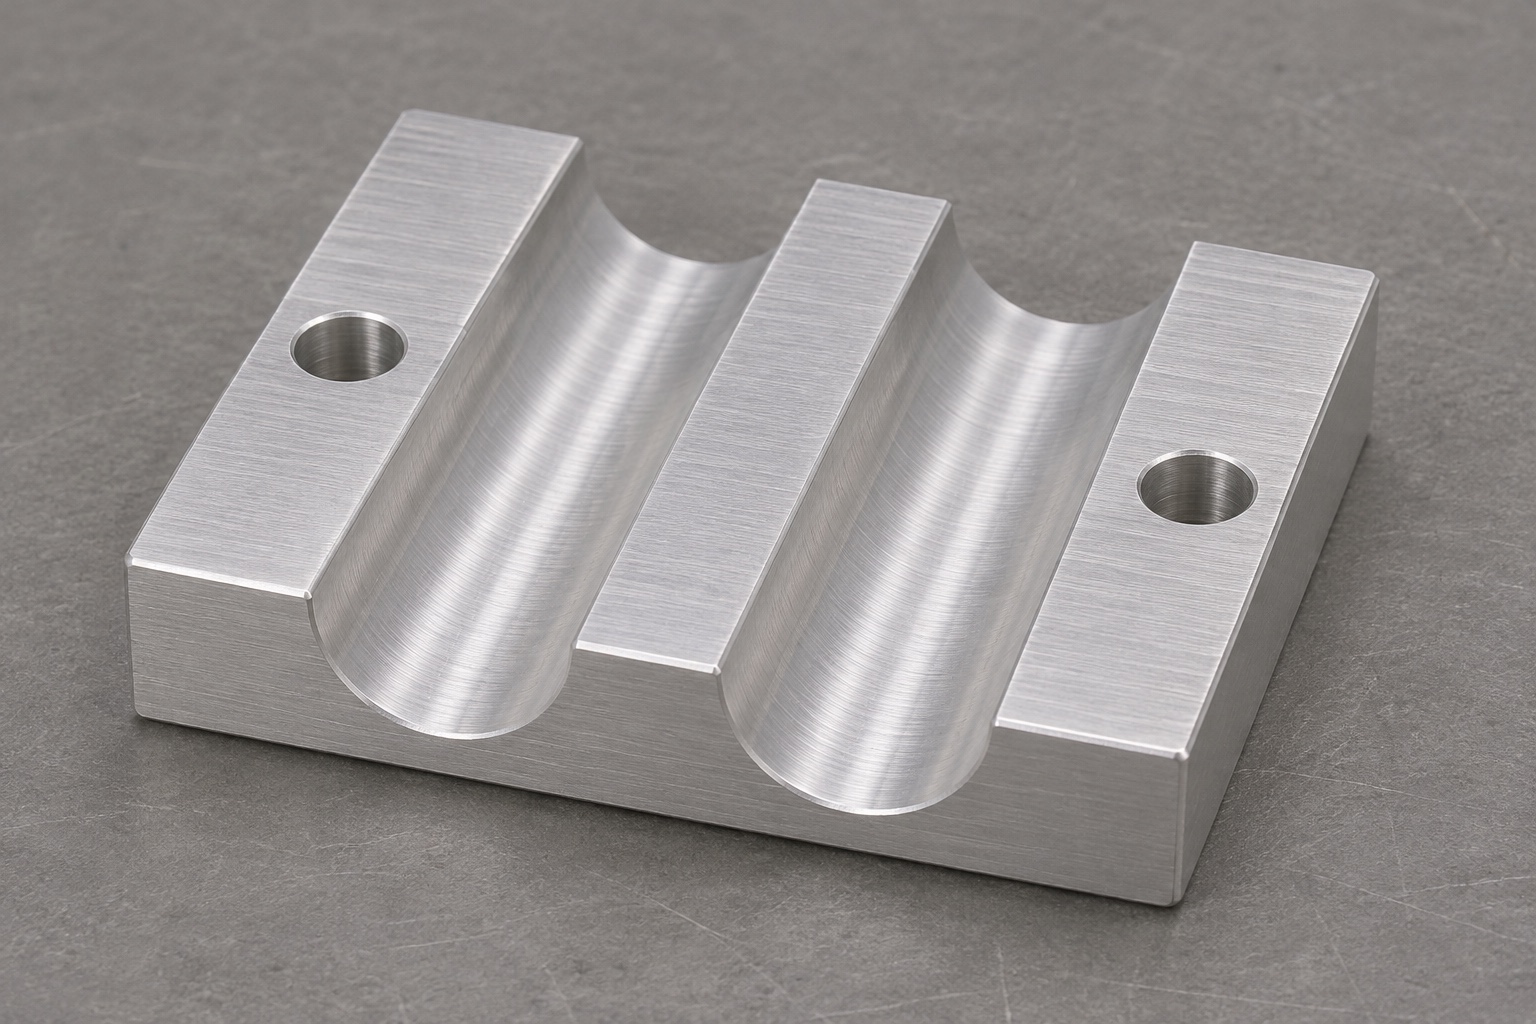
Bestimme das repräsentative Bauteil und seine Grenzen
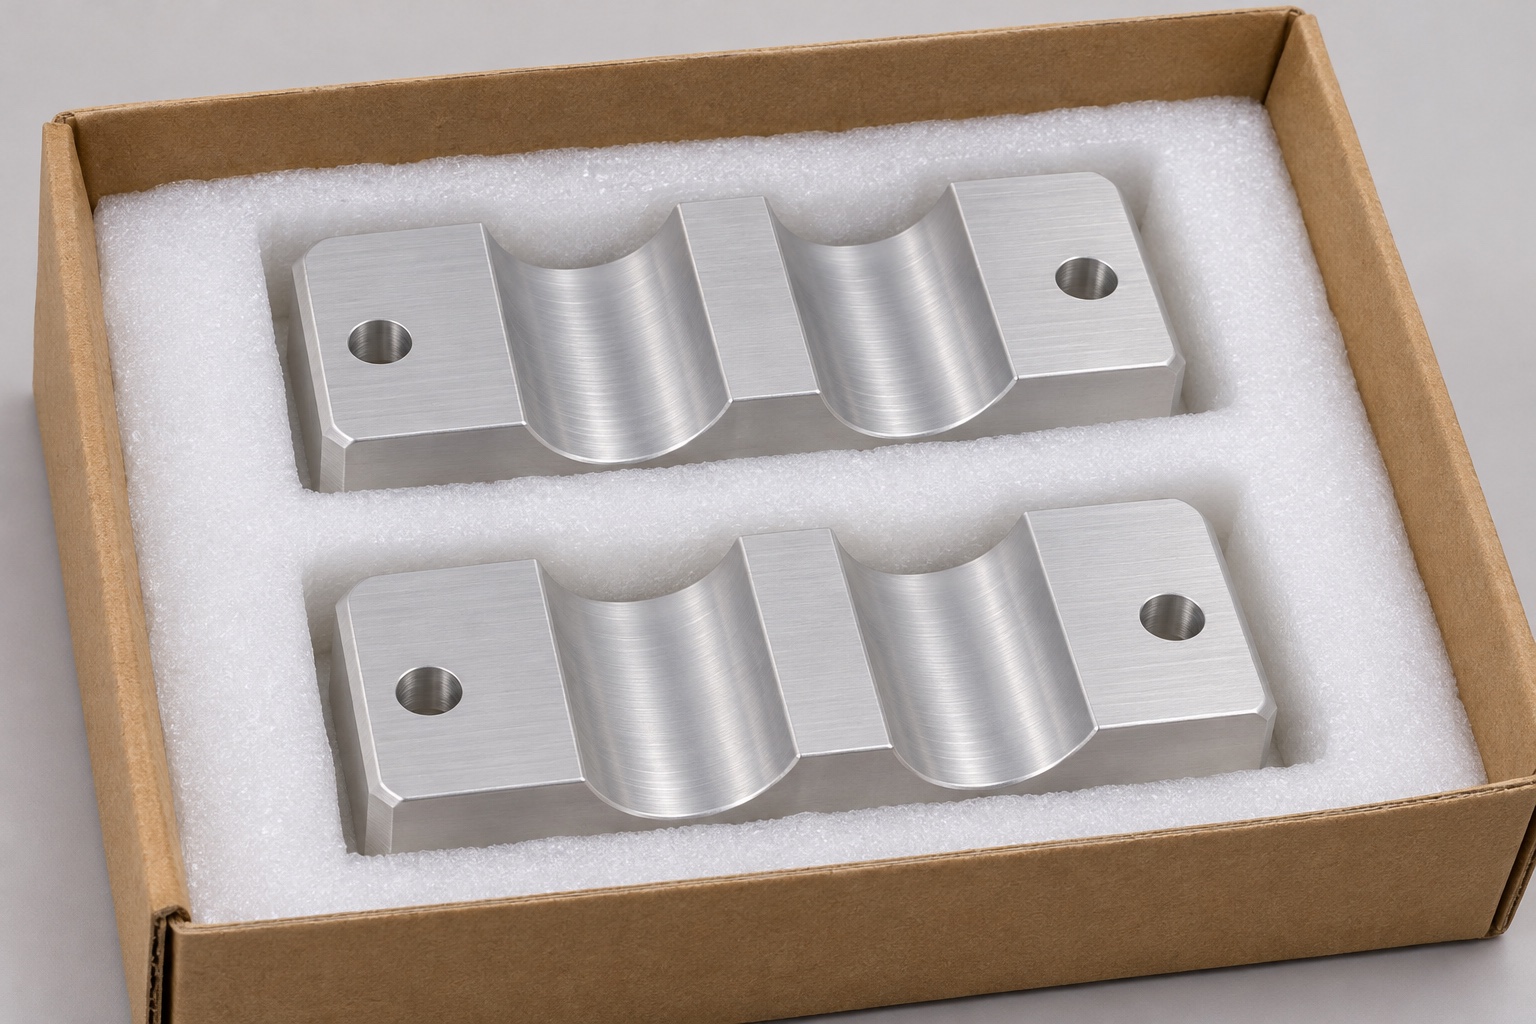
Dieses repräsentative Herstellungsbeispiel betrachtet eine untere Kabelklemmenbasis aus 6061 Aluminium für tragbare EEG-Verstärkergeräte. Es handelt sich nicht um einen Bericht über eine tatsächliche Kundenlieferung, ein gemessenes Produktionsergebnis oder ein validiertes Medizinprodukt. Die vorgeschlagene Komponente hat einen rechteckigen Fußabdruck, zwei parallele offene Kanäle, flache obere Fügeflächen und zwei Montagelöcher in den äußeren Flächen. Der Deckel, die Kabel und die Elektronik sind nicht Teil des Beispiels. Zweck ist es zu zeigen, wie die Bearbeitung kundenspezifischer Aluminiumkomponenten geplant und akzeptiert werden kann, ohne elektrische, Signal-, Haltekraft- oder klinische Leistungsnachweise zu erfinden.
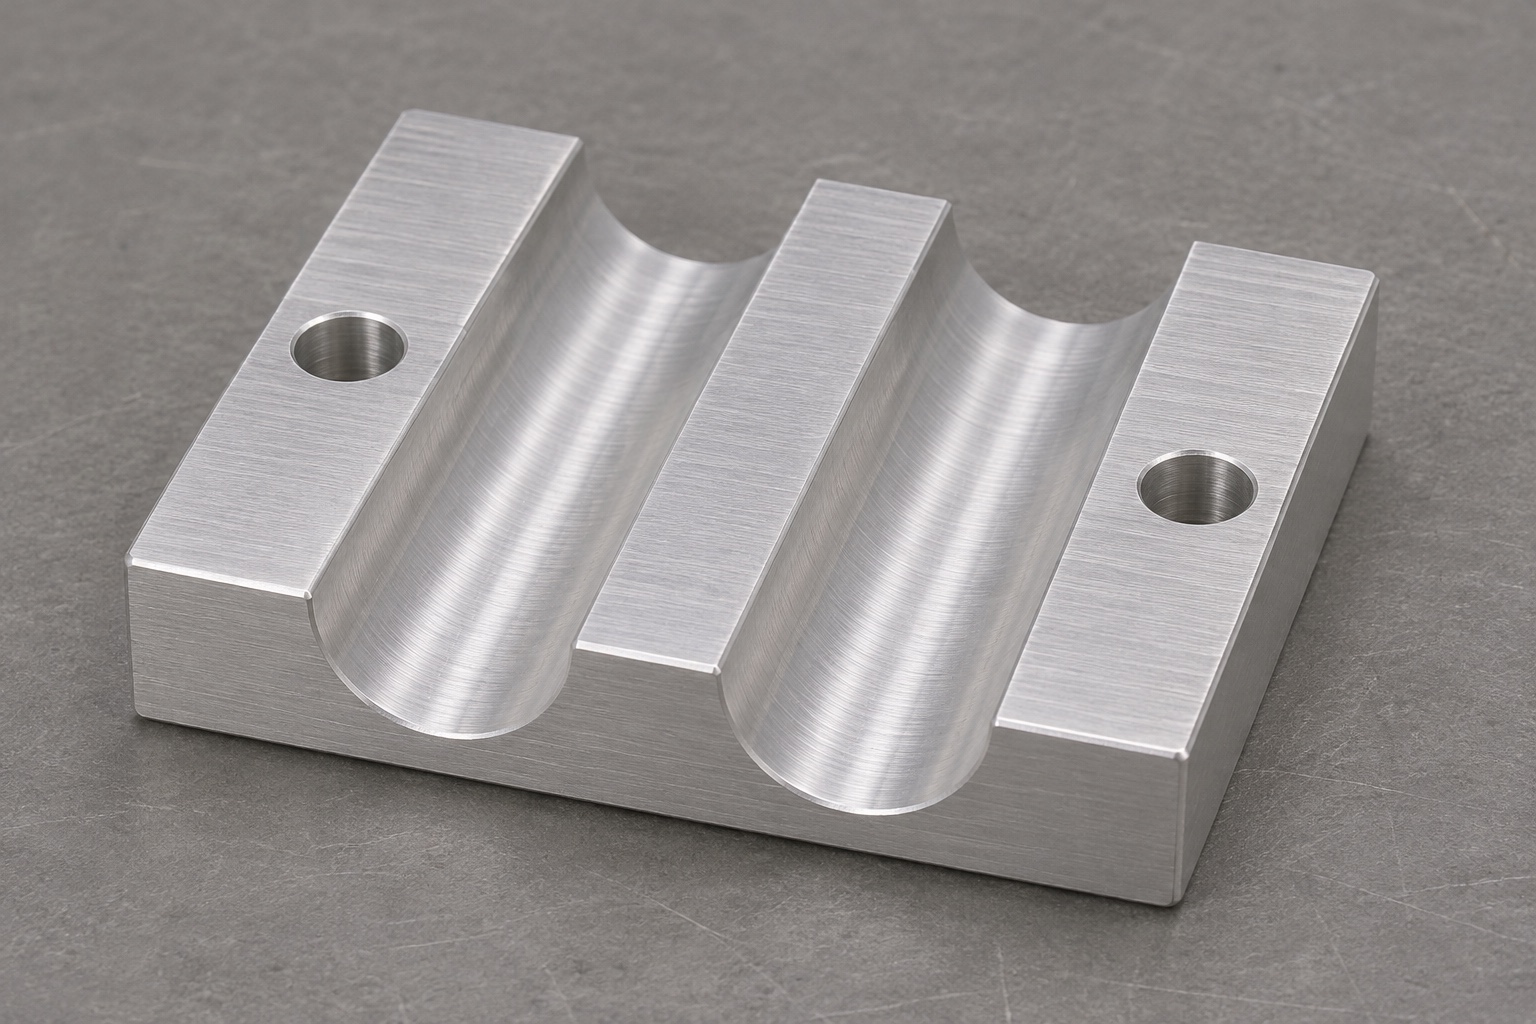
Erstelle ein kontrolliertes Anfragepaket
Die vorgeschlagene Anfrage würde die Überarbeitung von Zeichnungen und Modellen, den angegebenen Materialzustand, den Mengenbereich und das erforderliche Prüfprotokoll umfassen. Der Konstruktionsverantwortliche würde die Unterseite der Montage, die Fügeflächen und die Kanalbeziehungen identifizieren. Eine mechanische Hülle für die Abdeckung und den vorgesehenen Kabelbereich könnte Zugangs- und Freiraumfragen klären, ohne das Systemdesign in die Werkstatt übertragen zu müssen. Nicht spezifizierte Geometrien bleiben eine offene Frage, keine Einladung zum Raten. Das Angebot des Lieferanten sollte Annahmen über Oberflächenbehandlung, Verpackung und Montageprüfung enthalten, damit der Käufer vergleichbare Bereiche vergleichen kann, bevor er sich kommerziell verpflichtet.
Überprüfe Kanäle und Fügeflächen, bevor du eine Route auswählst.
Bei der ersten Machbarkeitsprüfung würden die beiden Kanalprofile, die nutzbare Kontaktlänge, die Eingangskanten und die angrenzenden Fügeflächen untersucht. Reichweite des Werkzeugs und Zugang zur Werkstückspannung sollten zusammen bewertet werden. Eine Änderung, die das Fräsen erleichtert, kann auch eine gesteuerte Schnittstelle verändern, daher ist dafür eine Freigabe erforderlich und keine stillschweigende Ersetzung. Die Prüfung würde auch überprüfen, ob die vorgeschlagenen Befestigungsbohrungen einen ausreichenden Zugang für den gewählten Prozess lassen, ohne dabei eine Festigkeitseinschätzung zu erfinden. Dieses Beispiel behandelt nur Planungsfragen. Es wird nicht behauptet, dass bereits ein physischer Prototyp gefräst, mit einem Kabel getestet oder für die Installation freigegeben wurde.
Kontrolliere das Aluminiumrohteil und die Revisionskennung
Der vorgeschlagene Auftrag beginnt mit einem identifizierten 6061-Rohling in dem angegebenen Zustand. Materialdokumente und Chargenkennzeichnungen würden den Anforderungen der Bestellung folgen. Das Rohteilübermaß sollte die Basis während der Kanalfertigung stützen und Material für die geplanten Referenzflächen lassen. Eine andere Legierung oder Wärmebehandlung würde eine genehmigte Änderung erfordern, statt eines informellen Austauschs in der Werkstatt. Die Arbeitsbegleitkarte würde Materialidentität, Zeichnungsrevision und Bearbeitungsstatus verbinden. Diese Rückverfolgbarkeit unterstützt die Bauteilabnahme innerhalb ihres Geltungsbereichs; sie bestätigt jedoch nicht den fertigen EEG-Verstärker, beweist kein elektrisches Verhalten und stellt keinen regulatorischen Status für die untere Klammerhälfte fest.
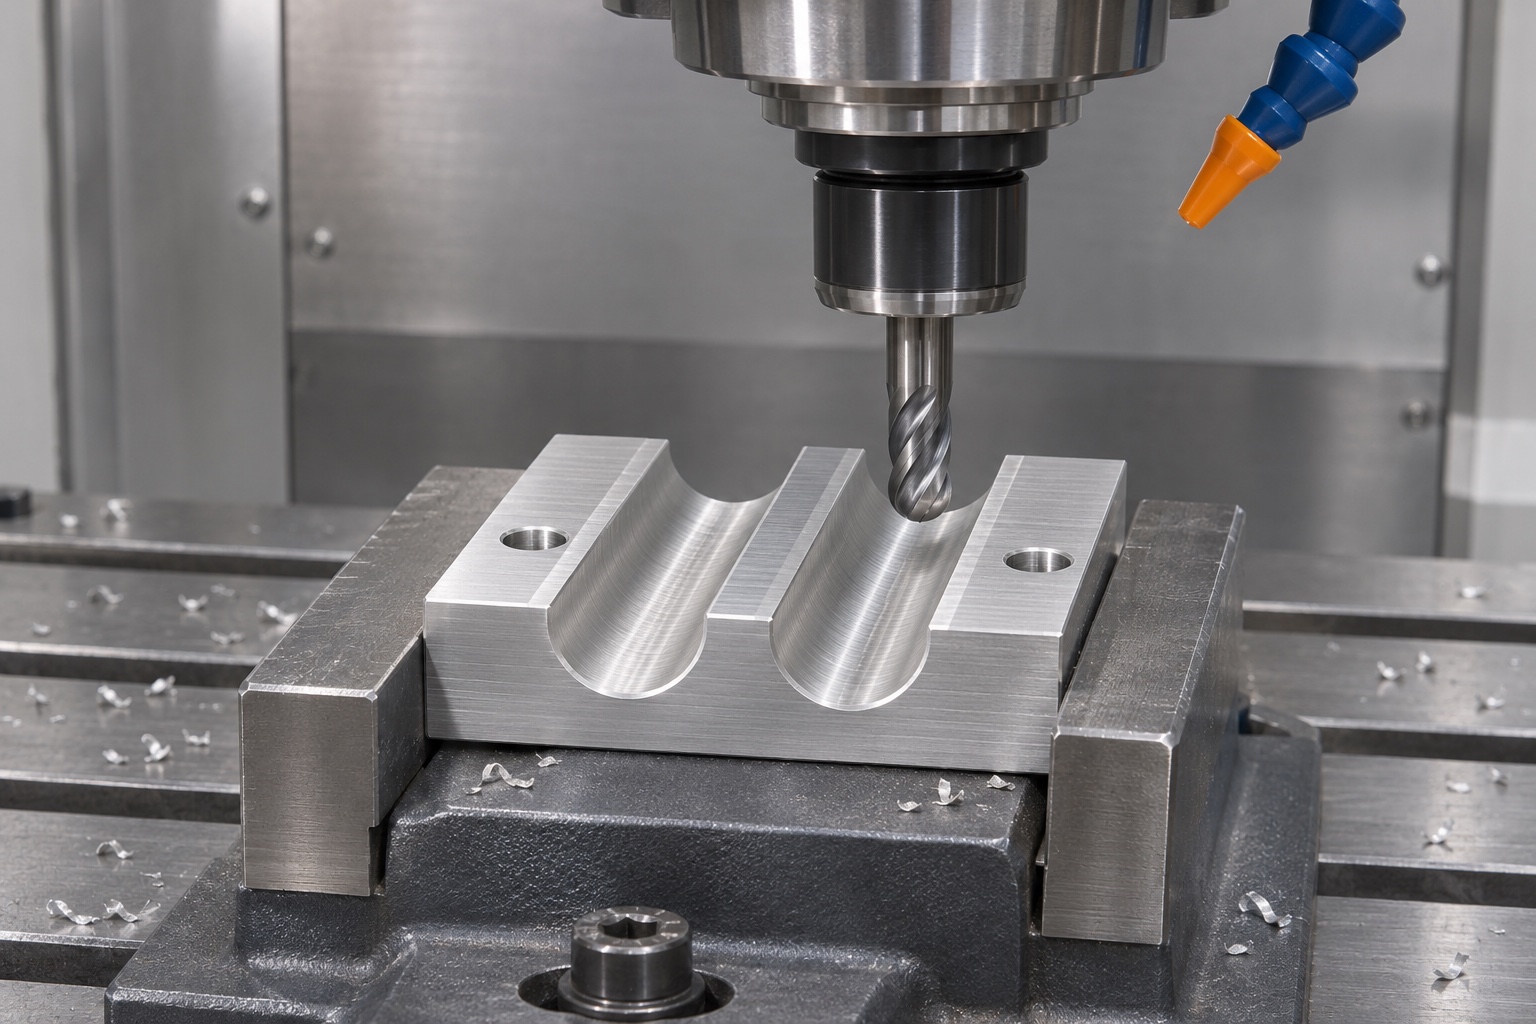
Referenzen mit unterstützter Werkstückspannung festlegen
Ein vorgeschlagener erster Aufbau bereitet die Unterseite der Halterung und geeignete Auflageflächen vor, während er das rechteckige Werkstück stützt. Das nachfolgende Spannen würde sich auf die genehmigte Geometrie beziehen und bereits bearbeitete Flächen schützen. Der Prozessplan sollte erklären, wo die Basis gestützt wird und wie das Einspannen verhindert, dass der Kanalbereich verzerrt wird oder Markierungen erhält. Ein Aufbau, der lediglich die am leichtesten zugängliche Kante greift, kann das beabsichtigte Verhältnis von Fläche zu Kanal nicht erhalten. Zwischendurch durchgeführte Kontrollen können bestätigen, dass die Bearbeitungszugabe noch vorhanden ist, aber hier wird kein gemessenes Ergebnis erfunden. Das tatsächliche Produktionsprotokoll müsste reale Beobachtungen im Vergleich zu den kontrollierten Anforderungen enthalten, bevor die Produktion freigegeben werden kann.
Offene Kanäle schruppen und schlichten
Die vorgeschlagene Frässequenz trennt die Materialabtragung von der endgültigen Profilgenerierung, wo dies für Zugang und Kontrolle nützlich ist. Die Werkzeugwahl würde zur angegebenen Kanalform und nützlichen Länge passen, anstatt sie neu zu definieren. Die beiden parallelen Kanäle würden an gemeinsamen zugelassenen Referenzen überprüft, damit ihr Verhältnis zwischen den Bearbeitungsschritten nicht verloren geht. Einlaufkanten und Übergänge würden nur die von der Zeichnung vorgesehenen Endbearbeitungen erhalten. Dieser Plan schreibt keinen universellen, unbegründeten Schnittparameter oder Toleranz vor. Ein echter Bearbeitungsweg muss für die tatsächliche Geometrie, den Materialzustand, die Ausrüstung, Werkzeuge und Abnahmeanforderungen entwickelt werden.
Bearbeite passende Auflageflächen und Montagebohrungen konsequent.
Die flachen oberen Flächen und die beiden äußeren Befestigungslöcher würden in einer Reihenfolge hergestellt, die ihre vorgesehene Beziehung zur Basis beibehält. Die Zeichnung legt fest, ob Lochdetails einen Spielraum, eine Vertiefung oder ein Gewinde enthalten; das Beispiel fügt keine nicht spezifizierten Merkmale hinzu. Der Inspektionszugang sollte nach einer Sekundäroperation weiterhin verfügbar bleiben. Der Schließzustand der Abdeckung und die Kabelkompression sind separate Montageentscheidungen, nicht Annahmen, die beim Fertigstellen der Flächen gemacht werden sollten. Der Weg sollte kontrollierte Oberflächen während des Entgratens und Handhabens erhalten und jede Änderung dokumentieren, die deren Ebene, Ausrichtung oder verfügbaren Kontaktbereich beeinflussen könnte.
Definiere eine Reaktion auf eine mögliche Profildiskrepanz
Eine hypothetische Überprüfung könnte ergeben, dass ein beprobtes Kanalprofil von dem genehmigten Profil abweicht, obwohl die Oberfläche glatt aussieht. Dies ist ein Planungsszenario, kein gemeldeter Bearbeitungsfehler. Die vorgeschlagene Vorgehensweise besteht darin, die Messanordnung zu überprüfen, das Ergebnis mit den kontrollierten Anforderungen zu vergleichen und alle betroffenen Teile für eine autorisierte Entscheidung zu isolieren. Nicht dokumentiertes Polieren ist kein akzeptabler Ersatz, um die Abweichung zu verstehen. Wenn eine Prozess- oder Designänderung genehmigt wird, sollten die Route und der Inspektionsplan gemeinsam aktualisiert werden. Bereits vorbereitete Teile müssten individuell im Hinblick auf diese Entscheidung beurteilt werden.
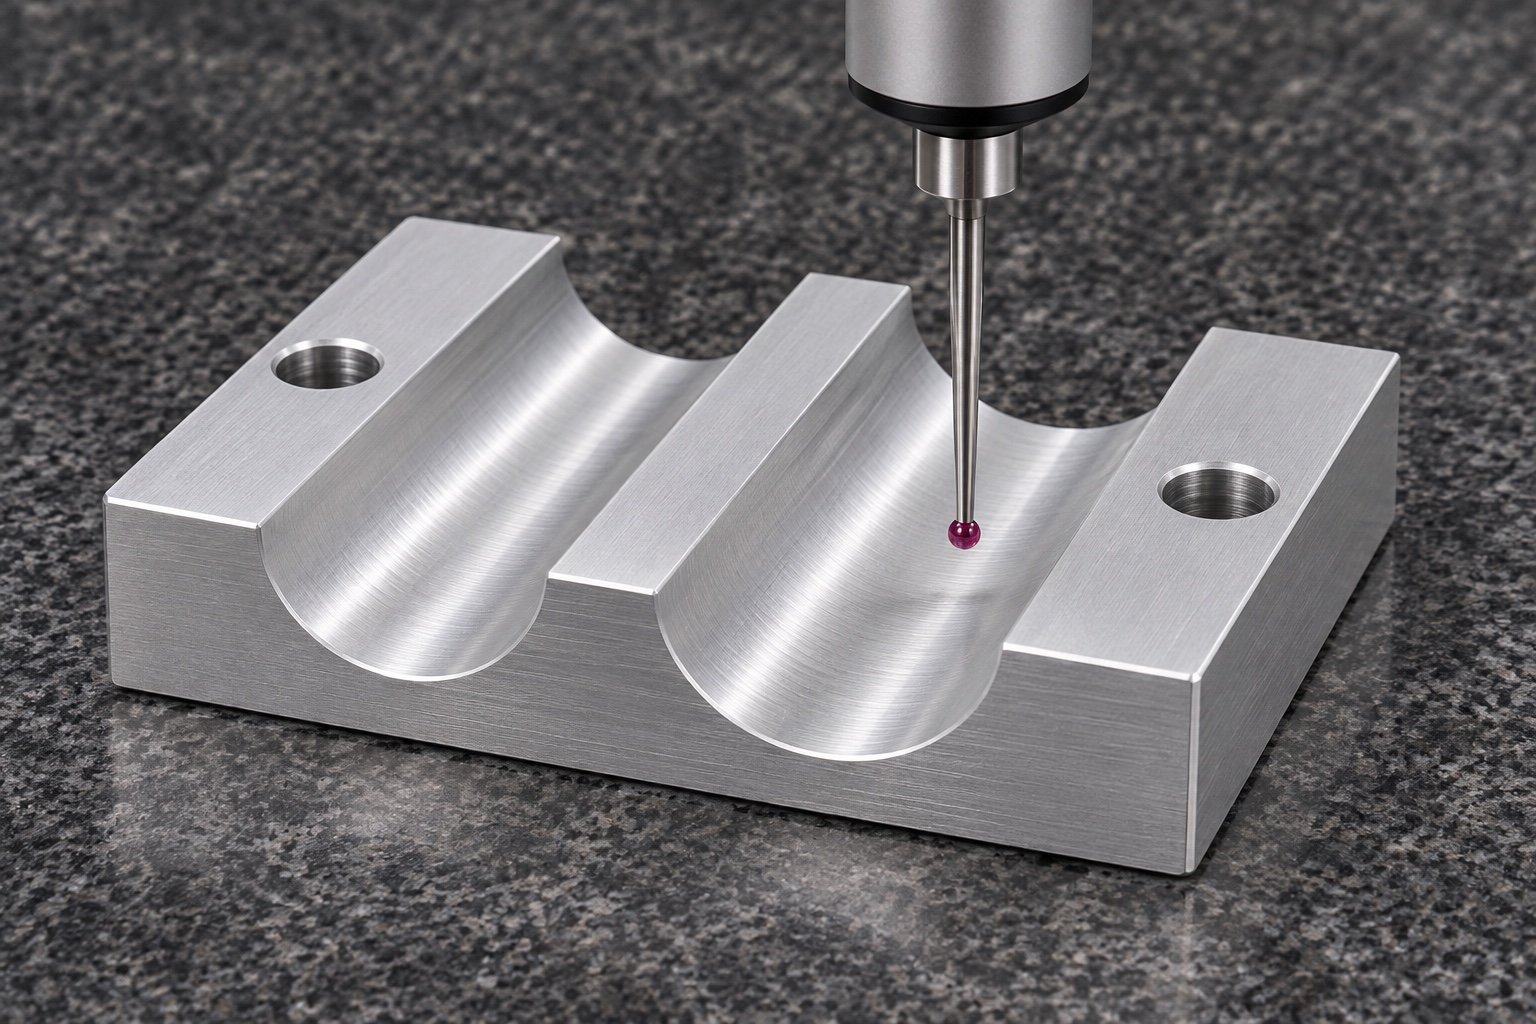
Stimme den Inspektionsnachweis vor der Produktion ab
Das vorgeschlagene Inspektionsprotokoll ordnet die Montageebene, das Fügeflächenverhältnis, die Kanalpositionen, die angegebenen Profilabschnitte und die Eigenschaften der Montagelöcher den geeigneten Methoden zu. Der Zugang für Sonden, die optische Sichtbarkeit und die Referenzausrichtung sollten überprüft werden, bevor ein bestimmtes Berichtsformat zugesagt wird. Eine Methode, die ausgewählte Kanalabschnitte prüft, sollte diese Einschränkung angeben, anstatt eine vollständige Oberflächenüberprüfung zu suggerieren. Es werden keine Abmessungswerte oder Erfolgsraten angegeben, da dieses Beispiel keine gemessene Produktionscharge hat. Eine tatsächliche Erstmustereinreichung muss reale Beobachtungen und Akzeptanzentscheidungen berichten, mit Rückverfolgbarkeit zur relevanten Zeichnungsversion und etwaigen genehmigten Abweichungen.
Behandlungs- und Vorbereitungsmaßnahmen innerhalb ihres Umfangs überprüfen
Wenn die Einkaufsanforderungen Eloxieren oder eine andere Behandlung beinhalten, würde der vorgeschlagene Ablauf deren Zeitpunkt und mögliche Nachkontrollen nach der Behandlung festlegen. Wenn keine Behandlung angegeben ist, erfindet das Beispiel keine oder beschreibt blankes Aluminium nicht als genehmigte elektrische Schnittstelle. Die Endbearbeitung würde lose Bearbeitungsrückstände innerhalb des vereinbarten Bauteilumfangs entfernen. Elektrische Isolierung, Abschirmung, Systemsauberkeit und klinische Eignung erfordern separate Nachweise und eine verantwortliche Prüfung. Der Liefernachweis sollte nur die tatsächlich ausgeführte und dokumentierte Arbeit aufzeigen. Ein Lieferant sollte eine normale Endbearbeitung nicht in eine unbegründete medizinische oder elektrische Leistungsangabe verwandeln.
Die unteren Hälften verpacken, ohne die Flächen zu beschädigen.
Die vorgeschlagene Verpackungsanordnung trennt die Komponenten und stützt sie, ohne dass lose Teile in den offenen Kanälen liegen. Kontaktflächen sollten frei von Klebeetiketten bleiben und vor Stößen oder Reibung geschützt werden. Das Verpackungsmaterial und die Anforderungen an die Einzelverpackung würden vor dem Versand mit dem Käufer abgestimmt werden. Ein Loskennzeichen kann bei den geschützten Teilen verbleiben, ohne funktionale Oberflächen zu bedecken. Dies ist ein physischer Schutzplan und keine Behauptung über eine sterile Barriere. Eine echte Verpackungsbestätigung sollte die tatsächlich verwendete Anordnung und die Materialien dokumentieren und nicht ein Planungsfoto als Beweis für einen Versand behandeln.
Nutze das Beispiel, um eine echte Beschaffungsprüfung zu strukturieren.
Für eine echte RFQ sollten Lieferanten anhand derselben Revision, Materialbedingungen, Kanalanforderungen, Oberflächenbehandlung und Prüfergebnisse verglichen werden. Frag, wer die Abdeckung und die Kabelbaugruppe bewertet, und halte diese Verantwortung getrennt von der Herstellung der unteren Hälfte. Feedback zum Prototyp sollte in kontrollierte Änderungen einfließen, bevor es in die Serienproduktion geht. Ein Vorschlag zur Bearbeitung kann Zugang, Referenzen und Akzeptanzmethoden erklären, ohne zu behaupten, dass das fertige EEG-System validiert wurde. Dieses repräsentative Fertigungsbeispiel bietet diese Diskussionsstruktur, während die endgültige Machbarkeit, Preisgestaltung, Zeitplanung und alle Qualifikationsentscheidungen von der Prüfung des tatsächlichen technischen Pakets durch die zuständigen Organisationen abhängen.
FAQ
Handelt es sich hier um einen echten Fall eines EEG-Gerätekunden?
Nein. Es ist ein repräsentatives Bearbeitungsbeispiel mit vorgeschlagenen Operationen und einem hypothetischen Inspektionsszenario. Es enthält keine erfundene Liefermenge, gemessene Ergebnisse, Kundenfreigaben oder Ansprüche auf Validierung von Medizinprodukten.
Ist die obere Klammerabdeckung enthalten?
Nein. Das Beispiel deckt nur die untere Basis mit zwei offenen Kanälen, Fügeflächen und zwei Befestigungslöchern ab. Die separate Abdeckung und Kabelhülle müssen vom zuständigen Konstruktionsteam für eine echte Anfrage definiert werden.
Kann dieser Plan elektrische Isolierung oder Abschirmung herstellen?
Nein. Er bezieht sich auf die mechanische Komponentenfertigung und Abnahme. Elektrische Leistung, Abschirmung, Isolierung und Systemsicherheit erfordern einen eigenen genehmigten Entwurfsumfang und Belege, anstatt aus der Aluminium-Bearbeitung oder Oberflächenbehandlung geschlossen zu werden.
Was ist zu tun, wenn ein glatter Kanal vom vorgegebenen Profil abweicht?
Die vorgeschlagene Reaktion besteht darin, die Messung zu überprüfen, die Abweichung zu dokumentieren und eine autorisierte Entscheidung einzuholen. Eine kosmetische Verbesserung kann die Einhaltung des kontrollierten Profils nicht ersetzen, und nicht protokolliertes Polieren kann die funktionale Geometrie verändern.
Welche Inspektionsbeschränkung sollte offengelegt werden?
Wenn die Methode nur ausgewählte Kanalabschnitte oder -stellen überprüft, geben Sie dies eindeutig an. Der Bericht sollte keine vollständige Oberflächenprüfung suggerieren, wenn der vereinbarte Messplan nur einen Teil des nützlichen Kontaktbereichs abtastet.
Was ist vor der Wiederholung der Produktion erforderlich?
Überprüfen Sie die tatsächlichen Prototypnachweise und dokumentieren Sie genehmigte Änderungen an Zeichnung, Produktionsablauf und Inspektionsplan. Bestätigen Sie Material, Behandlung, Verpackung und Montageverantwortlichkeiten, damit Wiederholungsaufträge nicht auf undokumentierten Annahmen einer früheren Diskussion basieren.
tanghangyun@oemach.com