
Repräsentatives Beispiel ohne behauptete Kundenlieferung
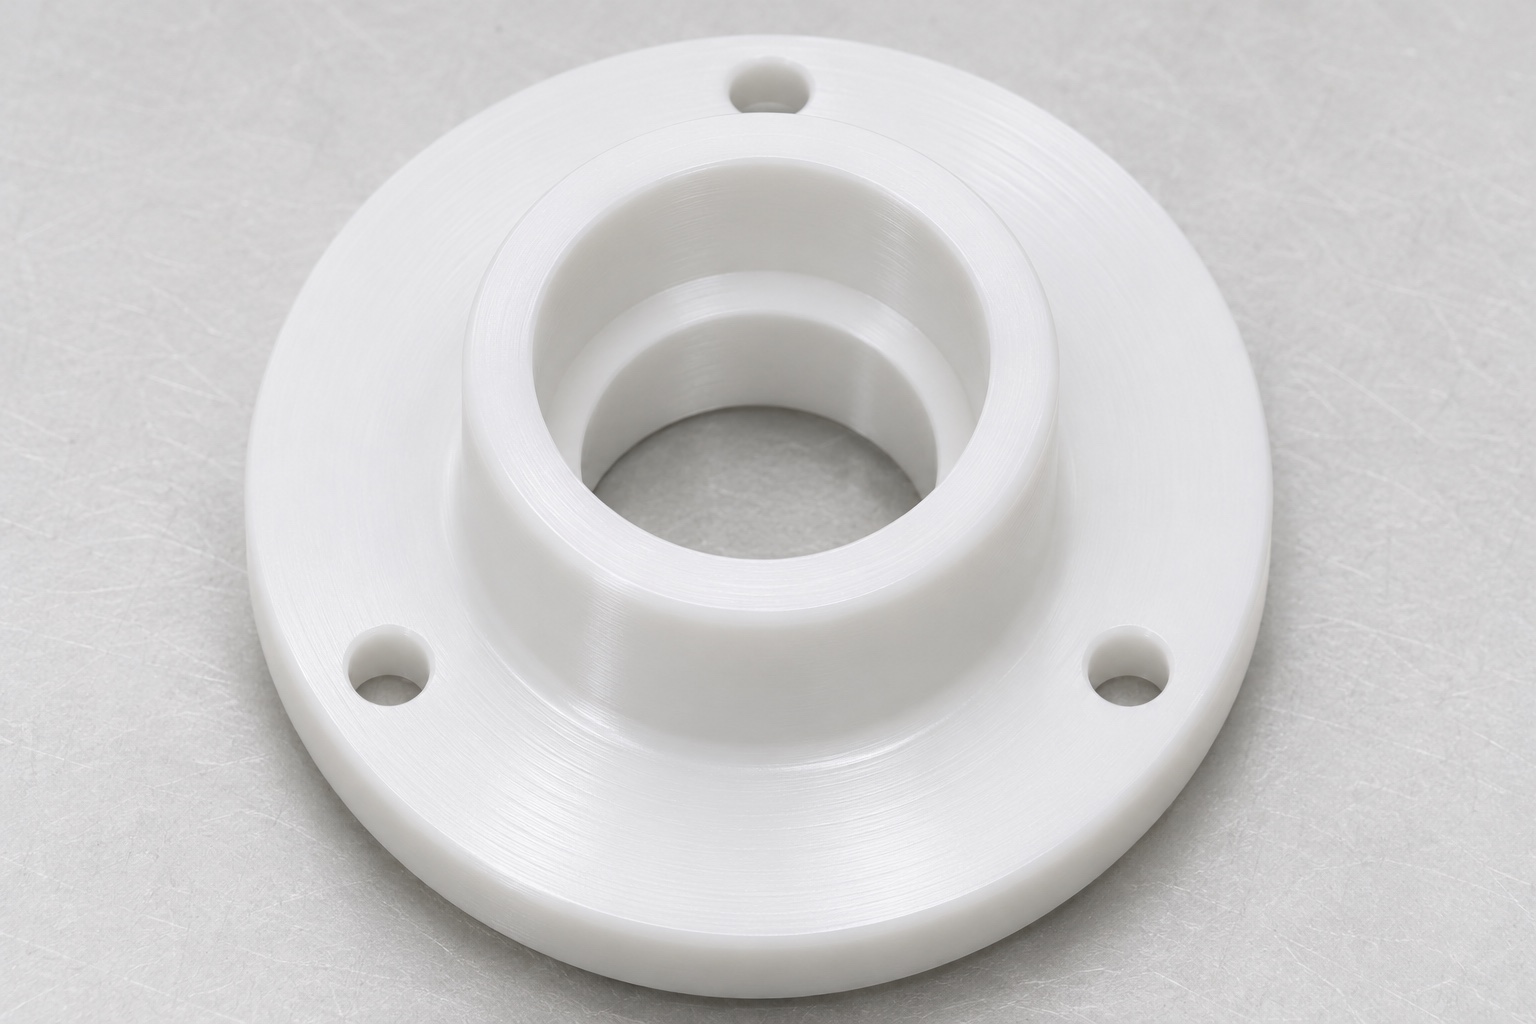
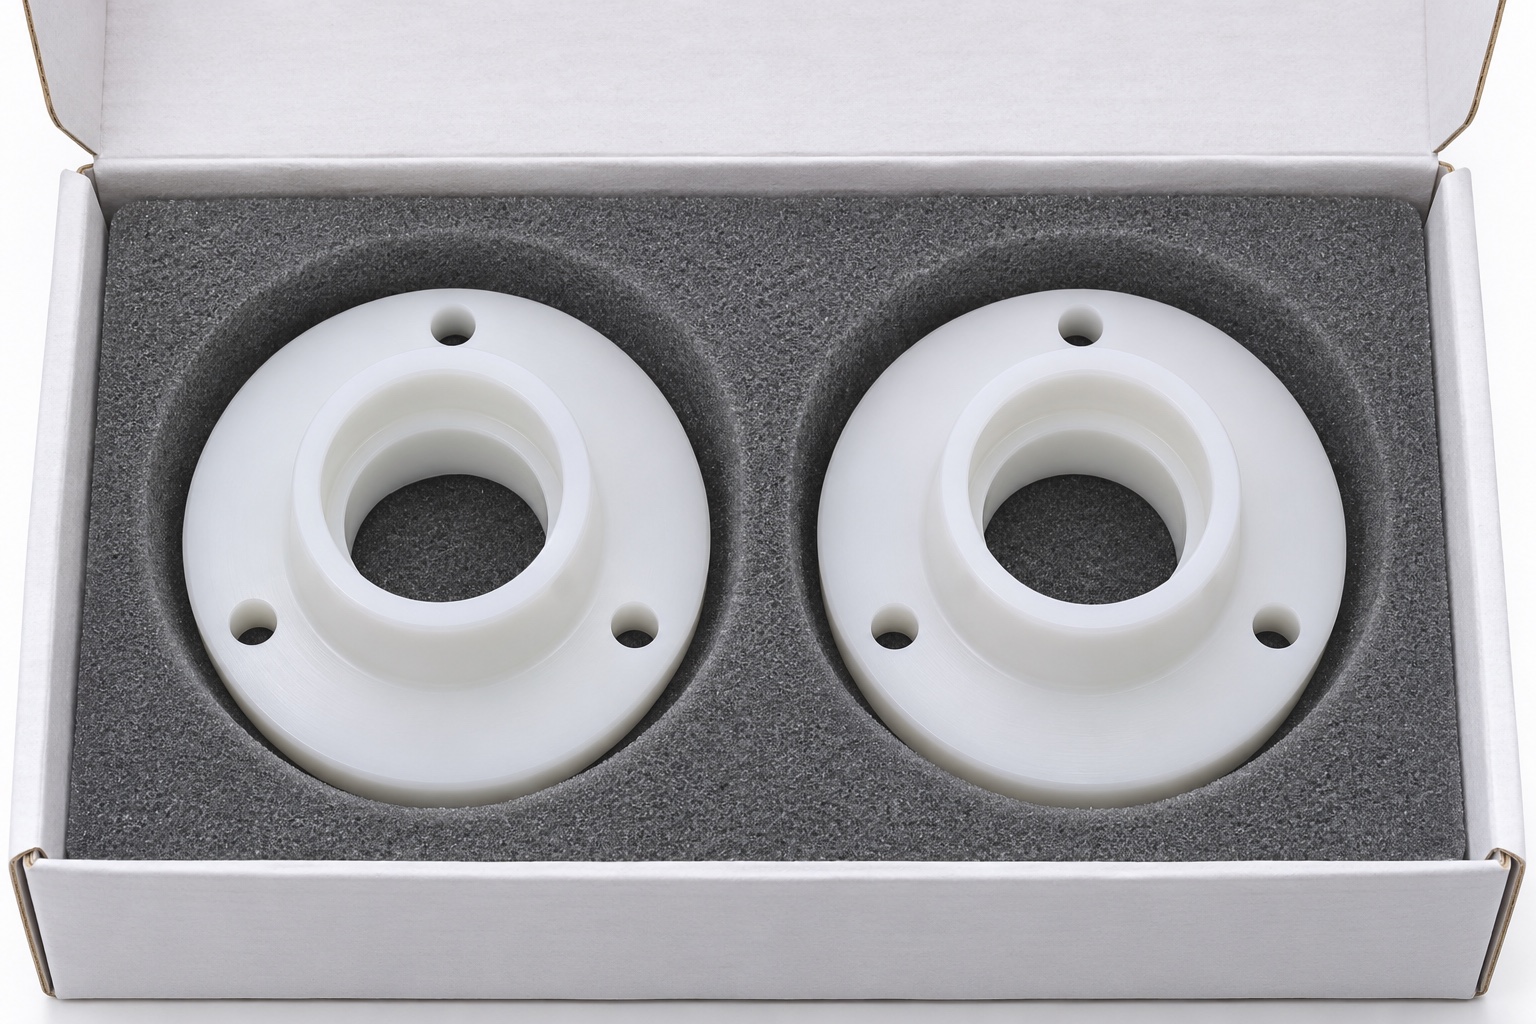
In diesem repräsentativen CNC-Fertigungsbeispiel aus medizinischem Kunststoff wird ein POM-C-Lagerträger im Zusammenhang mit einem Spirometer-Turbinenmechanismus betrachtet. Es handelt sich nicht um eine benannte Kundenbestellung, einen genehmigten Ersatz oder ein gemessenes Geräteergebnis. Es wird kein Anspruch auf Zertifizierung, Toleranzerreichung, Luftstromleistung oder Kalibrierungsergebnis erhoben. Bei der Komponente handelt es sich um einen kurzen Ringkörper mit abgestufter Mittelbohrung, breitem Flansch und Befestigungslöchern. Das Beispiel erläutert die Informationen, die ein Lieferant benötigen würde, um diese Geometrie herzustellen und zu prüfen. Ein echtes Projekt würde genehmigte Dateien, Akzeptanzkriterien und separate Anforderungen auf Geräteebene erfordern, bevor das Teil für die beabsichtigte Anwendung in Betracht gezogen werden könnte.
Überprüfen Sie die Anfrage, bevor Sie die Route auswählen
Bei der ersten Überprüfung würden Zeichnungs- und Modellrevisionen abgeglichen und alle ungelösten Schnittstelleninformationen identifiziert. Eine generische Anfrage für einen Turbinenlagerträger würde dem Lieferanten nicht erlauben, eine Lagergröße, Passung oder Flanschdicke auszuwählen. Im Angebot sind das kontrollierte Material, die Menge, der Endzustand und der Prüfumfang aufgeführt. Fehlende Anforderungen würden vor der Produktionsplanung geklärt, insbesondere im Zusammenspiel von zentraler Öffnung und Montagemuster. Dadurch wird ein Preisvergleich für Teile vermieden, die einen gemeinsamen Namen haben, sich aber in der Funktionsdefinition unterscheiden. Jede spätere Überarbeitung bleibt mit der Anfrage verknüpft und wird nicht als informelle Anpassung an der Maschine behandelt.
Definieren Sie den Bohrungskontakt und die nutzbare Schulter
Die vorgeschlagene Definition würde angeben, in welchem Bohrungsbereich sich die Gegenkomponente befindet, welcher Bereich für Spiel sorgt und welche ringförmige Schulter den axialen Kontakt steuert. Von nützlichen Arbeitsflächen würden Einlaufschrägen und Übergangsfreistellungen unterschieden. Der zulässige Eckzustand würde anhand des Werkzeugzugriffs und der genehmigten Gegengeometrie überprüft. Eine Beschreibung der Gesamttiefe würde nicht alle internen Beziehungen ersetzen. Die Beispielinspektionsmatrix würde dem tatsächlichen Schulterband und der Startreferenz eine Methode zuweisen. Für eine echte Bestellung wären Akzeptanzgrenzen aus der kontrollierten Zeichnung erforderlich; Hier werden keine erfunden, um den Fall vollständiger erscheinen zu lassen.
Verbinden Sie Flansch und Montagemuster
Der Flanschsitzbereich und die Befestigungslöcher würden sich gemäß der genehmigten Definition auf die Funktionsöffnung beziehen. Der Lieferant bestätigt, ob die Abnahme im freien Zustand oder in einem spezifizierten Montagezustand erfolgt. Eine durch ein Loch geführte Schraube würde weder die Musterposition noch die endgültige Sitzbeziehung festlegen. Für jede Befestigungsaussparung gibt es eine eigene Definition und eine eigene Überprüfung des verbleibenden Abschnitts. Der Plan würde unbestimmtes Anziehen vermeiden, das darauf abzielt, das Teil für die Inspektion flach zu machen. Wenn das umgebende Gehäuse die Position steuert, wäre seine zugelassene Schnittstelle erforderlich, damit der Träger anhand des vorgesehenen Bezugssystems und nicht anhand einer nur angenommenen Baugruppe bewertet wird.
Bestätigen Sie den POM-C-Halbzeug und die Dokumentation
Bei einer tatsächlichen Bestellung werden die angegebene Sorte, Farbe, Halbzeugform und Dokumentation vor der Materialfreigabe bestätigt. Das Beispiel geht nicht davon aus, dass sich jedes Acetal-Stammprodukt identisch verhält oder für medizinische Zwecke geeignet ist. Materialdatensätze bleiben mit der Teilerevision und dem Produktionslos verknüpft. Alle genehmigten Konditionierungs- oder besonderen Handhabungsanforderungen werden separat dokumentiert. Der Lieferant würde aus der generischen POM-C-Bezeichnung keine biologische Bewertung, Atemgaskompatibilität oder Reinigungsvalidierung ableiten. Dieser Nachweis gehört zu den tatsächlichen Geräteanforderungen und dem gewählten Materialprodukt, nicht zu einem Foto oder einer repräsentativen CNC-Fertigungsroute.
Planen Sie den unterstützten Materialabtrag
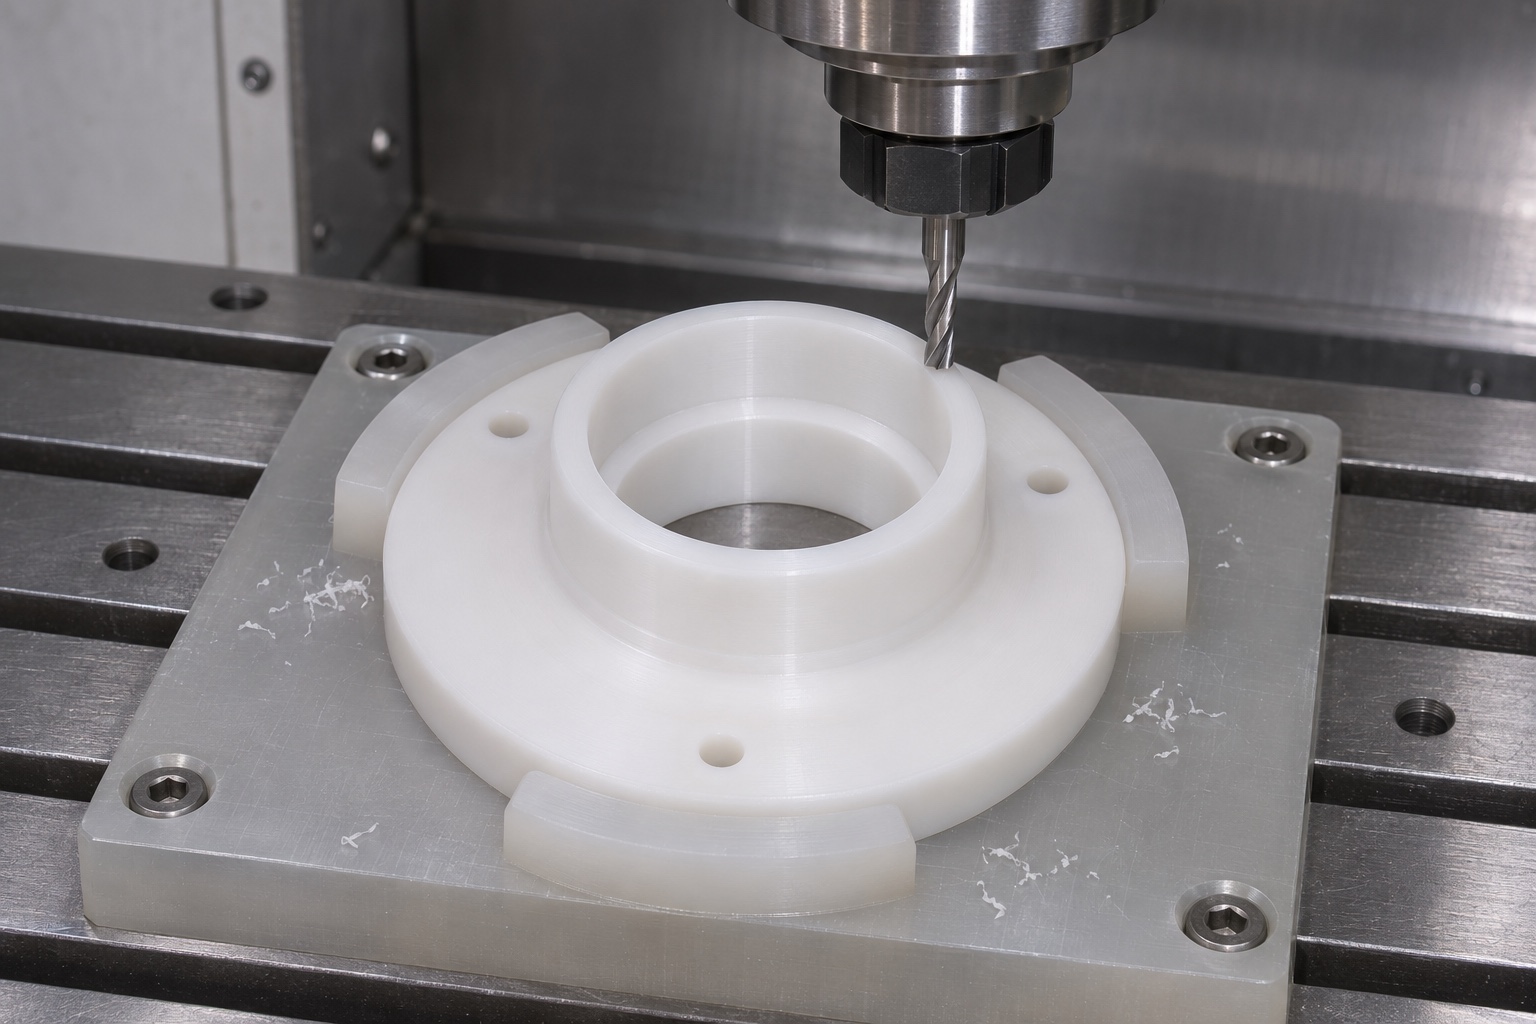
Die repräsentative Route würde prüfen, wie die Bohrung, der Flansch und die Montagemerkmale unter Beibehaltung zugänglicher Referenzen und angemessener Unterstützung hergestellt werden können. Es würden Vorgänge für den eigentlichen Rohling und das Ziehen ausgewählt und nicht ein universelles Rezept für Polymerringe. Es werden keine festen Vorschübe, Geschwindigkeiten oder Wärmebehandlungen behauptet. Der Plan würde Merkmale identifizieren, die nach einer Übertragung oder wesentlichen Änderung des verbleibenden Abschnitts erneut überprüft werden müssen. Es wird nicht davon ausgegangen, dass eine fertige Referenz unverändert bleibt, nur weil sie früher akzeptabel war. Dies sorgt dafür, dass sich die Fertigungsdiskussion auf das endgültige Bauteil konzentriert und verhindert, dass Zwischenablesungen stillschweigend zum einzigen Abnahmebeweis für einen echten Auftrag werden.
Stellen Sie Referenzen wieder her, ohne die Form zu erzwingen
Jede Umkehrung oder sekundäre Befestigung würde die genehmigte Referenz wiederherstellen, ohne übermäßigen Druck auf den Flansch auszuüben. Die Stützanordnung würde auf Zugang zu den nützlichen Bohrungs- und Montageflächen überprüft. Eine Vorrichtung, die die Öffnung unter Zwangsbedingungen rund erscheinen lässt, würde keine freigegebene Geometrie erzeugen. Wenn eine montierte Prüfung erforderlich ist, werden deren Hardware und Halterung unabhängig von der Bearbeitungsklemme definiert. Unterschiede zwischen den Setups würden vor dem Korrekturschneiden untersucht. Das Ziel des repräsentativen Plans ist eine reproduzierbare Messung anhand genehmigter Anforderungen und kein einziges positives Ergebnis, das nach dem Ändern der Halterung oder dem Anziehen erzielt wird, bis eine Referenz zufällig passt.
Kanten versäubern und loses Material entfernen
Die Kantenbearbeitung würde den Bohrungseintritt, den inneren Übergang, die Befestigungslöcher und den Flanschumfang berücksichtigen und gleichzeitig die Arbeitskontaktbänder erhalten. Der vorgeschlagenen Methode wird zugestimmt, wenn sie die Abmessungen oder die nutzbare Positionierungslänge beeinflussen kann. Vor einem Referenzversuch wird loses Material entfernt, damit Späne nicht mit Interferenzen verwechselt werden. Jede besondere Reinheitsanforderung würde einen eigenen genehmigten Prozess und Nachweis erfordern. Dieses Beispiel erhebt keinen Anspruch auf sterile Lieferung oder validierte Desinfektion. Eine Schutzverpackung würde die bearbeitete Geometrie während der Handhabung bewahren, aber sie würde ein gewöhnliches Fertigungsbeispiel nicht in ein zugelassenes medizinisches Verbrauchsmaterial oder eine gebrauchsfertige Atemsystemkomponente verwandeln.
Erstellen Sie ein merkmalsbasiertes Prüfprotokoll
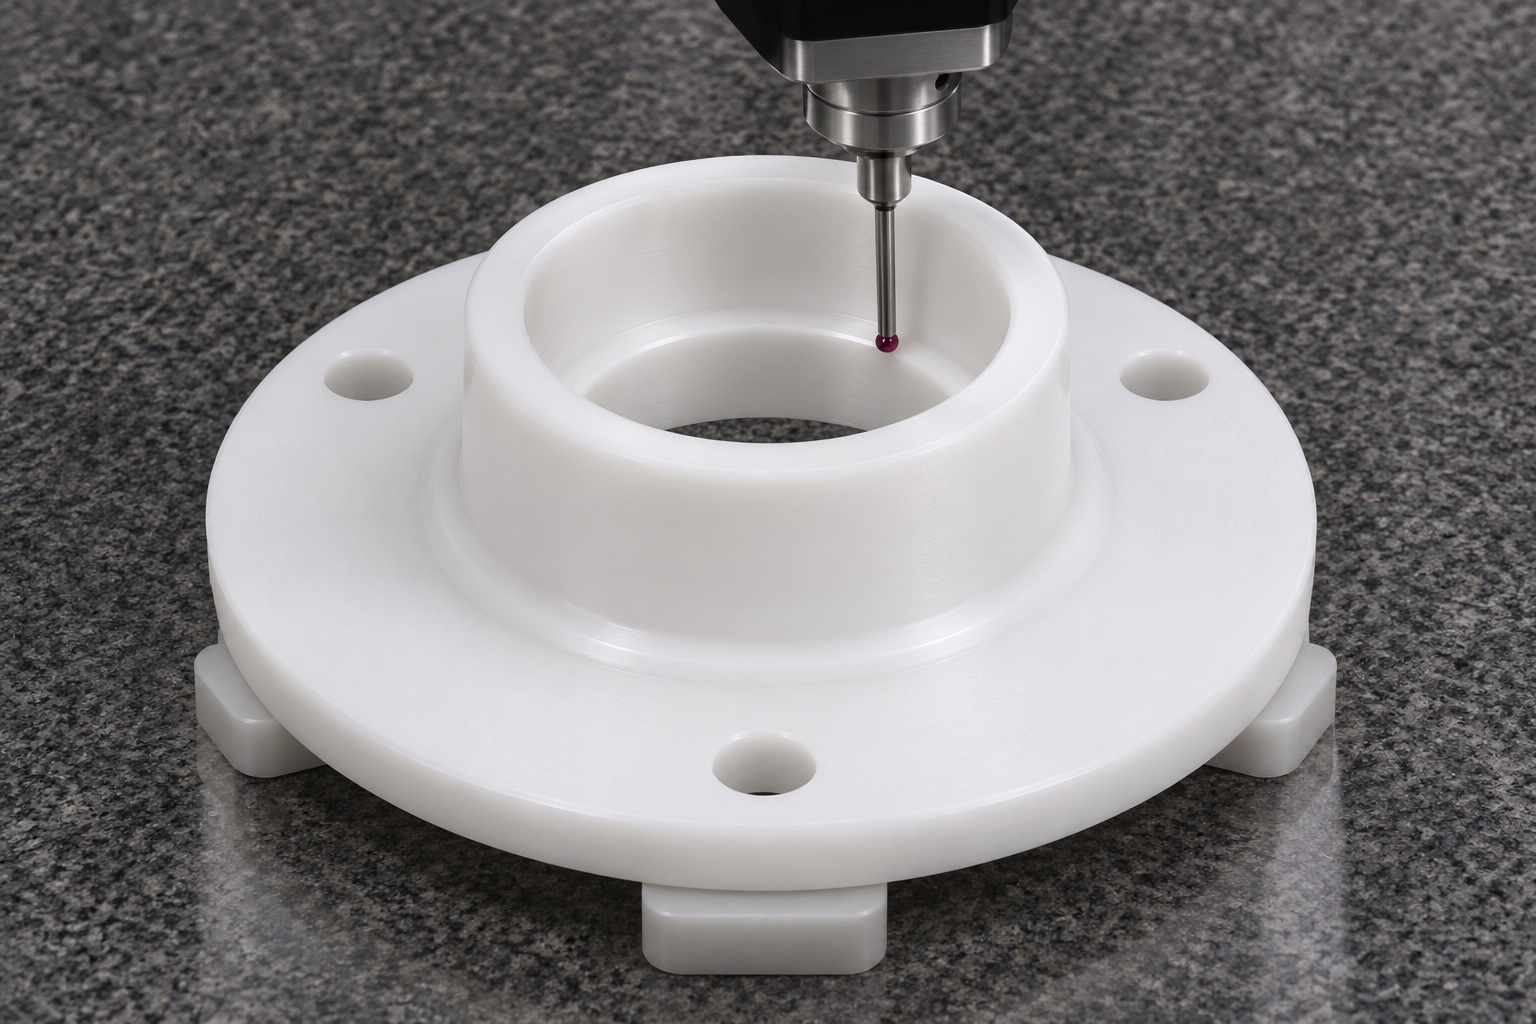
Die Beispielmatrix würde Bohrungsgröße, axiale Schulterposition, nützliche Flanschgeometrie und Montagemusterbeziehungen separat auflisten. Jedes hätte ein zugängliches Referenzschema und einen definierten Akzeptanzzustand. Die Messgeräte- und Instrumentenidentität wird zusammen mit der Revision und der relevanten Teileidentität aufgezeichnet. Eine alleinige Überprüfung der Bohrungsgröße würde den Bezug zum Flansch oder zum gesamten Lochbild nicht herstellen. Wenn eine Methode ein erforderliches Kontaktband nicht erreichen könnte, würde der Lieferant diese Einschränkung vor der eigentlichen Produktion beheben. Dieses Beispiel enthält keine fabrizierte Messtabelle; Ein echter Inspektionsbericht würde tatsächliche Ergebnisse für identifizierte Teile im Vergleich zu genehmigten Grenzwerten erfordern.
Untersuchen Sie eine hypothetische Sitzdiskrepanz
Stellen Sie sich ein Diagnoseszenario vor, bei dem eine inerte Referenz in die Öffnung eindringt, aber scheinbar ungleichmäßig sitzt. Dies ist kein gemeldetes Produktionsergebnis. Der Lieferant würde die Beobachtungs- und Überprüfungsunterstützung, die Referenzausrichtung, die Eintrittskanten, den Übergangskontakt und das spezifizierte Schulterband beibehalten. Es würde nicht automatisch die Bohrung vergrößern oder den Flansch dünner machen. Eine Herstellungsabweichung würde eine autorisierte Verfügung erfordern; widersprüchliche Definitionen müssten geklärt werden. Nach jeder genehmigten Korrektur würden die betroffenen Merkmale erneut im definierten Zustand überprüft, wobei eine aufgezeichnete Referenz anstelle eines nicht verfolgten Ersatzes verwendet würde, der zwei verschiedene Versuche als gleichwertig erscheinen lassen könnte.
Halten Sie den geometrischen Versuch getrennt von der Kalibrierung
Eine inerte Lagerreferenz könnte helfen, den lokalen Kontakt und den Sitz unter aufgezeichneten Bedingungen zu dokumentieren, ohne eine funktionierende Turbine zusammenzubauen. Rotorreibung, Luftstromreaktion, Spirometriegenauigkeit oder Kalibrierung konnten nicht nachgewiesen werden. Die verantwortliche Geräteorganisation würde diese Anforderungen separat definieren und bewerten. Der Komponentenbericht des Lieferanten erhebt keinen Anspruch auf Genehmigung des gesamten Instruments oder auf Eignung als Ersatz für ein benanntes Modell. Diese Grenze stellt den Beschaffungsteams konkrete Fertigungsinformationen zur Verfügung und verhindert gleichzeitig, dass eine eingeschränkte Eignungsbeobachtung zu einer unbegründeten Behauptung über die Leistung von Atemwegsmessungen oder den klinischen Einsatz eines fertigen medizinischen Geräts wird.
Schützen Sie den Träger und bereiten Sie die nächste Anfrage vor
Eine individuelle Trennung würde verhindern, dass Flanschkanten und Bohrungseinführungen beim Transport an benachbarte Teile stoßen. Stützen würden eine Verformung des ringförmigen Abschnitts oder das Zurückbleiben von Packungsfragmenten in der Bohrung verhindern. Identifikations- und Inspektionsaufzeichnungen bleiben mit der Sendung verknüpft. Eine echte Anfrage würde genehmigtes Modell und Zeichnung, Revision, POM-C-Sorte, Menge, Endzustand, Kontaktgeometrie, Montagereferenzen, Abnahmemethoden und Verpackungsanforderungen umfassen. An den Stellen, an denen sie den Sitz bestimmt, wird eine genehmigte Passgeometrie hinzugefügt. Dieses repräsentative Beispiel bietet einen praktischen Diskussionsrahmen, ohne zu implizieren, dass eine Kundenlieferung, ein Qualifikationstest oder eine Kalibrierungsübung bereits abgeschlossen wurde.
FAQ
Handelt es sich um eine geprüfte Spirometer-Komponentenlieferung?
Nein. Es handelt sich um ein repräsentatives Herstellungsbeispiel ohne Anspruch auf Kundenlieferung, gemessene Toleranz, Gerätequalifizierung oder Kalibrierungsergebnis.
Warum wird die Lageranordnung nicht vom Lieferanten gewählt?
Es ist Teil des gesteuerten Gerätedesigns. Der Lieferant benötigt eine genehmigte Passgeometrie und Abnahmeanforderungen, bevor er eine Bearbeitungs- und Prüfroute definieren kann.
Benötigt der Flansch eine eigene Prüfdefinition?
Ja, wo es den Sitz oder die Montage steuert. Die Bohrungsgröße allein bestimmt nicht die Flanschform, die Position des Montagemusters oder deren spezifische Beziehungen.
Kann eine Vorrichtung festgezogen werden, bis die Referenz passt?
Nicht als Akzeptanzmethode. Abstützung und Befestigung müssen dem zugelassenen Zustand entsprechen; Willkürlicher Druck kann ein Geometrieproblem eher verbergen als lösen.
Was stellt der inerte Referenzversuch fest?
Nur der erfasste geometrische Kontakt unter den angegebenen Bedingungen. Es werden weder die Reaktion auf den Luftstrom noch das Rotorverhalten noch die abgeschlossene Kalibrierung eines Spirometers festgestellt.
Was ist nötig, damit daraus eine tatsächliche Bestellung wird?
Genehmigen Sie Dateien, Revision, Material, Menge, Bohrungs- und Montagedefinitionen, Endzustand, Inspektionsumfang und Schutzverpackung sowie die relevanten passenden Referenzen.
tanghangyun@oemach.com