
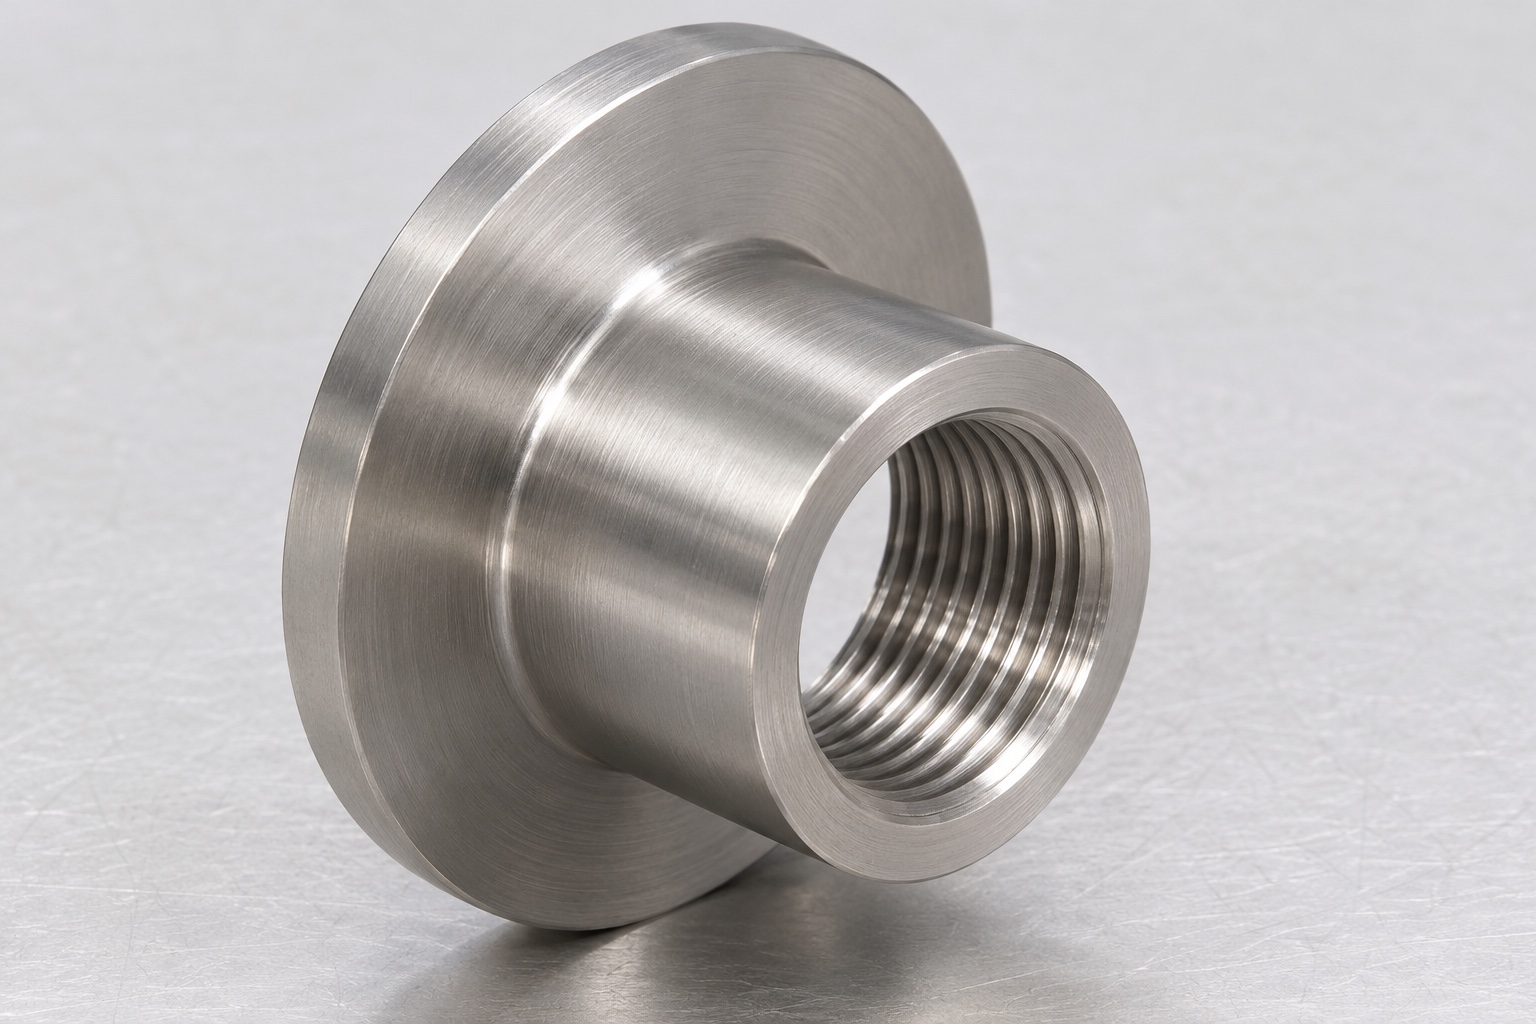
Repräsentative Komponente und Evidenzgrenze
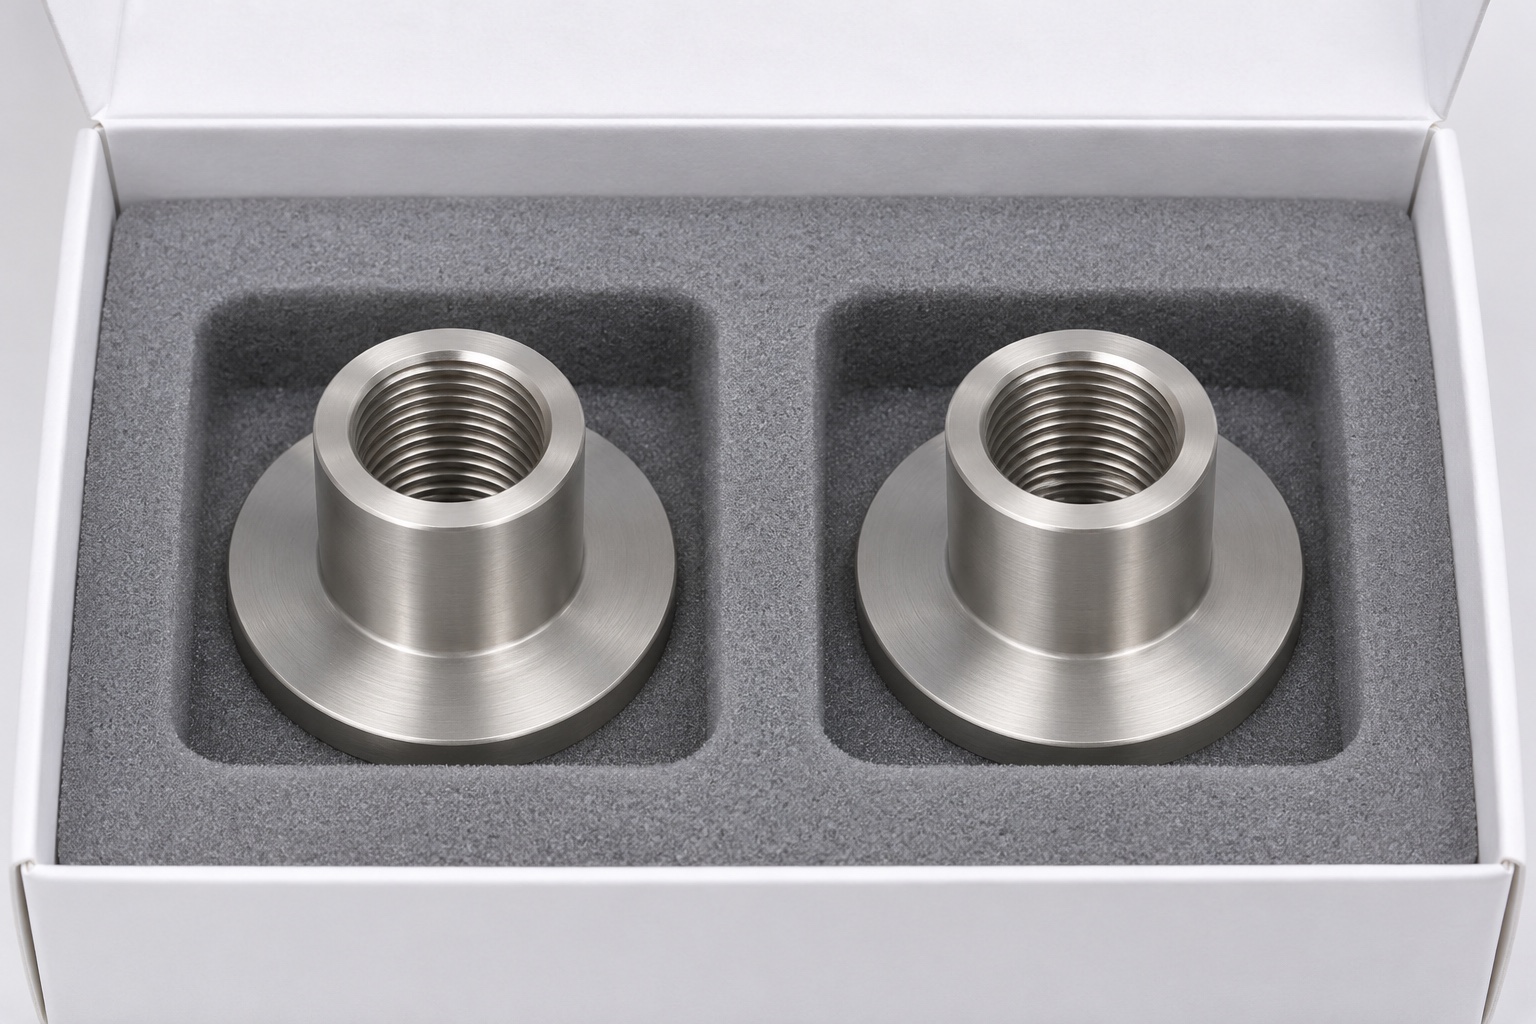
Dieser repräsentative medizinische CNC-Drehbeispiel berücksichtigt eine 316L-Gewindebuchse für den Kontext eines Mikrotom-Klemmmechanismus. Es handelt sich nicht um eine benannte Kundenlieferung, kein zertifiziertes Ersatzteil oder um einen Gerätetestbericht. Es werden keine Angaben zu Abmessungen, Messergebnissen, Lebensdauer oder Schneidleistung gemacht. Das Beispiel erläutert, wie ein Lieferant die Fertigung und Prüfung planen könnte, nachdem er genehmigte Anforderungen erhalten hat. Bei der Geometrie handelt es sich um einen zylindrischen Körper mit Flansch, einem durchgehenden Innengewinde und einer glatten Außenfläche. Das tatsächliche Instrumentendesign, die Kompatibilität, die Reparaturberechtigung und der sichere Betrieb bleiben unabhängig von der Maßabnahme dieser einzelnen Komponente.
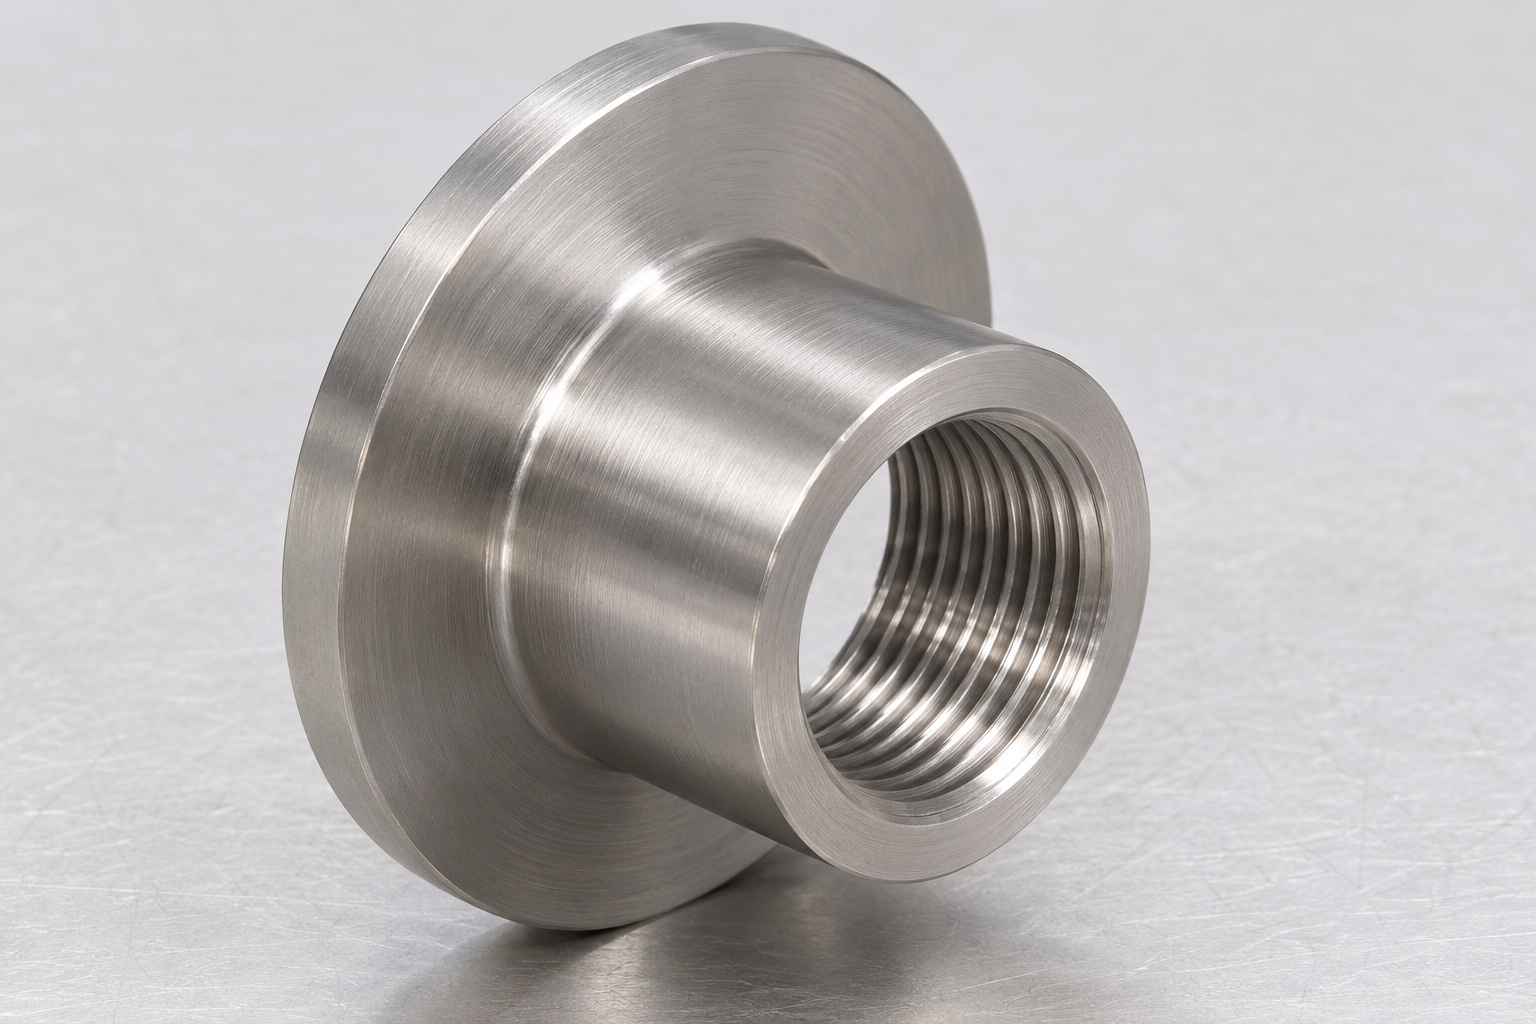
Wandeln Sie die Anfrage in kontrollierte Anforderungen um
Bei der ersten Überprüfung würden Modell, Zeichnung und Revision abgeglichen, bevor Rohlinge oder Werkzeuge ausgewählt werden. Ein einfaches Bild einer Gewindebuchse definiert nicht die Gewindeklasse, den Eingriff, die Aufnahmelänge oder die nutzbare Flanschkontaktfläche. Der Lieferant würde fehlende Schnittstelleninformationen auflisten und um Klärung bitten, anstatt bekannte Werkstattwerte zu wählen. Im Angebot sollte angegeben werden, welche Anforderungen enthalten sind und welche von einer genehmigten Überarbeitung abhängen. Dadurch wird verhindert, dass ein attraktiver Preis ein anderes Gewinde oder einen reduzierten Inspektionsumfang verdeckt. Änderungen nach dem Zitat sollten mit derselben kontrollierten Teildefinition verknüpft sein und nicht als nicht aufgezeichnete mündliche Präferenzen übermittelt werden.
Definieren Sie den Funktionsgewinde und seine Grenzen
Das vorgeschlagene Fertigungspaket würde die vollständige Gewindebezeichnung aufzeichnen und den nützlichen Eingriff von Eingangsfase, Rundlauf und Freistich unterscheiden. Wenn das Modell eine vereinfachte Gewindegeometrie enthält, würde die Zeichnung die Akzeptanzdefinition festlegen. Der Inspektionsplan würde das geeignete Messgerät oder die zugelassene Alternative vor der Produktion identifizieren. Eine Schraube aus einer nicht identifizierten Baugruppe würde nicht als alleinige Abnahmereferenz dienen. Sein Eintritt konnte beobachtet werden, aber seine Geometrie und sein Zustand bedürfen einer separaten Aufzeichnung. Der Zweck besteht darin, eine wiederholbare spezifizierte Schnittstelle herzustellen und nicht ein Muster, das sich zufällig in ein passendes Gegenstück verwandelt.
Legen Sie gemeinsam die Lage und den Flanschsitz fest
Der äußere Fixierzylinder und der Flanschsitz bilden unterschiedliche Teile der Schnittstelle. Ihre Größen und Beziehungen würden separat vom Innengewinde aufgeführt. Ein funktionelles ringförmiges Sitzband zeichnet sich durch Kantenbruch und Übergangsentlastung aus. Die genehmigte angrenzende Geometrie würde dort überprüft werden, wo eine Ecke eine Sitzgelegenheit verhindern könnte. Eine einzelne Gesamtlänge würde nicht als Ersatz für Flanschdicke, Schulterposition oder Ausrichtungsanforderungen verwendet werden. Die geplanten Inspektionsreferenzen würden der Zeichnung folgen, sodass sich Fertigungs- und Qualitätspersonal auf der gesamten Beispielroute auf dieselbe Achse und Kontaktfläche beziehen.
Erhalten Sie Material mit der erforderlichen Rückverfolgbarkeit
Bei einer echten Bestellung würden vor der Bearbeitung die angegebene 316L-Sorte, die Halbzeugform und die Dokumentenanforderungen bestätigt. Dieses Beispiel ersetzt nicht ein Materialzertifikat für die Maßprüfung und leitet auch nicht aus einem Legierungsnamen eine medizinische Eignung ab. Der Lieferant würde die Halbzeugidentität in Verbindung mit der Produktionsaufzeichnung aufbewahren und vor der Verwendung etwaige vorgeschlagene Substitutionen klären. Für die Oberflächenbehandlung und gegebenenfalls besondere Sauberkeit gelten eigene, genehmigte Anweisungen. Eine glänzende Oberfläche würde weder die Materialidentität noch die bestätigte Sauberkeit beweisen. Abnahmedokumente würden die tatsächliche Leistung des Lieferanten von umfassenderen Eigenschaften oder Genehmigungen unterscheiden, die zum gesamten Instrument gehören.
Überprüfen Sie den ersten Drehvorgang
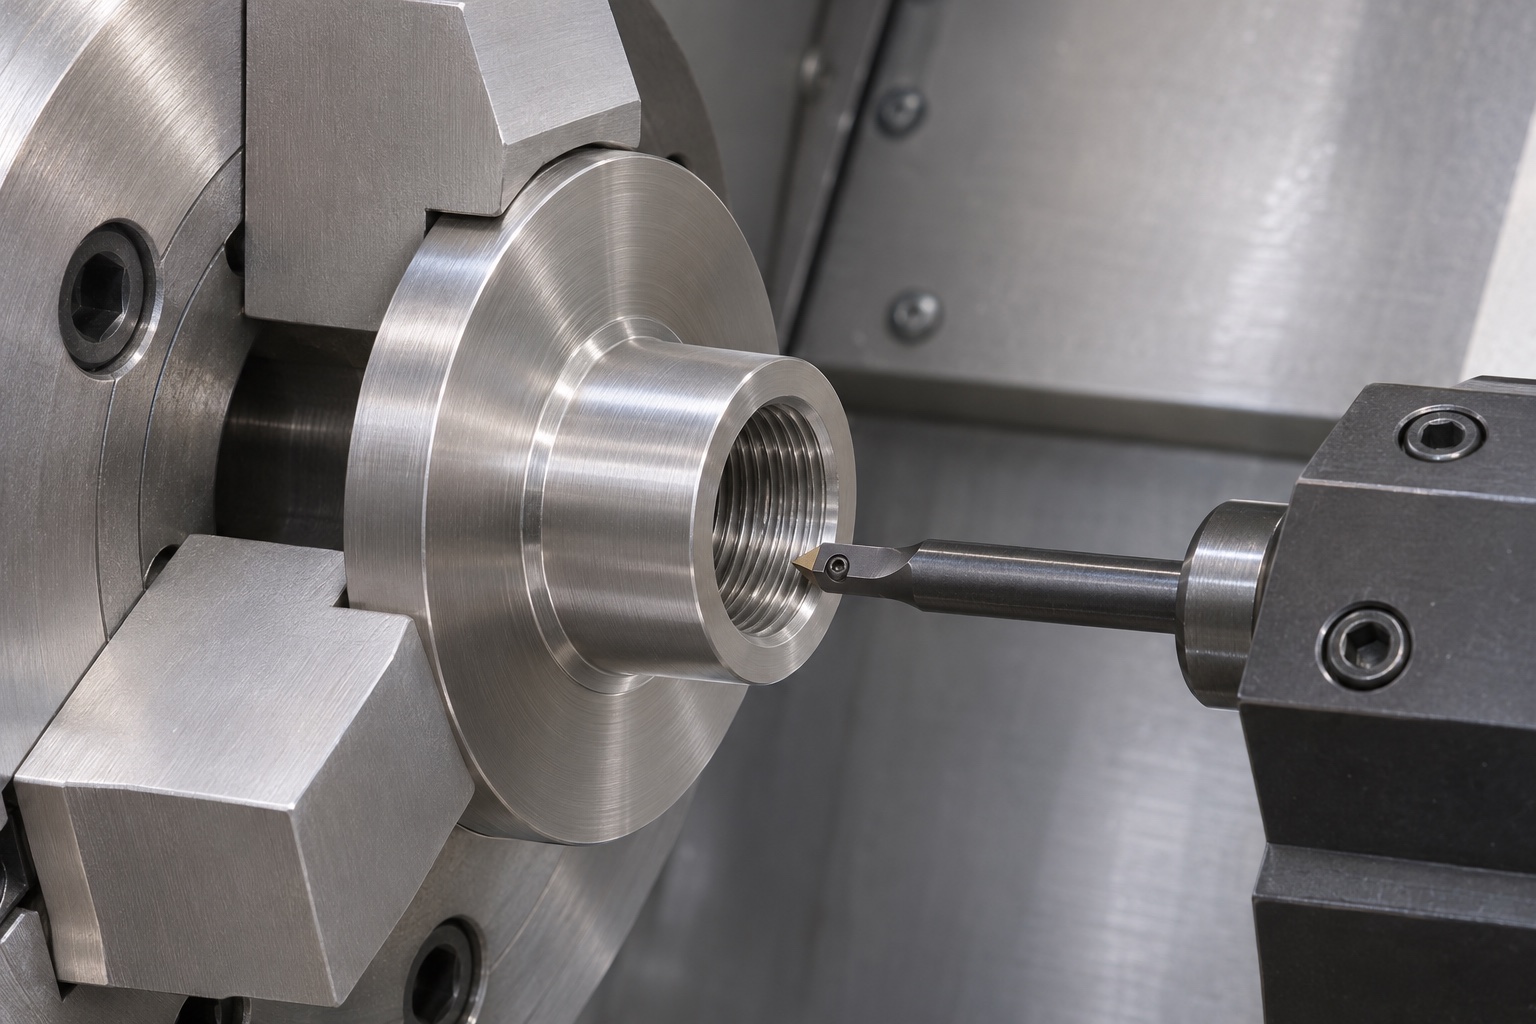
Der repräsentative Weg würde zeigen, wie zugängliche Flansch- und Positionierungsflächen erstellt werden können, während gleichzeitig die Innengeometrie für den ausgewählten Gewindeprozess vorbereitet wird. Aufmaß, Unterstützung und Werkzeugzugriff würden anhand der tatsächlichen Zeichnung überprüft. Es wird kein fester Vorschub, keine feste Geschwindigkeit oder Zykluszeit vorgeschlagen. Der Lieferant würde identifizieren, welche Beziehungen gemeinsam hergestellt werden können und welche einer späteren Übertragung bedürfen. Vor der Fertigstellung einer Referenzfläche sollte im Plan berücksichtigt werden, wie diese während der verbleibenden Arbeiten geschützt werden soll. Ein kurzer Weg kann praktisch sein, aber nur der endgültige Nachweis anhand kontrollierter Anforderungen kann feststellen, ob eine tatsächlich hergestellte Komponente den Anforderungen entspricht.
Umspannen und Gewindeherstellung
Wenn eine Umkehrung erforderlich ist, wird im Werkstückhalteplan erläutert, wie die Referenz wiederhergestellt wird, ohne die fertige Positionierungsfläche zu markieren oder zu verzerren. Der ausgewählte Gewindebearbeitung würde den Zugriff, den Eingriff und die Ausgangsbedingung berücksichtigen. Bei der Route wird nicht davon ausgegangen, dass ein Durchgangsloch Probleme mit Absplitterungen oder Kanten beseitigt. Jede vorgeschlagene Prozessänderung, die sich auf die Schnittstelle auswirkt, wird vor der Implementierung überprüft. Prozessaufzeichnungen würden eine Werkzeuganpassung von einer autorisierten Konstruktionsänderung unterscheiden. Diese Trennung ist wichtig, wenn ein scheinbares Passungsproblem eine Werkstatt dazu verleitet, ein Gewinde zu ändern, nur um eine passende Referenz leichter voranzutreiben.
Kanten fertigstellen, ohne den Nutzkontakt zu verändern
Die abschließende Überprüfung würde sich mit Bohrungseingang und -ausgang, Flanschumfang und Positionierungsschulter befassen. Aufstehendes Material sollte mit einer vereinbarten Methode entfernt werden, die die nutzbare Gewindelänge und das Flanschsitzband bewahrt. Der Plan würde identifizieren, welche Merkmale nach Kantenarbeiten oder einer genehmigten Behandlung erneut überprüft werden müssen. Ein glattes äußeres Erscheinungsbild würde nicht den Zustand des gesamten Innenprofils bestimmen. Die Reinigung zur Spanentfernung unterscheidet sich von jeder speziellen Reinigungsspezifikation. In diesem Fall wird kein Anspruch auf sterile Lieferung, validierte Desinfektion oder Eignung für den Patientenkontakt erhoben, und gewöhnliche Transportverpackungen würden nicht als solche bezeichnet.
Ordnen Sie jeder Anforderung eine Prüfmethode zu
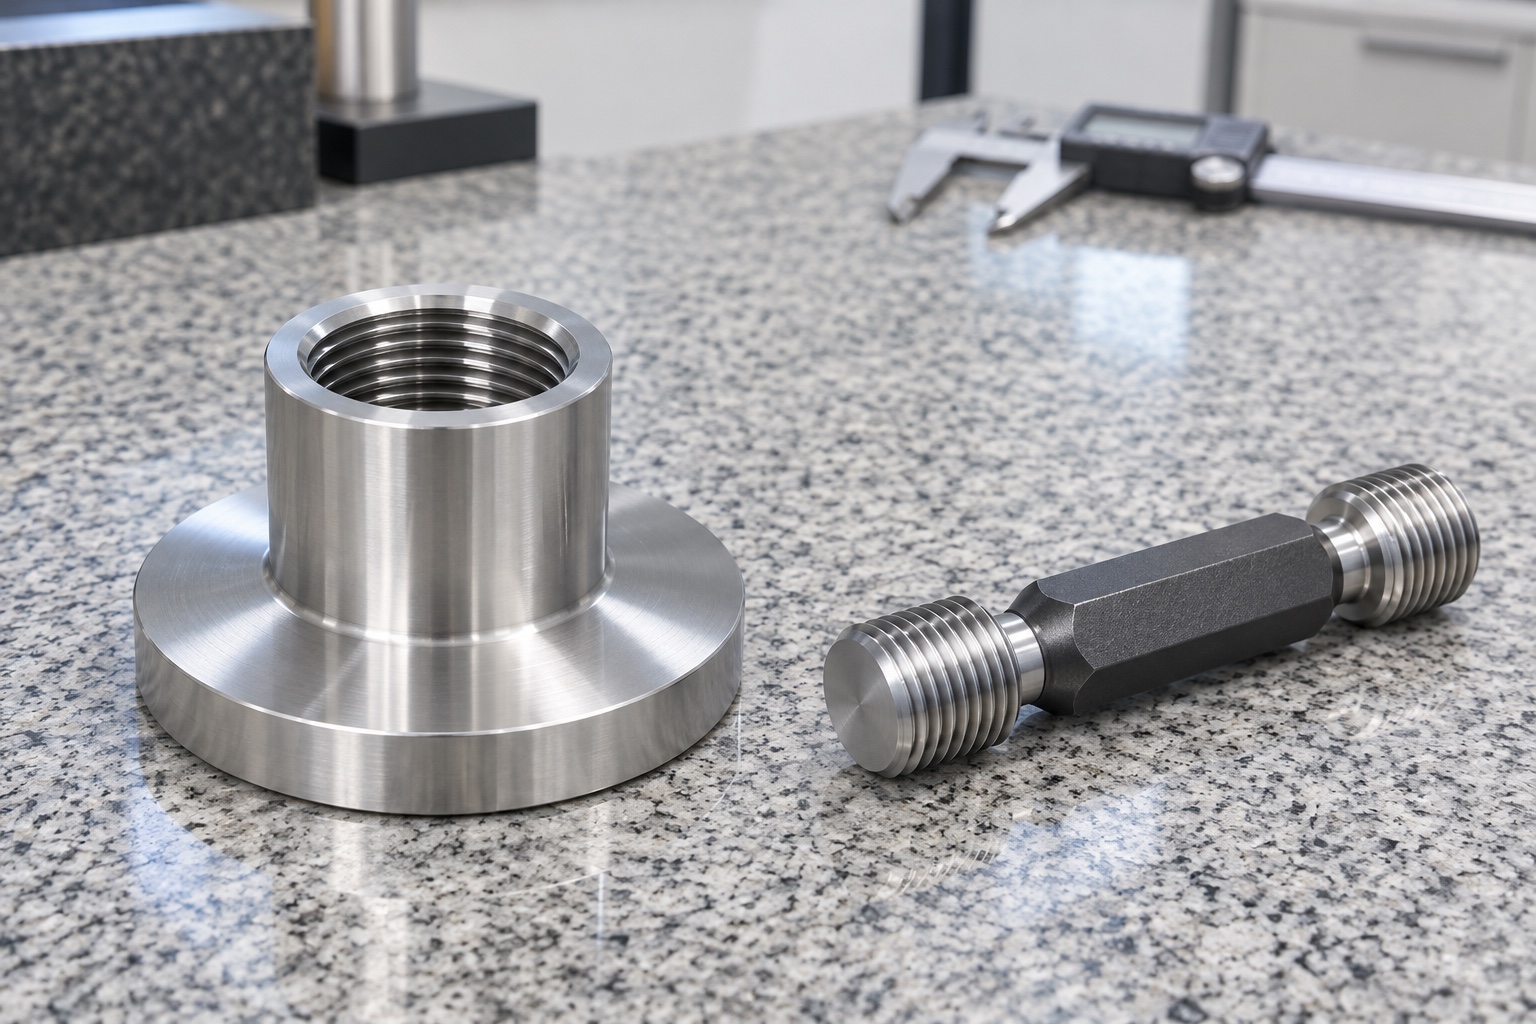
Eine beispielhafte Prüfmatrix würde Gewindeabnahme, Außendurchmesser, Flanschabmessungen und spezifizierte geometrische Beziehungen trennen. Die Identität der Messgeräte und die geltenden Anforderungen würden aufgezeichnet, anstatt sich auf einen allgemeinen Hinweis zu verlassen, dass alle Teile überprüft wurden. Die gewählte Methode muss Zugriff auf die Nutzflächen und ein entsprechendes Referenzschema haben. Wenn ein Merkmal nicht wie ursprünglich geplant geprüft werden kann, wird das Problem vor einer tatsächlichen Produktionsfreigabe behoben. Dieser repräsentative Fall enthält keine erfundenen Messwerte. Für tatsächliche Berichte wären identifizierte Teile, genehmigte Akzeptanzgrenzen und Nachweise im definierten Endzustand erforderlich.
Untersuchen Sie eine hypothetische Anpassungsdiskrepanz
Angenommen, eine identifizierte inerte Referenz ist in das Gewinde eingedrungen, bleibt jedoch vor dem vorgesehenen Flanschsitz stehen. Dies ist ein Diagnoseszenario, kein gemeldetes Produktionsergebnis. Der Lieferant würde die Definition des Beobachtungs- und Überprüfungseinsatzes, die Eintrittskanten, die Referenzausrichtung und die Übergangsinterferenz beibehalten. Es würde nicht automatisch das Loch vergrößern oder den Flansch verkürzen. Ein fehlerhaft hergestelltes Merkmal würde eine genehmigte Abweichungsentscheidung erfordern; Widersprüchliche Schnittstellendefinitionen müssten einer Designklärung bedürfen. Auf jede genehmigte Korrektur folgt eine Überprüfung der betroffenen Merkmale. Eine erfolgreiche spätere Anpassung würde mit derselben Referenzidentität aufgezeichnet, sodass der Vergleich weiterhin aussagekräftig bleibt.
Trennen Sie die Komponentenabnahme von der Systembewertung
Ein inerter Passungsvergleich könnte Kontakt und Engagement unter aufgezeichneten Bedingungen beschreiben. Es konnten weder Klemmkraft, Ermüdungslebensdauer, Verschleiß, Schnittqualität noch der sichere Betrieb eines Mikrotoms ermittelt werden. Der Bericht des Lieferanten würde diese Grenze ausdrücklich beibehalten. Eine genehmigte Buchsenzeichnung allein genehmigt nicht den Ersatzteilmarkt für ein identifiziertes Instrument. Die Geräteorganisation legt fest, welche zusätzlichen Auswertungen und Berechtigungen erforderlich sind. Diese Unterscheidung verhindert, dass ein nützliches Fertigungsbeispiel zu einem nicht unterstützten medizinischen Leistungsanspruch wird, und gibt Beschaffungsteams dennoch konkrete Informationen darüber, wie ein Präzisions-Gewindebauteil aus rostfreiem Stahl angeboten und geprüft werden sollte.
Verpacken Sie die Referenzen und schließen Sie die Anfrage
Bei der Versandplanung würden einzelne Taschen oder gleichwertige Trennungen Gewinde, Aufnahmezylinder und Flanschsitze vor gegenseitiger Beeinflussung schützen. Durch das Packen wird vermieden, dass empfindliche Kanten zusammengedrückt werden oder Fragmente im Innengewinde zurückbleiben. Teileidentitäts-, Revisions- und Inspektionsaufzeichnungen bleiben mit der Sendung verknüpft. Eine echte Ausschreibung würde genehmigte Dateien, Material, Menge, Gewindebezeichnung, Einsatz, Referenzschema, Endzustand, Prüfnachweise und Schutzverpackung umfassen. Dieser repräsentative Weg bietet einen Rahmen für die Erörterung einer kundenspezifischen medizinischen Bearbeitungsanfrage, ohne zu behaupten, dass eine Kundenbestellung geliefert, eine Toleranz erreicht oder eine Instrumentenqualifizierung abgeschlossen wurde.
FAQ
Handelt es sich um einen dokumentierten Kundenproduktionsfall?
Nein. Es handelt sich um ein repräsentatives Herstellungsbeispiel. Es wird kein Anspruch auf eine benannte Lieferung, gemessene Toleranz, Zertifizierung, Lebensdauer oder abgeschlossene Gerätebewertung erhoben.
Warum reicht eine nicht identifizierte Gegenschraube nicht aus?
Seine Geometrie und sein Zustand sind keine kontrollierten Beweise. Eine aufgezeichnete Referenz kann eine eingeschränkte Anpassungsbeobachtung unterstützen, aber nicht stillschweigend die angegebene Gewindeprüfmethode ersetzen.
Warum den Flansch getrennt vom Gewinde prüfen?
Der Flansch bildet eine Anlagefläche; die Gewindeprüfung betrifft eine andere Anforderung. Die Beziehung zwischen beiden muss gesondert geprüft werden, wenn die Zeichnung dies vorgibt.
Was würde passieren, wenn eine Referenz vorzeitig gestoppt würde?
Die Beobachtung erhalten und Eintrittskanten, Eingriffslänge, Ausrichtung und Übergangskontakt prüfen. Die Schnittstelle nicht nachschneiden, bevor Ursache und autorisierte Abweichungsentscheidung geklärt sind.
Macht die Verpackung die Buchse steril?
Nein. Eine gewöhnliche Schutzverpackung verhindert Schäden und Verunreinigungen während der Handhabung. Es begründet weder eine sterile Lieferung noch einen validierten Reinigungsprozess.
Was ist vor einer echten Produktionsfreigabe erforderlich?
Genehmigen Sie konsistente Dateien und Revisionen, Material-, Gewinde- und Bezugsdefinitionen, Menge, Endzustand, Prüfumfang und Verpackung sowie alle relevanten Passgeometrien.
tanghangyun@oemach.com