
Beschreiben Sie ein Komponentenbeispiel und nicht eine Lieferung
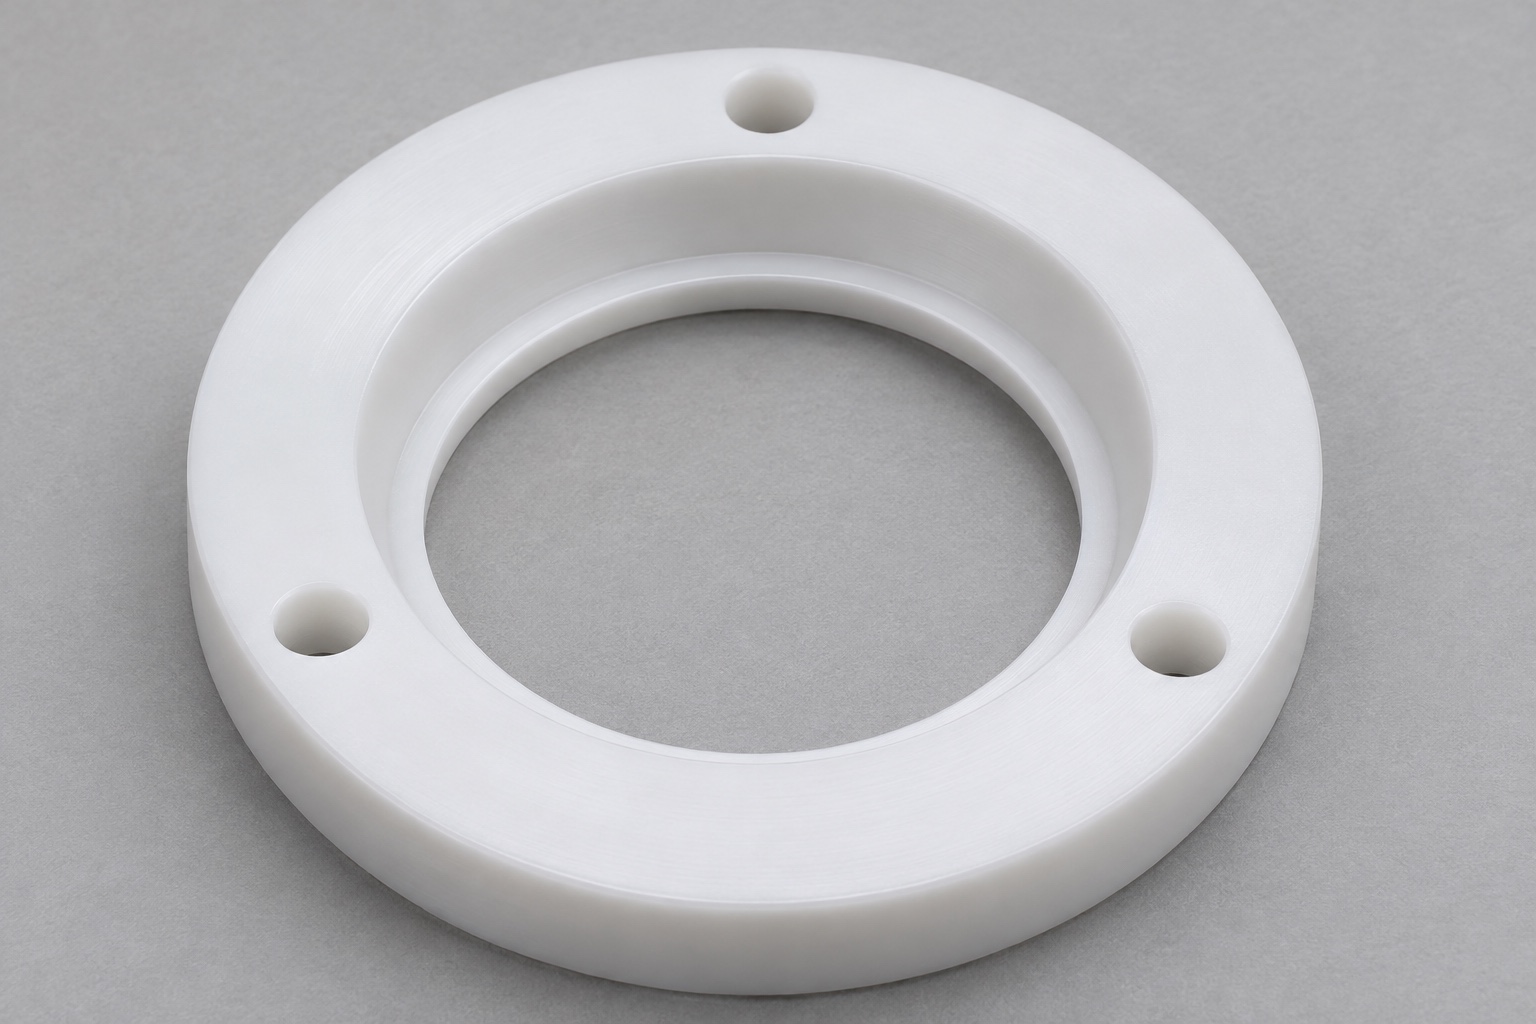
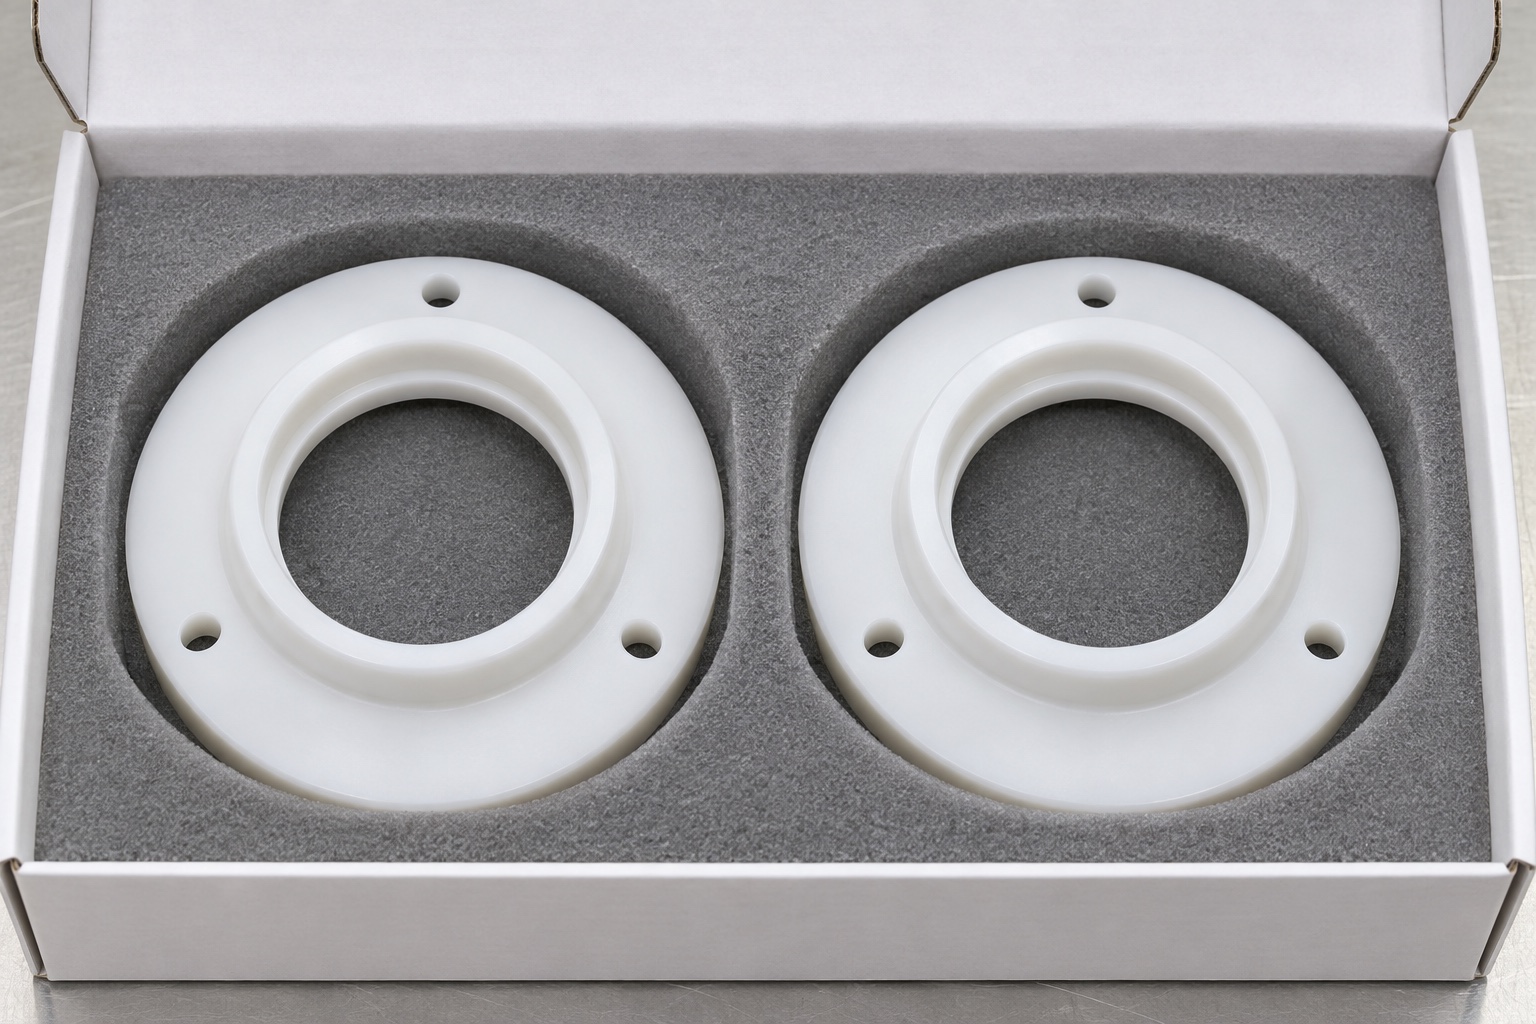
Dieses repräsentative CNC-Fertigungsbeispiel betrifft einen POM-C-Trackball-Haltering für den Anwendungskontext einer Ultraschallkonsole. Ein Kundenauftrag, ein zugelassenes Ersatzteil oder eine geprüfte Konsole wird nicht behauptet. Zertifizierungen, Messergebnisse, Verschleißleistung und Eingabegenauigkeit werden nicht angegeben. Betrachtet werden abgestufte Öffnung, Funktionslippe, Anlageflansch und Befestigungsmuster. Ein tatsächliches Projekt muss freigegebene Dateien, Maße und Abnahmekriterien bereitstellen. Die geometrische Prüfung des Rings ersetzt weder die Bewertung des gesamten Trackball-Mechanismus noch der Sensoren oder des medizinischen Systems. Das Beispiel zeigt, wie diese getrennten Anforderungen bereits bei der Anfrage erkennbar bleiben und wie ein Lieferant Nachweise ausschließlich für die tatsächlich beauftragte Komponente planen kann.
Weisen Sie der Ringgeometrie Funktionen zu
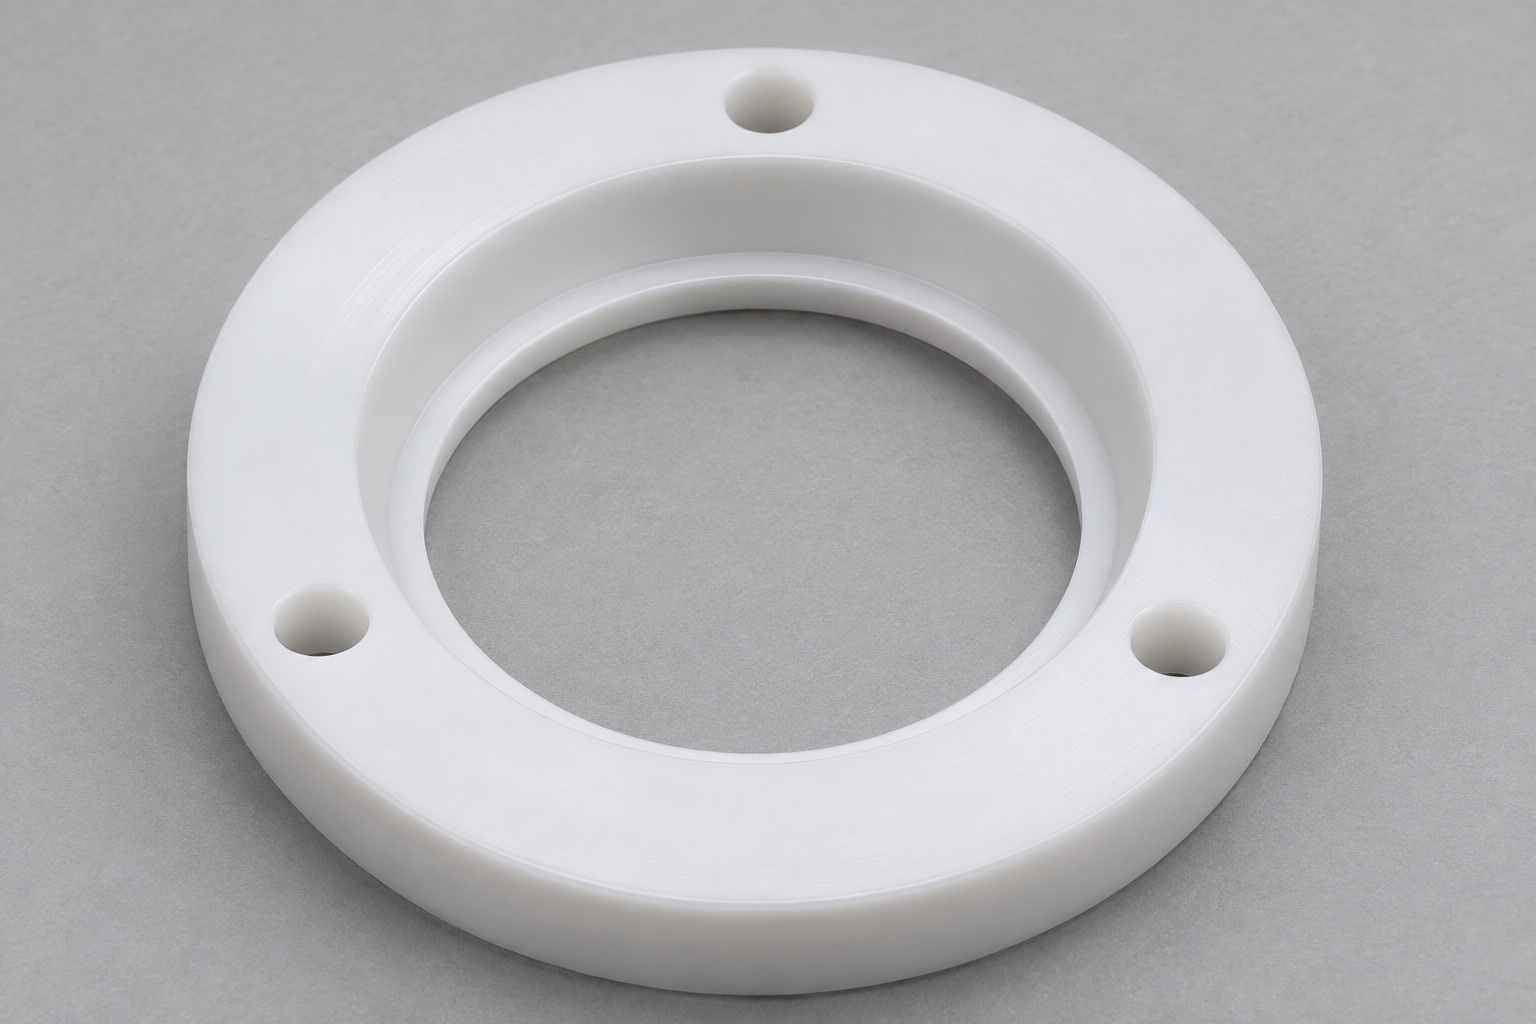
Der betrachtete Ring hat einen breiten Flansch, der eine abgestufte zentrale Öffnung umgibt, und eine definierte Innenlippe. Das Montagemuster verbindet es mit einem separat spezifizierten Gehäuse. In der Zeichnung muss angegeben werden, welche Flächen den Abstand halten, stützen oder bereitstellen. Ein größerer Innendurchmesser und eine kleinere sichtbare Öffnung erklären nicht automatisch den beabsichtigten Kontakt. Jedes gekrümmte Profil oder lokale Freistellung muss explizit definiert werden. Die repräsentative Form ist kein universeller Ersatz für ein vorhandenes Konsolenteil. Durch die Identifizierung von Oberflächenrollen erhält der Lieferant eine überprüfbare Bauteildefinition ohne einen bedienenden Trackball und vermeidet die Annahme, dass jede sichtbare Kante dazu gedacht ist, die passende Referenz zu behalten oder zu berühren.
Richten Sie echte Angebotseingaben ein
Eine tatsächliche Anfrage würde übereinstimmende Zeichnungs- und Modellrevisionen, den genauen POM-C-Typ, die genaue Menge, die Materialdokumentanforderungen und den endgültigen Oberflächenzustand liefern. Das zugelassene Gehäuse und die Anschlusshülle sind nützlich, wenn sie Lippenkontakt oder Montageraum definieren. Der Käufer sollte außerdem den Abnahmezustand, den Prüfnachweis und die Schutzverpackung angeben. Ein Foto eines vorhandenen Rings reicht nicht aus, um Toleranzen festzulegen oder zu entscheiden, welches Profil funktionsfähig ist. Durch die Trennung der Bearbeitung von der Montageleistung ist der Umfang zwischen den Anbietern vergleichbar. Offene Fragen zu Lippenbreite, Bezugsflächen oder späterer Reinigung sollten vor der Bestellung geklärt werden, statt in einem ersten Produktionsversuch zu undokumentierten Annahmen zu werden.
Überprüfen Sie die Öffnung und das Lippenprofil
Die vorgeschlagene Entwurfsüberprüfung trennt die sichtbare Öffnungsgröße, die größere Innenstufe, die nutzbare Lippenbreite und die axiale Position. Der Werkzeugzugriff und die zulässige Übergangsgeometrie werden anhand dieser Merkmale überprüft. Eine vorgeschlagene Fase oder Entlastung erfordert eine Genehmigung, wenn sie den Kontakt oder das verwendbare Material verändert. Der Lieferant sollte die Öffnung nicht glätten, bis sich eine nicht identifizierte Probe frei bewegen lässt. Diese Aktion könnte das beabsichtigte Profil verändern und gleichzeitig die Ursache der Störung verschleiern. In diesem Fall wird nur die Planung beschrieben und es wird nicht behauptet, dass ein bestimmtes Werkzeug oder Setup bereits akzeptierte Ringe erzeugt hat. Die tatsächliche Strecke muss hinsichtlich der definierten Abmessungen und der verfügbaren Ausrüstung bewertet werden.
Bestätigen Sie die Identität und den Zustand des Polymers
Bei einer echten Bestellung würde das eingehende Material anhand der geforderten Güteklasse und des Rückverfolgbarkeitsumfangs überprüft. Ein ähnlicher weißer Kunststoff oder eine andere Acetalqualität ist nicht automatisch gleichwertig mit POM-C. Eventuelle Lagerungs-, Konditionierungs-, Oberflächen- oder Reinigungsanforderungen werden dort angegeben, wo sie sich auf die Akzeptanz auswirken. Dieses Beispiel stellt kein Materialzertifikat dar und behauptet auch nicht, dass es einem bestimmten medizinischen Reinigungsverfahren standhält. Es wird erklärt, wo Beweise angefordert und mit hergestellten Teilen verknüpft werden. Das Wort „medizinisch“ begründet keine Genehmigung, wenn die Anforderungen nicht erfüllt sind. Änderungen am Material oder Endzustand sollten mit kontrollierten Revisionen verbunden bleiben, damit spätere Inspektionen nicht aufgrund unerkannter Unterschiede verglichen werden.
Planen Sie die Ringherstellungsarbeiten
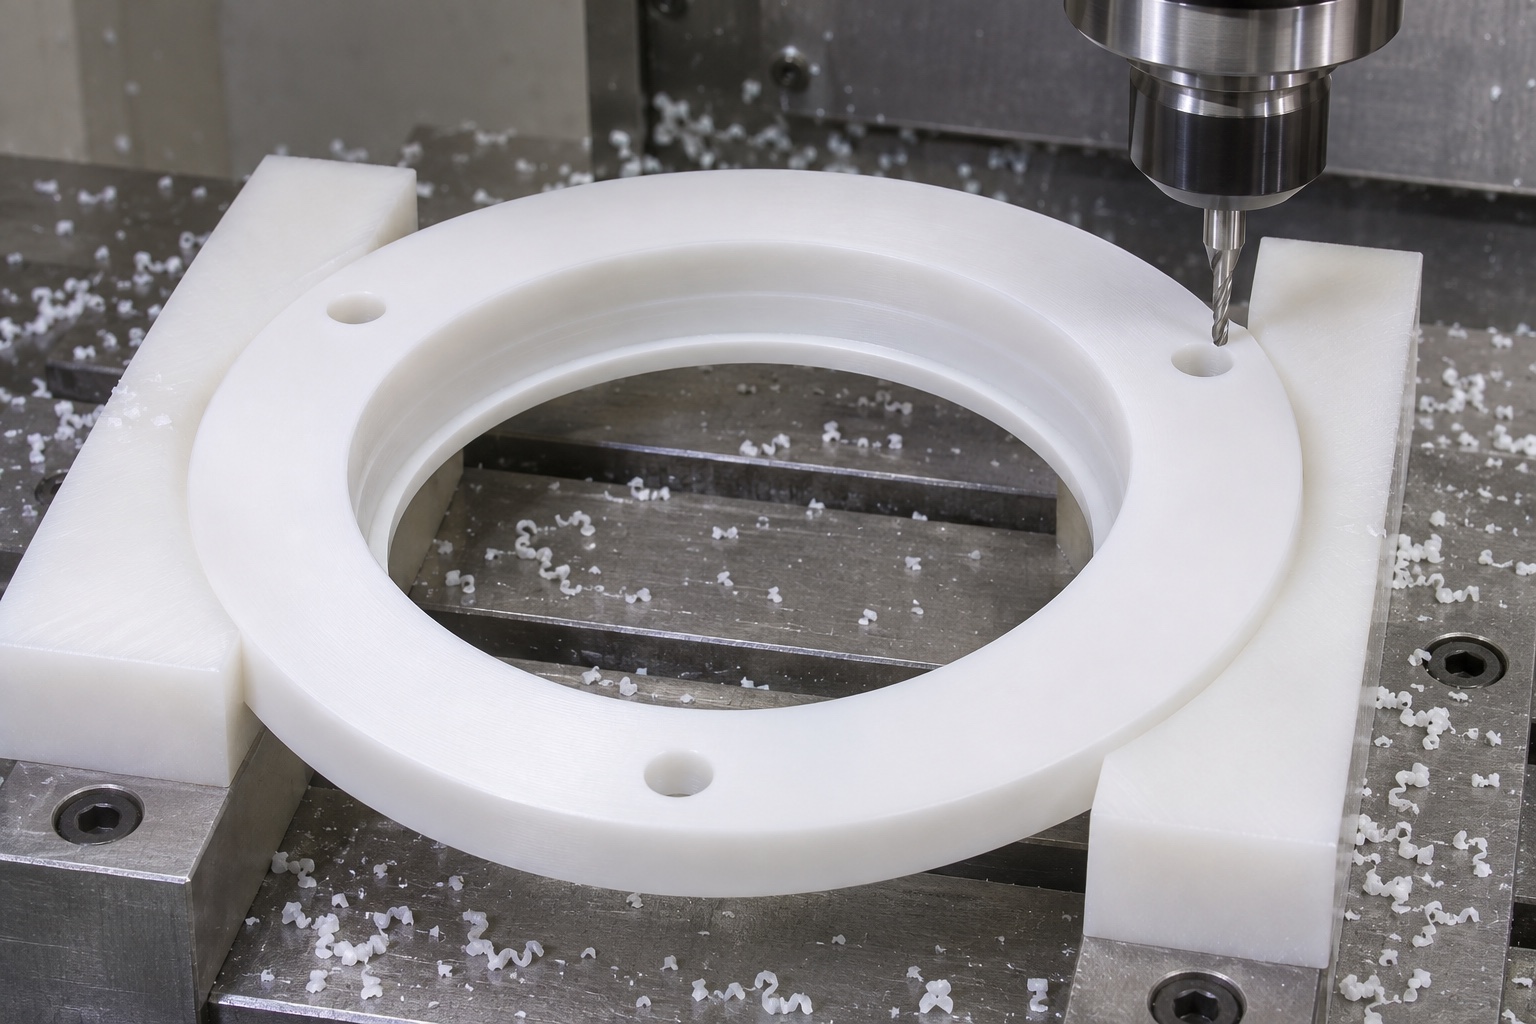
Die vorgeschlagene Route berücksichtigt die große Öffnung, den abgestuften Abschnitt und die Flanschunterstützung, bevor Dreh- oder Fräsvorgänge ausgewählt werden. Durch das Entfernen der Mitte ändert sich das Material, das für die spätere Werkstückhalterung zur Verfügung steht. Im Prozessplan sollte angegeben werden, welche Referenzen zuerst erstellt werden, wie sie wiederhergestellt werden und welche Vorgänge sich auf fertige Oberflächen auswirken könnten. Für dieses repräsentative Teil werden keine universellen Vorschübe, Zykluszeiten oder Fähigkeiten beansprucht. Der eigentliche Rohling und die Maschine sind wichtig. Wenn der Ring zur Bearbeitung seines Montagemusters übertragen wird, darf die neue Halterung den Flansch nicht verzerren oder die Beziehung zur Funktionsöffnung aufheben. Eine Reduzierung der Setups ist nur dann sinnvoll, wenn die erforderlichen Beziehungen überprüfbar bleiben.
Suchen Sie das Montagemuster relativ zur Öffnung
Die Montagemerkmale werden gemäß den genehmigten Funktionsreferenzen positioniert. Einzelne Lochdurchmesser allein geben keinen Aufschluss über deren Bezug zur Öffnung oder zum Gehäusesitz. Wenn Aussparungen vorhanden sind, müssen auch deren Kontaktbereiche und Restabschnitte definiert werden. Die Hardware und alle Anforderungen an den zusammengebauten Zustand gehören zur Gerätedefinition. Ein bestandener Schraubenversuch stellt weder die Ringposition noch einen akzeptablen Anzugszustand fest. Bei der Planungsprüfung wird der Zugang zum Zuschnitt, zur Endbearbeitung und zur Inspektion geprüft. Dies gibt dem Lieferanten eine definierte geometrische Aufgabe, anstatt sich auf verfügbare Schrauben zu verlassen, um den Flansch in Ausrichtung mit einem nicht identifizierten Konsolengehäuse zu ziehen.
Trennen Sie die Fertigungsbeschränkung vom Prüfzustand
Die vorgeschlagene Überprüfung der Werkstückspannung identifiziert Kontaktbereiche, die den Flansch stützen, ohne die gemessene Lippe zu verändern oder unnötige Öffnungen zu verursachen. Ein flach gegen eine Vorrichtung gedrückter Polymerring stellt möglicherweise nicht den freigegebenen Zustand dar. Wenn die Akzeptanz im montierten Zustand definiert wird, erfordert dieser Zustand einen genehmigten, reproduzierbaren Aufbau und keine willkürliche Klemmkraft. Dieser repräsentative Fall enthält keine Messungen unter beiden Bedingungen. Es wird betont, warum unterschiedliche Lesarten zunächst eine Referenz- und Unterstützungsprüfung auslösen sollten. Eine Änderung der Vorrichtung, der Hardware oder der Kontaktkraft kann sich auf die Beobachtung auswirken. Daher sollte mit der korrektiven Materialentfernung erst dann begonnen werden, wenn die tatsächliche Ursache der Diskrepanz verstanden und dokumentiert ist.
Beenden Sie Übergänge, ohne die Arbeitslippe zu wechseln
An Öffnung, Trittstufe, Befestigungslöchern und Aussparungen kann loses Material zurückbleiben. Durch die vereinbarte Endbearbeitungsmethode wird es entfernt, ohne ein nützliches Lippenband abzurunden oder seine axiale Position zu ändern. Durch die Endbearbeitung beeinträchtigte Merkmale müssen entsprechend erneut überprüft werden. Ein sauberes Äußeres zeigt nicht den Zustand jedes inneren Übergangs. Der Inspektionszugang wird vor der Produktion gelöst, nicht nachdem eine Testreferenz durch die Öffnung erzwungen wurde. Gewöhnliche Spanentfernung und schonende Handhabung werden nicht als sterile Zubereitung beansprucht. Jeder spezielle Reinheitsprozess muss über eine eigene spezifizierte Abnahme und einen eigenen Nachweis verfügen, getrennt vom Bericht über die Geometrie dieser medizinischen Konsolenkomponente.
Planen Sie Beweise aus identifizierbaren Teilen
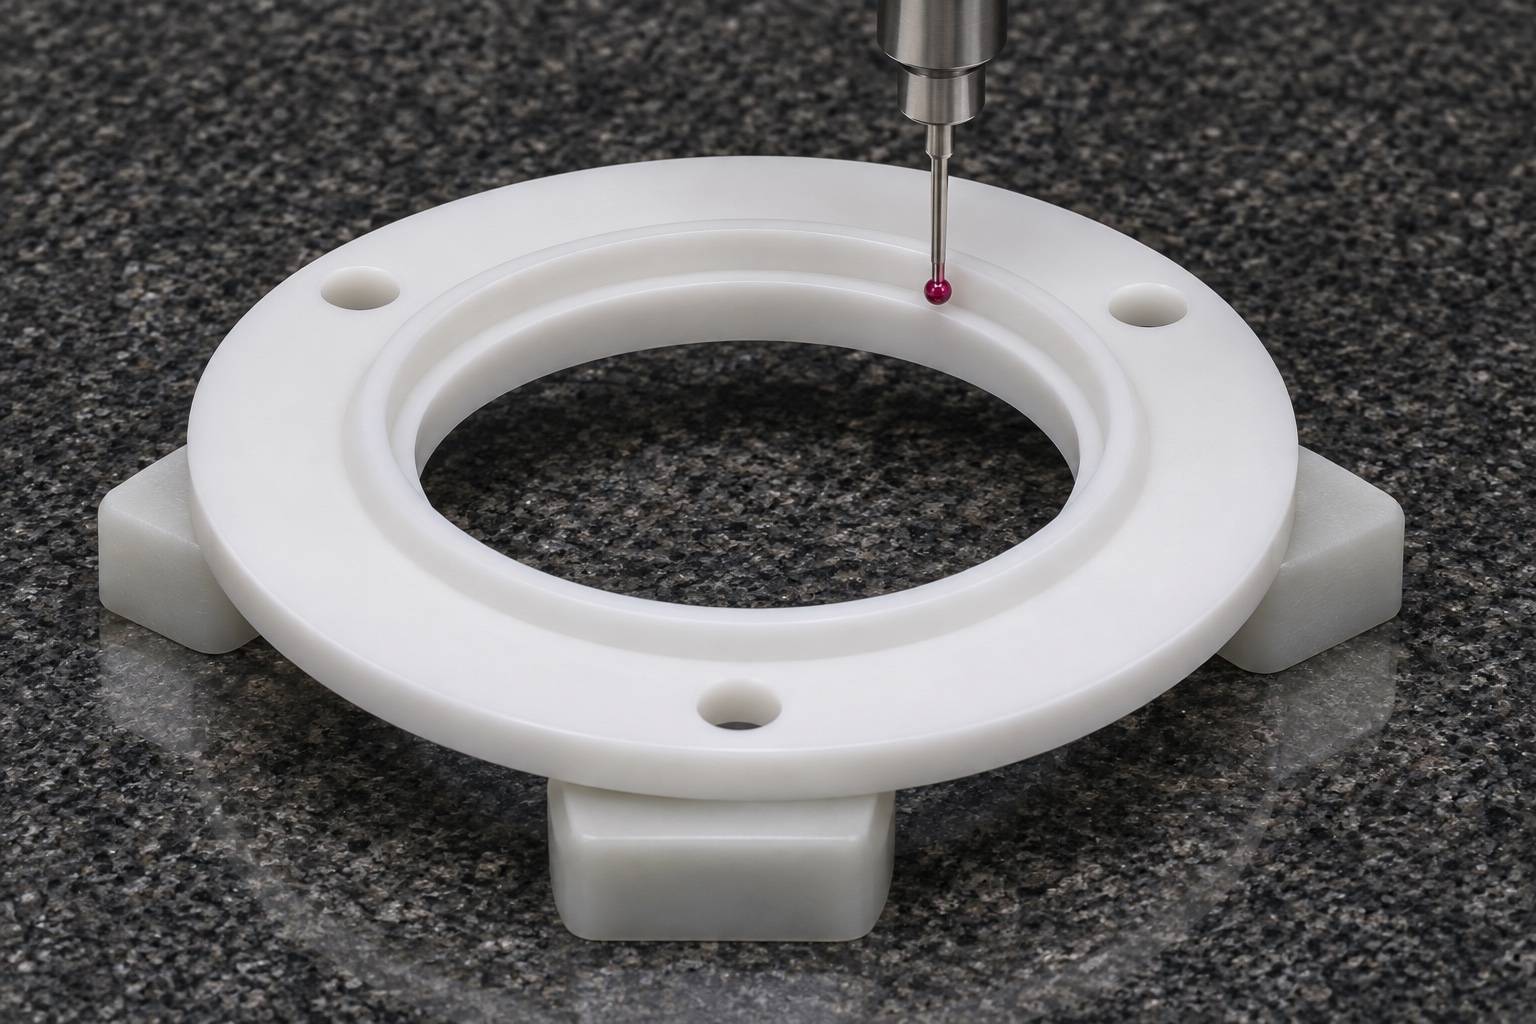
Ein Erstmusterprüfplan würde die Zeichnungsrevision, das Material und den Endzustand, die Inspektionsunterstützung und Methoden zur Bewertung von Öffnung, Stufe, Lippenposition, Sitzfläche und Montagemuster identifizieren. Jede Methode muss ihr tatsächliches Merkmal beantworten und darf nicht als universelle Prüfung behandelt werden. Eine bestandene Kugelreferenz kann nicht das gesamte Lochmuster oder die Flanschgeometrie überprüfen. In diesem Beispiel werden keine Messwerte, Toleranzfähigkeiten oder Akzeptanzprozentsätze veröffentlicht. Echte Berichte erfordern Beweise aus identifizierbaren Teilen und sollten alle nicht überprüften Merkmale angeben. Diese Klarheit ermöglicht es der Geräteorganisation, Komponenteninformationen mit einer separaten Trackball-Bewertung zu kombinieren, ohne eine Fertigungsbeobachtung mit einer vollständigen Systemqualifizierung zu verwechseln.
Untersuchen Sie eine Inert-Referenz-Nichtübereinstimmung sorgfältig
Auf Wunsch kann eine identifizierte nichtelektrische Referenz mit dem Ring unter dokumentierter Ausrichtung und Unterstützung verglichen werden. Es ist keine angetriebene Konsole oder kein klinisches Instrument erforderlich. Als hypothetische Überprüfungssituation würde ein unerwarteter Kontakt eine Überprüfung des Profils, des Eintritts, der Lippenhöhe, der Referenzgeometrie und der Frage, ob der Ring anders eingeschränkt ist, veranlassen. Dies ist kein gemeldeter Kundenvorfall. Die ursprüngliche Beobachtung bleibt vor der Korrektur erhalten. Eine Fertigungsabweichung und ein Designkonflikt erfordern unterschiedliche genehmigte Entscheidungen. Eine offensichtliche Verbesserung nach dem Glätten der Hände ist kein ausreichender Beweis. Der Vergleich kann weder das Bediengefühl noch die Sensorgenauigkeit, die Haltbarkeit oder die klinische Eignung des gesamten Trackball-Mechanismus beurteilen.
Kontakte schützen und Lieferumfang verschließen
Die Verpackung würde die Ringe auseinander halten und den Flansch stützen, ohne die Arbeitslippe zu belasten. Schutzmaterialien dürfen keine Fragmente in die abgestufte Öffnung oder die Aussparungen für Befestigungselemente werfen. Die Identifizierung bleibt außerhalb der funktionalen Kontakte und bleibt mit Revisions- und Materialaufzeichnungen verknüpft. Eine normale Schutzhülle wird nicht als Sterilbarriere bezeichnet. Um daraus eine tatsächliche Bestellung zu machen, müssen Dateien, Menge, Qualität, Endzustand, Prüfumfang und Lieferschutz genehmigt werden. Dieser Fall bietet eine konkrete Bearbeitungsdiskussion, ohne einen Kunden, eine Lieferung oder eine qualifizierte Konsole zu erfinden. Für die komplette Montage und das medizinische System sind separate Verantwortlichkeiten und Nachweise erforderlich, die über eine Passungsbeobachtung an einem bearbeiteten Acetalring hinausgehen.
FAQ
Handelt es sich um einen gelieferten Ring für eine benannte Ultraschallkonsole?
Nein. Es handelt sich um einen repräsentativen Bearbeitungs- und Prüfplan, nicht um einen Anspruch auf Kompatibilität oder Ersatzteilgenehmigung. Konkrete Projekte benötigen eigene kontrollierte Anforderungen und nachvollziehbare Nachweise.
Warum die Lippe getrennt von der Gesamtdicke angeben?
Seine nutzbare Breite, sein Profil und seine axiale Position bestimmen eine andere Schnittstelle als der Außenflansch. Eine korrekte Gesamtdicke bestätigt nicht automatisch die interne Stufe oder das vorgesehene Kontaktband.
Kann POM-C automatisch durch eine andere weiße Acetalsorte ersetzt werden?
Nein. Die genaue Materialidentität und die erforderliche Dokumentation müssen vereinbart werden. Farbe und Familienname stellen keine Gleichwertigkeit, Reinigungskompatibilität oder Eignung für das vorgesehene Gerät dar.
Wird das Muster durch einen Schraubenversuch im Montageloch bestätigt?
Nein. Die Lochposition relativ zu den Öffnungs- und Sitzreferenzen erfordert eine geeignete Methode. Eine durchgezogene Schraube stellt nicht die vollständige Beziehung oder einen zulässigen Anzugszustand her.
Was beweist ein inerter Referenzvergleich?
Nur der beobachtete geometrische Kontakt unter aufgezeichneten Bedingungen. Es kann nicht die Eingabegenauigkeit, das Bediengefühl, die Lebensdauer oder die Leistung medizinischer Systeme nachweisen, was eine gesonderte Bewertung der Baugruppe erfordert.
Was muss vor der Produktion vereinbart werden?
Genehmigen Sie übereinstimmende Dateien, Materialqualität, Menge, Endzustand, Funktionsreferenzen, Lippen- und Montagegeometrie, Prüfzustand und -nachweise sowie Verpackung und etwaige spezielle Reinigungsanforderungen.
tanghangyun@oemach.com