
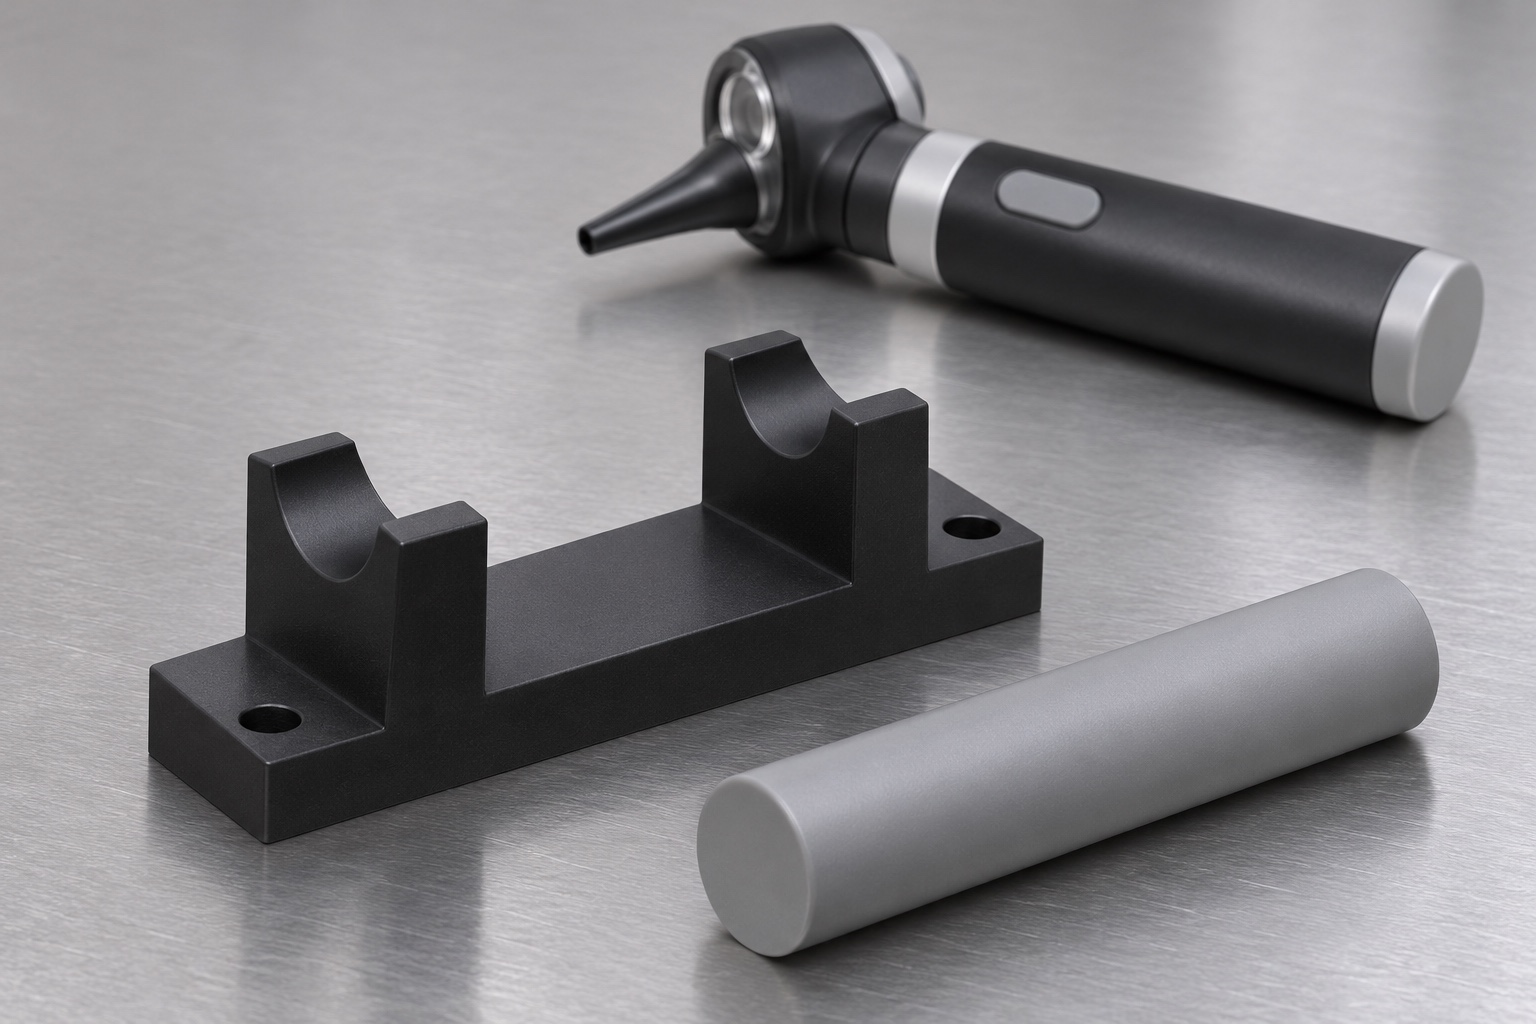
Beschreibung und Grenzen des Beispiels
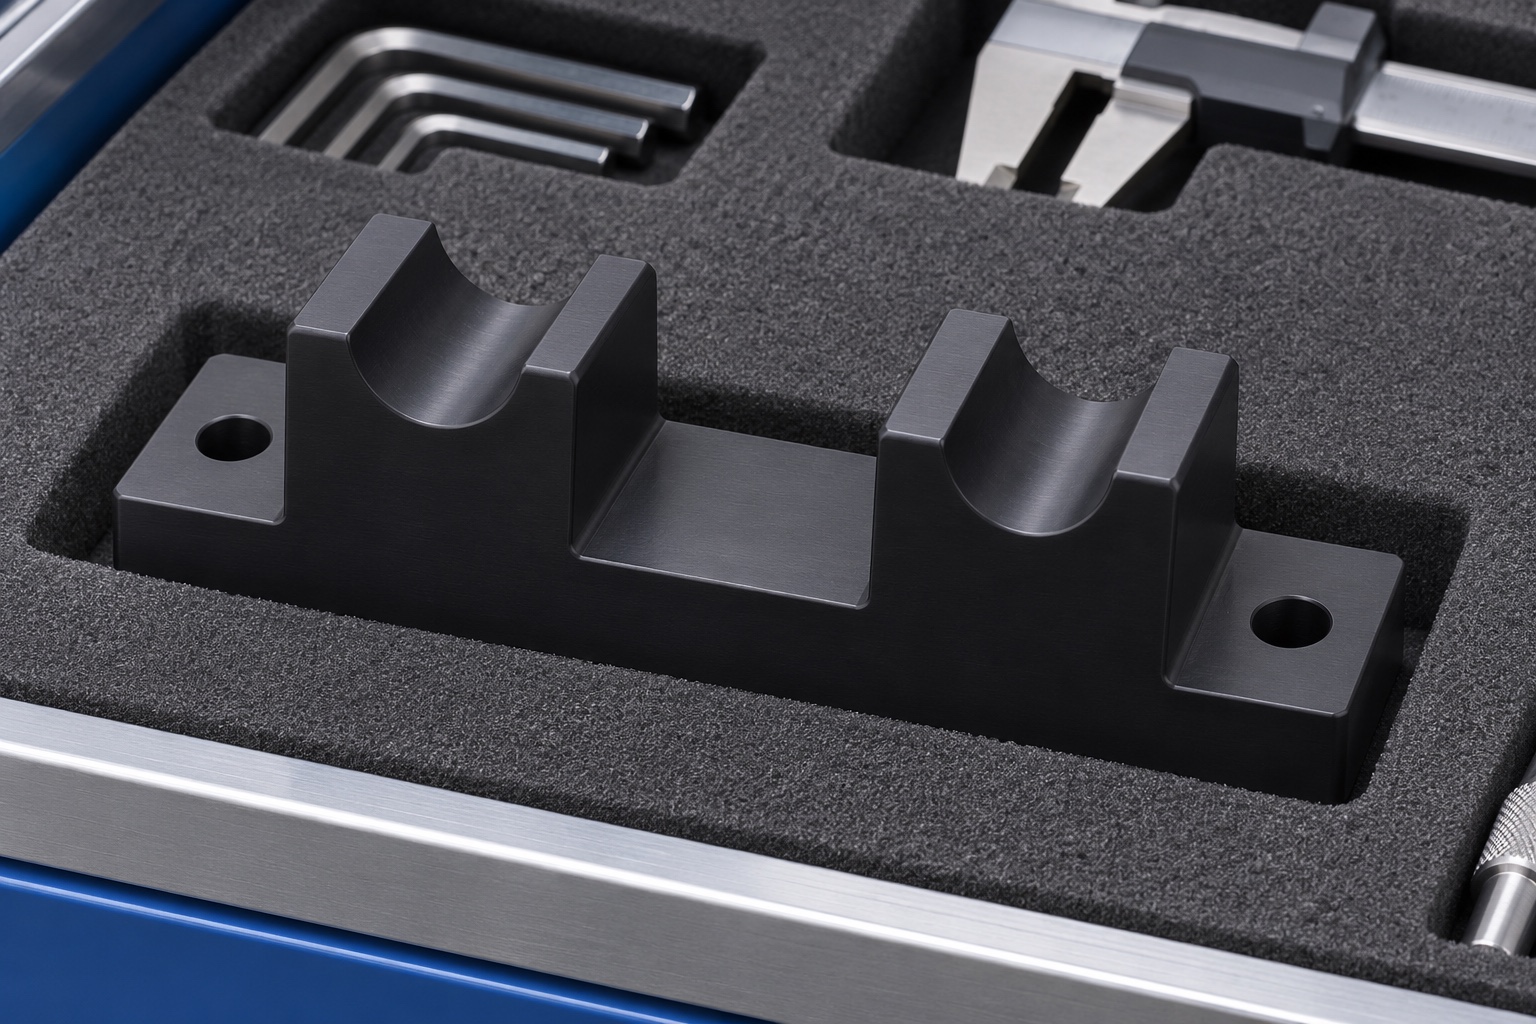
Dieses repräsentative CNC-Beispiel betrachtet einen schwarzen POM-C-Block mit zwei erhöhten Stützen, einer flachen Nut auf jeder Stütze und zwei Befestigungslöchern für die Vorrichtung. Der beabsichtigte Versuch verwendet einen starren, nicht angetriebenen zylindrischen Griff-Prüfkörper auf einer Bank. Es handelt sich nicht um ein Ladegerät, kein echtes Otoskop-Ersatzteil oder eine Kundenlieferung. Die Abbildungen zeigen einen möglichen Form- und Herstellungsansatz, keinen genehmigten Entwurf oder ein gemessenes Ergebnis. Jegliche Eignungsbehauptung wäre auf die angegebenen Referenzwerte beschränkt und würde keine Kompatibilität mit dem im Hintergrund gezeigten Instrument begründen.
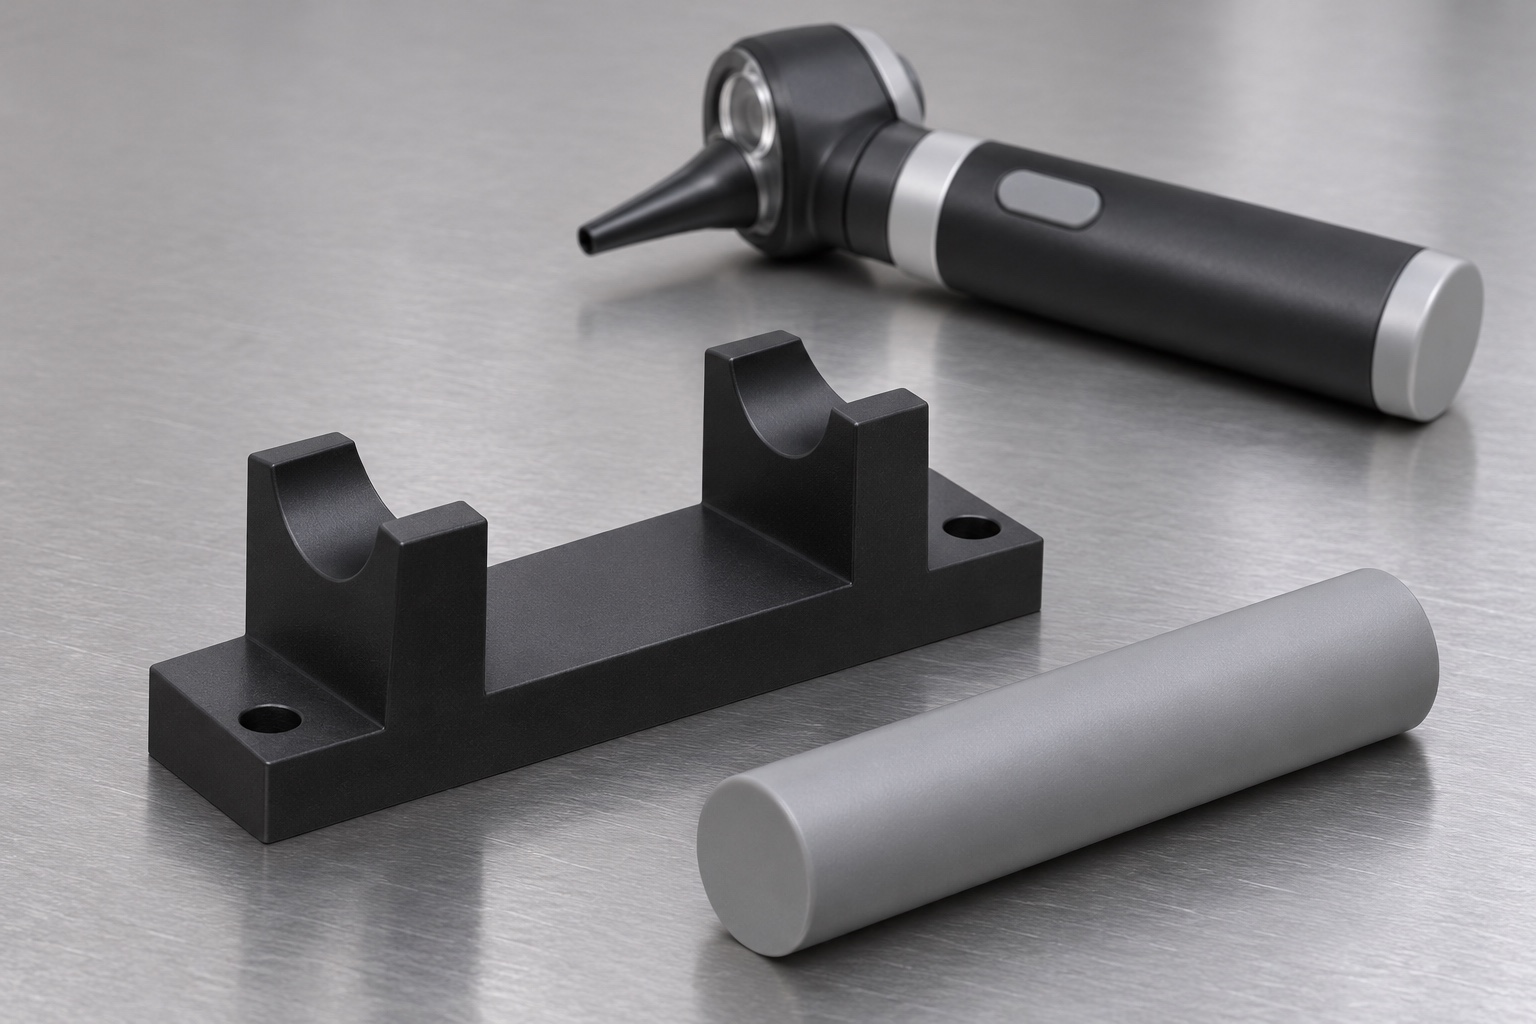
Zwei Kontaktzonen vor den Mulden festlegen
Das Beispiel verwendet zwei Bereiche entlang des Dummy-Zylinders, sodass die nicht unterstützte Mitte den Block freigeben kann. Eine Zeichnung würde die Länge und Position jedes Kontakts angeben und angeben, wie der Dummy entfernt werden kann. Halten Sie Schalter, Nähte und Blindstecker außerhalb des nutzbaren Auflagebereichs. Wenn ein Ende des Dummys einen anderen Durchmesser hat, geben Sie an, in welche Nut es eintritt und wie der Aufbau ausgerichtet ist. In der Erstbestellung sollte angegeben werden, welche Oberflächen das Teil tragen dürfen und wo es keinen Kontakt geben darf, selbst an den Grenzen des genehmigten Bereichs.
Montagezustand und Bezüge definieren
Der Block sitzt auf seiner Unterseite und kann durch zwei Löcher auf einer vereinbarten Probeplatte fixiert werden. Das Konzept verwendet keinen Schraubenabstand, um die genaue Seitenposition zu definieren. Wenn die Inspektion von wiederholten Standorten abhängt, sollte in der Zeichnung eine separate Referenz angegeben werden. Notieren Sie, ob die Prüfaufnahme frei gemessen oder montiert ist. Ein Grat unter der Basis oder eine unebene Prüfplatte könnte dazu führen, dass beide Auflagen kippen. Messen Sie jede Stütze relativ zu einer gemeinsamen Referenz, damit die beiden Werte verglichen werden können, und nicht relativ zu unabhängigen Vorrichtungsoberflächen.
Polymersorte und Charge dokumentieren
Das Kandidatenmaterial ist POM-C, und in einer echten Bestellung würden Güteklasse, Lagerform und Materialdokumentation angegeben. Schwarze Farbe ist kein Beweis für eine dieser Eigenschaften. Bewahren Sie den Lagerbestand durch Bearbeitung auf und identifizieren Sie etwaige Einsätze oder Oberflächenbehandlungen im Endzustand. Eine separate Auskleidung könnte die Höhe verändern und muss in eine montierte Prüfung einbezogen werden, wenn das genehmigte Design dies erfordert. Dieses Beispiel liefert keine Beweise für elektrische Isolierung, chemische Kompatibilität, Ladesicherheit oder klinische Eignung. Es geht nur um eine maschinell bearbeitete Unterstützung für einen nicht funktionsfähigen Ersatz.
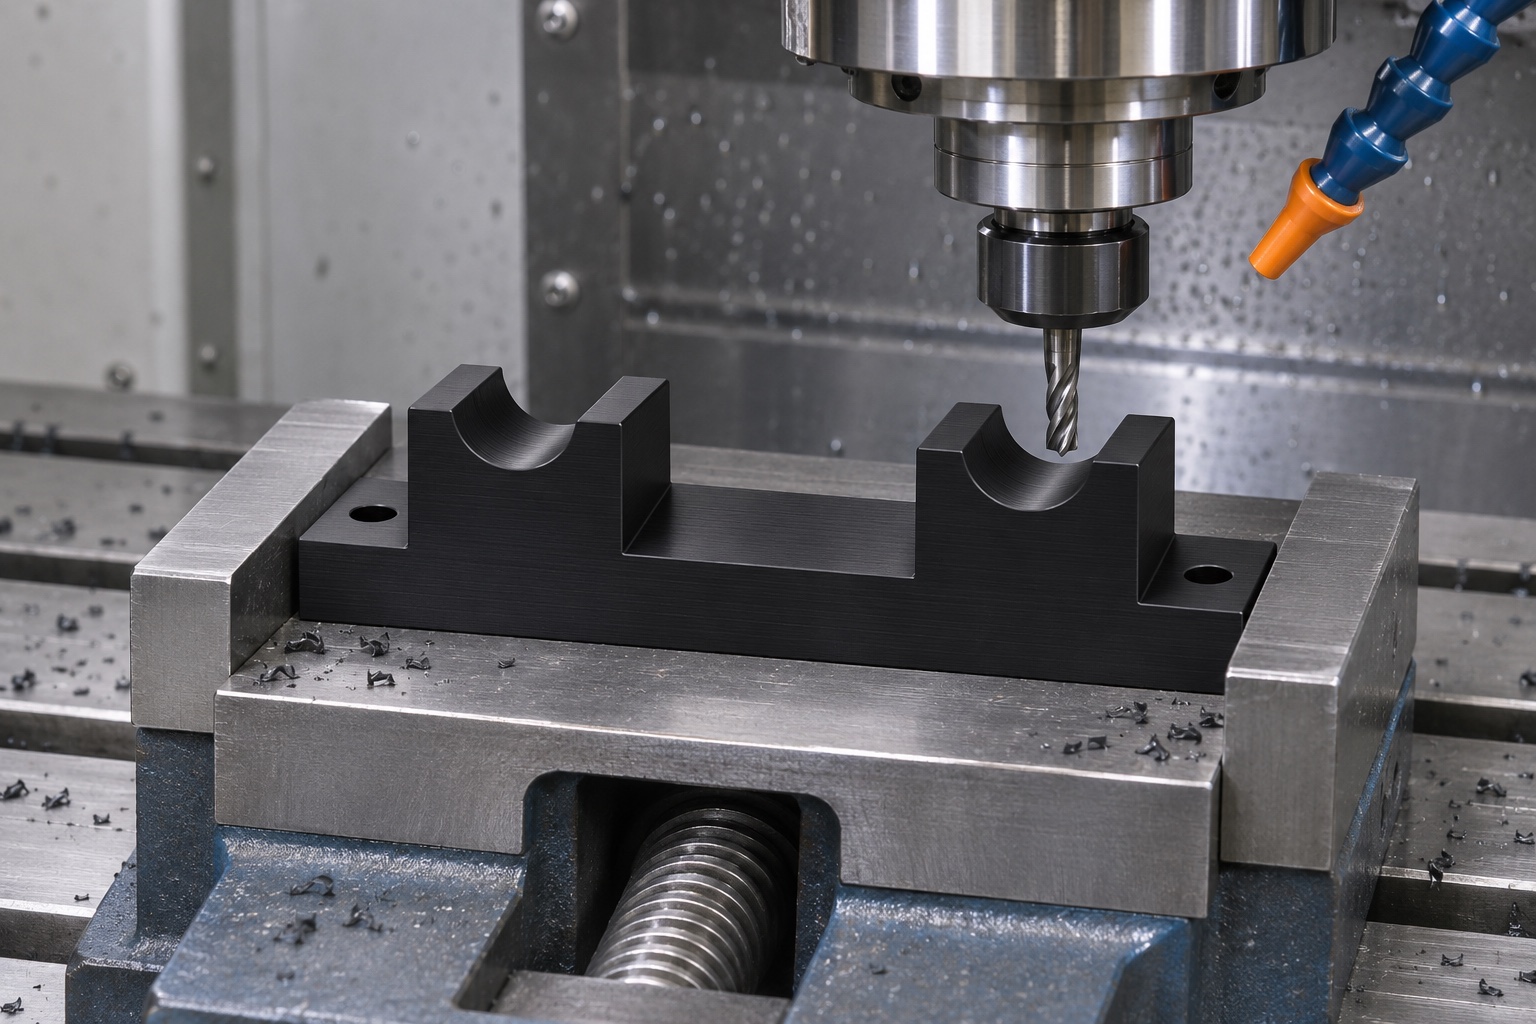
Beim Schruppen stabil abstützen
Ein in Frage kommender Prozess ist der Basis zugewandt, stellt seitliche Referenzen und Rohlinge um die beiden erhöhten Auflagen her und lässt dabei an den Rillen Spielraum. Stützen Sie das Material in der Nähe der Schneidlasten ab, ohne die schmalen Wände einzuklemmen. Lassen Sie den Rohling los und überprüfen Sie ihn, bevor Sie entscheiden, wie Sie weitermachen möchten. Wenn die Basis ihre Form ändert, überprüfen Sie sie erneut, anstatt sie in der Halterung mit Gewalt zu glätten. Das Bearbeitungsfoto dient nur der Veranschaulichung; Der Werkzeugdurchmesser, die Schnittgeschwindigkeit oder die Werkstückhalterung für die Produktion werden nicht angegeben. Diese Auswahl hängt von der tatsächlichen Zeichnung, Qualität und Ausrüstung ab.
Profile und Befestigungsbohrungen fertigstellen
Fertigen Sie die Nutprofile soweit möglich mit einem gemeinsamen Ursprung aus. Lokalisieren Sie die Löcher getrennt von der Kontur und überprüfen Sie die vorgesehene Referenz, wenn ein Setup übertragen wird. Halten Sie die Enden der Nuten von einer Blindschulter fern und vermeiden Sie Werkzeugspuren, die in den Kontakt hineinragen. Ein zulässiger Kantenbruch sollte die nutzbare Stützlänge oder -tiefe nicht verändern. Überprüfen Sie nach dem Entgraten die Basis und die Lochausgänge. Wenn die genehmigte Zeichnung einen Axialanschlag vorsieht, überprüfen Sie dessen Bezug zu derselben Referenz, anstatt ihn durch visuelle Ausrichtung an den Nuten zu platzieren.
Messstellen eindeutig benennen
Ein Beispiel-Geometriebericht würde den Zustand der Unterseite, jedes Rillenprofil und die Beziehung zwischen den Rillenmitten auflisten. Identifizieren Sie die gemessenen Abschnitte, damit ein Messtaster keinen Kantenbruch oder Radiusübergang berührt. Ein zylindrischer Master über beide Stützen kann beim Vergleich der Sitze hilfreich sein, muss jedoch identifiziert werden und ersetzt nicht die erforderlichen Konturmessungen. Halten Sie die Maße unter der Befestigung getrennt von den Maßen im freien Zustand. Das Prüfbild enthält keine Werte oder Konformitätsnachweise. Es zeigt eine Möglichkeit, sich einer relevanten Oberfläche auf einer Bank anzunähern.
Prüfgriff stromlos auflegen
Bei einem ersten Versuch würde der identifizierte Ersatz auf beiden Trägern platziert, ohne einen Schalter, Stecker oder einen anderen ausgeschlossenen Bereich zu berühren. Notieren Sie Beobachtungen beim Einführen und Entfernen und prüfen Sie, ob sich der Körper ohne Krafteinwirkung setzt. Wiederholen Sie den Vorgang nach dem vollständigen Abheben und verwenden Sie die gleichen Stützbedingungen. Wenn der Dummy wackelt, überprüfen Sie seinen Durchmesser und die beiden Kontaktzonen, bevor Sie die Rille wechseln. Diese Beobachtung kann eine mechanische Nichtübereinstimmung in diesem Aufbau aufdecken. Es wird weder die Retention unter Betriebslasten, noch die elektrische Leistung oder ob ein benanntes Otoskopmodell mit der Halterung verwendet werden kann, festgestellt.
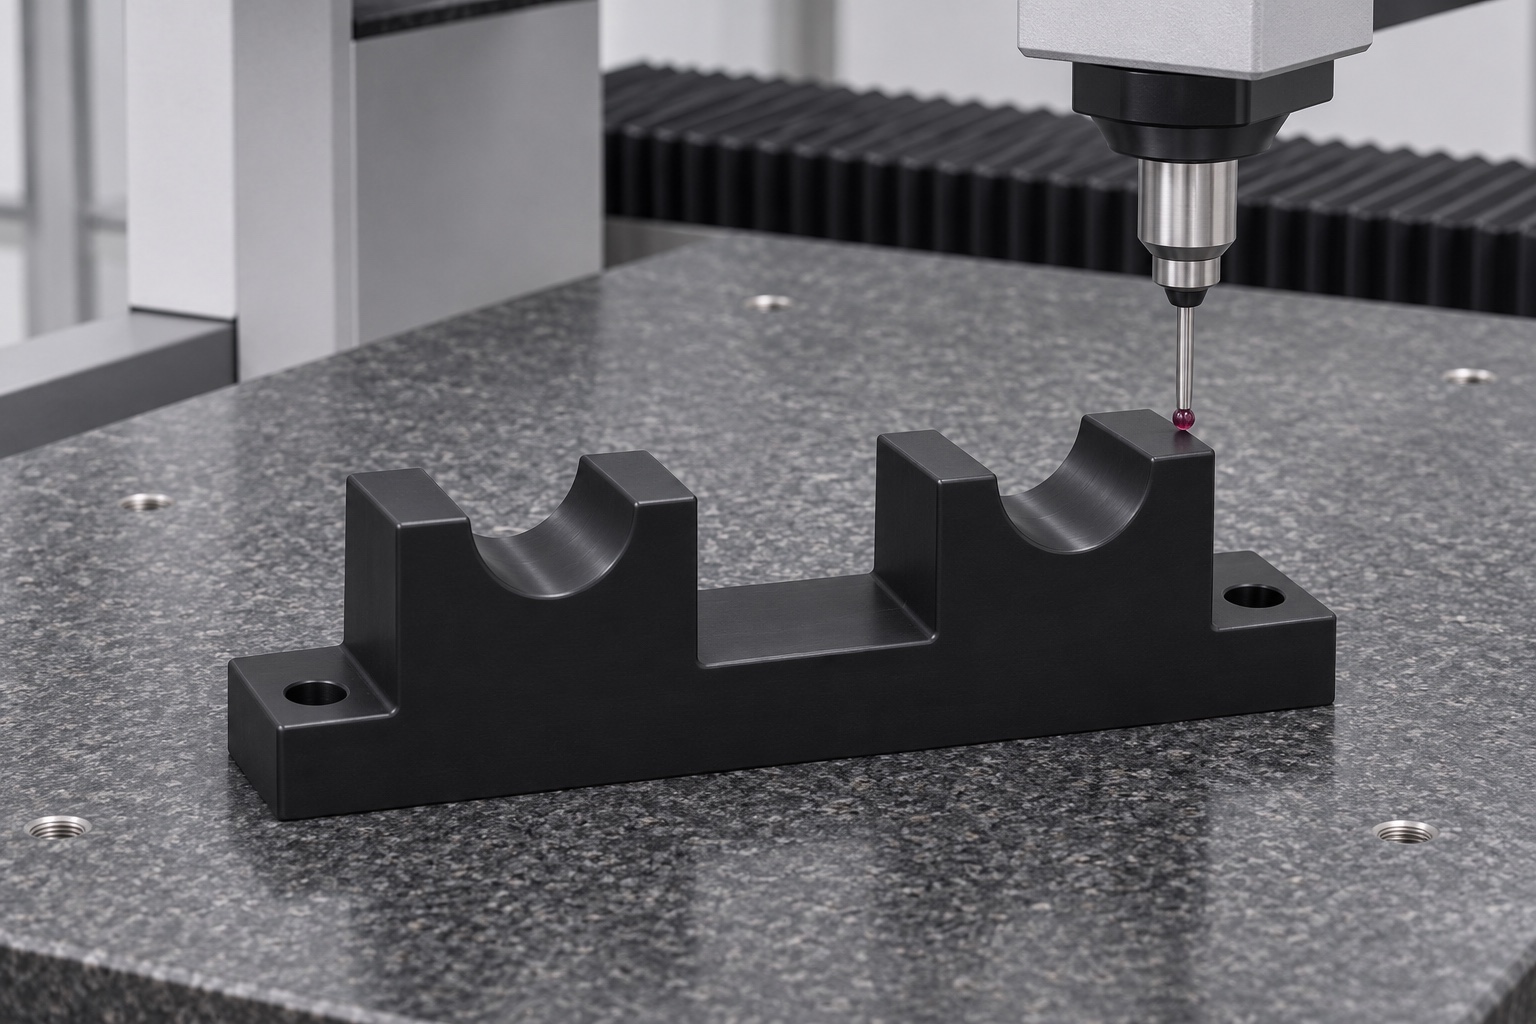
Kippeln oder Neigung untersuchen
Überprüfen Sie den Block auf Ablagerungen, erhabene Markierungen im Auflage, nicht unterstützte Basisbereiche und Abweichungen bei der Dummy-Revision. Vergleichen Sie einen Messwert in der Nähe jeder Stütze desselben Ursprungs. Eine scheinbare Neigung, die sich ändert, wenn der Dummy umgedreht wird, erfordert möglicherweise eine Überprüfung der Referenz und nicht der Vorrichtung. Wenn eine genehmigte Korrektur vorgenommen wird, wiederholen Sie die Messungen und Platzierung unter den ursprünglich dokumentierten Bedingungen. Ändern Sie das Design nicht ohne Zustimmung des Eigentümers, um es an ein geeignetes Muster anzupassen. Eine erfolgreiche Zweitanpassung ist nur dann sinnvoll, wenn Ursache und Veränderung erfasst werden.
Außerhalb von Funktionsflächen reinigen und kennzeichnen
Entfernen Sie lose Späne im Rahmen des vereinbarten Empfangsvorgangs und überprüfen Sie die Satteleingänge, die Basis und die Befestigungslöcher. Halten Sie Etiketten und Kleber von den Auflagezonen fern und überprüfen Sie nach der Handhabung alle zulässigen Markierungen. Vermerken Sie Charge, Revision und Endzustand im Bericht. Eine Sichtprüfung kann Ablagerungen oder Beschädigungen erkennen, stellt jedoch keine klinische Wiederaufbereitung oder eine kontrollierte Reinheitsklasse dar. Jegliche Verwendung in der Nähe eines Arbeitsinstruments und alle Reinigungsanforderungen für dieses Instrument unterliegen der Kontrolle des Geräteeigentümers und nicht den Handhabungsanweisungen des Lieferanten für Tischgeräte.
Aufnahme und Prüfkörper getrennt verpacken
Stützen Sie die Halterung an Außenflächen ab, die die Transportlast tragen können, ohne auf die Rillen zu drücken. Bewahren Sie Hardware- und Blindteile in separaten Taschen auf. Binden Sie das Paket an die Zeichnungsrevision und das Inspektionsprotokoll. Überprüfen Sie bei Erhalt die Ware auf sichtbare Schäden, verschobene Verpackung oder Fremdkörper, bevor Sie sich auf die vorherigen Ergebnisse verlassen. Wenn mit dem Gerät eine Referenz eingetroffen ist, bestätigen Sie deren Kennung und Zustand separat. Bei dem gezeigten Schutzkonzept handelt es sich um eine gewöhnliche Verpackung, nicht um den Nachweis einer sterilen Lieferung, einer kontrollierten Umgebung oder einer validierten Lagerdauer.
Anforderungen eines realen Auftrags definieren
Für die eigentliche Bestellung wären die Prüfaufnahme- und Ersatzzeichnungen, die Materialqualität, die vorgesehenen Kontaktzonen, die Auflagebedingungen und Inspektionsanweisungen erforderlich. Der Lieferant kann die Geometrie und eine separate stromlose Passungsbeobachtung dokumentieren. Jede gerätespezifische Kompatibilität, elektrische Funktion oder klinische Verwendung erfordert eine gesonderte Überprüfung durch den Gerätebesitzer. Hier wird weder die Identität des Kunden, noch der Versand, die Zertifizierung oder das gemessene Ergebnis beansprucht. Das Beispiel zeigt eine wiederholbare Methode zum Identifizieren, Herstellen und Überprüfen einer Zwei-Auflage-Stütze, wobei die Nachweise innerhalb des angegebenen mechanischen Bereichs gehalten werden.
Technischer Herstellerhinweis: www.hillrom.com.
FAQ
Wurde dieses Gerät an einen Kunden geliefert?
Nein. Es handelt sich um ein repräsentatives CNC-Beispiel mit anschaulichen Bildern, nicht um eine Kundenlieferung oder den Nachweis eines zugelassenen Zubehörs.
Was unterstützen die beiden Auflagen?
Sie unterstützen definierte Außenbereiche eines inerten Zylinders. Die tatsächlichen Kontaktlängen und -abstände werden in einer kontrollierten Zeichnung angegeben.
Positionieren die Löcher die Halterung genau?
Nicht standardmäßig. Sie behalten den Block; Für eine präzise und wiederholbare Position ist ein gesondert festgelegter Bezugspunkt oder ein Positionierungsmerkmal erforderlich.
Kann eine Passformprüfung die Ladekompatibilität feststellen?
Nein. Die Testversion ist stromlos und prüft nur den mechanischen Sitz. Es werden kein Ladegerät, Akku oder Betriebsgerät getestet.
Was ist, wenn der Prüfkörper kippelt?
Überprüfen Sie beide Auflagezonen, die Basis-, Schutt- und Dummy-Abmessungen, bevor Sie die Kontur ändern. Notieren Sie jede Korrektur und wiederholen Sie die betreffenden Prüfungen.
Ist die Prüfaufnahme steril oder reinraumverpackt?
Ein solcher Anspruch wird nicht erhoben. Die abgebildete Einlage schützt lediglich Funktionsflächen vor gewöhnlichen Handhabungsschäden.
tanghangyun@oemach.com