
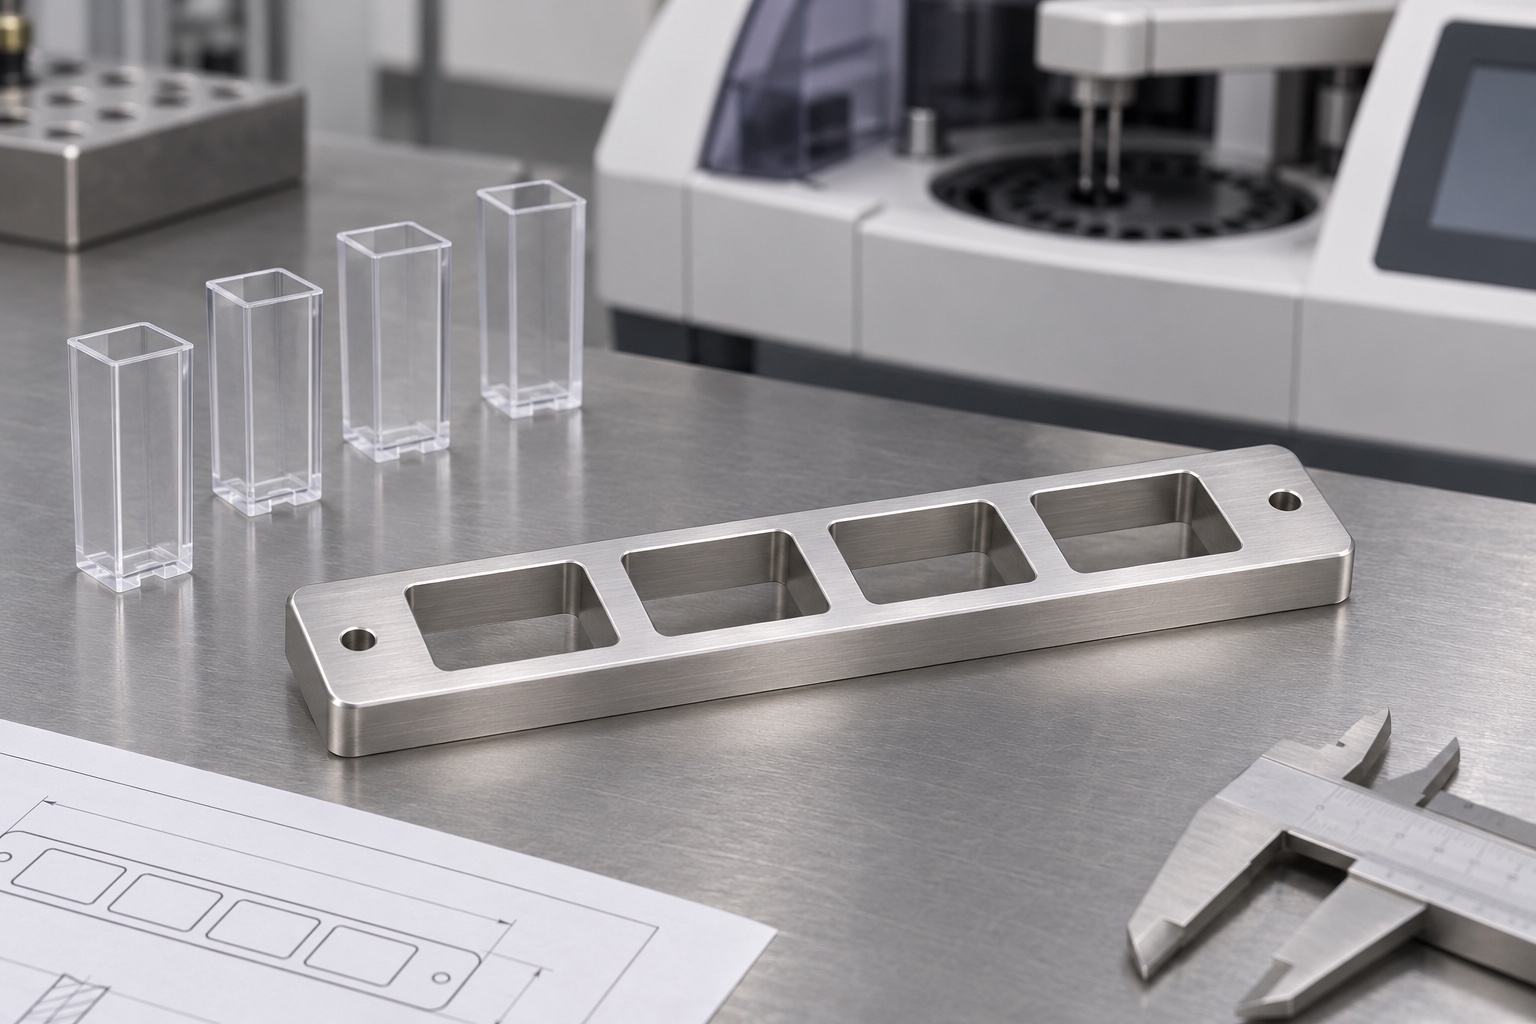
Umfang des Beispiels
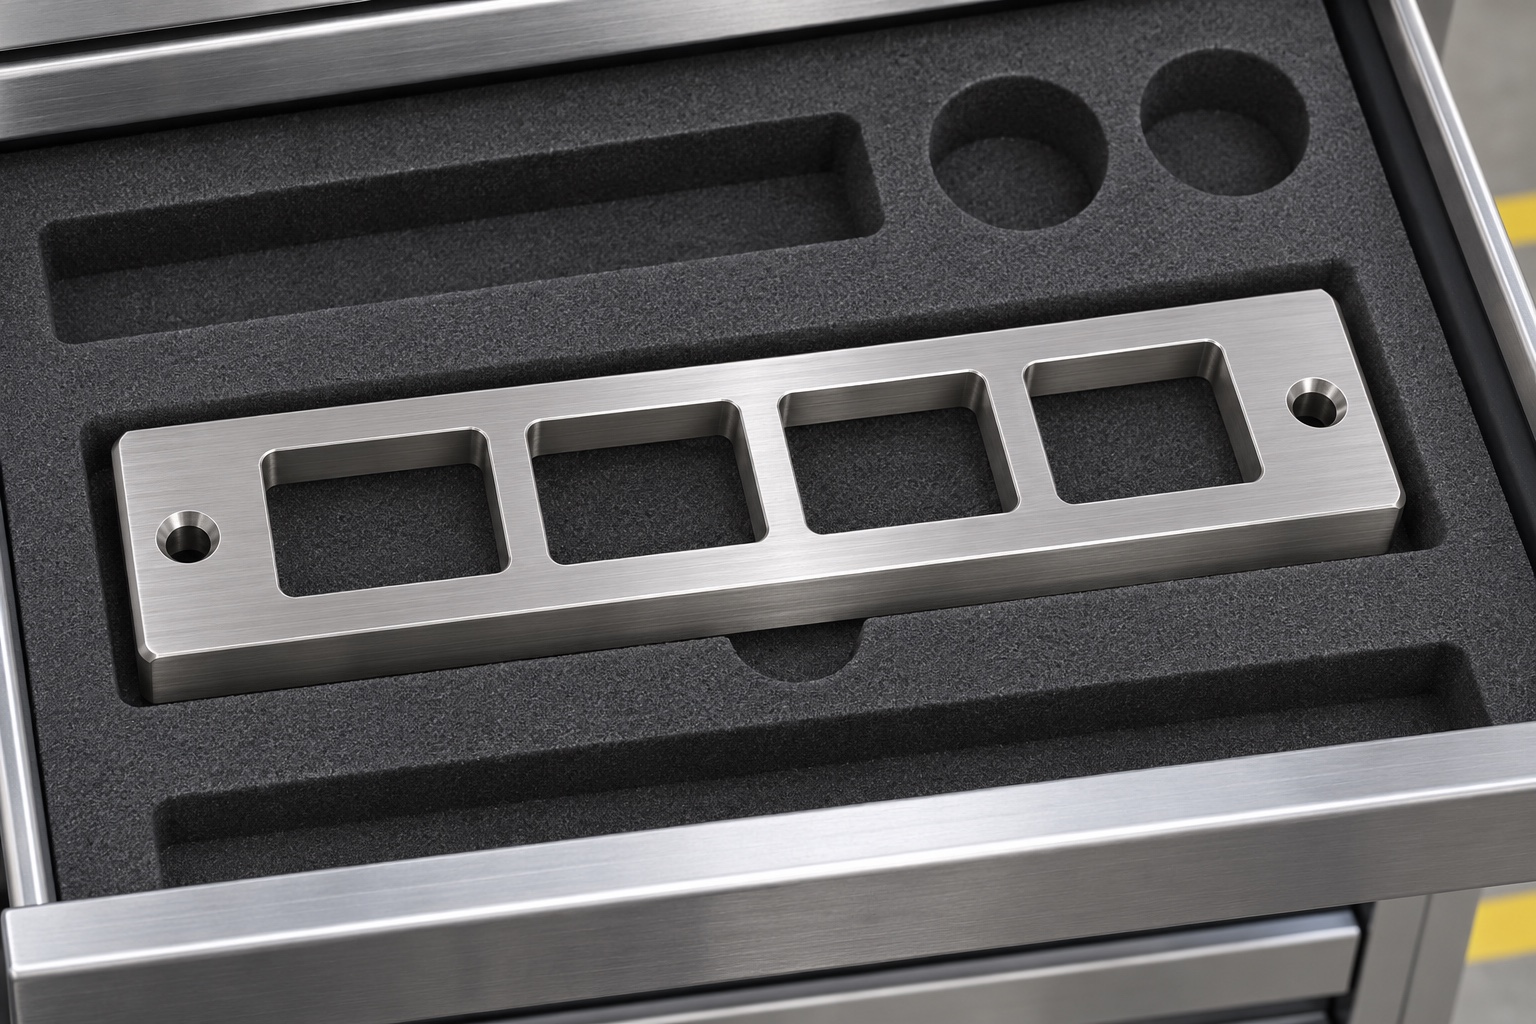
In diesem repräsentativen CNC-Fertigungsbeispiel wird eine kurze Schiene aus rostfreiem 316L-Edelstahl mit vier rechteckigen Taschen in einer Reihe und einem Befestigungsloch an jedem Ende betrachtet. Es soll die Geometrie und eine Überprüfung der Sitzprobe mit leeren Prüfkörpern am Prüfplatz demonstrieren. Es handelt sich nicht um eine Kundenlieferung, kein Ersatzteil für ein Analysegerät, keinen klinischen Probenhalter oder um ein validiertes Testgerät. Die Abbildungen zeigen eine generische Konfiguration, keine freigegebene Zeichnung oder Messung. Eine echte Bestellung würde den Kontur der Öffnungen und die zulässigen Kontakte definieren, bevor die Schiene zur Bewertung verwendet würde.
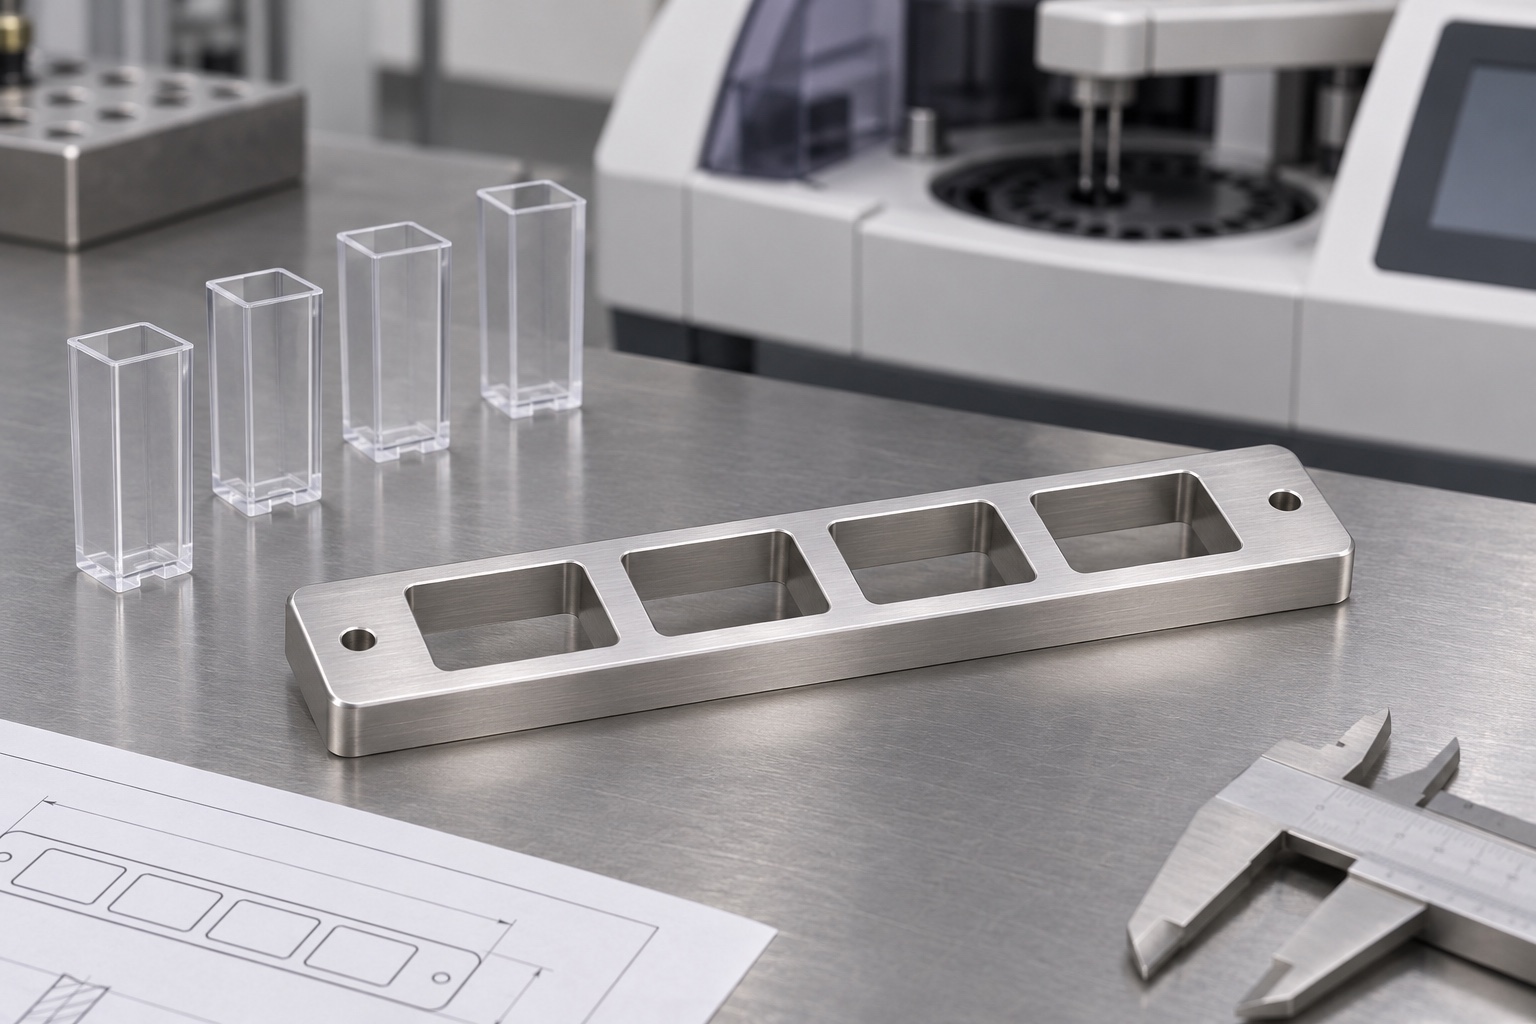
Stationen von einem eindeutigen Ende aus nummerieren
Nennen Sie die erste Taschenstation und lokalisieren Sie die anderen Zentren von einem gemeinsamen Ursprung aus. In der Vorrichtungszeichnung sollte festgelegt werden, welches Ende den Ursprung festlegt und wie dieser nach der Montage identifiziert werden kann. Bringen Sie Revisionsmarkierungen entfernt von den Referenzflächen an. Schließen Sie die Stationspositionen nicht aus einem Foto ab und gehen Sie nicht davon aus, dass gleiche Nennabstände für die Akzeptanz ausreichen. Der Messplan sollte die Positionen und die Gesamtspanne angeben, wenn beides wichtig ist. Durch die Nummerierung der Teile und der Referenzmuster wird verhindert, dass eine Beobachtung an einer Tasche einer anderen zugeordnet werden kann.
Befestigung und Positionierung trennen
Die beiden Bohrungen an den Enden halten die Schiene auf einer vereinbarten Probeplatte. Sie werden im dargestellten Konzept nicht als Präzisionsortungsgeräte behandelt. Wenn das Messgerät nach dem Entfernen wiederholt werden muss, kann in der Bestellung ein separates Kantenreferenz-, Stift- oder Prüfkoordinatensystem definiert werden. Der Platten- und Befestigungszustand sollte protokolliert werden. Eine verzerrte Basis kann die scheinbare Tiefe einer Tasche relativ zur Sonde verändern. Überprüfen Sie die Montagefläche und die Lochausgänge auf erhabene Kanten und unterscheiden Sie einen Messwert im freien Zustand von einem Messwert, der mit befestigtem Teil ermittelt wurde.
Werkstoff und Halbzeug rückverfolgen
Das in Frage kommende Material ist 316L mit anzugebender Lagerform und Dokumentation. Bewahren Sie die mit der leeren und fertigen Schiene verknüpfte Charge auf. Der Glanz in der Abbildung gibt keinen Aufschluss über die Qualität, das Finish oder das Korrosionsergebnis. Wenn in der Zeichnung eine Oberflächenbehandlung angegeben ist, identifizieren Sie den jeweiligen Endkontrollzustand und alle Bereiche, in denen die Behandlung die Passform beeinträchtigen könnte. Gehen Sie nicht davon aus, dass das ausgewählte Material den Kontakt mit tatsächlichen Proben zulässt. In diesem Laborbeispiel ist keine Reagenzexposition oder Reinigungsqualifikation enthalten.
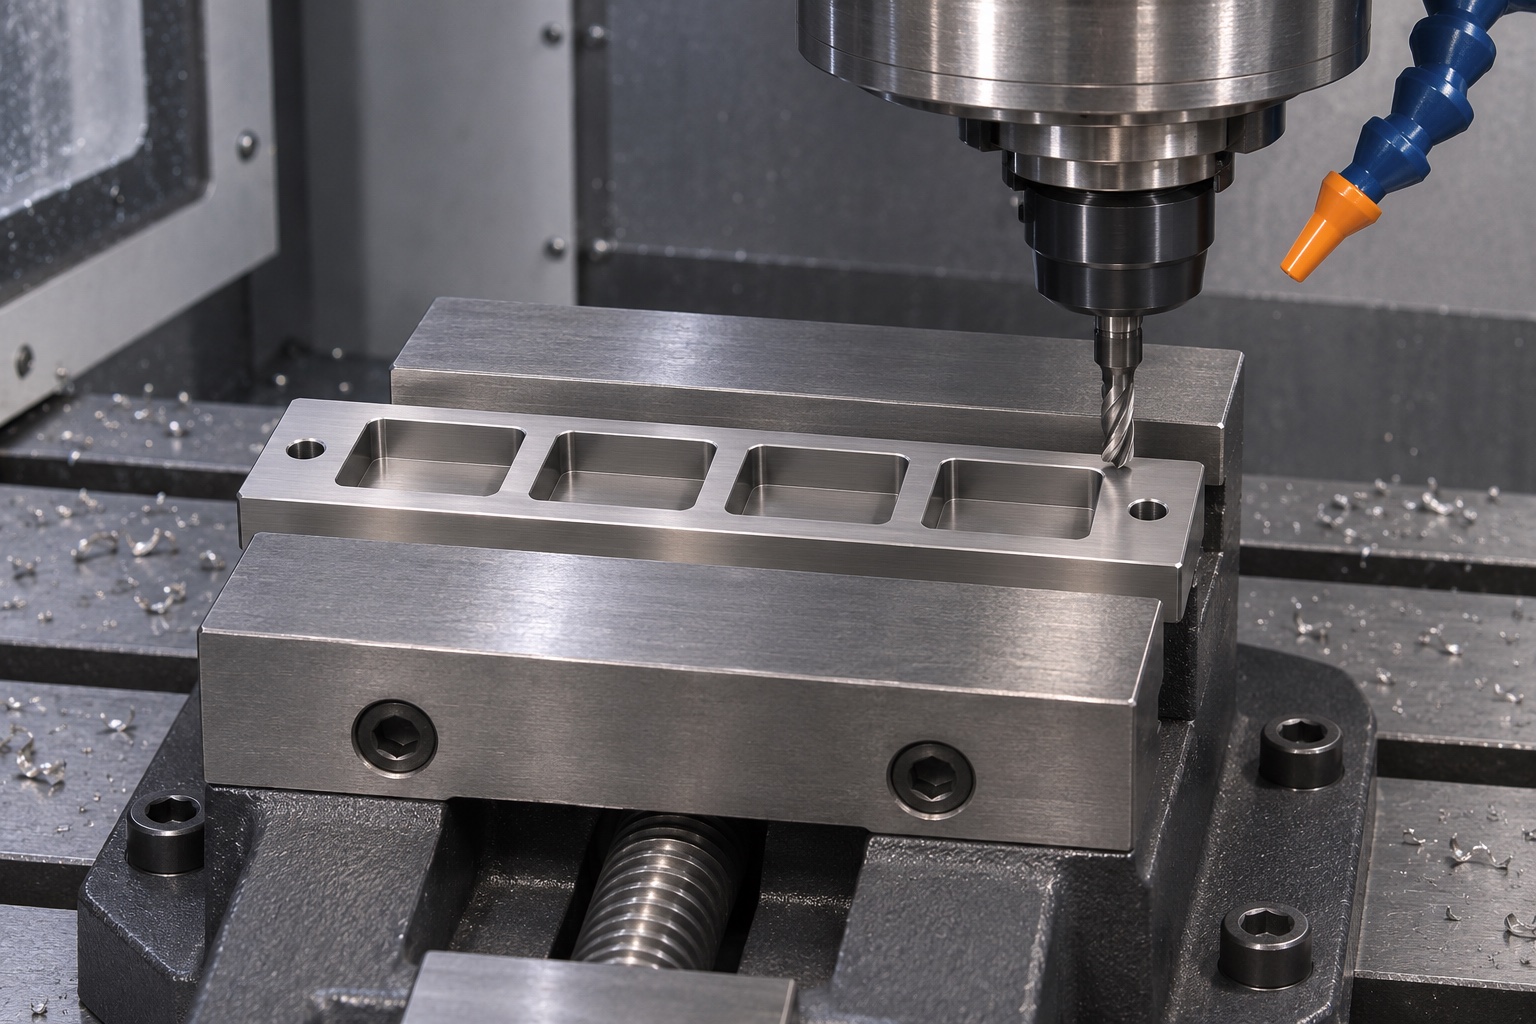
Öffnungen bei stabiler Auflage schruppen
Ein Kandidatenprozess steht vor einer stabilen Basis, stellt den Seitenbezug her und entfernt das meiste Taschenmaterial, während die Schiene gut unterstützt bleibt. Lassen Sie Material für die letzten Durchgänge an den Wänden und Sitzen. Überprüfen Sie beim Loslassen der Schiene, ob Bewegungen auftreten, die den endgültigen Ursprung beeinträchtigen könnten. Vermeiden Sie es, die dünnen Stege zwischen den Taschen als Klemmflächen zu nutzen. Die abgebildete CNC-Szene erläutert den Zugriff, nicht einen empfohlenen Fräser oder Bearbeitungsparameter. Werkzeug- und Vorrichtungsladungen würden für den tatsächlichen Lagerbestand, die Zeichnung und die Werkstatt entwickelt.
Funktionsflächen vom selben Ursprung aus fertigen
Wenn möglich, stellen Sie die vier Öffnungen und Sitze in einem gemeinsamen Aufbau fertig. Wenn ein separater Arbeitsgang die Bohrungen an den Enden oder ein Relief bildet, geben Sie an, wie der Ursprung übertragen wird und was erneut überprüft werden muss. Überprüfen Sie den Inneneckenradius und die erste nutzbare Kontakthöhe. Eine glatte Tasche kann immer noch einen Ersatz an der falschen Stelle berühren. Verschmelzen Sie Funktionskanten nach der Prüfung nicht, damit sie zu einem einzelnen Muster passen. Eventuell zulässige Nacharbeiten sind zu protokollieren und die betroffenen Merkmale nochmals anhand der Zeichnung zu prüfen.
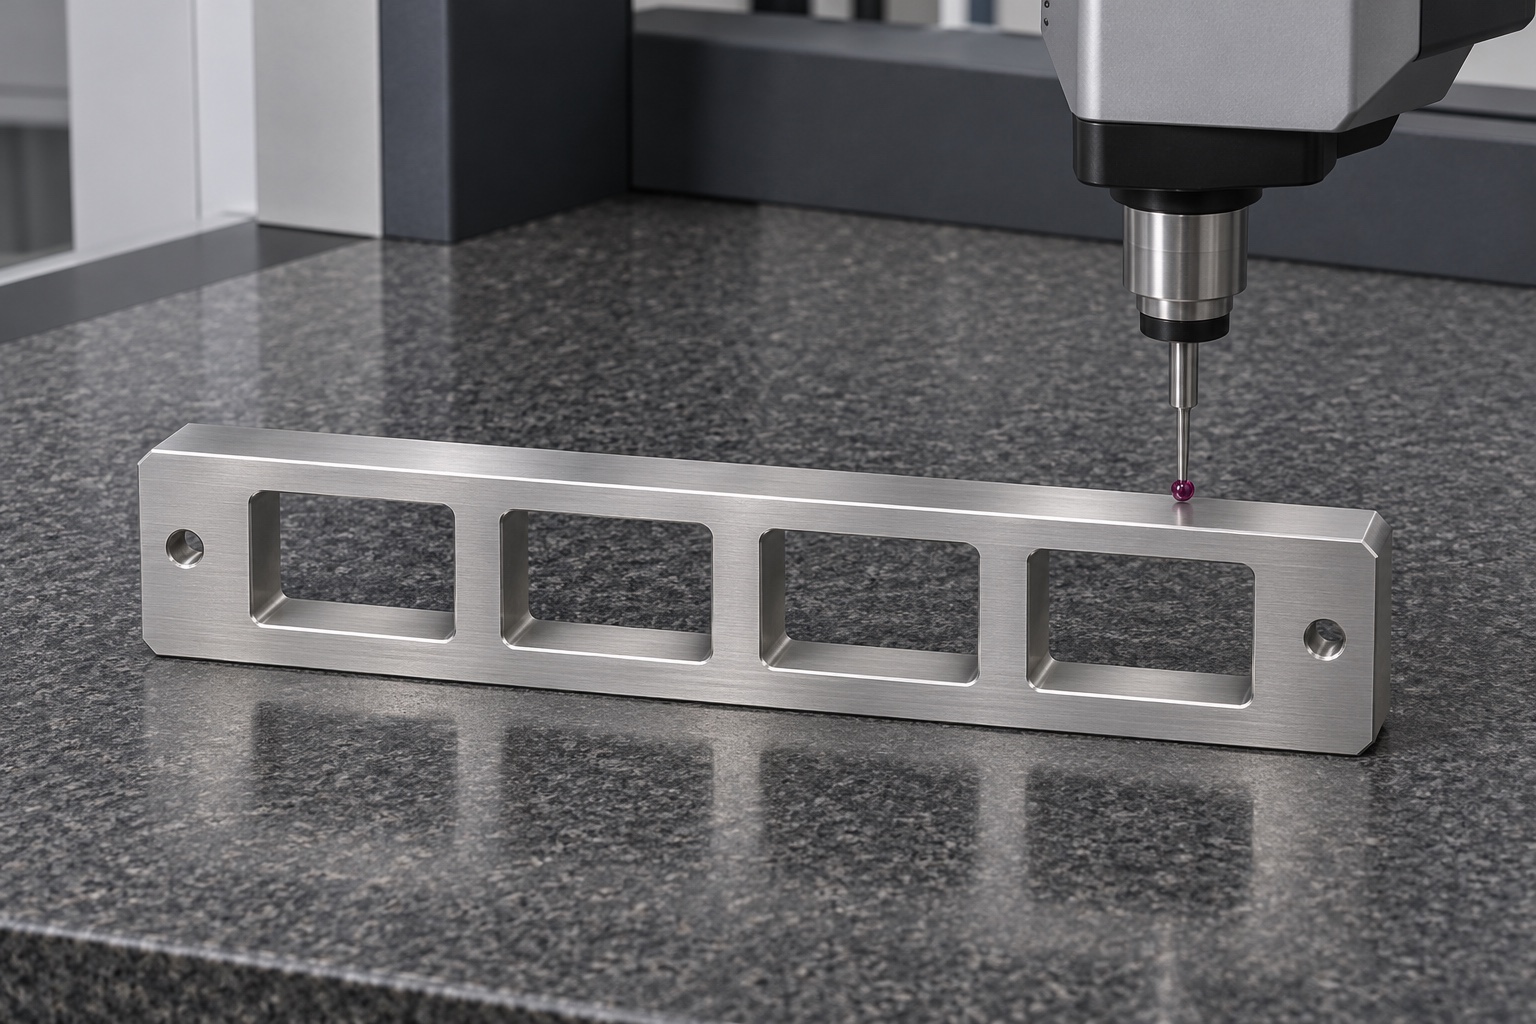
Einzelstationen und Gesamtspannweite vermessen
Ein Beispielbericht würde die Schienenunterstützung, die Referenzmerkmale und die Messzonen für Öffnungsweite, Länge, Sitzhöhe und Mittelposition zeigen. Behalten Sie die Ergebnisse der vier Stationen und die gesamte Spanne bei. Ersetzen Sie eine Koordinatenprüfung nicht durch einen einzelnen Versuch mit einer leeren Küvette, wenn die Zeichnung Positionsmessungen erfordert. Die Sonde sollte kein Relief überbrücken oder eine Eintrittsfase als Wand nutzen. Das Inspektionsbild enthält keine Maßwerte, Toleranzergebnisse oder Bestandenaussagen. Es veranschaulicht lediglich den Zugang zu einer relevanten Oberfläche.
Gekennzeichnete Prüfkörper einzeln einsetzen
Platzieren Sie an jeder Station einen starren Ersatz oder eine vereinbarte leere Küvette ohne Flüssigkeit und ohne Stromversorgung. Beobachten Sie, ob der vorgesehene Kontakt erreicht wird und ob die Probe herausgehoben werden kann. Notieren Sie die Station, die Ersatz-ID und ihre Ausrichtung. Wenn eine Referenz an mehreren Taschen verwendet wird, beobachten Sie jede Platzierung nach dem vollständigen Entfernen. Eine Passungsprüfung ist spezifisch für die gewählte Probe und den gewählten Aufbau. Es werden weder die analytische Leistung, das Probentransferverhalten, die Gerätekompatibilität noch die sichere Verwendung echter biologischer Proben festgestellt.
Abweichungen vor der Nacharbeit untersuchen
Wenn eine Tasche zu eng ist, vergleichen Sie die Musterversion und messen Sie die entsprechende Wand oder Ecke unter der angegebenen Stütze. Suchen Sie nach Schmutz und einer erhöhten Kante. Wenn an allen vier Stationen Dichtheit auftritt, überprüfen Sie die gemeinsame Referenz, die Stütze und die Musterabmessungen, anstatt jede Öffnung zu vergrößern. Bewahren Sie die ersten Inspektionsbeobachtungen auf, bevor Sie Korrekturmaßnahmen ergreifen. Bei einem Wiederholungsversuch sollten dieselbe Referenz und Ausrichtung verwendet werden, es sei denn, die Änderung ist beabsichtigt und wird aufgezeichnet. Dadurch wird vermieden, dass eine andere Probe mit einer erfolgreichen Geometriekorrektur verwechselt wird.
Oberfläche und Anlieferungssauberkeit getrennt festlegen
In einer Bestellung würden der Oberflächenzustand und eine Methode zur Entfernung loser Bearbeitungsrückstände festgelegt. Überprüfen Sie nach der Reinigung die Sitze, Wandübergänge und Bohrungen an den Enden. Halten Sie Etiketten und Klebstoff von den Kontaktbereichen fern. Eine Sichtprüfung kann Absplitterungen und Beschädigungen erkennen, jedoch keinen validierten Reinigungsprozess oder einen sterilen Zustand nachweisen. Wenn das Empfangsteam einen definierten Sauberkeitszustand benötigt, vereinbaren Sie die Anforderungen separat und geben Sie an, wie dieser überprüft wird. Das Beispiel bezieht sich auf ein Trockenmessgerät und nicht auf ein Protokoll für einen funktionierenden Gerinnungsanalysator.
Schiene ohne Belastung der Öffnungen schützen
Unterstützen Sie die Schiene an stabilen Außenbereichen in einer passenden Einlage. Verpacken Sie die Hardware separat, um Kontakt mit den Taschenkanten zu vermeiden. Halten Sie die Revision und das Materiallos mit dem Inspektionsbericht verknüpft. Überprüfen Sie den Einsatz bei Erhalt auf Stöße, lose Fragmente oder Bewegungen und wiederholen Sie dann alle Geometrieprüfungen, bei denen sichtbare Schäden vorliegen. Die Abbildung zeigt nur eine mögliche physische Schutzanordnung. Eine Reinraumklassifizierung, eine validierte Lagerfähigkeit oder eine sterile Lieferung werden nicht beansprucht. Inspektionsersatzteile sollten gesondert gekennzeichnet werden, wenn sie der Schiene beiliegen.
Nachweise auf die Prüfaufgabe begrenzen
Eine echte Bestellung würde kontrollierte Zeichnungen, den genehmigten Ersatz, Material und Verarbeitung, Stationsreferenzen, Überprüfungsmethoden und Verpackungskriterien erfordern. Unter diesen Bedingungen kann die Werkstatt die bearbeitete Schienengeometrie und eine separate Prüfstandbeobachtung melden. Jegliche Nutzung in einem kommerziellen Analysegerät und jegliche Validierung des klinischen Arbeitsablaufs verbleiben beim Geräteeigentümer. Eine Kundenidentität, Lieferung, Abnahme oder Leistungsergebnis wird hierbei nicht geltend gemacht. Der Fall zeigt, wie eine Vier-Stationen-Vorrichtung hergestellt und überprüft werden kann, ohne dass ein Laborbefund über seinen Rahmen hinausgeht.
Technischer Herstellerhinweis: www.sysmex.com.
FAQ
Wurde die Schiene für einen benannten Kunden hergestellt?
Nein. Dies ist ein repräsentatives Beispiel mit Abbildungen. Es werden keine Kunden-, Liefer-, Zertifizierungs-, Mess- oder verifizierten Analyseleistungen gemeldet.
Was bewirken die Bohrungen an den Enden?
Sie halten die Schiene auf einer Bankplatte. Sie definieren keine genaue Position, es sei denn, die freigegebene Zeichnung weist diese Funktion absichtlich zu.
Kann die Teilung mit einer einzelnen leeren Küvette überprüft werden?
Nein. Ein einzelnes Stück kann die lokale Passung offenbaren. Das Messen der Position jeder Station relativ zur definierten Referenz ist eine separate Aufgabe.
Was soll der Bericht zur Montage sagen?
Darin sind die Auflage- und Befestigungsbedingungen anzugeben, darunter auch, ob die Schiene frei vermessen oder auf der definierten Prüfplatte montiert wurde.
Was ist zu prüfen, wenn eine Küvette in einer Öffnung klemmt?
Überprüfen Sie die Proben- und Stationsidentität, den Kantenzustand, die Ablagerungen und die gemessene Geometrie. Wechseln Sie die Tasche erst, nachdem die Störung identifiziert und eine Korrektur genehmigt wurde.
Genehmigt ein bestandener Mechanischer Prüfversuch eine klinische Verwendung?
Nein. Es ist auf diesen Ersatz- und mechanischen Aufbau beschränkt. Gerätezulassungen und klinische Tests fallen nicht in den Geltungsbereich.
tanghangyun@oemach.com